

Messing har en særegen posisjon blant CNC-maskineringsmaterialer, verdsatt for en kombinasjon av utmerket maskinbarhet, attraktivt utseende og pålitelig ytelse på tvers av elektriske, rørlegger- og dekorative applikasjoner. I motsetning til mange ingeniørmetaller, hvor maskinbarhet og mekanisk ytelse avveies mot hverandre, leverer messing både rimelig gode mekaniske egenskaper og noen av de enkleste maskineringsegenskapene av alle vanlige metaller, noe som gjør det til et hyppig valg når presisjon og produksjonseffektivitet må oppnås sammen.
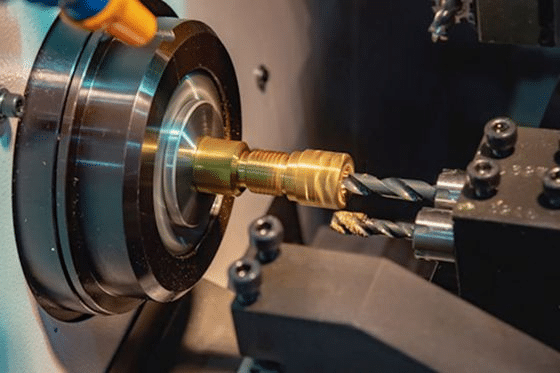
Denne artikkelen dekker sammensetningen og kvalitetene til messing som vanligvis brukes i CNC-maskinering, materialegenskapene som påvirker maskineringsytelsen, praktiske maskineringshensyn ved fresing, dreiing og boring, og industriene og bruksområdene der messing fortsatt er det foretrukne materialet.
Forståelse av messing som et CNC-maskineringsmateriale
Messing er en av de eldste konstruerte legeringene som fortsatt er i utbredt industriell bruk, og dens fortsatte relevans i CNC-maskinering gjenspeiler en kombinasjon av egenskaper som få alternative materialer matcher samtidig.
Hva er messing?
Messing er en kobber-sinklegering, med et sinkinnhold som vanligvis varierer fra 5 til 40 prosent, avhengig av den spesifikke kvaliteten og dens tiltenkte mekaniske og maskineringsmessige egenskaper. Forholdet mellom kobber og sink styrer legeringens farge, styrke, duktilitet og korrosjonsmotstand, der høyere sinkinnhold generelt øker styrken og reduserer kostnader, mens høyere kobberinnhold forbedrer korrosjonsmotstand og duktilitet. Små tilsetninger av bly, tinn eller andre elementer introduseres i spesifikke kvaliteter for å forbedre maskinbearbeidbarhet, styrke eller korrosjonsytelse for bestemte bruksområder [1].
Vanlige CNC-maskinering av messingkvaliteter
- C360 Friskjærende messing: Den mest brukte messingkvaliteten for CNC-maskinering, som inneholder omtrent 3 prosent bly for å forbedre spondannelse og overflatefinish dramatisk. C360 er referansepunktet som maskinbarheten til andre materialer ofte sammenlignes med.
- C260 Patron Messing: En legering med høyere kobberinnhold som gir utmerket duktilitet og kaldformingsegenskaper, brukt der forming eller dyptrekking kombineres med maskineringsoperasjoner.
- C353 og C385 Messing: Ingeniørmessingkvaliteter formulert for smiing og maskinering, og tilbyr en balanse mellom styrke og maskinbarhet som passer til beslag og strukturell maskinvare.
- Blyfrie messingalternativer: Drevet av regulatoriske restriksjoner på blyinnhold i drikkevannsapplikasjoner, bruker blyfrie messingkvaliteter vismut eller selen som maskinbarhetsforsterkere, og oppnår skjæreytelse som nærmer seg den for blyholdig messing, samtidig som de overholder sikkerhetsstandarder for drikkevann. [2].
Viktige egenskaper ved messing
- Attraktivt utseende: Messing har en særegen gyllen farge som er verdsatt i dekorative og forbrukerrettede applikasjoner uten å kreve ytterligere etterbehandling.
- Korrosjonsbestandighet: Kobberinnholdet gir god motstand mot atmosfærisk korrosjon og mange vandige miljøer, noe som gjør messing egnet for rørleggerarbeid og utendørs maskinvareapplikasjoner.
- Elektrisk Strømføringsevne: Messing leder strøm godt, noe som støtter dens utbredte bruk i elektriske kontakter, terminaler og kontaktkomponenter.
- Dimensjonsstabilitet: Messingmaskineres til snevre toleranser og holder disse dimensjonene pålitelig i drift, med minimal forvrengning fra restspenning sammenlignet med noen andre maskinbare metaller.
Eksempel
En CNC-maskinert elektrisk messingkontakt produsert av C360-messing illustrerer disse egenskapene i samspill. Det frittbearbeidede blyinnholdet gjør at kontaktens presisjonsfunksjoner, inkludert gjengede deler og kontaktflater, kan produseres raskt med utmerket overflatefinish, mens basismaterialets konduktivitet og korrosjonsmotstand sikrer pålitelig elektrisk ytelse gjennom hele komponentens levetid.
Materialegenskaper som påvirker CNC-maskineringsytelsen
Egenskapene som gjør messing attraktiv i bruk er i stor grad de samme egenskapene som gjør den gunstig under skjæreverktøyet. Forståelse av dette forholdet klargjør hvorfor messing konsekvent overgår mange alternative metaller i CNC-produksjonsmiljøer.
Mekaniske egenskaper
- Styrke: Messing har moderat strekkfasthet, vanligvis i området 340 til 470 MPa, avhengig av kvalitet og tilstand, tilstrekkelig for mange strukturelle og monteringsmessige applikasjoner uten å kreve den høyere styrken til stål.
- Hardhet: Messings hardhet faller vanligvis mellom 55 og 75 HRB, mykt nok til å maskineres enkelt, samtidig som det gir tilstrekkelig slitestyrke for mange mekaniske applikasjoner.
- Duktilitet: Messingkvaliteter med høyere kobberinnhold viser god duktilitet, noe som gjør at komponenter kan formes eller absorbere mindre støt uten sprøsvikt.
- Slitestyrke: Selv om messing ikke er like slitesterkt som herdet stål, fungerer det tilstrekkelig i applikasjoner med lav til moderat friksjon, spesielt når det kombineres med passende smøring. [3].
Termiske egenskaper
Messing har god varmeledningsevne, noe som gjør at varmen som genereres under skjæring forsvinner effektivt bort fra skjæresonen i stedet for å konsentreres ved verktøykanten. Denne termiske oppførselen reduserer risikoen for varmerelatert verktøyslitasje og bidrar til å opprettholde dimensjonsnøyaktigheten under lengre maskineringssykluser, i motsetning til materialer som rustfritt stål, hvor lavere varmeledningsevne konsentrerer skjærevarmen ved verktøygrensesnittet.
Korrosjon Resistance
Messing fungerer bra i fuktige atmosfæriske forhold og mange vandige miljøer på grunn av det beskyttende oksidlaget som dannes på den kobberrike overflaten. I marine og kloridholdige miljøer varierer ytelsen etter kvalitet, der legeringer med høyere kobberinnhold generelt gir bedre motstand mot avsinkifisering, en korrosjonsmekanisme spesifikk for messing der sink selektivt utvaskes fra legeringsoverflaten [4].
Elektrisk Strømføringsevne
Messing leder strøm med omtrent 28 prosent av konduktiviteten til rent kobber, et nivå som er mer enn tilstrekkelig for kontakt-, terminal- og kontaktapplikasjoner der noe motstand er akseptabel, samtidig som det gir bedre styrke og maskinbarhet enn rent kobber ville gitt samme komponentgeometri.
Hvorfor disse egenskapene er viktige i CNC-maskinering
Kombinasjonen av moderat hardhet, god varmeledningsevne og forutsigbar duktilitet gir direkte fordeler ved maskinering:
- Bedre overflatefinish: Messingmaskiner for å glatte overflater uten den oppbygde kantdannelsen som er vanlig i mykere, mer duktile metaller.
- Redusert verktøyslitasje: Lavere skjærekrefter og effektiv varmeavledning forlenger verktøyets levetid betydelig sammenlignet med hardere eller mer varmeisolerende materialer.
- Konsekvent dimensjonsnøyaktighet: Forutsigbar maskineringsatferd og lav restspenning etter skjæring støtter oppnåelse av tett toleranse uten forvrengning.
Presisjonsmessingklemmer som brukes i elektriske distribusjonssystemer er direkte avhengige av denne egenskapskombinasjonen. Klemmens ledende ytelse er avhengig av basismaterialets elektriske egenskaper, mens den presist maskinerte geometrien som kreves for pålitelig ledningsklemming avhenger av dimensjonsstabiliteten og overflatefinishen som messing leverer konsekvent på tvers av produksjonsvolumer.
Maskinbarhet av messing i CNC-operasjoner
Messing blir ofte sitert som et referansemateriale i maskinbarhetsvurderinger, og å forstå de spesifikke årsakene bak dette omdømmet bidrar til å forklare dets fortsatte popularitet for presisjons-CNC-komponenter på tvers av flere maskineringsprosesser.
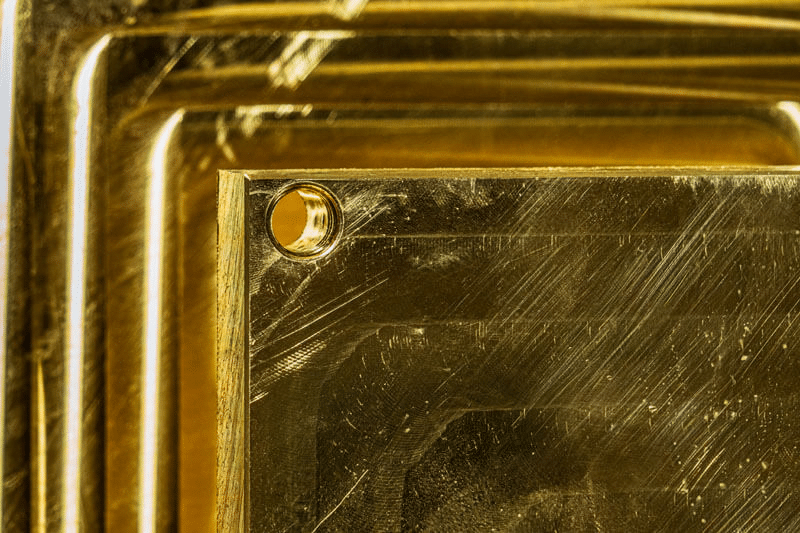
Messing CNC-maskinering for tilpassede deler
Hvorfor messing regnes som et av de mest maskinbare metallene
Friskjærende messingkvaliteter som C360 er vurdert til eller nær 100 på standard maskinbarhetsskalaen som brukes til å sammenligne metaller, den høyeste vurderingen blant vanlige konstruksjonsmaterialer. Denne eksepsjonelle maskinbarheten stammer fra tre faktorer:
- Jevn spondannelse: Blyholdige messingkvaliteter produserer korte, godt brutte spon som effektivt fjerner skjæresonen uten å vikle seg rundt verktøyet eller arbeidsstykket.
- Lav skjæremotstand: Kombinasjonen av moderat hardhet og den smørende effekten av blyinneslutninger reduserer kreftene som kreves for å fjerne materiale, noe som støtter høyere skjærehastigheter og matingshastigheter.
- Minimal oppbygd kantdannelse: I motsetning til mykere, gummiaktigere metaller, fester ikke messing seg lett til skjærekanten, noe som gir en jevn overflatefinish over lengre produksjonsserier.
CNC-fresing av messing
Messingfreser rent med standard endefreser og planfreser, og støtter aggressive matehastigheter og høye spindelhastigheter uten vibrasjoner eller overflateavriving som kan påvirke mykere eller mer duktile materialer. Typiske freste messingkomponenter inkluderer kontakthus, rekkeklemmer og dekorative maskinvare, hvor flate overflater, lommer og presisjonsfunksjoner produseres med utmerket overflatefinish som maskinbearbeidet, noe som ofte eliminerer behovet for sekundær etterbehandling.
CNC-dreiing av messing
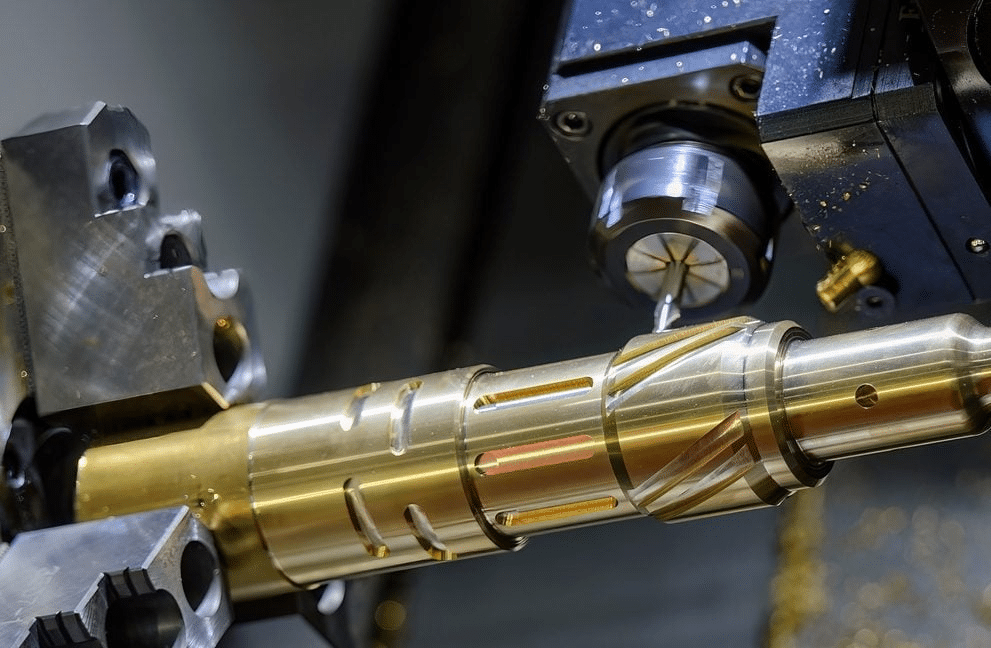
Dreiing er en av de vanligste prosessene som brukes på messing, og produserer de sylindriske komponentene som dominerer bruksområder for messingdeler:
- Gjengede deler: Gjenger rent i messing med ettpunkts gjengeverktøy, noe som gir nøyaktige gjengeformer for beslag, koblinger og festemidler.
- foringer: Dreide messingbøsninger drar nytte av materialets naturlige smøreevne og slitestyrke i lavfriksjonslagerapplikasjoner.
- Beslag og koblinger: Kombinasjonen av korrosjonsbestandighet og utmerket dreiet overflatefinish gjør messing til et standardvalg for produksjon av rørlegger- og pneumatiske rørdeler.
CNC-boring og gjenging
Messing borer og gjenger rent, og produserer nøyaktige hullstørrelser med minimal graddannelse sammenlignet med mer duktile metaller. Gjengekvaliteten i gjengede messinghull er gjennomgående pålitelig, noe som støtter storvolumproduksjon av gjengede beslag og kontakter der gjengeintegriteten direkte påvirker monteringsfunksjonen og tetningsytelsen [5].
Anbefalte hensyn ved maskinering
- Valg av verktøymateriale: Ubelagt eller PVD-belagt karbidverktøy er standard for messingbearbeiding, ettersom materialets moderate hardhet ikke krever slitestyrken til mer aggressive belegg.
- Kuttehastigheter og mater: Messing støtter betydelig høyere skjærehastigheter enn stål, ofte i området 150 til 300 m/min for dreieoperasjoner, med tilsvarende høyere matingshastigheter som støtter effektiv materialfjerning.
- Krav til kjølevæske: Lett påføring av kjølevæske eller skjæreolje er vanligvis tilstrekkelig, ettersom messing genererer relativt lite skjærevarme sammenlignet med hardere legeringer.
- Kontroll av grad: Selv om messing produserer minimal grading sammenlignet med mange metaller, reduserer skarpe verktøyegger og passende utgangsstrategier på gjennomgående hull og kanter ytterligere graddannelse, noe som minimerer behovet for sekundær avgrading.
Produksjon av en pneumatisk messingkobling demonstrerer disse fordelene i kombinasjon. CNC-dreiing produserer kroppsdiameteren og tetningsflatene raskt ved høye skjærehastigheter, mens ettpunktsgjenging skaper tilkoblingsgjengene med den dimensjonsnøyaktigheten som kreves for pålitelig pneumatisk tetting, alt utført i ett enkelt oppsett med minimal verktøyslitasje over en stor produksjonsserie.
Fordeler og begrensninger ved CNC-maskinering av messing
Som alle tekniske materialer tilbyr messing en spesifikk balanse mellom fordeler og begrensninger som må veies mot kravene til en gitt applikasjon.
Fordeler
- Utmerket bearbeidbarhet: Blant de høyeste maskinbarhetsklassifiseringene av alle vanlige konstruksjonsmetaller, noe som støtter rask og effektiv produksjon.
- Høy produksjonseffektivitet: Raske skjærehastigheter og minimale verktøyskift fører til kortere syklustider og lavere maskineringskostnader per del i forhold til hardere materialer.
- Overlegen overflatefinish: Messing oppnår utmerket overflatekvalitet som maskinert, noe som ofte eliminerer behovet for sekundære etterbehandlingsoperasjoner.
- Lang verktøylevetid: Lave skjærekrefter og effektiv varmeavledning forlenger verktøyets levetid betydelig sammenlignet med maskinering av stål og rustfritt stål.
- God korrosjonsbestandighet: Tilstrekkelig ytelse i atmosfæriske og mange vandige miljøer uten ekstra belegg.
- Enkel plating og polering: Messing tåler dekorative og beskyttende overflater lett, og støtter både funksjonelle og estetiske krav til overflatebehandling.
Begrensninger
- Høyere materialkostnader enn noen alternativer: Messing koster vanligvis mer per kilogram enn mildt stål eller aluminium, noe som gjenspeiler kobberinnholdet.
- Lavere styrke enn visse ståltyper: Messing kan ikke matche strekkfastheten og hardheten som er tilgjengelig fra legeringer eller herdede stålkvaliteter, noe som begrenser bruken i tungt belastede strukturelle applikasjoner.
- Potensielle bekymringer knyttet til potensielle potensielle kunder: Blyholdige messingkvaliteter står overfor regulatoriske restriksjoner i visse bruksområder, spesielt drikkevannssystemer, noe som krever nøye valg av kvalitet for å sikre samsvar.
Sammenligning med andre CNC-materialer
- Messing vs. aluminium: Aluminium er lettere og generelt billigere, men messing gir overlegen korrosjonsbestandighet i vandige miljøer og et mer eksklusivt dekorativt utseende.
- Messing vs. rustfritt stål: Rustfritt stål gir betydelig bedre styrke og korrosjonsbestandighet i tøffe miljøer, men messing maskineres betydelig raskere og oppnår bedre overflatefinish som maskinert til lavere verktøykostnader.
- Messing vs. kobber: Messing gir bedre maskinbearbeidbarhet og styrke enn rent kobber, samtidig som den beholder god elektrisk ledningsevne, noe som gjør det å foretrekke for maskinerte komponenter der kobberets overdrevne mykhet ville komplisere presisjonsmaskinering.
Messing foretrekkes ofte fremfor aluminium for rørleggerkomponenter fordi aluminiums mottakelighet for korrosjon i vannsystemer, spesielt galvanisk korrosjon når det er i kontakt med forskjellige metaller, gjør det uegnet for direkte vannkontaktapplikasjoner uten ytterligere beskyttende behandling, mens messing fungerer pålitelig uten slike tiltak.
Typiske bruksområder for CNC-maskinerte messingdeler
Kombinasjonen av maskinbarhet, konduktivitet og korrosjonsbestandighet som er omtalt ovenfor, oversettes til et bredt spekter av praktiske anvendelser på tvers av flere bransjer.
Elektrisk og elektronisk industri
Messing er et standardmateriale for kontakter, terminaler, pinner og bryterkomponenter, der den elektriske ledningsevnen, korrosjonsmotstanden og evnen til å bli presisjonsbearbeidet og belagt kombineres for å gi pålitelig elektrisk kontaktytelse over lengre levetid.
Rørlegger- og væskesystemer
Ventiler, beslag, koblinger og vannfordelingskomponenter er i stor grad avhengige av messing, og utnytter dens korrosjonsmotstand i vannkontaktapplikasjoner, gode maskinbearbeidbarhet for produksjon av tetningsflater og gjengede forbindelser, og veletablerte regulatoriske aksept i drikkevannssystemer når passende blyfrie kvaliteter er spesifisert.
bilindustrien
Sensorer, drivstoffsystembeslag og elektriske kontakter i bilindustrien bruker ofte messing på grunn av sin kombinasjon av korrosjonsbestandighet i drivstoff- og kjølevæskemiljøer, elektrisk ledningsevne for sensor- og kontaktapplikasjoner, og maskinbarhet som støtter kostnadseffektiv produksjon i bilvolumer.
Industriellt utstyr
Bøssinger, lagre og presisjonsmekaniske komponenter i industrimaskiner drar nytte av messingens naturlige smøreevne og moderate slitestyrke, spesielt i applikasjoner der riving mellom sammenpassende metalloverflater må unngås.
Forbrukerprodukter
Dekorativt maskinvare, deler til musikkinstrumenter og belysningskomponenter utnytter messings attraktive utseende og evne til å akseptere polerte eller belagte dekorative overflater, og kombinerer funksjonell ytelse med estetisk appell.
Et CNC-maskinert messingventilhus som brukes i kommersielle rørleggersystemer demonstrerer konvergensen av disse fordelene. Ventilhuset krever presis intern geometri for væskestrømningskontroll, gjengede tilkoblinger for installasjon og langvarig korrosjonsbestandighet i kontinuerlig vannkontakt, alt dette med messing som leverer pålitelighet samtidig som det forblir kostnadseffektivt å maskinere ved produksjonsvolumer som er typiske for kommersiell produksjon av rørleggerkomponenter.
Beste praksis for CNC-maskinering av messingkomponenter
Å oppnå konsistente resultater av høy kvalitet i CNC-maskinering av messing avhenger av bevisste beslutninger tatt i design- og prosessplanleggingsfasene, ikke bare av materialets iboende maskinbarhet.
Materialvalg basert på applikasjon
Valg av riktig messingkvalitet krever at legeringsegenskapene samsvarer med applikasjonskravene: C360 for generell presisjonsmaskinering der maksimal maskinbearbeidbarhet er prioritet, blyfrie alternativer der det kreves samsvar med drikkevannsstandarder, og kvaliteter med høyere kobberinnhold der det er behov for forbedret korrosjonsbestandighet eller duktilitet.
Designanbefalinger
- Hensyn til veggtykkelse: Selv om messing bearbeides bra selv i tynne seksjoner, bør tilstrekkelig veggtykkelse opprettholdes for å unngå forvrengning under fastspenning og kutting, spesielt i komponenter med asymmetrisk geometri.
- Hull- og gjengedesign: Standard bor- og gjengestørrelser bør brukes der det er mulig for å dra nytte av messingens utmerkede bore- og gjengeegenskaper og minimere krav til spesialiserte verktøy.
- Toleranseplanlegging: Messing støtter stramme toleranser pålitelig, men toleranser bør fortsatt brukes selektivt på funksjoner som krever dem, for å unngå unødvendige inspeksjons- og etterbehandlingskostnader på ikke-kritiske dimensjoner. [6].
Alternativer for overflatebehandling
- polering: Forsterker messingens naturlige utseende for dekorative og forbrukerrettede applikasjoner.
- Plating: Nikkel-, krom- eller edelmetallbelegg påføres ofte messingkontakter og dekorativ maskinvare for ytterligere å forbedre korrosjonsmotstanden eller utseendet.
- Passivering: Kjemiske behandlinger kan brukes for å stabilisere overflaten og redusere misfarging under bruk.
- Dekorative overflater: Børstede, sateng- eller antikkfinisher oppnås enkelt på messingoverflater for å oppfylle spesifikke estetiske krav.
Kvalitetskontrollhensyn
- Dimensjonell inspeksjon: Standard CMM- og måleinspeksjonsmetoder gjelder direkte for messingkomponenter, der materialets dimensjonsstabilitet støtter pålitelige måleresultater.
- Evaluering av overflatefinish: Profilometermåling bekrefter at maskinerte eller ferdigbehandlede overflater oppfyller spesifiserte Ra-krav.
- Funksjonell testing: Elektrisk kontinuitetstesting, trykktesting for væskekomponenter og pasningsverifisering for monteringskomponenter bekrefter at ferdige deler oppfyller sine funksjonelle krav.
Optimalisering av en elektrisk kontaktdesign i messing for CNC-produksjon i store volum innebærer å velge C360-messing for maksimal maskineringseffektivitet, designe kontaktfunksjoner rundt standard verktøystørrelser for å minimere syklustid, bruke stramme toleranser kun for de kritiske kontakt- og paringsdimensjonene, og spesifisere nikkelbelegg for å forbedre langsiktig kontaktpålitelighet, noe som sammen produserer en komponent som balanserer produksjonseffektivitet med funksjonell ytelse.
Konklusjon
Messing skiller seg ut blant CNC-maskineringsmaterialer ved å kombinere eksepsjonell maskinbarhet med genuint nyttige mekaniske, termiske og elektriske egenskaper. Den jevne spondannelsen, lave skjærekreftene og den utmerkede overflatefinishen som maskinbearbeidet gjør det til et av de mest effektive materialene å produsere på en CNC-maskin, mens korrosjonsmotstanden og konduktiviteten støtter pålitelig ytelse på tvers av elektriske, rørlegger- og mekaniske applikasjoner.
Fra elektriske kontakter og rørleggerartikler til bilkomponenter og dekorativ maskinvare, fortsetter messing å tjene bransjer som verdsetter den spesifikke balansen av egenskaper den tilbyr. For ingeniører og designere som vurderer materialalternativer, fortjener messing seriøs vurdering når et prosjekt krever rask og nøyaktig CNC-produksjon kombinert med pålitelig korrosjonsbestandighet og elektrisk ytelse, spesielt når applikasjonen ikke krever den høyere styrken som stål alene kan gi.
Referanser
Innovasjoner og bransjetrender innen CNC-maskinering av messing . (nd). PTSMAKE. https://www.ptsmake.com/brass-cnc-machining-innovations-industry-trends/
Firsa, T., Tadjuddin, M., Udink, A., og Hasanuddin, I. (2020). Effekt av maskineringsparametere på hullnøyaktighet og dannelse av GRATER ved mikroboring av messing. Defekt- og diffusjonsforum/Diffusjons- og defektdata, faststoffdata. Del a, Defekt- og diffusjonsforum , 402 , 73–80. https://doi.org/10.4028/www.scientific.net/ddf.402.73
Jasper, S., Subash, R., Muthuneelakandan, K., Vijayakumar, D., og Ida, SJ (2025). De mekaniske egenskapene til messinglegeringer: en oversikt. International Conference on Mechanical Engineering Design , 11. https://doi.org/10.3390/engproc2025093011
Khan, AA, Kaiser, S., og Kaiser, S. (2023). Elektrokjemisk korrosjonsytelse av kobber og jevnt legert bronse og messing i 0.1 M NaCl-løsning. Revista Mexicana De Física , 69 (5. september–oktober). https://doi.org/10.31349/revmexfis.69.051002
Ren, C., Wang, Q., Zhang, Z., Zhang, Z., Yang, H., Zhang, Z., og Zhang, Z. (2019). Forbedret strekk- og bøyefleksibilitet for 304 rustfritt stål og H62 messing ved overflatespinningsforsterkning. Materials Science and Engineering A , 754 , 593–601. https://doi.org/10.1016/j.msea.2019.03.113
Toulfatzis, A., Pantazopoulos, G., David, C., Sagris, D., og Paipetis, A. (2018). Maskinbarhet av miljøvennlige blyfrie messinglegeringer: Optimalisering av skjærekraft og overflateruhet. Metals , 8 (4), 250. https://doi.org/10.3390/met8040250




