

CNC-dreiebenker er blant de mest brukte maskinverktøyene i moderne produksjon, og danner ryggraden i produksjon av sylindriske komponenter på tvers av bransjer som bilindustri til luftfart. Ved å rotere arbeidsstykket mot et stasjonært skjæreverktøy, fjerner en CNC-dreiebenk materiale med høy presisjon for å produsere aksler, beslag, kontakter og et bredt spekter av roterende deler.
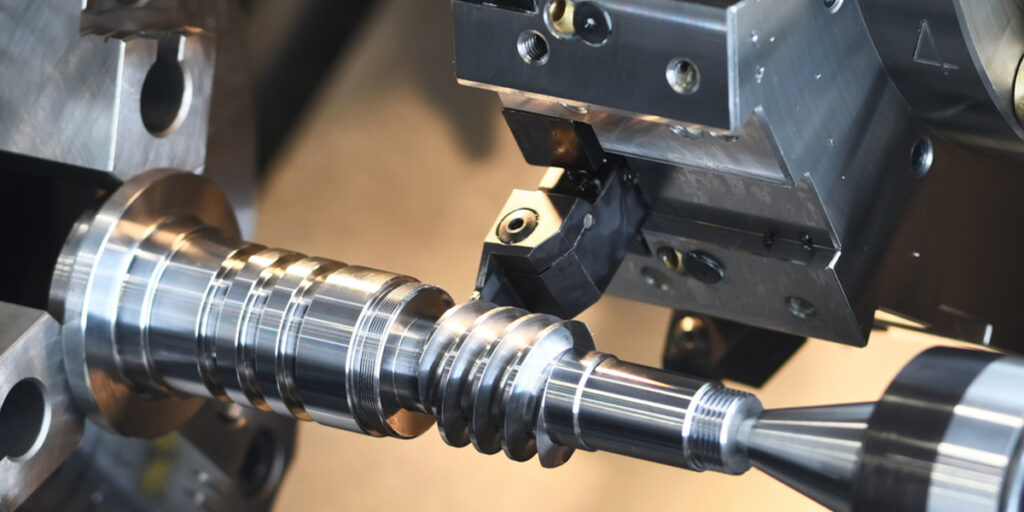
Fire operasjoner definerer kjernefunksjonene til en CNC-dreiebenk: planfresing, dreiing, gjenging og sporfresing. Hver av dem tjener et spesifikt formål, men i praksis utføres de sjelden isolert. En enkelt del, for eksempel en hydraulisk kontakt eller en motoraksel, krever vanligvis at alle fire operasjonene utføres i en planlagt sekvens innenfor ett oppsett. Å forstå hver operasjon individuelt og hvordan de fungerer sammen er grunnleggende for effektiv prosessplanlegging og delkvalitet i CNC-dreiebenker.
Forstå grunnleggende CNC-dreiebenkmaskinering
CNC-dreiebenkmaskinering er utgangspunktet for å forstå hvordan sylindriske komponenter produseres etter stramme dimensjonsspesifikasjoner. Før man undersøker individuelle operasjoner, er det verdt å fastslå hva en CNC-dreiebenk er, hvordan den fungerer mekanisk, og hvorfor dreiebenkoperasjoner fortsatt er sentrale i presisjonsproduksjon til tross for tilgjengeligheten av mer komplekse fleraksede maskineringsteknologier.
Hva er CNC-dreiebenkmaskinering?
En CNC-dreiebenk er et datastyrt maskinverktøy som roterer et arbeidsstykke rundt sin sentrale akse mens et skjæreverktøy beveger seg langs programmerte baner for å fjerne materiale og generere ønsket geometri. Det grunnleggende prinsippet skiller dreiebenker fra fresemaskiner: på en dreiebenk roterer arbeidsstykket og verktøyet er nominelt stasjonært i rotasjon, mens på en fresemaskin roterer verktøyet og arbeidsstykket forblir fiksert. Denne forskjellen gjør dreiebenker iboende egnet til å produsere sylindriske, koniske og rotasjonssymmetriske geometrier med høy nøyaktighet og overflatekvalitet.
CNC-kontrolleren tolker et delprogram, vanligvis skrevet i G-kode, og konverterer det til koordinert bevegelse av maskinaksene, spindelhastighet og verktøyvalg. Dette eliminerer de manuelle justeringene som kreves på konvensjonelle dreiebenker og leverer repeterbare resultater på tvers av produksjonsbatcher uten variasjon fra operatør til operatør. [1]
Hovedkomponenter i en CNC-dreiebenk
Å forstå den funksjonelle rollen til hver maskinkomponent tydeliggjør hvordan operasjonene som diskuteres i de påfølgende avsnittene utføres fysisk:
- chuck: Klemmer og roterer arbeidsstykket. Trekjevschucker er standard for rundt materiale, mens firekjevschucker tillater presis sentrering av ujevne arbeidsstykker.
- Spindel: Den roterende enheten som driver chucken og arbeidsstykket. Spindelhastigheten er programmerbar og justeres automatisk etter hvert som skjæreforholdene endres.
- Verktøytårn: Holder flere skjæreverktøy samtidig og indekserer til riktig verktøyposisjon under programkontroll, noe som eliminerer manuelle verktøyskift og reduserer syklustiden.
- bakhodet: Gir aksial støtte i den frie enden av lange arbeidsstykker ved hjelp av et levende eller dødt senter, og forhindrer avbøyning under skjærekrefter.
- CNC-kontroller: Maskinens dataenhet som utfører delprogrammet, administrerer aksebevegelse, overvåker skjæreforhold og håndterer verktøyforskyvningskompensasjon.
Hvorfor dreiebenkoperasjoner er viktige
CNC-dreiebenkoperasjoner gir tre produksjonsfordeler som er vanskelige å gjenskape gjennom alternative prosesser:
- Nøyaktighet og repeterbarhet: Moderne CNC-dreiebenker har diametertoleranser på ±0.005 mm eller bedre under produksjonsforhold, med posisjonsrepeterbarhet som sikrer at alle deler i et parti oppfyller samme spesifikasjon.
- Raskere produksjon: Automatiserte verktøyskift, konstant overflatehastighetskontroll og programmerte flerskjæringssykluser reduserer syklustidene betydelig sammenlignet med manuell dreiing.
- Redusert manuell inngripen: Når et program er validert, er operatørens involvering begrenset til arbeidsstykkebelastning, periodisk måling og overvåking av verktøyslitasje, noe som reduserer risikoen for menneskelige feil i storskalaproduksjon.
En praktisk illustrasjon av disse fordelene er produksjonen av en hydraulisk aksel som krever planfresing, dreiing, gjenging og sporfresing. Alle fire operasjonene fullføres i én oppstilling på en CNC-dreiebenk, noe som opprettholder et felles nullpunkt gjennom hele prosessen og eliminerer reposisjoneringsfeil som ville akkumuleres hvis delen ble flyttet mellom maskiner. [2]
CNC-vendt drift
Planfresing er vanligvis den første operasjonen som utføres på en CNC-dreiebenk, og legger det dimensjonale og geometriske grunnlaget for hver påfølgende operasjon. Et arbeidsstykke som ikke er riktig planfrest, vil ha lengdefeil og overflateujevnheter som forplanter seg gjennom hele maskineringssekvensen. Til tross for at det er en av de enklere dreiebenkoperasjonene i konsept, har planfresing en direkte innflytelse på nøyaktigheten til den ferdige delen.
Planleggingsoperasjonen i maskinering
Hva står overfor?
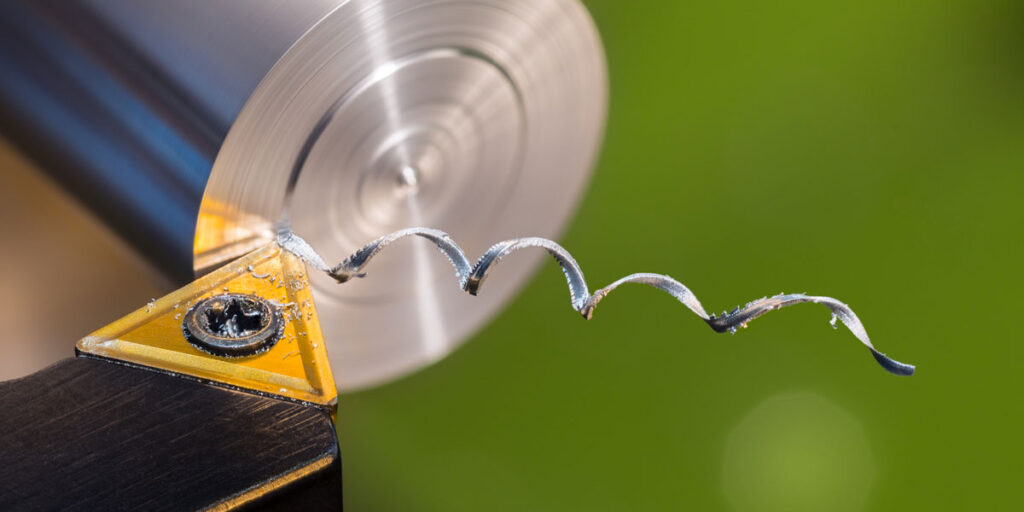
Planfresing er en dreiebenkoperasjon der skjæreverktøyet beveger seg radielt over endeflaten til et roterende arbeidsstykke, og fjerner materiale for å produsere en flat, glatt overflate vinkelrett på spindelaksen. Hovedformålet er å etablere en ren, nøyaktig referanseflate på enden av arbeidsstykket, hvorfra aksiale dimensjoner kan måles og kontrolleres gjennom påfølgende operasjoner. På råmateriale er endeflater sjelden flate eller firkantede; planfresing korrigerer dette før ytterligere maskinering forsøkes.
Hvordan facing fungerer
Arbeidsstykket klemmes fast i chucken og roteres med en programmert spindelhastighet. Skjæreverktøyet plasseres ved arbeidsstykkets ytre diameter og mates radielt innover mot midten med en kontrollert matehastighet. Verktøyet fjerner et tynt lag med materiale over hele flaten i en enkelt omgang eller flere omganger, avhengig av materialets tilstand og ønsket overflatefinish. Konstant overflatehastighetskontroll brukes vanligvis under planskjæring, da skjærehastigheten ellers ville avta når verktøyet nærmer seg midten av arbeidsstykket, der overflatehastigheten er lavere. [3]
Verktøyvalg for planfresing favoriserer vanligvis 80-graders diamant- eller trigon-skjær montert i en høyrehendt verktøyholder. Dette gir tilstrekkelig klaring for den radielle materetningen samtidig som eggstyrken opprettholdes.
Fordeler med å møte
- Skaper flate og glatte overflater: En korrekt flatet ende gir en geometrisk pålitelig overflate for påfølgende målinger, komponentplassering eller senterboring av bakdokken.
- Fastsetter nøyaktig lengde på arbeidsstykket: Planlegging fjerner overflødig materiale fra arbeidsstykkets ende for å bringe det til riktig startlengde før diameterdreiingen begynner.
- Forbedrer dimensjonal konsistens: I batchproduksjon sikrer konsistent planfresing at alle arbeidsstykker starter fra samme aksiale referanse, noe som reduserer lengdevariasjon på tvers av batchen.
Vanlige bruksområder
Facing brukes i et bredt spekter av produksjonsscenarier:
- Tilberedning av rå kraft: Stangmateriale kuttet fra en sag har vanligvis ru, litt vinklede endeflater. Planlegg vinkelrett og glatt disse flatene før videre maskinering.
- Opprette referanseflater: Flade ender fungerer som referanseflater for aksiale målinger under dreiing, gjenging og sporing.
- Etterbehandling av akselender: På ferdige aksler produserer planskjæring de rene endeflatene som kreves for riktig komponentplassering og monteringspasning.
Beste praksis
- Valg av matingshastighet: Planfresingsmatingshastigheter varierer vanligvis fra 0.05 til 0.2 mm/omdreining, avhengig av ønsket overflatefinish. Grovere mating er akseptabelt for grovfresingspassasjer, mens finfresingspassasjer krever lavere mating for å oppnå Ra-verdier under 1.6 µm.
- Unngå verktøysnakking: Vibrasjon under planfresing er vanligst når verktøyoverhenget er for stort eller arbeidsstykkets fastspenning er utilstrekkelig. Minimering av verktøyoverheng og sikker fastspenning av chuck reduserer tendensen til vibrasjon betydelig.
- Riktig verktøyjustering: Skjæreverktøyet må stilles inn nøyaktig i senterlinjehøyden. Et verktøy som er satt over eller under sentrum, etterlater et punkt med ubearbeidet materiale i midten av arbeidsstykket og produserer en konveks snarere enn en flat overflate. [4]
Et representativt eksempel på plansliping i praksis er klargjøringen av en stålstang før den dreies om til en motoraksel. Den rå stangenden planslipes for å etablere et rent aksialt nullpunkt, hvoretter et senterbor påføres den planslipte overflaten for å gi støtte til bakdokken for de påfølgende dreieoperasjonene.
CNC-dreieoperasjon
Dreiing er den definerende operasjonen til en CNC-dreiebenk og prosessen som maskinen har fått navnet sitt fra. Mens plansveising adresserer endegeometrien til et arbeidsstykke, former dreiing det sylindriske legemet, reduserer diametre, lager trinn, genererer koner og produserer komplekse profiler. Spesielt i akselproduksjon står dreiing for mesteparten av materialfjerningen og bestemmer direkte dimensjonsnøyaktigheten og overflatekvaliteten til den ferdige komponenten.
Hva er å snu?
Dreiing er en materialfjerningsprosess der skjæreverktøyet beveger seg aksialt langs et roterende arbeidsstykke, og reduserer dets ytre diameter til en programmert måldimensjon. Verktøyet griper kontinuerlig inn i arbeidsstykkets overflate mens det beveger seg langs kuttets lengde, og genererer en sylindrisk overflate hvis diameter bestemmes av den radielle kuttedybden og hvis lengde bestemmes av verktøyets aksiale bevegelse. Nøyaktigheten til den resulterende diameteren avhenger av maskingeometri, verktøyets tilstand, skjæreparametere og arbeidsstykkets stivhet, som alle må kontrolleres innenfor passende grenser for å oppfylle den spesifiserte toleransen. [5]
Typer dreieoperasjoner
CNC-dreiing omfatter flere forskjellige operasjonstyper, hver egnet for et spesifikt geometrisk krav:
- Rett sving: Verktøyet beveger seg parallelt med spindelaksen med en fast radiell dybde, og produserer en jevn sylindrisk diameter langs hele lengden av kuttet. Dette er den vanligste dreieoperasjonen og danner grunnlaget for lagerseter, lagringsflater og generelle sylindriske egenskaper.
- Trinnsving: Verktøyet maskinerer en serie forskjellige diametre i suksessive aksiale posisjoner, og produserer en trinnvis profil som diskutert i dybden i forbindelse med produksjon av akseler med flere diametre. Hvert trinn krever at verktøyet går over mellom et sylindrisk snitt og en skulderflate, noe som krever presis Z-akseposisjonering ved hver overgang.
- Konisk dreiing: Verktøyet beveger seg samtidig i både X- og Z-aksene med et programmert forhold, noe som genererer en konisk overflate. Koner er vanlige på verktøyskaft, spindelneser og rørdeler der selvlåsende eller tettende koniske grensesnitt er nødvendig.
- Profildreiing: Verktøyet følger en kompleks programmert kontur og produserer buede eller uregelmessige aksiale profiler. Dette brukes til komponenter som kamaksler, formvalser og alle deler der diameteren varierer kontinuerlig i stedet for i diskrete trinn.
Faktorer som påvirker dreiekvaliteten
Fire primære prosessparametere styrer resultatet av en dreieoperasjon:
- Skjærehastighet: Skjærehastigheten, uttrykt i overflatemeter per minutt, bestemmer hastigheten som skjærekanten griper inn i arbeidsstykkematerialet med. For lav hastighet forårsaker oppbygging av egg og dårlig overflatefinish; for høy hastighet akselererer verktøyslitasje og risikerer termisk skade på arbeidsstykkeoverflaten. For middels karbonstål er skjærehastigheter på 200 til 300 m/min med belagte hardmetallskjæreinnsatser representative startbetingelser.
- Matehastighet: Styrer verktøyets aksiale fremdrift per spindelomdreining. Matingshastigheten påvirker overflateruheten direkte; lavere matinger gir finere overflater, men øker syklustiden. For finbearbeiding på lagerseter er matingshastigheter på 0.05 til 0.1 mm/omdreining typiske.
- Kuttdybde: Bestemmer det radielle materialet som fjernes per passering. Grovbearbeidingspassasjer bruker dybder på 2 til 5 mm for å maksimere materialfjerningshastigheten, mens finbearbeidingspassasjer bruker 0.1 til 0.3 mm for å oppnå dimensjonsnøyaktighet uten å introdusere for store skjærekrefter.
- Verktøymateriale: Belagt karbid er standardvalget for ståldreiing i grov- og finbearbeidingsapplikasjoner. Keramiske skjæreinnsatser brukes til høyhastighets finbearbeiding av herdede materialer, mens CBN-skjæreinnsatser brukes til harddreiing av komponenter over 45 HRC.
Fordeler med CNC-dreiing
- Høy dimensjonal nøyaktighet: CNC-dreiing holder konsekvent diametertoleranser på IT6 til IT8 under produksjonsforhold, med etterbehandlingsoperasjoner som kan oppnå IT5 på stabile oppsett med godt vedlikeholdt verktøy.
- Utmerket overflatefinish: Optimaliserte etterbehandlingsparametere produserer Ra-verdier på 0.4 til 1.6 µm på dreide overflater, og oppfyller kravene til lagerseter, tetningsflater og aksellager uten sekundærsliping i mange bruksområder.
- Effektiv materialfjerning: Grovfresesykluser programmert med forhåndsbestemte sykluser som G71 automatiserer materialfjerning i flere passeringer til en definert profil, og maksimerer metallfjerningshastigheten samtidig som en konsistent finishtoleranse opprettholdes for den påfølgende finishen.
Et praktisk eksempel er maskinering av en trinnvis girkasse med flere diametre. CNC-programmet sekvenserer grovfresingspassasjer over hele aksellengden, etterfulgt av finbearbeidingspassasjer på hver diametersone i rekkefølge etter funksjonell prioritet, med lagerseter først, deretter tetningsflater og deretter klaringsdiametre, slik at de mest kritiske overflatene får det minst forstyrrede sluttskjæret. [6]
CNC-gjengeoperasjon
Gjenging er en av de mest teknisk krevende operasjonene som utføres på en CNC-dreiebenk, og krever presis synkronisering mellom spindelrotasjon og verktøybevegelse for å generere en spiralformet gjengeform som oppfyller dimensjonale og funksjonelle standarder. Gjenger er blant de vanligste mekaniske egenskapene innen ingeniørfag, og evnen til å produsere dem nøyaktig og konsistent på en CNC-dreiebenk er en kjernekompetanse innen presisjonskomponentproduksjon.
Hva er tråding?
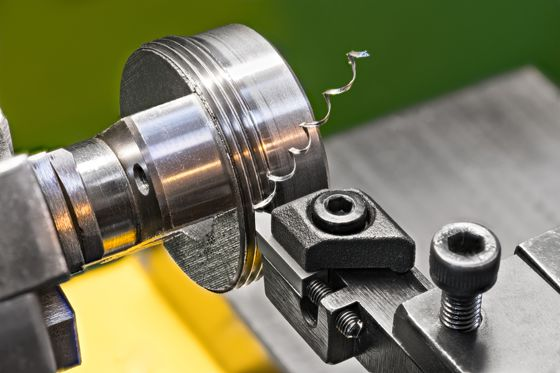
Gjenging er en dreiebenkoperasjon som skjærer et spiralformet spor med definert form og stigning på den sylindriske overflaten av et arbeidsstykke. Den resulterende gjengeprofilen tillater mekanisk inngrep med en tilhørende gjenget komponent, noe som muliggjør festing, justering, tetting eller kraftoverføring avhengig av applikasjonen. I motsetning til planfresing eller dreiing, der verktøymatingen er uavhengig av spindelrotasjon, krever gjenging at verktøyet fremfører nøyaktig én stigningslengde per spindelomdreining. Ethvert avvik i denne synkroniseringen produserer en gjenge som er dimensjonsfeil og funksjonelt ubrukelig. [7]
Hvordan CNC-gjenging fungerer
På en CNC-dreiebenk oppnås gjenging gjennom en stiv kobling mellom spindelkoderen og Z-aksens servodriver. CNC-kontrolleren leser spindelposisjonen i sanntid og driver verktøyvognen med en matehastighet som er nøyaktig lik den programmerte gjengestigningen. Denne synkroniseringen opprettholdes over flere passeringer, hvor hver påfølgende passering følger samme spiralformede bane som den forrige, og utdyper gjengeprofilen trinnvis til full gjengedybde er nådd.
Viktige aspekter ved gjengeprosessen inkluderer:
- Tonehøyde-nøyaktighet: Gjengestigningen må holdes innenfor standardtoleransen for den spesifiserte gjengeformen. Stigningsfeil akkumuleres over gjengelengden og kan forhindre riktig inngrep med motstykket.
- Tråddybdekontroll: Gjenging utføres i flere omganger, der hver omgang fjerner en gradvis mindre spon etter hvert som gjengeformen blir dypere. Denne tilnærmingen håndterer skjærekrefter og forhindrer at verktøyavbøyning forvrenger gjengeprofilen.
- Innmatingsmetode: Radial innmating kutter symmetrisk på begge flanker av gjengeformen, mens flankeinnmating kutter primært på én flanke, noe som reduserer skjærekrefter og forbedrer sponkontrollen. Flankeinnmating foretrekkes for gjenger med større stigning og seigere materialer. [8]
Typer tråder produsert
CNC-dreiebenker produserer både utvendige og innvendige gjengeformer på tvers av et bredt spekter av standarder og applikasjoner:
- Utvendige gjenger: Skjærer på ytterdiameteren til aksler, bolter og kontakter. Vanlige bruksområder inkluderer gjengede akselender, hydrauliske beslag og festemiddelproduksjon. Utvendig gjenging er den enkleste av de to, ettersom verktøytilgang og sponavgang er ubegrenset.
- Innvendige gjenger: Skjær innvendige borede hull med en gjengeborestang. Innvendig gjenging er mer krevende enn utvendig gjenging på grunn av begrenset verktøytilgang, redusert stivhet på borestangen og vanskeligheten med å observere og måle gjengene under skjæring. Minimum borediameter og gjengedybde bestemmer borestangens størrelse og overheng, som begge påvirker oppnåelig nøyaktighet.
Gjengemetoder i CNC-dreiebenker
Tre gjengemetoder er tilgjengelige på CNC-dreiebenker, hver egnet for forskjellige bruksområder:
- Enkeltpunktsgjenging: En enkelt innsats følger gjengens spiralformede bane i flere omganger. Denne metoden er allsidig, kan brukes på alle gjengeformer og stigninger, og produserer nøyaktige gjenger på tvers av et bredt spekter av materialer. Det er standardmetoden for akselgjenging i presisjonsproduksjon.
- Gjengefresing: Selv om det teknisk sett er en freseoperasjon, utføres gjengefresing på dreiesentre og produserer gjenger ved spiralformet interpolering av en flertannsfres. Det er foretrukket for gjenger med stor diameter, harde materialer og blindhull der risikoen for gjengebrudd er uakseptabel.
- Tapping: En gjengetapp drives inn i et forboret hull under CNC-styring for å produsere innvendige gjenger raskt. Gjenging er effektivt for innvendige gjenger med liten diameter i produksjonsvolumer, men er begrenset til standard gjengeformer og er følsomt for verktøybrudd i harde eller avbrutte kutt.
Viktige hensyn
- Trådstandarder: Gjenger må produseres i henhold til riktig standard for applikasjonen. Metriske gjenger (ISO), Unified National Coarse (UNC), Unified National Fine (UNF) og rørgjengestandarder (NPT, BSPT) har hver spesifikke krav til stigning, vinkel og toleranse som må programmeres og verifiseres riktig.
- Håndtering av verktøyslitasje: Gjengeskjæringer slites progressivt med hver del som produseres. Etter hvert som skjæringen slites, forringes gjengeformens nøyaktighet, spesielt på flankevinkler og toppradius. Regelmessig indeksering av skjæringen og periodisk verifisering av gjengetykkelse er nødvendig i gjengeoperasjoner i produksjon.
- Programmeringsnøyaktighet: Gjengesykluser som G76 i FANUC-baserte kontroller krever riktig inndata av stigning, gjengedybde, innmatingsvinkel og antall passeringer. Programmeringsfeil i disse parameterne produserer gjenger som ser visuelt akseptable ut, men som ikke klarer måleinspeksjonen. [9]
Et representativt eksempel er produksjonen av gjengede rørdeler for industrielle væskesystemer. Hver del krever utvendige gjenger maskinert i henhold til NPT- eller BSPT-standarder, der den koniske gjengeformen gir både mekanisk inngrep og trykktetning uten ekstra tetningskomponenter. Nøyaktighet i stigning og konsistens i flankevinkelen er avgjørende for å oppnå en lekkasjetett forbindelse under drift.
Konklusjon
CNC-dreiebenkmaskinering er bygget på fire gjensidig avhengige operasjoner: planfresing, dreiing, gjenging og sporfresing. Hver av dem tjener et distinkt geometrisk og funksjonelt formål, men ingen opererer isolert. Planfresing etablerer den aksiale referansen, dreiing definerer den sylindriske formen, og gjenging skaper de mekaniske inngrepsfunksjonene som holder sammenstillingene sammen. Disse operasjonene utføres i en planlagt sekvens i ett enkelt oppsett, og leverer den dimensjonsnøyaktigheten, overflatekvaliteten og funksjonelle påliteligheten som presisjonskomponentproduksjon krever.
Verdien av å forstå hver enkelt operasjon individuelt ligger i evnen til å planlegge og optimalisere hele maskineringssekvensen. Riktig parametervalg, passende verktøy og disiplinert prosesskontroll i hvert trinn er det som avgjør om den ferdige delen oppfyller spesifikasjonen eller krever omarbeiding. I et produksjonsmiljø der konsistens og effektivitet er like viktig, er det fortsatt like relevant i dag som det alltid har vært å mestre disse fire kjerneoperasjonene i dreiebenken.
Referanser
Aresco, R. (23. februar 2024). Erie teknologiske institutt . Erie teknologiske institutt. https://erieit.edu/introduction-to-cnc-turning/
Numerisk datastyring – en oversikt | ScienceDirect-emner . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11. januar 2025). Omfattende veiledning for gjenging på dreiebenk - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6. januar 2026). Hvordan gir planfresing virkelig flate CNC-overflater? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming, og Naveed Raheel. (2025). Optimalisering av undergrunnsintegritet og overflatekvalitet ved dreiing av bløtt stål: En flermålstilnærming til verktøyslitasje og maskineringsparametere. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Fiksturer og arbeidsstykkeklemmesystemer ved maskinering. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., og Chasos, C. (2024). Avansert CNC-gjengefresing: en omfattende hermetisk syklus for effektiv kutting av gjenger med fast eller variabel stigning og radius. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). AUTOMATISERING AV PLANFREESING PÅ ET CNC-MASKINERINGSSENTER. International Journal of Engineering Science and Technology , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., og Yusuf Altintas. (2014). Mekanikk og dynamikk i gjengefresingsprosessen. International Journal of Machine Tools and Manufacture , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




