

Kvalitetskontrollen i CNC-maskinering slutter ikke når den siste skjæreprosessen er fullført. En del kan maskineres med en perfekt programmert verktøybane og fortsatt ikke oppfylle spesifikasjonene på grunn av verktøyslitasje, fiksturavbøyning eller termisk variasjon under skjæreprosessen. Dimensjonsnøyaktighet er hele poenget med CNC-maskinering, og det å bekrefte denne nøyaktigheten før en del forlater verkstedet er det som skiller en pålitelig leverandør fra en upålitelig en.
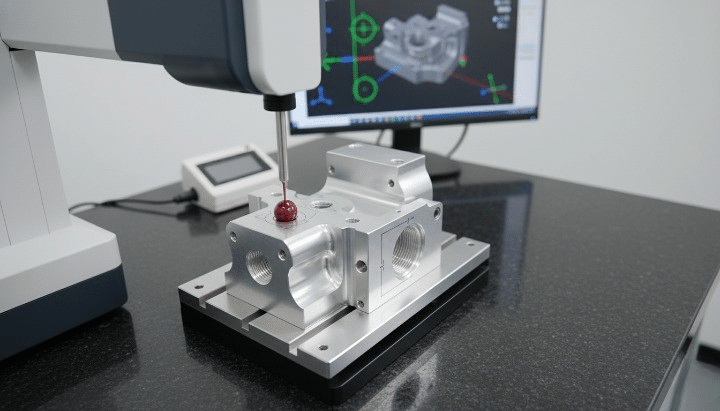
CMM-inspeksjonsprosess for CNC-deler
Koordinatmålemaskiner, ofte kjent som CMM-er, er bransjestandardverktøyet for å bekrefte at maskinerte deler oppfyller deres dimensjonale og geometriske krav. Ved å måle fysiske egenskaper mot den originale CAD-modellen med submikronpresisjon, gir CMM-inspeksjon produsentene et objektivt, dokumentert grunnlag for å bekrefte delkvaliteten før levering.
Hva er CMM-inspeksjon?
CMM-inspeksjon er prosessen med å bruke en koordinatmålemaskin for å bekrefte at en produsert del samsvarer med designspesifikasjonene. Å forstå hvordan selve maskinen fungerer er grunnlaget for å forstå hvorfor denne inspeksjonsmetoden har blitt uunnværlig i presisjonsproduksjon.
Hva er en koordinatmålemaskin (CMM)?
En koordinatmålemaskin er et presisjonsinstrument som måler den fysiske geometrien til et objekt ved å registrere posisjonen til punkter på overflaten i et tredimensjonalt rom. En sonde berører delen på definerte steder, og maskinen registrerer X-, Y- og Z-koordinatene til hvert kontaktpunkt i forhold til en fast referanseramme. Programvaren sammenligner deretter disse målte punktene med de nominelle dimensjonene som er definert i delens CAD-modell, og beregner avvik for hver inspiserte funksjon [1].
De viktigste komponentene i en CMM inkluderer:
- Sonde: Føleenheten som berører eller skanner deloverflaten. Berøringsprober registrerer et enkelt kontaktpunkt, mens skanneprober samler kontinuerlige data langs en overflate.
- Måletabell: En presisjonsoverflate av granitt eller keramikk som gir et stabilt, flatt referanseplan som delen plasseres på under inspeksjon.
- programvare: Kontrollerer probebevegelse, registrerer måledata, sammenligner resultater med CAD-nominelle verdier og genererer inspeksjonsrapporter.
- X-, Y- og Z-akser: De tre lineære aksene som sonden beveger seg langs for å nå et hvilket som helst punkt i målevolumet, hver utstyrt med høyoppløselige lineære kodere som sporer posisjonen med nøyaktighet på mikronnivå.
Hvorfor CMM-inspeksjon er viktig i CNC-maskinering
CMM-inspeksjon har flere funksjoner som er vanskelige å gjenskape gjennom manuelle målemetoder:
- Sørger for at delene samsvarer med CAD-tegninger: Direkte sammenligning mot den digitale modellen bekrefter at alle målte funksjoner faller innenfor den spesifiserte toleransen, ikke bare de funksjonene som er enkle å kontrollere med håndverktøy.
- Verifiserer toleranser og geometriske egenskaper: Komplekse geometriske toleranser som posisjon, flathet og vinkelretthet er vanskelige eller umulige å verifisere nøyaktig med skyvelærer eller mikrometere, men måles rutinemessig og objektivt av en CMM.
- Reduserer feil og omarbeid: Å identifisere dimensjonsproblemer før deler sendes eller monteres forhindrer nedstrømsfeil som er langt mer kostbare å korrigere senere i produksjonskjeden.
- Forbedrer kundenes tillit: Dokumenterte inspeksjonsrapporter gir objektiv bevis på samsvar, og støtter kvalitetsavtaler og regulatoriske krav i bransjer som luftfart og medisinsk utstyr [2].
En CNC-maskinert brakett for luftfart spesifisert til en posisjonstoleranse på ±0.01 mm på monteringshullene illustrerer hvorfor CMM-inspeksjon er nødvendig snarere enn valgfri. Ved dette toleransenivået kan ikke manuelle måleverktøy bekrefte samsvar på en pålitelig måte, og det geometriske forholdet mellom flere hull, ikke bare deres individuelle diametre, må verifiseres. En CMM måler hvert hulls faktiske posisjon i forhold til delens referanseegenskaper og bekrefter om braketten oppfyller posisjonstoleransen før den godkjennes for montering i flystrukturen.
Hvordan CMM-inspeksjon fungerer for CNC-deler
CMM-inspeksjon følger en strukturert sekvens fra delforberedelse til endelig rapportering. Hvert trinn bidrar til den generelle nøyaktigheten og påliteligheten til inspeksjonsresultatet, og å hoppe over eller forhaste et hvilket som helst trinn introduserer risikoen for målefeil.
Trinn 1: Klargjøring av CNC-delen
- Rengjøring av delen: Spon, kjølevæskerester og skjærevæske må fjernes fra deloverflaten før måling, da all forurensning på en målt funksjon introduserer feil i probens kontaktpunkt.
- Stabiliserende temperatur: CMM-målinger er svært følsomme for termisk ekspansjon. Deler som maskineres under kjølevæskestrøm eller i et varmt verkstedmiljø får vanligvis stabilisere seg til CMM-rommets kontrollerte temperatur, ofte 20 °C, før målingen starter, spesielt for komponenter med små toleranser. [3].
- Posisjonering og fiksering: Delen plasseres på målebordet og festes, enten frittliggende for enkle geometrier eller holdt i en dedikert festeanordning for deler som krever konsistent orientering eller har funksjoner som ellers ville være utilgjengelige for sonden.
Trinn 2: Laste inn CAD-data og inspeksjonsprogram
- Importerer designspesifikasjoner: Delens CAD-modell, inkludert nominelle dimensjoner og toleranseangivelser, importeres til CMM-programvaren, og etablerer dermed referansegeometrien som målingene skal sammenlignes med.
- Definere målepunkter: Et inspeksjonsprogram opprettes, enten manuelt eller gjennom CAD-basert programmering, som spesifiserer hvilke funksjoner som skal måles, rekkefølgen av probebevegelser og de spesifikke punktene eller skannebanene på hver funksjon.
Trinn 3: Måling av delen
- Sonden berører utvalgte overflater: CMM-en utfører den programmerte rutinen, flytter proben til hvert definerte sted og registrerer kontaktpunkter på deloverflaten.
- Datapunkter samlet inn automatisk: For hver funksjon samles det vanligvis inn flere punkter for å definere geometrien nøyaktig, for eksempel flere punkter rundt en boreomkrets for å beregne diameter og rundhet.
- Sammenligning mot designdimensjoner: Programvaren beregner hver funksjons faktiske dimensjon eller geometriske karakteristikk fra de innsamlede punktene og sammenligner den med den nominelle verdien og toleransebåndet som er definert i CAD-dataene.
Trinn 4: Generering av inspeksjonsrapporter
- Bestått/ikke bestått resultater: Hver målte funksjon markeres som innenfor eller utenfor toleranse, noe som gir en umiddelbar oppsummering av delens samsvar.
- Analyse av dimensjonsavvik: Detaljerte rapporter viser den faktiske målte verdien, den nominelle verdien og avviket for hver inspiserte funksjon, noe som støtter rotårsaksanalyse når avvik oppdages.
- Dokumentasjon for kvalitetsregistreringer: Rapporter arkiveres som en del av produksjonskvalitetsregistreringen, og støtter sporbarhetskrav og kundenes kvalitetsavtaler.
Inspeksjon av et CNC-maskinert aluminiumshus med flere hull, spor og monteringsflater demonstrerer verdien av en strukturert CMM-rutine. I stedet for å manuelt sjekke hver funksjon med skyvelære og en høydemåler, måler et enkelt CMM-program hver hulldiameter og posisjon, sporbredde og plassering, og overflatens flathet i én automatisert sekvens, og produserer en komplett dimensjonsrapport på en brøkdel av tiden manuell inspeksjon ville kreve, med betydelig større nøyaktighet på de geometriske forholdene mellom funksjonene.
Typer målinger utført under CMM-inspeksjon
CMM-er er i stand til å måle et bredt spekter av dimensjonale og geometriske egenskaper, hvorav mange ville være upraktiske eller umulige å verifisere med konvensjonelle håndverktøy.
Lineære dimensjoner
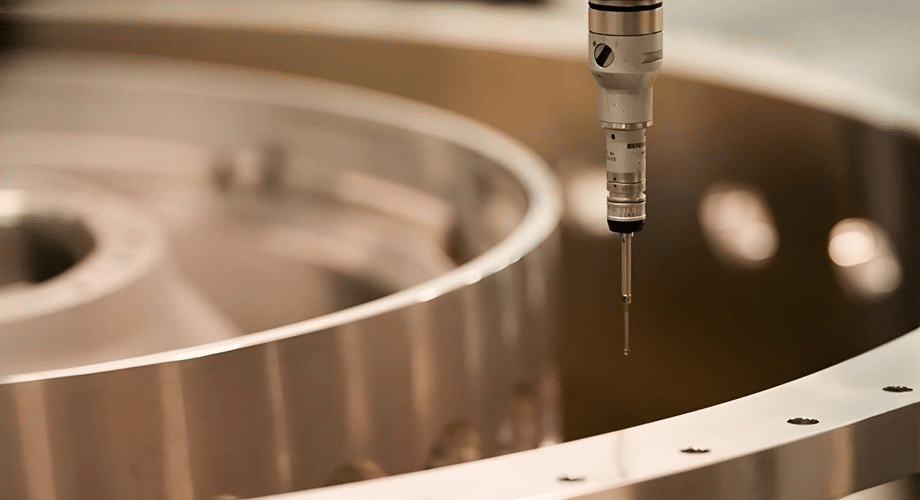
Grunnleggende lineære målinger som lengde, bredde og høyde verifiseres ved å registrere probekontaktpunkter ved de relevante funksjonsgrensene og beregne avstanden mellom dem. Selv om disse dimensjonene noen ganger kan kontrolleres manuelt, gir CMM-måling større nøyaktighet og fjerner operatøravhengig variasjon, spesielt for funksjoner som er vanskelige å få tilgang til med skyvelærer.
Hull- og boringsinspeksjon
Hull og boringer krever mer enn en enkel diameterkontroll for å bekrefte full samsvar:
- Diameter: Beregnet fra flere punkter rundt borehullets omkrets, noe som gir et mer pålitelig resultat enn en topunkts skyvelærmåling, som kan overse forhold som er urunde.
- Stilling: Hullets faktiske senterplassering sammenlignes med dets nominelle posisjon i forhold til delnullpunktene, noe som verifiserer samsvar med posisjonstoleransen.
- rundhet: Avvik fra en perfekt sirkel beregnes fra de innsamlede punktene, og identifiserer problemer som verktøyavbøyning eller vibrasjon som en enkel diameterkontroll ikke ville avsløre. [4].
Geometrisk dimensjonering og toleranse (GD&T)
CMM-er er unikt egnet til å verifisere GD&T-utrop som definerer de geometriske forholdene mellom funksjoner i stedet for enkel størrelse:
- flathet: Måler avviket til en overflate fra et perfekt plan, relevant for tetningsflater og monteringsflater.
- parallellitet: Verifiserer at to overflater eller funksjoner opprettholder et konsistent forhold til hverandre innenfor den angitte toleransen.
- Vinkelrett: Bekrefter at en funksjon er orientert i en rett vinkel i forhold til et referert datum, noe som er kritisk for skulderflater og monteringsgrensesnitt.
- Posisjonstoleranse: Definerer en tillatt sone der en funksjons faktiske plassering kan variere i forhold til spesifiserte referanser, vanligvis brukt på hullmønstre og andre lokaliserte funksjoner.
Overflate- og funksjonsanalyse
Utover grunnleggende dimensjoner og GD&T-anrop, måler CMM-er mer komplekse funksjonskarakteristikker, inkludert vinkler mellom overflater, sporbredde og plassering, og komplekse konturer der delgeometrien sammenlignes punkt for punkt mot en CAD-overflatemodell i stedet for mot enkle geometriske primitiver.
Eksempel
Måling av plasseringen og diameteren til bolthull på en CNC-maskinert bilkomponent viser at disse måletypene fungerer sammen. CMM-en verifiserer diameteren til hvert hull for å bekrefte at den aksepterer det spesifiserte festemidlet, kontrollerer posisjonen til hvert hull i forhold til komponentens monteringsdata for å sikre korrekt justering med monteringsenheten, og kan også verifisere vinkelrettheten til hullaksen i forhold til monteringsflaten for å sikre at festemidlet sitter riktig uten å forårsake bøyespenning.
Typer CMM-er brukt i CNC-produksjon
Ulike CMM-arkitekturer er egnet for ulike delstørrelser, geometrier og inspeksjonsmiljøer. Valg av riktig maskintype avhenger av delene som produseres og den nødvendige inspeksjonsarbeidsflyten.
Bro CMM
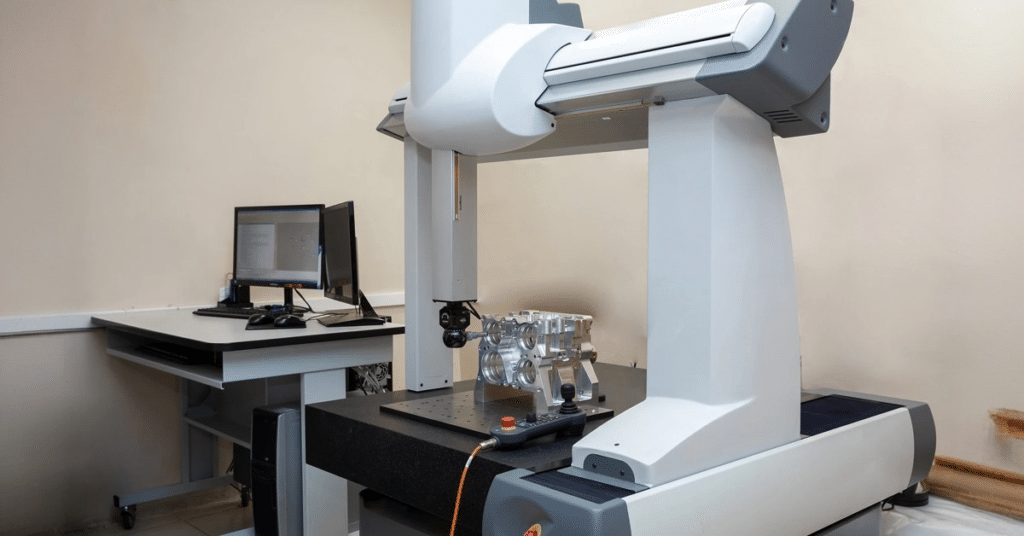
Bro-CMM er den vanligste konfigurasjonen innen presisjonsproduksjon, med en bevegelig brostruktur som spenner over målebordet og bærer den vertikale Z-akse-enheten. Denne designen gir utmerket stivhet og nøyaktighet, noe som gjør den til standardvalget for presisjonsbearbeidede komponenter i de fleste bransjer [5].
Cantilever CMM
CMM-er med utkraget konstruksjon støtter målearmen kun fra én side, slik at forsiden og sidene av målebordet er åpne for enkel lasting og tilgang til deler. Denne konfigurasjonen er godt egnet for mindre arbeidsstykker og applikasjoner der hyppige delbytter prioriterer enkel tilgang, selv om den utkragede strukturen gir noe mindre stivhet enn en brokonstruksjon i større størrelser.
Gantry CMM
Gantry-CMM-er er storskala maskiner som støttes på gulvmonterte søyler, designet for å måle store CNC-maskinerte deler som bilkarosseristrukturer, store støpegods eller strukturelle komponenter for luftfart som ikke ville passe inn i målevolumet til en standard bro- eller utkragningsmaskin.
Bærbare CMM- og artikulerte armsystemer
Bærbare CMM-er, inkludert målesystemer med leddarm, gjør det mulig å utføre inspeksjon direkte på maskinverktøyet eller i verkstedet i stedet for at delen må transporteres til et dedikert måleverksted. Disse systemene tilbyr fleksibilitet for store eller ubevegelige deler og støtter inspeksjon underveis, men vanligvis med noe lavere nøyaktighet enn en CMM med fast bro i et kontrollert miljø [6].
Eksempel applikasjoner
- Medisinsk utstyr: Bro-CMM-er verifiserer de stramme toleransene som kreves for kirurgiske instrumenter og implanterbare enhetskomponenter.
- Luftfartskomponenter: Både bro- og gantry-CMM-er inspiserer alt fra små presisjonsbraketter til store strukturelle sammenstillinger.
- Bildeler: Bro-CMM-er er standard for motor- og girkassekomponenter, mens gantry-systemer håndterer karosseripaneler og store konstruksjonsdeler.
- Komponenter til industrielle maskiner: CMM-er for utkraging og brobygging verifiserer girkassehus, aksler og monteringsstrukturer i generell industriell produksjon.
Fordeler med CMM-inspeksjon for CNC-deler
Bruken av CMM-inspeksjon i presisjonsproduksjon gjenspeiler målbare fordeler i forhold til manuelle inspeksjonsmetoder, både når det gjelder delkvalitet og generell produksjonseffektivitet.
Forbedret nøyaktighet og konsistens
CMM-måling eliminerer den operatøravhengige variasjonen som er forbundet med manuell måling med skyvelære, mikrometere og målere. Det samme inspeksjonsprogrammet gir konsistente resultater uavhengig av hvilken operatør som kjører det, og fjerner dermed en betydelig kilde til måleusikkerhet fra kvalitetskontrollprosessen [7].
Raskere kvalitetskontroll
Automatiserte inspeksjonsrutiner måler dusinvis eller hundrevis av funksjoner i én enkelt programutførelse, mye raskere enn å manuelt sjekke hver dimensjon med håndverktøy. Denne hastighetsfordelen blir spesielt betydelig for deler med kompleks geometri eller en rekke kritiske funksjoner.
Redusert skrot og omarbeid
Tidlig oppdagelse av dimensjonsproblemer gjennom CMM-inspeksjon, spesielt når det integreres i inspeksjonsrutiner underveis eller for første artikkel, lar produsenter identifisere og korrigere maskineringsproblemer før en hel batch produseres utenfor toleranse, noe som reduserer skraprater og omarbeidingskostnader betydelig.
Bedre prosessoptimalisering
CMM-data samlet inn i løpet av en produksjonsrunde avslører trender som peker på underliggende prosessproblemer, som gradvis dimensjonsavvik som indikerer verktøyslitasje, eller gjentakende avvik som peker på en fikstur- eller programmeringsfeil. Disse dataene støtter kontinuerlig prosessforbedring utover enkel bestått/ikke bestått-inspeksjon.
Sporbarhet og dokumentasjon
Inspeksjonsrapporter generert av CMM-programvare gir en dokumentert kvalitetsregistrering for hver del eller batch, og støtter kundenes kvalitetsavtaler, samsvar med forskrifter og revisjonskrav i regulerte bransjer som luftfart og produksjon av medisinsk utstyr.
Eksempel
Bruk av CMM-rapporter for å identifisere verktøyslitasje som forårsaker overdimensjonerte hull under CNC-produksjon illustrerer fordelen med prosessoptimalisering tydelig. Hvis en serie inspeksjonsrapporter viser hulldiametre som gradvis beveger seg mot den øvre toleransegrensen på tvers av sekvensielle deler, peker dette mønsteret direkte på innsatsslitasje i bore- eller boreoperasjonen, slik at produksjonsteamet kan planlegge et verktøyskifte før noen deler overskrider toleransen, i stedet for å oppdage problemet først etter at defekte deler allerede er produsert.
Vanlige utfordringer og beste praksis innen CMM-inspeksjon
Til tross for presisjonen er CMM-inspeksjon ikke immun mot feil. Å forstå vanlige kilder til måleusikkerhet og fremgangsmåtene som reduserer dem er avgjørende for å oppnå pålitelige inspeksjonsresultater.
Vanlige utfordringer
- Feil montering: En del som ikke er tilstrekkelig festet eller er forvrengt av klemkrefter under måling, vil gi unøyaktige resultater som ikke gjenspeiler dens sanne geometri i fri tilstand.
- Temperaturvariasjon: Å måle en del før den har stabilisert seg til inspeksjonsrommets temperatur introduserer termisk ekspansjonsfeil, spesielt viktig for større deler eller små toleranser.
- Problemer med tilgjengelighet for sonden: Dype lommer, interne funksjoner eller komplekse geometrier kan være vanskelige eller umulige for en standardprobe å nå, noe som krever spesialiserte probekonfigurasjoner eller alternative målestrategier.
- Komplekse geometrier: Skulpturerte overflater og friformede konturer krever punktskyskanning og overflatesammenligningsteknikker som er mer involverte enn enkel funksjonsbasert måling. [8].
Beste praksis
- Vanlig CMM-kalibrering: Maskiner må kalibreres etter en definert tidsplan, ved bruk av sertifiserte referanseartefakter, for å sikre at målenøyaktigheten forblir innenfor maskinens spesifiserte ytelse over tid.
- Riktig forberedelse av deler: Konsekvent rengjøring og temperaturstabiliseringsprosedyrer bør utføres før hver inspeksjonssyklus, spesielt for komponenter med små toleranser.
- Konsekvente inspeksjonsprosedyrer: Bruk av dokumenterte, repeterbare inspeksjonsprogrammer i stedet for ad hoc manuell måling sikrer at resultatene er sammenlignbare på tvers av operatører, skift og tidsperioder.
- Operatøropplæring: Riktig fiksturteknikk, valg av probe og programutvikling krever trent personell som forstår både CMM-programvaren og de metrologiske prinsippene bak nøyaktig måling.
- Integrasjon med CAD/CAM-arbeidsflyter: Å koble CMM-inspeksjonsprogrammer direkte til delens CAD-modell effektiviserer programopprettingen og sikrer at inspeksjonskriteriene forblir synkroniserte med designendringer.
Konklusjon
CMM-inspeksjon har blitt standardmetoden for å verifisere dimensjonal og geometrisk samsvar i CNC-maskinerte deler, og gir et nøyaktighetsnivå og dokumentasjon som manuelle inspeksjonsmetoder ikke kan matche. Fra grunnleggende lineære dimensjoner til komplekse GD&T-anrop og frittstående overflatesammenligninger, gir CMM-er produsenter en objektiv og repeterbar måte å bekrefte at en del samsvarer med designintensjonen før den når kunden.
Fordelene strekker seg utover enkel bestått/ikke bestått-verifisering. Forbedret nøyaktighet, raskere inspeksjonssykluser, redusert skrap og prosessinnsikten fra trendanalyse bidrar alle til bedre produksjonsresultater over tid. For enhver organisasjon som produserer presisjons-CNC-komponenter, spesielt i regulerte bransjer som luftfart og medisinsk utstyr, er CMM-inspeksjon ikke et valgfritt kvalitetstrinn, men en kritisk del av å levere deler som fungerer pålitelig i sin tiltenkte applikasjon.
Referanser
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H., og Alqurashi, HF (2025). Dimensjonsnøyaktighet og målevariabilitet i CNC-dreide deler ved bruk av digitale skyvelære og koordinatmålemaskiner på tvers av fem materialer. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., og Tu, J. (2001). Rundhetsmodellering av maskinerte deler for toleranseanalyse. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (nd). Koordinatmålemaskiner: et moderne inspeksjonsverktøy i produksjon . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S., og Longstaff, A. (2018). Redusere latensen mellom maskinering og måling ved bruk av FEA for å forutsi termiske transiente effekter på CMM-måling. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K., og Holub, M. (2024). En casestudie om vurdering av kapasiteten og anvendeligheten til en leddarmskoordinatmålemaskin og en berøringssensor for måling på maskinen. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (23. februar 2026). Koordinatmålemaskin (CMM) forklart: typer, arbeidsprinsipper, nøyaktighet og bruksområder . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z., og Xiong, Y. (2012). En ny tilnærming til fixturdesign for å undertrykke maskineringsvibrasjoner i fleksible arbeidsstykker. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




