

CNC-frezen behoort tot de meest veelzijdige processen in de moderne maakindustrie en is in staat om alles te produceren, van eenvoudige vlakke oppervlakken tot complexe driedimensionale contouren, op één enkele machine. Achter elke succesvolle freesbewerking staat echter een snijgereedschap dat specifiek voor de betreffende taak is geselecteerd. De keuze van het gereedschap, het materiaal, de geometrie en de coating bepalen direct de kwaliteit van het onderdeel, de bewerkingsefficiëntie, de levensduur van het gereedschap en uiteindelijk de productiekosten van het eindproduct.
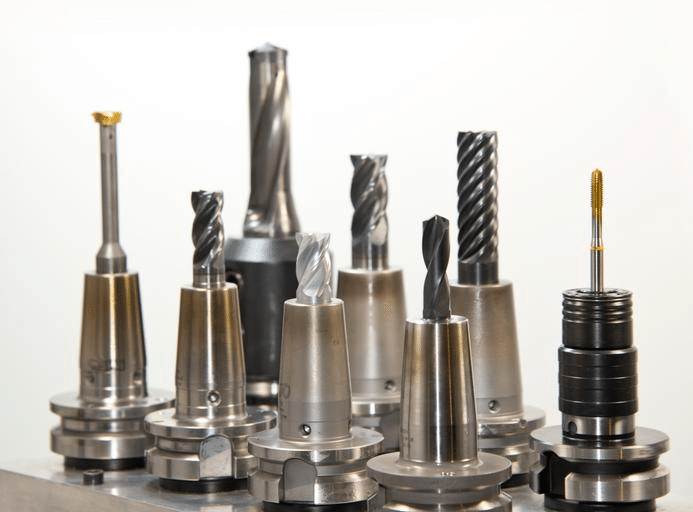
Snijgereedschappen gebruikt bij CNC-bewerking
Een goed uitgeruste freesmachine maakt gebruik van een breed scala aan snijgereedschappen, elk ontworpen voor een specifieke taak. Vingerfrezen worden gebruikt voor het grootste deel van het profileren, sleuven maken en contourfrezen, vlakfrezen bewerken grote vlakke oppervlakken efficiënt en een reeks gespecialiseerde gereedschappen voor het snijden van schroefdraad, afschuinen en het bewerken van spiebanen.
Inzicht in CNC-freesgereedschappen
Voordat we specifieke gereedschapstypen vergelijken, is het nuttig om vast te stellen wat freesgereedschappen zijn, hoe ze materiaal verwijderen en welke factoren van invloed zijn op de selectie in verschillende bewerkingsscenario's.
Wat zijn CNC-freesgereedschappen?
CNC-freesgereedschappen zijn roterende gereedschappen met een of meer snijkanten die materiaal van een werkstuk verwijderen terwijl het gereedschap roteert en langs een geprogrammeerd pad beweegt. In tegenstelling tot draaien, waarbij het werkstuk roteert tegen een stationair gereedschap, is bij frezen de verhouding omgekeerd: het gereedschap roteert met hoge snelheid terwijl het werkstuk, dat stationair wordt gehouden of langs gecontroleerde assen wordt bewogen, in contact wordt gebracht met de snijkanten. Materiaal wordt verwijderd in de vorm van spanen wanneer elke snijkant achtereenvolgens het werkstuk raakt tijdens de rotatie [1].
Belangrijkste onderdelen van een freesgereedschap
- Snijkanten: De scherpe oppervlakken grijpen in op het werkstuk en verwijderen materiaal. Het aantal en de geometrie van de snijkanten hebben een directe invloed op de materiaalafvoersnelheid en de oppervlakteafwerking.
- Fluiten: De spiraalvormige of rechte groeven tussen de snijkanten zorgen voor ruimte voor de afvoer van spanen. Het ontwerp van de groef beïnvloedt de spaanafvoer, de snijkrachten en de kwaliteit van de oppervlakteafwerking.
- Schacht: Het cilindrische gedeelte van het gereedschap wordt in de gereedschapshouder van de machine vastgehouden. De diameter en lengte van de schacht beïnvloeden de stijfheid van het gereedschap en de maximaal haalbare snijdiepte zonder overmatige doorbuiging.
- Gereedschapscoatings: Dunne, harde oppervlaktelagen aangebracht om de slijtvastheid te verbeteren, wrijving te verminderen en de levensduur van het gereedschap te verlengen onder veeleisende snijomstandigheden.
Factoren die van invloed zijn op de gereedschapskeuze
- Materiaal werkstuk: Voor verschillende materialen zijn verschillende gereedschapsgeometrieën, aantallen snijkanten en coatings nodig om efficiënt materiaal te verwijderen zonder overmatige slijtage van het gereedschap.
- Vereisten voor oppervlakteafwerking: Fijnafwerking vereist andere gereedschappen, vaak met meer snijkanten en specifieke geometrieën, dan agressieve voorbewerking.
- Onderdeelgeometrie: Binnenhoeken, diepe uitsparingen en complexe contouren vereisen elk specifieke gereedschapsdiameters en -profielen om de gewenste kenmerken te bereiken en nauwkeurig te reproduceren.
- Machinemogelijkheden: Het toerentalbereik van de spindel, het beschikbare vermogen en de stijfheid van de machine bepalen welke gereedschappen effectief kunnen worden gebruikt en met welke snijparameters. [2].
Het bewerken van een aluminium beugel voor de lucht- en ruimtevaart en een matrijs van gehard staal illustreert hoe sterk de gereedschapskeuze verandert afhankelijk van het materiaal. Voor het aluminium onderdeel is een hardmetalen vingerfrees met een hoge spiraalhoek en scherpe snijkant, die op een hoge spindelsnelheid draait, de beste keuze voor een snelle en efficiënte spaanafvoer en een uitstekende oppervlakteafwerking. De matrijs van gehard staal vereist daarentegen een gecoat hardmetalen of keramisch gereedschap met een robuustere snijkant, dat op aanzienlijk lagere snelheden en voedingen draait om de snijkrachten en de warmte die vrijkomen bij het bewerken van een veel harder materiaal te beheersen.
Vingerfrezen: De meest veelzijdige CNC-freesgereedschappen
Vingerfrezen zijn de werkpaarden van CNC-frezen en kunnen een breder scala aan bewerkingen uitvoeren dan elke andere gereedschapscategorie. Inzicht in de verschillen tussen de verschillende soorten vingerfrezen is essentieel voor het selecteren van het juiste gereedschap voor een bepaalde bewerking of functie.
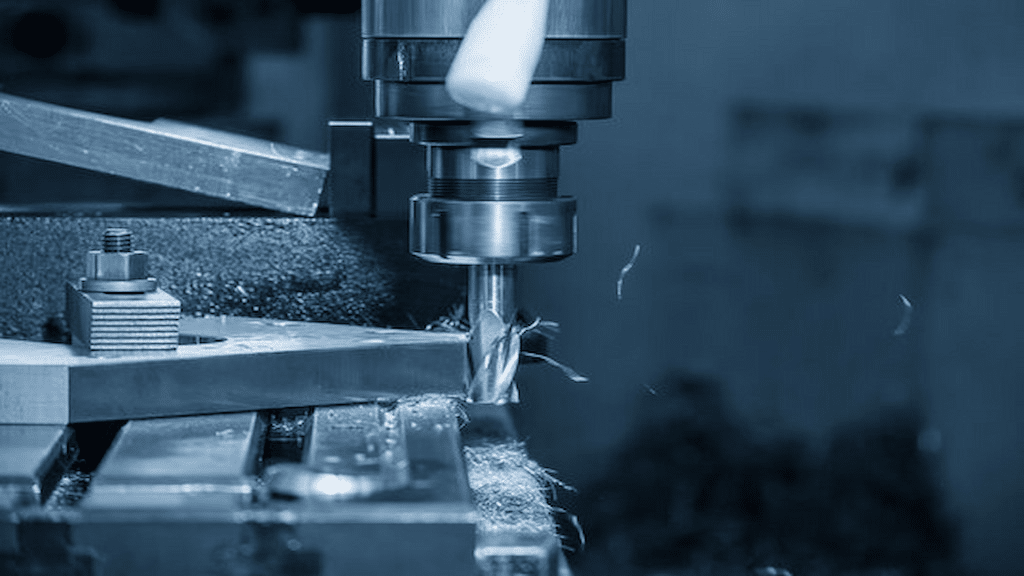
Wat is een frees?
Een vingerfrees is een roterend snijgereedschap met snijkanten aan zowel het eindvlak als het perifere oppervlak, waardoor het in meerdere richtingen tegelijk kan snijden. Dit onderscheidt vingerfrezen van boren, die primair ontworpen zijn voor axiaal snijden om ronde gaten te produceren en niet de perifere snijmogelijkheid hebben die nodig is voor sleuf-, profileer- of contourbewerkingen. Een vingerfrees kan in het materiaal duiken, langs een profiel snijden en uitsparingen en contouren bewerken, waardoor hij veelzijdiger is dan een boor voor algemeen freeswerk [3].
Veelvoorkomende typen vingerfrezen
- Vierkante frezen: Ze hebben een platte onderkant met scherpe hoeken van 90 graden, waardoor ze de standaardkeuze zijn voor het frezen van sleuven, vierkante uitsparingen en algemene profilering waarbij scherpe binnenhoeken vereist zijn.
- Kogelfrees: Ze hebben een halfronde snijpunt, waardoor ze gladde, continu gebogen oppervlakken kunnen produceren. Dit zijn de standaardgereedschappen voor 3D-contourbewerking, matrijzenbouw en elke toepassing die vloeiende overgangen tussen oppervlakken vereist.
- Frezen met hoekradius: Door het vlakke snijprofiel van een vierkante frees te combineren met een kleine radius in de hoek, wordt de snijkant sterker en de spanningsconcentratie die tot afbrokkeling leidt, verminderd. Deze geometrie verlengt de levensduur van het gereedschap aanzienlijk bij voorbewerken en semi-afwerken.
- Voorfreesgereedschap: Ze hebben een gekarteld of golvend snijkantprofiel dat spanen in kleinere segmenten breekt, waardoor de snijkrachten worden verminderd en hogere materiaalafvoersnelheden mogelijk zijn ten koste van de oppervlakteafwerking. Daardoor zijn ze ideaal voor de eerste fase van materiaalverwijdering vóór de nabewerking. [4].
Typische toepassingen
Vleugelfrezen ondersteunen een breed scala aan freesbewerkingen:
- Inlassen: Het frezen van rechte groeven in een werkstuk, meestal met behulp van vierkante freesjes waarvan de diameter overeenkomt met de breedte van de sleuf.
- profiling: Het bewerken van de buiten- of binnenrand van een onderdeel tot een gedefinieerde contour, volgens een geprogrammeerd gereedschapspad rond de omtrek van het onderdeel.
- Zakfrezen: Het verwijderen van materiaal binnen een gesloten begrenzing om een verzonken holte te creëren, meestal met behulp van een combinatie van voor- en nabewerkingen met een vingerfrees.
- Contourbewerking: Het produceren van complexe, vaak niet-vlakke oppervlakken met behulp van kogelkopfrezen volgens een driedimensionaal gereedschapspad dat is afgeleid van het CAD-oppervlaktemodel van het onderdeel.
Vlakfrezen en hun rol bij oppervlaktebewerking
Hoewel vingerfrezen het grootste deel van het contour- en uitsparingswerk voor hun rekening nemen, hebben vlakfrezen een specifiek doel: het efficiënt en met een consistente afwerking produceren van grote, vlakke oppervlakken. Weten wanneer je een vlakfrees in plaats van een vingerfrees moet gebruiken, is een belangrijk onderdeel van een efficiënte procesplanning.
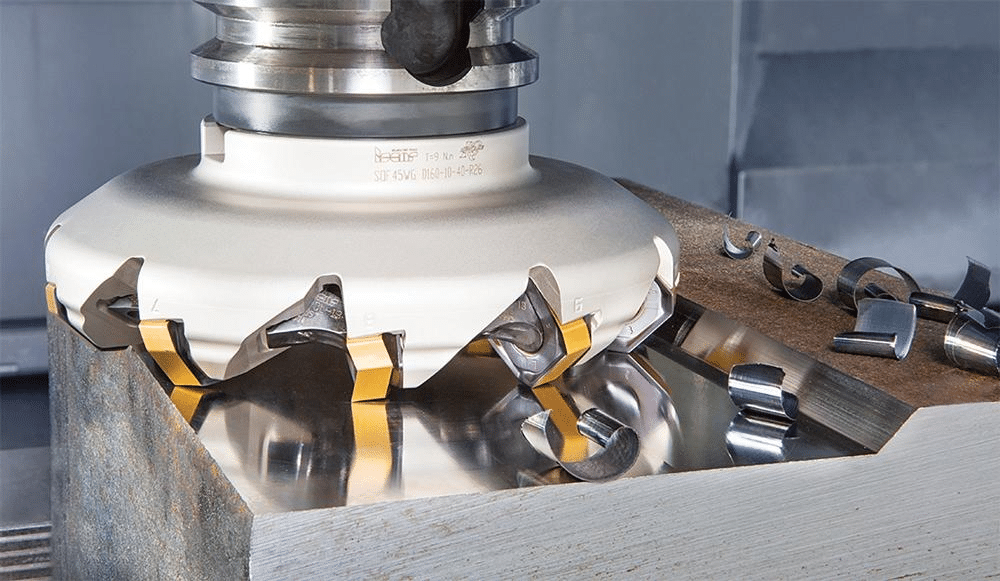
Wat is een frees?
Een vlakfrees is een freesgereedschap, doorgaans met een grotere diameter dan een standaard vingerfrees, ontworpen met meerdere vervangbare snij-inzetstukken die rond de omtrek zijn gerangschikt. In plaats van een enkele, integrale snijkant, zorgt het ontwerp met meerdere inzetstukken ervoor dat elk inzetstuk tijdens de rotatie kort contact maakt met het werkstuk, waardoor de snijbelasting over meerdere kanten wordt verdeeld en veel bredere snijbreedtes in één bewerking mogelijk zijn dan met een vergelijkbare vingerfrees [5].
Voordelen van vlakfrezen
- Snellere materiaalverwijdering: De grote snijbreedte van een vlakfrees, in combinatie met meerdere gelijktijdig werkende wisselplaatjes, maakt het mogelijk om grote vlakke oppervlakken in aanzienlijk minder tijd te bewerken dan met een vingerfrees met een kleinere diameter en meerdere bewerkingsgangen.
- Betere oppervlakteafwerking op grote vlakke oppervlakken: Vlakfrezen, met name die met wisserinzetstukken, produceren een uitstekende vlakheid en oppervlakteafwerking over grote oppervlakken in één enkele bewerking, wat moeilijk te evenaren is met overlappende vingerfreesbewerkingen.
- Verbeterde productiviteit: De combinatie van snellere materiaalafvoer en een superieure oppervlakteafwerking verkort de totale cyclustijd voor onderdelen met grote vlakke oppervlakken.
Gemeenschappelijke toepassingen
- Het vierkant maken van voorraadmateriaal: Vlakfrezen is vaak de eerste bewerking die wordt uitgevoerd op onbewerkt staaf- of plaatmateriaal. Hiermee wordt een vlak en nauwkeurig referentieoppervlak gecreëerd voordat verdere bewerkingen beginnen.
- Het voorbereiden van referentieoppervlakken: Referentievlakken die worden gebruikt voor latere bevestiging of meting, worden doorgaans vlakgefreesd om vlakheid en haaksheid ten opzichte van de rest van het onderdeel te garanderen.
- Het afwerken van grote werkstukvlakken: De laatste afwerkingsstappen op grote vlakke oppervlakken, zoals machineonderstellen of montageplaten, worden doorgaans uitgevoerd met een vlakfrees om de vereiste vlakheid en oppervlakteafwerking efficiënt te bereiken. [6].
Het vlakfrezen van een stalen blok voordat met precisiebewerking wordt begonnen, is een standaard eerste stap in veel bewerkingsprocessen. Het onbewerkte blok, dat vaak enigszins scheef is en een onregelmatig oppervlak heeft als gevolg van het zagen of de voorbereiding van het ruwe materiaal, wordt vlakgefreesd op de primaire referentievlakken om nauwkeurige, vlakke referentiepunten te creëren. Deze referentiepunten dienen vervolgens als betrouwbare referentiepunten voor alle daaropvolgende opspan- en bewerkingshandelingen die op het onderdeel worden uitgevoerd.
Andere belangrijke CNC-freesgereedschappen
Naast vingerfrezen en vlakfrezen is er een reeks gespecialiseerde snijgereedschappen die specifieke bewerkingsvereisten vervullen die niet efficiënt met algemene gereedschappen kunnen worden uitgevoerd.
Shell Molens
Schachtfrezen zijn vlakfreesgereedschappen met een grote diameter die ontworpen zijn om op een aparte as te worden gemonteerd in plaats van een geïntegreerde schacht te hebben. Dit maakt ze economisch voordelig voor vlakfrees- en oppervlaktebewerkingen met een grote diameter, waar een massief gereedschap met een vergelijkbare diameter kostbaar en zwaar zou zijn.
Vliegensnijders
Vliegfrezen gebruiken een enkele snijbeitel die in een roterende houder is gemonteerd, waardoor een zeer fijne oppervlakteafwerking tegen lage kosten wordt bereikt. Ze zijn met name geschikt voor het afwerken van grote vlakke oppervlakken waar de oppervlaktekwaliteit belangrijker is dan de materiaalafvoersnelheid, en waar de kosten van een vlakfrees met meerdere snijplaten niet gerechtvaardigd zijn voor het betreffende productievolume.
T-sleuffrezen
T-sleuffrezen zijn gespecialiseerde gereedschappen die zijn ontworpen voor het frezen van de karakteristieke T-vormige sleuf die wordt gebruikt in machinetafels, opspanplaten en gereedschapssystemen. De frees vereist doorgaans een voorgefreesde rechte sleuf, waarna de T-sleuffrees de basis van de sleuf verbreedt om het ondersnijdingsprofiel te creëren waardoor T-moeren of -bouten erin kunnen schuiven en vastklikken.
Afschuiningsmolens
Afschuiningsfrezen zijn schuine snijgereedschappen die worden gebruikt om scherpe randen af te ronden, bramen te verwijderen en consistente hoekovergangen te creëren op de randen van werkstukken. Afschuinen verbetert de veiligheid van het werkstuk tijdens het hanteren, bereidt randen voor op de montage en kan spanningsconcentraties bij scherpe hoeken verminderen.
Draadfrezen
Draadfrezen produceren zowel inwendige als uitwendige schroefdraad door middel van spiraalvormige interpolatie van een speciaal geprofileerd snijgereedschap, en bieden een alternatief voor enkelpuntsdraadsnijden of tappen. Draadfrezen is met name waardevol voor schroefdraad met een grote diameter, harde materialen en toepassingen waarbij tapbreuk in een waardevol onderdeel onaanvaardbaar zou zijn [7].
Keyseat- en Woodruff-snijders
Spiefreesmachines bewerken de rechte sleuven die worden gebruikt om spieën te plaatsen die koppel overbrengen tussen assen en gemonteerde componenten zoals tandwielen en poelies. Woodruff-freesmachines produceren het gebogen spieprofiel dat wordt gebruikt met Woodruff-spieken, een veelvoorkomend ontwerp in asconstructies die een zelfuitlijnende spiezitting vereisen.
Voorbeeld
Het gebruik van een draadfrees voor het maken van schroefdraad in hoogwaardige ruimtevaartcomponenten illustreert waarom deze gereedschapscategorie naast conventioneel tappen bestaat. Bij een titanium of hoogwaardig stalen ruimtevaartonderdeel kan een gebroken tap in een duur, bijna afgewerkt onderdeel betekenen dat het hele onderdeel moet worden afgedankt. Draadfrezen vermijdt dit risico volledig, omdat het spiraalvormige snijpad van een draadfrees het gereedschap niet blootstelt aan hetzelfde risico op breuk als een tap die axiaal in een blind gat wordt gefreesd, terwijl er toch een nauwkeurige en reproduceerbare schroefdraadgeometrie wordt geproduceerd.
Snijgereedschapmaterialen en coatings
Het basismateriaal van een snijgereedschap, in combinatie met een eventuele coating, bepaalt hoe het gereedschap presteert onder specifieke snijomstandigheden, hoe lang het meegaat en welke materialen het effectief kan bewerken.
Hogesnelheidsstaal (HSS)
Gereedschappen van snelstaal bieden een goede taaiheid en zijn relatief goedkoop, waardoor ze geschikt zijn voor algemene bewerkingen, met name in omgevingen met een lage productievolume of in kleine werkplaatsen. Hun voornaamste beperking is de lagere hittebestendigheid in vergelijking met hardmetaal, waardoor de snijsnelheden waarmee ze kunnen worden gebruikt zonder snelle slijtage of breuk van de snijkant beperkt zijn [8].
Volhardmetalen gereedschappen
Hardmetalen gereedschappen bieden een aanzienlijk hogere hardheid en hittebestendigheid dan HSS-gereedschappen, waardoor veel hogere snijsnelheden en een langere levensduur mogelijk zijn, met name in productieomgevingen waar efficiëntie van de cyclustijd van belang is. Het nadeel is de grotere brosheid in vergelijking met HSS, waardoor hardmetalen gereedschappen gevoeliger zijn voor afbrokkeling bij onderbroken sneden of onvoldoende stijfheid.
Keramiek en CBN-gereedschappen
Keramische en kubische boornitride (CBN) gereedschappen zijn gereserveerd voor bewerkingen van gehard staal en superlegeringen bij hoge temperaturen en hoge snelheden. Hun uitzonderlijke hardheid bij hoge temperaturen maakt snijsnelheden mogelijk die veel hoger liggen dan wat hardmetaal aankan. Deze materialen zijn bros en vereisen stabiele, stijve opstellingen, maar leveren aanzienlijke productiviteitswinsten op bij de specifieke toepassingen met harde materialen waarvoor ze zijn ontworpen.
Veelvoorkomende gereedschapscoatings
- TiN (titaannitride): Een universele coating die een verbeterde hardheid en verminderde wrijving biedt ten opzichte van ongecoat gereedschap, geschikt voor een breed scala aan algemene bewerkingstoepassingen.
- TiAlN (Titanium Aluminium Nitride): Biedt uitstekende hittebestendigheid en is zeer geschikt voor droge of hogesnelheidsbewerking van staal en roestvrij staal.
- AlTiN (Aluminium Titanium Nitride): Biedt nog betere prestaties bij hoge temperaturen dan TiAlN, dat vaak wordt gebruikt in gereedschappen voor het bewerken van geharde en moeilijk te bewerken materialen.
- DLC (Diamant-achtige koolstof): Het biedt zeer lage wrijving, waardoor het uitermate geschikt is voor het bewerken van non-ferro en abrasieve materialen zoals aluminium en composieten, waar de opbouw van materiaal aan de snijkant en de hechting van spanen een probleem vormen. [9].
Hoe coatings de prestaties verbeteren
- Minder slijtage: Harde coatings zijn bestand tegen slijtage aan de snijkant, waardoor de levensduur van het gereedschap wordt verlengd.
- Betere hittebestendigheid: Coatings verminderen de warmteoverdracht naar het gereedschapssubstraat, waardoor de hardheid van de snijkant behouden blijft bij de hoge temperaturen die tijdens het snijden ontstaan.
- Langere levensduur van gereedschap: Het gecombineerde effect van slijtage- en hittebestendigheid zorgt ervoor dat gecoate gereedschappen hun snijprestaties over een aanzienlijk groter aantal werkstukken behouden dan een vergelijkbaar ongecoat gereedschap.
Voorbeeld
Het gebruik van TiAlN-gecoate hardmetalen vingerfrezen voor het bewerken van gehard stalen onderdelen toont aan dat de coatingkeuze is afgestemd op de eisen van de toepassing. De combinatie van de basishardheid van hardmetaal en de hittebestendigheid van TiAlN zorgt ervoor dat het gereedschap zijn snijkant behoudt bij de hoge temperaturen die ontstaan tijdens het bewerken van gehard gereedschapsstaal. Een ongecoat of TiN-gecoat gereedschap zou daarentegen snel slijten en veel vaker vervangen moeten worden.
Beste praktijken voor het selecteren van CNC-freesgereedschap
Het kiezen van het juiste gereedschap vereist dat er consequent rekening wordt gehouden met materiaal, geometrie en snijparameters, in plaats van de gereedschapskeuze als een geïsoleerde beslissing te beschouwen.
Pas het gereedschap aan het materiaal aan
- Aluminium: Geeft de voorkeur aan hardmetalen gereedschappen met een hoge spiraalhoek en scherpe randen die op hoge snelheid draaien, waarbij efficiënte spaanafvoer en een uitstekende oppervlakteafwerking prioriteit hebben.
- Staal: Vereist gereedschap met een robuuste snijkant en geschikte coatings, waarbij de slijtvastheid in balans is met de benodigde taaiheid om matige snijkrachten te kunnen weerstaan.
- Roestvrij staal: Vereist scherpe snijkanten en nauwkeurige parametercontrole om werkverharding en warmteontwikkeling te beheersen, waarbij vaak de voorkeur wordt gegeven aan gecoate hardmetalen gereedschappen met een positieve geometrie.
- titanium: Vereist gereedschap dat is ontworpen voor lage snijsnelheden en hoge aanvoersnelheden, met coatings en geometrieën die specifiek zijn geselecteerd om de warmteconcentratie te beheersen die kenmerkend is voor de bewerking van titanium.
Houd rekening met de gereedschapsgeometrie.
- Aantal fluiten: Minder snijkanten zorgen voor een betere spaanafvoer, wat geschikt is voor zachtere materialen en agressieve materiaalafvoer, terwijl meer snijkanten de oppervlakteafwerking verbeteren bij hardere materialen waar het spaanvolume lager is.
- Helix hoek: Grotere spiraalhoeken verbeteren de afschuifwerking en de spaanafvoer, wat vooral gunstig is bij aluminium en andere zachtere materialen.
- Gereedschapsdiameter: Grotere diameters verbeteren de stijfheid en de materiaalafvoersnelheid, terwijl kleinere diameters nodig zijn voor toegang tot krappe interne structuren en fijne details.
Optimaliseer snijparameters
- Spilsnelheid: De snijsnelheid moet afgestemd zijn op het gereedschapsmateriaal, de coating en het werkstukmateriaal om een geschikte snijsnelheid te bereiken.
- Voedingssnelheid: Bepaalt de spaandikte en heeft direct invloed op zowel de snijkrachten als de oppervlakteafwerking; moet in balans zijn met het toerental van de spindel en de snijdiepte.
- Diepte van de snede: Bij voorbewerking wordt de voorkeur gegeven aan grotere snijdiepten om de materiaalafvoer te maximaliseren, terwijl bij nabewerking een geringere snijdiepte wordt gebruikt om dimensionale nauwkeurigheid en oppervlaktekwaliteit te bereiken.
Houd gereedschapslijtage in de gaten
Door de tekenen van gereedschapslijtage te herkennen, zoals verhoogde snijkrachten, een verslechterde oppervlakteafwerking, maatafwijkingen en hoorbare veranderingen in het snijgeluid, kunnen gereedschappen op het juiste moment worden vervangen, voordat ze leiden tot problemen met de productkwaliteit of catastrofale gereedschapsbreuk.
Verlaag de bewerkingskosten
Effectief beheer van de levensduur van gereedschappen, inclusief de juiste parameterselectie en tijdige vervanging, in combinatie met goed onderhoud en opslag van gereedschappen, verlaagt de totale gereedschapskosten en zorgt tegelijkertijd voor een consistente kwaliteit van de onderdelen gedurende de gehele productiecyclus [10].
Conclusie
Het kiezen van het juiste CNC-freesgereedschap is essentieel voor precisie, efficiëntie en kosteneffectieve productie. Vingerfrezen zijn zeer veelzijdig en geschikt voor de meeste profilerings-, sleuf- en contourbewerkingen, terwijl vlakfrezen uitblinken in het produceren van vlakke, nauwkeurig afgewerkte oppervlakken over grote oppervlakken. Gespecialiseerde gereedschappen zoals draadfrezen, afschuinfrezen en spiebaanfrezen vullen de gaten op die algemene gereedschappen niet efficiënt kunnen opvullen.
Naast de gereedschapsgeometrie bepalen de keuze van het basismateriaal en de coating hoe een gereedschap presteert onder specifieke snijomstandigheden en hoe lang het meegaat in de productie. Het afstemmen van het gereedschapsmateriaal, de geometrie en de snijparameters op het werkstukmateriaal en de eisen van het onderdeel is uiteindelijk wat een efficiënt en kosteneffectief bewerkingsproces onderscheidt van een proces dat wordt geplaagd door overmatige gereedschapsslijtage, een slechte oppervlakteafwerking en inconsistente onderdeelkwaliteit. Doordachte gereedschapsselectie, consequent toegepast in een productieproces, levert resultaten op in elk onderdeel dat van de machine komt.
Referenties
Bag, R., Panda, A., Sahoo, AK, & Kumar, R. (2022). Duurzame hogesnelheidsbewerking van AISI 4340-staal in een droge omgeving. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH, & Bleicher, F. (2026). Prestaties van met TiN, (Ti,Al)N en (Ti,Al,Ta,Ce)N gecoate gereedschappen bij droog bewerken van C45E-staal. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R., & Patange, A. (2021). Supervisie van freesgereedschapsinzetstukken met behulp van conventionele en kunstmatige intelligentie-benaderingen: een overzicht. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M., & Song, H. (2023). Onderzoek naar het ontwerp en de snijprestaties van een roterende lemniscaatfrees. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N., & Döpper, F. (2024). Gereedschapsconcept voor een volhardmetalen vingerfrees voor het voorbewerken en afwerken van het gereedschapsstaal Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I., & Felhő, C. (2025). Voorlopige experimentele vergelijking van dieptefrezen en vlakfrezen: invloed van snijparameters op snijkracht en oppervlakteruwheid. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA, & Mekid, S. (2023). Een alomvattende aanpak voor op IIoT gebaseerde conditiebewaking van bewerkingsprocessen. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A., & Berisha, B. (2025). Optimalisatie van gereedschapspadplanning en CNC-machineprestaties in tijdsefficiënte bewerking. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB, & Sousa, VFC (2024). Een vergelijkende studie van verschillende freesstrategieën op productiviteit, gereedschapslijtage, oppervlakteruwheid en trillingen. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). Analytische en grafische profilering van draadfreesgereedschappen voor het vormen van inwendige schroefdraad. Toegepaste Wetenschappen , 15 (13), 7308. https://doi.org/10.3390/app15137308




