

CNC-draaibanken behoren tot de meest gebruikte werktuigmachines in de moderne maakindustrie en vormen de ruggengraat van de productie van cilindrische componenten in uiteenlopende sectoren, van de automobielindustrie tot de lucht- en ruimtevaart. Door het werkstuk tegen een stationair snijgereedschap te laten roteren, verwijdert een CNC-draaibank materiaal met hoge precisie om assen, fittingen, connectoren en een breed scala aan roterende onderdelen te produceren.
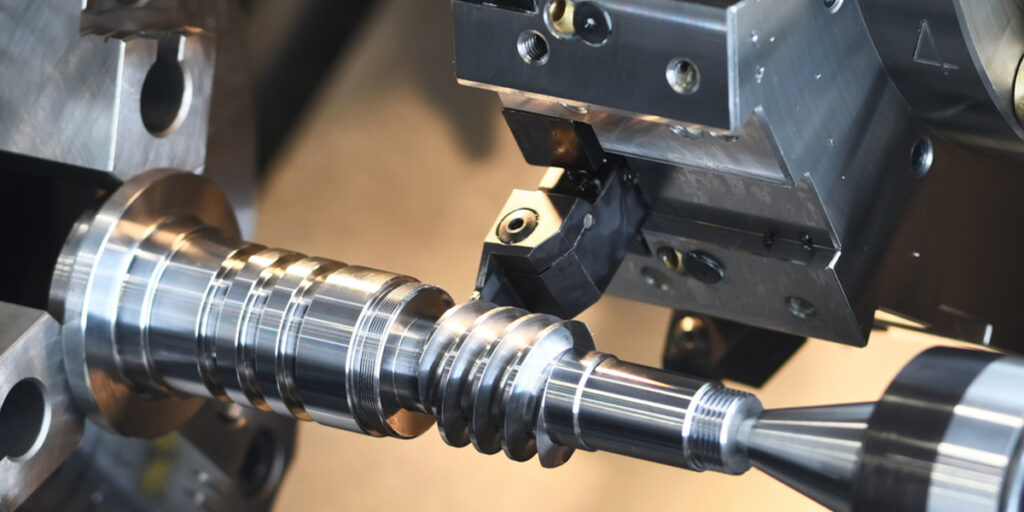
Vier bewerkingen bepalen de kernfunctionaliteit van een CNC-draaibank: vlakken, draaien, schroefdraad snijden en groeven. Elk heeft een eigen functie, maar in de praktijk worden ze zelden afzonderlijk uitgevoerd. Voor één enkel onderdeel, zoals een hydraulische connector of een motoras, zijn doorgaans alle vier de bewerkingen in een geplande volgorde binnen één opspanning nodig. Inzicht in elke bewerking afzonderlijk en hoe ze samenwerken is essentieel voor een effectieve procesplanning en de kwaliteit van de onderdelen op een CNC-draaibank.
Inzicht in de basisprincipes van CNC-draaibankbewerking
CNC-draaien is het uitgangspunt voor het begrijpen van de productie van cilindrische componenten met nauwkeurige maatspecificaties. Voordat we de afzonderlijke bewerkingen bekijken, is het nuttig om vast te stellen wat een CNC-draaibank is, hoe deze mechanisch werkt en waarom draaibewerkingen, ondanks de beschikbaarheid van complexere meerassige bewerkingstechnologieën, essentieel blijven voor precisieproductie.
Wat is CNC-draaibankbewerking?
Een CNC-draaibank is een computergestuurde werktuigmachine die een werkstuk om zijn centrale as roteert, terwijl een snijgereedschap langs geprogrammeerde banen beweegt om materiaal te verwijderen en de gewenste geometrie te creëren. Het fundamentele principe onderscheidt draaibanken van freesmachines: op een draaibank roteert het werkstuk en is het gereedschap in principe stationair, terwijl op een freesmachine het gereedschap roteert en het werkstuk vast blijft staan. Dit verschil maakt draaibanken bij uitstek geschikt voor het produceren van cilindrische, conische en rotatiesymmetrische geometrieën met een hoge nauwkeurigheid en oppervlaktekwaliteit.
De CNC-controller interpreteert een onderdeelprogramma, meestal geschreven in G-code, en zet dit om in gecoördineerde beweging van de machine-assen, spindelsnelheid en gereedschapsselectie. Dit elimineert de handmatige aanpassingen die nodig zijn bij conventionele draaibanken en levert herhaalbare resultaten op voor verschillende productiebatches, zonder variatie tussen operators. [1]
Belangrijkste onderdelen van een CNC-draaibank
Inzicht in de functionele rol van elk machineonderdeel verduidelijkt hoe de in de volgende paragrafen besproken handelingen fysiek worden uitgevoerd:
- Chuck: Klemt en roteert het werkstuk. Drieklauwspankoppen zijn standaard voor rond materiaal, terwijl vierklauwspankoppen een nauwkeurige centrering van onregelmatige werkstukken mogelijk maken.
- Spindel: De roterende assemblage die de spankop en het werkstuk aandrijft. De spindelsnelheid is programmeerbaar en past zich automatisch aan veranderende snijomstandigheden aan.
- Gereedschapsrevolver: Het apparaat houdt meerdere snijgereedschappen tegelijk vast en positioneert deze automatisch in de juiste positie, waardoor handmatige gereedschapswisselingen overbodig worden en de cyclustijd wordt verkort.
- losse kop: Biedt axiale ondersteuning aan het vrije uiteinde van lange werkstukken met behulp van een meedraaiende of vaste center, waardoor doorbuiging onder snijkrachten wordt voorkomen.
- CNC-controller: De computerunit van de machine voert het bewerkingsprogramma uit, regelt de asbeweging, bewaakt de snijomstandigheden en compenseert de gereedschapsafwijking.
Waarom draaibankbewerkingen belangrijk zijn
CNC-draaibankbewerkingen bieden drie productievoordelen die moeilijk te evenaren zijn met alternatieve processen:
- Nauwkeurigheid en herhaalbaarheid: Moderne CNC-draaibanken handhaven diametertoleranties van ±0.005 mm of beter onder productieomstandigheden, met positionele herhaalbaarheid die ervoor zorgt dat elk onderdeel in een batch aan dezelfde specificaties voldoet.
- Snellere productie: Geautomatiseerde gereedschapswisselingen, constante oppervlaktesnelheidsregeling en geprogrammeerde meergangencycli verkorten de cyclustijden aanzienlijk in vergelijking met handmatig draaien.
- Minder handmatige tussenkomst: Zodra een programma is gevalideerd, is de betrokkenheid van de operator beperkt tot het laden van het werkstuk, periodieke metingen en het bewaken van de gereedschapsslijtage, waardoor het risico op menselijke fouten bij grootschalige productie wordt verminderd.
Een praktisch voorbeeld van deze voordelen is de productie van een hydraulische as die vlakken, draaien, schroefdraad snijden en groeven vereist. Alle vier bewerkingen worden in één enkele opspanning op een CNC-draaibank voltooid, waarbij een gemeenschappelijk referentiepunt wordt behouden en de herpositioneringsfouten die zouden ontstaan als het onderdeel tussen machines zou worden verplaatst, worden geëlimineerd. [2]
CNC-vlakbewerking
Vlakfrezen is doorgaans de eerste bewerking op een CNC-draaibank en legt de dimensionale en geometrische basis voor elke volgende bewerking. Een werkstuk dat niet correct is gevlakt, vertoont lengteafwijkingen en oppervlakte-onregelmatigheden die zich door het hele bewerkingsproces heen voortplanten. Hoewel vlakfrezen in principe een van de eenvoudigere draaibankbewerkingen is, heeft het een directe invloed op de nauwkeurigheid van het eindproduct.
De vlakfreesbewerking bij het verspanen
Waar staat ons tegenover?
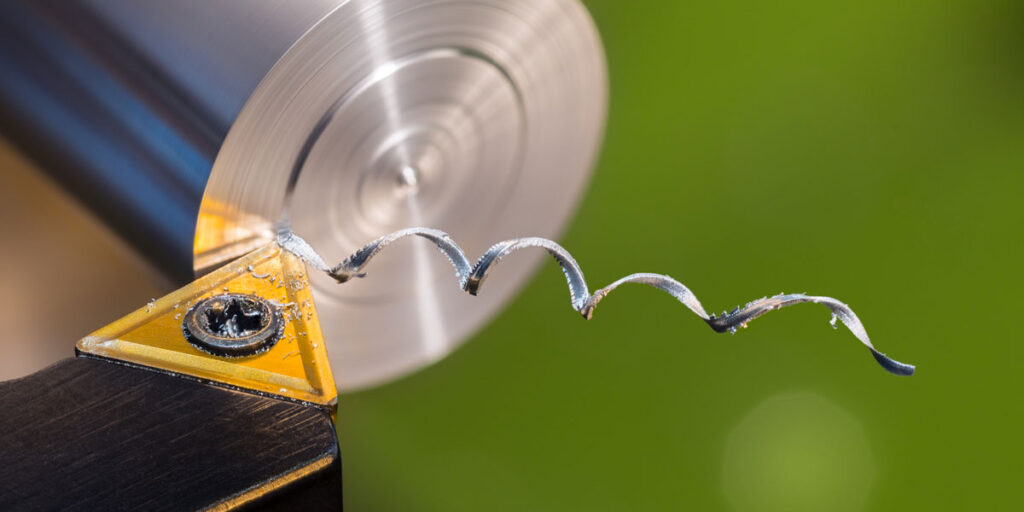
Vlakken is een draaibewerking waarbij het snijgereedschap radiaal over het eindvlak van een roterend werkstuk beweegt en materiaal verwijdert om een vlak, glad oppervlak te creëren dat loodrecht op de spindelas staat. Het voornaamste doel is om een schoon en nauwkeurig referentieoppervlak aan het eind van het werkstuk te creëren, van waaruit axiale afmetingen tijdens volgende bewerkingen kunnen worden gemeten en gecontroleerd. Bij onbewerkt materiaal zijn eindvlakken zelden vlak of haaks; vlakken corrigeert dit voordat verdere bewerkingen worden uitgevoerd.
Hoe Facing werkt
Het werkstuk wordt in de spankop geklemd en met een geprogrammeerde spindelsnelheid rondgedraaid. Het snijgereedschap wordt aan de buitendiameter van het werkstuk gepositioneerd en radiaal naar binnen, richting het midden, gevoerd met een gecontroleerde voedingssnelheid. Het gereedschap verwijdert een dunne laag materiaal over het gehele oppervlak in één of meerdere bewerkingen, afhankelijk van de conditie van het materiaal en de gewenste oppervlakteafwerking. Tijdens het vlakken wordt doorgaans een constante oppervlaktesnelheidsregeling toegepast, omdat de snijsnelheid anders zou afnemen naarmate het gereedschap het midden van het werkstuk nadert, waar de oppervlaktesnelheid lager is. [3]
Bij de gereedschapskeuze voor vlakken wordt over het algemeen de voorkeur gegeven aan diamant- of driehoekswisselplaatjes van 80 graden, gemonteerd in een rechtshandige gereedschapshouder. Dit biedt voldoende ruimte voor de radiale aanvoerrichting en zorgt tegelijkertijd voor een goede snijkantsterkte.
Voordelen van het onder ogen zien
- Creëert vlakke en gladde oppervlakken: Een correct afgewerkt uiteinde biedt een geometrisch betrouwbaar oppervlak voor latere metingen, het plaatsen van componenten of het centreren van de losse kop.
- Bepaalt de nauwkeurige lengte van het werkstuk: Bij het vlakken wordt overtollig materiaal van het uiteinde van het werkstuk verwijderd, zodat het de juiste startlengte heeft voordat het diameterdraaien begint.
- Verbetert de dimensionale consistentie: Bij serieproductie zorgt consistente vlakkenbewerking ervoor dat alle werkstukken vanuit hetzelfde axiale referentiepunt beginnen, waardoor de lengtevariatie binnen de serie wordt verminderd.
Gemeenschappelijke toepassingen
Facing wordt toegepast in een breed scala aan productiescenario's:
- Het voorbereiden van grondstoffen: Staven die met een zaag zijn gezaagd, hebben doorgaans ruwe, licht schuine uiteinden. Deze uiteinden worden vlakgeslepen en gladgemaakt voordat ze verder worden bewerkt.
- Referentieoppervlakken creëren: Afgevlakte uiteinden dienen als referentieoppervlakken voor axiale metingen tijdens draai-, draad- en groefbewerkingen.
- Afwerking van de uiteinden van de schacht: Bij afgewerkte assen zorgt het vlakken voor de schone eindvlakken die nodig zijn voor een goede passing van de componenten en een nauwkeurige montage.
Best Practices
- Keuze van de toevoersnelheid: De voedingssnelheid bij het frezen varieert doorgaans van 0.05 tot 0.2 mm/omwenteling, afhankelijk van de gewenste oppervlakteafwerking. Grovere voedingssnelheden zijn acceptabel voor voorbewerkingen; voor nabewerkingen zijn lagere voedingssnelheden nodig om Ra-waarden onder de 1.6 µm te bereiken.
- Het vermijden van gereedschapsgeruis: Trillingen tijdens het vlakken komen het meest voor wanneer de gereedschapsoverhang te groot is of de werkstukklem onvoldoende is. Het minimaliseren van de gereedschapsoverhang en het zorgen voor een goede klemming van de spankop vermindert de kans op trillingen aanzienlijk.
- Correcte uitlijning van het gereedschap: Het snijgereedschap moet precies op de hartlijnhoogte worden ingesteld. Een gereedschap dat boven of onder het midden is ingesteld, laat een strookje onbewerkt materiaal achter in het midden van het werkstuk en produceert een bol in plaats van een vlak oppervlak. [4]
Een representatief voorbeeld van vlakken in de praktijk is de voorbereiding van een stalen staaf voordat deze tot een motoras wordt gedraaid. Het onbewerkte uiteinde van de staaf wordt gevlakt om een zuiver axiaal referentievlak te creëren, waarna een centreerboor op het gevlakte oppervlak wordt aangebracht om de losse kop te ondersteunen tijdens de daaropvolgende draaibewerkingen.
CNC-draaibewerking
Draaien is de belangrijkste bewerking van een CNC-draaibank en het proces waaraan de machine zijn naam dankt. Terwijl vlakken de eindgeometrie van een werkstuk vormgeeft, vormt draaien het cilindrische lichaam, waardoor diameters worden verkleind, treden worden gecreëerd, conische vormen worden gegenereerd en complexe profielen worden geproduceerd. Met name bij de productie van assen is draaien verantwoordelijk voor het grootste deel van de materiaalafvoer en bepaalt het direct de maatnauwkeurigheid en oppervlaktekwaliteit van het eindproduct.
Wat draait?
Draaien is een materiaalverwijderingsproces waarbij het snijgereedschap axiaal langs een roterend werkstuk beweegt en de buitendiameter ervan reduceert tot een geprogrammeerde doelafmeting. Het gereedschap grijpt continu in op het oppervlak van het werkstuk terwijl het de lengte van de snede aflegt, waardoor een cilindrisch oppervlak ontstaat waarvan de diameter wordt bepaald door de radiale snijdiepte en de lengte door de axiale verplaatsing van het gereedschap. De nauwkeurigheid van de resulterende diameter hangt af van de machinegeometrie, de conditie van het gereedschap, de snijparameters en de stijfheid van het werkstuk, die allemaal binnen de juiste grenzen moeten worden gehouden om aan de gespecificeerde tolerantie te voldoen. [5]
Soorten draaibewerkingen
CNC-draaien omvat verschillende soorten bewerkingen, elk geschikt voor een specifieke geometrische eis:
- Rechtuit draaien: Het gereedschap beweegt parallel aan de spindelas met een vaste radiale diepte, waardoor een uniforme cilindrische diameter over de gehele lengte van de snede ontstaat. Dit is de meest voorkomende draaibewerking en vormt de basis voor lagerzittingen, asoppervlakken en algemene cilindrische onderdelen.
- Stapsgewijs draaien: Het gereedschap bewerkt een reeks verschillende diameters op opeenvolgende axiale posities, waardoor een getrapt profiel ontstaat, zoals uitgebreid besproken in de context van de productie van assen met meerdere diameters. Elke stap vereist dat het gereedschap overgaat van een cilindrische doorgang naar een schoudervlak, wat een nauwkeurige positionering in de Z-as vereist bij elke overgang.
- Conisch draaien: Het gereedschap beweegt gelijktijdig in zowel de X- als de Z-as met een geprogrammeerde verhouding, waardoor een conisch oppervlak ontstaat. Conische vormen komen vaak voor op gereedschapsschachten, spindelneuzen en buisfittingen waar zelfvergrendelende of afdichtende conische interfaces vereist zijn.
- Profieldraaien: Het gereedschap volgt een complexe, geprogrammeerde contour en produceert gebogen of onregelmatige axiale profielen. Dit wordt gebruikt voor componenten zoals nokkenassen, vormrollen en elk onderdeel waarbij de diameter continu varieert in plaats van in discrete stappen.
Factoren die de draaikwaliteit beïnvloeden
Vier primaire procesparameters bepalen het resultaat van een draaibewerking:
- Snijsnelheid: De snijsnelheid, uitgedrukt in oppervlaktemeters per minuut, bepaalt de snelheid waarmee de snijkant van het wisselplaatje in het werkstukmateriaal grijpt. Een te lage snelheid veroorzaakt opbouw van materiaal aan de snijkant en een slechte oppervlakteafwerking; een te hoge snelheid versnelt de slijtage van het gereedschap en verhoogt het risico op thermische schade aan het werkstukoppervlak. Voor middelmatig koolstofstaal zijn snijsnelheden van 200 tot 300 m/min met gecoate hardmetalen wisselplaatjes representatieve beginomstandigheden.
- Voedingssnelheid: Regelt de axiale verplaatsing van het gereedschap per spindelomwenteling. De voedingssnelheid heeft een directe invloed op de oppervlakteruwheid; lagere voedingssnelheden produceren fijnere oppervlakken, maar verlengen de cyclustijd. Voor afwerkingsbewerkingen op lagerzittingen zijn voedingssnelheden van 0.05 tot 0.1 mm/omwenteling gebruikelijk.
- Diepte van de snede: Bepaalt de radiale hoeveelheid materiaal die per bewerking wordt verwijderd. Voorbewerkingsbewerkingen gebruiken een diepte van 2 tot 5 mm om de materiaalafvoer te maximaliseren, terwijl nabewerkingsbewerkingen een diepte van 0.1 tot 0.3 mm gebruiken om maatnauwkeurigheid te bereiken zonder overmatige snijkrachten te introduceren.
- Gereedschapsmateriaal: Gecoat hardmetaal is de standaardkeuze voor het draaien van staal, zowel voor voorbewerken als nabewerken. Keramische wisselplaten worden gebruikt voor het snel nabewerken van geharde materialen, terwijl CBN-wisselplaten worden toegepast bij het harddraaien van componenten met een hardheid van meer dan 45 HRC.
Voordelen van CNC-draaien:
- Hoge dimensionale nauwkeurigheid: CNC-draaien handhaaft onder productieomstandigheden consistent diametertoleranties van IT6 tot IT8, waarbij nabewerkingen IT5 kunnen bereiken op stabiele opstellingen met goed onderhouden gereedschap.
- Uitstekende oppervlakteafwerking: Geoptimaliseerde afwerkingsparameters leveren Ra-waarden op van 0.4 tot 1.6 µm op gedraaide oppervlakken, waarmee in veel toepassingen zonder nabewerking aan de eisen voor lagerzittingen, afdichtingsoppervlakken en glijlagers wordt voldaan.
- Efficiënte materiaalverwijdering: Voorbewerkingscycli die geprogrammeerd zijn met voorgeprogrammeerde cycli zoals G71 automatiseren de materiaalafvoer in meerdere stappen tot een gedefinieerd profiel, waardoor de metaalafvoersnelheid wordt gemaximaliseerd en tegelijkertijd een consistente afwerkingsmarge voor de daaropvolgende nabewerking wordt behouden.
Een praktisch voorbeeld is de bewerking van een getrapte transmissieas met meerdere diameters. Het CNC-programma voert achtereenvolgens voorbewerkingen uit over de volledige aslengte, gevolgd door nabewerkingen op elke diameterzone in volgorde van functionele prioriteit, eerst de lagerzittingen, dan de afdichtingsoppervlakken, en vervolgens de spelingdiameters, zodat de meest kritische oppervlakken de minst verstoorde nabewerking krijgen. [6]
CNC-draadbewerking
Het snijden van schroefdraad is een van de technisch meest veeleisende bewerkingen op een CNC-draaibank. Het vereist een nauwkeurige synchronisatie tussen de rotatie van de spindel en de beweging van het gereedschap om een spiraalvormige schroefdraad te creëren die voldoet aan de dimensionale en functionele eisen. Schroefdraad is een van de meest voorkomende mechanische onderdelen in de techniek, en de mogelijkheid om deze nauwkeurig en consistent te produceren op een CNC-draaibank is een kerncompetentie in de productie van precisieonderdelen.

Wat is threading?
Draadsnijden is een draaibewerking waarbij een spiraalvormige groef met een gedefinieerde vorm en spoed in het cilindrische oppervlak van een werkstuk wordt gesneden. Het resulterende draadprofiel maakt mechanische verbinding mogelijk met een bijpassend draadcomponent, waardoor bevestiging, afstelling, afdichting of krachtoverbrenging mogelijk is, afhankelijk van de toepassing. In tegenstelling tot vlakken of draaien, waarbij de gereedschapsaanvoer onafhankelijk is van de spindelrotatie, vereist draadsnijden dat het gereedschap precies één spoedlengte per spindelomwenteling vooruitgaat. Elke afwijking in deze synchronisatie produceert een draad die dimensionaal incorrect en functioneel onbruikbaar is. [7]
Hoe werkt CNC-draadsnijden?
Bij een CNC-draaibank wordt draadsnijden gerealiseerd door een starre koppeling tussen de spindel-encoder en de servoaandrijving van de Z-as. De CNC-controller leest de spindelpositie in realtime en stuurt de gereedschapswagen aan met een voedingssnelheid die precies gelijk is aan de geprogrammeerde draadspoed. Deze synchronisatie wordt gedurende meerdere bewerkingen gehandhaafd, waarbij elke volgende bewerking hetzelfde spiraalvormige pad volgt als de vorige, waardoor het draadprofiel stapsgewijs wordt verdiept totdat de volledige draaddiepte is bereikt.
Belangrijke aspecten van het inrijgproces zijn onder meer:
- Nauwkeurigheid van de worp: De spoed van de schroefdraad moet binnen de standaardtolerantie voor de gespecificeerde schroefdraadvorm blijven. Spoedfouten hopen zich op over de lengte van de schroefdraad en kunnen een goede aansluiting met het tegenstuk belemmeren.
- Draaddieptecontrole: Het draadsnijden gebeurt in meerdere bewerkingen, waarbij in elke bewerking een steeds kleinere spaander wordt verwijderd naarmate de draad dieper wordt. Deze aanpak beheerst de snijkrachten en voorkomt dat gereedschapsafbuiging het draadprofiel vervormt.
- Invoermethode: Radiale aanvoer snijdt symmetrisch aan beide zijden van de schroefdraad, terwijl flankaanvoer voornamelijk aan één zijde snijdt, waardoor de snijkrachten worden verminderd en de spaanbeheersing wordt verbeterd. Flankaanvoer heeft de voorkeur bij schroefdraad met een grotere spoed en bij hardere materialen. [8]
Soorten geproduceerde draden
CNC-draaibanken produceren zowel uitwendige als inwendige schroefdraadvormen volgens een breed scala aan normen en toepassingen:
- Externe threads: Snijden aan de buitendiameter van assen, bouten en verbindingsstukken. Veelvoorkomende toepassingen zijn onder andere schroefdraadeinden van assen, hydraulische fittingen en de productie van bevestigingsmiddelen. Uitwendig schroefdraad snijden is de eenvoudigere van de twee, omdat de toegang voor gereedschap en de afvoer van spanen niet worden belemmerd.
- Interne threads: Het inwendig snijden van schroefdraad in geboorde gaten gebeurt met een draadsnijstang. Inwendig schroefdraad snijden is veeleisender dan uitwendig schroefdraad snijden vanwege de beperkte toegang tot het gereedschap, de verminderde stijfheid van de snijstang en de moeilijkheid om de schroefdraad tijdens het snijden te observeren en te meten. De minimale boordiameter en schroefdraaddiepte bepalen de grootte en de uitsteeklengte van de snijstang, die beide van invloed zijn op de haalbare nauwkeurigheid.
Draadsnijmethoden in CNC-draaibanken
Op CNC-draaibanken zijn drie draadsnijmethoden beschikbaar, elk geschikt voor verschillende toepassingen:
- Enkelpunts draadbewerking: Een enkel snijplaatje volgt het spiraalvormige pad van de schroefdraad in meerdere doorgangen. Deze methode is veelzijdig, toepasbaar op elke schroefdraadvorm en spoed, en produceert nauwkeurige schroefdraad in een breed scala aan materialen. Het is de standaardmethode voor het snijden van schroefdraad op assen in de precisie-industrie.
- Draadfrezen: Hoewel draadfrezen technisch gezien een freesbewerking is, wordt het uitgevoerd op draai-freesmachines en produceert het schroefdraad door middel van een spiraalvormige interpolatie van een meertandige frees. Het is de voorkeursmethode voor schroefdraad met een grote diameter, harde materialen en blinde gaten waar het risico op tapbreuk onaanvaardbaar is.
- Tikken: Met behulp van CNC-besturing wordt een tap in een voorgeboord gat gedreven om snel inwendige schroefdraad te produceren. Tappen is efficiënt voor inwendige schroefdraad met een kleine diameter bij productievolumes, maar is beperkt tot standaard schroefdraadvormen en is gevoelig voor gereedschapsbreuk bij harde of onderbroken sneden.
Belangrijke overwegingen
- Draadnormen: Schroefdraad moet volgens de juiste norm voor de toepassing worden geproduceerd. Metrische schroefdraad (ISO), Unified National Coarse (UNC), Unified National Fine (UNF) en pijpschroefdraadnormen (NPT, BSPT) hebben elk specifieke eisen ten aanzien van spoed, hoek en toleranties die correct geprogrammeerd en gecontroleerd moeten worden.
- Beheer van gereedschapsslijtage: Draadinzetstukken slijten geleidelijk bij elk geproduceerd onderdeel. Naarmate het inzetstuk slijt, neemt de nauwkeurigheid van de draadvorm af, met name bij de flankhoeken en de topradius. Regelmatige herpositionering van het inzetstuk en periodieke controle met een draadmeter zijn noodzakelijk bij draadproductieprocessen.
- Programmeernauwkeurigheid: Draadbewerkingscycli zoals G76 in FANUC-gebaseerde besturingen vereisen de correcte invoer van spoed, draaddiepte, aanvoerhoek en aantal doorgangen. Programmeerfouten in deze parameters leiden tot schroefdraad die er visueel acceptabel uitziet, maar die de inspectie met een meetinstrument niet doorstaat. [9]
Een representatief voorbeeld is de productie van schroefdraadfittingen voor industriële vloeistofsystemen. Elke fitting vereist uitwendige schroefdraad die is gefreesd volgens de NPT- of BSPT-normen, waarbij de conische schroefdraadvorm zowel mechanische verbinding als drukafdichting biedt zonder extra afdichtingscomponenten. Nauwkeurigheid van de spoed en consistentie van de flankhoek zijn cruciaal voor een lekvrije verbinding tijdens gebruik.
Conclusie
CNC-draaien is gebaseerd op vier onderling afhankelijke bewerkingen: vlakken, draaien, schroefdraad snijden en groeven. Elk van deze bewerkingen heeft een eigen geometrisch en functioneel doel, maar geen enkele werkt op zichzelf. Vlakken bepaalt de axiale referentie, draaien definieert de cilindrische vorm en schroefdraad snijden creëert de mechanische verbindingen die de onderdelen bij elkaar houden. Wanneer deze bewerkingen in een geplande volgorde binnen één enkele opspanning worden uitgevoerd, leveren ze de dimensionale nauwkeurigheid, oppervlaktekwaliteit en functionele betrouwbaarheid die vereist zijn voor de productie van precisieonderdelen.
Het belang van inzicht in elke afzonderlijke bewerking ligt in het vermogen om de volledige bewerkingssequentie te plannen en te optimaliseren. De juiste parameterselectie, het juiste gereedschap en een gedisciplineerde procesbeheersing in elke fase bepalen of het eindproduct aan de specificaties voldoet of nabewerking vereist. In een productieomgeving waar consistentie en efficiëntie even belangrijk zijn, blijft het beheersen van deze vier kernbewerkingen op de draaibank vandaag de dag net zo relevant als altijd.
Referenties
Aresco, R. (2024, 23 februari). Erie Institute of Technology . Erie Institute of Technology. https://erieit.edu/introduction-to-cnc-turning/
Computergestuurde numerieke besturing - een overzicht | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (2025, 11 januari). Uitgebreide handleiding voor draadsnijden op een draaibank - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (2026, 6 januari). Hoe zorgt vlakfrezen voor echt vlakke CNC-oppervlakken? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming, & Naveed Raheel. (2025). Optimalisatie van de integriteit van de ondergrond en de oppervlaktekwaliteit bij het draaien van zacht staal: een multi-objectieve benadering van gereedschapslijtage en bewerkingsparameters. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Spaninrichtingen en werkstukklemsystemen bij de verspaning. CIRP-annalen , 74 (2), 945-969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., & Chasos, C. (2024). Geavanceerd CNC-draadfrezen: een uitgebreide, voorgeprogrammeerde cyclus voor het efficiënt snijden van schroefdraad met vaste of variabele spoed en radius. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). AUTOMATISERING VAN VLAKBEWERKING OP EEN CNC-BEWERKINGSCENTRUM. International Journal of Engineering Science and Technology , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., & Yusuf Altintas. (2014). Mechanica en dynamica van het draadfreesproces. International Journal of Machine Tools and Manufacture , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006



