

Kwaliteitscontrole bij CNC-bewerking eindigt niet na de laatste bewerking. Een onderdeel kan met een perfect geprogrammeerd gereedschapspad bewerkt worden en toch niet aan de specificaties voldoen als gevolg van gereedschapslijtage, doorbuiging van de opspaninrichting of temperatuurschommelingen tijdens het bewerkingsproces. Maatnauwkeurigheid is essentieel bij CNC-bewerking, en het controleren van die nauwkeurigheid voordat een onderdeel de fabriek verlaat, is wat een betrouwbare leverancier onderscheidt van een onbetrouwbare.
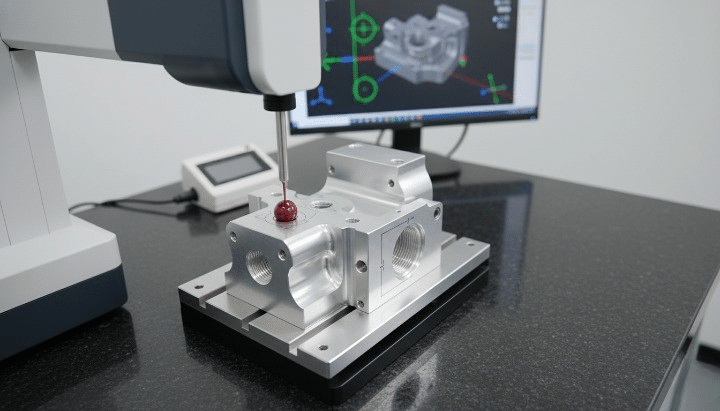
CMM-inspectieproces voor CNC-onderdelen
Coördinatenmeetmachines, beter bekend als CMM's, zijn de industriestandaard voor het controleren of bewerkte onderdelen voldoen aan hun dimensionale en geometrische eisen. Door fysieke kenmerken met submicronprecisie te meten ten opzichte van het originele CAD-model, biedt CMM-inspectie fabrikanten een objectieve, gedocumenteerde basis om de kwaliteit van onderdelen vóór levering te bevestigen.
Wat is CMM-inspectie?
CMM-inspectie is het proces waarbij een coördinatenmeetmachine wordt gebruikt om te controleren of een gefabriceerd onderdeel voldoet aan de ontwerpspecificaties. Inzicht in de werking van de machine is essentieel om te begrijpen waarom deze inspectiemethode onmisbaar is geworden in de precisieproductie.
Wat is een coördinatenmeetmachine (CMM)?
Een coördinatenmeetmachine is een precisie-instrument dat de fysieke geometrie van een object meet door de positie van punten op het oppervlak in de driedimensionale ruimte vast te leggen. Een meetsonde raakt het onderdeel op vooraf bepaalde locaties aan, en de machine registreert de X-, Y- en Z-coördinaten van elk contactpunt ten opzichte van een vast referentiekader. Software vergelijkt deze gemeten punten vervolgens met de nominale afmetingen die zijn gedefinieerd in het CAD-model van het onderdeel, waarbij afwijkingen voor elk geïnspecteerd kenmerk worden berekend [1].
De belangrijkste onderdelen van een CMM zijn:
- Sonde: Het sensorapparaat dat het oppervlak van het onderdeel aanraakt of scant. Aanraakgevoelige sensoren registreren een enkel punt bij contact, terwijl scansensoren continu gegevens over een oppervlak verzamelen.
- Meettabel: Een nauwkeurig granieten of keramisch oppervlak dat een stabiel, vlak referentievlak biedt waarop het onderdeel tijdens de inspectie wordt geplaatst.
- Software: Regelt de beweging van de meetsonde, registreert meetgegevens, vergelijkt resultaten met nominale CAD-waarden en genereert inspectierapporten.
- X-, Y- en Z-assen: De drie lineaire assen waarlangs de sonde beweegt om elk punt in het meetvolume te bereiken, zijn elk voorzien van zeer nauwkeurige lineaire encoders die de positie met een precisie van micronniveau volgen.
Waarom CMM-inspectie belangrijk is bij CNC-bewerking
CMM-inspectie vervult verschillende functies die moeilijk te repliceren zijn met handmatige meetmethoden:
- Zorgt ervoor dat de onderdelen overeenkomen met de CAD-tekeningen: Een directe vergelijking met het digitale model verifieert dat elk gemeten kenmerk binnen de gespecificeerde tolerantie valt, niet alleen de kenmerken die gemakkelijk met handgereedschap te controleren zijn.
- Controleert toleranties en geometrische kenmerken: Complexe geometrische toleranties zoals positie, vlakheid en loodrechtheid zijn moeilijk of onmogelijk nauwkeurig te controleren met schuifmaten of micrometers, maar worden routinematig en objectief gemeten door een CMM.
- Vermindert defecten en herstelwerkzaamheden: Door dimensionale problemen te identificeren voordat onderdelen worden verzonden of geassembleerd, worden latere storingen voorkomen die veel duurder zijn om te verhelpen.
- Verhoogt het vertrouwen van de klant: Gedocumenteerde inspectierapporten leveren objectief bewijs van conformiteit en ondersteunen kwaliteitsafspraken en wettelijke vereisten in sectoren zoals de lucht- en ruimtevaart en de medische hulpmiddelenindustrie. [2].
Een CNC-gefreesde beugel voor de luchtvaart, gespecificeerd met een positionele tolerantie van ±0.01 mm op de montagegaten, illustreert waarom CMM-inspectie noodzakelijk is in plaats van optioneel. Bij dit tolerantieniveau kunnen handmatige meetinstrumenten de conformiteit niet betrouwbaar bevestigen, en moet de geometrische relatie tussen meerdere gaten, en niet alleen hun individuele diameters, worden gecontroleerd. Een CMM meet de werkelijke positie van elk gat ten opzichte van de referentiepunten van het onderdeel en bevestigt of de beugel aan de positionele tolerantie voldoet voordat deze wordt goedgekeurd voor montage in de vliegtuigstructuur.
Hoe CMM-inspectie werkt voor CNC-onderdelen
CMM-inspectie volgt een gestructureerde volgorde, van de voorbereiding van het onderdeel tot de uiteindelijke rapportage. Elke stap draagt bij aan de algehele nauwkeurigheid en betrouwbaarheid van het inspectieresultaat, en het overslaan of overhaasten van een fase brengt het risico op meetfouten met zich mee.
Stap 1: Het CNC-onderdeel voorbereiden
- Het onderdeel reinigen: Spanen, koelvloeistofresten en snijvloeistof moeten van het oppervlak van het onderdeel worden verwijderd voordat de meting plaatsvindt, aangezien elke vorm van verontreiniging op een te meten kenmerk een fout introduceert in het contactpunt van de meetsonde.
- Stabilisatie van de temperatuur: CMM-metingen zijn zeer gevoelig voor thermische uitzetting. Onderdelen die onder koelvloeistofstroom of in een warme werkplaatsomgeving worden bewerkt, moeten doorgaans eerst stabiliseren op de gecontroleerde temperatuur van de CMM-ruimte, vaak 20 °C, voordat de meting begint, met name bij componenten met nauwe toleranties. [3].
- Plaatsing en bevestiging: Het onderdeel wordt op de meettafel geplaatst en vastgezet, ofwel vrijstaand voor eenvoudige geometrieën, ofwel in een speciale houder voor onderdelen die een constante oriëntatie vereisen of kenmerken hebben die anders ontoegankelijk zouden zijn voor de meetsonde.
Stap 2: CAD-gegevens en inspectieprogramma laden
- Ontwerpspecificaties importeren: Het CAD-model van het onderdeel, inclusief nominale afmetingen en tolerantieaanduidingen, wordt geïmporteerd in de CMM-software. Hiermee wordt de referentiegeometrie vastgesteld waarmee metingen worden vergeleken.
- Het definiëren van meetpunten: Er wordt een inspectieprogramma opgesteld, handmatig of met behulp van CAD-programmering, waarin wordt gespecificeerd welke kenmerken worden gemeten, de volgorde van de sondebewegingen en de specifieke punten of scanpaden op elk kenmerk.
Stap 3: Het onderdeel opmeten
- De sonde raakt de geselecteerde oppervlakken aan: De CMM voert de geprogrammeerde routine uit, waarbij de meetsonde naar elke gedefinieerde locatie wordt verplaatst en contactpunten op het oppervlak van het werkstuk worden geregistreerd.
- Automatisch verzamelde gegevenspunten: Voor elk kenmerk worden doorgaans meerdere punten verzameld om de geometrie ervan nauwkeurig te bepalen, bijvoorbeeld meerdere punten rond de omtrek van een boring om de diameter en rondheid te berekenen.
- Vergelijking met de ontwerpafmetingen: De software berekent de werkelijke afmeting of geometrische eigenschap van elk kenmerk aan de hand van de verzamelde punten en vergelijkt deze met de nominale waarde en tolerantieband die in de CAD-gegevens zijn gedefinieerd.
Stap 4: Het genereren van inspectierapporten
- Geslaagd/niet geslaagd resultaat: Elk gemeten kenmerk wordt gemarkeerd als binnen of buiten de tolerantie, waardoor direct een overzicht wordt gegeven van de conformiteit van het onderdeel.
- Dimensionale afwijkingsanalyse: Gedetailleerde rapporten tonen de werkelijke gemeten waarde, de nominale waarde en de afwijking voor elk geïnspecteerd onderdeel, waardoor oorzaakanalyse mogelijk is wanneer afwijkingen worden geconstateerd.
- Documentatie voor kwaliteitsregistratie: Rapporten worden gearchiveerd als onderdeel van het kwaliteitsdossier van de productie, ter ondersteuning van traceerbaarheidseisen en kwaliteitsafspraken met klanten.
Het inspecteren van een CNC-gefreesde aluminium behuizing met meerdere gaten, sleuven en montageoppervlakken toont de waarde aan van een gestructureerde CMM-routine. In plaats van elk onderdeel handmatig te controleren met een schuifmaat en een hoogtemeter, meet één CMM-programma de diameter en positie van elk gat, de breedte en locatie van elke sleuf en de vlakheid van het oppervlak in één geautomatiseerde sequentie. Dit levert een volledig dimensionaal rapport op in een fractie van de tijd die handmatige inspectie zou vergen, met een aanzienlijk grotere nauwkeurigheid wat betreft de geometrische verhoudingen tussen de onderdelen.
Soorten metingen uitgevoerd tijdens CMM-inspectie
CMM's zijn in staat een breed scala aan dimensionale en geometrische kenmerken te meten, waarvan vele onpraktisch of onmogelijk te verifiëren zouden zijn met conventionele handgereedschappen.
Lineaire afmetingen
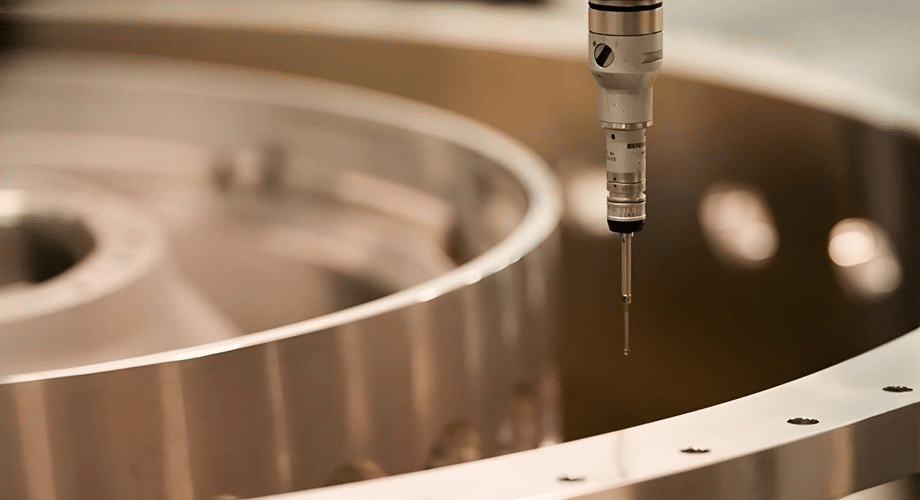
Basislijnmetingen zoals lengte, breedte en hoogte worden geverifieerd door de contactpunten van de meetsonde op de relevante contouren te registreren en de afstand ertussen te berekenen. Hoewel deze afmetingen soms handmatig kunnen worden gecontroleerd, biedt een CMM-meting een grotere nauwkeurigheid en elimineert het operatorafhankelijke variaties, met name voor contouren die moeilijk bereikbaar zijn met een schuifmaat.
Gat- en boorgatinspectie
Gaten en boringen vereisen meer dan een eenvoudige diametercontrole om volledige conformiteit te garanderen:
- Diameter: De meting wordt uitgevoerd op basis van meerdere punten rond de omtrek van de boring, wat een betrouwbaarder resultaat oplevert dan een meting met een schuifmaat op twee punten, waarbij afwijkingen van de rondheid gemist kunnen worden.
- Positie: De werkelijke middelpuntpositie van het gat wordt vergeleken met de nominale positie ten opzichte van referentiepunten van het onderdeel, waarmee de naleving van de positioneringstoleranties wordt geverifieerd.
- Rondheid: De afwijking van een perfecte cirkel wordt berekend aan de hand van de verzamelde punten. Hierdoor worden problemen zoals gereedschapsafbuiging of trillingen geïdentificeerd die met een eenvoudige diametercontrole niet aan het licht zouden komen. [4].
Geometrische Dimensionering en Tolerantie (GD&T)
CMM's zijn bij uitstek geschikt voor het verifiëren van GD&T-specificaties die de geometrische relaties tussen kenmerken definiëren in plaats van alleen de afmetingen:
- Vlakheid: Meet de afwijking van een oppervlak ten opzichte van een perfect vlak, relevant voor afdichtingsoppervlakken en montagevlakken.
- Parallellisme: Verifieert dat twee oppervlakken of kenmerken een consistente relatie tot elkaar behouden binnen de gespecificeerde tolerantie.
- haaksheid: Bevestigt dat een kenmerk een ware rechte hoek vormt ten opzichte van een referentiepunt, wat cruciaal is voor schoudervlakken en montage-interfaces.
- Positietolerantie: Definieert een toegestane zone waarbinnen de werkelijke locatie van een kenmerk mag variëren ten opzichte van gespecificeerde referentiepunten. Dit wordt vaak toegepast op gatenpatronen en andere gelokaliseerde kenmerken.
Oppervlakte- en kenmerkanalyse
Naast basisafmetingen en GD&T-specificaties meten CMM's complexere kenmerken, zoals hoeken tussen oppervlakken, sleufbreedte en -locatie, en complexe contouren waarbij de geometrie van het onderdeel punt voor punt wordt vergeleken met een CAD-oppervlaktemodel in plaats van met eenvoudige geometrische primitieven.
Voorbeeld
Het meten van de locatie en diameter van boutgaten in een CNC-gefreesd auto-onderdeel laat zien hoe deze meetmethoden samenwerken. De CMM controleert de diameter van elk gat om te bevestigen dat het de gespecificeerde bevestiging accepteert, controleert de positie van elk gat ten opzichte van de montagepunten van het onderdeel om een correcte uitlijning met de bijbehorende assemblage te garanderen, en kan ook de loodrechtheid van de gat-as ten opzichte van het montageoppervlak controleren om ervoor te zorgen dat de bevestiging correct aansluit zonder buigspanning te veroorzaken.
Soorten CMM's die worden gebruikt in CNC-productie
Verschillende CMM-architecturen zijn geschikt voor verschillende onderdeelgroottes, geometrieën en inspectieomgevingen. De keuze voor het juiste machinetype hangt af van de te produceren onderdelen en de vereiste inspectieworkflow.
Brug CMM
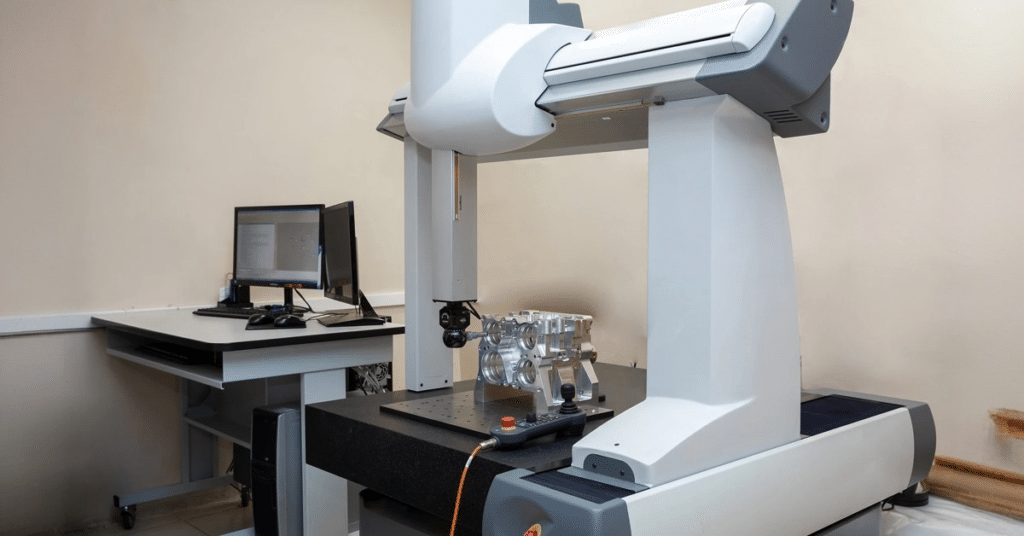
De brug-CMM is de meest voorkomende configuratie in de precisieproductie. Deze bestaat uit een beweegbare brugconstructie die de meettafel overspant en de verticale Z-as-assemblage draagt. Dit ontwerp biedt uitstekende stijfheid en nauwkeurigheid, waardoor het de standaardkeuze is voor precisiebewerkte componenten in de meeste industrieën [5].
Vrijdragende CMM
Bij cantilever-CMM's wordt de meetarm slechts aan één zijde ondersteund, waardoor de voor- en zijkanten van de meettafel vrij blijven voor het eenvoudig laden en bereiken van werkstukken. Deze configuratie is zeer geschikt voor kleinere werkstukken en toepassingen waarbij frequent wisselen van werkstukken een prioriteit is voor gemakkelijke toegang. Bij grotere werkstukken biedt de cantileverconstructie echter iets minder stijfheid dan een brugconstructie.
Portaal CMM
Portaal-CMM's zijn grootschalige machines die op vloerkolommen staan en ontworpen zijn voor het meten van grote CNC-gefreesde onderdelen, zoals carrosseriestructuren van auto's, grote gietstukken of structurele componenten voor de lucht- en ruimtevaart, die niet binnen het meetvolume van een standaard brug- of cantilevermachine passen.
Draagbare CMM- en gelede armsystemen
Draagbare CMM's, inclusief meetsystemen met een gelede arm, maken het mogelijk om inspectie direct bij de machine of op de werkvloer uit te voeren, in plaats van dat het onderdeel naar een speciale meetkamer moet worden vervoerd. Deze systemen bieden flexibiliteit voor grote of onbeweegbare onderdelen en ondersteunen inspectie tijdens het productieproces, hoewel de nauwkeurigheid doorgaans iets lager is dan die van een vaste brug-CMM in een gecontroleerde omgeving [6].
Voorbeeldapplicaties
- Medische apparaten: Bridge CMM's verifiëren de nauwe toleranties die vereist zijn voor chirurgische instrumenten en componenten van implanteerbare medische hulpmiddelen.
- Lucht- en ruimtevaartcomponenten: Zowel brug- als portaal-CMM's inspecteren alles, van kleine precisiebeugels tot grote constructieonderdelen.
- Auto-onderdelen: Brug-CMM's worden standaard gebruikt voor motor- en transmissieonderdelen, terwijl portaalsystemen carrosseriepanelen en grote structurele onderdelen verwerken.
- Componenten van industriële machines: Met behulp van cantilever- en brug-CMM's worden tandwielkastbehuizingen, assen en montagestructuren in de algemene industriële productie gecontroleerd.
Voordelen van CMM-inspectie voor CNC-onderdelen
De toepassing van CMM-inspectie in de precisieproductie laat meetbare voordelen zien ten opzichte van handmatige inspectiemethoden, zowel wat betreft de kwaliteit van de onderdelen als de algehele productie-efficiëntie.
Verbeterde nauwkeurigheid en consistentie
CMM-metingen elimineren de operatorafhankelijke variatie die inherent is aan handmatige metingen met schuifmaten, micrometers en meetinstrumenten. Hetzelfde inspectieprogramma levert consistente resultaten op, ongeacht welke operator het uitvoert, waardoor een belangrijke bron van meetonzekerheid uit het kwaliteitscontroleproces wordt verwijderd [7].
Snellere kwaliteitscontrole
Geautomatiseerde inspectieprocedures meten tientallen of honderden kenmerken in één enkele programma-uitvoering, veel sneller dan het handmatig controleren van elke afmeting met handgereedschap. Dit snelheidsvoordeel is met name belangrijk voor onderdelen met een complexe geometrie of veel kritische kenmerken.
Minder uitval en herbewerking
Vroegtijdige detectie van dimensionale problemen door middel van CMM-inspectie, met name wanneer deze is geïntegreerd in proces- of eerste-artikelinspectieprocedures, stelt fabrikanten in staat om bewerkingsproblemen te identificeren en te corrigeren voordat een volledige batch buiten de toleranties wordt geproduceerd. Dit leidt tot een aanzienlijke verlaging van het afvalpercentage en de herstelkosten.
Betere procesoptimalisatie
CMM-gegevens die tijdens een productieproces worden verzameld, onthullen trends die wijzen op onderliggende procesproblemen, zoals geleidelijke maatafwijkingen die duiden op gereedschapslijtage, of terugkerende afwijkingen die wijzen op een opspaninrichting of programmeerfout. Deze gegevens ondersteunen continue procesverbetering die verder gaat dan eenvoudige goedkeuring/afkeuring.
Traceerbaarheid en documentatie
Inspectierapporten gegenereerd door CMM-software bieden een gedocumenteerd kwaliteitsrecord voor elk onderdeel of elke batch, ter ondersteuning van kwaliteitsafspraken met klanten, naleving van wet- en regelgeving en auditvereisten in gereguleerde sectoren zoals de lucht- en ruimtevaart en de productie van medische apparatuur.
Voorbeeld
Het gebruik van CMM-rapporten om gereedschapslijtage te identificeren die leidt tot te grote gaten tijdens CNC-productie, illustreert duidelijk het voordeel van procesoptimalisatie. Als een reeks inspectierapporten laat zien dat de gatdiameters geleidelijk de bovengrens van de tolerantie benaderen bij opeenvolgende onderdelen, wijst dit patroon direct op slijtage van de snijplaat tijdens het boren of frezen. Hierdoor kan het productieteam een gereedschapswissel inplannen voordat onderdelen de tolerantie overschrijden, in plaats van het probleem pas te ontdekken nadat er al defecte onderdelen zijn geproduceerd.
Veelvoorkomende uitdagingen en beste praktijken bij CMM-inspectie
Ondanks de precisie is CMM-inspectie niet immuun voor fouten. Inzicht in veelvoorkomende bronnen van meetonzekerheid en de methoden om deze te verminderen is essentieel voor het verkrijgen van betrouwbare inspectieresultaten.
Veelvoorkomende uitdagingen
- Onjuiste bevestiging: Een onderdeel dat niet voldoende is vastgezet of dat tijdens de meting door klemkrachten vervormd raakt, levert onnauwkeurige resultaten op die de werkelijke geometrie in vrije toestand niet weergeven.
- Temperatuurvariatie: Het meten van een onderdeel voordat het de temperatuur van de inspectieruimte heeft bereikt, introduceert een fout als gevolg van thermische uitzetting. Dit is met name significant bij grotere onderdelen of onderdelen met nauwe toleranties.
- Problemen met toegankelijkheid onderzoeken: Diepe holtes, interne structuren of complexe geometrieën kunnen moeilijk of onmogelijk te bereiken zijn met een standaard sonde, waardoor gespecialiseerde sondeconfiguraties of alternatieve meetstrategieën nodig zijn.
- Complexe geometrieën: Gevormde oppervlakken en vrije contouren vereisen puntwolkscans en oppervlaktevergelijkingstechnieken die complexer zijn dan eenvoudige op kenmerken gebaseerde metingen. [8].
Best Practices
- Regelmatige CMM-kalibratie: Machines moeten volgens een vast schema worden gekalibreerd met behulp van gecertificeerde referentie-artefacten, om ervoor te zorgen dat de meetnauwkeurigheid in de loop der tijd binnen de gespecificeerde prestaties van de machine blijft.
- Correcte voorbereiding van het onderdeel: Voor elke inspectiecyclus dienen consistente reinigings- en temperatuurstabilisatieprocedures te worden toegepast, met name voor componenten met nauwe toleranties.
- Consistente inspectieprocedures: Door gebruik te maken van gedocumenteerde, herhaalbare inspectieprogramma's in plaats van ad-hoc handmatige metingen, wordt gewaarborgd dat de resultaten vergelijkbaar zijn tussen operators, ploegen en tijdsperioden.
- Operatortraining: Voor een correcte bevestigingstechniek, de juiste keuze van meetsondes en de juiste programmaontwikkeling is getraind personeel nodig dat zowel de CMM-software als de metrologische principes achter nauwkeurige metingen begrijpt.
- Integratie met CAD/CAM-workflows: Door CMM-inspectieprogramma's rechtstreeks te koppelen aan het CAD-model van het onderdeel, wordt het aanmaken van programma's gestroomlijnd en blijven de inspectiecriteria synchroon met ontwerpwijzigingen.
Conclusie
CMM-inspectie is de standaardmethode geworden voor het controleren van dimensionale en geometrische conformiteit van CNC-gefreesde onderdelen. Het biedt een nauwkeurigheid en documentatie die handmatige inspectiemethoden niet kunnen evenaren. Van eenvoudige lineaire afmetingen tot complexe GD&T-specificaties en vergelijkingen van vrije-vormoppervlakken, CMM's bieden fabrikanten een objectieve, herhaalbare manier om te bevestigen dat een onderdeel aan het ontwerp voldoet voordat het de klant bereikt.
De voordelen gaan verder dan eenvoudige goedkeuring/afkeuring. Verbeterde nauwkeurigheid, snellere inspectiecycli, minder afval en het procesinzicht verkregen uit trendanalyse dragen allemaal bij aan betere productieresultaten op de lange termijn. Voor elke organisatie die precisie-CNC-componenten produceert, met name in gereguleerde sectoren zoals de lucht- en ruimtevaart en medische apparatuur, is CMM-inspectie geen optionele kwaliteitsstap, maar een cruciaal onderdeel van het leveren van onderdelen die betrouwbaar functioneren in hun beoogde toepassing.
Referenties
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H., & Alqurashi, HF (2025). Dimensionale nauwkeurigheid en meetvariabiliteit in CNC-gedraaide onderdelen met behulp van digitale schuifmaten en coördinatenmeetmachines voor vijf materialen. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., & Tu, J. (2001). Rondheidsmodellering van bewerkte onderdelen voor tolerantieanalyse. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (z.d.). Coördinatenmeetmachines: een modern inspectie-instrument in de productie . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S., & Longstaff, A. (2018). Het verkorten van de latentie tussen bewerking en meting met behulp van FEA om thermische transiënte effecten op CMM-metingen te voorspellen. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K., & Holub, M. (2024). Een casestudy over het beoordelen van de mogelijkheden en toepasbaarheid van een gelede arm-coördinatenmeetmachine en een Touch-Trigger-sonde voor metingen op de machine. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (2026, 23 februari). Coördinatenmeetmachine (CMM) uitgelegd: typen, werkingsprincipes, nauwkeurigheid en toepassingen . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z., & Xiong, Y. (2012). Een nieuwe benadering voor het ontwerp van opspaninrichtingen om bewerkingstrillingen van flexibele werkstukken te onderdrukken. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




