

Pelarik CNC adalah antara alat mesin yang paling banyak digunakan dalam pembuatan moden, membentuk tulang belakang pengeluaran komponen silinder merentasi industri daripada automotif hingga aeroangkasa. Dengan memutarkan benda kerja terhadap alat pemotong pegun, pelarik CNC membuang bahan dengan ketepatan tinggi untuk menghasilkan aci, kelengkapan, penyambung dan pelbagai bahagian putaran.
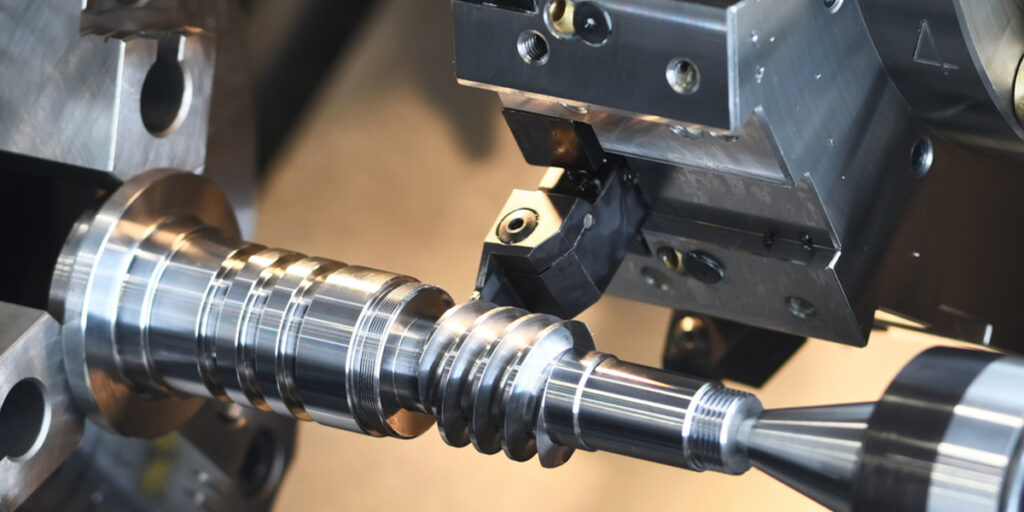
Empat operasi menentukan keupayaan teras mesin pelarik CNC: menghadap, memutar, mengulir dan mengalur. Setiap satu mempunyai tujuan yang berbeza, namun dalam praktiknya, ia jarang dilakukan secara berasingan. Satu bahagian, seperti penyambung hidraulik atau aci motor, biasanya memerlukan keempat-empat operasi yang dilaksanakan dalam urutan yang dirancang dalam satu persediaan. Memahami setiap operasi secara individu dan cara ia berfungsi bersama adalah asas kepada perancangan proses mesin pelarik CNC yang berkesan dan kualiti bahagian.
Memahami Asas Pemesinan Pelarik CNC
Pemesinan pelarik CNC merupakan titik permulaan untuk memahami bagaimana komponen silinder dihasilkan mengikut spesifikasi dimensi yang ketat. Sebelum mengkaji operasi individu, adalah wajar untuk menentukan apakah pelarik CNC, bagaimana ia berfungsi secara mekanikal dan mengapa operasi pelarik kekal penting dalam pembuatan jitu walaupun terdapat teknologi pemesinan berbilang paksi yang lebih kompleks.
Apakah Pemesinan Pelarik CNC?
Mesin bubut CNC ialah alat mesin yang dikawal oleh komputer yang memutarkan benda kerja pada paksi tengahnya sementara alat pemotong bergerak di sepanjang laluan yang diprogramkan untuk membuang bahan dan menghasilkan geometri yang diingini. Prinsip asas membezakan mesin bubut daripada mesin penggilingan: pada mesin bubut, benda kerja berputar dan alat secara nominalnya pegun dalam putaran, manakala pada mesin penggilingan, alat berputar dan benda kerja kekal tetap. Perbezaan ini menjadikan mesin bubut sesuai untuk menghasilkan geometri silinder, kon dan simetri putaran dengan ketepatan dan kualiti permukaan yang tinggi.
Pengawal CNC mentafsir program bahagian, biasanya ditulis dalam kod-G, dan menukarkannya kepada gerakan terkoordinasi paksi mesin, kelajuan gelendong dan pemilihan alat. Ini menghapuskan pelarasan manual yang diperlukan pada mesin pelarik konvensional dan memberikan hasil yang boleh diulang merentasi kelompok pengeluaran tanpa variasi pengendali-ke-pengendali. [1]
Komponen Utama Mesin Larik CNC
Memahami peranan fungsi setiap komponen mesin menjelaskan bagaimana operasi yang dibincangkan dalam bahagian seterusnya dilaksanakan secara fizikal:
- chuck: Mengapit dan memutarkan benda kerja. Chuck tiga rahang adalah standard untuk stok bulat, manakala chuck empat rahang membolehkan pemusatan benda kerja yang tidak sekata dengan tepat.
- Gelendong: Perhimpunan berputar yang memacu cuk dan bahan kerja. Kelajuan spindel boleh diprogramkan dan dilaraskan secara automatik apabila keadaan pemotongan berubah.
- Alat turet: Memegang berbilang alat pemotong secara serentak dan mengindeks ke kedudukan alat yang betul di bawah kawalan program, menghapuskan pertukaran alat manual dan mengurangkan masa kitaran.
- tailstock: Memberikan sokongan paksi pada hujung bebas benda kerja yang panjang menggunakan pusat hidup atau mati, mencegah pesongan di bawah daya pemotongan.
- Pengawal CNC: Unit pengkomputeran mesin yang melaksanakan program bahagian, mengurus gerakan paksi, memantau keadaan pemotongan dan mengendalikan pampasan ofset alat.
Mengapa Operasi Pelarik Penting
Operasi pelarik CNC memberikan tiga kelebihan pembuatan yang sukar ditiru melalui proses alternatif:
- Ketepatan dan kebolehulangan: Pelarik CNC moden mempunyai toleransi diameter ±0.005 mm atau lebih baik dalam keadaan pengeluaran, dengan kebolehulangan kedudukan yang memastikan setiap bahagian dalam kelompok memenuhi spesifikasi yang sama.
- Pengeluaran lebih cepat: Penukaran alat automatik, kawalan kelajuan permukaan yang malar dan kitaran berbilang laluan yang diprogramkan mengurangkan masa kitaran dengan ketara berbanding putaran manual.
- Mengurangkan campur tangan manual: Sebaik sahaja program disahkan, penglibatan operator adalah terhad kepada pemuatan bahan kerja, pengukuran berkala dan pemantauan haus alat, sekali gus mengurangkan risiko ralat manusia dalam pengeluaran volum tinggi.
Satu ilustrasi praktikal tentang kelebihan ini ialah penghasilan aci hidraulik yang memerlukan penghadapan, pemusingan, penguliran dan pengaluran. Keempat-empat operasi diselesaikan dalam satu persediaan pada pelarik CNC, mengekalkan datum yang sama di seluruh bahagian dan menghapuskan ralat penempatan semula yang akan terkumpul jika bahagian tersebut dipindahkan antara mesin. [2]
Operasi Penghadapan CNC
Facing biasanya merupakan operasi pertama yang dilakukan pada mesin pelarik CNC dan menetapkan asas dimensi dan geometri untuk setiap operasi berikutnya. Bahan kerja yang tidak di-face dengan betul akan membawa ketidaktepatan panjang dan ketidakteraturan permukaan yang merebak melalui keseluruhan urutan pemesinan. Walaupun merupakan salah satu operasi mesin pelarik yang lebih mudah dalam konsepnya, facing mempunyai pengaruh langsung terhadap ketepatan bahagian yang telah siap.
Operasi Penghadang Dalam Pemesinan
Apa Yang Dihadapi?
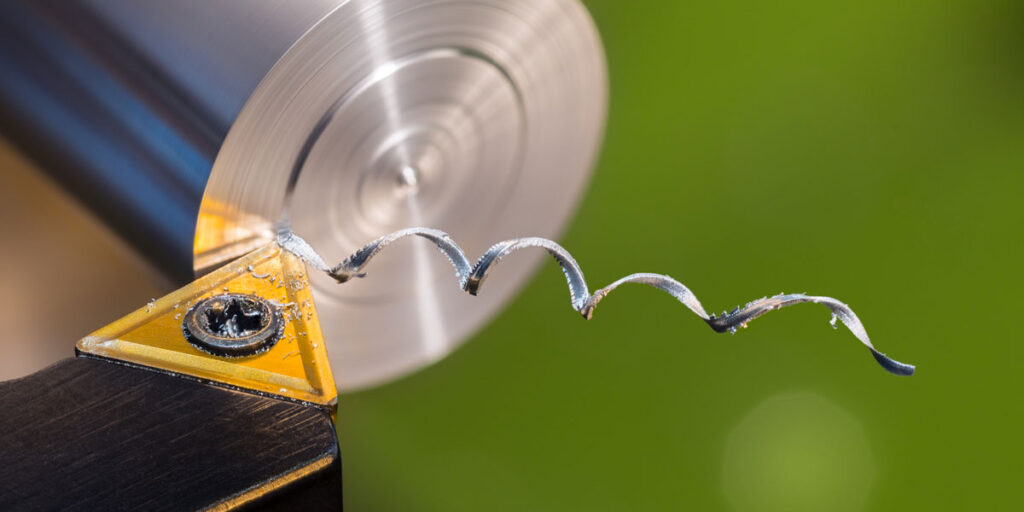
Facing ialah operasi pelarik di mana alat pemotong bergerak secara jejari merentasi permukaan hujung benda kerja yang berputar, membuang bahan untuk menghasilkan permukaan yang rata dan licin berserenjang dengan paksi gelendong. Tujuan utamanya adalah untuk mewujudkan permukaan rujukan yang bersih dan tepat di hujung benda kerja yang mana dimensi paksi boleh diukur dan dikawal sepanjang operasi berikutnya. Pada bahan stok mentah, permukaan hujung jarang rata atau segi empat sama; facing membetulkannya sebelum sebarang pemesinan selanjutnya dicuba.
Bagaimana Menghadapi Berfungsi
Bahan kerja diapit pada chuck dan diputar pada kelajuan gelendong yang diprogramkan. Alat pemotong diletakkan pada diameter luar bahan kerja dan disuap secara jejari ke dalam ke arah tengah pada kadar suapan terkawal. Alat ini membuang lapisan nipis bahan di seluruh permukaan dalam satu laluan atau berbilang laluan, bergantung pada keadaan stok dan kemasan permukaan yang diperlukan. Kawalan kelajuan permukaan yang malar biasanya digunakan semasa proses pelapisan, kerana kelajuan pemotongan sebaliknya akan berkurangan apabila alat menghampiri pusat bahan kerja, di mana halaju permukaan lebih rendah. [3]
Pemilihan alat untuk permukaan biasanya mengutamakan sisipan berlian atau trigon 80 darjah yang dipasang pada pemegang alat sebelah kanan, memberikan ruang yang mencukupi untuk arah suapan jejarian sambil mengekalkan kekuatan tepi.
Manfaat Menghadapi
- Menghasilkan permukaan yang rata dan licin: Hujung yang menghadap dengan betul memberikan permukaan yang boleh dipercayai secara geometri untuk pengukuran berikutnya, tempat duduk komponen atau penggerudian pusat tailstock.
- Menentukan panjang benda kerja yang tepat: Penghadang membuang stok berlebihan daripada hujung bahan kerja untuk mencapai panjang permulaan yang betul sebelum putaran diameter bermula.
- Meningkatkan ketekalan dimensi: Dalam pengeluaran kelompok, pelapisan yang konsisten memastikan semua benda kerja bermula dari rujukan paksi yang sama, sekali gus mengurangkan variasi panjang merentas kelompok.
Permohonan Biasa
Facing digunakan merentasi pelbagai senario pengeluaran:
- Menyediakan stok mentah: Stok bar yang dipotong daripada gergaji biasanya mempunyai permukaan hujung yang kasar dan sedikit bersudut. Bentukkan permukaan ini dengan segi empat sama dan ratakan sebelum pemesinan selanjutnya.
- Mencipta permukaan rujukan: Hujung yang berhadapan berfungsi sebagai permukaan datum untuk pengukuran paksi semasa operasi memusing, mengulir dan mengalur.
- Menamatkan hujung aci: Pada aci yang telah siap, pelapisan menghasilkan permukaan hujung yang bersih yang diperlukan untuk tempat duduk komponen dan pemasangan yang betul.
Amalan Terbaik
- Pemilihan kadar suapan: Kadar suapan muka biasanya antara 0.05 hingga 0.2 mm/rev, bergantung pada kemasan permukaan yang diperlukan. Suapan yang lebih kasar boleh diterima untuk laluan kasar; laluan penamat memerlukan suapan yang lebih rendah untuk mencapai nilai Ra di bawah 1.6 µm.
- Mengelakkan bunyi gemerincing alat: Gemeretuk semasa menghadap paling biasa berlaku apabila limpahan alat terlalu tinggi atau pengapit bahan kerja tidak mencukupi. Meminimumkan limpahan alat dan memastikan pengapit cuk yang kukuh dapat mengurangkan kecenderungan gemeretuk dengan ketara.
- Penjajaran alat yang betul: Alat pemotong mesti ditetapkan tepat pada ketinggian garis tengah. Alat yang ditetapkan di atas atau di bawah pusat meninggalkan sebatang bahan yang tidak dimesin di pusat bahan kerja dan menghasilkan permukaan cembung dan bukannya rata. [4]
Satu contoh perwakilan bagi pelapisan dalam praktiknya ialah penyediaan rod keluli sebelum menjadikannya aci motor. Hujung bar mentah dilapisan untuk membentuk datum paksi yang bersih, selepas itu gerudi tengah digunakan pada permukaan yang dilapisan untuk menyediakan sokongan stok ekor bagi operasi pusingan yang berikutnya.
Operasi Pemutaran CNC
Pemutaran merupakan operasi yang menentukan mesin pelarik CNC dan proses yang menjadi asas kepada namanya. Walaupun proses mengadaptasi menangani geometri hujung benda kerja, pemutaran membentuk badan silinder, mengurangkan diameter, mencipta anak tangga, menghasilkan tirus dan menghasilkan profil yang kompleks. Secara khususnya, dalam pembuatan aci, pemutaran menyumbang kepada sebahagian besar penyingkiran bahan dan secara langsung menentukan ketepatan dimensi dan kualiti permukaan komponen siap.
Apakah Berpusing?
Pemutaran ialah proses penyingkiran bahan di mana alat pemotong bergerak secara paksi di sepanjang benda kerja yang berputar, mengurangkan diameter luarnya kepada dimensi sasaran yang diprogramkan. Alat ini melibatkan permukaan benda kerja secara berterusan semasa ia merentasi panjang potongan, menghasilkan permukaan silinder yang diameternya ditentukan oleh kedalaman jejari potongan dan panjangnya ditentukan oleh perjalanan paksi alat. Ketepatan diameter yang terhasil bergantung pada geometri mesin, keadaan alat, parameter pemotongan dan ketegaran benda kerja, yang semuanya mesti dikawal dalam had yang sesuai untuk memenuhi toleransi yang ditentukan. [5]
Jenis Operasi Pusing
Pemutaran CNC merangkumi beberapa jenis operasi yang berbeza, setiap satunya sesuai dengan keperluan geometri tertentu:
- Pusingan lurus: Alat ini merentasi selari dengan paksi gelendong pada kedalaman jejari tetap, menghasilkan diameter silinder yang seragam di sepanjang keseluruhan potongan. Ini adalah operasi putaran yang paling biasa dan membentuk asas tempat duduk galas, permukaan jurnal dan ciri silinder umum.
- Langkah berpusing: Alat ini memproses satu siri diameter berbeza pada kedudukan paksi berturut-turut, menghasilkan profil bertingkat seperti yang dibincangkan secara mendalam dalam konteks pengeluaran aci berbilang diameter. Setiap langkah memerlukan alat untuk beralih antara laluan silinder dan permukaan bahu, yang memerlukan kedudukan paksi-Z yang tepat pada setiap peralihan.
- Pusingan tirus: Alat ini bergerak serentak dalam kedua-dua paksi X dan Z pada nisbah yang diprogramkan, menghasilkan permukaan kon. Tirus adalah perkara biasa pada batang alat, muncung gelendong dan kelengkapan paip di mana antara muka kon yang mengunci sendiri atau menutup diperlukan.
- Pembalikkan profil: Alat ini mengikuti kontur terprogram yang kompleks, menghasilkan profil paksi melengkung atau tidak sekata. Ini digunakan untuk komponen seperti aci sesondol, membentuk gulungan dan mana-mana bahagian di mana diameternya berubah secara berterusan dan bukannya dalam langkah diskret.
Faktor-faktor yang Mempengaruhi Kualiti Pemutaran
Empat parameter proses utama mengawal hasil operasi pemusingan:
- Kelajuan pemotongan: Dinyatakan dalam meter permukaan seminit, kelajuan pemotongan menentukan kadar tepi sisipan menyentuh bahan bahan kerja. Kelajuan yang terlalu rendah menyebabkan pembentukan tepi yang terkumpul dan kemasan permukaan yang lemah; kelajuan yang terlalu tinggi mempercepatkan haus alat dan berisiko merosakkan permukaan bahan kerja. Bagi keluli karbon sederhana, kelajuan pemotongan 200 hingga 300 m/min dengan sisipan karbida bersalut adalah keadaan permulaan yang mewakili.
- Kadar suapan: Mengawal kemajuan paksi alat setiap pusingan gelendong. Kadar suapan secara langsung mempengaruhi kekasaran permukaan; suapan yang lebih rendah menghasilkan permukaan yang lebih halus tetapi meningkatkan masa kitaran. Untuk laluan kemasan pada tempat duduk galas, kadar suapan 0.05 hingga 0.1 mm/putaran adalah tipikal.
- Kedalaman potongan: Menentukan bahan jejari yang dikeluarkan setiap hantaran. Hantaran kasar menggunakan kedalaman 2 hingga 5 mm untuk memaksimumkan kadar penyingkiran bahan, manakala hantaran kemasan menggunakan 0.1 hingga 0.3 mm untuk mencapai ketepatan dimensi tanpa memperkenalkan daya pemotongan yang berlebihan.
- Bahan alat: Karbida bersalut merupakan pilihan standard untuk pemesinan keluli merentasi aplikasi pengasaran dan kemasan. Sisipan seramik digunakan untuk kemasan berkelajuan tinggi bagi bahan yang dikeraskan, manakala sisipan CBN digunakan untuk pemesinan keras komponen melebihi 45 HRC.
Kelebihan CNC Turning
- Ketepatan dimensi tinggi: Pemesinan CNC secara konsisten mengekalkan toleransi diameter IT6 hingga IT8 dalam keadaan pengeluaran, dengan operasi kemasan mampu mencapai IT5 pada persediaan yang stabil dengan perkakas yang diselenggara dengan baik.
- Kemasan permukaan yang sangat baik: Parameter kemasan yang dioptimumkan menghasilkan nilai Ra sebanyak 0.4 hingga 1.6 µm pada permukaan yang dipusingkan, memenuhi keperluan tempat duduk galas, permukaan pengedap dan galas jurnal tanpa pengisaran sekunder dalam banyak aplikasi.
- Penyingkiran bahan yang cekap: Kitaran pengasaran yang diprogramkan dengan kitaran terkumpul seperti G71 mengautomasikan penyingkiran bahan berbilang laluan ke profil yang ditetapkan, memaksimumkan kadar penyingkiran logam sambil mengekalkan elaun kemasan yang konsisten untuk laluan kemasan berikutnya.
Satu contoh praktikal ialah pemesinan aci transmisi bertingkat dengan pelbagai diameter. Urutan program CNC pengasaran merentasi panjang aci penuh, diikuti dengan laluan akhir pada setiap zon diameter mengikut keutamaan fungsi, tempat duduk galas dahulu, kemudian permukaan kedap, kemudian diameter pelepasan, memastikan permukaan yang paling kritikal menerima potongan akhir yang paling kurang terganggu. [6]
Operasi Penguliran CNC
Penguliran benang merupakan salah satu operasi yang paling mencabar dari segi teknikal yang dilakukan pada mesin pelarik CNC, yang memerlukan penyegerakan yang tepat antara putaran gelendong dan pergerakan alat untuk menghasilkan bentuk benang heliks yang memenuhi piawaian dimensi dan fungsi. Benang merupakan antara ciri mekanikal yang paling biasa dalam kejuruteraan, dan keupayaan untuk menghasilkannya dengan tepat dan konsisten pada mesin pelarik CNC merupakan kecekapan teras dalam pembuatan komponen jitu.
Apakah Penguliran Benang?
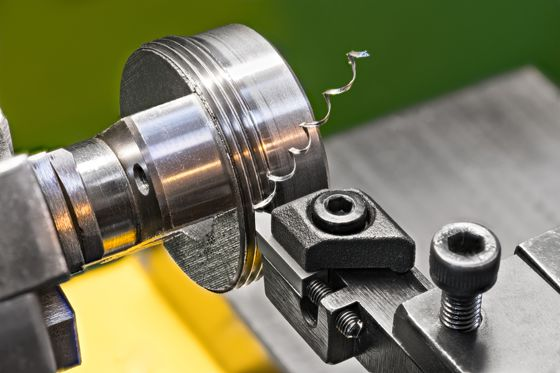
Penguliran benang ialah operasi pelarik yang memotong alur heliks dengan bentuk yang jelas dan membuat lengkungan pada permukaan silinder benda kerja. Profil benang yang terhasil membolehkan penglibatan mekanikal dengan komponen berulir yang sepadan, membolehkan pengikatan, pelarasan, pengedapan atau penghantaran kuasa bergantung pada aplikasi. Tidak seperti menghadap atau memusing, di mana suapan alat tidak bergantung pada putaran gelendong, penguliran benang memerlukan alat untuk memajukan tepat satu panjang lengkungan setiap putaran gelendong. Sebarang sisihan dalam penyegerakan ini menghasilkan benang yang dimensinya tidak betul dan tidak boleh digunakan secara berfungsi. [7]
Cara Penguliran CNC Berfungsi
Pada mesin pelarik CNC, penguliran dicapai melalui gandingan tegar antara pengekod gelendong dan pemacu servo paksi-Z. Pengawal CNC membaca kedudukan gelendong dalam masa nyata dan memacu pengangkutan alat pada kadar suapan yang sama persis dengan pic ulir yang diprogramkan. Penyegerakan ini dikekalkan merentasi berbilang laluan, dengan setiap laluan berturut-turut mengikuti laluan heliks yang sama seperti yang sebelumnya, memperdalam profil ulir secara berperingkat sehingga kedalaman ulir penuh dicapai.
Aspek utama proses threading termasuk:
- Ketepatan pitch: Pic benang mesti dikekalkan pada toleransi piawai untuk bentuk benang yang ditentukan. Ralat pic terkumpul sepanjang panjang benang dan boleh menghalang penglibatan yang betul dengan komponen padanan.
- Kawalan kedalaman benang: Penguliran dilakukan dalam beberapa laluan, dengan setiap laluan mengeluarkan cip yang semakin kecil apabila bentuk ulir semakin dalam. Pendekatan ini mengurus daya pemotongan dan menghalang pesongan alat daripada memesongkan profil ulir.
- Kaedah suapan: Suapan jejari memotong secara simetri pada kedua-dua sisi bentuk ulir, manakala suapan sisi memotong terutamanya pada satu sisi, mengurangkan daya pemotongan dan meningkatkan kawalan serpihan. Suapan sisi lebih disukai untuk ulir pic yang lebih besar dan bahan yang lebih keras. [8]
Jenis Benang yang Dihasilkan
Pelarik CNC menghasilkan bentuk ulir luaran dan dalaman merentasi pelbagai piawaian dan aplikasi:
- Benang luaran: Potong diameter luar aci, bolt dan penyambung. Aplikasi biasa termasuk hujung aci berulir, kelengkapan hidraulik dan pengeluaran pengikat. Penguliran luaran adalah yang lebih mudah daripada kedua-duanya, kerana akses alat dan pemindahan cip tidak terhad.
- Benang dalaman: Potong lubang di dalam lubang bor menggunakan bar bor penguliran. Penguliran dalaman lebih mencabar daripada penguliran luaran disebabkan oleh akses alat yang terhad, ketegaran bar bor yang berkurangan, dan kesukaran untuk memerhati dan mengukur benang semasa memotong. Diameter lubang minimum dan kedalaman benang menentukan saiz bar bor dan overhang, kedua-duanya mempengaruhi ketepatan yang boleh dicapai.
Kaedah Penguliran dalam Pelarik CNC
Tiga kaedah penguliran tersedia pada mesin pelarik CNC, setiap satunya sesuai untuk aplikasi yang berbeza:
- Penguliran titik tunggal: Satu sisipan menjejaki laluan heliks benang dalam pelbagai laluan. Kaedah ini serba boleh, boleh digunakan untuk sebarang bentuk dan pic benang, dan menghasilkan benang yang tepat merentasi pelbagai jenis bahan. Ia merupakan kaedah standard untuk penguliran aci dalam pembuatan jitu.
- Pengilangan benang: Walaupun secara teknikalnya merupakan operasi penggilingan, penggilingan benang dilakukan pada pusat penggilingan putar dan menghasilkan benang dengan menginterpolasi pemotong penggilingan berbilang gigi secara heliks. Ia lebih disukai untuk benang berdiameter besar, bahan keras dan lubang buta di mana risiko kerosakan pili tidak dapat diterima.
- Mengetik: Satu pili dipacu ke dalam lubang yang telah digerudi terlebih dahulu di bawah kawalan CNC untuk menghasilkan benang dalaman dengan cepat. Pengetatan adalah cekap untuk benang dalaman berdiameter kecil dalam jumlah pengeluaran tetapi terhad kepada bentuk benang standard dan sensitif terhadap kerosakan alat dalam potongan keras atau terputus.
Pertimbangan Utama
- Piawaian benang: Benang mesti dihasilkan mengikut piawaian yang betul untuk aplikasi tersebut. Piawaian benang metrik (ISO), Unified National Coarse (UNC), Unified National Fine (UNF) dan benang paip (NPT, BSPT) masing-masing mempunyai keperluan pic, sudut dan toleransi tertentu yang mesti diprogramkan dan disahkan dengan betul.
- Pengurusan haus alat: Sisipan penguliran haus secara progresif dengan setiap bahagian yang dihasilkan. Apabila sisipan haus, ketepatan bentuk ulir merosot, terutamanya pada sudut sisi dan jejari puncak. Pengindeksan sisipan yang kerap dan pengesahan tolok ulir berkala adalah perlu dalam operasi penguliran pengeluaran.
- Ketepatan pengaturcaraan: Kitaran penguliran seperti G76 dalam kawalan berasaskan FANUC memerlukan input pic, kedalaman ulir, sudut suapan dan bilangan hantaran yang betul. Ralat pengaturcaraan dalam parameter ini menghasilkan ulir yang kelihatan boleh diterima secara visual tetapi gagal dalam pemeriksaan tolok. [9]
Satu contoh yang representatif ialah penghasilan kelengkapan paip berulir untuk sistem bendalir perindustrian. Setiap kelengkapan memerlukan benang luaran yang dimesin mengikut piawaian NPT atau BSPT, di mana bentuk benang tirus menyediakan kedua-dua penglibatan mekanikal dan pengedap tekanan tanpa komponen pengedap tambahan. Ketepatan pic dan konsistensi sudut sisi adalah penting untuk mencapai sambungan kedap bocor dalam perkhidmatan.
Kesimpulan
Pemesinan pelarik CNC dibina berdasarkan empat operasi yang saling bergantung: menghadap, memutar, mengulir dan mengalur. Setiap satu mempunyai tujuan geometri dan fungsi yang berbeza, namun tiada satu pun yang beroperasi secara berasingan. Memasang menetapkan rujukan paksi, memutar mentakrifkan bentuk silinder dan mengulir mencipta ciri penglibatan mekanikal yang menyatukan pemasangan. Dilaksanakan dalam urutan yang dirancang dalam satu persediaan, operasi ini memberikan ketepatan dimensi, kualiti permukaan dan kebolehpercayaan fungsi yang diperlukan oleh pembuatan komponen jitu.
Nilai memahami setiap operasi secara individu terletak pada keupayaan untuk merancang dan mengoptimumkan urutan pemesinan yang lengkap. Pemilihan parameter yang betul, perkakasan yang sesuai dan kawalan proses yang berdisiplin pada setiap peringkat adalah yang menentukan sama ada bahagian yang telah siap memenuhi spesifikasinya atau memerlukan kerja semula. Dalam persekitaran pengeluaran di mana konsistensi dan kecekapan sama pentingnya, menguasai empat operasi pelarik teras ini kekal relevan hari ini seperti dahulu.
Rujukan
Aresco, R. (23 Februari 2024). Institut Teknologi Erie . Institut Teknologi Erie. https://erieit.edu/introduction-to-cnc-turning/
Kawalan Berangka Komputer - gambaran keseluruhan | Topik ScienceDirect . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11 Januari 2025). Panduan Komprehensif untuk Mengulir pada Pelarik - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6 Januari 2026). Bagaimanakah Pengisaran Muka Menghasilkan Permukaan CNC yang Benar-benar Rata? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming, & Naveed Raheel. (2025). Mengoptimumkan integriti bawah permukaan dan kualiti permukaan dalam penggilingan keluli lembut: Pendekatan berbilang objektif terhadap parameter haus alat dan pemesinan. Jurnal Penyelidikan dan Teknologi Bahan , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Lekapan dan sistem pengapit bahan kerja dalam pemesinan. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., & Chasos, C. (2024). Pengilangan benang CNC lanjutan: kitaran tin yang komprehensif untuk pemotongan benang yang cekap dengan pic dan jejari tetap atau berubah-ubah. Jurnal Antarabangsa Teknologi Pembuatan Lanjutan , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). PENGAUTOMASIAN OPERASI MUKA PADA PUSAT PEMESINAN CNC. Jurnal Antarabangsa Sains dan Teknologi Kejuruteraan , 2 (12). https://www.researchgate.net/publication/50384400_OPERASI_MUKA_AUTOMATING_ON_A_CNC_MACHINING_CENTRE
Wan, M., & Yusuf Altintas. (2014). Mekanik dan dinamik proses pengilangan benang. Jurnal Antarabangsa Alatan Mesin dan Pembuatan , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




