Kāpēc piecu asu CNC apstrādes stundas izmaksas ir augstākas, bet vienības izmaksas bieži vien ir zemākas?
Piecu asu CNC iekārtai var būt augstāka stundas likme nekā parastajai trīs asu frēzēšanas iekārtai, taču tas ne vienmēr padara gatavas detaļas ražošanu dārgāku. Detaļām ar vairākiem leņķiem, sarežģītām virsmām vai augstām iestatīšanas prasībām piecu asu apstrāde var samazināt kopējo ražošanas darbu pietiekami, lai kompensētu augstāku iekārtas likmi.
Lai izprastu 5 asu CNC apstrādes izmaksas, galvenais ir atšķirība starp samaksu par mašīnas laiku un samaksu par pabeigtu detaļu. Iestatīšana, programmēšana, sagataves noturēšana, griešanas laiks, pārbaude un ražošanas apjoms ietekmē galīgo cenu. Jaudīgāka mašīna var būt ekonomiskāka izvēle, ja tā novērš pietiekami daudz šo izdevumu.
Kāpēc piecu asu CNC apstrādes stundas likme ir augstāka?
Piecu asu CNC apstrāde stundā bieži vien izmaksā vairāk, jo iekārtas ir sarežģītāk iegādāties, darbināt, programmēt un uzturēt.
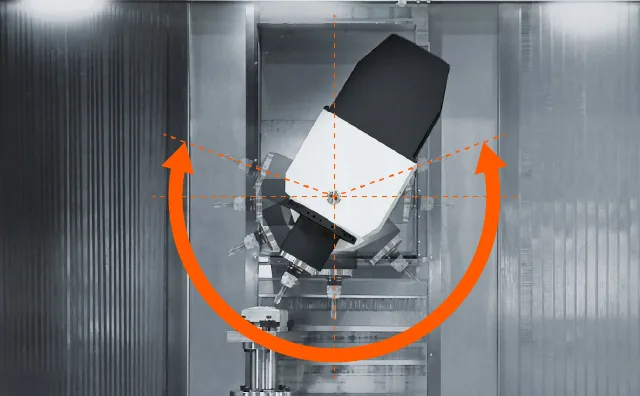
Parastā trīsasu frēzmašīna pārvieto griezējinstrumentu attiecībā pret sagatavi pa trim lineārajām asīm: X, Y un Z. Standarta piecu asu konfigurācija pievieno divas rotācijas asis, kas ļauj instrumentu vai sagatavi orientēt dažādos leņķos. Šīs papildu kustības nodrošina lielāku ražošanas elastību, bet arī ievieš stingrākas mehāniskās un vadības prasības.
Stundas likmes atšķirību ietekmē vairāki faktori:
- Investīcijas mašīnās: rotācijas asu mezgli, uzlabotas vadības ierīces un daudzu asu komponenti var palielināt iekārtu iegādes un uzturēšanas izmaksas.
- Programmēšana: Sarežģītām piecu asu instrumentu trajektorijām var būt nepieciešama specializēta CAM programmatūra, pēcapstrāde, simulācija un pieredzējuši programmētāji.
- Kalibrēšana: precīza daudzu asu apstrāde ir atkarīga no ģeometrisko, rotācijas asu un termisko kļūdu kontroles.
- Darbības izmaksas: Apkope, iekārtu izmantošana, darba kārtība un nolietojums ietekmē to, kā veikals aprēķina stundas likmi.
Sarežģītība neaprobežojas tikai ar papildu asu pārvietošanu. Vienlaicīga piecu asu apstrāde prasa koordinētu kustību, vienlaikus saglabājot paredzēto saikni starp griezējinstrumentu un sagatavi.
NIST pētījums par darbgaldu kalibrēšanu identificē ģeometriskās, kinemātiskās un termiskās kļūdas kā svarīgus apsvērumus apstrādes precizitātē.
NIST
Arī stundas likmes dažādiem piegādātājiem atšķiras. Dažas darbnīcas savās iekārtu likmēs iekļauj operatora darbu un noteiktas iestatīšanas darbības, savukārt citas šīs izmaksas norāda atsevišķi. Līdz ar to stundas cenas ne vienmēr ir tieši salīdzināmas.
Kā piecu asu apstrāde var samazināt katras detaļas izgatavošanai nepieciešamo darbu?
Piecu asu apstrāde var samazināt vienības izmaksas, samazinot ražošanas darbību skaitu, kas nepieciešams komponenta pabeigšanai.
Visnozīmīgākās iespējas parasti ietver mazāku iestatījumu skaitu, uzlabotu instrumentu pieejamību un samazinātu negriešanas laiku. Šīs priekšrocības ir īpaši svarīgas, ja vairākas detaļas ir jāapstrādā no dažādām orientācijām.
Mazāk iestatījumu, atkārtotas nostiprināšanas operāciju un armatūras izmaiņu
Apsveriet detaļu ar caurumiem, kabatām un montāžas virsmām uz vairākām leņķiskām virsmām.
Trīsasu frēzēšanā operatoram, iespējams, būs jāizņem sagatave, jāpagriež tā, jānostiprina citā stiprinājumā un jāizveido jauna apstrādes atsauce, pirms piekļūt nākamajam funkciju kopumam.
Katra iestatīšana patērē laiku, ne vienmēr noņemot materiālu. Tā var radīt arī papildu armatūras izmaksas un pozicionēšanas kļūdu iespējas.
Piecu asu mašīna var pagriezt sagatavi vai griezējinstrumentu, lai piekļūtu vairākām orientācijām, kamēr detaļa paliek nostiprināta tajā pašā stiprinājumā.
Tas var samazināt:
- Manuāla pārvietošana un izlīdzināšana.
- Atkārtotas darbgabalu nostiprināšanas operācijas.
- Īpašas armatūras prasības.
- Negriešanas mašīnas laiks.
- Daži riski, kas saistīti ar atskaites punktu pārsūtīšanu starp iestatījumiem.
Ietaupījumi kļūst nozīmīgi, ja likvidētās darbības citādi patērētu ievērojamu ražošanas laika daļu.
Piecu asu apstrāde neizslēdz visus iestatījumus. Piemēram, virsmai, ko izmanto sagataves noturēšanai, joprojām var būt nepieciešama atsevišķa apdares darbība.
Labāka piekļuve instrumentiem un efektīvāka apstrāde
Griešanas efektivitāti var ietekmēt arī instrumenta orientācija.
Dziļai kabatai vai leņķiskai virsmai, pieejot no fiksēta trīs asu virziena, var būt nepieciešams garš, tievs griezējinstruments. Garš instrumenta pārkare var palielināt novirzes un vibrācijas risku, potenciāli ierobežojot griešanas parametrus.

Piecu asu pozicionēšana var ļaut instrumentam piekļūt tai pašai formai no labvēlīgāka leņķa. Tas var padarīt īsāku, stingrāku griezēju praktiskāku.
Piemērotām ģeometrijām uzlabota pieejamība var atbalstīt efektīvākas apstrādes stratēģijas un samazināt nepieciešamību pēc atsevišķām darbībām.
Šīs priekšrocības nav automātiskas. Instrumentu trajektorijas kvalitāte, materiāla uzvedība, griešanas apstākļi un iekārtas konfigurācija joprojām nosaka faktisko cikla laiku.
Kā salīdzināma trīs asu, indeksētā 3+2 un vienlaicīga piecu asu apstrāde?
Ekonomiskākā apstrādes metode ir atkarīga no nepieciešamajām instrumentu orientācijām un tā, kā detaļu var noturēt ražošanas laikā.
Ne katrai detaļai, kas gūst labumu no piecu asu aprīkojuma, ir nepieciešama vienlaicīga piecu asu griešana.
Trīsasu apstrāde ir efektīva pieejamām prizmatiskām iezīmēm, piemēram, plakanām virsmām, vienkāršām kabatām un caurumiem, kuriem var piekļūt no ierobežota skaita virzienu.
Indeksētā 3+2 apstrāde izmanto rotācijas asis, lai pozicionētu instrumentu vai sagatavi izvēlētajā leņķī. Orientācija paliek fiksēta, kamēr mašīna veic griešanas darbību, un pēc tam mainās, lai pielāgotos citai apstrādes zonai.
Vienlaicīga piecu asu apstrāde griešanas laikā koordinē lineāro un rotācijas kustību. Tas ir īpaši noderīgi, ja instrumenta orientācijai nepārtraukti jāmainās pa sarežģītu virsmu.
| Salīdzināšanas faktors | Trīs asu apstrāde | Indeksēta 3+2 apstrāde | Vienlaicīga piecu asu apstrāde |
|---|---|---|---|
| Piekļuve instrumentam | Fiksēts virziens katram iestatījumam | Vairākas indeksētas orientācijas | Nepārtraukti mainīgas orientācijas |
| Iestatīšanas prasības | Var būt nepieciešama atkārtota skavas nostiprināšana | Var konsolidēt daudzpusīgas darbības | Var apvienot sarežģītas darbības |
| Programmēšana | Parasti mazāk sarežģīti | Papildu pozicionēšanas un klīrensa plānošana | Uzlabotas daudzu asu instrumentu trajektorijas |
| Darba turēšana | Parastās vai specializētās armatūras | Nepieciešama rotācijas klīrensa | Nepieciešama brīva vieta visā koordinētās kustības laikā |
| Stundas likmes apsvērumi | Bieži vien zemāks salīdzināmam aprīkojumam | Daudzasu mašīnas likme tiek piemērota | Var tikt piemērota paaugstināta apstrādes likme |
| Piemērota ģeometrija | Pieejamas prizmatiskas funkcijas | Leņķveida caurumi un daudzpusīgas funkcijas | Sarežģītas kontūras un skulpturētas virsmas |
| Izmaksu apsvēršana | Efektīva, ja papildu iestatījumu skaits ir ierobežots | Var samazināt pārvietošanu bez nepārtrauktas rotācijas griešanas | Pamatots, ja sarežģīta instrumentu kustība piešķir nozīmīgu vērtību |
Svarīgā atšķirība ir tā, ka piecu asu spēja un vienlaicīga piecu asu griešana nav viena un tā pati prasība.
Komponentam, kas satur vairākus leņķiskus caurumus un plakanas virsmas, indeksēta 3+2 apstrāde var nodrošināt nepieciešamo piekļuvi bez nepārtrauktas piecu asu kustības programmēšanas prasībām.

Sarežģīts lāpstiņritenis vai veidota detaļa var attaisnot vienlaicīgu apstrādi, jo griezējam, sekojot virsmai, ir jāmaina orientācija.
Vismazāk sarežģītā procesa izvēle, kas droši atbilst zīmēšanas prasībām, bieži vien ir būtiska ražošanas izmaksu kontrolei.
Kas nosaka kopējās piecu asu CNC apstrādes izmaksas uz vienu detaļu?
Kopējās piecu asu CNC apstrādes izmaksas vienai detaļai ir atkarīgas no vairāk nekā tikai no mašīnas stundas likmes. Pircējiem ir jāizvērtē viss ražošanas process, tostarp sagatavošana, ražošana, pārbaude un visas nepieciešamās sekundārās darbības.
Īpaši svarīgas ir divas izmaksu kategorijas: vienreizējie izdevumi un atkārtotie ražošanas izdevumi.
Vienreizējas programmēšanas, iestatīšanas un armatūras izmaksas
Pirms ražošanas uzsākšanas mašīnbūves darbnīcai, iespējams, būs jāsagatavo CAM programma, jāizvēlas instrumenti, jāizveido sagataves stiprinājums, jāiestata nobīdes un jāpārbauda sākotnējās apstrādes darbības.
Šīs izmaksas bieži tiek raksturotas kā vienreizējas inženiertehniskās vai sagatavošanas izmaksas.
Prototipa gadījumā lielu daļu šī darba var piešķirt vienai komponentei. Ja viena un tā pati preparāta daļa atbalsta lielāku ražošanas partiju, tās izmaksas var sadalīt starp vairākām detaļām.
Tas izskaidro, kāpēc CNC apstrādes iestatīšanas izmaksas var būtiski ietekmēt prototipu un mazo partiju cenu noteikšanu.
Piecu asu apstrādei var būt nepieciešama sarežģītāka programmēšana, taču tās spēja konsolidēt darbības var samazināt sagatavošanu, kas saistīta ar vairākām atsevišķām iestatījumiem.
Tas, vai tas rada neto ietaupījumu, ir atkarīgs no abām salīdzinājuma pusēm.
Atkārtotas izmaksas par katru pieņemto pabeigto detaļu
Atkārtotie izdevumi ietver iekārtas laiku, operatora darbu, griezējinstrumentu patēriņu, pārbaudi un apdari.
Mašīnas laika izmaksas var izteikt kā:
\[ \text{Mašīnas laika izmaksas}=\text{Stundas likme}\reizes\text{Uzskaitītais laiks} \]
Šis aprēķins vien neatspoguļo pilnas ražošanas izmaksas.
Noderīgāks rādītājs ir:

Kopsumma ietver piemērojamos materiālu, sagatavošanas, apstrādes, instrumentu, kvalitātes kontroles un apdares izdevumus. Izmaksas, kas jau ir iekļautas iekārtas cenā, nav jāiekļauj atkārtoti.
Akceptēto detaļu daudzums ir svarīgs, jo brāķi un pārstrāde var ietekmēt rasējumam atbilstošu komponentu piegādes izmaksas.
Ražošanas apjoms ietekmē arī sagatavošanas izmaksu sadalījumu. Lielāka partija automātiski nepadara piecu asu apstrādi lētāku. Ja atkārtotās izmaksas uz vienu detaļu saglabājas augstākas, daudzuma palielināšana, iespējams, nemainīs rezultātu.
Pareizais ekonomiskais salīdzinājums ir kopējās līdzvērtīgas pieņemamas detaļas ražošanas izmaksas, izmantojot katru iespējamo ražošanas ceļu.
Ko parāda reāla trīs asu un piecu asu ražošanas salīdzinājums?
DMG MORI publicētais ražošanas salīdzinājums ilustrē, kā piecu asu apstrāde var samazināt sarežģītas detaļas ražošanas darbu.
Savā augstspiediena šķidruma kolektora piemērā DMG MORI ziņo, ka trīs asu procesam bija nepieciešami vismaz pieci iestatījumi, savukārt piecu asu pieejai bija nepieciešami divi.
Ziņotais apstrādes cikls arī mainījās no 48 minūtēm ar trīs asu apstrādi līdz 33 minūtēm ar piecu asu apstrādi, kas ir aptuveni 31% cikla laika samazinājums.
Griešanas instrumentu nepieciešamība samazinājās no 17 līdz astoņiem.
DMG MORI
Šie rezultāti ilustrē vairākus svarīgus mehānismus:
- Mazāks iestatījumu skaits samazina atkārtotu apstrādi un sagatavošanu.
- Īsāks apstrādes cikls samazina detaļas apstrādei nepieciešamo laiku.
- Mazāks griezējinstrumentu skaits var vienkāršot instrumentu prasības konkrētajam ražošanas maršrutam.
Šis piemērs neliecina par vispārēju ražošanas izmaksu samazinājumu.
DMG MORI skaitļi apraksta konkrētu pielietojumu, un publicētais salīdzinājums nesniedz pilnīgas iekārtu cenas, programmēšanas izmaksas, armatūras izmaksas un galīgās vienības cenas abiem maršrutiem.
Tas parāda, kā var uzlabot ražošanas efektivitāti. Lai noteiktu faktisko finansiālo ieguvumu, joprojām ir nepieciešams pilnīgs izmaksu salīdzinājums.
Kad trīs asu apstrāde joprojām ir lētākā izvēle?
Trīs asu apstrāde var palikt ekonomiskāka iespēja, ja detaļas ģeometrijai nav nepieciešama papildu pieejamība, ko nodrošina piecu asu aprīkojums.
Piemēram, vienkāršu montāžas kronšteinu ar plakanām virsmām un viegli pieejamiem caurumiem var efektīvi izgatavot, izmantojot parasto trīsasu frēzēšanu.
Ja detaļai nepieciešama neliela pārvietošana, piecu asu apstrāde var sniegt ierobežotas iespējas samazināt iestatīšanas vai cikla laiku.
Trīsasu apstrāde var būt īpaši konkurētspējīga, ja:
- Ģeometrija ir pieejama, veicot vienkāršas apstrādes darbības.
- Esošie armatūras elementi jau atbalsta efektīvu ražošanu.
- Programmēšanas prasības ir samērā vienkāršas.
- Papildu rotācijas ass pozicionēšana būtiski nesamazina apstrādes laiku.
- Pārbaudīts ražošanas maršruts atbilst noteiktajām pielaidēm un virsmas prasībām.
Piecu asu apstrāde var radīt arī programmēšanas vai armatūras izmaksas, kas pārsniedz konkrētā darba ekspluatācijas ietaupījumus.
Vēl viens apsvērums ir partijas daudzums. Specializēta piecu asu iekārta vai programma var būt noderīga atkārtotai ražošanai, taču tās sagatavošanas izmaksām jābūt pamatotām ar ietaupīto darbu.
Nav universāla daudzuma vai iestatījumu skaita sliekšņa, kuru sasniedzot, piecu asu apstrāde kļūst par lētāku variantu.
Lēmumam jāatspoguļo komponentes ģeometrija, pieejamais aprīkojums un piegādātāja faktiskais ražošanas plāns.
Kā materiāla, pielaides un pārbaudes prasības ietekmē vienības izmaksas?
Materiālu izvēle un kvalitātes prasības ietekmē apstrādes laiku, instrumentu patēriņu, apdari un pārbaudes izmaksas.
Tādēļ tie var mainīt izmaksu salīdzinājumu starp trīs asu un piecu asu ražošanas maršrutiem.
Ģeometrijas izveide un funkcionālo elementu apdare
Dažādi materiāli atšķirīgi reaģē uz griešanas operācijām.
Alumīnija sakausējumi parasti nodrošina efektīvu apstrādi ar piemērotiem instrumentiem un griešanas apstākļiem. Nerūsējošā tērauda īpašības atšķiras atkarībā no markas, un dažām markām ir problēmas ar deformācijas sacietēšanu un instrumentu nodilumu.
Titāna sakausējumiem īpaša uzmanība jāpievērš siltuma ģenerēšanai un instrumentu veiktspējai. To relatīvi zemā siltumvadītspēja var koncentrēt siltumu griešanas zonas tuvumā, tāpēc instrumentu izvēle un griešanas stratēģija ir svarīga.
Šīs īpašības ietekmē apstrādes ekonomiju neatkarīgi no asu skaita.
Svarīga ir arī detaļas ģeometrija un funkcionālās prasības. Mašīna var spēt izgatavot detaļas pamatformu, taču kritiski svarīgiem urbumiem, vītnēm, savienojamām virsmām vai precīziem atskaites punktiem var būt nepieciešamas papildu darbības, lai atbilstu rasējumam.
Virsmas apdare un atgratēšana var palielināt izmaksas, ja tas ir norādīts.
Piecu asu instrumentu piekļuve var palīdzēt efektīvi pabeigt noteiktas funkcijas, taču tā neizslēdz visu sekundāro darbu.
Izmēru pārbaude un kvalitātes kontrole
Sagataves pārvietošanas samazināšana var palīdzēt saglabāt dimensiju attiecības starp elementiem, ierobežojot noteiktas datu pārneses kļūdas.
Tas nenozīmē, ka piecu asu apstrāde automātiski sasniedz stingrākas pielaides.
Faktiskā precizitāte ir atkarīga no mašīnas kalibrēšanas, instrumenta stāvokļa, sagataves stiprinājuma, termiskās uzvedības, griešanas spēkiem un apstrādes stratēģijas.

Zondēšana procesa laikā var atbalstīt iestatījumu izlīdzināšanu un mērījumus apstrādes laikā. Koordinātu mērīšanas iekārtas (CMM) un citas pārbaudes metodes var izmantot, lai pārbaudītu norādītās izmēru prasības.
Nepieciešamā pārbaudes joma ir atkarīga no komponenta un tā paredzētā pielietojuma.
Lai iegūtu precīzu vienības izmaksu salīdzinājumu, pircējiem jāņem vērā ražošanas un pārbaudes darbs, kas nepieciešams, lai piegādātu pieņemamas gatavās detaļas, nevis tikai materiāla griešanai patērētais laiks.
Kā pircējiem vajadzētu salīdzināt trīs asu un piecu asu CNC piedāvājumus?
Pircējiem vajadzētu salīdzināt līdzvērtīgu gatavo komponentu kopējās izmaksas, nevis izvēlēties piegādātāju, pamatojoties uz zemāko reklamēto mašīnstundas likmi.
Jēgpilna salīdzināšana sākas ar konsekventu tehnisko informāciju.
Pirms cenu piedāvājumu pieprasīšanas, lūdzu, norādiet:
- CAD modelis un inženiertehniskais rasējums: definējiet komponentes ģeometriju un nepieciešamās funkcijas.
- Materiāla specifikācija: Nosakiet pareizo sakausējumu, klasi un attiecīgās krājumu prasības.
- Ražošanas apjoms: norādiet sākotnējo pasūtījumu un jebkuru paredzamo atkārtoto ražošanu.
- Pielaides un atskaites punkti: identificējiet funkcionāli svarīgus izmērus un ģeometriskās attiecības.
- Virsmas prasības: norādiet apdares, atgratēšanas un virsmas apstrādes vajadzības.
- Pārbaudes prasības: precizēt izmēru pārbaudes un dokumentācijas prasības.
Ir arī lietderīgi pajautāt, kā piegādātājs plāno ražot detaļu.
Vai procesam būs nepieciešami vairāki iestatījumi? Vai indeksētā apstrāde var nodrošināt nepieciešamo piekļuvi? Vai vienlaicīga piecu asu kustība sniedz ievērojamas priekšrocības? Vai programmēšana, instrumentu sagatavošana, pārbaude un apdare ir iekļauta piedāvājumā?
Atbildes palīdz izskaidrot piegādātāju cenu atšķirības.
Inženieriem, kas meklē veidus, kā samazināt CNC apstrādes izmaksas, elementu pieejamības, nevajadzīgās ģeometriskās sarežģītības, stiprinājumu prasību un pielaides specifikāciju pārskatīšana var atklāt praktiskas uzlabošanas iespējas.
Zemākā iekārtas stundas likme ne vienmēr ir lētākais ražošanas ceļš. Salīdzinājumam jānosaka, kurš process var droši piegādāt nepieciešamo komponentu par atbilstošākajām kopējām izmaksām.
Secinājumi
Piecu asu CNC apstrādei var būt augstāka stundas likme, ņemot vērā tās aprīkojuma, programmēšanas un ekspluatācijas prasības. Tās ekonomiskā priekšrocība rodas, ja labāka instrumentu pieejamība, mazāk iestatījumu un efektīvāka ražošana samazina kopējās izmaksas par vienu pieņemamu gatavu detaļu.
Trīsasu apstrāde joprojām ir praktiska un ekonomiska izvēle daudzām pieejamām detaļām. Indeksētā 3+2 apstrāde var nodrošināt efektīvu kompromisu, savukārt vienlaicīga piecu asu apstrāde ir pamatota, ja ģeometrija prasa koordinētu instrumentu kustību.
Pareizā izvēle ir atkarīga no rasējuma, materiāla, daudzuma, pielaidēm un pilnīga ražošanas maršruta.
BaiChuan Precision piedāvā trīs, četru un piecu asu CNC frēzēšanas pakalpojumus pielāgotu komponentu izgatavošanai. Inženieri un iepirkumu komandas var iesniegt savus rasējumus un ražošanas prasības, lai saņemtu ražojamības pārskatu un cenu piedāvājumu, pamatojoties uz detaļas vajadzībām.
BaiChuan
Atsauces
1. Lī, M. un Kulvatunju, B. (2019). Izmaksu optimizācija projektēšanā . NIST.
2. DMG MORI. 5 asu izcilība.
_3. Seco Tools. Ražošanas ekonomika: globālā optimizācija._
4. Siemens NX. (2013). Pārejas uz piecu asu apstrādi vienkāršošana.
5. Gao, W. u.c. (2023). Darbgaldu kalibrēšana.
6. Renishaw. Standarta precizitātes darbgaldu skārienzondes.
7. Kennametal. (2023). 10 padomi titāna frēzēšanai.
8. BaiChuan Precision. CNC frēzēšana.