

Vai jūs cīnāties ar sarežģītu detaļu ģeometriju vai precizitātes prasībām? Sānu frēzēšana varētu būt risinājums, ko esat palaidis garām, neskatoties uz to, ka tā ir viena no daudzpusīgākajām metodēm mūsu CNC arsenālā.
Sānu frēzēšana ir pamata apstrādes process, kurā griezējinstruments noņem materiālu gar tā perifērisko malu. Tas izceļas ar augstu precizitāti rievu, kabatu un kontūru veidošanā, padarot to neaizstājamu detaļām, kurām nepieciešamas precīzas sānu detaļas vai sarežģīti profili.
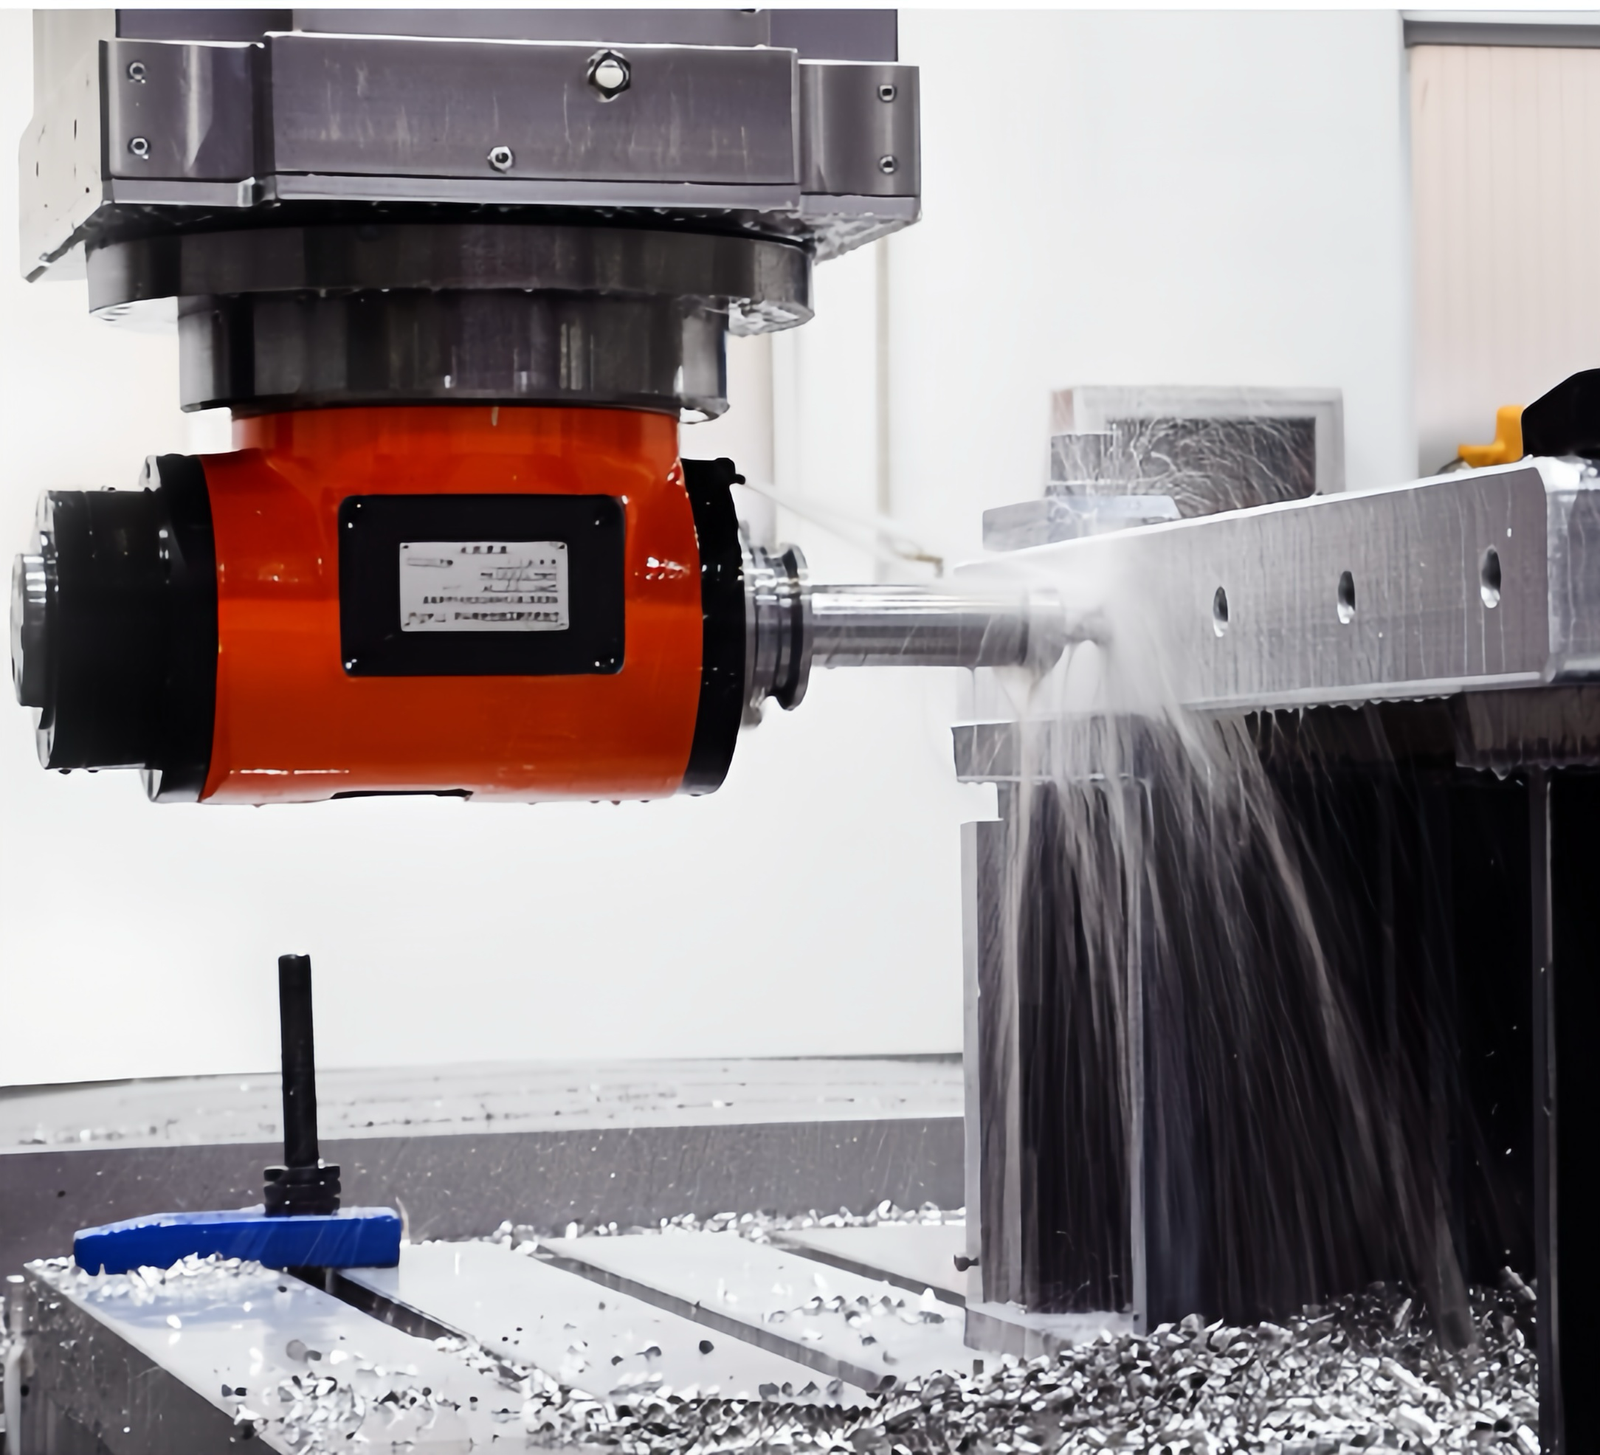
Notiek sānu frēzēšanas darbība
Mūsu gadu desmitiem ilgajā pieredzē, sniedzot apstrādes pakalpojumus, esmu redzējis, kā sānu frēzēšana no pamatdarbības ir attīstījusies par būtisku metodi, kas veicina precīzu ražošanu. Ļaujiet man pastāstīt, kāpēc šī metode ir tik svarīga un kā tā var pārveidot jūsu ražošanas iespējas.
Kā sānu frēzēšana atšķiras no citām frēzēšanas metodēm?
Vai jūtaties apjucis par to, kad izmantot sānu frēzēšanu, salīdzinot ar virsmas frēzēšanu vai citām metodēm? Šī atšķirība var nozīmēt atšķirību starp perfektu detaļu un dārgu pārstrādi.
Sānu frēzēšanā tiek izmantotas gala frēzes perifērās griezējmalas, lai noņemtu materiālu gar sagataves malām, izveidojot vertikālas virsmas. Turpretī virsmas frēzēšanā tiek izmantota instrumenta apakšdaļa, lai izveidotu horizontālas virsmas, savukārt profilfrēzēšanā tiek ievērotas kontūras, lai izveidotu sarežģītas formas.
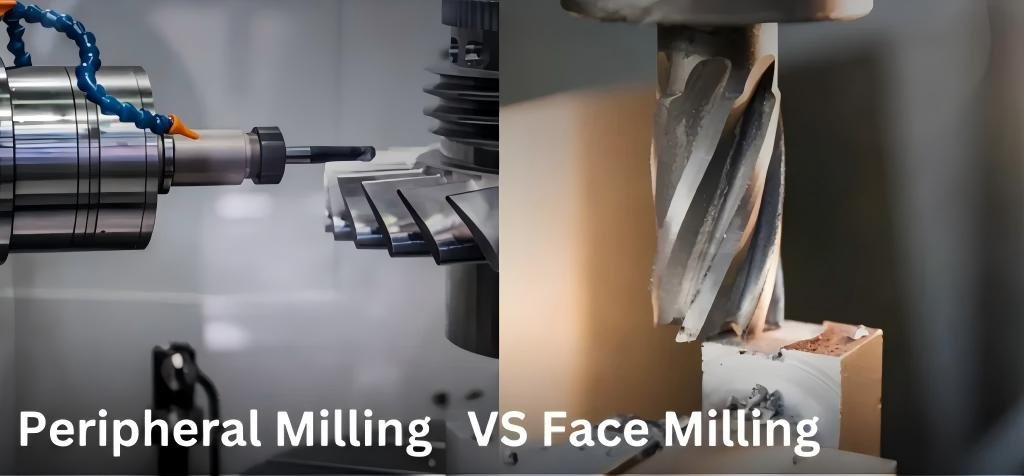
Sānu frēzēšanas un virsmas frēzēšanas salīdzinājums
Sānu frēzēšana atšķiras no citām apstrādes metodēm, pateicoties tās unikālajai pieejai materiāla noņemšanai. Mūsu Kunšanas rūpnīcā mēs regulāri izmantojam dažādas frēzēšanas stratēģijas atkarībā no katra projekta prasībām. Sānu frēzēšana galvenokārt apstrādā griezējinstrumenta perifēriskās malas, veidojot vertikālas sienas un elementus, savukārt virsmas frēzēšana izmanto apakšējās griešanas malas, lai izveidotu plakanas, horizontālas virsmas.
Galvenās atšķirības ir instrumenta saķerē un griešanas spēkos. Sānu frēzēšanas laikā griešanas spēki ir vērsti perpendikulāri instrumenta asij, kas dažkārt var radīt novirzes problēmas. Tas ir pretstatā virsmas frēzēšanai, kur spēki ir vairāk saskaņoti ar instrumenta asi, parasti nodrošinot lielāku stabilitāti.
Sānu frēzēšana atšķiras arī ar skaidu izvadīšanas pieeju. Skaidas pārvietojas uz āru no griešanas zonas, padarot to par lielisku instrumentu dziļākiem griezumiem, kur skaidu noņemšana ir kritiski svarīga. Šī īpašība padara to īpaši vērtīgu tādu elementu kā rievu, rievu un iekavu veidošanai.
| Frēzēšanas veids | Primārā griešanas mala | Tipiski Pieteikumi | Instrumenta novirzes risks |
|---|---|---|---|
| Sānu frēzēšana | Perifērijas malas | Spraugas, kabatas, vertikālās sienas | Augstāka |
| Sejas frēzēšana | Apakšējās malas | Plakanas virsmas, lielas platības | Apakšējā |
| Profilu frēzēšana | Kombinācija | Sarežģītas kontūras, 3D formas | mērens |
Kādi ir izplatītākie sānu frēzēšanas darbību veidi?
Vai domājat, kura sānu frēzēšanas pieeja nodrošinās vislabākos rezultātus jūsu konkrētajai detaļai? Pareizā tehnika var būtiski ietekmēt jūsu detaļas kvalitāti un ražošanas laiku.
Sānu frēzēšana ietver vairākas specializētas darbības, tostarp parasto frēzēšanu (griešana pret padevi), kāpelfrēzēšanu (griešana ar padevi), rievu frēzēšanu un perifērisko frēzēšanu, un katra no tām piedāvā atšķirīgas priekšrocības konkrētām ģeometrijām un materiāliem.
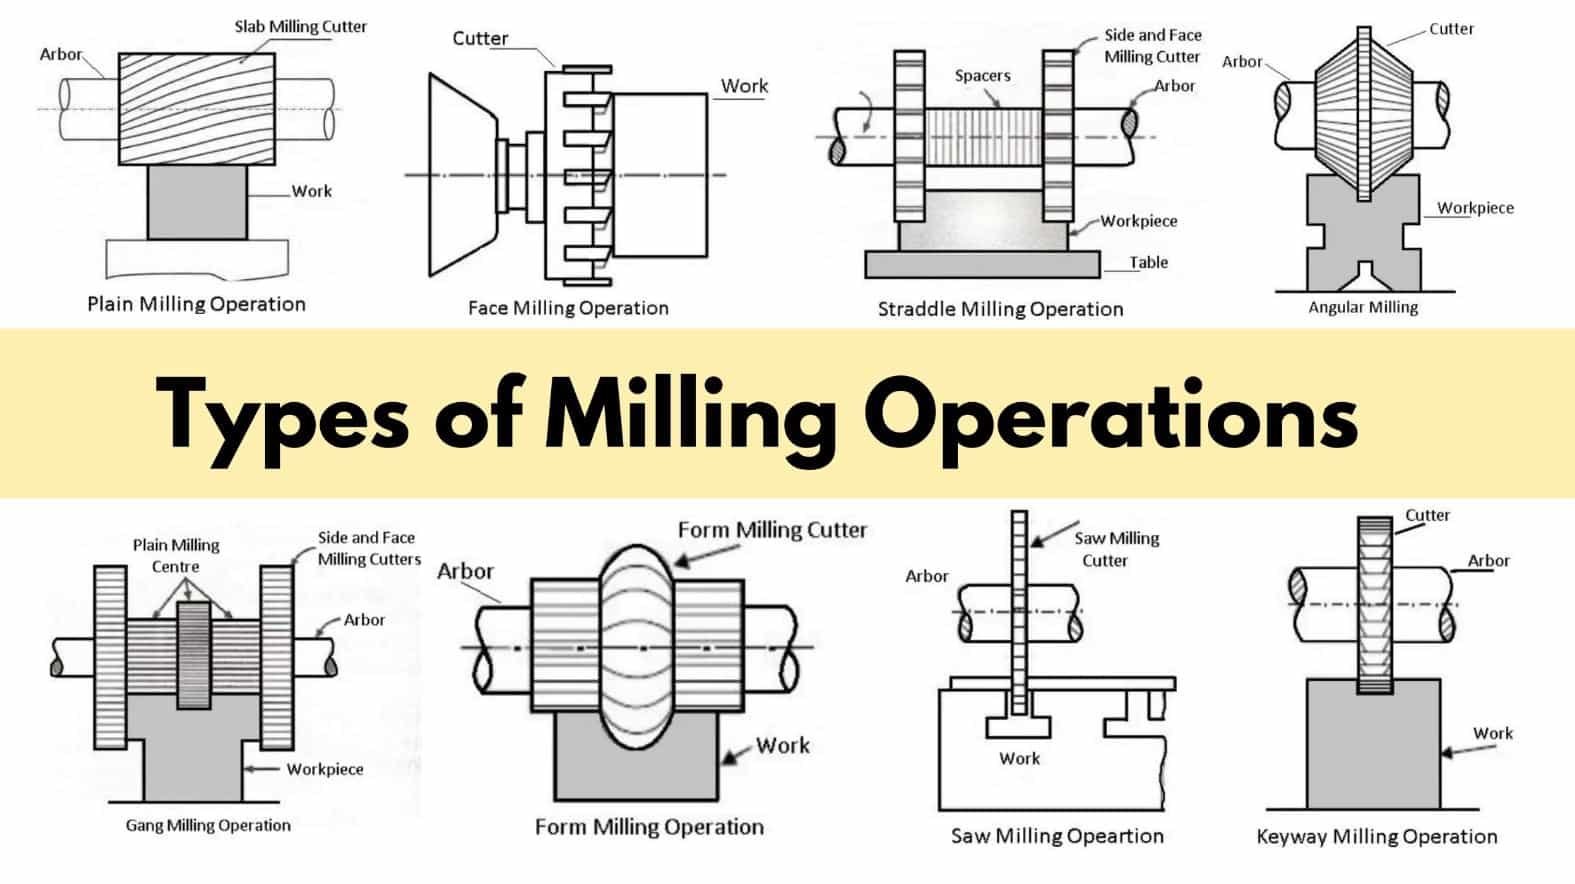
Biežāk sastopamās sānu frēzēšanas operācijas
Mūsu apstrādes centrā mēs veicam vairākas sānu frēzēšanas operāciju variācijas, lai risinātu dažādas ražošanas problēmas. Šo variāciju izpratne ir ļoti svarīga, lai izvēlētos optimālu pieeju katrai unikālajai detaļas prasībai.
Parastā frēzēšana (augšfrēzēšana) ir metode, kurā griezējs griežas pretēji padeves virzienam. Šī metode sākas ar plānu skaidu, kas pakāpeniski kļūst biezāka, kā rezultātā sākotnējā ietekme uz instrumentu ir mazāka, bet tas var izraisīt griezēja slīdēšanu uz sagataves. Mēs parasti izmantojam šo metodi, strādājot ar vecākām iekārtām, kurām ir brīvkustības problēmas, vai apstrādājot materiālus ar cietām ārējām virsmām.
Turpretī, frēzējot kāpiena virzienā (lejupfrēzējot), griezējs griežas tajā pašā virzienā kā padeve. Šķemba sākumā ir bieza, bet griezuma laikā kļūst plānāka, kā rezultātā tiek panākta labāka virsmas apdare un samazināts instrumenta nodilums. Mūsu operatori dod priekšroku šai metodei lielākajā daļā pielietojumu, jo tā nodrošina tīrākas malas un labāku izmēru precizitāti.
Spraugu frēzēšana ir vēl viena izplatīta sānu frēzēšanas darbība, kurā tiek apstrādāts pilns instrumenta diametrs, lai izveidotu kanālus vai rievas. Šī metode prasa rūpīgu griešanas parametru apsvēršanu augstās saķeres un ierobežotās skaidu evakuācijas dēļ.
Perifēriskā frēzēšana ietver sagataves ārējo malu apstrādi, lai izveidotu noteiktus profilus vai kontūras. Mēs bieži izmantojam šo metodi sarežģītām ģeometriskām iezīmēm, piemēram, izliektām virsmām vai neregulārām formām.
| Darbības tips | Mikroshēmu veidošanās | Surface Finish | Instrumentu nodilums | Tipiski Pieteikumi |
|---|---|---|---|---|
| Parastā frēzēšana | No plānas līdz biezai | labs | mērens | Cietas virsmas materiāli, vecākas mašīnas |
| Kāpšanas frēzēšana | Biezs līdz plāns | lielisks | Apakšējā | Lielākā daļa precīzo pielietojumu |
| Slotu frēzēšana | Pilnīga iesaistīšanās | mainīgs | Augstāka | Kanāli, atslēgas rievas, rievas |
| Perifērijas frēzēšana | mainīgs | Ļoti labas | mērens | Sarežģīti profili, kontūras |
Kādas ir CNC sānu frēzēšanas galvenās priekšrocības un ierobežojumi?
Neesat pārliecināts, vai sānu frēzēšana ir pareizā pieeja jūsu projektam? Izpratne par tās stiprajām un vājajām pusēm var palīdzēt pieņemt labākus ražošanas lēmumus un izvairīties no dārgām kļūdām.
Sānu frēzēšana piedāvā izcilu daudzpusību vertikālu sienu, sarežģītu profilu un sarežģītu elementu izveidei ar augstu precizitāti. Tomēr, salīdzinot ar dažām citām metodēm, tā var saskarties ar problēmām, kas saistītas ar instrumenta novirzi, vibrāciju dziļos griezumos un palielinātu instrumenta nodilumu.
Sānu frēzēšanas priekšrocības un ierobežojumi
Pēc tūkstošiem apstrādes projektu esmu dziļi novērtējis gan sānu frēzēšanas operāciju iespējas, gan ierobežojumus. Šī izpratne palīdz mums izmantot šīs tehnikas stiprās puses, vienlaikus mazinot tās ierobežojumus.
Sānu frēzēšanas galvenā priekšrocība ir tās daudzpusība. Šis process izceļas ar sarežģītu ģeometriju izveidi, kas ar citām metodēm būtu grūti vai neiespējami. Piemēram, mūsu vakuuma kameras projektos sānu frēzēšana ļauj mums izveidot precīzus iekšējos elementus ar stingrām pielaidēm. Šī metode nodrošina arī lieliskas virsmas apstrādes iespējas, īpaši, izmantojot kāpšanas frēzēšanu ar optimizētiem parametriem.
Vēl viena būtiska priekšrocība ir spēja apstrādāt dziļus elementus, neizmantojot specializētu dziļurbumu urbšanas aprīkojumu. Sānu frēzēšana var efektīvi izveidot kabatas, kanālus un rievas ar dziļuma un platuma attiecību, kas apstrīdētu citas metodes. Turklāt šis process nodrošina labu skaidu evakuāciju, ja to veic pareizi, kas ir ļoti svarīgi detaļas kvalitātes un instrumenta kalpošanas laika saglabāšanai.
Tomēr sānu frēzēšanai ir savi ierobežojumi. Instrumentu novirze joprojām ir pastāvīga problēma, īpaši apstrādājot dziļas detaļas vai izmantojot tievus instrumentus. Šī novirze var izraisīt izmēru neprecizitātes un sliktu virsmas apdari. Pēc mūsu pieredzes automobiļu detaļu apstrādē esam secinājuši, ka rūpīga instrumentu izvēle un pakāpeniska dziļuma apstrāde ir būtiska, lai mazinātu šo problēmu.
Vibrācija un vibrēšana var radīt problēmas, īpaši neatbalstītās vai plānsienu sekcijās. Šīs problēmas var pasliktināt virsmas kvalitāti un paātrināt instrumentu nodilumu. Turklāt sānu frēzēšana parasti pakļauj griezējinstrumentus lielākam spriegumam nekā virsmas frēzēšana, kas, ja netiek pareizi pārvaldīts, var samazināt instrumenta kalpošanas laiku.
| Priekšrocības | Ierobežojumi |
|---|---|
| Lieliski piemērots sarežģītām ģeometrijām | Jutīgs pret instrumenta novirzi |
| Izcila virsmas apdares spēja | Vibrācijas/trīcēšanas iespējamība |
| Efektīvs dziļām iezīmēm | Lielāks instrumentu nodilums noteiktos apstākļos |
| Laba skaidu evakuācija | Samazināts materiāla noņemšanas ātrums salīdzinājumā ar virsmas frēzēšanu |
| Precīza vertikālas sienas izveide | Nepieciešama rūpīga parametru izvēle |
Kādi faktori ietekmē sānu frēzēšanas kvalitāti?
Vai esat neapmierināts ar nekonsekventiem sānu frēzēšanas rezultātiem? Iespējams, ka galvenais iemesls slēpjas vienā no šiem kritiskajiem faktoriem, ko daudzi mehāniķi nepamana, līdz rodas problēmas.
Kvalitatīva sānu frēzēšana ir atkarīga no vairākiem savstarpēji saistītiem faktoriem, tostarp instrumentu izvēles, griešanas parametriem, mašīnas stingrības, sagataves stiprinājuma un dzesēšanas šķidruma lietošanas. Šo elementu optimizēšana nodrošina izmēru precizitāti, virsmas apdari un instrumenta ilgmūžību.
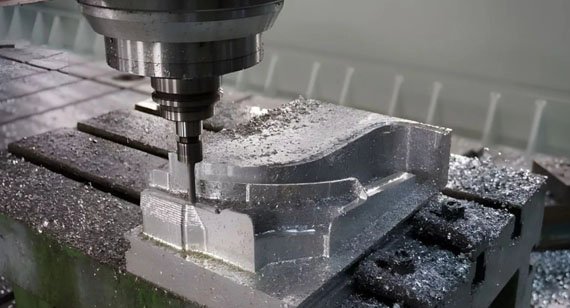
Faktori, kas ietekmē sānu frēzēšanas kvalitāti
Pateicoties daudzu gadu pieredzei dažādās nozarēs, esmu identificējis vairākus kritiskus faktorus, kas būtiski ietekmē sānu frēzēšanas kvalitāti. Izpratne par šiem faktoriem ir ļāvusi mums pastāvīgi sasniegt precīzus rezultātus pat ar sarežģītiem materiāliem un ģeometrijām.
Iespējams, ka visietekmīgākais faktors ir instrumentu izvēle. Griešanas veiktspēju nosaka rievu skaits, spirāles leņķis, pārklājuma veids un instrumentu materiāls. Mūsu kosmosa komponentiem mēs parasti izvēlamies karbīda gala frēzes ar atbilstošu pārklājumu, kas pielāgots konkrētajam apstrādājamajam materiālam. Instrumenta stingrības un sniedzamības attiecība ir īpaši svarīga sānu frēzēšanā, lai samazinātu novirzi.
Griešanas parametri, tostarp ātrums, padeve un griešanas dziļums, ir rūpīgi jāsabalansē. Pārmērīgs griešanas ātrums var izraisīt priekšlaicīgu instrumentu nodilumu un termiskus bojājumus, savukārt nepietiekams ātrums samazina produktivitāti. Līdzīgi padeves ātrums ietekmē skaidu slodzi un griešanas spēkus, tieši ietekmējot virsmas kvalitāti un instrumenta kalpošanas laiku. Mūsu Kunšanas rūpnīcā mēs uzturam plašu optimizētu parametru datubāzi dažādām materiālu un instrumentu kombinācijām, pamatojoties uz iepriekšējo projektu rezultātiem.
Mašīnas stingrība būtiski ietekmē sānu frēzēšanas operāciju rezultātus. Pat ar perfektiem instrumentiem un parametriem nepietiekami stingra mašīna radīs sliktus rezultātus vibrācijas un novirzes dēļ. Mēs esam ieguldījuši līdzekļus mašīnās ar izturīgu konstrukciju un regulāri veicam apkopi, lai nodrošinātu, ka vārpstas un asu izlīdzinājums saglabājas stingrās pielaidēs.
Sagataves stiprinājums ir vēl viens svarīgs elements, kas bieži vien tiek nepietiekami novērtēts. Nepietiekams sagataves stiprinājums var izraisīt detaļas kustību vai vibrēšanu apstrādes laikā, kā rezultātā rodas izmēru kļūdas un slikta virsmas apdare. Sarežģītām sānu frēzēšanas operācijām mēs bieži projektējam pielāgotus stiprinājumus, kas nodrošina maksimālu atbalstu, vienlaikus samazinot traucējumus instrumentu trajektorijās.
Dzesēšanas šķidruma pielietošanas stratēģija tieši ietekmē gan detaļas kvalitāti, gan instrumenta kalpošanas laiku. Pareiza dzesēšanas šķidruma padeve palīdz pārvaldīt siltuma veidošanos, aizskalot skaidas un samazināt berzi starp instrumentu un sagatavi. Dziļās sānu frēzēšanas operācijās mēs bieži izmantojam augstspiediena dzesēšanas sistēmas, lai nodrošinātu efektīvu skaidu evakuāciju no griešanas zonas.
| Faktors | Ietekme uz kvalitāti | Optimizācijas pieeja |
|---|---|---|
| Rīka izvēle | augsts | Pielāgojiet instrumenta ģeometriju un materiālu sagataves prasībām |
| Griešanas parametri | augsts | Līdzsvarojiet ātrumu, padevi un dziļumu atkarībā no materiāla un instrumenta |
| Mašīnas stingrība | Vidēja Augsta | Apkopiet aprīkojumu un izvēlieties atbilstošas mašīnas |
| Sagataves stiprināšana | Vidēja Augsta | Izstrādājiet pielāgotus stiprinājumus sarežģītām ģeometrijām |
| Dzesēšanas šķidruma pielietojums | vidējs | Dziļām detaļām izmantojiet mērķtiecīgu augstspiediena dzesēšanas šķidrumu |
Kā optimizēt parametrus un stratēģijas sānu frēzēšanā?
Vai jūsu sānu frēzēšanas operācijas aizņem pārāk ilgu laiku vai sniedz zemas kvalitātes rezultātus? Pareiza optimizācijas pieeja var uzlabot gan efektivitāti, gan kvalitāti, taču tai ir nepieciešama sistemātiska metodoloģija.
Sānu frēzēšanas optimizēšana ietver atbilstošu griezējinstrumentu izvēli, iespēju robežās kāpjveida frēzēšanas ieviešanu, adaptīvu griešanas dziļumu izmantošanu, trohoidālu instrumentu trajektoriju izmantošanu rievām un augstas efektivitātes apstrādes stratēģiju pielietošanu, kas uztur vienmērīgu instrumentu saķeri.
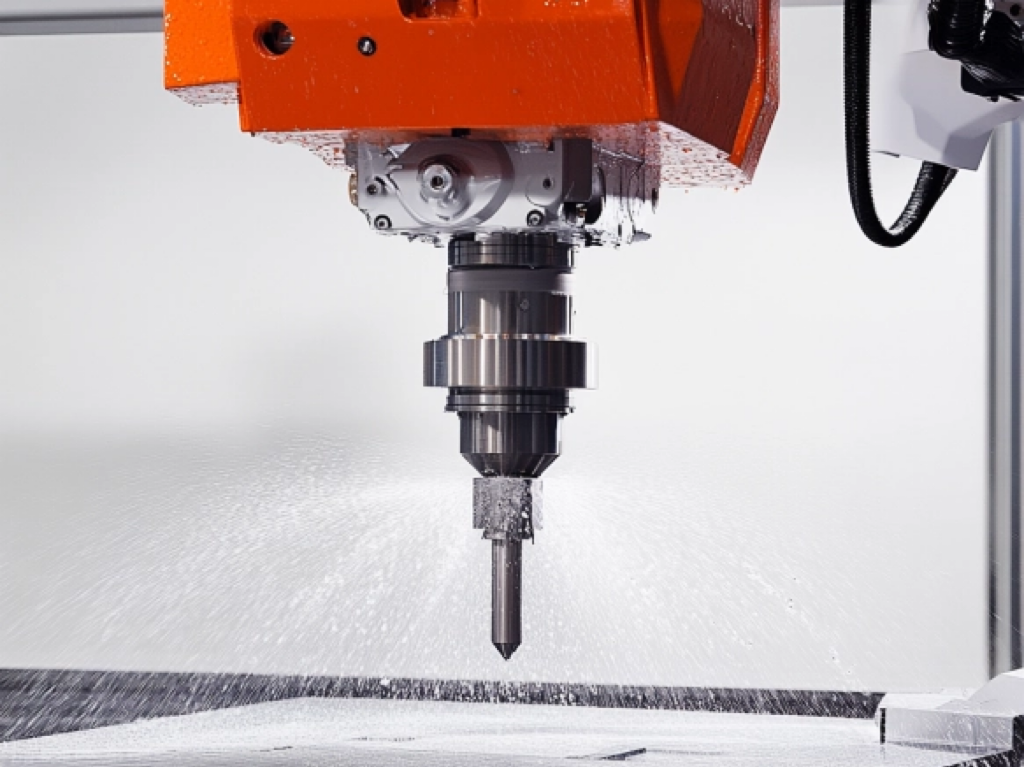
Optimizēta sānu frēzēšanas stratēģija darbībā
Gadu gaitā, vadot mūsu CNC nodaļu, esmu izstrādājis vairākas pārbaudītas stratēģijas sānu frēzēšanas operāciju optimizēšanai. Šīs pieejas ir pastāvīgi palīdzējušas mums samazināt cikla laikus, vienlaikus uzlabojot detaļu kvalitāti dažādos pielietojumos.
Jebkura optimizācijas procesa pamatā ir instrumentu izvēle. Alumīnija detaļām mēs parasti izmantojam instrumentus ar mazāku rievu skaitu (2–3 rievas), kas nodrošina lielisku skaidu izvadīšanu, savukārt tēraudam un cietākiem materiāliem stabilitātes labad ir nepieciešams vairāk rievu (4+). Instrumenta garuma un diametra attiecībai jābūt pēc iespējas zemākai — mēs izvairāmies izmantot instrumentus, kuru diametrs pārsniedz 4–5 reizes, bez papildu atbalsta.
Griešanas virzienam ir izšķiroša nozīme optimizācijā. Esam atklājuši, ka kāpiena frēzēšana (kur griezējs griežas padeves virzienā) parasti nodrošina labāku virsmas apdari un samazina instrumenta nodilumu salīdzinājumā ar parasto frēzēšanu. Apstrādājot vakuuma kameras komponentus ar plānām sienām, šī pieeja palīdz samazināt novirzi un vibrāciju, virzot griešanas spēkus sagatavē.
Griešanas dziļuma stratēģijas būtiski ietekmē apstrādes efektivitāti. Tā vietā, lai veiktu vienu dziļu griezumu, mēs bieži izmantojam adaptīvas dziļuma stratēģijas, kur instruments iedarbojas pilnā diametrā, bet ar mainīgu dziļumu. Šī pieeja uztur vienmērīgākus griešanas spēkus un samazina instrumenta lūzuma risku. Dziļām kabatām mēs īstenojam progresīvu dziļuma stratēģiju ar samazinātu pakāpienu samazinājumu, formai kļūstot dziļākai.
Instrumentu trajektoriju optimizācija ir revolucionizējusi mūsu sānu frēzēšanas darbības. Trohoidālā frēzēšana, kurā instruments seko apļveida trajektorijai, pakāpeniski virzoties uz priekšu, ļauj panākt daudz lielāku materiāla noņemšanas ātrumu, vienlaikus samazinot instrumenta spriegumu. Garām, taisnām rievām šī pieeja ir samazinājusi mūsu apstrādes laiku līdz pat 40%, vienlaikus pagarinot instrumenta kalpošanas laiku. Līdzīgi adaptīvās tīrīšanas stratēģijas nodrošina vienmērīgu instrumenta saķeri, pielāgojot griešanas trajektoriju atkarībā no materiāla apstākļiem.
Ievades stratēģijas ir rūpīgi jāapsver, lai novērstu instrumentu bojājumus. Mēs, ja iespējams, izvairāmies no tiešas iegremdēšanas materiālā, tā vietā izmantojot spirālveida vai rampas formas pieejas, kas pakāpeniski aptver griešanas malas. Slēgtām kabatām mēs bieži iepriekš urbjam ievades punktus, lai pilnībā novērstu nepieciešamību pēc iegremdēšanas.
| Optimizācijas zona | Stratēģija | Labums |
|---|---|---|
| Rīka izvēle | Pielāgojiet flautas skaitu materiālam | Uzlabota skaidu izvadīšana un griešanas efektivitāte |
| Griešanas virziens | Iekārtas kāpšanas frēzēšana | Labāka virsmas apdare un samazināts instrumentu nodilums |
| Dziļuma stratēģija | Izmantojiet adaptīvos vai progresīvos dziļumus | Vienmērīgi griešanas spēki un samazināta novirze |
| Rīka ceļš | Pielietojiet trohoidālo vai adaptīvo attīrīšanu | Lielāks noņemšanas ātrums ar mazāku instrumenta spriegumu |
| Ievadīšanas metode | Izmantojiet spirālveida vai rampveida pieejas | Samazināti instrumentu bojājumi un ilgāks kalpošanas laiks |
Secinājumi
Sānu frēzēšana joprojām ir būtiska CNC apstrādē, jo tā unikāli apvieno daudzpusību, precizitāti un efektivitāti sarežģītu ģeometriju radīšanā. Izprotot tās principus un optimizējot savu pieeju, jūs sasniegsiet izcilus rezultātus, kas atbilst visprasīgākajām specifikācijām.




