

Pretestības metināšana (RP) ietver virkni kausēšanas metināšanas metožu, kas panāk koalescenci, izmantojot siltuma un spiediena maisījumu. Siltums tiek radīts savienojumā, kas jāmetina, izmantojot elektrisko pretestību pret strāvas plūsmu. Zemāk esošajā attēlā ir parādīti galvenie pretestības metināšanas elementi, kas raksturo populārāko metodi grupā — pretestības punktmetināšanu. Sastāvdaļas ir metināmās detaļas (bieži vien lokšņu metāla detaļas), divi pretēji elektrodi, veids, kā saspiest detaļas starp elektrodiem, un maiņstrāvas avots, kas var pielietot kontrolētu strāvu. Punktmetināšanas procesā starp abām sastāvdaļām tiek izveidota kausēta zona, kas pazīstama kā metināšanas tīrradnis.
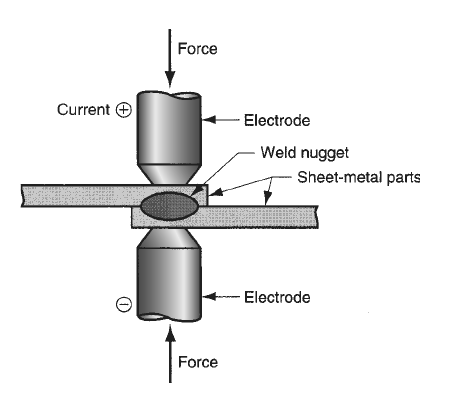
Pretestības metināšanai nav nepieciešamas aizsarggāzes, plūsma vai pildmetāls, atšķirībā no loka metināšanas, un elektrodi, kas pārvada elektrisko strāvu, nav patērējami. RW tiek klasificēta kā kausēšanas metināšana, jo saskares virsmas praktiski vienmēr kūst, pieliekot siltumu. Tomēr pastāv daži izņēmumi. Lai novērstu kušanu, noteiktas pretestības sildīšanas metināšanas metodes izmanto temperatūru, kas ir zemāka par pamatmetālu kušanas temperatūru.
Pretestības metināšanas procesā ir iesaistīti vairāki galvenie mainīgie lielumi, piemēram, elektroda īpašības, metināšanas strāva, elektroda spēks un strāvas ilgums. Pretestības metināšana ir efektīvs un ātrs metināšanas process, jo tai nepieciešama strāva, kas var būt desmit līdz simts reižu lielāka nekā loka metināšanai, lai gan faktiskais metināšanas laiks parasti ir mazāks par sekundi.
Enerģijas avots un siltuma ģenerēšana RW
Pretestības metināšanā (RW) ķēdes pretestība, strāvas plūsma un strāvas pielikšanas ilgums ietekmē metināšanai nepieciešamo siltumenerģiju. Šo attiecību attēlo šāda matemātiskā izteiksme:
H = I 2 Rt
kur �� ir saražotais siltums džoulos (lai konvertētu Btu, dalīts ar 1055); �� ir strāvas stiprums ampēros; �� ir elektriskā pretestība omos; un �� ir laiks sekundēs.
Pretestības metināšanas procesos bieži tiek izmantotas ļoti lielas strāvas (no 5000 līdz 20 000 A) ar relatīvi zemu spriegumu (parasti zem 10 V). Vairumā procedūru strāvas ilgums (t) ir mazs; piemēram, standarta punktmetināšanas operācijā tas var ilgt no 0.1 līdz 0.4 sekundēm. Tā kā pretestība RW ir ļoti zema (aptuveni 0.0001 V) un iepriekš minētā vienādojuma kvadrātā esošā daļa palielina strāvas ietekmi, tiek izmantota liela strāva. Sagatavju, elektrodu, kontakta pretestību starp elektrodiem un sagatavēm, kā arī padeves virsmu kontakta pretestības kombinācija rada pretestību metināšanas ķēdē. Tāpēc katrā no šīm elektriskās pretestības zonām rodas siltums. Tā kā metināšanas vēlamā vieta ir saskares virsmās, ir optimāli, lai tām būtu vislielākā pretestība kopumā. Izmantojot tādus metālus kā varš, kuriem ir ārkārtīgi zema pretestība, elektrodu pretestība samazinās. Lai izkliedētu tur radīto siltumu, elektrodus bieži atdzesē ar ūdeni. Darba detaļas pretestības nosaka detaļas biezums un pamatmetālu pretestība. Elektroda izmērs, forma un saskares laukumi, kā arī virsmas apstākļi (piemēram, elektroda zvīņa un darba virsmu tīrība) nosaka kontakta pretestības starp elektrodiem un detaļām.
Galu galā virsmas apdare, higiēnas apstākļi, saskares laukums un spiediens ietekmē pretestību saskares virsmās. Saskares virsmām nevajadzētu būt nekādiem piemaisījumiem, piemēram, krāsai, eļļai vai netīrumiem, kas noturētu tās atsevišķi.
Spiediens ir tikpat svarīgs veiksmīgai pretestības metināšanai kā karstums. Pretestības metināšanā (RW) spiediena galvenais mērķis ir saspiest saskares virsmas kopā, lai panāktu koalescenci, kad ir sasniegta pareizā metināšanas temperatūra, un piespiest kontaktu starp abām darba virsmām un elektrodiem pirms strāvas pielikšanas.
Pretestības metināšanas priekšrocības un trūkumi
Pretestības metināšana ir izplatīta rūpniecisko pielietojumu metode, pateicoties tās daudzajām priekšrocībām. Tās efektivitāte un ātrums, kas ļauj sasniegt lielus ražošanas apjomus, ir divas galvenās priekšrocības. Procesam nav nepieciešami pildmetāli, un, tā kā siltums ir lokalizēts, ir mazāka blakus esošo komponentu saliekšanās iespēja. Pretestības metināšana ir arī lieliski piemērota automatizācijai, kas padara to ideāli piemērotu liela mēroga ražošanai. Tā kā siltumu var precīzi regulēt, iegūtās metinājuma šuves ir izturīgas, precīzas un precīzas. Šī pieeja ir arī rentablāka, jo tai nepieciešams mazāk apdares darba un mazāk enerģijas nekā daudzām citām, un tā ir drošāka par daudzām citām, jo tā neizdala dūmus vai dzirksteles.
Tomēr pretestības metināšanai ir vairāki trūkumi. Dažām darbībām var būt grūti iegūt nepieciešamo aprīkojumu, jo tas bieži vien ir dārgs un specializēts. Tas ierobežo metināmo metālu veidus, strādājot tikai ar materiāliem, kuriem ir augsta elektriskā pretestība. Ierobežotā siltuma dēļ lielus gabalus ir grūti metināt, un precīza detaļu izlīdzināšana ir būtiska, lai novērstu vājus savienojumus. Karstuma izraisīta nevienmērīga materiālu izplešanās vai saraušanās var izraisīt deformāciju, kas var būt problēma. Neskatoties uz šīm grūtībām, pretestības metināšana joprojām ir noderīga tehnoloģija daudzos ražošanas kontekstos.
Galvenie pretestības metināšanas procesi
Trīs galvenie komerciāli nozīmīgie pretestības metināšanas procesi ir pretestības punktmetināšana (RSW), pretestības šuvju metināšana (RSEW) un izvirzījuma metināšana (RPW).
Pretestības punktmetināšana (RSW)
Pretestības punktmetināšana (RSW) ir visizplatītākā metode savā klasē un tiek plaši izmantota ierīču, automašīnu, metāla mēbeļu un citu lokšņu metāla izstrādājumu masveida ražošanā. Pretestības punktmetināšanas ekonomiskā nozīme kļūst skaidra, ja ņem vērā, ka vidēji automašīnas virsbūvei ir aptuveni 10 000 punktmetinājumu un ka automašīnu gada ražošana sasniedz desmitiem miljonu visā pasaulē.
Pretestības punktmetināšana (RSW) ir RW metode, kurā pretējie elektrodi vienā vietā sakausē pārlaiduma savienojuma virsmas. Šo metodi izmanto lokšņu metāla detaļām, kuru biezums ir 3 mm (0.125 collas) vai mazāks, ja nav nepieciešama hermētiska montāža. Detaļu savienošanai tiek izmantota punktmetinājumu secība. Lai gan apaļi elektrodi ir visbiežāk sastopamā elektrodu forma, var izmantot arī kvadrātveida, sešstūra un citas formas, elektroda gals nosaka metināšanas punkta izmēru un formu.
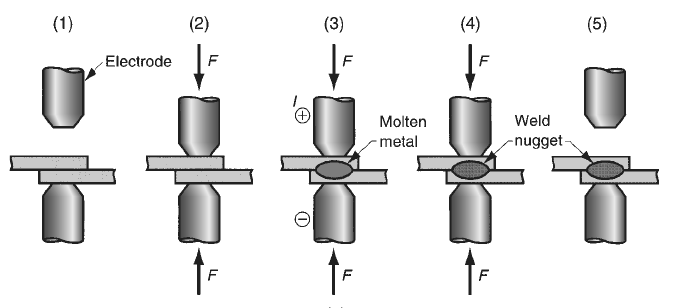
Iegūtā metināšanas tīrradņa diametrs parasti ir no 5 līdz 10 mm (0.2 līdz 0.4 collām), un pamatmetāli atrodas nedaudz aiz tīrradņa, kur stiepjas termiski ietekmētā zona. Metinājuma stiprībai jābūt salīdzināmai ar apkārtējā metāla stiprību, ja tas ir pareizi izgatavots. Šajā attēlā parādīti punktmetināšanas cikla posmi.
RSW elektrodu ražošanā tiek izmantotas divas galvenās materiālu kategorijas: sakausējumi uz vara bāzes un ugunsizturīgu metālu, piemēram, vara un volframa, maisījumi. Otrās grupas lielākā nodilumizturība ir labi zināma. Punktmetināšanā, tāpat kā vairumā ražošanas procesu, instrumenti pakāpeniski noveco lietošanas laikā. Elektrodi, ja iespējams, tiek izgatavoti ar iekšējām ūdens dzesēšanas ejām. Punktmetināšanu var veikt ar dažādiem instrumentiem un metodēm, pateicoties tās plašajam rūpnieciskajam pielietojumam. Aparāts sastāv no pārnēsājamiem punktmetināšanas pistolēm, kā arī presēšanas un šūpojošās rokas tipa punktmetināšanas iekārtām. Šūpojošās rokas punktmetināšanas iekārtām ir augšējais elektrods, kas ir pārvietojams un ko var pacelt un nolaist, lai atvieglotu iekraušanas un izkraušanas darbus. Apakšējais elektrods paliek nekustīgs. Augšējais elektrods ir piestiprināts pie šūpojošās rokas (tāpēc arī nosaukums), kuras kustību kontrolē darbinieka kājas pedālis.
Spēku un strāvu visā metināšanas ciklā var kontrolēt, programmējot modernās iekārtās. Punktmetinātāji ar presēm ir paredzēti smagākiem darbiem. Vertikāla prese, ko darbina hidrauliskā vai pneimatiskā jauda, rada taisnvirziena kustību augšējam elektrodam. Pateicoties presēšanas darbībai, var izmantot lielākus spēkus, un sarežģītus metināšanas ciklus parasti var ieprogrammēt, izmantojot vadības ierīces. Uzdevums tiek veikts iepriekšminētajiem diviem mašīnu tipiem, kas abi ir stacionāri punktu metināšanas aparāti. Ir sarežģīti pārvietot un novietot detaļu stacionārās iekārtās lielgabalu, smagu darbu veikšanai. Pārnēsājamie punktu metināšanas pistoles ir pieejamas dažādos izmēros un kombinācijās, lai tās atbilstu šādām situācijām. Šīs ierīces veido divi pretēji novietoti elektrodi, kas ievietoti knaibļu mehānismā. Tā kā katrs priekšmets ir viegls, to var satvert un vadīt vai nu rūpnieciskais robots, vai cilvēks. Lai savienotu pistoli ar tās barošanas un vadības avotu, tiek izmantoti elastīgi elektriskie kabeļi un gaisa šļūtenes. Ja nepieciešams, ūdens šļūteni var izmantot arī, lai nodrošinātu elektrodu ūdens dzesēšanu. Automašīnu virsbūvju punktu metināšana ir izplatīts uzdevums mobilajiem punktu metināšanas pistolēm automašīnu montāžas rūpnīcās. Lai gan dažus no šiem pistolēm joprojām darbina cilvēki, rūpnieciskie roboti tagad ir izvēles tehnoloģija.
Pretestības šuvju metināšana (RSEW)
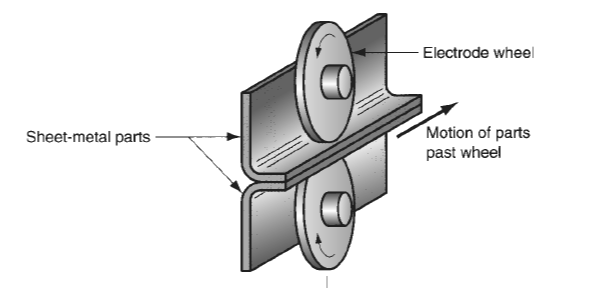
Pretestības šuvju metināšana (RSEW) ir metode, kas rada pārklājošos punktmetinājumus gar pārlaiduma savienojumu, izmantojot rotējošus riteņus, nevis nūjiņas formas elektrodus, kā tas ir punktmetināšanā. Šī procedūra, kas parādīta attēlā zemāk, bieži tiek izmantota lokšņu metāla konteineru, automašīnu izpūtēju un benzīna tvertņu ražošanā, jo tā rada hermētiskus savienojumus. Lai gan punktmetināšana un RSEW būtībā ir identiskas, RSEW ir saistīta ar papildu sarežģītību riteņu elektrodu un darbības nepārtrauktības dēļ.
Nepārtrauktā darbība RSEW tehnikā nozīmē, ka šuvēm jābūt taisnā vai vienmērīgi izliektā līnijā, jo asi stūri un pārtraukumi var radīt problēmas. Turklāt detaļu deformācija ir lielāka problēma, kas rada nepieciešamību pēc stiprinājumiem, lai noturētu sagataves vietā un samazinātu deformāciju.
Metināšanas strāvas pielietošana un elektrodu riteņu kustība RSEW tehnikā nosaka attālumu starp metināšanas tīrradņiem. Vispopulārākajā tehnikā, ko sauc par nepārtrauktas kustības metināšanu, atbilstošs attālums starp punktmetinājumiem tiek panākts, periodiski pulsējot strāvu, kamēr riteņi griežas ar nemainīgu ātrumu. Pārklājošās metināšanas zonas parasti ir šīs konfigurācijas rezultāts. No otras puses, process, kas pazīstams kā ruļļa punktmetināšana, ļauj starp metināšanas punktiem parādīties spraugām, ja strāvas frekvence tiek samazināta. Alternatīvi, nepārtrauktu metināšanas šuvi var panākt, uzturot nemainīgu metināšanas strāvu. Zemāk redzamajā attēlā parādītas šīs variācijas.
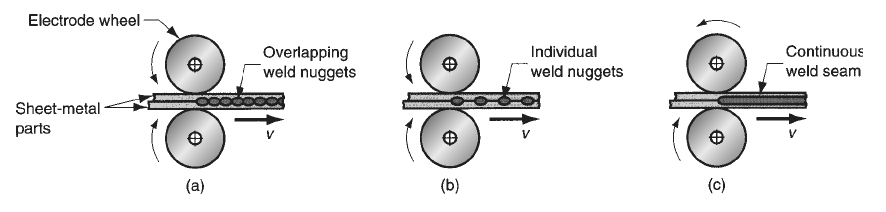
Vēl viena RSEW variācija ir periodiskas kustības metināšana, kurā katru punktmetinājumu veic, elektroda ritenim regulāri apstājoties. Attālumu starp metināšanas zonām nosaka ritentiņa kustība starp pieturām, kā rezultātā rodas raksti, kas atgādina iepriekš redzamos (a) un (b) attēlos.
Lai gan elektrodu ripas tiek izmantotas nūjveida elektrodu vietā, šuvju metināšanas iekārtas ir līdzīgas presveida punktmetināšanas iekārtām. RSEW laikā bieži ir nepieciešama gan sagataves, gan elektrodu riteņu dzesēšana. Lai panāktu šo dzesēšanu, ūdens parasti tiek novirzīts uz sagataves virsmu augšpusi un apakšpusi elektrodu riteņu tuvumā.
Pretestības projekcijas metināšana (RPW)
Pretestības projekcijas metināšana (RPW) ir pretestības metināšanas process, kurā koalescence notiek mazos, iepriekš noteiktos saskares punktos uz savienojamām detaļām. Šie saskares punkti var būt izvirzījumi, reljefi vai lokalizēti savienojumi, kas ir iebūvēti pašās detaļās. Piemēram, savienojot divas lokšņu metāla detaļas, augšējai detaļai var būt padziļinātas malas, kas vispirms saskaras ar apakšējo detaļu, kā parādīts attēlā zemāk. Izmaksu samazinājums no metināšanas var līdzsvarot reljefa veidošanas procedūru, neskatoties uz to, ka tā vizuāli palielina detaļas izmaksas.
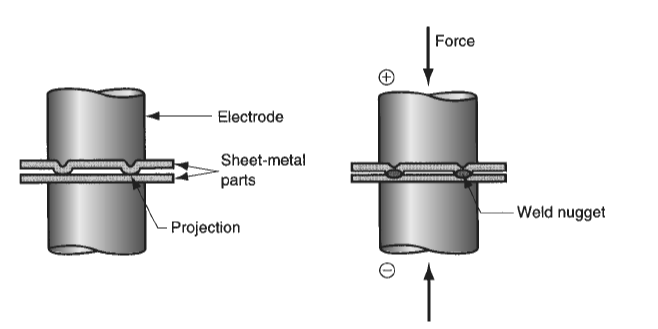
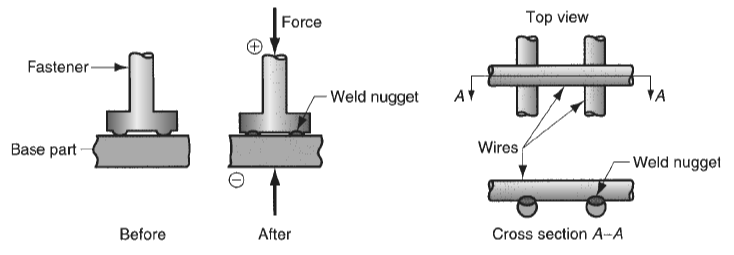
Pretestības izvirzījumu metināšana ir pieejama divās variācijās, kas attēlotas attēlā zemāk. Viena variācija ļauj RPW pastāvīgi savienot stiprinājumus ar formas vai mehāniski apstrādātiem izvirzījumiem ar loksni vai plāksni, atvieglojot turpmākās montāžas procedūras. Metinātu stiepļu izstrādājumu, piemēram, iepirkumu ratiņu, plīts grilu un stiepļu žogu, ražošanai tiek izmantota cita versija, kas pazīstama kā krustveida stiepļu metināšana. Apaļo stiepļu saskares virsmas šajā procesā darbojas kā izvirzījumi, palīdzot lokalizēt metināšanai nepieciešamo pretestības siltumu.
Citas pretestības metināšanas operācijas
Papildus galvenajām pretestības metināšanas procedūrām, kas iepriekš tika aplūkotas, šajā kategorijā ietilpst un jāatzīst arī šādas alternatīvās metodes: impulsmetināšana (FW), pretestības metināšana (UW), triecienmetināšana (PEW) un augstfrekvences pretestības metināšana (HFRW).
Ātrmetināšana (FW)
Ātrmetināšana (ĀM) galvenokārt tiek izmantota muca savienojumiem. Procesa laikā sametināmās virsmas tiek tuvinātas viena otrai un uzkarsētas līdz kušanas punktam, izmantojot elektrisko strāvu. Atkarībā no virsmas saskares pakāpes šajā procesā tiek izmantota loka metināšana, ko dažreiz dēvē par zibspuldzes metināšanu. Tāpēc ĀM dažkārt tiek iekļauta loka metināšanas grupā. Pēc uzkarsēšanas virsmas tiek spiestas kopā, lai izveidotu metinājumu, kas bieži vien prasa papildu apstrādi, lai garantētu vienmērīgus savienojuma izmērus. ĀM izmanto ātrdarbīgos, ekonomiskos procesos, tostarp stiepļu galu savienošanā stiepļu vilkšanā un tērauda slokšņu muca metināšanā velmētavās.
Apgrieztā metināšana (UW)
Līdzīgi kā FW, apvērses metināšana (UW) apvieno sildīšanas un presēšanas fāzes vienā procesa ciklā. Atšķirībā no FW, UW silda tikai ar saskares virsmu elektrisko pretestību, neieskaitot loku. Sasniedzot temperatūru zem kušanas temperatūras, saskares virsmas paaugstināta spiediena ietekmē saplūst, kas izraisa materiālu traucējumus saskares zonā. Lai gan UW ir vairāki kopīgi pielietojumi ar FW, piemēram, stiepļu, cauruļu un caurulīšu savienošanai, tā nav gluži kausēšanas metināšanas metode, atšķirībā no dažām citām minētajām.
Triecienmetināšana (PEW)
Līdzīgi kā FW, triecienmetināšana (PEW) savā darbībā izmanto neticami īsus metināšanas ciklus — no vienas līdz desmit milisekundēm. Kad starp savienojamām virsmām pēkšņi tiek atbrīvota elektriskā enerģija, notiek strauja uzkaršana. Pēc tam komponenti tiek sakausēti kopā, pieliekot trieciena spēku. Elektroniskām lietojumprogrammām, kur būtisks ir kompakts izmērs un blakus esošās komponentes, kas ir jutīgas pret karstumu, PEW lokalizētā uzkaršana ir ideāli piemērota.
Augstas frekvences pretestības metināšana (HFRW)
Augstfrekvences pretestības metināšanā (HFRW) tiek izmantota augstfrekvences maiņstrāva, lai uzkarsētu metāla virsmas pirms metināšanas pabeigšanas ar vibrācijas spēku. Šī metode, kas darbojas frekvencēs no 10 līdz 500 kHz, garantē, ka augstfrekvences strāvas virskārtas efekts koncentrē siltumu metināšanas šuvē. Līdzīgā procedūrā, ko sauc par augstfrekvences indukcijas metināšanu (HFIW), strāvas radīšanai tiek izmantota indukcijas spole, nevis tiešs elektriskais kontakts. Nepārtrauktas metināšanas uzdevumiem, piemēram, metāla cauruļu un caurulīšu garenisko šuvju savienošanai, ir piemērotas HFRW un HFIW. Šīs metodes ir noderīgas dažādos rūpnieciskos procesos, pateicoties to spējai radīt vienmērīgas, augstas kvalitātes metinājuma šuves ātrgaitas ražošanas situācijās.
Atsauces
Groover, MP, 2010. Modernās ražošanas pamati: materiāli, procesi un sistēmas. 4. izd. Hoboken, Ņūdžersija: John Wiley & Sons, Inc.




