


CNC urbju veidi: pielietojums, priekšrocības un kā izvēlēties labāko
Urbts caurums var atbilst nominālajam diametram, bet tomēr neizturēt pārbaudi sliktas pozicionēšanas precizitātes, pārmērīga atskarpju daudzuma vai virsmas defektu dēļ. Rezultāts ir atkarīgs ne tikai no griezējinstrumenta diametra vai materiāla. Urbja ģeometrija, sagataves īpašības, urbuma dziļums, skaidu evakuācija un iekārtas stingrība ietekmē gala rezultātu.
Izpratne par dažādiem CNC urbju tipiem palīdz ražotājiem izvēlēties instrumentus, kas līdzsvaro urbumu kvalitāti, procesa uzticamību un ražošanas izmaksas. Šajā rakstā ir aplūkoti izplatītākie urbšanas instrumenti, to pielietojums un inženiertehniskie faktori, kas nosaka, kura opcija ir piemērota konkrētai apstrādes darbībai.
CNC urbju veidi un to pielietojums
Galvenie CNC apstrādē izmantotie urbju veidi atšķiras pēc griešanas ģeometrijas, konstrukcijas un paredzētā pielietojuma. Daži veido cilindriskus caurumus, bet citi sagatavo sākuma elementus, izveido specializētus profilus vai risina sarežģītus urbšanas apstākļus.
Twist urbji
Spirālveida urbjus parasti izmanto cilindrisku caurumu veidošanai metālos un citos apstrādājamos materiālos. To spirālveida rievas nodrošina vietu, kur skaidas var pārvietoties prom no griešanas malām.
Tie ir pieejami no HSS, kobalta sakausējuma HSS un karbīda, ar ģeometrijām, kas pielāgotas dažādiem materiāliem. To daudzpusība padara tos noderīgus vispārējai CNC urbšanai, lai gan gari caurumi, nestabili iestatījumi un sarežģīta skaidu veidošanās var ierobežot veiktspēju.
Punktu urbji
Punktveida urbšanas iekārtas izveido seklus sākuma elementus, kas palīdz noteikt paredzēto urbšanas vietu.
To īsā, stingrā konstrukcija var samazināt sekojošā urbja tieksmi pārvietoties pāri sagataves virsmai ievades laikā. Punkturbšana ir noderīga atsevišķos pielietojumos, taču mūsdienu pašcentrējošajiem urbjiem var nebūt nepieciešama atsevišķa punktu veidošanas darbība.
Centra urbji
Centrēšanas urbji galvenokārt veido centra caurumus sagatavju atbalstam starp centriem virpošanas operāciju laikā.
Lai gan tos dažreiz izmanto urbumu veidošanai, to ģeometrija ir paredzēta citam mērķim nekā speciāliem punktveida urbšanas instrumentiem. Izvēloties vienu otra vietā, jāņem vērā turpmākā urbšanas darbība.
Pakāpju urbji
Pakāpju urbji satur dažāda diametra griešanas sekcijas, kas ļauj izgatavot pakāpienveida elementus ar vienu instrumentu.
Tie ir īpaši noderīgi piemērotiem plāniem materiāliem un lietojumiem, kur nepieciešami vairāki urbumu diametri. To fiksētā pakāpienu ģeometrija ierobežo elastību, ja urbumu izmēri vai materiāla biezums atšķiras no instrumenta konstrukcijas.
Urbji ar plakanu dibenu
Urbji ar plakanu dibenu ir paredzēti, lai izveidotu caurumus vai padziļinājumus ar relatīvi plakanu dibena profilu.
Tie ir noderīgi, ja parasta urbšanas gala forma atstātu nepiemērotu konisku pamatni. To veiktspēja ir atkarīga no ieejas apstākļiem, griešanas ģeometrijas un instrumenta stabilitātes.
Cietā karbīda urbji
Cietā karbīda urbji apvieno stingru griešanas korpusu ar nodilumizturīgām griešanas malām.
Tos bieži izvēlas produktīvai urbšanai stabilās CNC apstrādes iestatījumos. To relatīvi augstā stingrība nodrošina kontrolētu griešanu, taču karbīds ir vairāk pakļauts trausliem griezējšķautņu bojājumiem vibrācijas vai nestabilas saķeres ietekmē nekā izturīgāki HSS instrumenti.
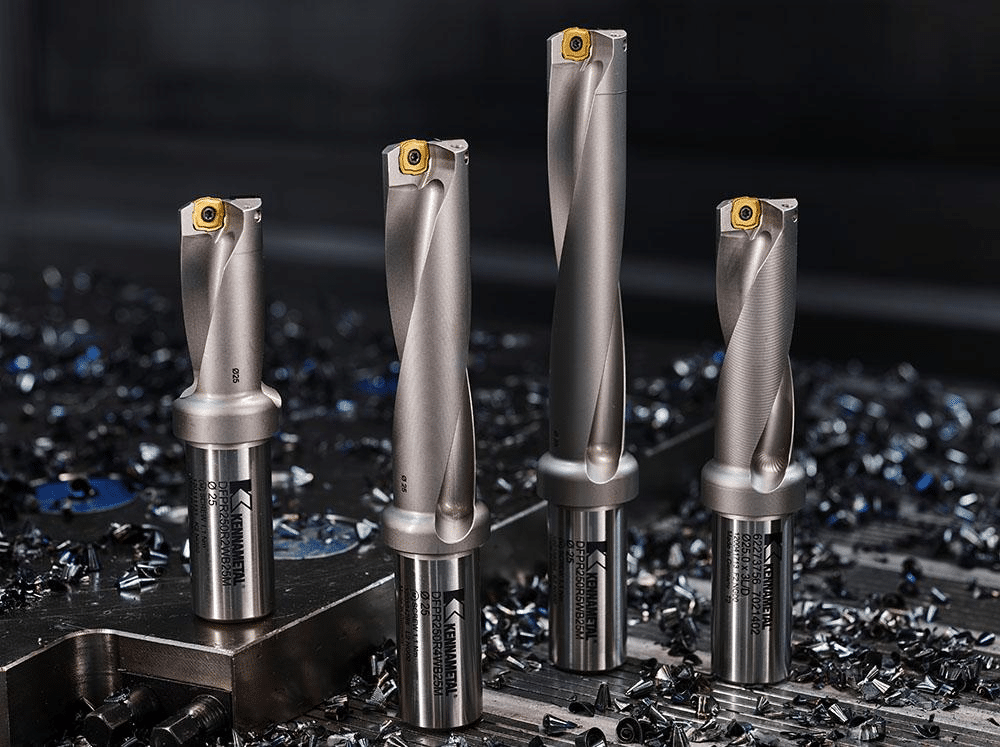
Indeksējamie ievietojamie urbji
Indeksējamie urbji izmanto nomaināmus griešanas ieliktņus, kas uzstādīti atkārtoti lietojamā instrumenta korpusā.
Tos bieži apsver lielāka diametra ražošanas urbumiem, kur griezējšķautņu nomaiņa ir ekonomiskāka nekā visa cietā instrumenta nomaiņa. Ieliktņa ģeometrija, urbja korpusa stāvoklis un iestatīšanas stabilitāte ietekmē veiktspēju un sasniedzamo urbuma kvalitāti.
Urbji ar nomaināmiem galiem
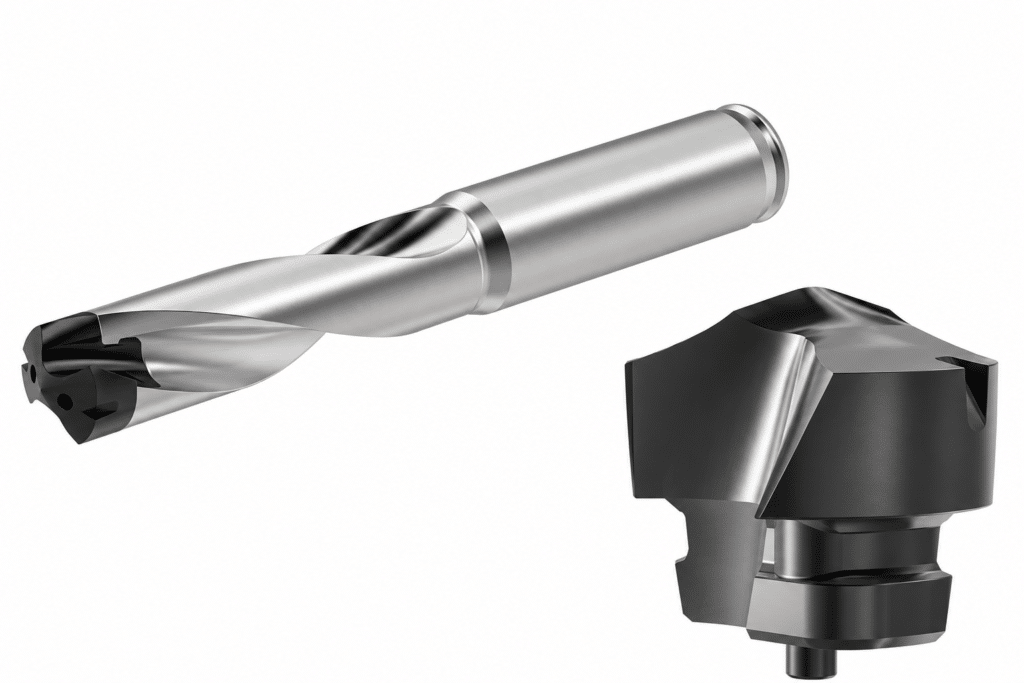
Urbji ar nomaināmiem uzgaļiem izmanto atkārtoti lietojamu korpusu ar noņemamu griešanas galviņu.
Šīs modulārās sistēmas var samazināt nepieciešamību nomainīt visu instrumentu pēc griešanas malu nodiluma. Tās ir īpaši svarīgas atkārtotai ražošanas urbšanai, lai gan diametru pieejamība, instrumenta un korpusa saderība, kā arī griešanas apstākļi nosaka to piemērotību.
Pistoles urbjmašīnas
Pistoles urbji ir specializēti dziļurbumu urbšanas instrumenti, kas paredzēti griešanas darbības vadīšanai, vienlaikus piegādājot dzesēšanas šķidrumu un noņemot skaidas pa kontrolētu plūsmas ceļu.
Tos izmanto, ja urbuma dziļums rada ievērojamas grūtības parastajai urbšanai. Urbšanai ar pistoli ir nepieciešams piemērots aprīkojums, vadība un dzesēšanas šķidruma padeve.
Mikro urbji
Mikrourbji ļauj izveidot maza diametra caurumus, kuros īpaši svarīga ir griešanas malas izturība, vārpstas izvirzījums un skaidu evakuācija.
Tos izmanto precīzijas detaļu ražošanā, tostarp atsevišķos medicīnas un elektronikas lietojumos. Neliels izvirzījuma vai griešanas slodzes pieaugums var būtiski ietekmēt instrumentu uzticamību.
CNC urbju veidu salīdzinājums
Šajā salīdzinājumā ir apkopoti izplatītākie CNC urbšanas instrumenti un galvenie faktori, kas ietekmē to izvēli.
| Urbja tips | Kopējais pieteikums | Galvenais ieguvums | Galvenais ierobežojums |
|---|---|---|---|
| Vītņurbis | Vispārīgi cilindriski caurumi | Daudzpusīga caurumu veidošana | Dziļuma un skaidu evakuācijas ierobežojumi |
| Punktveida urbis | Cauruma sākšana | Kontrolēta sākuma vieta | Nav paredzēts pilna dziļuma urbšanai |
| Centra urbis | Virpošanas centra caurumi | Specializēta centra ģeometrija | Nav universāli savstarpēji aizvietojams ar punktveida urbjiem |
| Pakāpju urbis | Vairāku diametru elementi | Apvieno atlasītās darbības | Fiksēti pakāpienu izmēri |
| Plakandibena urbis | Plakana dibena funkcijas | Specializēta apakšējā ģeometrija | Iekāpšanas un stabilitātes prasības |
| Cietā karbīda urbis | Produktīva precīza urbšana | Stingrība un nodilumizturība | Trauslu bojājumu risks nestabilos apstākļos |
| Indeksējama urbja | Piemēroti lielāka diametra caurumi | Nomaināmi ieliktņi | No pielietojuma atkarīga urbuma kvalitāte |
| Urbis ar nomaināmu uzgali | Atkārtota ražošanas urbšana | Atkārtoti lietojams instrumentu korpuss | sistēmas savietojamība |
| Pistoles urbis | Dziļo caurumu apstrāde | Specializēta vadība un skaidu noņemšana | Aprīkojuma un dzesēšanas šķidruma prasības |
| Mikrourbis | Mazie precizitātes caurumi | Mazu caurumu iespēja | Izskrējiena un lūzuma jutība |
Šīs kategorijas nav pilnībā izslēdzošas. Piemēram, spirālveida urbis var būt izgatavots no cietā karbīda, savukārt citas urbšanas sistēmas tiek klasificētas pēc to nomaināmās griezējšķautnes konstrukcijas.
Kā sagataves materiāls ietekmē urbja izvēli
Sagataves materiāls ietekmē urbja ģeometriju, griezējinstrumenta substrātu, pārklājuma izvēli un dzesēšanas šķidruma prasības. Cietība vien nenosaka apstrādājamību; urbšanas veiktspēju ietekmē arī elastība, termiskās īpašības un skaidu veidošanās.
Urbji alumīnijam
Alumīnija sakausējumi var radīt nepārtrauktas šķembas un, materiālam pieķeroties griezējinstrumentam, var veidoties malu uzkrāšanās.
Asas griešanas malas, piemērota rievas ģeometrija un efektīva skaidu izvadīšana palīdz kontrolēt šīs problēmas. Atkarībā no sakausējuma un darba apstākļiem var būt piemēroti nepārklāti vai konkrētam pielietojumam pārklāti karbīda urbji.
Jāpievērš uzmanība arī izejas urbumiem. 2015. gadā Abdelhafeeza un viņa kolēģu veiktā eksperimentālā pētījumā, kurā tika izmantoti kosmosa alumīnija sakausējumi, griešanas parametri būtiski ietekmēja urbumu veidošanos un izmērīto urbuma kvalitāti.
Urbji nerūsējošajam tēraudam
Austenīta nerūsējošie tēraudi apstrādes laikā var sacietēt deformācijas rezultātā. Pārmērīga berze vai nepiemērota padeve var palielināt griešanas pretestību un paātrināt instrumentu nodilumu.
Tāpēc svarīga ir piemērota urbja ģeometrija, stabili padeves apstākļi un atbilstoša dzesēšana. Karbīda instrumenti bieži tiek apsvērti produktīvām darbībām, savukārt uz HSS bāzes veidoti instrumenti joprojām ir noderīgi atbilstošos apstākļos.
Ieteikumos jāņem vērā konkrētā nerūsējošā tērauda klase, nevis visi nerūsējošie tēraudi jāapstrādā vienādi.
Urbji titāna sakausējumiem
Titāna urbšana rada izaicinājumus, kas saistīti ar koncentrētu griešanas siltumu, griešanas malu nodilumu un atgrambu veidošanos.
Žurnālā Machining Science and Technology publicētā apskatā augsta apstrādes temperatūra un instrumentu nolietošanās ir norādīti kā būtiski ierobežojumi tradicionālajā Ti-6Al-4V urbšanā.
Pielietojumam specifiski karbīda instrumenti, efektīva dzesēšana un kontrolēti griešanas apstākļi var palīdzēt tikt galā ar šīm grūtībām. Instrumentu izvēlē jāņem vērā arī urbuma dziļums un galīgās slīpēšanas prasības.
Urbji oglekļa tēraudam un čugunam
Oglekļa un leģētajiem tēraudiem urbis jāizvēlas, pamatojoties uz sastāvu, cietību, termisko apstrādi un šķembu uzvedību.
Čuguniem ir atšķirīgas nodilumizturības problēmas to mikrostruktūras un potenciāli abrazīvo sastāvdaļu dēļ. Piemērotas nodilumizturīgas griešanas malas var būt noderīgas, taču urbja ģeometrija un griešanas apstākļi ir jāpielāgo konkrētajai materiāla klasei.
Urbuma ģeometrija, urbšanas dziļums un skaidu izvadīšana
Urbuma ģeometrija bieži vien nosaka, vai ir piemērota parastā spirālurbjmašīna vai ir nepieciešama specializēta urbšanas sistēma.
Dziļuma un diametra attiecība (L/D) ir svarīgs izvēles mainīgais. Palielinoties urbšanas dziļumam, skaidu noņemšana kļūst sarežģītāka un instrumenta novirze var kļūt ievērojamāka.
Urbuma diametrs un urbšanas garums
Garākiem urbjiem parasti ir lielāka jutība pret novirzi un vibrāciju nekā īsākiem, līdzīgas konstrukcijas instrumentiem.
Izmantojot īsāko praktiski pieejamo urbi, tiek uzlabota spēja uzturēt stabilus griešanas apstākļus. Jāņem vērā arī instrumentu turēšana, sagataves atbalsts un vārpstas izvirzījums, jo tie ietekmē griezējšķautņu slodzi un urbuma izlīdzināšanu.
Urbšanas punkta leņķis un rievas ģeometrija
Punkta ģeometrija ietekmē urbšanas ievadi, vilces spēkus un griezējšķautņu saķeri.
Rievu ģeometrija ietekmē skaidu veidošanos un pieejamo evakuācijas telpu. Ģeometrija, kas piemērota īsāku skaidu ražošanai vienā sakausējumā, var būt mazāk efektīva elastīga materiāla gadījumā, kas rada garas, nepārtrauktas skaidas.
Neviens atsevišķs smailes leņķis vai rievas dizains nav optimāls katrai sagatavei.
Dziļo urbumu urbšanas prasības
Dziļo caurumu apstrādei var būt nepieciešami urbji ar iekšēju dzesēšanu, kontrolētas ievades procedūras vai īpašas pistoles urbšanas sistēmas.
Piemēram, Guhring norāda savu RT 100 T sērijas 6511 cietā karbīda urbi urbšanas dziļumam līdz 20×D . Ražotājs pieprasa noteiktu priekšurbuma procedūru un kontrolētu dzesēšanas šķidruma darbību.
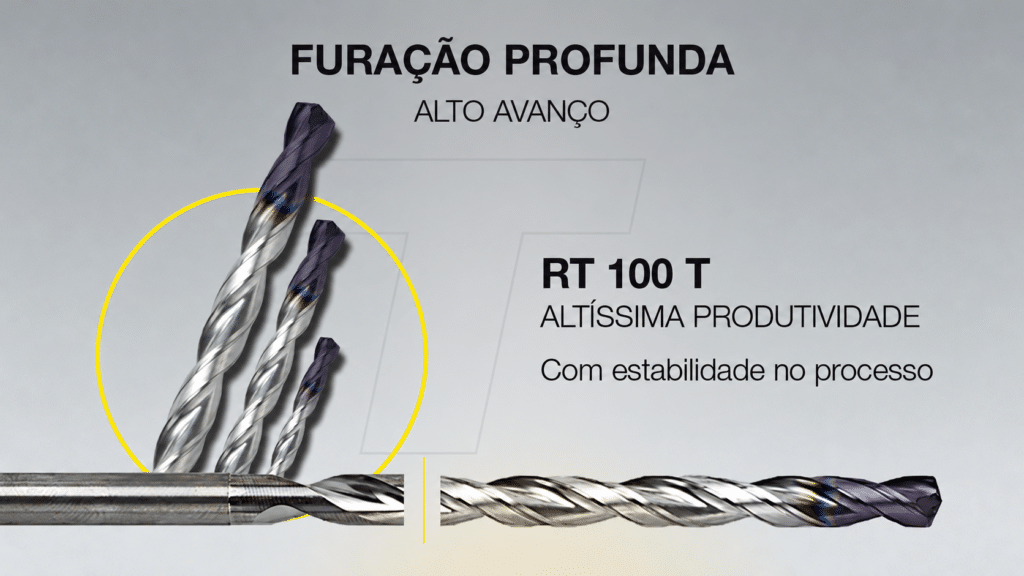
Šī ir produktam raksturīga iespēja, nevis universāls dziļuma ierobežojums parastajām CNC urbšanas iekārtām.
Dzesēšanas šķidruma piegāde un skaidu noņemšana
Dzesēšanas šķidrums var palīdzēt pārvaldīt griešanas temperatūru un aizvadīt skaidas prom no griešanas zonas.
Dzesēšanas šķidrums caur instrumentu kļūst īpaši vērtīgs urbšanas operācijās, kur ārējais dzesēšanas šķidrums nevar efektīvi sasniegt griešanas malas.
Dziļurbšana var palīdzēt kontrolēt skaidas noteiktās darbībās, taču to nevajadzētu pielietot automātiski. Dažām specializētām dziļurbumu urbšanas iekārtām pēc noteiktās ievades procedūras ir nepieciešama nepārtraukta griešana.
HSS vs. karbīda vs. indeksējamie vs. urbji ar nomaināmiem uzgaļiem
Urbja konstrukcija ietekmē griešanas veiktspēju, nomaiņas ekonomiju un mašīnas prasības.
HSS urbjiem ir relatīvi izturīgas griešanas malas, un tie var būt praktiski mazāka apjoma darbiem vai mazāk stingriem darba apstākļiem. Ar kobaltu sakausējuma HSS nodrošina uzlabotas karstās cietības īpašības piemērotiem pielietojumiem.
Cietā karbīda urbji piedāvā lielāku stingrību un nodilumizturību, atbalstot produktīvu apstrādi, ja mašīna, darbarīka stiprinājums un griešanas parametri nodrošina pietiekamu stabilitāti.
Indeksējamās sistēmas aizstāj atsevišķus ieliktņus, nevis visu instrumenta korpusu. Sistēmas ar nomaināmiem uzgaļiem līdzīgi saglabā korpusu, bet aizstāj griešanas galviņu. Abas konstrukcijas var piedāvāt ekonomiskas priekšrocības, ja to ekspluatācijas raksturlielumi atbilst ražošanas prasībām.
Kennametal tehniskajās vadlīnijās ir aprakstītas šīs atšķirības caurumu veidošanas instrumentu konstrukcijā un pielietojuma izvēlē.
Piemērotākā izvēle ir atkarīga no urbuma diametra, materiāla, iekārtas iespējām, paredzamā instrumenta kalpošanas laika un ražošanas apjoma. Augstākas griezējinstrumenta iegādes izmaksas var attaisnot, ja apstrādes laika un procesa uzticamības uzlabojumi samazina kopējās izmaksas par pieņemamu urbumu.
CNC urbšanas precizitāte, virsmas apdare un caurumu kvalitāte
Cauruma izveidošana ar paredzēto nominālo diametru negarantē, ka tas atbilst visām zīmēšanas prasībām.
Urbja izvirzījums, griešanas spēki, instrumentu nodilums, sagataves kustība un skaidu izvadīšana var ietekmēt urbuma diametru, apaļumu, atrašanās vietu un virsmas stāvokli.
Urbuma diametrs un pozicionēšanas precizitāte
Urbts caurums ir jānovērtē atbilstoši tā noteiktajām izmēru un ģeometriskajām prasībām.
Instrumenta novirze vai nepareiza izlīdzināšana var radīt pozicionēšanas kļūdas, savukārt nevienmērīga griezējšķautņu saķere var ietekmēt cauruma izmēru un apaļumu.
Abdelhafeez et al. pētījumā apaļuma novirze nepārsniedza 0.03 mm, un urbuma diametra novirze testa apstākļos saglabājās zem 0.04 mm. Tie ir eksperimentāli atklājumi, nevis universālas urbšanas pielaides.
Atgriezumu veidošanās un virsmas kvalitāte
Atgriezumi parasti rodas, kad materiāls plastiski deformējas urbuma ieejas vai izejas tuvumā.
To veidošanās ir atkarīga no materiāla uzvedības, griešanas apstākļiem, urbja ģeometrijas un instrumenta stāvokļa.
Tajā pašā 2015. gada pētījumā tika ziņots par izejas urbuma augstuma samazināšanos līdz pat 50 % pētītajam titāna sakausējumam un 75 % pētītajiem alumīnija sakausējumiem noteiktos eksperimentālos apstākļos. Šādi rezultāti parāda parametru optimizācijas nozīmi, nevis garantētu rezultātu citos pielietojumos.
Otrreizējā cauruma apdare
Dažiem caurumiem pēc urbšanas ir nepieciešama papildu apstrāde.
Urbšana ar urbuma paplašināšanu var uzlabot izvēlētas dimensiju un virsmas īpašības. Urbšanu var izmantot, ja nepieciešama precīzāka esošā cauruma ģeometrijas kontrole. Iegremdēšana, padziļināšana un atgrambju noņemšana nodrošina citas noteiktas funkcionālās funkcijas.
Šo darbību nepieciešamība ir atkarīga no inženiertehniskā rasējuma.
Pārbaude un kvalitātes pārbaude
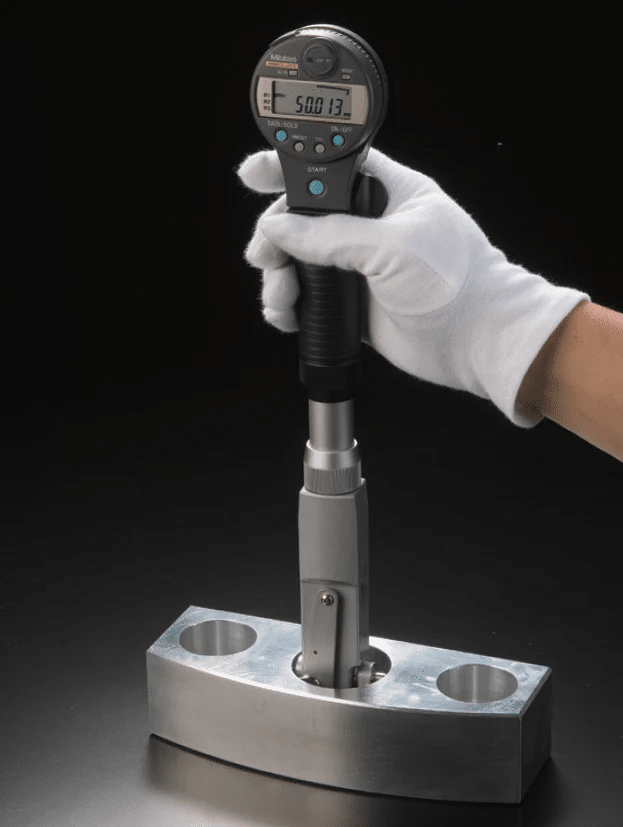
Pārbaudē jāizmēra komponentu pieņemšanai nepieciešamās īpašības.
Urbuma mērierīces un atbilstoši izmēru instrumenti var pārbaudīt urbuma diametru. Koordinātu mērīšanas iekārtas var pārbaudīt urbuma pozīciju un ģeometriskās attiecības, savukārt virsmas mērīšanas iekārtas var novērtēt noteiktās raupjuma prasības.
Viens diametra mērījums nevar noteikt visus urbuma kvalitātes aspektus.
Kā izvēlēties CNC urbjus savam pielietojumam
Lai izvēlētos labākos urbjus CNC apstrādei, ir nepieciešams sistemātiski novērtēt detaļu un ražošanas iestatījumus.
- Identificējiet materiālu. Apstipriniet sakausējuma pakāpi, cietību, termiskās apstrādes apstākļus un attiecīgo šķembu veidošanās uzvedību.
- Definējiet caurumu. Pārskatiet diametru, dziļumu, aklo vai caurejošo caurumu ģeometriju, pozīciju, pielaidi un virsmas prasības.
- Atlasiet urbšanas instrumentu saimi. Nosakiet, vai ir piemērots universāls spirālveida urbis, specializēta ģeometrija, modulāra sistēma vai dziļurbumu instruments.
- Novērtējiet griezējinstrumenta konstrukciju. Salīdziniet ātrgriezējtēraudu (HSS), karbīdu, ieliktņus, pārklājumus un griešanas malu ģeometrijas.
- Pārbaudiet mašīnas jaudu. Apstipriniet instrumentu stiprinājuma stingrību, pieejamo vārpstas veiktspēju, dzesēšanas šķidruma padevi un apstrādājamā materiāla stiprinājuma stabilitāti.
- Apsveriet apdares prasības. Nosakiet, vai urbšanas darbība var apmierināt galīgās rasēšanas prasības vai arī ir nepieciešama sekundāra apstrāde.
- Validēt ražošanas veiktspēju. Pirms atkārtotas ražošanas uzsākšanas novērtējiet instrumentu nodilumu, cikla laiku, pārbaudes rezultātus un procesa konsekvenci.
Pareizai izvēlei jābūt pamatotai ar ražotāja lietojumprogrammas datiem un, ja nepieciešams, apstrādes izmēģinājumiem reprezentatīvos ražošanas apstākļos.
CNC urbšanas izmaksu un ražošanas apsvērumi
Visekonomiskākais urbis ne vienmēr ir instruments ar viszemāko iegādes cenu. Kopējās urbšanas izmaksas ir atkarīgas no tā, cik uzticami un efektīvi darbība rada pieņemamus caurumus.
Griešanas instrumentu un nomaiņas izmaksas
Cietā materiāla urbjiem pēc nodiluma var būt nepieciešama nomaiņa vai atjaunošana. Indeksējamās un modulārās sistēmas ļauj nomainīt izvēlētus griešanas komponentus, saglabājot instrumenta korpusu.
Tas, vai tas samazina izmaksas, ir atkarīgs no komponentu cenas, instrumenta kalpošanas laika un ražošanas apjoma.
Apstrādes laiks un instrumenta kalpošanas laiks
Augstāka griešanas produktivitāte var samazināt vārpstas noslodzi, bet tikai tad, ja griešanas apstākļi saglabājas stabili.
Priekšlaicīga nodiluma, lūzumu un instrumentu maiņas dēļ var tikt kompensēts paredzamais produktivitātes uzlabojums.
Apdare, pārbaude un pārstrāde
Ātrāks urbšanas cikls var sniegt nelielu labumu, ja darbība rada pārmērīgu raupjumu, izmēru kļūdas vai papildu apdares prasības.
Tāpēc attiecīgais ekonomiskais rādītājs ir kopējās izmaksas par vienu pieņemamu urbumu, ieskaitot pārbaudi un pārstrādi.
Prototips salīdzinājumā ar liela apjoma ražošanu
Prototipu apstrāde bieži vien dod priekšroku elastībai un viegli pieejamiem instrumentiem.
Atkārtota ražošana var attaisnot konkrētam pielietojumam paredzētus urbjus, modulārus instrumentus un optimizētas apstrādes procedūras, ja iegūtā produktivitāte un uzticamība attaisno ieguldījumus.
Biežāk uzdotie jautājumi
Vai CNC urbis var izveidot precīzu caurumu bez urbšanas?
Jā. Urbšana vien var nodrošināt nepieciešamos izmērus un virsmas specifikācijas piemērotos pielietojumos. Urbšana vai paplašināšana kļūst nepieciešama, ja urbtais caurums nevar droši izpildīt rasējuma galīgās prasības.
Vai pirms CNC urbšanas vienmēr ir nepieciešama punktveida urbšana?
Nē. Dažas modernas pašcentrējošas urbšanas iekārtas var sākt tieši piemērotos materiālos un darbgalda iestatījumos. Punkturbšana ir noderīga, ja to attaisno ievades apstākļi, instrumenta ģeometrija vai pozicionēšanas prasības.
Kā urbšanas izvirzījums ietekmē urbuma kvalitāti?
Izvirzījums izraisa nevienmērīgu griezējšķautņu saķeri un var veicināt diametra izmaiņas, priekšlaicīgu nodilumu, vibrāciju un samazinātu urbuma precizitāti. Pareiza instrumentu noturēšana un mašīnas stāvoklis palīdz kontrolēt šīs sekas.
Kad mehāniķim vajadzētu izmantot dziļurbšanu nepārtrauktas urbšanas vietā?
Dziļripšana var būt noderīga, ja skaidu uzkrāšanos ir grūti kontrolēt. Nepārtraukta urbšana var būt vēlama ar piemērotu skaidu lūšanas ģeometriju un caur instrumentu plūstošu dzesēšanas šķidrumu. Galīgo pieeju nosaka instrumenta ražotāja ieteiktā procedūra.
Secinājumi
CNC urbšanas instrumentu izvēlei ir nepieciešams vairāk nekā tikai instrumentu materiālu vai reklamētās griešanas veiktspējas salīdzināšana. Lēmumam jāsākas ar sagataves materiālu, urbuma ģeometriju, izmēru prasībām un apstrādes apstākļiem.
Spirālveida urbji ir daudzpusīgi piemēroti tradicionālajiem urbumiem, savukārt karbīda, indeksējamo un nomaināmo uzgaļu sistēmas atbilst dažādām veiktspējas un ražošanas vajadzībām. Specializēti dziļurbumu instrumenti kļūst aktuāli, ja vadība un skaidu evakuācija rada papildu ierobežojumus.
Pielāgotu komponentu gadījumā līdztekus nepieciešamajai apdarei un pārbaudei jānovērtē arī galīgais urbšanas process. BaiChuan nodrošina CNC frēzēšanas, CNC virpošanas un pielāgotus metālapstrādes pakalpojumus. Ražotāji var iesniegt savus inženiertehniskos rasējumus, materiālu specifikācijas, urbumu prasības un paredzamos daudzumus, lai saņemtu ražojamības pārskatu un cenu piedāvājumu.
Atsauces
Abdelhafeez, AM, Soo, SL, Aspinwall, DK, Dowson, A. un Arnold, D. (2015). Atgriezumu veidošanās un urbuma kvalitāte, urbjot titāna un alumīnija sakausējumus. Procedia CIRP, 37, 230–235.
https://doi.org/10.1016/j.procir.2015.08.019
Yuan, CG, Pramanik, A., Basak, AK, Prakash, C. un Shankar, S. (2021). Titāna sakausējuma (Ti6Al4V) urbšana — apskats. Machining Science and Technology, 25(4), 637.–702. lpp.
https://doi.org/10.1080/10910344.2021.1925295
Kennametal. Kā izvēlēties pareizo caurumu veidošanas instrumentu. Ražotāja tehniskās vadlīnijas.
Guhring. RT 100 T dziļurbjmašīna, sērija 6511 — 20×D cietkarbīda urbjmašīna. Ražotāja tehniskās specifikācijas.
https://guhring.com/ProductsServices/SeriesDetails?Series=6511
Guhring. RT 100 T dziļurbjmašīnas — 20×D. Produktu katalogs un tehniskās urbšanas vadlīnijas.
https://guhring.com/media/catalogs/hbkbyevb0ee.pdf
BaiChuan. CNC frēzēšanas pakalpojumi.
https://bccncmilling.com/service/cnc-machining/cnc-milling/
BaiChuan. CNC virpošanas pakalpojumi.
https://bccncmilling.com/service/cnc-machining/cnc-turning/
Izmantots: Secinājums.



