


Griešanas šķidrumiem ir izšķiroša nozīme CNC apstrādē, uzlabojot gan procesa efektivitāti, gan gatavās detaļas kvalitāti. Šie šķidrumi tiek uzklāti metāla griešanas laikā, lai samazinātu siltumu, berzi un instrumentu nodilumu, vienlaikus saglabājot izmēru precizitāti. Bez pienācīgas dzesēšanas un eļļošanas pārmērīga temperatūra griešanas zonā var izraisīt strauju instrumentu degradāciju, sliktu virsmas apdari un ģeometriskas deformācijas sagatavē.
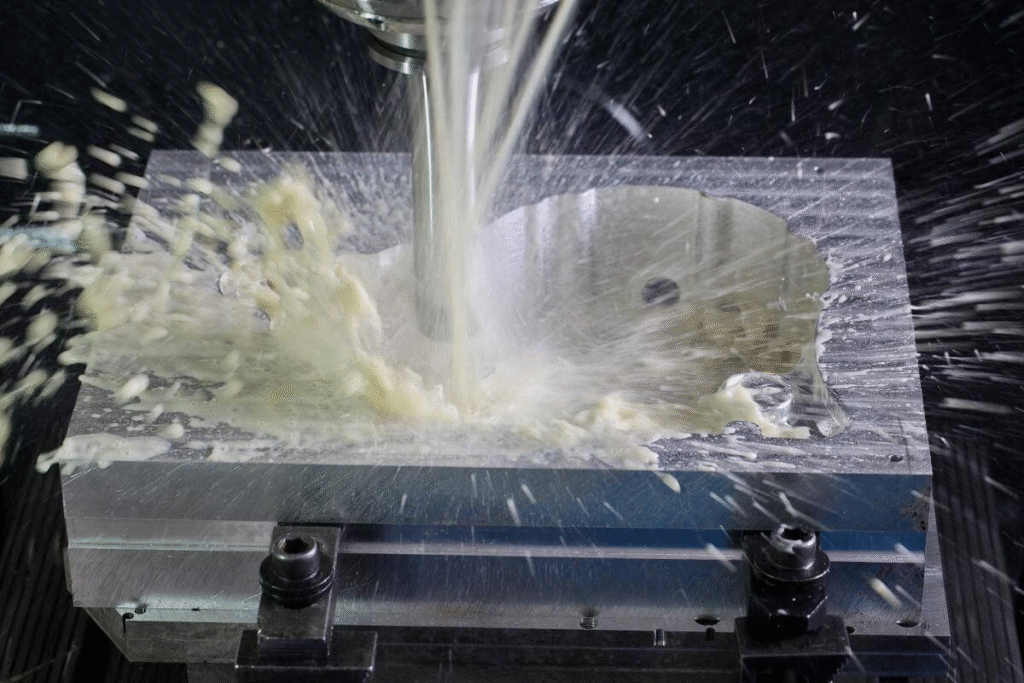
Griešanas šķidrumi CNC apstrādē
Griešanas šķidrumu izvēle un stāvoklis tieši ietekmē virsmas integritāti un instrumenta kalpošanas laiku. Tādi faktori kā šķidruma sastāvs, koncentrācija un piegādes metode nosaka, cik efektīvi tiek noņemts siltums un izvadītas skaidas no griešanas zonas. Pareizi pārvaldīti griešanas šķidrumi palīdz pagarināt instrumenta veiktspēju, stabilizēt apstrādes parametrus un nodrošināt nemainīgu detaļu kvalitāti.
Tomēr nepareiza šķidruma izvēle, piesārņojums vai nepietiekama apkope var izraisīt samazinātu apstrādes precizitāti, koroziju un veselības vai vides problēmas. Izpratne par griešanas šķidrumu darbību, to veidiem un pārbaudes metodēm ir būtiska, lai optimizētu apstrādes rezultātus un samazinātu ekspluatācijas izmaksas.
Griešanas šķidrumu pamati
Griešanas šķidrumi ir būtiski, lai uzturētu termisko līdzsvaru, eļļošanu un tīrību CNC apstrādes operācijās. To efektivitāte ir atkarīga no ķīmiskā sastāva, pielietošanas tehnikas un saderības gan ar instrumenta, gan sagataves materiāliem. Labi izvēlēts griešanas šķidrums uzlabo instrumenta veiktspēju, novērš priekšlaicīgu nodilumu un uzlabo detaļu kvalitāti, savukārt nepiemērots vai slikti uzturēts šķidrums var izraisīt izmēru kļūdas un koroziju.
Griešanas šķidrumu mērķis un funkcijas
Griešanas šķidrumu galvenie mērķi ir samazināt siltuma veidošanos, minimizēt berzi un palīdzēt skaidu izvadīšanā. Katra funkcija veicina labāku virsmas integritāti un ilgāku instrumenta kalpošanas laiku.
- Dzesēšanas: Augsta griešanas temperatūra rodas berzes dēļ starp instrumentu, sagatavi un skaidu. Dzesēšanas funkcija noņem siltumu no griešanas zonas, uzturot stabilu temperatūru, kas samazina termisko deformāciju un saglabā instrumenta cietību.
- Eļļošana: Smērvielas veido plānu plēvīti starp griešanas malu un materiāla virsmu. Tas samazina berzi, samazina griešanas spēkus un palīdz novērst malu nosēdumu veidošanos, kas var sabojāt virsmas apdari.
- Mikroshēmu evakuācija: Efektīva šķidruma plūsma palīdz noskalot skaidas prom no instrumenta, novēršot atkārtotu griešanu un aizsargājot griešanas malu no nodiluma.
- Korozijas novēršana: Šķidrumi satur piedevas, kas veido aizsargplēves uz sagataves un mašīnas detaļām. Tas novērš oksidēšanos un traipu veidošanos pēc apstrādes.
Apvienojot šīs funkcijas, griešanas šķidrumi stabilizē apstrādes vidi, uztur procesa konsekvenci un samazina dārgu instrumentu nomaiņu.
Griešanas šķidrumu veidi
Griešanas šķidrumu veidi CNC apstrādē
Griešanas šķidruma izvēle ir atkarīga no materiāla veida, griešanas apstākļiem un vides apsvērumiem. Katrai kategorijai ir savas priekšrocības un ierobežojumi.
- Ūdenī šķīstoši šķidrumi: Šīs emulsijas sajauc ūdeni un eļļu, nodrošinot spēcīgu dzesēšanu un mērenu eļļošanu. Tās parasti izmanto ātrgaitas apstrādē, kur temperatūras kontrole ir kritiski svarīga.
- Pussintētiskie un sintētiskie šķidrumi: Pussintētiskie materiāli līdzsvaro eļļošanu un tīrību, savukārt sintētiskie materiāli nesatur eļļu, nodrošinot lielisku dzesēšanu un samazinātu nogulšņu daudzumu. Tie ir piemēroti precīzai apstrādei un automatizētām sistēmām, kurām nepieciešama neliela apkope.
- Taisnās eļļas: Tās pazīstamas arī kā tīras eļļas, un tās ir neatšķaidīti naftas vai augu izcelsmes šķidrumi ar spēcīgām eļļošanas īpašībām. Tās ir ideāli piemērotas griešanai ar mazu ātrumu un augstspiedienu, taču rada vairāk miglas un siltuma salīdzinājumā ar ūdens bāzes alternatīvām.
Pareiza šķidruma izvēle prasa līdzsvaru starp dzesēšanas efektivitāti, eļļošanas spēju, materiālu saderību un vides drošību.
Darbības mehānismi
Griešanas šķidrumi darbojas, izmantojot divus galvenos mehānismus: eļļošanu un siltuma noņemšanu. Šo mehānismu izpratne palīdz optimizēt pielietošanas metodes un uzlabot apstrādes stabilitāti.
- Eļļošanas efekts: Eļļošanas plēve samazina tiešu metāla kontaktu starp instrumentu un sagatavi. Tas samazina saķeri, nodilumu un virsmas plīsumus, īpaši elastīgos materiālos, piemēram, alumīnijā vai vara sakausējumos.
- Siltuma izkliede: Šķidrumi absorbē un aizvada berzes un plastiskās deformācijas radīto siltumu. Efektīva siltuma pārnešana pazemina griešanas temperatūru, samazinot instrumentu nodilumu un saglabājot virsmas kvalitāti.
Pareizi uzturēta griešanas šķidruma sistēma nodrošina abu mehānismu saskaņotu darbību, kā rezultātā tiek panākta nemainīga apstrādes veiktspēja, ilgāks instrumenta kalpošanas laiks un izcila virsmas apdare.
Griešanas šķidrumu ietekme uz virsmas integritāti
Virsmas integritāte ir galvenais apstrādes kvalitātes rādītājs, kas ietekmē detaļas veiktspēju, noguruma izturību un izmēru stabilitāti. Griešanas šķidrumi tieši ietekmē šo rezultātu, kontrolējot temperatūru, samazinot instrumenta un sagataves berzi un novēršot mikrostruktūras bojājumus. Pareizs šķidruma veids un koncentrācija nodrošina gludu apdari un samazina defektus, piemēram, virsmas apdegumus, atlikušos spriegumus un plaisas. Pareiza plūsmas ātruma un sprauslas pozicionējuma uzturēšana arī palīdz uzturēt griešanas zonu tīru, kas ir ļoti svarīgi, lai sasniegtu vienmērīgas virsmas īpašības.
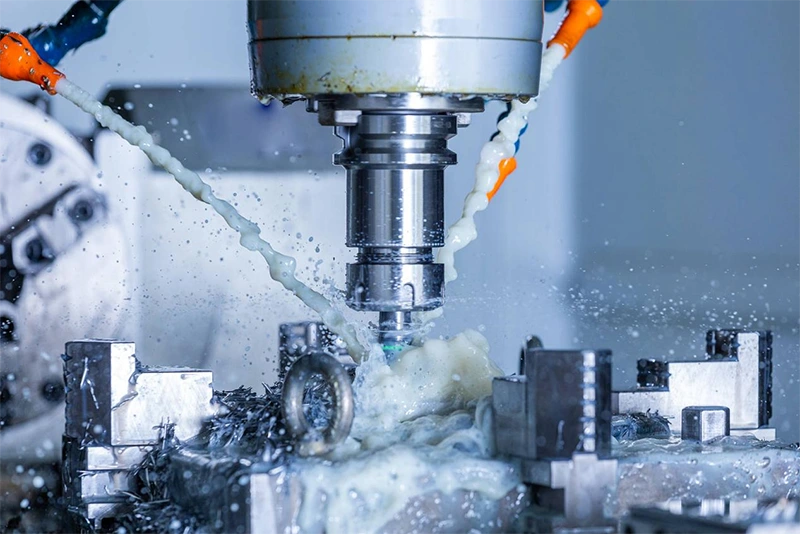
Griešanas šķidrumu izmantošana CNC apstrādē
Faktori, kas ietekmē virsmas apdari
Labi kontrolēta griešanas šķidruma sistēma stabilizē temperatūru un samazina mehānisko spriegumu griešanas laikā. Abiem šiem aspektiem ir spēcīga ietekme uz galīgo virsmas apdari.
- Temperatūras kontrole un termiskā stabilitāte: Pārmērīgs karstums apstrādes laikā var izraisīt termisku deformāciju un oksidēšanos, kā rezultātā veidojas raupjas vai nelīdzenas virsmas. Griešanas šķidrumi absorbē un aizvada šo siltumu, saglabājot vienmērīgu temperatūru visā griešanas zonā. Šī termiskā stabilitāte palīdz saglabāt instrumenta ģeometriju un novērš termiskas plaisas detaļā.
- Samazināta berze un malu nosēdumu veidošanās: Augsta berze var izraisīt materiāla pielipšanu griezējinstrumentam, veidojot uzkrāšanās malu (BUE). Šī parādība saplēš virsmas slāni, palielinot raupjumu. Griešanas šķidrumi samazina berzi saskares zonā, novēršot BUE un nodrošinot tīru griešanas darbību, kas uzlabo tekstūru un izskatu.
Vienmērīga virsmas apdare samazina pēcapstrādes prasības, piemēram, pulēšanu vai slīpēšanu, un palīdz saglabāt detaļu precizitāti.
Ietekme uz virsmas raupjumu, mikrostruktūru un atlikušo spriegumu
Virsmas integritāte sniedzas tālāk par raupjumu; tā ietver mikrostruktūras izmaiņas un sprieguma sadalījumu zem virsmas. Griešanas šķidrumi ietekmē visus šos parametrus, regulējot temperatūru un eļļošanu.
- Ietekme uz instrumenta un sagataves saskarni: Stabila eļļošana samazina bīdes deformāciju un līmes nodilumu saskarnē. Tas nodrošina zemāku instrumenta vibrāciju un labāku mikroapdari. Vienmērīga griešana samazina virsmas plīsumus un nodrošina vienmērīgu tekstūru.
- Virsmas apdegumu un plaisāšanas novēršana: Bez atbilstošas dzesēšanas virsma var pārkarst, izraisot lokālu kušanu vai fāžu transformāciju. Griešanas šķidrumi uztur kontrolētus termiskos apstākļus, izvairoties no karstuma ietekmētām zonām vai metalurģiskām izmaiņām, kas apdraud detaļas izturību.
- Mikrocietības izmaiņu kontrole: Pārmērīgs karstums var nevienmērīgi sacietēt vai mīkstināt materiāla virsmu, radot sprieguma gradientus. Šķidrumi vienmērīgāk sadala siltumu, saglabājot nemainīgu mikrocietību un uzlabojot noguruma izturību.
Atlikušie spriegumi ir slēpts drauds precīzijas komponentiem. Pareiza šķidruma pārvaldība samazina termiskos gradientus un instrumenta spiedienu, kas rada šādus spriegumus.
Loma izmēru precizitātē un detaļu pielaidē
Precīza apstrāde ir atkarīga no ciešu izmēru pielaižu ievērošanas. Griešanas šķidrumi to veicina, stabilizējot gan griezējinstrumentu, gan sagatavi darbības laikā.
- Termiskās izplešanās un deformācijas samazināšana: Pieaugot temperatūrai, materiāli izplešas, izraisot izmēru novirzes. Griešanas šķidrumi samazina temperatūras gradientu starp instrumentu un sagatavi, ierobežojot izplešanos un saglabājot ģeometriju.
- Labāka virsmas noviržu kontrole: Pastāvīga eļļošana samazina instrumentu nodilumu, novēršot griešanas malu noapaļošanos, kas izraisa pakāpenisku izmēru novirzi. Regulāra šķidruma plūsma arī efektīvi noņem skaidas, izvairoties no atkārtotas griešanas, kas var saskrāpēt vai deformēt virsmu.
Uzturot optimālus griešanas apstākļus, šķidrumi nodrošina, ka galīgie izmēri atbilst konstrukcijas specifikācijām un samazina nepieciešamību pēc koriģējošas apstrādes.
Griešanas šķidrumu ietekme uz instrumenta kalpošanas laiku
Instrumenta kalpošanas laiks ir viens no kritiskākajiem veiktspējas faktoriem CNC apstrādē. Katrs grieziens rada siltumu, spiedienu un berzi, kas pakāpeniski nodilst griezējmalu. Griešanas šķidrumi samazina šos efektus, nodrošinot dzesēšanu un eļļošanu, tieši ietekmējot to, cik ilgi instruments saglabā savu ģeometriju un griešanas efektivitāti. Pareizi izvēlēts un uzturēts šķidrums var ievērojami pagarināt instrumenta kalpošanas laiku, nodrošinot ilgākus ražošanas ciklus, retāku instrumentu maiņu un stabilāku detaļu kvalitāti.
Griešanas šķidrumi instrumentu kalpošanas laikam
Griešanas šķidrumu efektivitāte ir atkarīga no apstrādes operācijas, materiāla veida un griešanas parametriem. Pārmērīgs karstums vai eļļošanas trūkums paātrina nodilumu, savukārt pareiza šķidruma padeve nodrošina kontrolētu griešanas temperatūru un vienmērīgāku skaidu noņemšanu. Šis līdzsvars nosaka apstrādes procesa izturību un ekonomisko efektivitāti.
Šķidrumu samazināti nodiluma mehānismi
Griešanas šķidrumi darbojas kā barjera starp instrumentu un sagatavi, samazinot dažādu nodiluma mehānismu intensitāti, kas rodas griešanas zonā.
- Līmes nodilums: Rodas, kad instruments un sagataves materiāls saķeras augstā temperatūrā un spiedienā. Šķidrums samazina saķeri, veidojot smērvielu plēvīti, tādējādi samazinot metāla pārnesi un virsmas bojājumus.
- Abrazīvs nodilums: Cietās daļiņas skaidās vai sagatavē var saskrāpēt instrumenta virsmu. Griešanas šķidrumi palīdz noskalot šīs daļiņas, samazinot nodilumu un saglabājot instrumenta asumu.
- Difūzijas nodilums: Paaugstinātā temperatūrā ķīmiskie elementi var difundēt starp instrumenta un sagataves materiāliem, vājinot griešanas malu. Efektīva dzesēšana no griešanas šķidrumiem samazina difūzijas ātrumu, saglabājot instrumenta cietību.
- Oksidācijas nodilums: Skābeklis gaisā reaģē ar karstām instrumentu virsmām, veidojot trauslus oksīdus, kas izraisa šķembas. Šķidrumi darbojas kā termisks un ķīmisks vairogs, ierobežojot oksidēšanos un asmeņu lūšanu.
Novēršot šos nodiluma veidus, griešanas šķidrumi stabilizē griešanas apstākļus un nodrošina nemainīgu instrumentu veiktspēju visos ražošanas ciklos.
Siltuma samazināšana un instrumentu malu stabilitāte
Karstuma kontrole ir būtiska instrumenta ilgmūžībai. Pārmērīga temperatūra mīkstina griezammateriālus, maina pārklājuma saķeri un izraisa mehāniskus bojājumus. Griešanas šķidrumi ātri novada siltumu no griešanas zonas, nodrošinot gan instrumenta, gan sagataves drošās ekspluatācijas robežās.
Pastāvīga dzesēšana nodrošina, ka instrumentu malas saglabā to paredzēto cietību un formu, novēršot priekšlaicīgu nodilumu vai plastisko deformāciju. Tā arī samazina termiskos ciklus, kas var izraisīt mikroplaisas gar griešanas malu. Tā rezultātā instrumenti ilgāk saglabā savu ģeometriju, nodrošinot precīzus un atkārtojamus griezumus pat lielātruma operācijās.
Pagarināts instrumentu kalpošanas laiks un izmaksu efektivitāte
Ilgāks instrumentu kalpošanas laiks tieši nozīmē ekspluatācijas ietaupījumus. Instrumentu maiņas biežuma samazināšana samazina dīkstāves laiku un uzlabo produktivitāti visā darbnīcā. Stabila instrumentu veiktspēja samazina arī brāķu daudzumu, nodrošinot vienādu detaļu kvalitāti no partijas uz partiju.
Liela mēroga ražošanā griešanas šķidrumu izmaksas ir salīdzinoši nelielas, salīdzinot ar ietaupījumiem, ko sniedz ilgāka instrumentu apkope. Pareizas šķidrumu apkopes un piegādes metodes nodrošina augstu ieguldījumu atdevi, samazinot instrumentu iegādes izmaksas, uzlabojot cikla laikus un nodrošinot vienmērīgu apstrādes ražību.
Tāpēc labi pārvaldīta šķidrumu sistēma atbalsta gan tehnisko, gan ekonomisko efektivitāti, veidojot ilgtspējīgas CNC apstrādes prakses galveno sastāvdaļu.
Plūdu apstrādes, minimālās slīpēšanas un sausās apstrādes veiktspēja
Griešanas šķidrumu pielietošanas metode lielā mērā ietekmē siltuma noņemšanu, instrumentu nodilumu un kopējo apstrādes efektivitāti. Tradicionālajai dzesēšanai ar plūdiem, modernajai minimālā daudzuma eļļošanai (MQL) un sausajai apstrādei ir atšķirīgas priekšrocības atkarībā no darbības veida, materiāla un ražošanas prioritātēm. Izpratne par to, kā šīs sistēmas darbojas, palīdz mehāniķiem līdzsvarot dzesēšanas efektivitāti, ietekmi uz vidi un izmaksu kontroli.
Lai izvēlētos pareizo pieeju, ir jāanalizē tādi faktori kā griešanas ātrums, instrumenta materiāls, skaidu slodze un sagataves termiskās īpašības. Lai gan pārplūdes dzesēšana nodrošina labāku temperatūras kontroli, minimālās kvalitātes apstrāde un sausā apstrāde koncentrējas uz ilgtspējību un izmaksu samazināšanu. Pareizais lēmums bieži vien ir procesa saskaņošana ar materiāla īpašībām un vēlamo detaļas kvalitāti.
Plūdu dzesēšana
Pārplūdes dzesēšana ir visizplatītākā metode CNC apstrādē, kur griešanas zonā nepārtraukti tiek novadīts liels šķidruma daudzums. Šī pieeja ir īpaši efektīva siltuma izkliedēšanai un skaidu izskalošanai no dziļām vai slēgtām griešanas zonām.
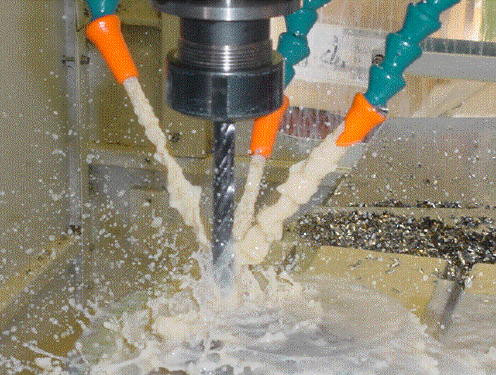
Griešanas šķidruma uzklāšana, to applūstot virs instrumenta un sagataves
Priekšrocības:
- Uztur stabilu temperatūru gan instrumentā, gan sagatavē.
- Nodrošina efektīvu skaidu noņemšanu un tīrāku virsmas apdari.
- Samazina instrumentu nodilumu, nodrošinot vienmērīgu eļļošanu lielas slodzes gadījumā.
Ierobežojumi:
- Liels šķidruma patēriņš un uzturēšanas izmaksas.
- Bažas par vidi un utilizāciju lielo atkritumu apjomu dēļ.
- Iespējama miglas veidošanās, kas ietekmē operatora veselību un redzamību.
Pārplūdes dzesēšana vislabāk darbojas nepārtrauktās darbībās, kurās tiek izmantoti cieti materiāli vai ilgs instrumentu sasaistes laiks, kur nepieciešama maksimāla dzesēšana, lai novērstu instrumentu bojājumus.
Minimālais eļļošanas daudzums (MQL)
Minimālā eļļošanas (MQL) metode ir uzlabota eļļošanas metode, kas nelielu daudzumu šķidruma aerosola veidā piegādā tieši griešanas saskarnei. Tā vietā, lai atdzesētu ar lielu šķidruma plūsmu, MQL izmanto precīzu eļļošanu, kas samazina berzi un siltuma veidošanos.
Kā darbojas minimālā slīpēšana (MQL): Saspiests gaiss nogādā smalku smērvielas migliņu uz instrumenta un skaidas saskarnes. Šķidrums veido plānu robežslāni, kas samazina saskares temperatūru un griešanas spēku.
Pabalsti:
- Ievērojami mazāks šķidruma patēriņš un tīrāka darba vide.
- Samazināta atkritumu apstrāde un uzlabota operatora drošība.
- Pagarināts instrumenta kalpošanas laiks tādos materiālos kā alumīnijs, misiņš un mazleģētais tērauds, pateicoties mērķtiecīgai eļļošanai.
Ierobežojumi:
- Mazāk efektīvs intensīvas rupjas apstrādes vai dziļas griešanas operācijās, kurām nepieciešama spēcīga dzesēšana.
- Var izraisīt termisku uzkrāšanos ātrgriezējtērauda griezējinstrumentos vai ilgstošas apstrādes laikā.
Minimālās slīpēšanas (MQL) metode ir vispiemērotākā precīzijas vai pusapstrādes procesiem, kur pietiek ar mērenu dzesēšanu un tīru skaidu aizvadīšanu.
Sausā apstrāde
Sausā apstrāde pilnībā novērš griešanas šķidrumus, paļaujoties uz optimizētiem instrumentu materiāliem, pārklājumiem un griešanas parametriem, lai pārvaldītu siltumu un berzi. To arvien vairāk izmanto videi draudzīgā ražošanā un automatizētā vidē.
Kad ir piemērota sausā apstrāde:
- Kad materiāli rada īsas, viegli apstrādājamas skaidas, piemēram, čuguns.
- Kad instrumentu pārklājumi, piemēram, TiAlN vai DLC, nodrošina atbilstošu karstumizturību.
- Kad virsmas apdares prasības ir mērenas un ir pieņemama sekundārā apdare.
Pabalsti:
- Novērš dzesēšanas šķidruma izmaksas un atkritumu utilizācijas problēmas.
- Uzlabo vides ilgtspējību un operatora drošību.
- Samazina korozijas un šķidrumu piesārņojuma risku uz mašīnām.
Ierobežojumi:
- Augstāka griešanas temperatūra var pasliktināt instrumentu pārklājumus un precizitāti.
- Virsmas kvalitāte var pasliktināties bez pienācīgas parametru kontroles.
- Termiskā izplešanās var ietekmēt stingras pielaides precīzā apstrādē.
Sausā apstrāde ir efektīva, ja procesa stabilitāte un materiāla īpašības ļauj kontrolēt temperatūru, pielāgojot griešanas ātrumu un instrumentu ģeometriju.
Galveno materiālu veiktspējas salīdzinājums
Optimālā dzesēšanas metode atšķiras atkarībā no materiāla veida, ņemot vērā atšķirības siltumvadītspējā, cietībā un šķembu uzvedībā.
- Tērauds: Pārplūdes dzesēšana nodrošina vislabāko siltuma kontroles un virsmas apdares līdzsvaru. Minimālā slīpēšana (MQL) var darboties ar mīksto tēraudu ar pārklātiem karbīda instrumentiem, savukārt sausā apstrāde bieži vien rada pārmērīgu nodilumu.
- Alumīnijs: MQL piedāvā izcilu veiktspēju, pateicoties alumīnija augstajai siltumvadītspējai un tendencei pielipt pie instrumentiem. Pārplūdes dzesēšana ir noderīga dziļo kabatu apstrādes darbos, kur skaidu evakuācija ir kritiski svarīga.
- Titāns: Titāna sliktās siltumvadītspējas un augstās griešanas temperatūras dēļ dzesēšana ar plūdi ir gandrīz obligāta. Minimālās slodzes apstrāde un sausa apstrāde var izraisīt instrumenta bojājumus ātras šķautņu mīkstināšanas dēļ.
- Supersakausējumi: Lai saglabātu instrumenta kalpošanas laiku un izmēru kontroli, nepieciešamas augstspiediena plūdu sistēmas. Minimālās pieliešanas (MQL) vai sausie apstākļi reti ir piemēroti šiem izturīgajiem materiāliem.
Katrai metodei ir sava niša, un labākie rezultāti tiek sasniegti, ja dzesēšanas stratēģija atbilst materiāla uzvedībai, griešanas apstākļiem un ražošanas mērķiem.
Griešanas šķidruma kvalitātes pārbaudes metodes
Griešanas šķidrumi ekspluatācijas laikā pakāpeniski noārdās karstuma, skaidu piesārņojuma, baktēriju augšanas un atšķaidīšanas dēļ. Samazinoties šķidruma kvalitātei, tā dzesēšanas, eļļošanas un korozijas novēršanas īpašības vājinās, tieši ietekmējot apstrādes precizitāti un virsmas apdari. Regulāra pārbaude nodrošina, ka šķidrums uztur pareizu ķīmisko līdzsvaru un fizikālo stāvokli. Šo parametru uzraudzība arī palīdz novērst dārgas dīkstāves, ko izraisa instrumentu bojājumi vai detaļu noraidīšana.
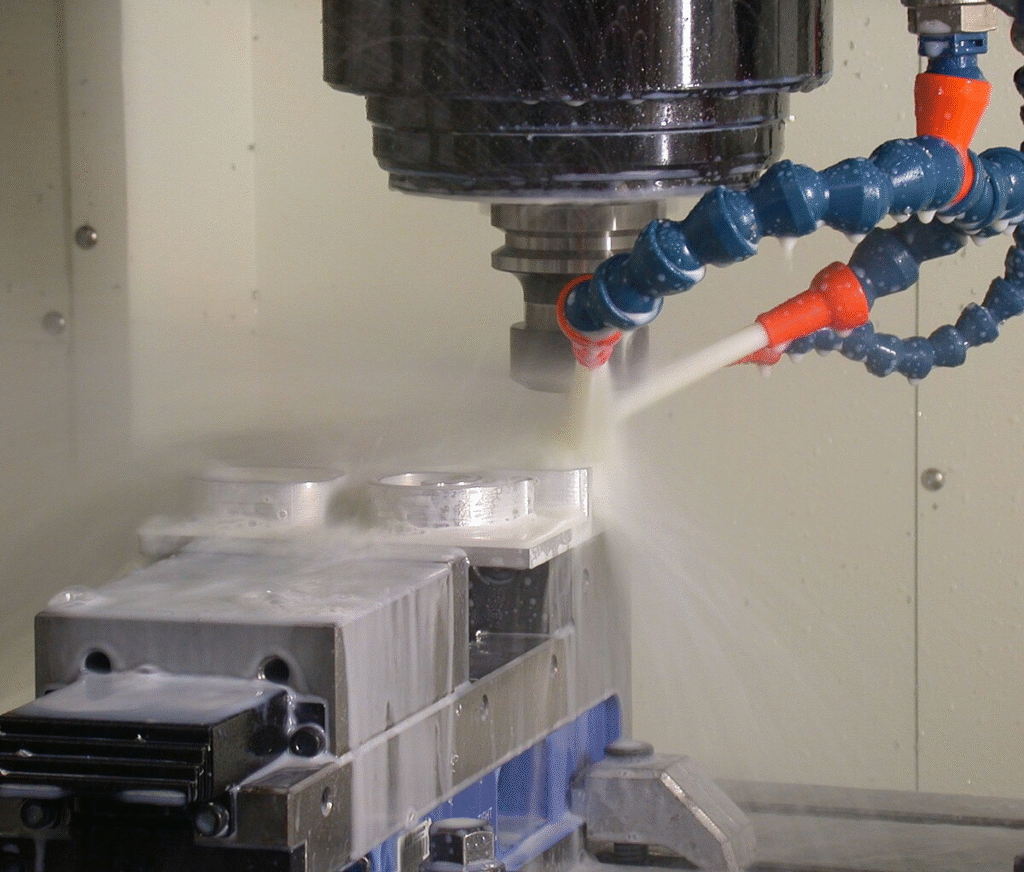
Augstas precizitātes vidēs pat nelielas pH, koncentrācijas vai tīrības līmeņa svārstības var izraisīt virsmas nevienmērīgumu vai koroziju uz apstrādātajām detaļām. Labi strukturēta pārbaudes rutīna nodrošina apstrādes procesa paredzamību un pagarina gan šķidruma, gan iekārtas kalpošanas laiku.
Galvenie monitorējamie parametri
Griešanas šķidrumu veiktspēju nosaka vairāki parametri, un tie ir regulāri jāmēra. Šie rādītāji atspoguļo šķidruma ķīmisko stabilitāti un mehānisko efektivitāti.
- Koncentrācija: Nosaka līdzsvaru starp dzesēšanu un eļļošanu. Zema koncentrācija samazina aizsardzību un palielina instrumentu nodilumu, savukārt pārāk bagātīgi maisījumi izraisa nogulšņu uzkrāšanos. Regulāras refraktometra pārbaudes palīdz uzturēt pareizo attiecību.
- pH līmenis: Norāda šķidruma sārmainību vai skābumu. Ideāls pH līmenis parasti ir no 8 līdz 9. PH līmeņa pazemināšanās liecina par baktēriju augšanu vai ķīmisku degradāciju, savukārt augsts pH līmenis var izraisīt mašīnu detaļu korodēšanu.
- Baktēriju un sēnīšu skaits: Mikrobu piesārņojums samazina šķidruma veiktspēju un rada nepatīkamas smakas. Testa komplekti vai iegremdējamie stikliņi palīdz noteikt augšanu agrīnā stadijā, ļaujot savlaicīgi veikt biocīdu apstrādi.
- Trampa eļļas līmenis: Eļļa, kas noplūst no mašīnas hidraulikas vai vārpstām, var veidot virsmas plēvīti, kas bloķē skābekļa piekļuvi un veicina baktēriju augšanu. Tās noņemšanai jāizmanto nosūcēji vai absorbējoši spilventiņi.
- Vizuālā skaidrība un smarža: Duļķainība vai nepatīkama smaka norāda uz piesārņojumu, oksidēšanos vai pārmērīgu smalku daļiņu daudzumu šķidrumā. Vizuāla pārbaude joprojām ir vienkārša, bet vērtīga kvalitātes pārbaude.
Pastāvīga šo parametru izsekošana nodrošina stabilitāti ilgos ražošanas ciklos un novērš neplānotu šķidruma nomaiņu.
Pārbaudes rīki un testēšanas metodes
Šķidruma stāvokļa uzraudzībai nepieciešami vienkārši, bet uzticami instrumenti. Šo instrumentu regulāra lietošana sniedz agrīnas brīdinājuma pazīmes par degradāciju.
- Refraktometrs: Mēra šķidruma koncentrāciju, analizējot gaismas laušanu caur nelielu paraugu. Nolasījumi tiek salīdzināti ar kalibrēšanas datiem, lai nodrošinātu pareizu atšķaidīšanu.
- pH metrs vai testa strēmeles: Izmanto, lai pārbaudītu skābuma līmeni. Pēkšņas pH izmaiņas bieži norāda uz piesārņojumu vai bioloģisku aktivitāti, kas nekavējoties jānovērš.
- Mikrobu testu komplekti: Noteikt baktēriju vai sēnīšu klātbūtni 24 līdz 48 stundu laikā. Agrīna identificēšana palīdz novērst šķidruma bojāšanos un nepatīkamas smakas darbnīcā.
- Filtrēšanas un eļļas noņemšanas pārbaude: Filtri un nosūcēji jāpārbauda, vai tie nav aizsērējuši vai nedarbojas neefektīvi. Aizsērējis filtrs var ļaut smalkiem gružiem atkārtoti cirkulēt, izraisot nobrāzumus un ietekmējot instrumenta veiktspēju.
Regulāra testēšana, izmantojot šos rīkus, sniedz izmērāmus datus apkopes lēmumiem un šķidrumu kalpošanas laika optimizācijai.
Ieteicamais monitoringa biežums un ieraksti
Pārbaužu biežums ir atkarīgs no ražošanas apjoma un iekārtu noslodzes. Ātrgaitas vai vairāku maiņu darbībām nepieciešama rūpīgāka uzraudzība nekā neregulāriem apstrādes uzdevumiem.
- Dienā: Pārbaudiet šķidruma līmeni, izskatu un smaržu. Notīriet putu savācējus un pārliecinieties, ka neveidojas putas vai pārmērīgs atlikumu daudzums.
- Iknedēļas: Izmēriet koncentrāciju un pH līmeni un reģistrējiet vērtības tendenču analīzei. Pārbaudiet filtrācijas sistēmas un, ja nepieciešams, iztīriet nosēdinājumus.
- Mēnesī: Veikt baktēriju testus un pārskatīt vēsturiskos datus, lai prognozētu, kad būs nepieciešama šķidruma aizstāšana vai ārstēšana.
Precīzu uzskaites datu uzturēšana palīdz noteikt pakāpenisku nolietošanos un atbalsta preventīvus pasākumus, pirms apstrādes kvalitāte pasliktinās.
Kad papildināt vai nomainīt
Lēmums starp šķidruma papildināšanu un nomaiņu ir atkarīgs no pārbaudes rezultātiem un piesārņojuma līmeņa.
- Papildināt: Ja koncentrācija vai pH nedaudz atšķiras no specifikācijām, līdzsvaru var atjaunot, izmantojot tīru koncentrātu vai ūdeni. Filtrēšana un aerācija var arī atdzīvināt viegli degradētus šķidrumus.
- Aizvietot: Ja mikrobu augšana, netīrā eļļa vai metālu daļiņas pārsniedz pieļaujamās robežas, ir nepieciešama pilnīga nomaiņa. Šajā posmā tvertnes un līniju tīrīšana nodrošina jaunās partijas optimālu darbību.
Disciplinēta pārbaudes programma ne tikai uztur šķidruma kvalitāti, bet arī nodrošina vienmērīgu detaļu apdari, ilgāku instrumentu kalpošanas laiku un uzlabotu darbnīcas higiēnu.
Secinājumi
Griešanas šķidrumi joprojām ir neatņemama CNC apstrādes sastāvdaļa, kas tieši ietekmē virsmas integritāti, izmēru precizitāti un instrumentu ilgmūžību. To spēja atdzesēt, eļļot un aizsargāt gan instrumentu, gan sagatavi nodrošina, ka apstrādes operācijas notiek efektīvi un vienmērīgi. Pareiza šķidruma izvēle, koncentrācijas kontrole un padeves metodes palīdz panākt tīrākus griezumus, gludāku apdari un ilgāku instrumentu kalpošanas laiku, vienlaikus saglabājot stingras pielaides. Šo faktoru ignorēšana var ātri izraisīt palielinātu nodilumu, sliktu virsmas kvalitāti un augstākas ražošanas izmaksas.
Tikpat svarīga ir griešanas šķidrumu apkope un pārbaude visā to kalpošanas laikā. Galveno parametru, piemēram, pH, koncentrācijas un piesārņojuma, uzraudzība nodrošina, ka šķidrums turpina darboties, kā paredzēts. Integrējot strukturētas pārbaudes rutīnas, ilgtspējīgas pielietošanas metodes, piemēram, minimālo gremošanu (MQL), un atbildīgu šķidrumu pārvaldību, ražotāji var samazināt atkritumus un ekspluatācijas izmaksas, vienlaikus aizsargājot gan iekārtas, gan vidi. Galu galā pastāvīga šķidrumu aprūpe ir ne tikai tehniska prasība, bet arī galvenais ieguldījums efektīvā, ilgtspējīgā un augstas kvalitātes CNC apstrādē.




