

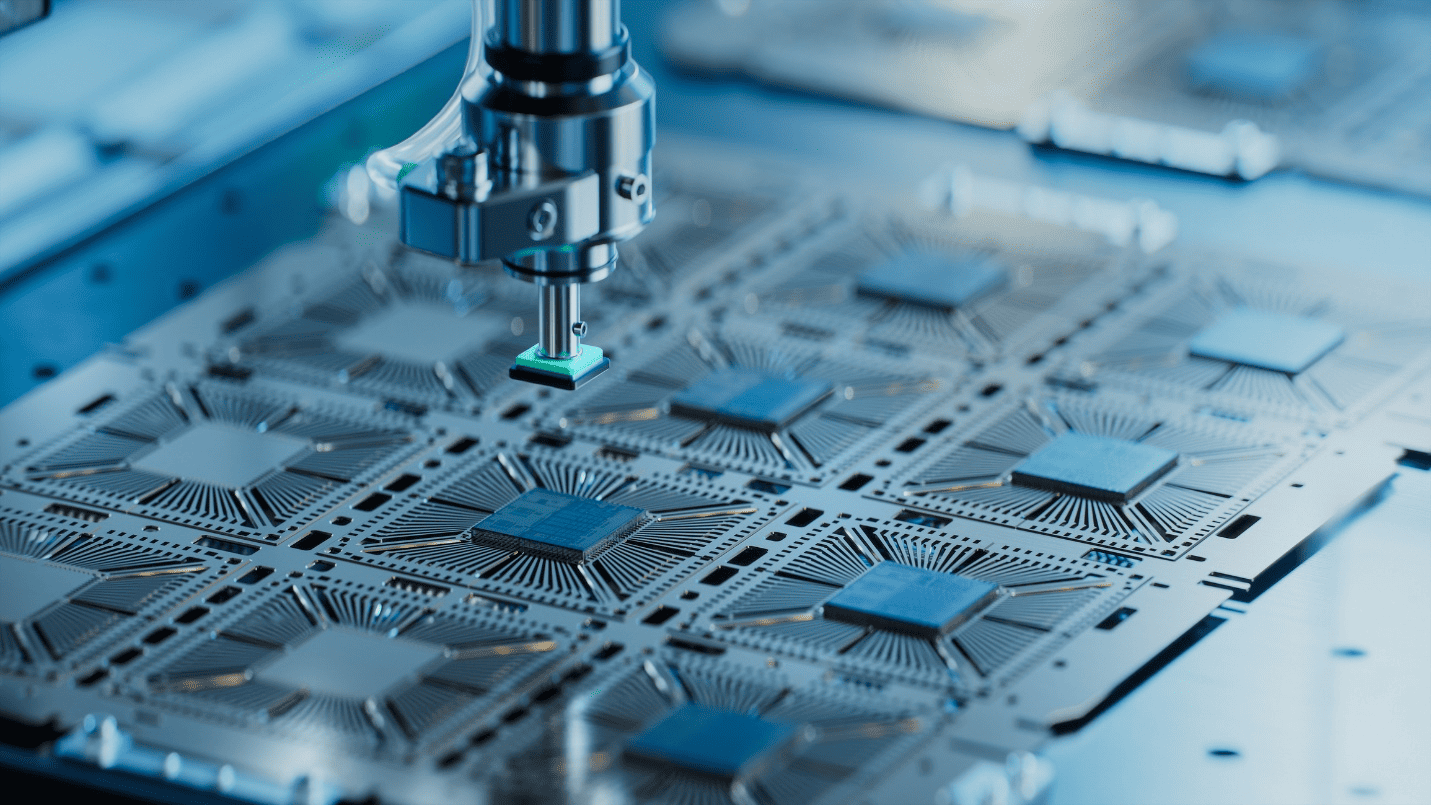
Pusvadītāju rūpniecība darbojas mūsdienu ražošanas priekšgalā, ražojot mikroshēmas, kas darbina visu, sākot no plaša patēriņa elektronikas līdz kosmosa sistēmām. Tā kā tranzistoru mezglu izmērs turpina sarukt zem 5 nm un 3 nm robežvērtībām, iekārtām, ko izmanto šo mikroshēmu ražošanā, ir jādarbojas ar ārkārtēju precizitāti un konsekvenci. Pat vismazākā dimensiju novirze kritiski svarīgā iekārtas komponentā var izraisīt ražas zudumus miljonu dolāru vērtībā par katru ražošanas ciklu.
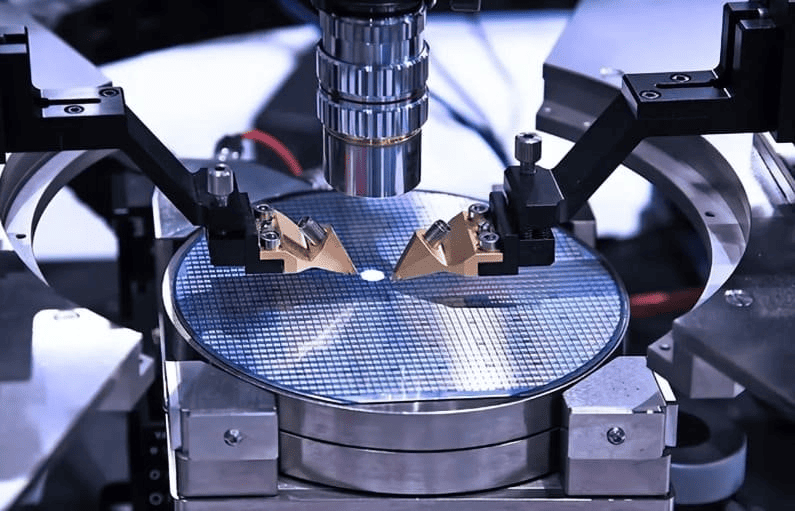
CNC apstrāde pusvadītāju rūpniecībai
CNC apstrāde ir kļuvusi par pamata ražošanas metodi augstas precizitātes komponentu ražošanai, kas nepieciešami pusvadītāju iekārtām. Tās spēja ievērot mikronu līmeņa pielaides, apstrādāt sarežģītas ģeometrijas un nodrošināt konsekventus rezultātus visos ražošanas apjomos padara to unikāli piemērotu šai nozarei. Šajā rakstā tiek pētīts, kā CNC apstrāde veicina pusvadītāju iekārtu veiktspēju, komponentu kvalitāti un plašāku virzību uz nākamās paaudzes mikroshēmu ražošanas tehnoloģiju.
Pusvadītāju iekārtu ražošanas izpratne
Pusvadītāju izgatavošana ir daudzpakāpju process, kas ietver simtiem precīzi secīgu darbību, lai neapstrādātas silīcija plāksnes pārveidotu par funkcionālām integrētām shēmām. Katrs posms ir atkarīgs no aprīkojuma, kam jādarbojas atkārtoti ārkārtīgi šauros procesa logos. Iekārtu precizitāte nav sekundāra procesam; tā ir pats process.
Galvenās iekārtas, ko izmanto pusvadītāju ražošanā
Pusvadītāju rūpnīcas galvenās iekārtu kategorijas ietver:
- Litogrāfijas sistēmas: Projicējiet shēmu rakstus uz vafeļu virsmām, izmantojot UV vai ekstremālu ultravioleto gaismu. Rakstu izvietojuma precizitāte tiek mērīta nanometros, tāpēc mašīnas rāmja konstrukcijas stingrība un termiskā stabilitāte ir kritiski svarīga.
- Kodināšanas mašīnas: Izmantojot plazmas vai ķīmiskos procesus, selektīvi noņemiet materiālu no vafeļu virsmām. Kameras ģeometrija un virsmas stāvoklis tieši ietekmē kodināšanas vienmērīgumu visā vafeļu platē.
- Nogulsnēšanas iekārtas: Ar ķīmiskās tvaiku pārklāšanas (CVD) vai fizikālās tvaiku pārklāšanas (PVD) palīdzību uz plāksnēm uzklāj plānas materiāla plēves. Kameras izmēru precizitāte nosaka plēves biezuma vienmērīgumu.
- Vafeļu apstrādes sistēmas: Transportējiet plāksnītes starp procesa stacijām, neradot piesārņojumu vai mehānisku spriegumu. Pozicionēšanas atkārtojamības prasības parasti ir dažu mikronu robežās.
- Pārbaudes un metroloģijas instrumenti: Izmēriet kritiskos izmērus, virsmas defektus un plēves īpašības vairākos procesa plūsmas punktos. Lai nodrošinātu ticamus mērījumus, to pašu konstrukcijas komponentiem ir jābūt dimensiju ziņā stabiliem.
Kāpēc iekārtu precizitāte tieši ietekmē mikroshēmas kvalitāti
Katrs pusvadītāju rūpnīcas aprīkojuma komponents atrodas savstarpēji atkarīgu procesa posmu ķēdē. Izmēru kļūda vakuuma kameras sienā ietekmē spiediena vienmērīgumu. Nepareizi novietota platforma ietekmē raksta pārklājuma precizitāti. Slikti pabeigta gāzes padeves sastāvdaļa rada piesārņojumu. Uzlabotos mezglos tie nav teorētiski riski, bet gan ražu iznīcinoša realitāte, kuras novēršanai rūpnīcas nepārtraukti strādā. [1]
Pieaugošais pieprasījums pēc stingrākām pielaidēm
Pusvadītāju mezgliem sarūkot, paralēli samazinās iekārtu komponentu pielaides prasības. Komponents, kas ir pieņemams 28 nm ražošanai, var būt pilnīgi nepiemērots 3 nm ražošanai. Piemēram, EUV litogrāfijas iekārtām ir nepieciešami optiskie un strukturālie komponenti, kas apstrādāti ar pielaidēm, kuras mēra desmitos nanometru, ar virsmas apdares un termiskās stabilitātes specifikācijām, kas ierobežo tradicionālo apstrādi. ASML, vienīgais EUV sistēmu ražotājs, piegādā komponentus, kas apstrādāti ar pielaidēm zem mikrona, no ļoti specializētas piegādes ķēdes. Šī tendence uz stingrākām specifikācijām nav īslaicīga; tā ir nozares noteicošā trajektorija. [2]
Kāpēc precizitāte ir kritiska pusvadītāju iekārtās
Pusvadītāju iekārtu precizitāte nav kvalitātes priekšrocība; tā ir ekspluatācijas nepieciešamība. Mikroshēmu ražošanas fizika progresīvos mezglos neatstāj praktiski nekādu rezervi izmēru kļūdām, neatbilstībai vai virsmas piesārņojumam. Katram iekārtu ķēdes komponentam ir jādarbojas noteiktās pielaides robežās konsekventi tūkstošiem darba stundu laikā, darbojoties aktīvas ražošanas vides termiskās, mehāniskās un ķīmiskās slodzes apstākļos.
Mikronu līmeņa un submikronu pielaides
Modernos pusvadītāju mezglos iekārtu komponentiem parasti tiek noteiktas pielaides ±1 µm vai stingrākas. Tas neattiecas tikai uz optiskajiem komponentiem; konstrukcijas daļām, vakuuma atlokiem, skatuves mezgliem un gāzes padeves armatūrai ir precizitātes prasības, kas lielākajā daļā citu nozaru tiktu uzskatītas par izņēmuma prasībām. Lai sasniegtu šīs pielaides ražošanā, nevis laboratorijas apstākļos, ir nepieciešamas iekārtas ar augstu ģeometrisko precizitāti, stabilu termisko vidi un stingru procesa kontroli visā apstrādes darbplūsmā. [3]
Izmēru kļūdu ietekme uz ražošanu
Pusvadītāju iekārtu izmēru kļūdas tieši izplatās vafeļu līmeņa defektos:
- Raksta pārklājuma kļūdas: Plātnes platforma, kas ir nobīdīta pat par 10 nm, rada nepareizu novietojumu starp secīgiem litogrāfijas slāņiem, radot nefunkcionējošas ierīces.
- Filmas nevienmērīgums: Nogulsnēšanas kameras komponenti ar nepareizu ģeometriju maina gāzes plūsmas sadalījumu, kā rezultātā plēves biezums pāri vafeles virsmai ir nevienmērīgs.
- Kodināšanas nevienmērīgums: Plazmas kodināšanas kameras ar izmēru novirzēm no konstrukcijas rada nevienmērīgu kodināšanas ātrumu visā vafelē, samazinot mikroshēmas ražu.
- Daļiņu piesārņojums: Slikti apstrādātas iekšējās virsmas vakuuma kamerās vai gāzes vados izmet daļiņas, kas nolaižas uz vafeļu virsmām, radot defektus, kurus nevar novērst lejup pa straumi.
Katrs no šiem atteices režīmiem tieši nozīmē samazinātu ražu, kas lielapjoma pusvadītāju ražošanā rada ievērojamus finansiālus zaudējumus uz katru skarto partiju. [4]
Vibrāciju kontrole un izlīdzināšanas precizitāte
Pusvadītāju iekārtas darbojas vidē, kur vibrācija ir aktīvi jākontrolē. Jo īpaši litogrāfijas sistēmas izmanto aktīvas vibrāciju izolācijas platformas, lai atdalītu optisko kolonnu no grīdas vibrācijas. Apstrādātajām sastāvdaļām, kas veido šīs platformas un atbalsta konstrukcijas, jābūt ģeometriski precīzām un pareizi līdzsvarotām, lai izvairītos no savu vibrācijas avotu radīšanas. Optisko un mehānisko mezglu izlīdzināšanas precizitāte ir atkarīga no apstrādāto montāžas virsmu precizitātes un atskaites elementiem, kas novieto katru komponentu sistēmā. Pat nelielas virsmas līdzenuma kļūdas uz montāžas virsmas var radīt leņķisku nobīdi, kas pasliktina attēlveidošanas veiktspēju visā plāksnes laukā.
Virsmas apdares prasības vidēm, kas ir jutīgas pret piesārņojumu
Pusvadītāju apstrādes instrumenta iekšpusē virsmas apdare ir piesārņojuma kontroles parametrs, ne tikai estētisks. Raupjas iekšējās virsmas vakuuma kamerās aiztur procesa gāzes, vakuumā izplūstošās gāzes un izdala daļiņas. Elektropulētas vai precīzi apstrādātas virsmas ar zemām Ra vērtībām ievērojami samazina šos riskus. Komponentiem, kas pakļauti agresīvām ķīmiskām vielām, piemēram, uz fluora bāzes veidotām kodināšanas gāzēm, virsmas apdare ietekmē arī ķīmisko izturību, jo raupjākām virsmām ir lielāka efektīvā virsmas platība ķīmiskai iedarbībai, paātrinot koroziju un daļiņu veidošanos. [5]
CNC apstrādes tehnoloģijas, ko izmanto pusvadītāju ražošanā
Neviens atsevišķs CNC process neaptver visu pusvadītāju iekārtās nepieciešamo komponentu klāstu. Detaļu ģeometrijas, materiālu un pielaides prasību daudzveidība vienā darbgaldā prasa tikpat daudzveidīgu apstrādes tehnoloģiju kopumu. Praksē pusvadītāju iekārtu ražotāji un to piegādes ķēdes izmanto vairākus CNC procesus, bieži vien kombinācijā, lai ražotu komponentus, kas atbilst nozares stingrajiem standartiem.
Pusvadītāju CNC apstrāde augstas veiktspējas komponentiem
CNC frēzēšana sarežģītām ģeometrijām
CNC frēzēšana ir dominējošais process pusvadītāju iekārtu arhitektūras strukturālo un funkcionālo komponentu ražošanā. Vakuuma kameru korpusi, iekārtu rāmji, montāžas plāksnes un gāzes kolektori galvenokārt ir frēzēti komponenti. Šajā nozarē izmantotie modernie CNC apstrādes centri darbojas ar pozicionēšanas precizitāti ±1 µm vai labāku, ko atbalsta termiski kompensētas mašīnu konstrukcijas un augstas izšķirtspējas lineārie kodētāji.
Galvenās ar pusvadītāju iekārtām saistītās iespējas ir šādas:
- Stingra līdzenuma un paralēlisma kontrole uz blīvējuma virsmām un montāžas virsmām, kur novirzes, kas pārsniedz dažus mikronus, var apdraudēt vakuuma integritāti vai komponentu izlīdzināšanu.
- Dziļo iedobumu un plānsienu apstrāde vieglām konstrukcijas detaļām, kurām nepieciešami rūpīgi pārvaldīti griešanas spēki, lai izvairītos no sagataves novirzes.
- Sarežģītas iekšējās ģeometrijas gāzes sadales kolektoriem un dzesēšanas kanāliem, kur plūsmas ceļa izmēri tieši ietekmē procesa vienmērīgumu.
CNC virpošana cilindriskām un rotējošām detaļām
CNC virpošana ražo cilindriskas detaļas, kas atrodamas visās pusvadītāju iekārtās: vārpstas, vārpstas, veidgabalus, atlokus un rotācijas platformas elementus. Šajā kontekstā virpošanas operācijām ir jāievēro diametra pielaides un virsmas apdare, kas ir salīdzināma ar tām, kas nepieciešamas kosmosa vārpstu ražošanā. Piemēram, gultņu ligzdas uz plākšņu apstrādes vārpstām parasti tiek noteiktas atbilstoši ISO pielaides pakāpēm IT5 vai IT6, ar virsmas apdares prasībām Ra 0.4 µm vai labākām, lai nodrošinātu pareizu gultņu ligzdu un ilgu kalpošanas laiku.
Daudzasu CNC apstrāde sarežģītiem dizainiem
Piecu asu un daudzu asu CNC apstrāde ir kļuvusi būtiska pusvadītāju iekārtu komponentiem, kas apvieno sarežģītas ārējās ģeometrijas ar iekšējām iezīmēm, kurām nepieciešama piekļuve no vairākiem leņķiem. Piecu asu apstrādes centrs var izgatavot sarežģītu vakuuma kameras komponentu, kas ir komplektā ar portu atlokiem, iekšējiem dzesēšanas kanāliem un precīzām blīvēšanas virsmām, vienā iestatījumā. Tas novērš pārvietošanas kļūdas, kas uzkrājas, ja viena un tā pati detaļa tiek ražota vairākās iestatījumos uz vienkāršākām mašīnām, tieši uzlabojot gatavās detaļas ģeometrisko precizitāti. Pusvadītāju iekārtām, kur attiecības starp vairākām iezīmēm uz vienas detaļas bieži vien ir tikpat svarīgas kā pašas iezīmes, apstrāde vienā iestatījumā ir ievērojama kvalitātes priekšrocība. [6]
Precīzas urbšanas un urbšanas operācijas
Precīzi caurumi pusvadītāju iekārtu komponentos kalpo kā izlīdzināšanas elementi, stiprinājumu atrašanās vietas, vakuuma porti un šķidruma kanāli. Šo elementu prasības sniedzas tālāk par vienkāršu diametra pielaidi:
- Pozīcijas precizitāte: Lai nodrošinātu pareizu blīvējumu vakuumā, vakuuma atloku skrūvju caurumu rakstiem jābūt saskaņotiem ar savienojošajiem komponentiem milimetra daļās.
- Cilindriskums: Urbtajiem caurumiem, ko izmanto kā gultņu vai bukses ligzdas, jābūt apaļiem un taisniem visā dziļumā, ne tikai pareizam diametram vienā šķērsgriezumā.
- Virsmas apdare urbumos: Precīzu urbumu iekšējām virsmām bieži tiek norādīts Ra 0.8 µm vai labāks, īpaši, ja tās kalpo kā slīdvirsmas vai blīvēšanas saskarnes.
Konstruktīvorrošanas un precīzās CNC urbšanas operācijas, izmantojot vienpunktu urbšanas stieņus, šīs prasības pusvadītāju iekārtu ražošanā tiek ievērotas regulāri.
Augstas veiktspējas apstrāde progresīviem materiāliem
Vairākus materiālus, kas izplatīti pusvadītāju iekārtās, tostarp alumīnija sakausējumus, titānu un inženierkeramiku, vislabāk apstrādāt, izmantojot ātrgaitas apstrādes stratēģijas. Liels vārpstas ātrums apvienojumā ar nelielu griešanas dziļumu un lielu padeves ātrumu samazina griešanas spēkus, samazina siltuma veidošanos sagatavē un nodrošina izcilu virsmas apdari. Alumīnija vakuuma kameras komponentiem ātrgaitas apstrāde nodrošina nepieciešamo izmēru precizitātes un virsmas kvalitātes kombināciju bez atlikušā sprieguma un termiskās deformācijas, kas var rasties, izmantojot parastos griešanas parametrus. [7]
Galvenie pusvadītāju iekārtu komponenti, ko ražo CNC apstrāde
Pusvadītāju iekārtas ir ļoti specializētu komponentu komplekts, katram no tiem ir precīzas izmēru un virsmas prasības. CNC apstrāde ir galvenā ražošanas metode lielākajai daļai šo komponentu, aptverot konstrukcijas mezglus, procesam kritiskas kameras un precīzas kustības sistēmas. Izpratne par to, ko katrs komponents pieprasa no apstrādes procesa, paskaidro, kāpēc tradicionālās ražošanas metodes šajā nozarē nav pietiekamas.
Vakuuma kameras
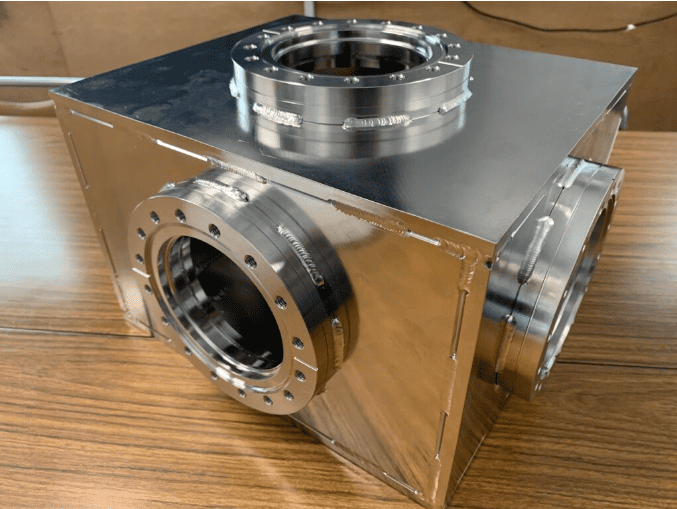
Vakuuma kamera pusvadītāju iekārtām
Vakuuma kameras ir vienas no dimensiju ziņā prasīgākajām pusvadītāju iekārtu sastāvdaļām. Tām ir jāsaglabā strukturālā integritāte atmosfēras spiediena slodzes apstākļos, vienlaikus saglabājot pietiekami precīzu iekšējo ģeometriju, lai nodrošinātu vienmērīgus procesa apstākļus visā plāksnes virsmā. CNC apstrādes prasības vakuuma kamerām ietver:
- Blīvējošo virsmu līdzenums: Lai augsta vai īpaši augsta vakuuma apstākļos panāktu hermētisku metāla vai elastomēra blīvējumu, Conflat un ISO atlokiem ir nepieciešams blīvējuma virsmas līdzenums dažu mikronu robežās.
- Iekšējās virsmas apdare: Elektropulētas vai precīzi apstrādātas iekšējās virsmas samazina gāzu izdalīšanos un daļiņu veidošanos, kas abi pasliktina procesa veiktspēju nogulsnēšanas un kodināšanas pielietojumos.
- Portu un funkciju pozicionēšana: Vakuuma portiem, skata loga atlokiem un instrumentu caurvadēm jābūt precīzi novietotām attiecībā pret kameras centra līniju, lai tās atbilstu ārējiem aparatūras elementiem un procesa instrumentiem.
Alumīnija sakausējuma kameras, īpaši tās, kas izgatavotas no 6061-T6 vai 6063 materiāla, dominē CVD un PVD pielietojumos, pateicoties materiāla apstrādājamības, zemas gāzu izdalīšanās un saderības ar anodēšanas apstrādēm, kas uzlabo virsmas izturību, kombinācijai. [8]
Vafeļu platformas un pozicionēšanas sistēmas
Plākšņu platformas ir kustībai kritiskas sastāvdaļas, kas pozicionē plāksni attiecībā pret procesu vai attēlveidošanas sistēmu ar nanometru līmeņa atkārtojamību. Plākšņu platformas apstrādātās sastāvdaļas ietver:
- Skatuves virsbūves un vagoni: Izgatavots no granīta, alumīnija vai zemas izplešanās sakausējumiem, lai apvienotu strukturālo stingrību ar minimālu termisko izplešanos. Gultņu un vadotņu montāžas virsmu līdzenums ir ļoti svarīgs platformas taisnumam un atkārtojamībai.
- Lineāro vadotņu sēdekļi: Virsmām, uz kurām ir uzstādītas precīzās lineārās vadotnes, jābūt plakanām un paralēlām mikronu robežās visā platformas pārvietošanās garumā, jo jebkura novirze tieši parādās kā pozicionēšanas kļūda vafeļu skenēšanas laikā.
- Kodētāja skalas montāžas funkcijas: Pozīcijas kodētāja skalas jāuzstāda uz precīzi apstrādātām atskaites virsmām, lai nodrošinātu, ka izmērītā pozīcija atbilst faktiskajai platformas pozīcijai visā pārvietošanās diapazonā.
Nepareizi novietota plāksnīte rada pārklājuma kļūdas starp secīgām litogrāfijas ekspozīcijām, kas progresīvos mezglos, kuru izmērs ir mazāks par 10 nm, var padarīt veselas plāksnīšu partijas nefunkcionālas. Šāda ražas zuduma izmaksas padara plāksnītes komponentu apstrādes precizitāti par tiešu finanšu mainīgo lielumu rūpnīcas ekonomikā.
Iekārtu rāmji un konstrukcijas mezgli
Pusvadītāju apstrādes instrumenta konstrukcijas rāmis nodrošina ģeometrisko atskaites punktu katrai tajā uzstādītajai sastāvdaļai. Rāmja precizitāte nosaka procesa moduļu, optisko kolonnu un apstrādes sistēmu izlīdzināšanu attiecībā vienam pret otru. CNC apstrādes prasības konstrukcijas mezgliem ietver:
- Datu virsmas precizitāte: Primārajām atskaites virsmām jābūt apstrādātām plakanām un kvadrātveida, lai tās kalpotu kā uzticamas montāžas atsauces visā iekārtu montāžas procesā.
- Caurumu raksta precizitāte: Precīzi urbti un izurbti caurumu raksti nosaka mezglu un moduļu atrašanās vietu rāmī. Pozīcijas kļūdas šajos rakstos tieši noved pie uzstādīto komponentu nepareizas izlīdzināšanas.
- Atlikušā stresa pārvaldība: Lieli konstrukcijas elementi, kas izgatavoti no alumīnija vai tērauda plāksnēm, var saglabāt atlikušos spriegumus no velmēšanas vai liešanas procesa. Šie spriegumi laika gaitā atslābst, izraisot izmēru nobīdi. Lai iegūtu stabilus rāmjus, ir nepieciešama pareiza materiāla izvēle, sprieguma mazināšana pirms apstrādes un konservatīvas materiāla noņemšanas stratēģijas. [9]
Precīzijas kronšteini un montāžas armatūra
Kronšteini un montāžas armatūra izvieto sensorus, optiskos komponentus, gāzes iesmidzinātājus un citus funkcionālos elementus procesa vidē. Lai gan katrs no šiem komponentiem atsevišķi ir mazāks par kamerām vai rāmjiem, tiem bieži vien ir visstingrākās relatīvās pielaides prasības montāžā, jo tie tieši nosaka procesam kritisku elementu pozīciju. Sensora kronšteins, kas atrodas 50 µm nobīdīts no pozīcijas, var izraisīt to, ka plākšņu pārbaudes sistēma nepamana defektus vai ģenerē kļūdainus rādījumus, un neviens no šiem faktoriem nav pieņemams ražošanā.
Gāzes piegādes sistēmas komponenti
Gāzes padeves komponenti, tostarp kolektori, iesmidzinātāji un sadales bloki, kontrolē procesa gāzu plūsmu kodināšanas un nogulsnēšanas kamerās. CNC apstrādes prasības šīm detaļām ir vērstas uz:
- Iekšējās ejas ģeometrija: Plūsmas ceļa šķērsgriezumiem un garumiem jābūt precīziem, lai nodrošinātu projektēto plūsmas ātrumu un spiediena kritumu sasniegšanu ekspluatācijas laikā.
- Virsmas apdare uz samitrinātām virsmām: Iekšējām virsmām, kas pakļautas reaģējošām procesa gāzēm, jābūt gludām un bez apstrādes pēdām, kas aiztur gāzi, veicina koroziju vai rada daļiņas.
- Portu un savienojumu saskarnes: Vītņotiem vai atloka savienojuma punktiem jābūt precīzi novietotiem un ar noteiktiem izmēriem, lai tie pareizi atbilstu augšupējās un lejupējās plūsmas santehnikai. [10]
Dzesēšanas plāksnes un termiskās vadības detaļas
Siltuma pārvaldība ir kritisks inženiertehnisks izaicinājums pusvadītāju iekārtās, kur procesa siltums ir efektīvi jānoņem, lai saglabātu izmēru stabilitāti un aizsargātu jutīgas detaļas. Ar CNC apstrādātās dzesēšanas plāksnes ietver:
- Iekšējie dzesēšanas kanāli: Caur detaļu plūst temperatūru kontrolējošs šķidrums caur frēzētiem vai urbtiem kanāliem. Kanāla ģeometrija, tostarp šķērsgriezums, atstarpe un ceļa garums, nosaka termisko vienmērīgumu visā plāksnes virsmā.
- Virsmas līdzenums: Dzesēšanas plāksnēm, kas saskaras ar procesa komponentiem vai vafeļu patronām, jābūt plakanām, lai nodrošinātu vienmērīgu termisko kontaktu un vienmērīgu temperatūras sadalījumu visā vafelē.
- Materiālu izvēle: Alumīnijs ir dominējošais materiāls dzesēšanas plāksnēm, pateicoties tā augstajai siltumvadītspējai un apstrādājamībai, savukārt nerūsējošais tērauds tiek izmantots, ja nepieciešama ķīmiskā saderība ar dzesēšanas šķidrumiem.
Secinājumi
CNC apstrāde ir tehniskais pamats, uz kura balstās pusvadītāju iekārtu veiktspēja. Katra šajā rakstā aplūkotā komponentu kategorija, sākot no vakuuma kamerām līdz vafeļu pakāpēm un dzesēšanas plāksnēm, ir atkarīga no tās, lai sasniegtu izmēru precizitāti un virsmas integritāti, ko pieprasa progresīva ražošana.
Samazinoties mikroshēmu mezgliem un sašaurinoties apstrādes logiem, apstrādāto komponentu precizitātes prasības tikai pastiprināsies. CNC apstrāde, ko atbalsta nepārtraukta mašīnu precizitātes un procesa vadības attīstība, joprojām ir visspējīgākā un mērogojamākā metode šo prasību izpildei, un tās loma pusvadītāju piegādes ķēdē padziļinās līdz ar nozari, kuru tā apkalpo.
Atsauces
Allwood, JM, Childs, TH, Clare, AT, De Silva, AK, Dhokia, V., Hutchings, IM, Leach, RK, Leal-Ayala, DR, Lowth, S., Majewski, CE, Marzano, A., Mehnen, J., Nassehi, A., Ozturk, E., Raffles, MH, Roy, R., Shyha, I., & Turner, S. (2015). Ražošana divkāršā ātrumā. Materiālu apstrādes tehnoloģijas žurnāls , 229 , 729.–757. lpp. https://doi.org/10.1016/j.jmatprotec.2015.10.028
Arun, AP, Sreenivasan, N., Patil, JH, Kusanur, R., Ramachandraiah, HL, un Ramakrishna, M. (2025). Plānās plēves nākamās paaudzes tehnoloģijām: visaptverošs pamatprincipu, izaugsmes, nogulsnēšanas stratēģiju, pielietojumu un jauno robežu pārskats. Processes , 13 (12), 3846. https://doi.org/10.3390/pr13123846
Cao, D., Dong, H., Zeng, Z., Zhang, W., Li, X. un Yu, H. (2025). Termiskās kontroles sistēmas projekcijas litogrāfijas instrumentos: visaptverošs pārskats. Micromachines , 16 (8), 880. https://doi.org/10.3390/mi16080880
Chen, H., & Chen, C. (2025). Statiskās, adaptīvās un dinamiskās izlases apskats vafeļu ražošanā. Applied System Innovation , 9 (1), 1. https://doi.org/10.3390/asi9010001
Dahmen, T. (2021). Degvielas iesmidzinātāju aditīvā ražošana: projektēšana, procesi un materiāli. DTU Mehāniskā inženierija . https://doi.org/10.13140/rg.2.2.21672.85762
Fragassa, C., Vetricini, J., Latini, M., Merlin, M., & Santulli, C. (2026). Virsmas piesārņojuma noņemšanas eksperimentāls pētījums no apstrādātiem metāliem, izmantojot vairāku metožu raksturojumu. Metals , 16 (5), 485. https://doi.org/10.3390/met16050485
Krimpenis, AA un Iordanidis, DM (2023). Daudzasu hibrīda frēzēšanas-filamentu ekstrūzijas CNC darbgalda nemetāliskiem materiāliem projektēšana un analīze. Machines , 11 (6), 637. https://doi.org/10.3390/machines11060637
Möhring, H., Biermann, D., Bleicher, F., Melkote, S. un Kappmeyer, G. (2025). Armatūra un sagatavju iespīlēšanas sistēmas apstrādē. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Orji, NG, Badaroglu, M., Barnes, BM, Beitia, C., Bunday, BD, Celano, U., Kline, RJ, Neisser, M., Obeng, Y. un Vladar, AE (2018). Metroloģija nākamās paaudzes pusvadītāju ierīcēm. Nature Electronics , 1 (10), 532–547. https://doi.org/10.1038/s41928-018-0150-9
Sambo, AM, Younas, M. un Njuguna, J. (2024). Ieskats aditīvi ražota Ti6Al4V sakausējuma apstrādes tehnikās: visaptverošs pārskats. Applied Sciences , 14 (22), 10340. https://doi.org/10.3390/app142210340




