

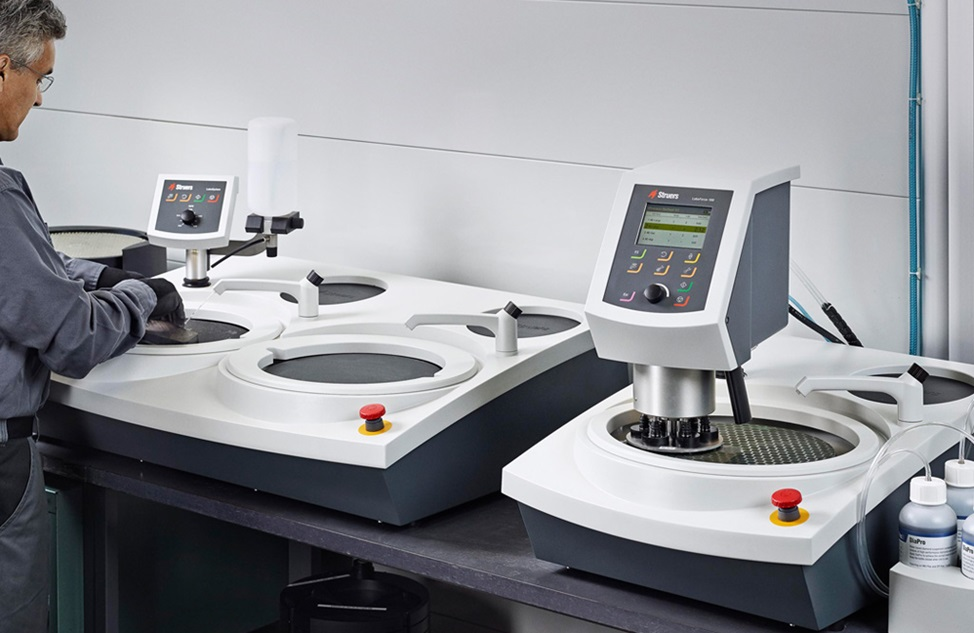
Vakuuma kameru pēcapstrādē pulēšana ir būtiska , bet bieži vien aizmirsta fāze. Vai esat kādreiz domājuši, kāpēc tā ir tik svarīga? Kā kameras virsmas gludums varētu ietekmēt tās funkcionalitāti augstas precizitātes nozarēs, piemēram, pusvadītāju ražošanā vai kosmosa rūpniecībā?
Pat vismazākie defekti var izraisīt piesārņojumu, gāzu izplūdi vai dārgus bojājumus, jo vakuuma kameras darbojas skarbos apstākļos. Tātad, kāpēc pulēšana ir nepieciešama, lai samazinātu šos riskus? Šajā rakstā tiks aplūkotas aizraujošās pulēšanas metodes un pētīts, kā tās uzlabo vakuuma kameru efektivitāti, izturību un uzticamību. Tātad, sāksim.
2. Pulēšana vakuuma kameras ražošanā
Izšķirošs posms vakuuma kameras pēcapstrādē ir pulēšana, kas uzlabo kameru virsmu izskatu un funkcionalitāti. Izgatavošanas laikā var veidoties rupjas virsmas, piemaisījumi un mikrodefekti, kas var ietekmēt kameras spēju uzturēt augstu vakuuma līmeni. Izlīdzinot šos defektus un samazinot virsmas raupjumu, pulēšana uzlabo kameras kopējo efektivitāti un tīrību.
Pulēšanas nozīme
Pulēšana ir ļoti svarīga, lai samazinātu gāzu izdalīšanos — iesprostoto gāzu izdalīšanos no virsmas defektiem vakuuma apstākļos. Turklāt gludas virsmas atvieglo kameras tīrīšanu un novērš piemaisījumu uzkrāšanos, nodrošinot, ka tā joprojām ir piemērota smalkiem vakuuma procesiem.
3. Pulēšanas metožu veidi
Vakuuma kameras konstrukcijā tiek izmantotas dažādas pulēšanas metodes, lai sasniegtu nepieciešamo virsmas apdari atkarībā no kameras īpašajām vajadzībām. Katrai metodei ir savas priekšrocības, un tā tiek izvēlēta, pamatojoties uz vairākiem mainīgajiem lielumiem, tostarp vēlamo vakuuma vidi, kameras materiālu un nepieciešamo gludumu. Tālāk ir norādītas tipiskas pulēšanas metodes:
1. Mehāniskā pulēšana
Tradicionāli vakuuma kameras virsmu izlīdzina ar mehānisku pulēšanu , izmantojot abrazīvu aprīkojumu un materiālus, piemēram, pulēšanas diskus vai smilšpapīru. Šī procedūra samazina raupjumu un fiziski novērš virsmas defektus.
- ProcessLai pakāpeniski samazinātu virsmas raupjumu, mehāniskajā pulēšanā tiek izmantoti arvien smalkāki abrazīvi materiāli.
- Pabalsti: Ekonomisks plašām platībām. Novērš virsmas nepilnības un sagatavo virsmu papildu apdarei.
- MīnusiIespējams, ka tas nevarēs sasniegt augstu gluduma pakāpi, kas nepieciešama lietojumos, kuros nepieciešams ārkārtīgi augsts vakuums. Lai iegūtu konsekventus rezultātus, ir nepieciešama noturība un smags darbs.
2. Elektropulēšana
Elektroķīmiskās pulēšanas procesā vakuuma kamera tiek iegremdēta elektrolīta šķīdumā un pakļauta elektriskajai strāvai. Šī metode rada ļoti gludu un atstarojošu apdari, uzmanīgi noņemot materiālu no virsmas.
Elektropulēšanā katoda (negatīvi lādēts elektrods) lomu spēlē vadoša viela, parasti nerūsējošais tērauds vai cits inerts materiāls, savukārt anoda (pozitīvi lādēts elektrods) lomu spēlē vakuuma kamera vai pulējamais objekts.
- ProcedūraElektrolītiskajā vannā kamera kalpo kā anods. Strāva mīkstina svārstības, izšķīdinot virsmas materiālu mikroskopiskā līmenī.
- Pabalsti: Rada neticami gludas, spoguļveidīgas virsmas. Ar šo metodi virsmas raupjumu var samazināt līdz ārkārtīgi zemam līmenim (submikronu Ra vērtībām). Tā uzlabo izturību pret koroziju, noņemot virsmas piemaisījumus.
- Mīnusi: Viens trūkums ir tāds, ka tam nepieciešams īpašs aprīkojums. Tas ir dārgāk nekā manuāla pulēšana.
3. Ķīmiskā pulēšana
Ķīmiskā pulēšana noņem un izlīdzina vakuuma kameras virsmu, izmantojot ķīmisku šķīdumu. Parasti to uzklāj sarežģīti veidotām vai delikātām detaļām, kuras ir grūti mehāniski pulēt.
- ProcedūraKamera ir iegremdēta ķīmiskajā vannā, kas vienmērīgi un bez nepieciešamības pēc aprīkojuma noņem daļiņas.
- IeguvumiPiemērots sarežģītām ģeometrijām un dizainiem. Tas nodrošina, ka grūti sasniedzamas vietas tiek vienmērīgi apstrādātas.
- trūkumiTo var būt sarežģīti precīzi regulēt. Tas var atstāt piesārņotājus, kuriem nepieciešama rūpīga tīrīšana.
4. Pulēšana
Pulēšana ir apdares tehnika, kas, izmantojot rotējošu auduma ripu un pulēšanas ķimikālijas, rada gludu virsmu. Kā pēdējo soli to bieži izmanto, lai uzlabotu vakuuma kameras izskatu.
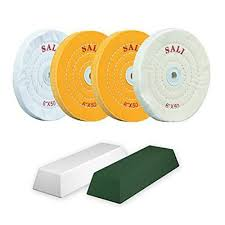
- PiegādeLai pulētu virsmu, ar lielu ātrumu tiek griezta filca ritenis vai audums, kas pārklāts ar pulēšanas vielu.
- IeguvumiViegli lietojams un efektīvs estētisku uzlabojumu nodrošināšanai. Spēj nodrošināt augsta spīduma apdari.
- MīnusiLielākoties estētisks; nav piemērots smalku vakuuma klases virsmu ražošanai atsevišķi. To var izmantot tikai āra virsmām.
5. Lāzera pulēšana
Bezkontakta procesā, ko sauc par lāzera pulēšanu, materiāla virsma tiek izkausēta ar lāzera starojumu, ļaujot virsmas spraigumam izlīdzināt defektus, vielai sacietējot.
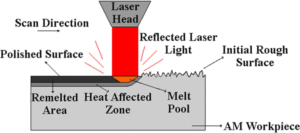
- PiegādeFokusējot lāzera staru uz kameras virsmas, tiek izkausēts plāns materiāla slānis. Izkausētajam materiālam aizpildot visus defektus, virsma, atdziestot, izlīdzinās.
- IeguvumiLieliski piemērots mazām, sarežģītām zonām, ārkārtīgi precīzs un kontrolēts.
bezkontakta metode, kas samazina piesārņojuma iespējamību.
Ideāli piemērots sarežģītām vai grūti sasniedzamām virsmām.
- MīnusiNepieciešams īpašs lāzera aprīkojums.
ierobežo vielas spēja sacietēt un izkust, nemainot tās īpašības.
6. Plazmas pulēšana
Plazmas pulēšana , izmantojot plazmu — jonizētu gāzi, likvidē miniatūrus nogulsnējumus no virsmas. Šī metode ir īpaši piemērota virsmām, kurām nepieciešama vienmērīga apdare bez mehāniskas slodzes, vai nevadošu materiālu pulēšanai.
- Procedūra: Vakuuma kamerā tiek ievadīta zema spiediena atmosfēra, kas rada plazmu. Plazmas joniem uzbrūkot virsmai, materiāls tiek atņemts atoms pa atomam.
- Pabalsti: Iegūst ārkārtīgi tīras un augstas kvalitātes virsmas. Mazāks fiziskais kaitējums, jo nav saskares starp instrumentiem un apstrādājamo priekšmetu. Piemērots nemetāliskām virsmām.
- trūkumiLēnāk nekā mehāniskās metodes. Tam nepieciešama īpaša plazmas un vakuuma iekārta.
7. Ultraskaņas pulēšana
Vakuuma kameras virsma tiek pulēta, izmantojot ultraskaņas pulēšanu , kurā abrazīvā maisījuma maisīšanai tiek izmantotas augstfrekvences ultraskaņas vibrācijas. Šī metode ir ideāli piemērota mazu vai sarežģītu detaļu pulēšanai.
- Procedūra: Ultraskaņas devēja radītās augstfrekvences vibrācijas izraisa abrazīvu daļiņu svārstības dūņās, pulējot virsmu.
- IeguvumiLieliski piemērots sarežģītai ģeometrijai un sīkām detaļām. Precīzs un nesabojājošs. Samazina materiāla zudumu vai pārmērīgas pulēšanas iespējamību.
- Mīnusi: Nespēja labi strādāt uz lielām virsmām ir trūkums. Tas prasa precīzu kontroli pār suspensijas sastāvu un vibrācijas īpašībām.
8. Magnētiskā abrazīvā pulēšana (MAP)
Magnētiskajā abrazīvajā pulēšanā abrazīvās daļiņas tiek manipulētas ar magnētiskajiem laukiem, lai pulētu virsmas. Šī metode darbojas ļoti labi sarežģītu formu vai iekšējo virsmu apstrādei, kurām nevar piekļūt ar parastajiem instrumentiem.
- Procedūra: Kad tiek ieviests magnētiskais lauks, feromagnētiskās abrazīvās daļiņas izlīdzinās un pārvietojas pa virsmu, vienmērīgi to pulējot.
- Pabalsti: Lieliski piemērots sarežģītām ģeometrijām un iekšējām virsmām. Var pulēt grūti sasniedzamas vietas bez īpaša aprīkojuma. Nelieli virsmas bojājumi un vienmērīga apdare.
- Mīnusi: Ierobežots apgabaliem, kuros var pielietot magnētiskos laukus, vai feromagnētiskiem materiāliem. Tas prasa precīzu abrazīvās vides un magnētiskā lauka stipruma kontroli.
9. Šķidruma strūklas pulēšana
Šķidruma strūklas pulēšanas laikā uz virsmas tiek virzīta augstspiediena šķidruma strūkla, kas satur abrazīvus materiālus, lai nodilinātu un nopulētu pamatni. Virsmām, kurām nepieciešama ļoti augsta precizitātes pakāpe, un precīzai pulēšanai tā darbojas ļoti labi.
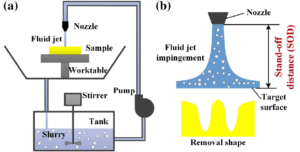
- ProcedūraProcess ietver mikroskopisku daļiņu pulēšanu un likvidēšanu no kameras virsmas, virzot spiediena šķidruma strūklu, kas satur smalkas abrazīvas vielas.
- IeguvumiTas nodrošina izcilu kontroli un precizitāti pulēšanas procesā. Lieliski piemērots smalkiem materiāliem, kurus nevar pulēt ar rokām. To var izmantot gan metāla, gan nemetāliskām virsmām.
- Mīnusi: Trūkums ir tāds, ka pastāvīga šķidruma spiediena un plūsmas uzturēšanai ir nepieciešams specializēts aprīkojums. Lielākām platībām apstrādājiet lēnāk.
4. Materiālu apsvērumi pulēšanai
Kameras materiāls ir galvenais faktors, izvēloties labāko pulēšanas tehniku vakuuma kameras pēcapstrādei. Atbilstošas pulēšanas tehnikas izvēle garantē virsmas integritāti, maksimālu veiktspēju un vakuuma kameras izturību, jo dažādi materiāli atšķirīgi reaģē uz pulēšanas procedūrām. Galvenie materiāli un svarīgākie pulēšanas faktori ir uzskaitīti turpmāk:
1. Nerūsējošais tērauds
Nerūsējošā tērauda izturība, ražošanas vienkāršība un izturība pret koroziju padara to par vienu no populārākajiem materiāliem vakuuma kameru konstrukcijā. Lai izvairītos no piesārņojuma un gāzu izdalīšanās vakuuma lietojumos, ir nepieciešama gluda un tīra virsma.
- Pulēšanas paņēmieniNerūsējošo tēraudu bieži pulē, izmantojot mehāniskās, ķīmiskās un elektropulēšanas metodes.
Ņemot vērā:
- Īpaši augsta vakuuma (UHV) iestatījumos elektropulēšana bieži tiek izmantota, lai nodrošinātu ļoti gludu, spoguļveidīgu apdari, kas samazina gāzu izdalīšanos, savukārt mehāniskā pulēšana vislabāk ir piemērota raupju virsmu izlīdzināšanai.
- Pulēšana ir jāregulē, lai novērstu virsmas defektu veidošanos, kas varētu izraisīt koroziju vai piesārņojumu.
2. Alumīnijs:
Lai gan alumīnijs ir mīkstāks nekā nerūsējošais tērauds un mehāniskās pulēšanas laikā tam ir lielāka iespēja ciest virsmas bojājumus, to izmanto vakuuma kamerās, ja nepieciešama viegla konstrukcija.
- Pulēšanas paņēmieniAlumīniju var pulēt mehāniski, ķīmiski vai elektropulējot.
Apsvērumi
- Alumīnija elastīgums prasa rūpīgākas mehāniskās pulēšanas metodes, lai izvairītos no virsmas skrāpējumiem.
- Gludu virsmu var panākt, izmantojot ķīmisko pulēšanu, nepakļaujot materiālu mehāniskai slodzei.
- Virsmas raupjumu var samazināt un materiāla izturību pret koroziju palielināt, izmantojot elektropulēšanu.
3. Varš
Vara izcilā siltumvadītspēja un elektrovadītspēja padara to par iecienītu izvēli specializētām vakuuma kamerām; tomēr tas ir arī delikāts un pakļauts aptraipīšanai vai korozijai.
Procedūra: Pulēšanas metodes ietver ķīmisko, mehānisko un elektropulēšanu.
Lietas, kas jāņem vērā:
- Vara virsmas ir rūpīgi jānopulē, lai novērstu oksidēšanos un skrāpējumus.
- Lai iegūtu gludu, tīru virsmu ar mazāku korozijas vai piesārņojuma iespējamību, ieteicams veikt elektropulēšanu.
- Pēc mehāniskās apstrādes virsma var būt jāatjauno ar ķīmisku pulēšanu.
4. Titāns:
Titāns ir populārs materiāls vakuuma kamerām skarbos apstākļos vai tādās, kurām nepieciešams viegls svars, pateicoties tā izturībai, zemajam blīvumam un izcilajai izturībai pret koroziju. Pulēšanas metodes ietver elektropulēšanu, ķīmisko pulēšanu un mehānisko pulēšanu.
Ņemot vērā:
- Neskatoties uz spēcīgo izturību pret koroziju, titāns ir rūpīgi jāpulē, lai novērstu virsmas bojājumus.
- Visizplatītākās metodes gludu, no piesārņojuma brīvu virsmu izveidei ir ķīmiskā pulēšana un elektropulēšana.
- Ir svarīgi rūpīgi uzraudzīt mehānisko pulēšanu, jo tā var izraisīt virsmas izmaiņas un lokālu sakaršanu.
5. Stikls un keramika
Vakuuma kamerās, kurām nepieciešama augsta termiskā izturība vai caurspīdīgums optiskiem pielietojumiem, tiek izmantoti stikla un keramikas materiāli. Šie materiāli ir jāpulē, izmantojot īpašas metodes to trausluma dēļ.
Pulēšanas metodes ietver pulēšanu ar šķidruma strūklu, ķīmisko pulēšanu un ultraskaņas pulēšanu.
Domu vērti punkti:
- Kopumā mehāniskā pulēšana nav piemērota, jo stikls un keramika ir trausli un var saplīst uz virsmas.
- Šiem materiāliem ieteicama ķīmiskā un ultraskaņas pulēšana, jo tās nodrošina gludu virsmu, nepakļaujot tos pārmērīgai slodzei vai bojājumiem.
- Īpaši precīzai virsmas apdarei, īpaši optiskās klases detaļām, ir iespējama šķidruma strūklas pulēšana.
6. Nemetāliski materiāli (polimēri)
Specifiskiem lietojumiem noteiktas vakuuma kameru daļas var būt izgatavotas no polimēriem, piemēram, PTFE (teflona). Šie materiāli ir jāpulē, izmantojot metodes, kas novērš pārkaršanu un bojāšanos. Pulēšanas metodes ietver ķīmisko pulēšanu un ultraskaņas pulēšanu.
Apsvērumi:
- Tā kā polimēri ir uzņēmīgi pret karstuma deformāciju, mehāniskā pulēšana bieži tiek izvairīta.
- Lai izveidotu gludu virsmu, nemainot materiāla struktūru, tiek izmantota ultraskaņas un ķīmiskā pulēšana.
5. Pulēšanas procesa soļi
Vakuuma kameru ražošanā pulēšana ir daudzpakāpju procedūra, kas garantē tīru, gludu un nevainojamu virsmu vislabākajai veiktspējai vakuuma iestatījumos. Pulēšanas process sastāv no šādiem būtiskiem soļiem:
1. Virsmas sagatavošana
Virsmas sagatavošana pulēšanai ir pirmais pulēšanas procedūras posms. Lai to izdarītu, dažas vietas, kurām nav nepieciešama pulēšana, ir jānotīra, jāattauko un laiku pa laikam jāpārklāj.
Veiktās darbības:
Tīrīšana: Izmantojiet šķīdinātājus vai mazgāšanas līdzekļus, lai atbrīvotos no piemaisījumiem, eļļām, netīrumiem vai atlikumiem, kas radušies apstrādes laikā.
Attaukošana: Lai atbrīvotos no spītīgiem taukiem un eļļām, izmantojiet ķīmiskos attaukošanas līdzekļus vai ultraskaņas tīrīšanu.
Virsmas maskēšana : Lai aizsargātu vietas, kurām nav nepieciešama pulēšana, tās var pārklāt ar masku.
Svarīgi : Kad virsma ir pareizi sagatavota, pulēšanas laikā materiālā nenonāk piemaisījumi, un visa virsma ir sagatavota gludai apdarei.
2. Rupja pulēšana
Pirmais materiāla noņemšanas solis ir rupjā pulēšana. Tās galvenais mērķis ir atbrīvoties no jebkādām virsmas anomālijām, skrāpējumiem, apstrādes pēdām un citiem iespējamiem ražošanas defektiem.
Veiktās darbības:
Rupji abrazīvi materiāli : Lai novērstu ievērojamus defektus, izmantojiet rupjus abrazīvus, piemēram, silīcija karbīdu vai alumīnija oksīdu.
Mehāniskajā pulēšanā var izmantot abrazīvās lentes, slīpripas un citus mehāniskus instrumentus.
 Rupja smilšpapīra pulēšanas virsma (avots. Shutterstock)
Kontrolēts spiediens : Lai novērstu jaunu virsmas defektu rašanos, pārliecinieties, ka tiek pielietots vienmērīgs spiediens.
Svarīgums : Izveidojot virsmu, kas ir salīdzinoši gluda, bez būtiskiem defektiem, rupjā pulēšana sagatavo ceļu smalkajai pulēšanai.
3. Smalka pulēšana
Otro pulēšanas posmu, kura mērķis ir panākt spoguļgludumu, sauc par smalko pulēšanu. Šajā posmā virsma tiek apstrādāta ar smalkākiem abrazīviem materiāliem un pulēšanas procesiem, lai panāktu nepieciešamo gludumu.
Veiktās darbības:
Smalkāki abrazīvi materiāli: Kā pakāpeniski smalkāki abrazīvi tiek izmantoti tādi materiāli kā dimanta pasta vai smalks alumīnija oksīds.
Elektropulēšana : Lai iegūtu ļoti atstarojošu un gludu apdari, šajā posmā metāliem, piemēram, alumīnijam un nerūsējošajam tēraudam, var uzklāt elektropulēšanu.
Neabrazīvas metodes: Ķīmiskā vai ultraskaņas pulēšana ir neabrazīvu metožu piemēri, ko izmanto tādiem materiāliem kā keramika, stikls vai polimēri.
Svarīgums: Virsmas raupjums tiek samazināts, veicot smalku pulēšanu, kas ir būtiski, lai samazinātu gāzu izdalīšanos, novērstu piesārņojumu un uzlabotu kameras kopējo vakuuma veiktspēju.
4. Virsmas pārbaude.
Lai novērtētu pulētās virsmas kvalitāti un pārliecinātos, ka tā atbilst nepieciešamajām prasībām, virsmas pārbaude ir būtisks pirmais solis.
Iesaistītās darbības:
Vizuāla pārbaude: Pirmajā pārbaudē tiek izmantots palielināmais aprīkojums, lai meklētu acīmredzamus virsmas defektus, piemēram, skrambas, plankumus vai nelīdzenumus.
Virsmas raupjuma mērīšana: Lai noteiktu virsmas gludumu, izmantojiet profilometrus vai citus instrumentus virsmas raupjuma mērīšanai. Vakuuma kamerām bieži ir nepieciešams īpaši zems virsmas raupjums (parasti no 0.1 līdz 0.4 mikroniem).
Mikroskopiskā analīze: Lai atrastu pat vismazākās nepilnības uz augstas precizitātes virsmām, var izmantot mikroskopisko vai lāzera skenēšanas analīzi.
Nozīme: Virsmas pārbaude garantē, ka pulēšanas procedūra ir devusi paredzēto efektu un nav defektu, kas varētu apdraudēt vakuuma kameras darbību.
5. Noslēguma tīrīšana un pārbaude
Pēdējā tīrīšanas un pārbaudes posmā tiek nodrošināts, ka uz pulētās virsmas nav palikuši piemaisījumi pēc tam, kad virsma atbilst nepieciešamajiem standartiem pirms vakuuma kameras izmantošanas.
Veiktie soļi:
Ultraskaņas tīrīšana : Parasti ultraskaņas vannas tiek izmantotas vakuuma kameras tīrīšanai, lai atbrīvotos no jebkādām atliekām vai smalkām pulēšanas daļiņām, kas var būt palikušas uz virsmas.
Ķīmiskā skalošana : Lai pārliecinātos, ka virsma ir nevainojama, apsveriet iespēju izmantot ķīmisko skalošanu ar dejonizētu ūdeni vai citiem tīrīšanas līdzekļiem.
Žāvēšana: Lai no kameras virsmas noņemtu atlikušo ūdeni, to žāvē, izmantojot slāpekļa gāzi vai tīru, filtrētu gaisu.
Pēdējā pārbaude: Lai pārliecinātos, ka uz virsmas nav piesārņotāju, daļiņu vai defektu, tiek veikta pēdējā vizuālā un mikroskopiskā pārbaude.
Svarīgi: Jebkuras atliekas vai daļiņas, kas varētu traucēt vakuuma kameras darbību, īpaši īpaši īpaši augsta vakuuma (UHV) iestatījumos, tiek likvidētas pēdējās tīrīšanas un pārbaudes laikā. Tas garantē, ka kameras virsma ir nevainojama un gatava lietošanai.
6. Pulēšanas iekārtas un instrumenti
Vakuuma kameras pulēšanai ir nepieciešami īpaši instrumenti un aprīkojums, kas izgatavoti atbilstoši izmantojamajam materiālam un pulēšanas tehnikai. Tālāk ir uzskaitīti galvenie instrumentu un aprīkojuma veidi, ko izmanto pulēšanas procesā:
1. Mehāniskie pulēšanas instrumenti
Lai izlīdzinātu virsmu, mehāniskā pulēšana ietver tās fizisku slīpēšanu. Lai garantētu vienmērīgu apdari, neradot defektus, šai procedūrai ir nepieciešami precīzi instrumenti.
- Slīpripas: Tos izmanto sākotnējai rupjai pulēšanai, novēršot ievērojamus virsmas defektus, nobrāzumus un apstrādes pēdas. Atkarībā no materiāla un vēlamā virsmas kvalitātes līmeņa var izvēlēties dažādus graudu izmērus.

- Abrazīvās jostasTā kā abrazīvās lentes nodrošina vienmērīgu nodilumu, tās bieži izmanto lielu virsmu pulēšanai. Gan raupjai, gan izcilai pulēšanai tās ir pieejamas ar dažādu graudu izmēru.
- Pulēšanas spilventiņi un diskiPulēšanas masas tiek uzklātas kopā ar pulēšanas spilventiņiem un diskiem, lai iegūtu spīdīgu, gludu virsmu. Pulēšanas spilventiņu izvēle ir atkarīga no pulējamās vielas, kas var būt filcs, putas vai kokvilna.
- Rotācijas pulētājs un pulētājs: Šīs pārnēsājamās vai stacionārās ierīces, kas ar vienmērīgu spiedienu un ātrumu uzklāj pulēšanas ķimikālijas uz virsmām smalkai pulēšanai, sauc par rotācijas pulētājiem un pulētājiem.
- Magnētiskā abrazīvā pulēšana (MAP): Reģionos, kurus ir grūti sasniegt ar tradicionālajām mehāniskajām pulēšanas iekārtām, abrazīvo daļiņu apstrādei tiek izmantoti magnētiskie lauki procesā, kas pazīstams kā magnētiskā abrazīvā pulēšana (MAP).
2. Elektropulēšanas iekārtas:
Elektroķīmiskās pulēšanas elektroķīmiskajā procesā sagatave (vakuuma kamera) tiek iegremdēta elektrolīta vannā un kalpo kā anods. Elektropulēšanas iekārtas nodrošina gludu, spīdīgu virsmu un vienmērīgu materiāla noņemšanu.
Elektrolītu vannas : Šīs vannas satur speciāli sagatavotu elektrolīta šķīdumu, kas var saturēt sērskābi vai fosforskābi. Lai nodrošinātu drošu materiāla noņemšanu, elektrolīta vannas temperatūra tiek kontrolēta.
Barošanas avoti: Anodam (sagatavei) un katodam (bieži vien nerūsējošā tērauda plāksnei vai stienim) ir jābūt nepieciešamajai elektriskā potenciāla starpībai, ko rada līdzstrāvas (DC) barošanas avots. Lai kontrolētu materiāla noņemšanas ātrumu un virsmas gludumu, barošanas avots tiek precīzi regulēts.
Armatūra: To izmanto, lai nodrošinātu vienmērīgu elektriskā lauka iedarbību, stingri nostiprinot vakuuma kameru elektrolīta vannā. Kamerām ar sarežģītu ģeometriju var būt nepieciešams īpašs aprīkojums, lai nodrošinātu vienmērīgu pulēšanu.
Katods: Lai ierosinātu nepieciešamo elektroķīmisko reakciju, katodi tiek novietoti tuvu sagatavei. Katodam jābūt novietotam atbilstoši, lai nodrošinātu vienmērīgu pulēšanu pa visu virsmu.
3. Ķīmiskā pulēšana:
Ķīmiskā pulēšana rada tīru virsmu, noņemot plānu vielas slāni, izmantojot rūpīgi regulētas ķīmiskas reakcijas. Ķīmiskās pulēšanas iekārtas nodrošina precīzu procedūras kontroli, lai novērstu virsmas defektus.
Ķīmiskās vannas: Šīs vannas ir izgatavotas no īpašiem materiāliem un satur skābu vai sārmainu šķīdumu. Piemēram, metālu var apstrādāt ar fluorūdeņražskābes un slāpekļskābes šķīdumu. Ķīmiskās vannas sastāvs ir īpaši izstrādāts, lai novērstu virsmas nepilnības, neradot ievērojamus materiāla zudumus.
Temperatūras kontroles sistēmas: Temperatūrai ir būtiska ietekme uz ķīmisko pulēšanu. Lai uzturētu atbilstošu temperatūras diapazonu efektīvai materiāla noņemšanai un izvairītos no neparedzētām blakusreakcijām, ķīmiskā vanna tiek apvienota ar sildīšanas vai dzesēšanas sistēmām.
4. Lāzera pulēšana
Lāzera pulēšanā tiek izmantoti augstas enerģijas lāzera stari, lai izkausētu un izlīdzinātu materiāla virsmu, ļaujot izkausētajai vielai sacietēt vienmērīgi gludā virsmā.
Lāzera avots: Galvenā iekārta, kas rada augstas enerģijas lāzera starus, kuri var izkausēt materiāla virsmu, ir lāzera avots, kas var būt CO2, šķiedras vai Nd lāzers. Papildus to precizitātei un vadāmībai bieži tiek izmantoti šķiedras lāzeri un Nd lāzeri.
Stara padeves sistēma: Lāzera stars tiek virzīts uz vēlamo sagataves vietu, izmantojot spoguļus, lēcas un optiskās šķiedras. Lai nodrošinātu vienmērīgu materiāla noņemšanu, šī tehnoloģija nodrošina, ka lāzers ir perfekti fokusēts uz virsmas.
5. Magnētiskā abrazīvā pulēšana (MAP)
Magnētiskā abrazīvā pulēšana ļauj precīzi pulēt smalkas detaļas un grūti sasniedzamas vietas, tostarp cauruļu iekšējās virsmas.
Magnētiskā lauka ģenerators: magnētiskais lauks, ko rada elektromagnēti vai pastāvīgie magnēti, ir būtisks elements magnētiskajā abrazīvajā pulēšanā. Lai kontrolētu abrazīvās daļiņas pulēšanas laikā, tiek regulēts lauka stiprums.
Abrazīvās daļiņas: MAP izmantotie abrazīvie materiāli ir vai nu feromagnētiski, vai paramagnētiski, un tie bieži sastāv no mazām abrazīvām daļiņām (silīcija karbīda, dimanta vai alumīnija oksīda) apvienojumā ar dzelzs bāzes pulveriem. Šīs daļiņas tiek izmantotas virsmas nodilšanai, jo tās pievelk magnētiskais lauks.
Rotācijas mehānisms : Lai nodrošinātu vienmērīgu pulēšanu pa visu virsmu, sagatave vai abrazīvais lauks tiek rotēts dažādās MAP sistēmās. Tas ir īpaši noderīgi cauruļveida vai cilindrisku virsmu pulēšanai.
6. Plazmas pulēšana:
Jutīgām virsmām un materiāliem, kam nepieciešama augsta precizitāte, tas darbojas neticami labi.
Plazmas ģenerēšanas iekārta: Izmantojot augstas enerģijas avotu, piemēram, radiofrekvenci (RF) vai līdzstrāvu (DC), šī iekārta jonizē gāzi (parasti ūdeņradi, skābekli vai argonu), lai iegūtu plazmu. Jonizētā gāze, izmantojot ķīmiskas reakcijas vai fizisku bombardēšanu, noņem materiālu no virsmas.
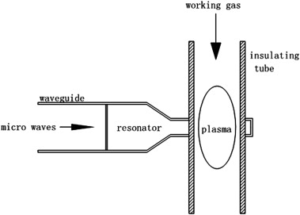
Vakuuma kamera: Lai nodrošinātu regulētu atmosfēru, kurā plazma var efektīvi mijiedarboties ar materiāla virsmu, pulēšanas procedūra tiek veikta vakuuma kamerā. Vakuums garantē augstu precizitāti un piesārņojuma novēršanu.
7. Šķidruma strūklas pulēšana
Šķidruma strūklas pulēšanai ir nepieciešams šāds aprīkojums.
Sūknis ar augstu spiedienu
Lai radītu nepieciešamo ātrumu efektīvai materiāla noņemšanai, šķidruma spiediena paaugstināšanai tiek izmantots augstspiediena sūknis. Lai garantētu vienmērīgu pulēšanu, sūknim ir jānodrošina pastāvīga, vadāma plūsma.
Drošības un korpusa sistēmas
FJP parasti tiek veikta slēgtā telpā, lai aizsargātu operatora drošību un izvairītos no piesārņojuma, jo tajā tiek izmantotas abrazīva šķidruma ātrgaitas strūklas.
Pozicionēšanas un kustības vadības sistēma
Sagatave vai strūklas sprausla bieži tiek fiksēta uz datorvadāmas sistēmas, kas nodrošina precīzu kustību, lai panāktu vienmērīgu pulēšanu.
7. Pulēšanas standarti un prasības
ASTM un ISO standarti:
ISO standarti : nodrošina vakuuma kameras virsmas apdares vienmērīgumu un izcilību, nosakot pieļaujamos tīrības un virsmas raupjuma kritērijus.
ASTM standarts: Piemēram, ASTM B912 nosaka nerūsējošā tērauda elektropulēšanas specifikācijas, uzsverot virsmas apdares kvalitāti un izturību pret koroziju.
Nozares specifiskie noteikumi regulē virsmas apstrādi, lai ierobežotu gāzu izdalīšanos, novērstu piesārņojumu un saglabātu vakuuma integritāti. Šie ieteikumi palīdz saglabāt vakuuma kameras lietojumprogrammu optimālu izturību un veiktspēju.
8. Pulēšanas izaicinājumi un risinājumi
Pastāv šādas problēmas un to atbilstošie risinājumi.
Izaicinājumi:
- Virsmas nelīdzenumiSarežģītām ģeometrijām var būt grūti panākt vienmērīgu virsmas pulējumu.
- Risinājums: Lai nodrošinātu vienmērīgu materiāla noņemšanu, izmantojiet precīzi kontrolētas pulēšanas metodes, piemēram, pulēšanu ar šķidruma strūklu vai CNC palīdzību.
Izaicinājumi:
- Materiāla jutībaAgresīva pulēšana var sabojāt smalkus materiālus.
- Risinājums: Lai samazinātu materiāla mehānisko spriegumu, izmantojiet bezkontakta metodes, piemēram, lāzera vai plazmas pulēšanu.
Izaicinājumi:
- Laikietilpīga procedūraSarežģītu vai lielu virsmu pulēšana var aizņemt daudz laika.
- Risinājums: Lai paātrinātu procesu, izmantojiet automatizētu aprīkojumu un sarežģītas pulēšanas metodes (piemēram, magnētisko abrazīvo pulēšanu).
Izaicinājumi:
- Piesārņojums: Pēdējās vakuuma kameras darbību var ietekmēt virsmas piesārņojums.
- Risinājums: Lai garantētu virsmas tīrību no piesārņotājiem, pēc pulēšanas veiciet rūpīgu tīrīšanu un pārbaudi.
Izaicinājumi
- Siltuma ražošana: Pulējot, pārāk liels karstums var izraisīt virsmas deformāciju.
- Risinājums: Lai efektīvi tiktu galā ar karstumu, izmantojiet dzesēšanas sistēmas un pielāgojiet pulēšanas apstākļus.
9. Pareizas pulēšanas priekšrocības vakuuma kamerās
Šeit ir dažas pulēšanas priekšrocības vakuuma kameru pēcapstrādē.
- Labāka EfektivitāteVirsmas raupjumu samazina pareiza pulēšana, kas arī samazina gāzu izdalīšanos un daļiņu veidošanos, uzlabojot vakuuma efektivitāti un tīrību.
- Uzlabota izturība: Vakuuma kameru izturību ievērojami palielina pareiza pulēšana, kas novērš virsmas defektus un palielina noturību pret vides ietekmi.
- Izturība pret koroziju un ķīmiskām reakcijāmVeicot pulēšanu ar tādām metodēm kā elektropulēšana, kas pasivē virsmu, korozijas iespējamība samazinās.
- Pagarināts dzīves ilgumsPulēšana pagarina vakuuma kameras ekspluatācijas laiku, novēršot mikrodefektus un samazinot nodilumu.
- Estētikas un funkcionalitātes uzlabojumi: Papildus estētiskajam izskatam pulētas virsmas samazina piesārņojuma iespējamību, atvieglo tīrīšanu un nodrošina maksimālu veiktspēju sarežģītās situācijās.
10. Pulēšanas pielietojums dažādās nozarēs
Daudzās dažādās nozarēs pulēšana ir būtiska, lai uzlabotu vakuuma kameru efektivitāti un uzticamību. Galvenie pielietojumi ir uzskaitīti tālāk:
Aviācija un kosmoss: Satelītu testēšanā un kosmosa pētījumos ir svarīgi precīzi vakuuma apstākļi un neliela gāzu izdalīšanās, un tieši tāpēc tiek izmantotas pulētas vakuuma kameras.
Pusvadītāju ražošana: Šajā nozarē mikroshēmu un elektronisko komponentu ražošanu nodrošina ārkārtīgi tīras, pulētas kameras, kas ir brīvas no piesārņojuma.
Farmācija un biotehnoloģija: Lai nodrošinātu virsmas piesārņojuma neesamību zāļu ražošanas laikā, pulētas vakuuma kameras ir ļoti svarīgas sterilitātes un tīrības nodrošināšanai tādās procedūrās kā saldžāvēšana.
Zinātniskā pētniecība : Tādās jomās kā daļiņu fizika un materiālzinātne, kur mazi virsmas defekti var ietekmēt rezultātus, pulētas virsmas vakuuma kamerās ir būtiskas augstas precizitātes pētījumiem.
Kodolrūpniecība : Augsta vakuuma kvalitāte ir nepieciešama drošiem un efektīviem eksperimentiem kodolrūpniecībā, kur pulētas kameras tiek izmantotas tādās procedūrās kā kodolsintēzes pētījumi.
11. secinājums
Vakuuma kameru konstrukcijā pareiza pulēšana ir aizmirstais faktors, kas uzlabo tīrību, veiktspēju un ilgmūžību. Izšķirošās nozarēs, tostarp kosmosa, elektronikas un biotehnoloģijas nozarē, pulēšana garantē vakuuma kameru maksimālu efektivitāti, uzlabojot izturību pret koroziju vai garantējot neticami gludas virsmas.
Vismodernākajām lietojumprogrammām pulētas kameras ir ļoti svarīgas, jo, pareizi lietojot, tās nodrošina precizitāti, uzticamību un ilgāku kalpošanas laiku. Šis emuāra ieraksts jums bija noderīgs? Vai jums ir kādi jautājumi? Vienkārši paziņojiet mums, komentējot zemāk.







