Jūras vide pakļauj katru kuģa sastāvdaļu sarežģītiem apstākļiem, tostarp sālsūdens korozijai, bioloģiskai apaugšanai un hidrostatiskajam spiedienam (katra sastāvdaļa). Neliela izmēru kļūda vai vienkārši neaizsargāta virsma var izraisīt milzīgus dīkstāves laikus un postošas atteices. Mūsdienu CNC apstrāde var nodrošināt mikronu līmeņa pielaides ar atkārtojamu precizitāti visā dzenskrūves vārpstām, stūres komponentiem, kronšteiniem utt., lai katra galvenā sastāvdaļa varētu izturēt kuģa ekspluatācijas ekstremālos apstākļus virs jūras.
Materiālu izvēle jūras CNC apstrādei
Šajā sadaļā mēs apskatīsim jūras CNC apstrādes materiālzinātni, sākot no labi zināmiem sakausējumiem līdz modernākajiem kompozītmateriāliem.
Jūras klases sakausējumi
Alumīnijs 5083 ir termiski neapstrādājams Al-Mg sakausējums, kam ir laba metināmība, augsta stiprības un svara attiecība, un tas veido pasivācijas slāni, kas spēj izturēt jūras ūdens koroziju, padarot to ideāli piemērotu stūres stieņiem, klāja furnitūrai, vieglajiem kronšteiniem utt. Šī sakausējuma stiepes izturība ir līdz 317 MPa, un tas iztur sālsūdens izsmidzināšanas testu bez punktveida korozijas līdz pat 500 stundām.
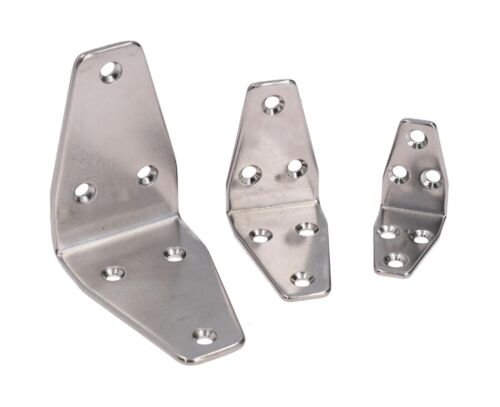
Nerūsējošais tērauds 316L un Super Duplex 2507: 316L nerūsējošajam tēraudam ir zems oglekļa saturs un izturība pret punktveida un plaisu koroziju piekrastes vai šļakatu zonu tuvumā, un šāda veida vidē izmantotās iekārtas bieži tiek norādītas kā 316L. Ekstrēmām hlorīdu vidēm, piemēram, dziļūdens sūkņu lāpstiņriteņiem vai augstspiediena kolektoriem, mēs varētu norādīt Super Duplex 2507 (UNS S32750), kam parasti ir PREN > 40 un liela izturība pret sprieguma korozijas plaisāšanas (SCC) atteices režīmiem pie tecēšanas robežas > 600 MPa.
Kompozītmateriāli
Stikla šķiedras polimērs (FRP): Lai gan FRP ir mazs svars un augsta ķīmiskā izturība, to var arī apstrādāt ar CNC, lai izgatavotu korozijizturīgas piekļuves lūkas, paneļus un nestrukturālas starpsienas. Šī izturība sāļā vidē nozīmē ierobežotus apkopes ciklus no īpašnieka puses, kā arī papildu dīkstāves laiku kuģim.
Ar oglekļa šķiedru pastiprināts polimērs (CFRP): CFRP ir neticami augsta stingrība un īpatnējā izturība, un to izmanto sacīkšu jahtu mastos, augstas veiktspējas dzenskrūves priekšējos spurās un vieglos konstrukcijas balstos. Tā kā tas ir diezgan dārgs, svara ietaupījumu var uzskatīt par papildu ātrumu un degvielas ietaupījumu.
Materiālu īpašības – kompromisi
Jūras inženieri saskaras ar materiāla īpašību izvēli — plastmasu/kompozītu vai "līdzinieku", ņemot vērā tādus faktorus kā izturība pret koroziju un materiāla izmaksas. Piemēram, alumīnijs 5083 ir lēts, tam ir laba izturība pret koroziju un laba apstrādes kvalitāte, savukārt mēs visi zinām, ka superdupleksa tēraudi maksā vairāk, bet kalpos ilgāk. Tikpat svarīga ir ražojamība — t.i., 5083 labi apstrādā, savukārt dupleksa tēraudiem un kompozītmateriāliem var būt nepieciešama labāka instrumentu apstrāde un tāpēc ievērojami samazināts ātrums, kas ne tikai palielina apkalpošanas izmaksas CNC darbnīcā, bet arī lēnāk plāno ražošanu. Visu šo apsvērumu līdzsvarošana nodrošinās, ka ar CNC apstrādātie komponenti nodrošinās ilgu kalpošanas laiku ar minimālu apkopi un galu galā atmaksāsies ieguldījums.
Precīzas apstrādes procesi jūras detaļām
Daudzasu frēzēšana
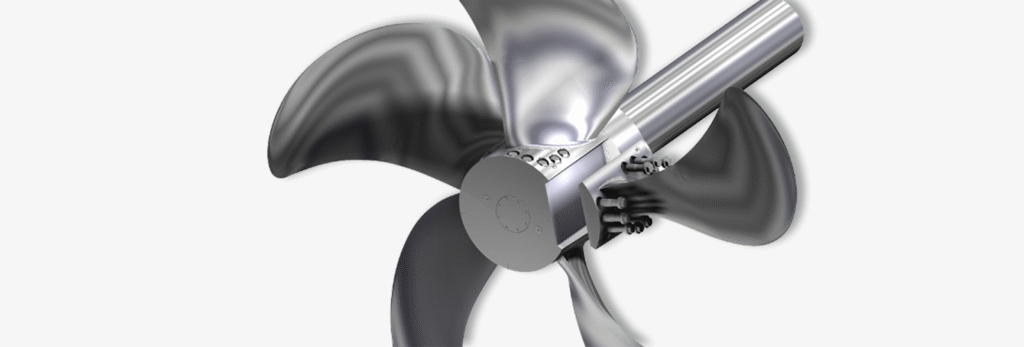
Mūsdienu 5 asu CNC frēzmašīnas var izveidot sarežģītas ģeometrijas kontūras ar vienu iestatījumu, kas ir kritiski svarīgi kuģu dzenskrūvju lāpstiņām un sarežģītiem korpusa piederumiem. 5 asu mašīnām ir iespēja dinamiski noliekt gan instrumentu, gan sagatavi, lai iegūtu mikronu līmeņa virsmas apdari un stingras pielaides (pat 0.01 mm), kas novērš vai samazina pēcapstrādes precizējumus un maksimāli palielina tādu komponentu kā dzenskrūvju un cilindrisko gredzenu hidrodinamisko veiktspēju. Atkarībā no tā, kā instrumenta ceļš tiek ģenerēts un optimizēts, izmantojot CAM (datorizētas ražošanas) programmatūru, griezēja saķere, materiāla noņemšanas ātruma līdzsvars un siltuma uzkrāšanās pārvaldība tiek ietekmēta, apstrādājot karstumjutīgus materiālus, piemēram, alumīnija 5083 vai superdupleksa 2507 sakausējumus, kas ļauj operatoram izvairīties no apstrādātās detaļas deformācijas vai deformācijas.
Precīza virpošana (virpas)
CNC virpošanas centri ar griezējinstrumentiem vai apakšvārpstas konfigurācijām var izveidot augstas precizitātes vārpstas, piemēram, stūres balstus un propellervārpstas, vienā patronā.
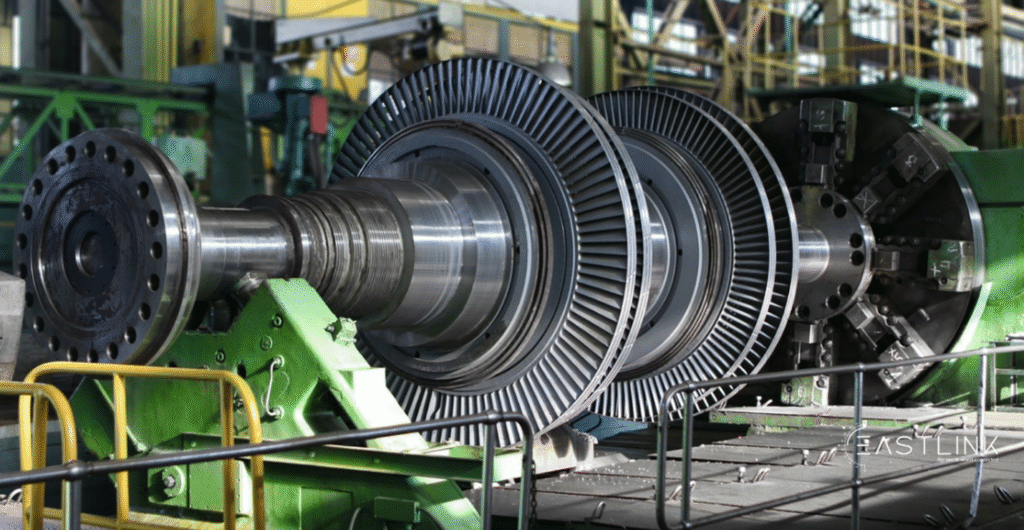
rotors: gara vārpsta, kas apstrādāta ar vairākām diska pakāpēm Atsauce
Daudzfunkcionālu operāciju dzenamā iekārta ļauj urbt, frēzēt vai vītņot rotācijas elementus, veicot tikai pārvietošanu starp darbībām, kā arī uzlabo elementu koncentriskumu un samazina cikla laiku. Virsmas apdare Ra < 0.8 µm ir ierasta prakse, un izvirzījuma pielaides var noturēt zem 0.01 mm; tas ir ļoti svarīgi, lai saglabātu līdzsvarotu rotāciju ātrgaitas vilces gultņos un stūres detaļās.
Urbšana un vītņošana
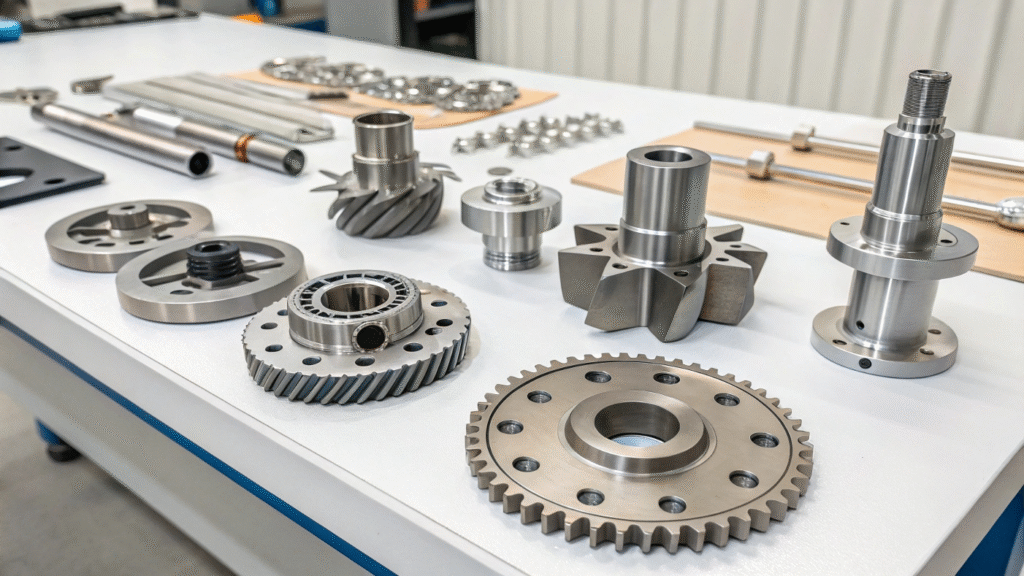
Precīza caurumu izveidošana un stiprinājumu saķere ir būtiska stūres stieņu drošai montāžai vai degvielas iesmidzinātāja mezglu piestiprināšanai. Kobalta vai karbīda urbji ar šķeltiem galiem ir ieteicami ar izturīgiem sakausējumiem, piemēram, 316L nerūsējošo tēraudu, kas samazina urbšanas pārvietošanos. Iepriekš urbtie caurumi tiek izveidoti, ievērojot materiālam specifiskas vītņurbju urbšanas diagrammas, kas rupjām vītnēm bieži vien ir norādītas kā 85% no galvenā diametra. Attiecība starp galveno diametru (vītnes iekšpusē) un saknes diametru (vītnes apakšā) uzlabo vidējo vītnes izturību, un iepriekš urbtie caurumi parasti tiek paredzēti griezes momenta specifikāciju pēdām. CNC vītņurbšanas cikli ir vai nu parastā, vai stingrā vītņošana, un tajos tiek izmantotas sinhronizētas vītņurbšanas metodes, lai nodrošinātu skaidu evakuāciju un samazinātu vītnes saraušanos uz nomaldījušām vītnēm, nodrošinot atkārtojamību un labu vītnes formu un vītnes izlīdzināšanu jūras klases stiprinājumiem.
Virsmas apdare
Elektropolēšana
Elektroķīmiskā metode, kas noņem mikroskopiskas virsmas nianses un iesprostotus piesārņotājus no nerūsējošā tērauda un augstas stiprības sakausējumiem, palielina izturību pret koroziju, atjaunojot metāla dabisko pasīvo oksīda plēvi. Tā arī samazina virsmas pretestību; tas ir ļoti svarīgi, ja detaļa ir daļa no zemūdens korpusa un kā oderēta propellera rumba, vienlaikus ievērojot stingras robežas (< 0.0001–0.0002 collu noņemšana).
Lāzera apšuvums
Lāzerapšuvums ir inovatīvs process, kurā uzklāj virskārtu (nodiluma un/vai korozijas izturīgus pārklājumus, tostarp uz Ni bāzes veidotus sakausējumus un nerūsējošā tērauda pulverus), lai labotu nodilušu virsmu vai pievienotu vērtību pieņemamai jaunai detaļai. Kuģu remonta darbnīcās lāzerapšuvums ir process, kas var salabot vārstu ligzdas, gultņu kakliņus un dzenskrūves vārpstas (visu vienā iekārtā, radot ļoti maz brāķu un laika zudumu). Pārklājuma apšūtie slāņi metalurģiski saistās ar substrāta virsmu un, kā paredzēts, izturēs nodilumu sāls vidē pie ļoti lielas slodzes.
HVOF/PTFE pārklājumi
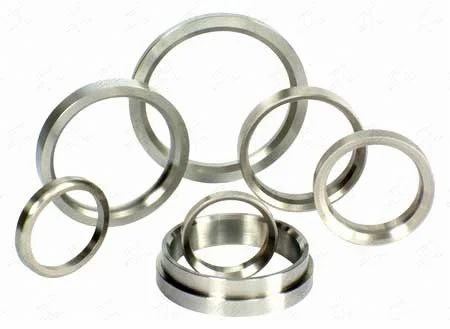
Augsta ātruma skābekļa-degvielas (HVOF) metode ir blīvu keramikas vai metāla pārklājumu (WC-Co, TiC) izsmidzināšanas metode, lai novērstu abrazīvo nodilumu un kavitāciju. Nākamais PTFE slānis pievieno slāni, kas nodrošina zemas berzes un nelīpošas īpašības, kas samazina korpusa savienojumu un sprauslu komplektu piesārņojumu ar jūru. Turklāt lāzerteksturēšana pirms PTFE uzklāšanas palielina degvielas iesmidzinātāju korpusu, kā arī blīvējumu saķeri un erozijas izturību.
Kritiskie rādītāji
Virsmas raupjums (Ra) ir aptuvenais apstrādātās virsmas izciļņu un ieleju noviržu vidējais rādītājs (metriskā mērvienība mikronos). Jūras CNC detaļās virsmas mērķi Ra ≤ 0.8 mikroni uz vārpstām un blīvējuma virsmām nodrošinās gludu virsmu ar minimālu turbulenci, bioplēves saķeri un potenciālu mehānisko nodilumu. Apvienotais apdares mērķis un paredzamie rezultāti līdzsvaro veiktspēju un izmaksas atkarībā no mērķa apdares no 0.4 mikroniem dinamiskiem blīvējumiem līdz 3.2 mikronu apdarei konstrukcijas veidgabaliem.
Upura anods
Upuranodi (parasti izgatavoti no cinka, alumīnija vai magnija) ir piestiprināti pie korpusa veidgabaliem vai vārpstām, lai aizsargātu metāla virsmas no korozijas, izmantojot galvanisko iedarbību. Anodi ir elektriski savienoti ar komponentu, korozējot konstrukcijas daļu vietā, kas paliek neskartas. Korozijas ātrums tiek reģistrēts tā, lai anodi tiktu nomainīti, kad korozijas zudumi sasniedz aptuveni 40% no nominālā svara, lai nodrošinātu katodisko aizsardzību. Bieži vien CNC apdares operāciju laikā ir paredzēts uzstādīt anodus (piemēram, vītņotus montāžas caurumus), jo tas veicina uzstādīšanu bez jebkādām modifikācijām vai domāšanas. Šī vienkāršā un efektīvā virsmas apstrāde var palīdzēt palielināt apkopes intervālus un samazināt burulaivu un citu jūras kuģu apkopes izmaksas.
CNC apstrādes priekšrocības jūras nozarē
CNC apstrāde piedāvā dažādas priekšrocības, padarot to par neaizstājamu procesu mūsdienu kuģu konstrukciju ražošanā. Pirmkārt, tā ir precizitāte un konsekvence; ±0.005 mm pielaides ļauj CNC nodrošināt, ka tādas svarīgas detaļas kā dzenskrūves vārpstas, stūres balsti un inžektoru korpusi darbosies kā paredzēts pat lielas slodzes apstākļos. Otrkārt, CNC piedāvā pielāgotus risinājumus; mazs apjoms un augsta sarežģītība ir CNC galvenie elementi, kas ļauj viegli izgatavot vienreizējas vai prototipiskas kuģu detaļas, nemaksājot par detaļu kalšanas vai liešanas izmaksām. Samazināts izpildes laiks ir vēl viena priekšrocība; CNC samazina veicamo darbību skaitu un ļauj samazināt cilvēciskās kļūdas; tas ir svarīgi, veicot savlaicīgus remontdarbus un ātri aprīkojot kuģus. Visbeidzot, CNC apstrāde ir mērogojama un var pāriet no prototipu izgatavošanas uz ražošanu, nezaudējot kvalitāti, padarot to noderīgu kuģu būvētājiem, oriģinālā aprīkojuma ražotājiem un jūras iekārtu ražotājiem.
Secinājumi
CNC apstrādes ieviešana ir pārveidojusi jūras nozari, piedāvājot mikronu līmeņa precizitāti, atkārtojamas pielaides un izturīgu malu apdari, kas spēj izturēt sālsūdens koroziju, bioloģisko apaugšanu un ārkārtēju spiedienu. Dzenskrūves vārpstas un vilces gultņi, individuāli izgatavoti korpusa stiprinājumi un korpusa komplekti (un tas ir tikai daži piemēri) ir precīzi CNC procesi, kas uzlabo veiktspēju, samazina apkopes dīkstāves un pagarina komponentu kalpošanas laiku.
Iekļaujiet progresīvus CNC risinājumus savā nākamajā jūras projektā un uzlabojiet izpildes laikus, dizaina pielāgošanu un mērogojamu ražošanu. Un, ja jums ir dažas brīvas minūtes, sazinieties ar pieredzējušiem CNC speciālistiem jau šodien, lai plānotu ilgtspējīgu kuģu uzticamību, uzlabotu darbības jaudu un saglabātu soli priekšā pieaugošajam konkurences spiedienam jūras tirgū.