

Ražošanas rūpniecībā produktu bieži veido un saliek kopā ar tērauda instrumentiem. Šādi instrumenti ir gan pazīstami un nespecializēti, piemēram, urbji un skrūvgrieži, gan specializētākas iekārtas, piemēram, presformas kausēta metāla liešanai vai tādu detaļu kā automašīnu paneļu veidošanai (inženierzinātnēs formēšana nozīmē kalšanu vai štancēšanu). Ir daudz instrumentu tērauda veidu. Instrumentu tērauds metāla griešanai parasti tiek izvēlēts no ātrgriezējtēraudu (HSS) saimes, kas šo nosaukumu ieguvuši, jo tie saglabā cietību un nodilumizturību līdz pat 600 grādiem pēc Celsija (C). HSS var griezt metālus lielā ātrumā, salīdzinot ar parastāka tērauda instrumentiem, kas sāktu mīkstināties aptuveni virs 200 grādiem pēc Celsija. Līdzīga atšķirība pastāv starp tērauda veidiem, ko izmanto metāla liešanai vai formēšanai. Šajās darbībās inženieri runā par karstās apstrādes instrumentu tēraudu un aukstās apstrādes instrumentu tēraudu. Karstās apstrādes instrumentu tēraudu izmanto matricām, kas notur izkausētus metālus, piemēram, alumīniju un cinku, vietā, līdz šķidrums sacietē, vai metāla veidošanai virs 200 grādiem pēc Celsija (aptuveni), savukārt aukstās apstrādes instrumentu tēraudu izmanto metāla veidošanai zem tās pašas temperatūras.
Ievads
Ražošanas rūpniecībā terminiem “instruments” un “instrumentu tērauds” ir īpaša tehniska nozīme. Tos lieto, lai aprakstītu ražošanas iekārtu daļu, kas nonāk saskarē ar produktu, un tēraudu, no kura šī detaļa ir izgatavota, ja tā ir izgatavota no tērauda (kā tas parasti ir).
Šādi definētus instrumentus var izmantot griešanai, liešanai vai formēšanai.
Griešana ir darbība, ko veic urbis vai virpas vienpunktu instruments. Tā ir arī darbība, ko veic frēzmašīnas vai zāģa asmens daudzpunktu instrumenti.
Liešana ir izkausēta metāla vai jebkura cita izkausēta materiāla noturēšana vietā, līdz tas sacietē.
Formēšana ir cietas sagataves kalšanas, liekšanas vai štancēšanas darbība, kuras rezultātā mainās tās forma, nezaudējot materiālu.
Dažreiz šīs darbības tiek apvienotas, piemēram, kad prese izgriež apli metāla loksnē un vienlaikus veido to katliņa pamatnē.
Šajā tehniskajā lietojumā mašīna, kas tur instrumentu, un materiāli, no kuriem izgatavota mašīna, kas tur instrumentu, parasti tiek minēti atsevišķi no paša instrumenta.
Instrumentu tēraudu vēsture
Pats pirmais instrumentu tērauds, iespējams, bija tas, ko izmantoja tradicionālo instrumentu, piemēram, āmuru, laktu, nažu un cirvju, izgatavošanai. Sākumā tas gandrīz neatšķīrās no parastā dzelzs, kas tika izgatavots, izmantojot visprimitīvākās metodes.
Taču laika gaitā tradicionālie kalēji iemācījās mainīt dzelzs īpašības, lai padarītu to cietāku dažiem lietojumiem un izturīgāku citiem. Šīs modificētās dzelzs formas kļuva par pirmajām īstajām tērauda formām.
Tērauda ražošanas pirmsākumos, pirms vairāk nekā trim tūkstošiem gadu, kalēji atklāja, ka, uzkarsējot noteikta sastāva dzelzi un pēc tam to iegremdējot eļļā vai ūdenī, to var padarīt cietāku, nekā vienkārši ļaujot tai dabiski atdzist. Ar "noteiktu sastāvu" es domāju dzelzi, kas karstā stāvoklī saturēja aptuveni vienu svara procentu vai apmēram tik daudz izšķīdušas oglekļa. Pēkšņa rūdīšana neļautu oglei izkļūt no šķīduma, veidojot salīdzinoši lielas dzelzs karbīda daļiņas relatīvi tīra un mīksta dzelzs matricā. Tā vietā rūdīšanas process fiksēja oglekļa atomus vietā tagadējā saspringtā dzelzs un oglekļa matricā, ko sauc par martensītu, kuru ir grūtāk deformēt.
Protams, visa šī ķīmija tolaik nebija zināma. Tā vietā senatnes kalēji strādāja pēc dažādiem īkšķa noteikumiem. Angļu valodā no tā radies izteiciens "melnā māksla". Kalēju darbs drīzāk bija māksla, nevis zinātne, tas bija netīrs un melns fiziskā izteiksmē, un turklāt neviens īsti nezināja, ko kalēji dara. Vai viņi bija sadarbojušies ar dēmoniem no līdzīgi ugunīgās elles bedres? Visu šo iemeslu dēļ kalēja darbs bija pazīstams kā "melnā māksla" – termins, ko mūsdienās lieto, lai apzīmētu jebkuru citu līdzīgi noslēpumainu procesu.

Tradicionālā kalēja (1606. g. m.ē.) publiskais attēls, izmantojot Wikimedia Commons
Laika gaitā kalēju māksla kļuva sarežģītāka un prasmīgāka, lai gan tā joprojām bija māksla. Viscietākā tērauda gabali tika novietoti tur, kur atrastos asmens asmenis, un apvienoti ar mīkstāka, bet izturīgāka tērauda gabaliem, lai veidotu asmens pamatmasu. Cita sākotnējās sagatavošanas metode ietvēra karbīda dendrītu nogulsnēšanu vienā tērauda blokā. Tomēr sākotnēji kompozītmateriāls tika daudzkārt kalts, karsēts un locīts, lai sadalītu potenciāli trauslojošos piemaisījumus un gāzes burbuļus un izveidotu asmeņus ar izturīgu korpusu un asām malām. Šīs metodes, kuru nosaukums ietvēra japāņu mokume-gane metodi un Tuvo Austrumu Damaskas metodi, ieguva tēraudu ar virpuļojošiem rakstiem, kas atklāja pamatā esošo struktūru, īpaši kodināšanas laikā. Tomēr zinātniska izpratne par to, kas patiesībā notiek, bija maza, pretstatā intuitīvākai un mākslinieciskākai izpratnei.

Japāņu zobens, kas izgatavots mokume-gane tehnikā uz ķēdes bruņu fona. Fotogrāfija: 'Dafannin', 1986. gada 12. maijs, CC BY-SA 4.0, izmantojot Wikimedia Commons.
1700. gadsimta beigās un 1800. gadsimta sākumā lietas kļuva zinātniskākas. Mūsdienu ķīmijas parādīšanās skaidri parādīja, ka tā laika tērauds bija dzelzs un citu elementu sakausējums, patiesībā kompozīts; ka galvenā piedeva bija ogleklis; un ka ogleklis mīkstajā tēraudā, cietajā tēraudā un čugunā (kur oglekļa koncentrācija bija aptuveni četri svara procenti) bija dažādās formās.
Kontrolētā veidā palielinot oglekļa īpatsvaru tēraudā, kļuva iespējams ražot īpaši cietus, lai arī nedaudz trauslus tēraudus, kas bija labi piemēroti citu tērauda veidu griešanai. Tā radās pirmie mūsdienu tipa instrumentu tēraudi.
Šie agrīnie instrumentu tēraudi apvienoja galvenokārt martensīta (rūdīšanas laikā sacietētu) matricu ar papildu dzelzs karbīda ieslēgumiem.
Tomēr tiem bija tāds trūkums, ka tie mēdza mīkstināties virs 200 grādiem pēc Celsija, un tas ierobežoja ātrumu, kādā tos varēja izmantot citu tēraudu griešanai.
1868. gadā skotu inženieris Roberts Mušets, pats viens no pirmajiem dzelzs meistariem, kas atzina oglekļa nozīmi, dēls, nāca klajā ar tērauda veidu, kas saglabāja cietību augstākā temperatūrā.
Jaunais sakausējums, kas pazīstams kā Mušeta tērauds, saturēja ne tikai ierasto oglekļa daudzumu, bet arī vēl lielāku mangāna un volframa daudzumu. Mušeta tēraudam piemita arī neparasta īpašība – tas nebija jārūda šķidrumā. Tas bija pirmais "gaisā sacietējošais" tērauds: tērauds, kas sacietēja līdz martensītam līdzīgam līmenim, vienkārši atdzesējot to no sarkanā karstuma gaisa strūklā.
1900. gadsimta sākumā amerikāņu inženieris Frederiks Vinslovs Teilors un viņa kolēģi vēl vairāk uzlaboja Mušeta tērauda īpašības. Rezultāts kļuva pazīstams kā ātrgriezējtērauds (HSS). HSS saglabājas derīgi ciets līdz pat 500 vai pat 600 grādiem pēc Celsija: no tā arī cēlies tā nosaukums, jo to var izmantot citu tēraudu griešanai vēl lielākā ātrumā nekā Mušeta tēraudu. Līdztekus dzelzs un oglekļa griešanai, kas ir raksturīgi visu veidu tēraudam, lielākā daļa HSS sakausējumu joprojām satur lielu daudzumu volframa, kā arī hroma, kas ir aizstājis mangānu sākotnējā Mušeta receptē.
Mūsdienās karbīda uzgaļi bieži tiek izmantoti visprasīgākajām metāla griešanas vajadzībām, lai gan ātrgriezējtērauds joprojām ir vēlamais materiāls zāģa asmeņu un spirālurbju ražošanai, kuros karbīda uzgaļu ievietošana parasti būtu nepraktiska, īpaši mazāka diametra un smalkāka zobu izmēra pakāpēs.
Bet kā ar liešanu un formēšanu?
Līdz šim esmu aprakstījis uzlabojumus instrumentu tēraudos, ko izmanto griešanai, sākot no agrīnajiem asmeņiem līdz pat mūsdienu ātrgriezējtērauda (HSS) rūpnieciskajiem instrumentiem. Tomēr mūsdienu atšķirība starp aukstās apstrādes instrumentu tēraudu un karstās apstrādes instrumentu tēraudu patiesībā attiecas uz tēraudiem, ko izmanto liešanai un formēšanai.
Karstās apstrādes tēraudi tiek izmantoti procesos, kuros instrumenta temperatūra pārsniegs 200 grādus pēc Celsija (392 grādus pēc Fārenheita).
Aukstās apstrādes instrumentu tēraudi tiek izmantoti procesos, kuros instrumenta temperatūra paliek zem 200 grādiem pēc Celsija.
200 grādu pēc Celsija robežlīnija nav absolūti nelokāma un precīza, ņemot vērā, ka ir daudz dažādu sakausējumu ar atšķirīgām īpašībām, taču tā ir parasta robežlīnija, uz kuru plaši atsaucas literatūrā.
Visu veidu instrumentu tēraudiem galvenie bojājumu cēloņi ir lūzumi, deformācija (īpaši pastāvīga jeb "plastiska" deformācija), virsmas nodilums un virsmas noguruma plaisu veidošanās, ko izraisa cikliskas slodzes. Cikliskās slodzes ir gan mehāniskas, gan termiskas izcelsmes; termiskās slodzes ir īpaši nopietna problēma karstās apstrādes instrumentu tēraudiem.
Aukstā darba instrumentu tēraudi
Aukstās apstrādes instrumentu tēraudi parasti ir augsta oglekļa satura tēraudi, kuru oglekļa saturs parasti ir aptuveni viens līdz pusotrs svara procents. Visizplatītākie veidi ir eļļā cietējošas mazleģētas markas, gaisā cietējošas vidēji leģētas markas un augsta oglekļa satura un augsta hroma satura markas.
Eļļā cietināmās mazleģētā tērauda markas ir vislētākās. Izņemot to, ka tajās ir mazāk piemaisījumu, tās citādi ir ļoti līdzīgas vecmodīgajām instrumentu tērauda formām, kas tika izmantotas pirms Mušeta tērauda.
Gaisa cietēšanas vidēja sakausējuma markas cietē ar mazākām deformācijām nekā tēraudi, kas ir jārūda. Tos var rūdīt arī biezākās sekcijās nekā eļļā rūdītu tēraudu, līdz pat 100 milimetriem vai vairāk.
Visizturīgākās pret nodilumu ir augstas oglekļa un hroma satura markas, kas atkarībā no to precīzā sastāva tiek sacietētas vai nu ar eļļas rūdīšanu, vai ar gaisa rūdīšanu.
Aukstās apstrādes instrumentu tēraudi parasti tiek izmantoti dažādiem ikdienas rūpnieciskiem lietojumiem, tostarp:
- Plastmasas liešana spiedienā
- Veidnes plānu metāla paneļu, piemēram, automašīnu izliektu virsbūves paneļu, veidošanai
- Virpošanas patronas un centri
- veltņi
- Veltņošanas presformas skrūvju vītnēm un rievošanai
- Caururbji, urbji, krāni un stieņi
- Riteņi un turētāji stiepļu un aukstuma cauruļu darbībai
- Šķēres, asmeņi un citi griezējinstrumenti lietojumiem, kuros griešana ir īsa un rodas maz siltuma
- mērinstrumenti
- Blankošanas, zīmēšanas un caurduršanas štancformas
Karstā darba instrumentu tērauds
Tāpat kā Mušet tērauds un agrākie ātrgriezējtēraudi, karstās apstrādes instrumentu tēraudi tradicionāli ir saturējuši lielu daudzumu volframa kā leģējošo elementu. Tomēr ir arī karstās apstrādes instrumentu tēraudi, kuros galvenais leģējošais elements ir hroms, un citas markas, kurās galvenais leģējošais elements ir molibdēns.
Līdztekus ātrgaitas metāla griešanai un urbšanai karstās apstrādes instrumentu tēraudus parasti izmanto:
- Metālu liešana spiedienā
- Presēšana
- Kalšanas
- Stikla izstrādājumu ražošana
Materiālu izvēle liešanai
Liešanas procesus, kuros izmanto instrumentu tēraudu, sauc par liešanu spiedienā, kurā instruments kalpo kā veidne, piešķirot gatavajam izstrādājumam detalizētu vai salīdzinoši precīzu formu precīzāk un atkārtojamāk nekā liejot smilšu veidnēs.
Spiediena liešana, iespējams, radusies 1400. gadsimtā, kad burtus sāka liet pārvietojamiem burtiem, izmantojot atvērtas matricas katra burta formā. Mūsdienu izpratnē metāls tiek iesmidzināts zem spiediena veidnē, kas izgatavota no diviem pretējiem instrumentiem, kurus tas precīzi aizpilda.
Plastmasas presformas parasti tiek izgatavotas no īpašas aukstās apstrādes tērauda markas, kas pazīstama kā P tērauds, no alumīnija vai no berilija-vara sakausējumiem. Vara un alumīnija priekšrocības šajā pielietojumā ietver daudz augstāku siltumvadītspēju un līdz ar to ātrāku un vienmērīgāku dzesēšanu nekā tēraudam.
No otras puses, tērauda veidnes kalpo ilgāk (līdz pat miljoniem ciklu) un var labāk pretoties erozijai, ko rada ātri kustīgas plastmasas strūklas, īpaši, ja tā satur abrazīvu kompozītmateriāla stiegrojumu, piemēram, stikla šķiedru. Dažus virsmas apdares veidus var droši panākt tikai ar tēraudu.
Materiālu izvēle formēšanas procesiem
Metāla formēšanas procesi, kuros izmanto aukstās apstrādes instrumentu tēraudu, parasti neietver ļoti augstu metāla tilpuma deformācijas pakāpi. Skrūvju vītņu ieveidošana stieņa virsmā, velmējot, vai plakanas metāla loksnes presēšana sarežģītās automašīnas virsbūves paneļa līknēs ir tipiski aukstās formēšanas procesi šajā ziņā.
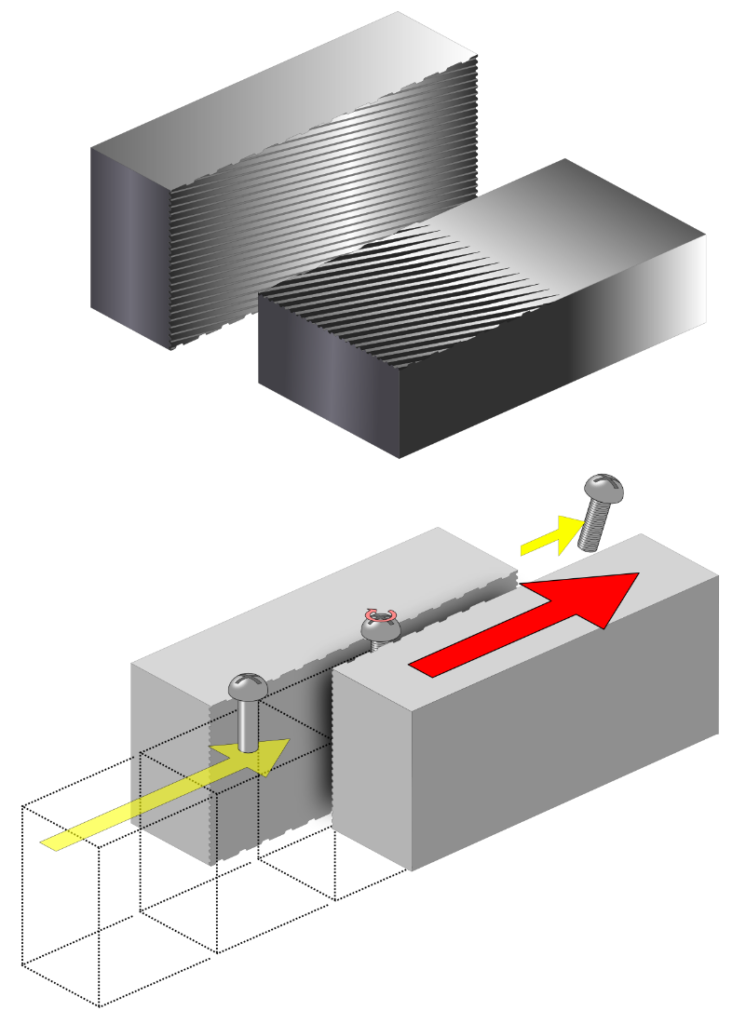
Skrūves vītnes aukstā velmēšana. Grafika: “Tosaka”, 2009. gada 12. oktobris, CC BY 3.0, izmantojot Wikimedia Commons.
Aukstās apstrādes procesi bieži vien uzlabo metāla kvalitāti, pārorientējot metāla kristālisko struktūru un veicot deformācijas sacietēšanu , lai gan ietekme uz kristālisko struktūru parasti aprobežojas ar virsmu un ir mazāk dramatiska nekā kalšanas gadījumā, ko es apspriedīšu nākamajā sadaļā.
Visi krasākie metāla formēšanas procesi ietver karsto apstrādi (virs 200 grādiem pēc Celsija). Kā minēts, tie ietver:
- Ekstrūzija un
- Kalšanas
Kā jau minējām, stikla izstrādājumu ražošana ir vēl viens nozīmīgs karstās apstrādes instrumentu tērauda pielietojums.
Ekstrūzija ir process, kurā uzsildīts un mīkstināts materiāls tiek izspiests caur matricu, lai izveidotu garu izstrādājumu ar nemainīgu šķērsgriezuma profilu. Vispazīstamākie ekstrudēto izstrādājumu piemēri ir plastmasas un alumīnija profili, kuriem var būt diezgan sarežģītas formas. Plastmasas profilus var ekstrudēt, izmantojot aukstās apstrādes instrumentu tērauda matricas, bet alumīnija profilus jāekstrudē, izmantojot karstās apstrādes instrumentu tērauda matricas.
Īpaša ekstrūzijas kategorija ir sānu ekstrūzija, ko izmanto, lai veidotu tādus priekšmetus kā alumīnija kannu un tablešu tūbiņu korpusus. Ar sānu ekstrūziju veidne tiek iespiesta metāla tukšā gabalā, kas pēc tam plūst atpakaļ ap veidni, veidojot kannu vai tūbiņu. Ir patiesi ievērojami, ka ar šo metodi var veidot kannas un tūbiņas ar tik plānām, bet vienmērīgām sienām.
Bezšuvju caurules ražo arī ar ekstrūzijas metodi. Cieta sagatave tiek uzkarsēta un pēc tam caurdurta vidū. Pēc tam to novieto uz veidņa un ar ekstrūzijas palīdzību piešķir tai galīgo izmēru un sienas biezumu.
Kalšana ir process, kurā karsta metāla gabals, bieži vien sarkani nokarsēts, tiek kalts tā galīgajā formā ar rūpniecisko āmuru, kam seko tikai nelielas apstrādes (griešanas) operācijas. Labs piemērs produktam, ko parasti izgatavo ar kalšanas metodi, ir uzgriežņu atslēga. Āmuru var mehāniski darbināt abos virzienos vai arī to var mehāniski pacelt un nomest ar gravitācijas palīdzību ("krītošā kalšana").

Kaltas tērauda riepas dzelzceļa vilcienu riteņiem. Foto: Rainers Halama , 2010. gada 19. jūnijs, CC BY-SA 3.0, izmantojot Wikimedia Commons.
Kalšana ir tiešs senāku kalšanas tehniku, piemēram, mokume-gane un Damaskas, rūpnieciskais pēctecis. Tai ir līdzīga iedarbība, proti, stiklveida piemaisījumu un gāzes burbuļu izkliedēšana un aizvēršana, kā arī lielo kristālu jeb "graudu", kas parasti atrodas lietā metāla iekšpusē – līdzīgi kā cinkota dzelzs žoga vizuļi, kas paši par sevi ir metāla kristāla veids – sagraušana un aizstāšana ar mazākiem, un daudzos gadījumos arī deformēšanās galīgās formas ārējo izliekumu virzienā.
Kā jau varētu gaidīt, smalkgraudaina struktūra ir pārāka par rupju; un smalkgraudaina struktūra, kurā graudi arī seko izstrādājuma formai, vēl vairāk uzlabo gatavā izstrādājuma mehāniskās īpašības, padarot daudz mazāku iespējamību, ka izstrādājums lielas slodzes ietekmē saplaisās stūrī, nekā citādi.
Vietnē dropforging.net ir ļoti labs formu sekojošu kristālu ilustrējums . Būtiska līdzība ar agrāko laiku augsti kvalificēto kalēju izstrādājumiem ir acīmredzama, izņemot to, ka šajā gadījumā rezultāts ir rūpniecisks izstrādājums, nevis zobens.
Daudzi no visnopietnākajiem mehāniskajiem izstrādājumiem, kas iztur lielas slodzes un kam salūzšanas gadījumā būtu nopietnas vai vismaz ļoti nepatīkamas sekas, ir kalti. Līdzās uzgriežņu atslēgām, kas varētu nolūzt maksimālā sprieguma punktos pie uzgriežņa, ja tās būtu izgatavotas ar kādu citu metodi, kalto izstrādājumu vidū ir dzinēju kloķvārpstas un klaņi, kas savieno virzuļus ar kloķvārpstu, lai gan paši virzuļi parasti ir lieti. (Tomēr kalti virzuļi tiek izmantoti sacīkšu dzinējos un kļūst arvien populārāki vispārējā lietošanā).
Ir divi galvenie kalšanas veidi: atklātā kalšana un slēgtā kalšana. Atklātā kalšana piešķir metālam rupju formu un uzlabo tā vispārējo iekšējo struktūru, bet citādi nepiešķir nekādu īpaši noteiktu formu vai šķiedru rakstu. Slēgtā kalšana rada noteiktākas formas un šķiedru rakstu.







