

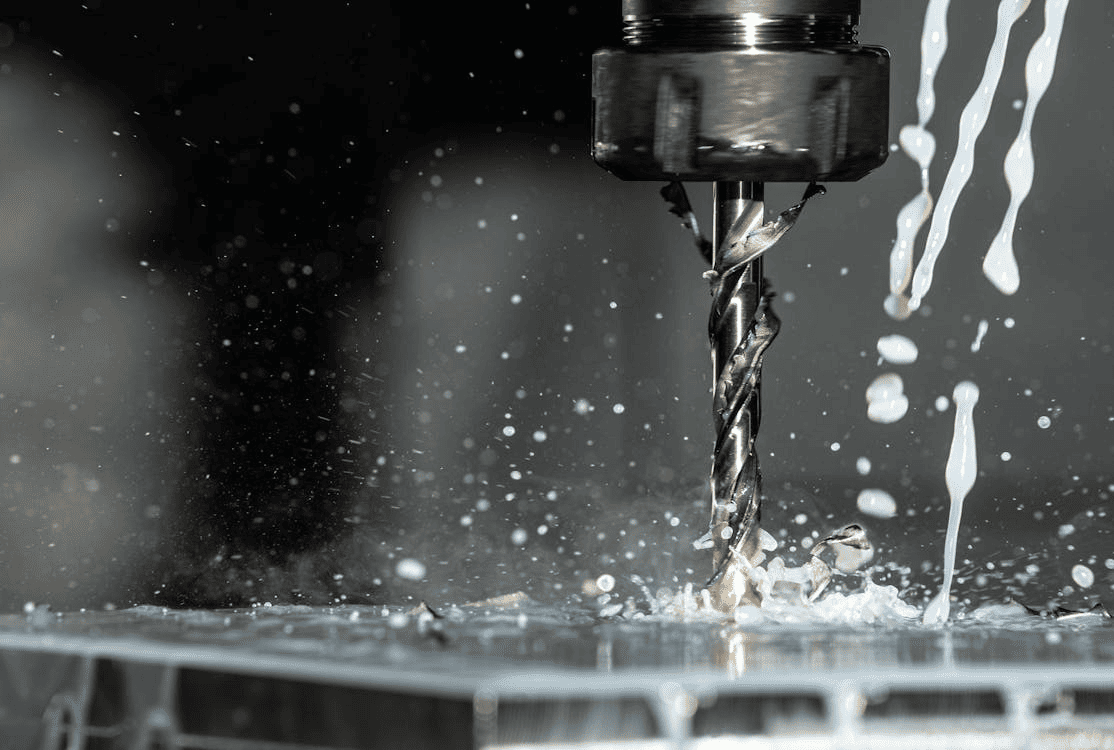
Plastmasas materiāla deformācija ir viena no svarīgākajām kvalitātes prasībām precīzā CNC apstrādē. Atšķirībā no metāliem, inženiertehniskās plastmasas spēcīgi reaģē uz karstumu, iespīlēšanas spiedienu, instrumentu berzi, iekšējo spriegumu un vides apstākļiem. Detaļa apstrādes laikā var izskatīties pareizi, bet mainīties pēc atbrīvošanas no stiprinājuma, pēc atdzesēšanas vai pēc mitruma iedarbības.
CNC ražošanā deformācijas kontrole nav tikai apstrādes jautājums; tā ir pilnīga procesa kontroles problēma . Tā ietekmē izmēru precizitāti, līdzenumu, caurumu izlīdzināšanu, montāžas piemērotību, virsmas apdari un ilgtermiņa stabilitāti. Tas ir īpaši svarīgi plastmasas detaļām, ko izmanto medicīnas iekārtās, elektronikā, pusvadītāju armatūrā, optiskajās komponentēs un rūpnieciskajos mezglos.
Profesionālās plastmasas apstrādes vadlīnijas norāda, ka pārmērīga siltuma padeve var radīt augstu sprieguma līmeni, deformāciju, lūzumus, termisko izplešanos un tolerances zudumu apstrādātajās plastmasas detaļās.
Atsauce: Curbell Plastics, Machining Engineering Plastics
CNC darbnīcām, kas strādā ar PMMA, POM, neilonu, PTFE, polikarbonātu un citām inženiertehniskajām plastmasām, mērķis nav vienkārši noņemt materiālu. Patiesais mērķis ir noņemt materiālu, vienlaikus saglabājot detaļas stabilitāti pirms, apstrādes laikā un pēc tās.
Kas izraisa plastmasas materiālu deformāciju?
Plastmasas detaļas deformējas CNC apstrādes laikā, jo polimēri uzvedas atšķirīgi no metāliem. Plastmasai parasti ir zemāka siltumvadītspēja, lielāka termiskā izplešanās, mazāka stingrība un lielāka jutība pret atlikušo spriegumu. Tas nozīmē, ka siltums un spiediens var vieglāk mainīt gala detaļas ģeometriju.
Visbiežāk sastopamie cēloņi ir:
- Siltuma uzkrāšanās griešanas laikā
- Iekšējais spriegums neapstrādātā plastmasas materiālā
- Nepareizs saspiešanas spiediens
- Instrumenta novirze un vibrācija
- Slikta skaidu evakuācija
- Mitruma absorbcija
- Plānsienu vai neatbalstīta ģeometrija
- Agresīvi apstrādes parametri
Karstums bieži vien ir visredzamākais iemesls. Ja griešanas ātrums, padeves ātrums, instrumenta ģeometrija vai dzesēšana netiek kontrolēta, griešanas zona var pārkarst. Tas var mīkstināt materiālu, radīt raupjumus, izkausēt malas vai izraisīt detaļas izplešanos apstrādes laikā un saraušanos pēc atdzišanas.
Avots: Pexels CNC frēzmašīna ar metālapstrādes šķidrumu
Vēl viens būtisks iemesls ir skavas. Plastmasas detaļas var saspiesties zem stiprinājuma spiediena. Atlaižot skavu, materiāls var atlēkt atpakaļ un mainīt formu. Tas ir bieži sastopams ar plāniem PMMA paneļiem, polikarbonāta pārsegiem, PTFE detaļām un neilona komponentiem.
Svarīgs ir arī iekšējais spriegums. Daudzi plastmasas stieņi, loksnes un plāksnes satur atlikušos spriegumus no ekstrūzijas, liešanas, formēšanas vai iepriekšējas apstrādes. Kad CNC iekārta noņem materiālu, šis spriegums var atbrīvoties nevienmērīgi un deformēt detaļu. Curbell Plastics norāda, ka sprieguma mazinātas izejvielas ir svarīgas precīzai plastmasas apstrādei, jo atbrīvotās spriegumi var deformēt ģeometriju.
Atsauce: Curbell Plastics, Plastmasas apstrādes vadlīnijas
Plastmasas materiāli, kurus visvairāk ietekmē deformācija
Dažādas plastmasas deformējas dažādu iemeslu dēļ. Materiāla izvēlei jāatbilst pielaidei, ģeometrijai, darba videi un apstrādes procesam.
Akrils (PMMA)
PMMA tiek vērtēta tā optiskā dzidruma, spīduma un gaismas caurlaidības dēļ, taču tā ir jutīga pret karstumu un spriegumu. Apstrādes laikā PMMA var saplaisāt, nošķelties, izkust pie malas vai parādīties sprieguma pēdas, ja instruments ir neass vai padeve un ātrums netiek kontrolēti.
PMMA vislabāk apstrādāt ar asiem instrumentiem, kontrolētu griešanas karstumu, viegliem apdares gājieniem un rūpīgu pulēšanu.
Reāls piemērs: caurspīdīgs akrila displeja pārsegs var tikt vizuāli pārbaudīts tūlīt pēc griešanas, bet, ja malu tuvumā ir radies pārmērīgs karstums, vēlāk montāžas vai tīrīšanas laikā var parādīties nelielas plaisas.
POM / Delrin
POM, bieži pazīstams ar tirdzniecības nosaukumu Delrin, ir viena no dimensiju ziņā stabilākajām inženiertehniskajām plastmasām. Tā ir labi apstrādājama un bieži tiek izmantota zobratu, buksu, veltņu un precīzijas detaļu ražošanā.
Tomēr POM joprojām var kustēties, ja detaļai ir plānas sienas, asimetriska materiāla noņemšana vai šauras pielaides. Apstrādes secībai ir jāsabalansē rupjā apstrāde un apdare, lai izvairītos no ar spriegumu saistītas kustības.
Neilons
Neilons ir izturīgs un nodilumizturīgs, taču tas absorbē mitrumu no apkārtējās vides. Tas pēc apstrādes var izraisīt izmēru palielināšanos.
Neilona deformācija bieži vien nav tikai apstrādes problēma; tā var būt arī vides stabilitātes problēma.
AIP Precision tehniskajā diskusijā ir paskaidrots, ka absorbētais mitrums var darboties kā plastifikators un samazināt stiklošanās temperatūru un stiprību, vienlaikus ietekmējot arī polimēra struktūru un veiktspēju.
PTFE
PTFE ir mīksts, slidens un ķīmiski izturīgs, taču apstrādes laikā to ir grūti noturēt dimensijās. Tas var novirzīties instrumenta spiediena ietekmē un pārvietoties iespīlēšanas spēka ietekmē.
PTFE detaļām bieži vien ir nepieciešami pielāgoti stiprinājumi, ļoti asi instrumenti un konservatīvi apstrādes parametri.
polikarbonāts
Polikarbonāts ir izturīgāks nekā PMMA, taču agresīvas apstrādes gadījumā tas var izraisīt sprieguma balināšanu, karstuma pēdas un virsmas defektus. To bieži izmanto aizsargpārklājumu, caurspīdīgu vairogu un drošības komponentu izgatavošanai, tāpēc svarīga ir gan optiskā, gan mehāniskā kvalitāte.
Kā siltums ietekmē plastmasas apstrādi
Karstums ir viens no galvenajiem plastisko detaļu deformācijas cēloņiem. Metāli var efektīvāk vadīt siltumu prom no griešanas zonas, bet daudzas plastmasas aiztur siltumu instrumenta un sagataves virsmas tuvumā. Šis lokalizētais siltums var mīkstināt materiālu un palielināt dimensiju kustību.
Ja temperatūra netiek kontrolēta, var rasties vairākas problēmas:
- Malu kušana
- Burru veidošanās
- Virsmas raupjums
- Termiskā izplešanās apstrādes laikā
- Deformācija pēc atdzesēšanas
- Plaisas apdares laikā
- Tolerances zudums
Pētījumā par medicīniskās kvalitātes PMMA CNC frēzēšanu tika atklāts, ka apstrādes parametri ietekmē virsmas raupjumu un materiāla noņemšanas uzvedību, un optimizētas vārpstas ātruma, griešanas dziļuma un padeves ātruma kombinācijas nodrošina labākus rezultātus.
Avots: Pētījums par PMMA CNC frēzēšanas parametriem
Reāls piemērs: PMMA paneļa deformācija
PMMA iekārtas logu var izgriezt no caurspīdīgas akrila loksnes. Ja vārpstas ātrums ir pārāk liels un skaidu izvadīšana ir slikta, gar griezto malu uzkrājas siltums. Loksne var palikt plakana, kad tā ir nostiprināta, bet pēc atlaišanas panelis var nedaudz saliekties. Tas montāžas laikā var izraisīt skrūvju caurumu nepareizu novietojumu.
Labāka pieeja ir izmantot asus instrumentus, atbilstošu skaidu klīrensu, gaisa dzesēšanu, mērenu griešanas iesaisti un apdares caurlaidi pēc detaļas temperatūras stabilizēšanās.
Saspiešanas un nostiprināšanas stratēģijas deformācijas samazināšanai
Apstrādājamās detaļas nostiprināšana ir ļoti svarīga, apstrādājot plastmasu. Stiprinājumam ir droši jānotur detaļa, to nesaspiežot un neliecot. Pārāk cieša plastmasas sagataves pievilkšana var radīt precīzu formu nostiprināšanas laikā, bet detaļa var deformēties pēc noņemšanas.
Kopējās stratēģijas ietver:
- Vakuuma armatūra plānām loksnēm
- Mīksti žokļi formas detaļām
- Pilnas virsmas atbalsta plāksnes
- Zemspiediena spiešana
- Pielāgotas ligzdas izliektām vai elastīgām detaļām
- Izvairīšanās no punktveida slodzes spiediena
- Plānu sienu atbalstīšana apstrādes laikā
Vislabākais stiprinājums atbalsta plastmasas detaļu tuvu griešanas zonai, vienlaikus izvairoties no lokalizēta sprieguma.
Reāls piemērs: akrila loksnes apstrāde
Lielam akrila pārklājumam var būt nepieciešamas spraugas, caurumi un malu profilēšana. Ja loksne ir nostiprināta tikai stūros, vidusdaļa var vibrēt un saliekties. Tas var radīt sliktu malu kvalitāti un nekonsekventus izmērus.
Vakuuma armatūra vai aizsargatbalsta plāksne nodrošina vienmērīgāku atbalstu. Tas samazina vibrāciju, uzlabo malu apdari un samazina deformācijas risku.
Reāls piemērs: polikarbonāta pārsegs
Plānam polikarbonāta elektronikas pārsegam var būt nepieciešami vairāki montāžas caurumi. Ja operators piestiprina skavas tieši virs gatavās virsmas, var parādīties spiediena pēdas vai sprieguma baltums. Mīksto žokļu stiprinājums vai aizsargājošs atbalsta slānis palīdz sadalīt spēku un aizsargāt virsmu.
Instrumentu izvēle plastmasas CNC apstrādei
Instrumentu izvēle tieši ietekmē karstumu, skaidu veidošanos, virsmas apdari un izmēru stabilitāti. Plastmasai parasti ir nepieciešami asi instrumenti, kas griež tīri, nevis berzējas.
Svarīgi instrumentu faktori ir šādi:
- Izcils asums
- Flautu skaits
- Grābekļa leņķis
- Instrumentu pārklājums
- Čipu tīrīšana
- Instrumenta diametrs
- Stingrība
Plastmasas griešanai bieži izmanto vienas rievas un O veida griezējinstrumentus, jo tie nodrošina labāku skaidu izvadīšanu un samazina siltuma uzkrāšanos. Jāizvairās no neasiem instrumentiem, jo tie palielina berzi un var izkausēt vai izsmērēt plastmasu, nevis to griezt tīri.
Plastmasas apstrādē berze ir ienaidnieks. Instrumentam ir jāgriež, nevis pulē materiāls ar berzes palīdzību.
Reāls piemērs: Nepareizs instruments uz akrila
Ja akrila apstrādei tiek izmantota alumīnija frēze ar nepiemērotu ģeometriju, skaidas var neizvadīt efektīvi. Rezultātā var rasties izkusušas malas, duļķainas virsmas un nelielas plaisas. Pāreja uz asu, plastmasai paredzētu griezēju var uzlabot skaidu plūsmu un samazināt virsmas spriegumu.
Reāls piemērs: PTFE novirze
PTFE var attālināties no griezēja, jo tas ir mīksts. Ļoti ass instruments un vieglas griešanas gājieni palīdz samazināt griešanas spēku. Bieži vien ir nepieciešams pielāgots atbalsts, lai novērstu detaļas saliekšanos apstrādes laikā.
Griešanas parametri, kas palīdz kontrolēt deformāciju
Griešanas parametri jāizvēlas tā, lai samazinātu karstumu un mehānisko spriegumu. Nav viena universāla iestatījuma visām plastmasām, taču procesam jākontrolē skaidu slodze, instrumenta saķere un dzesēšana.
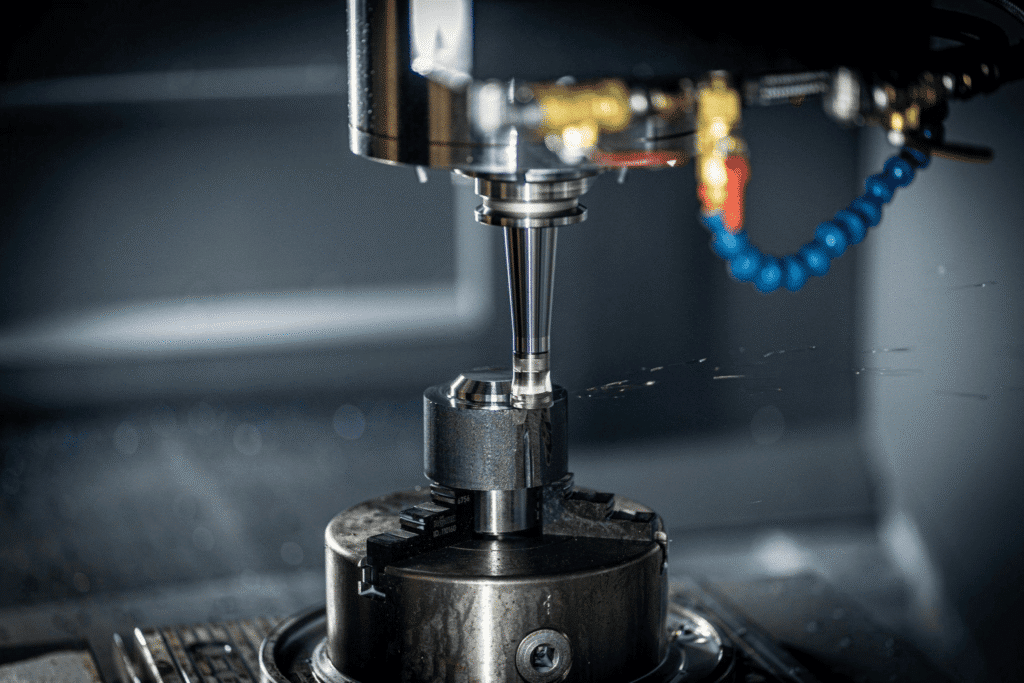
Avots: Pexels CNC apstrādes atsauce
Galvenie parametri ietver:
- padeves ātrumu
- Vārpstas ātrums
- Griezuma dziļums
- Pārkāpšana
- Instrumentu trajektorijas stratēģija
- Dzesēšanas metode
- Rupjas un apdares secība
Vispārīgs noteikums ir izvairīties gan no pārmērīga karstuma, gan pārmērīga spiediena. Pārāk liels ātrums ar pārāk mazu skaidu slodzi var berzēt un izkausēt materiālu. Pārāk liela padeve vai griešanas dziļums var saliekt detaļu un radīt instrumenta nospiedumus.
Pētījumos par vispārējas nozīmes PMMA frēzēšanu tika ziņots, ka griešanas parametru palielināšana var palielināt griešanas temperatūru, maksimālo apstrādes temperatūru un virsmas raupjumu.
Praktiskā stratēģija
Precīzai plastmasas apstrādei process bieži vien ir visefektīvākais, ja rupjā apstrāde pakāpeniski noņem materiālu, un apdare tiek veikta pēc sprieguma un siltuma samazināšanas. Viegla apdares kārta var uzlabot izmēru precizitāti un virsmas kvalitāti.
Reāls piemērs: neilona detaļu stabilitāte
Neilona buksi vispirms var rupji apstrādāt un pēc tam ļaut tai stabilizēties pirms galīgās urbšanas. Ja galīgais urbums tiek izfrēzēts tūlīt pēc agresīvas rupjās apstrādes, caurums var nedaudz nobīdīties, detaļai atdziestot vai absorbējot mitrumu. Pakāpenisks process palīdz uzlabot galīgo pielaidi.
Plānsienu plastmasas apstrādes izaicinājumi
Plānsienu plastmasas detaļas ir īpaši neaizsargātas pret deformāciju, jo tām trūkst stingrības. Tās var saliekties spriegojuma ietekmē, kustēties griešanas spēka ietekmē un deformēties pēc materiāla noņemšanas.
Plānsienu detaļas ir izplatītas:
- Caurspīdīgi vāki
- Elektronikas korpusi
- Medicīniskie korpusi
- Vieglie armatūras elementi
- Displeja paneļi
- Aizsargi
Galvenie izaicinājumi ietver:
- Sienas locīšana
- vibrācija
- Siltuma koncentrācija
- Instrumenta spiediens
- Nevienmērīga stresa atbrīvošanās
- Pēdējās caurlaides kropļojumi
Plānsienu plastmasas apstrāde jāplāno, ņemot vērā atbalstu, secību un siltuma kontroli.
Reāls piemērs: akrila korpuss
Caurspīdīgam akrila korpusam var būt nepieciešamas vairākas kabatas un montāžas caurumi. Ja viena puse tiek stipri apstrādāta, pirms tiek atbalstīta pretējā puse, korpuss var sagriezties. Līdzsvarota materiāla noņemšana un pielāgots atbalsts samazina šo risku.
Reāls piemērs: elektronikas pārsegs
Polikarbonāta vākam var būt nepieciešama plāna maliņa ap malu. Maliņas griešana vienā smagā piegājienā var izraisīt vibrāciju un sliktu apdares rezultātu. Labāka metode ir detaļas rupji apstrādāt konservatīvi un atstāt nelielu daudzumu sagataves galīgajai apdarei.
Stresa mazināšanas un pēcapstrādes metodes
Sprieguma mazināšana ir svarīga, ja plastmasas detaļām ir jāievēro stingras pielaides. Atkvēlināšana ir viena no visizplatītākajām metodēm, ko izmanto iekšējā sprieguma samazināšanai.
Atkvēlināšana ir kontrolēts sildīšanas un dzesēšanas process. Tā ļauj polimēru ķēdēm atslābināties un samazina vēlākas kustības, plaisāšanas vai deformācijas risku. To var veikt pirms apstrādes, starp rupjo apstrādi un apdari vai pēc apstrādes atkarībā no materiāla un detaļas prasībām.
Boedeker sniedz atkvēlināšanas vadlīnijas augstas veiktspējas plastmasas izstrādājumu formām un apraksta pēcapstrādes atkvēlināšanu kā sprieguma mazināšanas procesu mehāniķiem, kas strādā ar plastmasas materiāliem.
Tehniskā atsauce: Boedeker Plastics, Plastmasas atkvēlināšanas vadlīnijas
Kad atkvēlināšana var palīdzēt
Atkausēšana var būt noderīga, ja:
- Daļai ir stingras pielaides
- Tiek noņemts liels daudzums materiāla
- Daļai ir plānas sienas
- Plastmasa ir jutīga pret spriegumu
- Gatavā detaļa tiks pulēta vai līmēta
- Detaļai laika gaitā jāpaliek izmēru ziņā stabilai
Reāls piemērs: mehāniski apstrādāts PMMA pārklājums
PMMA pārklājums, kas pēc apstrādes tiks pulēts, var saplaisāt, ja malu tuvumā saglabājas iekšējais spriegums. Sprieguma mazināšana pirms pulēšanas var samazināt plaisāšanas vai saplaisāšanas iespējamību.
Mitruma kontrole inženiertehniskajās plastmasās
Mitruma kontrole ir īpaši svarīga neilonam un citiem higroskopiskiem materiāliem. Dažas plastmasas absorbē ūdeni no gaisa, un šis absorbētais mitrums var mainīt izmērus un mehāniskās īpašības.
Tas ir svarīgi, jo detaļu var apstrādāt atbilstoši specifikācijai sausā stāvoklī, bet vēlāk mitrā vidē tās izmērs var mainīties. Precīzu detaļu gadījumā tas var ietekmēt cauruma izmēru, līdzenumu, gultņu piemērotību un montāžas izlīdzinājumu.
Plastics Technology skaidro, ka neilons var piedzīvot dimensiju pieaugumu, absorbējot mitrumu no atmosfēras.
Atsauce: AIP Precision, mitruma absorbcija apstrādātos polimēros
Praktiskās vadības ierīces
Lai mazinātu ar mitrumu saistītās problēmas:
- Uzglabājiet materiālu kontrolētos apstākļos
- Izprotiet apkalpošanas vidi
- Pirms galīgās pārbaudes ļaujiet detaļām nostāvēties
- Izvairieties no nereālistiskām pielaidēm mitruma jutīgiem materiāliem
- Ja nepieciešams, izvēlieties materiālus ar zemāku mitruma uzsūkšanas spēju
Reāls piemērs: neilona pārnesums
Neilona zobrats var tikt apstrādāts pareizi, taču pēc mitruma absorbēšanas tā diametrs var nedaudz palielināties. Cieši savienotā montāžā šīs izmaiņas var ietekmēt zobratu sazobi vai gultņu klīrensu. Šī iemesla dēļ materiāls un pielaide ir jāizvēlas, ņemot vērā galīgo vidi.
Plastmasas CNC detaļu kvalitātes pārbaude
Plastmasas pārbaudei nepieciešams savlaicīgums un vides apzināšanās. Detaļai, kas izmērīta tūlīt pēc apstrādes, pēc atdzesēšanas vai kondicionēšanas var nebūt tādi paši izmēri.
Svarīgi pārbaudes punkti ietver:
- Plakanums
- Cauruma diametrs
- sienas biezums
- Virsmas apdare
- Sagrozīšanās
- Malu kvalitāte
- Stresa pēdas
- Izmēru stabilitāte pēc atpūtas laika
Precīzu plastmasas detaļu pārbaudei jāapstiprina gan tiešie izmēri, gan stabilitāte pēc apstrādes.
Avots: Uzlabota rūpnieciskā CNC ražošanas atsauce
KMM pārbaude, optiskie mērījumi, mērinstrumenti un kontrolētas virsmas pārbaude var būt noderīgas. Tomēr jāņem vērā mērīšanas spiediens, jo dažas plastmasas detaļas saskarē var saliekties.
Reāls piemērs: viegls plastmasas armatūra
Viegla plastmasas pārbaudes armatūra pēc apstrādes var tikt pārbaudīta, bet pēc sprieguma atbrīvošanas nobīdīties. Pakāpeniska pārbaudes pieeja var noteikt, vai detaļa saglabā stabilitāti pēc atdzesēšanas un armatūras atbrīvošanas.
Plastmasas materiāla izvēle izmēru stabilitātei
Materiāla izvēle ir viens no spēcīgākajiem deformācijas kontroles līdzekļiem. Neviena apstrādes stratēģija nevar pilnībā pārvarēt nepareizu materiālu izvēli.
| materiāls | Stabilitāte | Siltuma pretestība | Apstrādājamība | Bieži sastopamās problēmas |
| PMMA | mērens | mērens | labs | Plaisas, karstuma pēdas, malu spriegums |
| POM / Delrin | augsts | mērens | lielisks | Kustība pēc asimetriskas griešanas |
| Neilons | mērens | mērens | labs | Mitruma absorbcija, pietūkums |
| PTFE | Zems līdz mērens | labs | Grūti | Novirze, maigums |
| polikarbonāts | mērens | labs | labs | Stresa balināšana, karstuma pēdas |
Detaļām, kurām nepieciešama stingra pielaide, POM var būt labāks risinājums nekā neilons. Caurspīdīgām detaļām, ja prioritāte ir optiskā dzidrība, PMMA var dot priekšroku salīdzinājumā ar polikarbonātu. Ķīmiskajai izturībai var izvēlēties PTFE, taču konstrukcijā jāņem vērā apstrādes kustības.
Rūpnieciskie pielietojumi, kuros deformācijas kontrole ir kritiski svarīga
Plastiskās deformācijas kontrolei ir vislielākā nozīme, ja detaļām ir jāpielāgojas, jānoblīvē, jāsaskaņo vai jāpaliek vizuāli tīrām.
Medicīnisko ierīču korpusi
Medicīnas iekārtām bieži tiek izmantoti caurspīdīgi vai viegli plastmasas pārsegi. Deformācija var ietekmēt montāžu, blīvējumu un izskatu.
Pusvadītāju komponenti
Pusvadītāju instrumentu un atbalsta komponentu stiprinājumiem, pārsegiem un apstrādes detaļām var būt nepieciešami stabili plastmasas materiāli. Svarīga ir līdzenums un izmēru noturība.
Elektronikas vāki
Elektronikā izmantotajiem plastmasas vāciņiem jābūt vienā līnijā ar skrūvēm, portiem, pogām un iekšējām platēm. Pat neliela deformācija var radīt montāžas problēmas.
Optiskās un caurspīdīgās detaļas
Caurspīdīgiem logiem izmantotajām PMMA un polikarbonāta detaļām ir jāsaglabā caurspīdīgums un jāizvairās no sprieguma nospiedumiem. Karstuma radītie bojājumi, skrambas un plaisas ir ļoti redzamas.
Precīzijas rūpnieciskie armatūras elementi
Plastmasas stiprinājumus var izmantot citu komponentu noturēšanai vai vadīšanai. Ja stiprinājums deformējas, arī detaļas, kuras tas atbalsta, var kļūt nevienmērīgas.
Uzlabotas CNC stratēģijas plastmasas detaļām
Uzlabotas apstrādes stratēģijas var samazināt deformāciju un uzlabot atkārtojamību.
Daudzpakāpju apstrāde
Rupja apstrāde un apdare bieži vien ir jānošķir. Rupja apstrāde noņem lielāko daļu materiāla, savukārt apdare tiek veikta pēc tam, kad detaļa ir stabilizējusies.
Adaptīvie darba ceļi
Adaptīvās instrumentu trajektorijas var samazināt pēkšņas slodzes izmaiņas un uzturēt vienmērīgākus griešanas spēkus.
Līdzsvarota materiāla noņemšana
Materiāla vienmērīga noņemšana no abām detaļas pusēm samazina sprieguma nelīdzsvarotību.
temperatūras kontrole
Gaisa plūsma, migla, dzesēšanas šķidruma saderība un kontrolēta apstrādes vide var palīdzēt samazināt siltuma uzkrāšanos.
Pielāgoti ķermeņi
Augstas vērtības plastmasas detaļām pielāgoti stiprinājumi bieži vien dod labākus rezultātus nekā standarta stiprinājumi.
Visuzticamākie plastmasas apstrādes procesi ir izstrādāti, ņemot vērā materiāla uzvedību, ne tikai rasējuma ģeometriju.
Nākotnes tendences precīzā plastmasas apstrādē
Plastmasas CNC apstrāde kļūst arvien pieprasītāka, jo nozarēm ir nepieciešamas vieglākas, tīrākas un sarežģītākas detaļas. Turpmākie uzlabojumi, visticamāk, būs vērsti uz labāku instrumentu trajektorijas kontroli, stabilākām inženiertehniskajām plastmasām, uzlabotām stiprinājumu sistēmām un ciešāku integrāciju starp apstrādes datiem un pārbaudes rezultātiem.
Ar mākslīgā intelekta palīdzību veikto procesu uzraudzība var arī palīdzēt ražotājiem noteikt siltumu, vibrāciju un instrumentu nodilumu, pirms gatavajā detaļā parādās deformācija. Augstas vērtības nozarēs, piemēram, medicīnas ierīču, elektronikas un pusvadītāju ražošanā, šāda veida procesu intelekts var uzlabot konsekvenci un samazināt brāķus.
Biežāk uzdotie jautājumi
Kāpēc plastmasas detaļas deformējas CNC apstrādes laikā?
Plastmasas detaļas deformējas karstuma, iekšējā sprieguma, iespīlēšanas spiediena, instrumenta spēka, mitruma absorbcijas un neatbalstītas ģeometrijas ietekmē. Plastmasas parasti ir jutīgākas pret šiem faktoriem nekā metāli.
Kurš plastmasas materiāls ir visstabilākais apstrādei?
POM/Delrin bieži tiek uzskatīts par vienu no stabilākajām un apstrādājamākajām inženiertehniskajām plastmasām. Tomēr labākā izvēle ir atkarīga no izturības, dzidruma, mitruma iedarbības, temperatūras un pielietojuma prasībām.
Kā var samazināt PMMA termisko deformāciju?
PMMA termisko deformāciju var samazināt, izmantojot asus instrumentus, pareizu padevi un ātrumu, labu skaidu izvadīšanu, gaisa dzesēšanu, vieglas apdares kārtas un izvairoties no instrumentu berzes.
Kāda ir labākā stiprināšanas metode plānām plastmasas loksnēm?
Vakuuma stiprinājumi un pilna atbalsta pamatnes plāksnes bieži vien ir efektīvas plānām plastmasas loksnēm. Tie vienmērīgi atbalsta materiālu un samazina punktveida stiprinājumu radīto lieces palielināšanos.
Kāpēc neilonu ir grūti precīzi apstrādāt?
Neilons var absorbēt mitrumu un mainīt izmērus pēc apstrādes. Tas var arī locīties griešanas spēka ietekmē, tāpēc ir svarīga materiāla kondicionēšana un reālistiska pielaides plānošana.
Vai plastmasas detaļas var atkausēt pēc apstrādes?
Jā. Daudzas plastmasas detaļas var atkvēlināt, lai samazinātu iekšējo spriegumu. Pareizā temperatūra un laiks ir atkarīgi no konkrētā materiāla.
Kā CNC darbnīcas pārbauda plastmasas detaļu stabilitāti?
CNC darbnīcās plastmasas detaļas tiek pārbaudītas, pārbaudot izmērus, līdzenumu, virsmas kvalitāti un kustību pēc apstrādes. Augstas precizitātes detaļām bieži vien ir svarīga pārbaude pēc atdzesēšanas vai stabilizācijas.
Secinājumi
Plastmasas materiālu deformācijas kontrole CNC apstrādē prasa vairāk nekā tikai pamata griešanas zināšanas. Ir jāsaprot, kā katra plastmasa reaģē uz karstumu, spriegumu, mitrumu, iespīlēšanu, instrumentiem un detaļas ģeometriju.
Vissvarīgākie kontroles elementi ir pareiza materiāla izvēle, asas iekārtas, līdzsvaroti griešanas parametri, zema sprieguma stiprinājumi, pakāpeniska apstrāde, sprieguma mazināšana un rūpīga pārbaude . Plānojot šos faktorus kopā, plastmasas detaļas var apstrādāt ar lielāku precizitāti, tīrākām virsmām un lielāku izmēru stabilitāti.
Precīzijas nozarēs, piemēram, medicīnas ierīču, elektronikas, pusvadītāju ražošanas un rūpniecisko iekārtu ražošanā, deformācijas kontrole nav izvēles iespēja. Tā tieši ietekmē montāžas kvalitāti, produkta uzticamību un gala detaļas veiktspēju.




