

CNC frēzēšana ir viens no daudzpusīgākajiem procesiem mūsdienu ražošanā, kas spēj radīt visu, sākot no vienkāršām plakanām virsmām līdz sarežģītām trīsdimensiju kontūrām, uz vienas mašīnas. Tomēr aiz katras veiksmīgas frēzēšanas operācijas ir griezējinstruments, kas īpaši izvēlēts konkrētajam darbam. Instrumenta izvēle, tā materiāls, ģeometrija un pārklājums tieši nosaka detaļas kvalitāti, apstrādes efektivitāti, instrumenta kalpošanas laiku un galu galā gatavās detaļas ražošanas izmaksas.
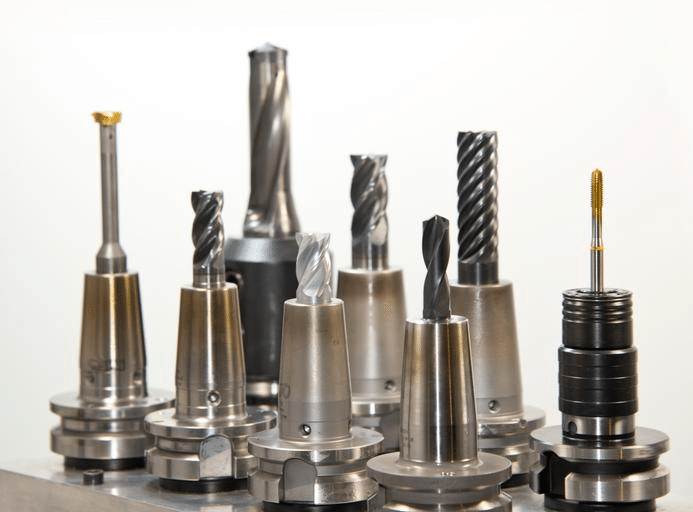
Griešanas instrumenti, ko izmanto CNC apstrādē
Labi aprīkota frēzēšanas iekārta izmanto plašu griezējinstrumentu klāstu, katrs no tiem ir paredzēts konkrētam uzdevumam. Gala frēzes veic lielāko daļu profilēšanas, rievu veidošanas un konturēšanas darbu, virsmas frēzes efektīvi apstrādā lielas plakanas virsmas, un plašs specializēto instrumentu klāsts ir paredzēts vītņošanai, fāzēšanai un atslēgas gropju apstrādei.
CNC frēzēšanas griešanas instrumentu izpratne
Pirms konkrētu instrumentu veidu salīdzināšanas ir lietderīgi noskaidrot, kas ir frēzēšanas griezējinstrumenti, kā tie noņem materiālu un kādi faktori ietekmē izvēles procesu dažādos apstrādes scenārijos.
Kas ir CNC frēzēšanas griezējinstrumenti?
CNC frēzēšanas griezējinstrumenti ir rotējoši instrumenti ar vienu vai vairākām griezējšķautnēm, kas noņem materiālu no sagataves, instrumentam rotējot un pārvietojoties pa ieprogrammētu trajektoriju. Atšķirībā no virpošanas, kur sagatave rotē pret nekustīgu instrumentu, frēzēšana apgriež šo attiecību: instruments griežas lielā ātrumā, kamēr sagatave, kas tiek turēta nekustīgi vai pārvietota pa vadāmām asīm, nonāk saskarē ar griešanas malām. Materiāls tiek noņemts skaidu veidā, kad katra griezējšķautne rotācijas laikā secīgi saskaras ar sagatavi [1].
Frēzēšanas instrumenta galvenās sastāvdaļas
- Griešanas malas: Asinātās virsmas, kas saskaras ar sagatavi un noņem materiālu. Griešanas šķautņu skaits un ģeometrija tieši ietekmē materiāla noņemšanas ātrumu un virsmas apdari.
- Flautas: Spirālveida vai taisnas rievas starp griešanas malām, kas nodrošina brīvu vietu skaidu izvadīšanai. Rievojumu konstrukcija ietekmē skaidu plūsmu, griešanas spēkus un virsmas apdares kvalitāti.
- Kāts: Instrumenta cilindriskā daļa, kas tiek turēta mašīnas instrumentu turētājā. Kāta diametrs un garums ietekmē instrumenta stingrību un maksimālo griešanas dziļumu, ko var sasniegt bez pārmērīgas novirzes.
- Instrumentu pārklājumi: Plāni, cieti virsmas slāņi, kas uzklāti, lai uzlabotu nodilumizturību, samazinātu berzi un pagarinātu instrumenta kalpošanas laiku sarežģītos griešanas apstākļos.
Faktori, kas ietekmē instrumentu izvēli
- Sagataves materiāls: Dažādiem materiāliem ir nepieciešama atšķirīga instrumentu ģeometrija, griešanas šķautņu skaits un pārklājumi, lai panāktu efektīvu materiāla noņemšanu bez pārmērīga instrumentu nodiluma.
- Virsmas apdares prasības: Precīzai apdares operācijām ir nepieciešami citi instrumenti, bieži vien ar vairāk griezējmalām un specifiskām ģeometrijām, nekā agresīvām rupjās apstrādes operācijām.
- Daļas ģeometrija: Iekšējiem stūriem, dziļām kabatām un sarežģītām kontūrām ir nepieciešami īpaši instrumentu diametri un profili, lai piekļūtu nepieciešamajām iezīmēm un precīzi tās atveidotu.
- Mašīnas iespējas: Vārpstas ātruma diapazons, pieejamā jauda un mašīnas stingrība ietekmē to, kurus instrumentus var efektīvi darbināt un ar kādiem griešanas parametriem. [2].
Alumīnija kosmosa kronšteina un rūdīta tērauda veidnes dobuma apstrāde ilustrē, cik dramatiski mainās instrumentu izvēle atkarībā no materiāla. Alumīnija detaļai ir priekšroka augstas spirāles, asām malām veidotai karbīda gala frēzei, kas darbojas ar lielu vārpstas ātrumu, lai nodrošinātu ātru un efektīvu skaidu izvadīšanu un izcilu virsmas apdari. Turpretī rūdīta tērauda veidnes dobumam ir nepieciešams pārklāts karbīda vai keramikas instruments ar izturīgāku malu ģeometriju, kas darbojas ar ievērojami mazāku ātrumu un padevi, lai pārvaldītu griešanas spēkus un siltumu, kas rodas, apstrādājot daudz cietāku materiālu.
Gala frēzēšanas iekārtas: vispusīgākie CNC frēzēšanas instrumenti
Gala frēzes ir CNC frēzēšanas darba zirgs, kas spēj veikt plašāku darbību klāstu nekā jebkura cita atsevišķa instrumentu kategorija. Izpratne par atšķirībām starp gala frēžu veidiem ir būtiska, lai izvēlētos pareizo instrumentu konkrētai funkcijai vai darbībai.
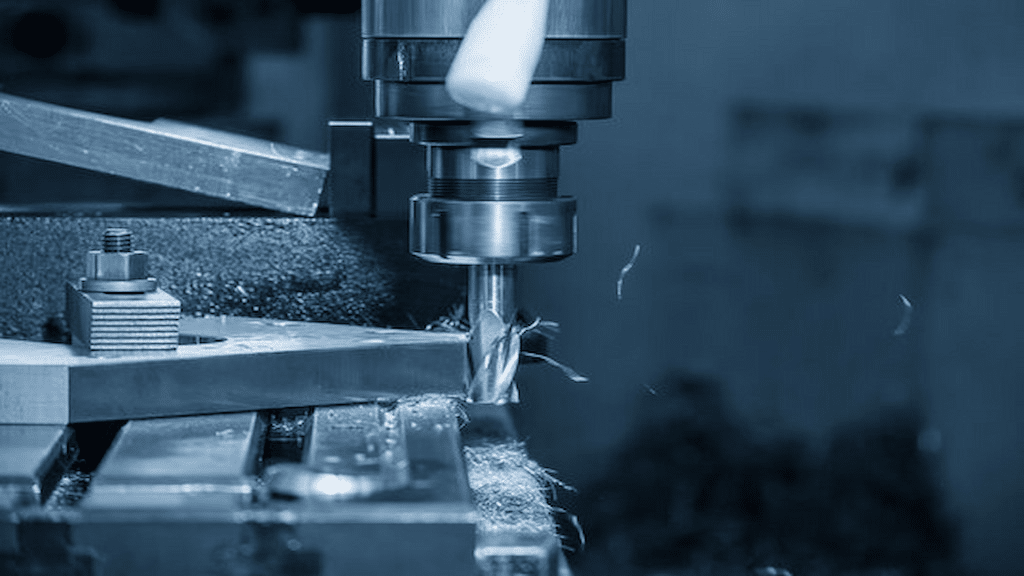
Kas ir gala dzirnavas?
Gala frēze ir rotējošs griezējinstruments ar griezējmalām gan gala virsmā, gan perifērijā, kas ļauj tai vienlaikus griezt vairākos virzienos. Tas atšķir gala frēzes no urbšanas asmeņiem, kas galvenokārt paredzēti aksiālai griešanai apaļu caurumu veidošanai, un tām trūkst perifērās griešanas iespēju, kas nepieciešamas gropju, profilēšanas vai konturēšanas operācijām. Gala frēze var iegremdēties materiālā, griezt gar profilu un apstrādāt iedobes un kontūras, padarot to daudz daudzpusīgāku nekā urbis vispārējiem frēzēšanas darbiem [3].
Izplatītākie gala frēžu veidi
- Kvadrātveida gala frēzes: Tiem ir plakanas griešanas malas ar asiem 90 grādu stūriem, kas padara tos par standarta izvēli rievu frēzēšanai, taisnstūrainām kabatām un vispārējai profilēšanai, kur nepieciešami asi iekšējie stūri.
- Frēzes ar lodveida degunu: Tiem ir puslodes formas griešanas gals, kas ļauj tiem izveidot gludas, nepārtraukti izliektas virsmas. Tie ir standarta instrumenti 3D kontūru apstrādei, veidņu un matricu darbiem, kā arī jebkuram pielietojumam, kam nepieciešamas gludas, izlīdzinātas virsmas.
- Stūra rādiusa gala frēzes: Apvienojiet kvadrātveida gala frēzēšanas instrumenta plakano griešanas profilu ar nelielu rādiusu stūrī, palielinot šķembu izturību un samazinot sprieguma koncentrāciju, kas izraisa šķembu veidošanos. Šī ģeometrija ievērojami uzlabo instrumenta kalpošanas laiku rupjās apstrādes un pusapstrādes darbos.
- Rupjas apstrādes gala frēzes: To raksturo robota vai viļņota griešanas malas profils, kas sadala skaidas mazākos segmentos, samazinot griešanas spēkus un nodrošinot lielāku materiāla noņemšanas ātrumu uz virsmas apdares rēķina, padarot tos ideāli piemērotus sākotnējam materiāla noņemšanas posmam pirms apdares operācijām. [4].
Tipiski Pieteikumi
Gala frēzmašīnas atbalsta plašu frēzēšanas darbību klāstu:
- Rievojums: Taisnu kanālu griešana sagatavē, parasti izmantojot kvadrātveida frēzes, kuru izmērs atbilst rievas platumam.
- Profilēšana: Detaļas ārējās vai iekšējās robežas apstrāde atbilstoši noteiktai kontūrai, sekojot ieprogrammētai instrumentu trajektorijai ap detaļas perimetru.
- Iekavu frēzēšana: Materiāla noņemšana no slēgtas robežas, lai izveidotu padziļinātu dobumu, parasti izmantojot rupjās apstrādes un apdares gala frēzēšanas gājienu kombināciju.
- Kontūru apstrāde: Sarežģītu, bieži vien neplakņu virsmu izgatavošana, izmantojot lodveida gala frēzes, ievērojot trīsdimensiju instrumentu trajektoriju, kas atvasināta no detaļas CAD virsmas modeļa.
Virsmas frēzēšanas iekārtas un to loma virsmas apstrādē
Lai gan gala frēzes veic lielāko daļu konturēšanas un kabatu veidošanas darbu, plakanfrēzes kalpo citam mērķim: efektīvi un ar vienmērīgu apdari radīt lielas, līdzenas virsmas. Izpratne par to, kad jāizmanto plakanfrēze, nevis gala frēze, ir svarīga efektīvas procesa plānošanas sastāvdaļa.
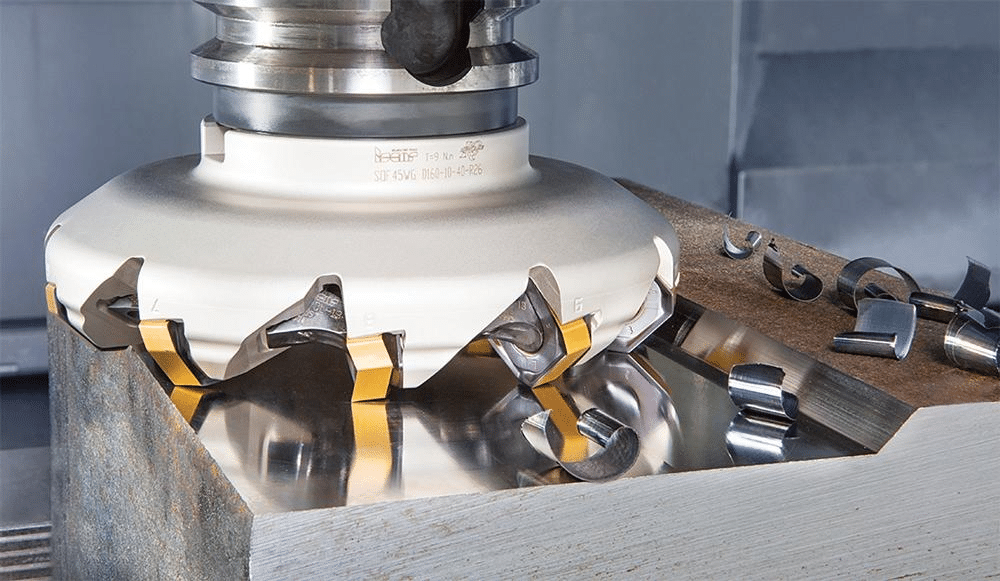
Kas ir sejas frēzēšanas mašīna?
Virsfrēzmašīna ir frēzēšanas instruments, kura diametrs parasti ir lielāks nekā standarta gala frēzmašīnai, un tas ir konstruēts ar vairākiem nomaināmiem griezējplāksnītēm, kas izvietotas ap tā perifēriju. Virsfrēzmašīnas vairāku plāksnīšu konstrukcija ļauj katram plāksnītei rotācijas laikā īslaicīgi pieskarties sagatavei, sadalot griešanas slodzi pa vairākām malām un nodrošinot daudz lielāku griešanas platumu vienā piegājienā nekā salīdzināma gala frēze [5].
Sejas frēzēšanas priekšrocības
- Ātrāka materiāla noņemšana: Platais plaknes frēzēšanas platums apvienojumā ar vairākiem vienlaicīgi darbināmiem ieliktņiem ļauj apstrādāt lielas plakanas virsmas ievērojami īsākā laikā, nekā tas būtu nepieciešams, izmantojot mazāka diametra gala frēzi, veicot vairākus griezumus.
- Labāka virsmas apdare uz lielām, līdzenām platībām: Virsfrēzes, īpaši tās, kas aprīkotas ar tīrīšanas ieliktņiem, vienā piegājienā nodrošina izcilu līdzenumu un virsmas apdari plašās platībās, ko ir grūti atkārtot ar pārklājošiem gala frēzēšanas piegājieniem.
- Uzlabota produktivitāte: Ātrākas materiāla noņemšanas un izcilas virsmas apdares kombinācija samazina kopējo cikla laiku detaļām ar lieliem plakaniem elementiem.
Izplatītas lietojumprogrammas
- Kvadrātveida pamatmateriāls: Virsfrēzēšana bieži vien ir pirmā darbība, ko veic ar neapstrādātu stieņu vai plākšņu materiālu, izveidojot līdzenu, precīzu atskaites virsmu pirms turpmākās apstrādes uzsākšanas.
- Atsauces virsmu sagatavošana: Atskaites virsmas, ko izmanto turpmākai nostiprināšanai vai mērīšanai, parasti tiek frēzētas, lai nodrošinātu līdzenumu un taisnstūrveida formu attiecībā pret pārējo detaļu.
- Lielu sagatavju virsmu apstrāde: Lielu, līdzenu virsmu, piemēram, mašīnu pamatņu vai montāžas plākšņu, galīgās apdares gājieni parasti tiek veikti ar plakanfrēzi, lai efektīvi panāktu nepieciešamo līdzenumu un virsmas apdari. [6].
Tērauda bloka virsmas frēzēšana pirms precīzas apstrādes uzsākšanas ir standarta pirmais solis daudzās apstrādes secībās. Neapstrādāts bloks, kas bieži vien ir nedaudz nelīdzens un ar nevienmērīgu virsmu no zāģēšanas vai rupjās malas sagatavošanas procesa, tiek virsmas frēzēts uz tā galvenajām atskaites virsmām, lai izveidotu precīzus, plakanus atskaites punktus. Šie atskaites punkti pēc tam kalpo kā uzticami atskaites punkti visām turpmākajām detaļas nostiprināšanas un apstrādes darbībām.
Citi svarīgi CNC frēzēšanas griezējinstrumenti
Papildus gala frēzēm un plaknes frēzēm, plašs specializētu griezējinstrumentu klāsts atbilst specifiskām apstrādes prasībām, kuras universālie instrumenti nevar efektīvi apstrādāt.
Shell Mills
Čaulveida frēzmašīnas ir liela diametra virsmas frēzēšanas instrumenti, kas paredzēti uzstādīšanai uz atsevišķas vārpstas, nevis ar integrētu kātu, padarot tos ekonomiskus liela diametra virsmas apstrādes un virsmas apstrādes operācijās, kur līdzvērtīga diametra ciets instruments būtu dārgs un smags.
Mušu griezēji
Frēzmašīnas ar kustīgu ieliktni izmanto vienu griezējinstrumenta uzgali, kas uzstādīts rotējošā turētājā, tādējādi radot ļoti smalku virsmas apdari par zemām izmaksām. Tās ir īpaši noderīgas lielu plakanu virsmu apstrādei, kur virsmas kvalitāte ir svarīgāka par materiāla noņemšanas ātrumu un kur daudzvirzienu plaknes frēzēšanas mašīnas izmaksas nav pamatotas, ņemot vērā ražošanas apjomu.
T veida spraugu griezēji
T veida rievu griezēji ir specializēti instrumenti, kas paredzēti raksturīgo T veida rievu apstrādei, ko izmanto mašīnu galdos, stiprinājuma plāksnēs un instrumentu sistēmās. Griezējam parasti ir nepieciešama iepriekš apstrādāta taisna rieva, pēc kuras T veida rievu griezējs paplašina rievas pamatni, lai izveidotu apakšgriezuma profilu, kas ļauj T veida uzgriežņiem vai skrūvēm slīdēt un nofiksēties savā pozīcijā.
Chamfer Mills
Frēzēšanas frēzes ir leņķiski griezējinstrumenti, ko izmanto, lai nolauztu asas malas, noņemtu atgrabes un izveidotu vienmērīgas leņķiskas pārejas uz detaļu malām. Frēzēšana uzlabo detaļu drošību apstrādes laikā, sagatavo malas montāžai un var samazināt sprieguma koncentrāciju asos stūros.
Vītņu dzirnavas
Vītņfrēzes izveido gan iekšējo, gan ārējo vītni, izmantojot speciāli profilēta griezējinstrumenta spirālveida interpolāciju, piedāvājot alternatīvu vienpunktu vītņošanai vai vītņošanai. Vītņfrēze ir īpaši vērtīga liela diametra vītnēm, cietiem materiāliem un lietojumiem, kur vītņošanas lūzums augstas vērtības detaļā būtu nepieņemams [7].
Ķēdes skavas un koka griezēji
Atslēgu ligzdu frēzes izfrēzē taisnas rievas, ko izmanto ķīļu ievietošanai, kuri pārnes griezes momentu starp vārpstām un uzstādītajām detaļām, piemēram, zobratiem un skriemeļiem. Vudrufa grieznes izveido izliektu apakšējo ķīļu gropes profilu, ko izmanto ar Vudrufa ķīļiem, kas ir izplatīta konstrukcija vārpstu pielietojumos, kur nepieciešams pašizlīdzinošs ķīļu ligzdas mehānisms.
Piemērs
Vītņu frēzēšana ar vītni augstas vērtības kosmosa komponentos ilustrē, kāpēc šī instrumentu kategorija pastāv līdzās tradicionālajai vītņošanai. Titāna vai augstas stiprības tērauda kosmosa savienojumā salauzts vītņgriezis dārgā, gandrīz pabeigtā detaļā var nozīmēt visa komponenta utilizāciju. Vītņfrēze pilnībā novērš šo risku, jo vītņfrēzes spirālveida interpolācijas ceļš nepakļauj instrumentu tādam pašam lūzuma riskam kā vītņgriezis, kas aksiāli virzās uz aklu caurumu, vienlaikus nodrošinot precīzu un atkārtojamu vītnes ģeometriju.
Griešanas instrumentu materiāli un pārklājumi
Griešanas instrumenta pamatmateriāls apvienojumā ar jebkuru uzklāto pārklājumu nosaka, kā instruments darbojas noteiktos griešanas apstākļos, cik ilgi tas kalpo un kādus materiālus tas var efektīvi apstrādāt.
Ātrgaitas tērauds (HSS)
Ātrgriezējtērauda instrumentiem ir laba izturība un tie ir salīdzinoši lēti, padarot tos piemērotus vispārējai apstrādei, īpaši mazāka apjoma vai darbnīcu vidē. To galvenais ierobežojums ir samazināta karstumizturība salīdzinājumā ar karbīdu, kas ierobežo griešanas ātrumus, ar kādu tos var darbināt bez strauja nodiluma vai šķautņu bojājumiem [8].
Cietā karbīda instrumenti
Karbīda instrumentiem ir ievērojami lielāka cietība un karstumizturība nekā ātrgriezējtēraudam (HSS), nodrošinot daudz lielāku griešanas ātrumu un ilgāku instrumenta kalpošanas laiku, īpaši ražošanas vidē, kur cikla laika efektivitāte ir svarīga. Kompromiss ir lielāks trauslums salīdzinājumā ar ātrgriezējtēraudu (HSS), padarot karbīda instrumentus uzņēmīgākus pret šķembām pārtrauktas griešanas vai nepietiekamas stingrības apstākļos.
Keramikas un CBN instrumenti
Keramikas un kubiskā bora nitrīda (CBN) instrumenti ir paredzēti rūdītu tēraudu un supersakausējumu apstrādei augstā temperatūrā un ātrgaitas apstākļos, kur to izcilā karstā cietība ļauj sasniegt griešanas ātrumu, kas ievērojami pārsniedz karbīda griešanas ātrumu. Šie materiāli ir trausli un tiem nepieciešami stabili, stingri iestatījumi, taču tie nodrošina ievērojamu produktivitātes pieaugumu konkrētajos cieto materiālu apstrādes pielietojumos, kuriem tie ir paredzēti.
Bieži sastopamie instrumentu pārklājumi
- TiN (titāna nitrīds): Universāls pārklājums, kas piedāvā uzlabotu cietību un samazinātu berzi salīdzinājumā ar nepārklātiem instrumentiem, piemērots plašam vispārējas apstrādes pielietojumu klāstam.
- TiAlN (titāna alumīnija nitrīds): Nodrošina izcilu karstumizturību un ir labi piemērota tērauda un nerūsējošā tērauda sausai vai ātrgaitas apstrādei.
- AlTiN (alumīnija titāna nitrīds): Piedāvā vēl labāku veiktspēju augstā temperatūrā nekā TiAlN, ko parasti izmanto instrumentiem, ko izmanto rūdītu un grūti apstrādājamu materiālu apstrādē.
- DLC (dimantam līdzīgs ogleklis): Nodrošina ļoti zemu berzi, padarot to labi piemērotu krāsaino metālu un abrazīvu materiālu, piemēram, alumīnija un kompozītmateriālu, apstrādei, kur ir bažas par malu nosēdumiem un skaidu saķeri. [9].
Kā pārklājumi uzlabo veiktspēju
- Samazināts nodilums: Cietie pārklājumi ir izturīgi pret abrazīvu nodilumu griešanas malā, tādējādi pagarinot instrumenta kalpošanas laiku.
- Labāka karstumizturība: Pārklājumi samazina siltuma pārnesi uz instrumenta pamatni, saglabājot griešanas asmeņu cietību paaugstinātā temperatūrā, kas rodas griešanas laikā.
- Ilgāks instrumenta kalpošanas laiks: Nodilumizturības un karstumizturības kombinētā ietekme ļauj pārklātiem instrumentiem saglabāt griešanas veiktspēju ievērojami vairāk detaļām nekā līdzvērtīgam nepārklātam instrumentam.
Piemērs
Izmantojot ar TiAlN pārklātas karbīda frēzes rūdīta tērauda detaļu apstrādei, tiek demonstrēta pārklājuma izvēle, kas atbilst pielietojuma prasībām. Karbīda pamatcietības un TiAlN karstumizturības kombinācija ļauj instrumentam saglabāt savu griezējmalu augstajās temperatūrās, kas rodas, apstrādājot rūdītu instrumentu tēraudu, kur nepārklāts vai ar TiN pārklājumu instruments ātri nolietotos un būtu jāmaina daudz biežāk.
CNC frēzēšanas griešanas instrumentu izvēles labākā prakse
Pareizā instrumenta izvēlei ir nepieciešams konsekventi ņemt vērā materiālu, ģeometriju un griešanas parametrus kopā, nevis uzskatīt instrumenta izvēli par atsevišķu lēmumu.
Pielāgojiet instrumentu materiālam
- Alumīnijs: Dod priekšroku augstas spirāles, asām karbīda instrumentiem, kas darbojas lielā ātrumā, prioritāti piešķirot efektīvai skaidu izvadīšanai un izcilai virsmas apdarei.
- Tērauds: Nepieciešami instrumenti ar izturīgu griezējgalvu ģeometriju un atbilstošiem pārklājumiem, līdzsvarojot nodilumizturību ar stingrību, kas nepieciešama, lai izturētu mērenus griešanas spēkus.
- Nerūsējošais tērauds: Nepieciešamas asas griešanas malas un rūpīga parametru kontrole, lai pārvaldītu sacietēšanu deformācijas procesā un siltuma veidošanos, bieži vien dodot priekšroku pārklātiem karbīda instrumentiem ar pozitīvu ģeometriju.
- Titāns: Nepieciešami instrumenti, kas paredzēti mazam griešanas ātrumam un lielai padevei, ar pārklājumiem un ģeometrijām, kas īpaši izvēlētas, lai pārvaldītu titāna apstrādes raksturīgo siltuma koncentrāciju.
Apsveriet instrumenta ģeometriju
- Flautu skaits: Mazāks rievu skaits nodrošina lielāku skaidu attālumu, kas ir piemērots mīkstākiem materiāliem un agresīvai materiāla noņemšanai, savukārt lielāks rievu skaits uzlabo virsmas apdari cietākos materiālos, kur skaidu apjoms ir mazāks.
- Spirāles leņķis: Augstāki spirāles leņķi uzlabo bīdes darbību un skaidu izvadīšanu, kas ir īpaši noderīgi alumīnija un citu mīkstāku materiālu apstrādē.
- Instrumenta diametrs: Lielāki diametri uzlabo stingrību un materiāla noņemšanas ātrumu, savukārt mazāki diametri ir nepieciešami, lai piekļūtu šaurām iekšējām detaļām un smalkām detaļām.
Optimizējiet griešanas parametrus
- Vārpstas ātrums: Lai sasniegtu atbilstošu virsmas griešanas ātrumu, tam jābūt saskaņotam ar instrumenta materiālu, pārklājumu un sagataves materiālu.
- Padeves ātrums: Nosaka skaidas biezumu un tieši ietekmē gan griešanas spēkus, gan virsmas apdari; tam jābūt līdzsvarotam ar vārpstas ātrumu un griešanas dziļumu.
- Griešanas dziļums: Rupjas apstrādes operācijas dod priekšroku lielākam griešanas dziļumam, lai maksimāli palielinātu materiāla noņemšanu, savukārt apdares operācijas izmanto seklu dziļumu, lai sasniegtu izmēru precizitāti un virsmas kvalitāti.
Monitor Tool Wear
Atpazīstot instrumentu nodiluma pazīmes, tostarp palielinātus griešanas spēkus, degradētu virsmas apdari, izmēru nobīdi un dzirdamas izmaiņas griešanas skaņā, instrumentus var nomainīt atbilstošā laikā, pirms tie rada detaļu kvalitātes problēmas vai katastrofālu instrumentu bojājumu.
Samaziniet apstrādes izmaksas
Efektīva instrumentu kalpošanas laika pārvaldība, tostarp atbilstošu parametru izvēle un savlaicīga nomaiņa, apvienojumā ar pareizu instrumentu apkopi un uzglabāšanu, samazina kopējās instrumentu izmaksas, vienlaikus saglabājot nemainīgu detaļu kvalitāti visās ražošanas partijās [10].
Secinājumi
Pareiza CNC frēzēšanas griezējinstrumenta izvēle ir būtiska, lai panāktu precizitāti, efektivitāti un rentablu ražošanu. Gala frēzes veic lielāko daļu profilēšanas, rievu veidošanas un konturēšanas operāciju ar ievērojamu daudzpusību, savukārt virsmas frēzes izceļas ar plakanu, precīzi apstrādātu virsmu ražošanu plašās platībās. Specializēti instrumenti, piemēram, vītņfrēzes, fāzfrēzes un ķīļveida griezēji, aizpilda nepilnības, kuras universālie instrumenti nevar efektīvi aizpildīt.
Papildus instrumenta ģeometrijai, pamatmateriāla un pārklājuma izvēle nosaka, kā instruments darbojas noteiktos griešanas apstākļos un cik ilgi tas kalpo ražošanā. Instrumenta materiāla, ģeometrijas un griešanas parametru saskaņošana ar sagataves materiālu un detaļas prasībām ir tas, kas galu galā atšķir efektīvu un rentablu apstrādes procesu no tāda, ko nomoka pārmērīgs instrumentu nodilums, slikta virsmas apdare un nevienmērīga detaļu kvalitāte. Pārdomāts instrumentu izvēle, kas konsekventi tiek piemērota visā ražošanas procesā, atmaksājas ar katru detaļu, kas tiek noņemta no iekārtas.
Atsauces
Bag, R., Panda, A., Sahoo, AK, un Kumar, R. (2022). AISI 4340 tērauda ilgtspējīga ātrgaitas cietā apstrāde sausā vidē. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH, un Bleicher, F. (2026). TiN, (Ti,Al)N un (Ti,Al,Ta,Ce)N pārklājumu instrumentu veiktspēja C45E tērauda sausajā apstrādē. CIRP Ražošanas zinātnes un tehnoloģijas žurnāls , 66 , 31.–40. lpp. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R. un Patange, A. (2021). Frēzēšanas instrumentu ieliktņu uzraudzība, izmantojot tradicionālo un mākslīgā intelekta pieeju: apskats. Sound&Vibration , 55 (2), 87.–116. lpp. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M. un Song, H. (2023). Pētījums par rotējoša lemniskāta frēzēšanas instrumenta konstrukciju un griešanas veiktspēju. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N. un Döpper, F. (2024). Instrumenta koncepcija cietā karbīda gala frēzēm instrumentu tērauda Toolox rupjai apstrādei un apdarei 44. Ražošanas un materiālu apstrādes žurnāls , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I., & Felhő, C. (2025). Sākotnēja eksperimentāla gremdfrēzēšanas un virsmas frēzēšanas salīdzināšana: griešanas parametru ietekme uz griešanas spēku un virsmas raupjumu. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA un Mekid, S. (2023). Visaptveroša pieeja apstrādes procesu stāvokļa uzraudzībai, kuras pamatā ir IIoT. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A. un Berisha, B. (2025). Instrumentu trajektoriju plānošanas un CNC iekārtas veiktspējas optimizācija laika ziņā efektīvā apstrādē. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB, & Sousa, VFC (2024). Dažādu frēzēšanas stratēģiju salīdzinošs pētījums attiecībā uz produktivitāti, instrumentu nodilumu, virsmas raupjumu un vibrāciju. Ražošanas un materiālu apstrādes žurnāls , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankovs, N. un Ivanovs, A. (2025). Vītņfrēzes analītiskā un grafiskā profilēšana iekšējo vītņu veidošanai. Applied Sciences , 15 (13), 7308. https://doi.org/10.3390/app15137308




