

CNC virpas ir vienas no visplašāk izmantotajām darbgaldiem mūsdienu ražošanā, veidojot cilindrisku detaļu ražošanas mugurkaulu dažādās nozarēs, sākot no autobūves līdz kosmosa rūpniecībai. Rotējot sagatavi pret stacionāru griezējinstrumentu, CNC virpa ar augstu precizitāti noņem materiālu, lai ražotu vārpstas, veidgabalus, savienotājus un plašu rotējošu detaļu klāstu.
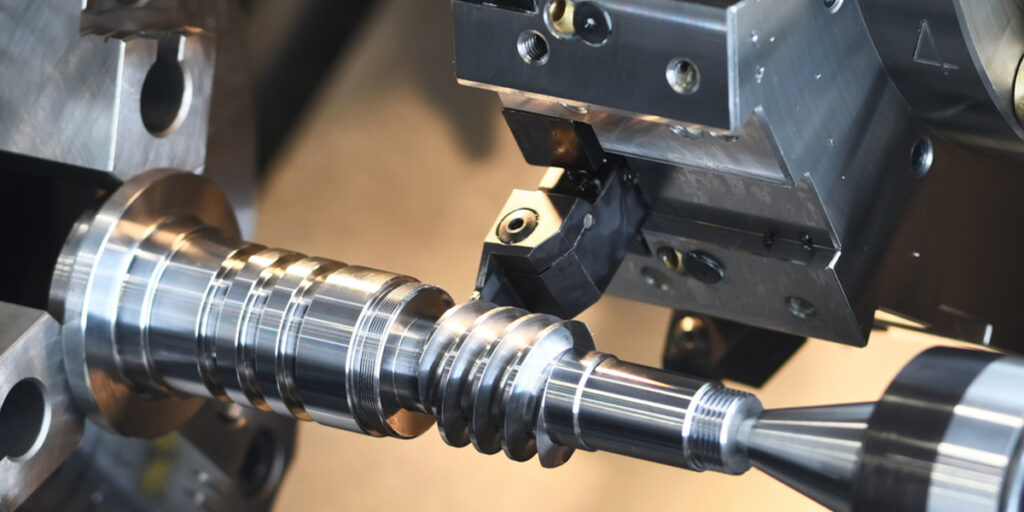
CNC virpas pamatfunkcijas nosaka četras darbības: virsmas apstrāde, virpošana, vītņošana un rievošana. Katrai no tām ir savs mērķis, tomēr praksē tās reti tiek veiktas atsevišķi. Vienai detaļai, piemēram, hidrauliskajam savienotājam vai motora vārpstai, parasti ir nepieciešamas visas četras darbības, kas jāveic plānotā secībā viena iestatījuma ietvaros. Izpratne par katru darbību atsevišķi un to, kā tās darbojas kopā, ir būtiska efektīvai CNC virpas procesa plānošanai un detaļu kvalitātes nodrošināšanai.
CNC virpas apstrādes pamatu izpratne
CNC virpošana ir sākumpunkts, lai izprastu, kā cilindriskas detaļas tiek ražotas atbilstoši stingrām izmēru specifikācijām. Pirms atsevišķu darbību izpētes ir vērts noskaidrot, kas ir CNC virpa, kā tā mehāniski darbojas un kāpēc virpošanas operācijas joprojām ir precīzas ražošanas centrā, neskatoties uz sarežģītāku daudzu asu apstrādes tehnoloģiju pieejamību.
Kas ir CNC virpas apstrāde?
CNC virpa ir datorvadāma darbmašīna, kas rotē sagatavi ap tās centrālo asi, kamēr griezējinstruments pārvietojas pa ieprogrammētām trajektorijām, lai noņemtu materiālu un ģenerētu vēlamo ģeometriju. Pamatprincips atšķir virpas no frēzmašīnām: uz virpas sagatave rotē un instruments nomināli nekustīgi rotē, savukārt uz frēzmašīnas instruments rotē un sagatave paliek nekustīga. Šī atšķirība padara virpas pēc būtības piemērotas cilindrisku, konisku un rotācijas simetrisku ģeometriju ražošanai ar augstu precizitāti un virsmas kvalitāti.
CNC kontrolieris interpretē detaļu programmu, kas parasti ir rakstīta G kodā, un pārveido to koordinētā mašīnas asu kustībā, vārpstas ātrumā un instrumentu izvēlē. Tas novērš manuālas regulēšanas nepieciešamību, kas nepieciešama parastajām virpām, un nodrošina atkārtojamus rezultātus visās ražošanas partijās bez operatora un operatora atšķirībām. [1]
CNC virpas galvenās sastāvdaļas
Izpratne par katras mašīnas sastāvdaļas funkcionālo lomu paskaidro, kā fiziski tiek izpildītas turpmākajās sadaļās aplūkotās darbības:
- Čaks: Nostiprina un pagriež sagatavi. Trīs žokļu patronas ir standarta aprīkojums apaļiem materiāliem, savukārt četru žokļu patronas ļauj precīzi centrēt neregulāras formas sagataves.
- Vārpsta: Rotējošais mezgls, kas darbina patronu un sagatavi. Vārpstas ātrums ir programmējams un automātiski pielāgojas, mainoties griešanas apstākļiem.
- Instrumentu tornītis: Vienlaikus tur vairākus griezējinstrumentus un programmas vadībā indeksē tos pareizajā instrumenta pozīcijā, tādējādi novēršot manuālu instrumentu maiņu un samazinot cikla laiku.
- Tailstock: Nodrošina aksiālu atbalstu garu sagatavju brīvajā galā, izmantojot līkumotu vai stāvu centru, novēršot novirzi griešanas spēku ietekmē.
- CNC kontrolieris: Mašīnas skaitļošanas bloks, kas izpilda detaļu programmu, pārvalda asu kustību, uzrauga griešanas apstākļus un apstrādā instrumenta nobīdes kompensāciju.
Kāpēc virpošanas operācijas ir svarīgas
CNC virpošanas operācijas sniedz trīs ražošanas priekšrocības, kuras ir grūti atkārtot, izmantojot alternatīvus procesus:
- Precizitāte un atkārtojamība: Mūsdienu CNC virpas ražošanas apstākļos nodrošina diametra pielaides ±0.005 mm vai labāk, ar pozicionālo atkārtojamību, kas nodrošina, ka katra partijas detaļa atbilst vienai un tai pašai specifikācijai.
- Ātrāka ražošana: Automatizēta instrumentu maiņa, nemainīga virsmas ātruma kontrole un ieprogrammēti vairāku caurlaidju cikli ievērojami samazina cikla laikus, salīdzinot ar manuālo virpošanu.
- Samazināta manuāla iejaukšanās: Kad programma ir apstiprināta, operatora iesaistīšanās aprobežojas ar sagataves ielādi, periodiskiem mērījumiem un instrumentu nodiluma uzraudzību, tādējādi samazinot cilvēcisko kļūdu risku liela apjoma ražošanā.
Praktisks šo priekšrocību piemērs ir hidrauliskās vārpstas ražošana, kurai nepieciešama virsmas apstrāde, virpošana, vītņošana un rievošana. Visas četras darbības tiek veiktas vienā iekārtā uz CNC virpas, saglabājot kopēju atskaites punktu visā procesā un novēršot pārvietošanas kļūdas, kas uzkrātos, ja detaļa tiktu pārvietota starp iekārtām. [2]
CNC apdares darbība
Virsapstrāde parasti ir pirmā darbība, ko veic CNC virpā, un tā nosaka izmēru un ģeometrisko pamatu katrai nākamajai darbībai. Sagatave, kas nav pareizi apstrādāta, saglabās garuma neprecizitātes un virsmas nelīdzenumus, kas izplatās visā apstrādes secībā. Lai gan virsapstrāde ir viena no vienkāršākajām virpošanas darbībām, tai ir tieša ietekme uz gatavās detaļas precizitāti.
Kas ir saskaršanās?
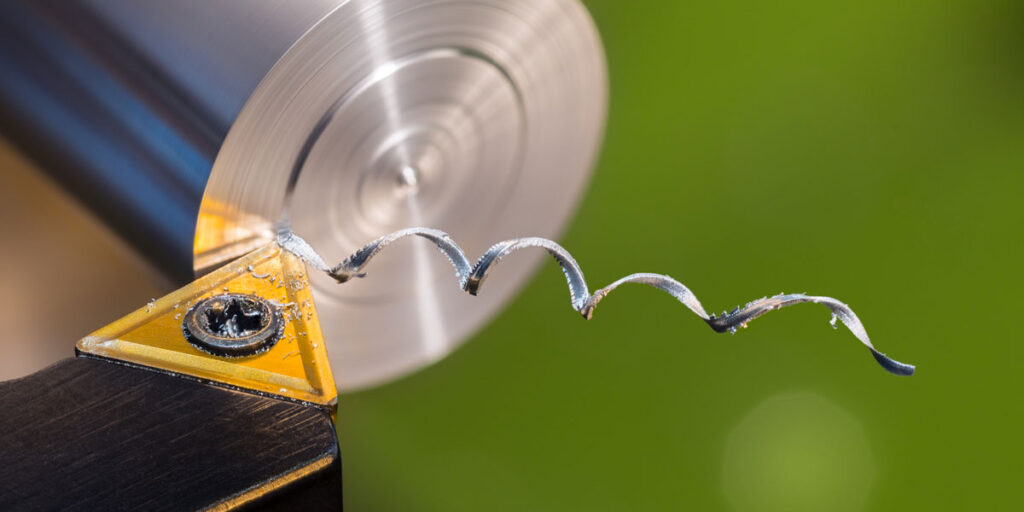
Virpošana ir virpošanas operācija, kurā griezējinstruments radiāli pārvietojas pāri rotējošas sagataves gala virsmai, noņemot materiālu, lai izveidotu plakanu, gludu virsmu, kas ir perpendikulāra vārpstas asij. Galvenais mērķis ir izveidot tīru, precīzu atskaites virsmu sagataves galā, no kuras var izmērīt un kontrolēt aksiālos izmērus turpmākajās darbībās. Neapstrādāta materiāla gala virsmas reti ir plakanas vai kvadrātveida; virpošana to izlabo pirms jebkādas turpmākas apstrādes.
Kā darbojas saskaršanās
Sagatave tiek iespīlēta patronā un griezta ar ieprogrammētu vārpstas ātrumu. Griešanas instruments tiek novietots sagataves ārējā diametra līmenī un ar kontrolētu padeves ātrumu tiek padots radiāli uz iekšu centra virzienā. Instruments noņem plānu materiāla kārtu pa visu virsmu vienā vai vairākos piegājienos atkarībā no materiāla stāvokļa un nepieciešamās virsmas apdares. Apstrādes laikā parasti tiek izmantota nemainīga virsmas ātruma kontrole, jo pretējā gadījumā griešanas ātrums samazinātos, instrumentam tuvojoties sagataves centram, kur virsmas ātrums ir mazāks. [3]
Virsapstrādes instrumentu izvēle parasti dod priekšroku 80 grādu dimanta vai trigona ieliktņiem, kas uzstādīti labajā instrumentu turētājā, nodrošinot pietiekamu atstarpi radiālajam padeves virzienam, vienlaikus saglabājot asmeņu izturību.
Priekšrocības saskaroties
- Veido gludas un līdzenas virsmas: Pareizi apstrādāts gals nodrošina ģeometriski uzticamu virsmu turpmākajiem mērījumiem, detaļu ievietošanai vai astes balsta centra urbšanai.
- Nosaka precīzu sagataves garumu: Virpošana noņem lieko materiālu no sagataves gala, lai to novestu līdz pareizajam sākuma garumam pirms diametra virpošanas sākuma.
- Uzlabo izmēru konsekvenci: Partijas ražošanā vienmērīga virsmas apstrāde nodrošina, ka visas sagataves sākas ar vienu un to pašu aksiālo atskaites punktu, samazinot garuma atšķirības visā partijā.
Izplatītas lietojumprogrammas
Apšuvums tiek pielietots plašā ražošanas scenāriju klāstā:
- Neapstrādāta buljona sagatavošana: Ar zāģi grieztiem stieņiem parasti ir raupjas, nedaudz slīpas gala virsmas. Pirms turpmākās apstrādes izveidojiet slīpuma kvadrātus un nolīdziniet šīs virsmas.
- Atsauces virsmu izveide: Apstrādātie gali kalpo kā atskaites virsmas aksiāliem mērījumiem virpošanas, vītņošanas un rievošanas operāciju laikā.
- Apdares vārpstas gali: Uz pabeigtām vārpstām apšuvums nodrošina tīras gala virsmas, kas nepieciešamas pareizai detaļu piegulšanai un montāžas piemērotībai.
Labākā pieredze
- Padeves ātruma izvēle: Virsmas apstrādes padeves ātrums parasti ir no 0.05 līdz 0.2 mm/apgr. atkarībā no nepieciešamās virsmas apdares. Rupjākai apstrādei ir pieņemamas rupjākas padeves; apdares apstrādei ir nepieciešamas mazākas padeves, lai sasniegtu Ra vērtības zem 1.6 µm.
- Instrumentu vibrācijas novēršana: Vibrācija slīpēšanas laikā visbiežāk rodas, ja instrumenta pārkare ir pārmērīga vai sagataves stiprinājums nav pietiekams. Instrumenta pārkares samazināšana līdz minimumam un drošas patronas stiprinājuma nodrošināšana ievērojami samazina vibrēšanas tendenci.
- Pareiza instrumentu izlīdzināšana: Griešanas instrumentam jābūt precīzi iestatītam centra līnijas augstumā. Instruments, kas iestatīts virs vai zem centra, atstāj neapstrādāta materiāla izliekumu sagataves centrā un rada izliektu, nevis plakanu virsmu. [4]
Reprezentatīvs virpošanas piemērs praksē ir tērauda stieņa sagatavošana pirms tā pārvēršanas par motora vārpstu. Neapstrādātā stieņa gals tiek virpots, lai izveidotu tīru aksiālo atskaites punktu, pēc tam virpošanas virsmā tiek uzlikts centra urbis, lai nodrošinātu astes balsta atbalstu turpmākajām virpošanas darbībām.
CNC virpošanas darbība
Virpošana ir CNC virpas definējošā darbība un process, no kura mašīna ieguvusi savu nosaukumu. Kamēr virsapstrāde veido sagataves gala ģeometriju, virpošana veido cilindrisku korpusu, samazinot diametrus, izveidojot pakāpienus, ģenerējot konusus un ražojot sarežģītus profilus. Īpaši vārpstu ražošanā virpošana veido lielāko daļu materiāla noņemšanas un tieši nosaka gatavās detaļas izmēru precizitāti un virsmas kvalitāti.
Kas ir pagrieziens?
Virpošana ir materiāla noņemšanas process, kurā griezējinstruments aksiāli pārvietojas pa rotējošu sagatavi, samazinot tās ārējo diametru līdz ieprogrammētam mērķa izmēram. Instruments, pārvietojoties pa griezuma garumu, nepārtraukti saskaras ar sagataves virsmu, radot cilindrisku virsmu, kuras diametru nosaka radiālais griešanas dziļums un kuras garumu nosaka instrumenta aksiālais pārvietojums. Iegūtā diametra precizitāte ir atkarīga no mašīnas ģeometrijas, instrumenta stāvokļa, griešanas parametriem un sagataves stingrības, un tas viss ir jākontrolē atbilstošās robežās, lai ievērotu noteikto pielaidi. [5]
Virpošanas operāciju veidi
CNC virpošana ietver vairākus atšķirīgus darbības veidus, katrs no tiem ir piemērots konkrētām ģeometriskām prasībām:
- Taisns pagrieziens: Instruments pārvietojas paralēli vārpstas asij fiksētā radiālā dziļumā, radot vienmērīgu cilindrisku diametru visā griezuma garumā. Šī ir visizplatītākā virpošanas darbība un veido gultņu ligzdu, kakliņu virsmu un vispārīgu cilindrisku elementu pamatu.
- Pakāpeniska pagriešanās: Instruments apstrādā virkni dažādu diametru secīgās aksiālās pozīcijās, radot pakāpienveida profilu, kā tas ir detalizēti apspriests vairāku diametru vārpstas ražošanas kontekstā. Katrā solī instrumentam ir jāpāriet starp cilindrisku pāreju un pleca virsmu, kas prasa precīzu Z ass pozicionēšanu katrā pārejā.
- Konusveida virpošana: Instruments vienlaikus pārvietojas gan X, gan Z asīs ieprogrammētā proporcijā, radot konisku virsmu. Koniski veidojumi ir bieži sastopami instrumentu kātos, vārpstas priekšgalos un cauruļu veidgabalos, kur nepieciešamas pašbloķējošas vai blīvējošas koniskas saskarnes.
- Profila virpošana: Instruments seko sarežģītai programmētai kontūrai, veidojot izliektus vai neregulārus aksiālos profilus. To izmanto tādām detaļām kā sadales vārpstas, formēšanas veltņi un jebkura cita detaļa, kuras diametrs mainās nepārtraukti, nevis atsevišķos soļos.
Faktori, kas ietekmē pagrieziena kvalitāti
Virpošanas operācijas rezultātu nosaka četri galvenie procesa parametri:
- Griešanas ātrums: Griešanas ātrums, kas izteikts virsmas metros minūtē, nosaka ātrumu, ar kādu ieliktņa griezējgals saskaras ar sagataves materiālu. Pārāk mazs ātrums izraisa griezējgala nogulšņu veidošanos un sliktu virsmas apdari; pārāk liels ātrums paātrina instrumenta nodilumu un rada termisku bojājumu risku sagataves virsmai. Vidēja oglekļa tēraudam griešanas ātrums 200 līdz 300 m/min ar pārklātiem karbīda ieliktņiem ir tipiski sākuma apstākļi.
- Padeves ātrums: Kontrolē instrumenta aksiālo virzību uz katru vārpstas apgriezienu. Padeves ātrums tieši ietekmē virsmas raupjumu; mazāka padeve nodrošina smalkākas virsmas, bet palielina cikla laiku. Apstrādei uz gultņu ligzdām tipisks padeves ātrums ir no 0.05 līdz 0.1 mm/apgr.
- Griešanas dziļums: Nosaka radiālā materiāla daudzumu, kas tiek noņemts vienā gājienā. Rupjās apstrādes gājienos tiek izmantots 2–5 mm dziļums, lai maksimāli palielinātu materiāla noņemšanas ātrumu, savukārt apdares gājienos tiek izmantots 0.1–0.3 mm dziļums, lai panāktu izmēru precizitāti, neradot pārmērīgu griešanas spēku.
- Instrumenta materiāls: Pārklāts karbīds ir standarta izvēle tērauda virpošanai rupjās apstrādes un apdares darbos. Keramikas ieliktņus izmanto rūdītu materiālu ātrgaitas apdarei, savukārt CBN ieliktņus izmanto detaļu cietvirpošanai virs 45 HRC.
CNC virpošanas priekšrocības
- Augsta dimensiju precizitāte: CNC virpošanas iekārtas ražošanas apstākļos konsekventi saglabā diametra pielaides no IT6 līdz IT8, un apdares operācijas spēj sasniegt IT5 pie stabiliem iestatījumiem ar labi uzturētiem instrumentiem.
- Lieliska virsmas apdare: Optimizēti apdares parametri nodrošina Ra vērtības no 0.4 līdz 1.6 µm uz virpotām virsmām, kas daudzos pielietojumos atbilst gultņu ligzdu, blīvējuma virsmu un sliedes gultņu prasībām bez sekundāras slīpēšanas.
- Efektīva materiāla noņemšana: Rupjas apstrādes cikli, kas ieprogrammēti ar tādiem fiksētiem cikliem kā G71, automatizē vairāku caurlaidju materiāla noņemšanu līdz noteiktam profilam, maksimāli palielinot metāla noņemšanas ātrumu, vienlaikus saglabājot nemainīgu apdares pielaidi nākamajai apdares caurlaidei.
Praktisks piemērs ir pakāpienveida transmisijas vārpstas ar vairākiem diametriem apstrāde. CNC programma secīgi veic rupjo apstrādi visā vārpstas garumā, kam seko apdares apstrāde katrā diametra zonā funkcionālās prioritātes secībā, vispirms gultņu ligzdas, tad blīvējuma virsmas un pēc tam klīrensa diametrus, nodrošinot, ka kritiskākajām virsmām tiek vismazāk traucēts galīgais griezums. [6]
CNC vītņošanas darbība
Vītņgriešana ir viena no tehniski sarežģītākajām darbībām, ko veic ar CNC virpu, un tai nepieciešama precīza sinhronizācija starp vārpstas rotāciju un instrumenta kustību, lai radītu spirālveida vītnes formu, kas atbilst izmēru un funkcionālajiem standartiem. Vītnes ir viena no visizplatītākajām mehāniskajām iezīmēm inženierzinātnēs, un spēja tās precīzi un konsekventi izgatavot uz CNC virpas ir galvenā kompetence precīzijas komponentu ražošanā.
Kas ir vītņošana?
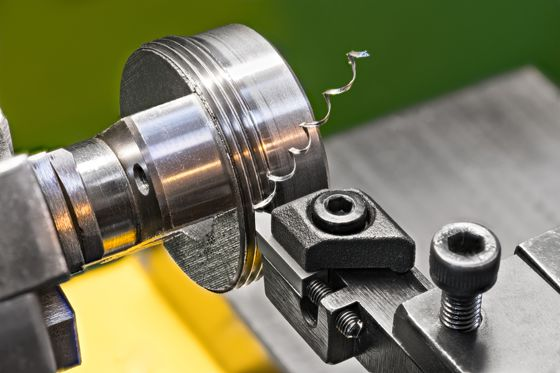
Vītņgriešana ir virpošanas operācija, kuras laikā sagataves cilindriskajā virsmā tiek izfrēzēta noteiktas formas un soļa spirālveida rieva. Iegūtais vītnes profils nodrošina mehānisku saķeri ar atbilstošo vītņoto komponentu, nodrošinot stiprināšanu, regulēšanu, blīvēšanu vai jaudas pārvadi atkarībā no pielietojuma. Atšķirībā no virpošanas, kur instrumenta padeve nav atkarīga no vārpstas rotācijas, vītņgriešanai ir nepieciešams, lai instruments virzītos uz priekšu tieši par vienu soļa garumu uz katru vārpstas apgriezienu. Jebkura novirze šajā sinhronizācijā rada vītni, kas ir dimensiju ziņā nepareiza un funkcionāli nelietojama. [7]
Kā darbojas CNC vītņošana
CNC virpā vītņošana tiek panākta, izmantojot stingru savienojumu starp vārpstas kodētāju un Z ass servo piedziņu. CNC kontrolieris reāllaikā nolasa vārpstas pozīciju un darbina instrumenta ratiņus ar padeves ātrumu, kas precīzi atbilst ieprogrammētajam vītnes solim. Šī sinhronizācija tiek saglabāta vairākos gājienos, katram nākamajam gājienam sekojot tam pašam spirālveida ceļam kā iepriekšējam, pakāpeniski padziļinot vītnes profilu, līdz tiek sasniegts pilns vītnes dziļums.
Vītņošanas procesa galvenie aspekti ir šādi:
- Stieņa precizitāte: Vītnes solim jāatbilst norādītās vītnes formas standarta pielaidei. Soļa kļūdas uzkrājas visā vītnes garumā un var traucēt pareizu saķeri ar pretkomponenti.
- Vītnes dziļuma kontrole: Vītņošana tiek veikta vairākos piegājienos, katrā piegājienā noņemot arvien mazāku skaidu, vītnes formai padziļinoties. Šī pieeja ļauj pārvaldīt griešanas spēkus un novērst instrumenta novirzes radīto vītnes profila deformāciju.
- Padeves metode: Radiālā padeve griež simetriski abās vītnes formas malās, savukārt malas padeve galvenokārt griež vienā malā, samazinot griešanas spēkus un uzlabojot skaidu kontroli. Malas padeve ir vēlama lielāka soļa vītnēm un izturīgākiem materiāliem. [8]
Ražoto diegu veidi
CNC virpas ražo gan ārējās, gan iekšējās vītnes formas plašā standartu un pielietojumu klāstā:
- Ārējās vītnes: Griešana vārpstu, skrūvju un savienotāju ārējā diametrā. Bieži sastopami pielietojumi ir vītņoti vārpstu gali, hidrauliskie savienojumi un stiprinājumu ražošana. Ārējā vītņošana ir vienkāršāka no abiem, jo piekļuve instrumentam un skaidu izvadīšana nav ierobežota.
- Iekšējās vītnes: Izmantojot vītņgriešanas stieni, grieziet iekšējos urbumus. Iekšējā vītņošana ir sarežģītāka nekā ārējā vītņošana ierobežotās piekļuves instrumentam, urbšanas stieņa samazinātās stingrības un grūtību novērot un izmērīt vītni griešanas laikā dēļ. Minimālais urbuma diametrs un vītnes dziļums nosaka urbšanas stieņa izmēru un pārkares daļu, kas abi ietekmē sasniedzamo precizitāti.
Vītņošanas metodes CNC virpās
CNC virpām ir pieejamas trīs vītņošanas metodes, katra no tām ir piemērota dažādiem pielietojumiem:
- Vienpunkta vītņošana: Viens ieliktnis vairākos gājienos veido vītnes spirālveida trajektoriju. Šī metode ir daudzpusīga, piemērojama jebkurai vītnes formai un solim, un tā nodrošina precīzu vītni plašā materiālu klāstā. Tā ir standarta metode vārpstas vītņošanai precīzā ražošanā.
- Vītņu frēzēšana: Lai gan tehniski vītņfrēzēšana ir frēzēšanas operācija, to veic virpošanas frēzēs, un vītnes tiek veidotas, spirālveida interpolējot daudzzobu frēzi. Tā ir vēlama liela diametra vītņu, cietu materiālu un slēptu caurumu apstrādei, kur vītņgriezņa lūzuma risks ir nepieņemams.
- Pieskaroties: Lai ātri izveidotu iekšējo vītni, CNC vadībā iepriekš izurbtā caurumā tiek ieskrūvēts vītnis. Vītņošana ir efektīva maza diametra iekšējo vītņu gadījumā ražošanas apjomos, taču tā ir ierobežota ar standarta vītņu formām un ir jutīga pret instrumentu lūzumiem cietas vai pārtrauktas griešanas laikā.
Galvenie apsvērumi
- Vītņu standarti: Vītnes jāizgatavo atbilstoši lietojumam atbilstošajam standartam. Metriskajām vītnēm (ISO), vienotajiem nacionālajiem rupjvītnēm (UNC), vienotajiem nacionālajiem smalkvītņu (UNF) un cauruļu vītņu standartiem (NPT, BSPT) ir noteiktas soļa, leņķa un pielaides prasības, kas ir pareizi jāieprogrammē un jāpārbauda.
- Instrumentu nodiluma pārvaldība: Vītņgriešanas ieliktņi nolietojas pakāpeniski ar katru saražoto detaļu. Ieliktnim nodilstot, vītnes formas precizitāte pasliktinās, īpaši sānu leņķos un virsotnes rādiusā. Ražošanas vītņošanas operācijās ir nepieciešama regulāra ieliktņu indeksēšana un periodiska vītnes izmēra pārbaude.
- Programmēšanas precizitāte: Vītņu griešanas cikliem, piemēram, G76, FANUC vadības ierīcēs ir nepieciešama pareiza soļa, vītnes dziļuma, padeves leņķa un caurlaides skaita ievade. Programmēšanas kļūdas šajos parametros rada vītnes, kas vizuāli izskatās pieņemamas, bet kalibrēšanas pārbaudē neizdodas. [9]
Raksturīgs piemērs ir vītņotu cauruļu veidgabalu ražošana rūpnieciskajām šķidrumu sistēmām. Katram veidgabalam ir nepieciešama ārējā vītne, kas apstrādāta atbilstoši NPT vai BSPT standartiem, kur konusveida vītnes forma nodrošina gan mehānisku saķeri, gan spiediena blīvējumu bez papildu blīvēšanas komponentiem. Soļa precizitāte un sānu leņķa konsekvence ir ļoti svarīgas, lai ekspluatācijas laikā panāktu hermētisku savienojumu.
Secinājumi
CNC virpošanas apstrāde balstās uz četrām savstarpēji atkarīgām darbībām: virsapstrāde, virpošana, vītņošana un rievošana. Katrai no tām ir atšķirīgs ģeometrisks un funkcionāls mērķis, tomēr neviena nedarbojas izolēti. Virpošana nosaka aksiālo atskaites punktu, virpošana nosaka cilindrisko formu, un vītņošana rada mehāniskās sasaistes elementus, kas satur kopā mezglus. Šīs darbības, kas tiek veiktas plānotā secībā vienas iekārtas ietvaros, nodrošina izmēru precizitāti, virsmas kvalitāti un funkcionālo uzticamību, kas nepieciešama precīzijas komponentu ražošanā.
Katras darbības individuālās izpratnes vērtība slēpjas spējā plānot un optimizēt visu apstrādes secību. Pareiza parametru izvēle, atbilstoši instrumenti un disciplinēta procesa kontrole katrā posmā nosaka, vai gatavā detaļa atbilst specifikācijai vai ir nepieciešama atkārtota apstrāde. Ražošanas vidē, kur konsekvence un efektivitāte ir vienlīdz svarīgas, šo četru galveno virpošanas darbību apgūšana mūsdienās joprojām ir tikpat aktuāla kā jebkad agrāk.
Atsauces
Aresco, R. (2024. gada 23. februāris). Ēri Tehnoloģiju institūts . Ēri Tehnoloģiju institūts. https://ereit.edu/introduction-to-cnc-turning/
Datoru skaitliskā vadība — pārskats | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (2025. gada 11. janvāris). Visaptveroša rokasgrāmata vītņošanai uz virpas — WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (2026. gada 6. janvāris). Kā virsmas frēzēšana nodrošina patiesi līdzenas CNC virsmas? — WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imrans, M., Suo Šuangfu, Bai Južu, Vans Jumings un Navīds Rahīls. (2025). Zemvirsmas integritātes un virsmas kvalitātes optimizēšana mīkstā tērauda virpošanā: daudzkritēriju pieeja instrumentu nodilumam un apstrādes parametriem. Materiālu pētījumu un tehnoloģiju žurnāls , 35 , 3440.–3462. lpp. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S. un Kappmeyer, G. (2025). Armatūra un sagatavju iespīlēšanas sistēmas apstrādē. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M. un Chasos, C. (2024). Uzlabota CNC vītņu frēzēšana: visaptverošs fiksēts cikls efektīvai vītņu griešanai ar fiksētu vai mainīgu soli un rādiusu. Starptautiskais uzlaboto ražošanas tehnoloģiju žurnāls , 133 (5–6), 2219.–2233. lpp. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). APŠUVES APSTRĀDES OPERACIJAS AUTOMATIZĒŠANA CNC APSTRESA CENTRĀ. Starptautiskais inženierzinātņu un tehnoloģiju žurnāls , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Vans, M. un Jusufs Altintass. (2014). Vītņfrēzēšanas procesa mehānika un dinamika. Starptautiskais mašīninstrumentu un ražošanas žurnāls , 87 , 16.–26. lpp. https://doi.org/10.1016/j.ijmachtools.2014.07.006




