

CNC frezavimas yra vienas universaliausių šiuolaikinės gamybos procesų, leidžiantis vienoje staklėje pagaminti viską – nuo paprastų plokščių paviršių iki sudėtingų trimačių kontūrų. Tačiau už kiekvienos sėkmingos frezavimo operacijos slypi specialiai tam darbui parinktas pjovimo įrankis. Įrankio pasirinkimas, jo medžiaga, geometrija ir danga tiesiogiai lemia detalės kokybę, apdirbimo efektyvumą, įrankio tarnavimo laiką ir galiausiai gatavo komponento gamybos kainą.
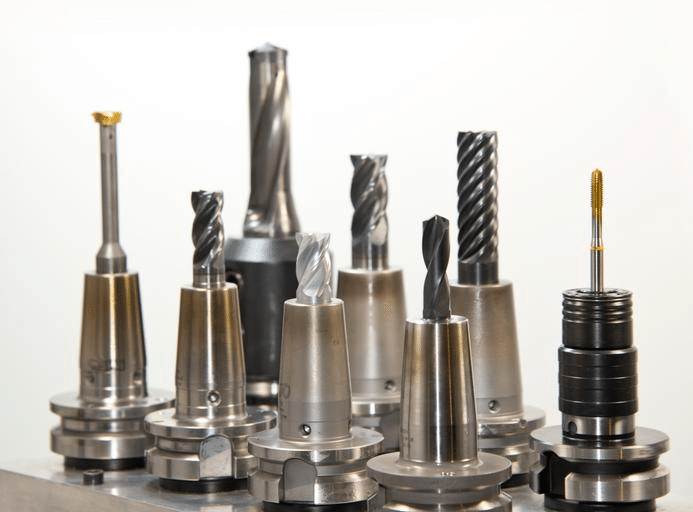
Pjovimo įrankiai, naudojami CNC apdirbime
Gerai įrengta frezavimo staklės naudoja platų pjovimo įrankių asortimentą, kurių kiekvienas skirtas konkrečiai užduočiai atlikti. Galiniai frezavimo staklės atlieka daugumą profiliavimo, griovelių ir kontūravimo darbų, plokštuminiai frezavimo staklės efektyviai apdirba didelius plokščius paviršius, o specializuoti įrankiai skirti sriegimui, nuožulnoms ir grioveliams apdirbti.
CNC frezavimo pjovimo įrankių supratimas
Prieš lyginant konkrečius įrankių tipus, naudinga nustatyti, kas yra frezavimo pjovimo įrankiai, kaip jie šalina medžiagą ir kokie veiksniai lemia pasirinkimo procesą skirtingose apdirbimo situacijose.
Kas yra CNC frezavimo pjovimo įrankiai?
CNC frezavimo pjovimo įrankiai yra besisukantys įrankiai su viena ar keliomis pjovimo briaunomis, kurie pašalina medžiagą iš ruošinio, įrankiui sukant ir judant užprogramuotu keliu. Skirtingai nuo tekinimo, kai ruošinys sukasi prieš nejudantį įrankį, frezuojant šis santykis yra atvirkštinis: įrankis sukasi dideliu greičiu, o ruošinys, laikomas nejudančioje padėtyje arba judinamas išilgai valdomų ašių, liečiasi su pjovimo briaunomis. Medžiaga pašalinama drožlių pavidalu, kai kiekviena pjovimo briauna sukimosi metu paeiliui liečiasi su ruošiniu [1].
Pagrindiniai frezavimo įrankio komponentai
- Pjovimo briaunos: Pagaląsti paviršiai, kurie liečiasi su ruošiniu ir pašalina medžiagą. Pjovimo briaunų skaičius ir geometrija tiesiogiai veikia medžiagos pašalinimo greitį ir paviršiaus apdailą.
- Fleitos: Spiraliniai arba tiesūs grioveliai tarp pjovimo briaunų, kurie suteikia erdvės drožlėms pašalinti. Griovelio konstrukcija turi įtakos drožlių srautui, pjovimo jėgoms ir paviršiaus apdailos kokybei.
- Blauzda: Cilindrinė įrankio dalis, laikoma staklių įrankių laikiklyje. Koto skersmuo ir ilgis turi įtakos įrankio standumui ir maksimaliam pjovimo gyliui, pasiekiamam be per didelio išlinkimo.
- Įrankių dangos: Ploni, kieti paviršiaus sluoksniai, skirti pagerinti atsparumą dilimui, sumažinti trintį ir pailginti įrankio tarnavimo laiką sudėtingomis pjovimo sąlygomis.
Įrankio pasirinkimą įtakojantys veiksniai
- Ruošinio medžiaga: Skirtingoms medžiagoms reikalingos skirtingos įrankių geometrijos, pjovimo briaunų skaičius ir dangos, kad būtų pasiektas efektyvus medžiagos pašalinimas be per didelio įrankių susidėvėjimo.
- Paviršiaus apdailos reikalavimai: Tiksliam apdirbimui reikalingi kitokie įrankiai, dažnai su daugiau pjovimo briaunų ir specifinėmis geometrijomis, nei agresyviam grubiam apdirbimui.
- Dalies geometrija: Vidiniams kampams, gilioms kišenėms ir sudėtingiems kontūrams reikalingi specifiniai įrankių skersmenys ir profiliai, kad būtų galima pasiekti ir tiksliai atkurti reikiamas savybes.
- Mašinos galimybės: Veleno greičio diapazonas, turima arklio galia ir staklių standumas turi įtakos tam, kuriuos įrankius galima efektyviai naudoti ir kokiais pjovimo parametrais. [2].
Aliuminio aerokosminio laikiklio ir grūdinto plieno liejimo formos ertmės apdirbimas iliustruoja, kaip smarkiai įrankių pasirinkimas keičiasi priklausomai nuo medžiagos. Aliuminio detalei pirmenybė teikiama didelio spiralės, aštriabriauniam karbido galiniam frezavimui dideliu veleno greičiu, kad būtų galima greitai ir efektyviai pašalinti drožles ir gauti puikų paviršiaus apdailą. Priešingai, grūdinto plieno liejimo formos ertmei reikalingas dengtas karbido arba keraminis įrankis su tvirtesne briaunos geometrija, dirbantis žymiai mažesniu greičiu ir pastūmomis, kad būtų galima valdyti pjovimo jėgas ir šilumą, susidarančią apdirbant daug kietesnę medžiagą.
Galiniai frezavimo staklės: universaliausi CNC frezavimo įrankiai
Galiniai frezavimo staklės yra CNC frezavimo staklių pagrindinis darbinis arkliukas, galintis atlikti platesnį operacijų spektrą nei bet kuri kita vieno įrankio kategorija. Norint pasirinkti tinkamą įrankį tam tikrai funkcijai ar operacijai, būtina suprasti galinių frezavimo staklių tipų skirtumus.
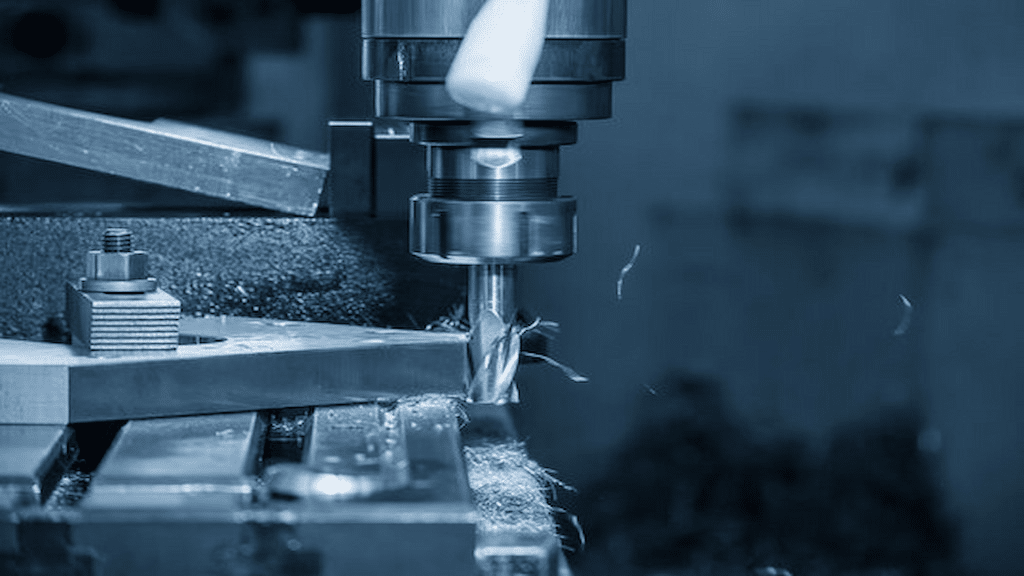
Kas yra galinis malūnas?
Galinis freza yra besisukantis pjovimo įrankis, kurio pjovimo briaunos yra tiek gale, tiek periferiniame paviršiuje, todėl jis gali pjauti keliomis kryptimis vienu metu. Tuo galiniai frezai skiriasi nuo grąžtų, kurie pirmiausia skirti ašiniam pjovimui, siekiant sukurti apvalias skyles, ir neturi periferinio pjovimo galimybių, reikalingų griovelių, profiliavimo ar kontūravimo operacijoms. Galinis freza gali pasinerti į medžiagą, pjauti išilgai profilio ir išfrezuoti įdubas bei kontūrus, todėl yra daug universalesnis nei grąžtas bendriems frezavimo darbams [3].
Įprasti galinių frezų tipai
- Kvadratinės frezos: Pasižymi plokščia dugno pjovimo briaunomis su aštriais 90 laipsnių kampais, todėl tai standartinis pasirinkimas griovelių, stačiakampių kišenių ir bendro profiliavimo darbams, kur reikalingi aštrūs vidiniai kampai.
- Frezos su rutuliniu antgaliu: Turi pusrutulio formos pjovimo antgalį, leidžiantį sukurti lygius, tolygiai išlenktus paviršius. Tai standartiniai įrankiai 3D kontūrų apdirbimui, liejimo formų ir štampų apdirbimui bei bet kokiai kitai paskirčiai, kuriai reikalingi lygūs paviršiai.
- Kampinio spindulio galiniai frezavimo staklės: Sujungiant plokščią kvadratinio frezavimo staklių pjovimo profilį su mažu spinduliu kampe, padidėja briaunos stiprumas ir sumažėja įtempių koncentracija, dėl kurios atsiranda nuskilinėjimas. Ši geometrija žymiai pailgina įrankio tarnavimo laiką atliekant grubų ir pusiau apdirbimą.
- Grubios apdirbimo frezos: Pasižymi dantyta arba banguota pjovimo briauna, kuri suskaido drožles į mažesnius segmentus, sumažindama pjovimo jėgas ir užtikrindama didesnį medžiagos šalinimo greitį paviršiaus apdailos sąskaita, todėl jie idealiai tinka pradiniam medžiagos šalinimo etapui prieš apdailos operacijas. [4].
Tipiškos Programos
Galiniai frezavimo staklės tinka įvairioms frezavimo operacijoms:
- Iškirpimas: Tiesių kanalų pjovimas ruošinyje, paprastai naudojant kvadratines frezas, kurių dydis atitinka griovelio plotį.
- Profiliavimas: Išorinės arba vidinės detalės ribos apdirbimas pagal apibrėžtą kontūrą, einant užprogramuotą įrankių trajektoriją aplink detalės perimetrą.
- Kišenių frezavimas: Medžiagos šalinimas iš uždaros ribos, siekiant sukurti įgilintą ertmę, dažniausiai naudojant grubaus apdirbimo ir apdailos frezavimo judesių derinį.
- Kontūrų apdirbimas: Sudėtingų, dažnai neplokščių paviršių gamyba naudojant frezavimo stakles su apvalia nosimi, laikantis trimačio įrankių kelio, gauto iš detalės CAD paviršiaus modelio.
Veido frezos ir jų vaidmuo paviršiaus apdirbime
Nors galiniai frezavimo staklės atlieka didžiąją dalį kontūravimo ir kišenių frezavimo darbų, plokštuminiai frezavimo staklės atlieka kitą paskirtį: efektyviai ir tolygiai apdoroti didelius, plokščius paviršius. Supratimas, kada naudoti plokštuminį frezavimo staklę, o ne galinį frezavimo staklę, yra svarbi efektyvaus proceso planavimo dalis.
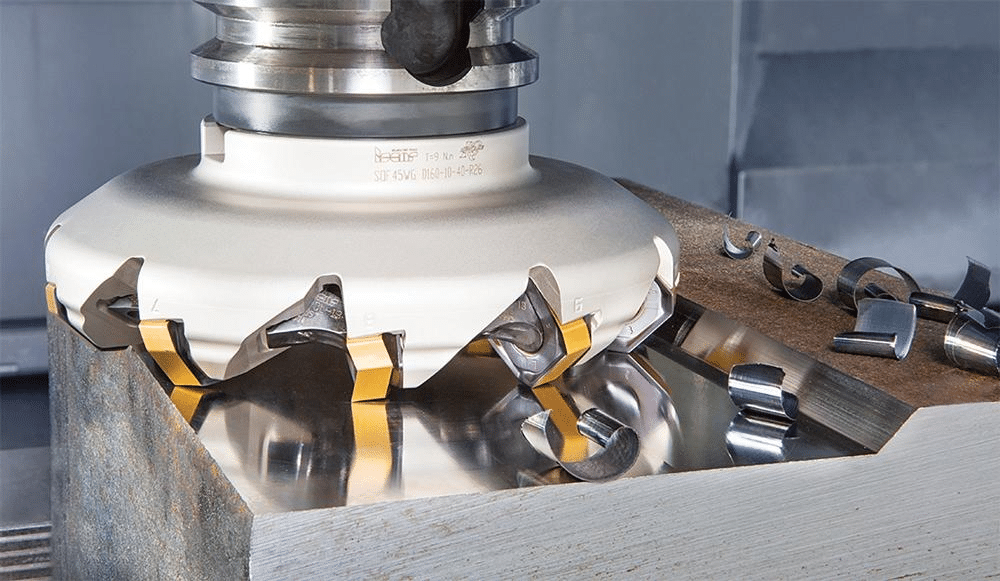
Kas yra veido freza?
Galinio frezavimo staklės yra frezavimo įrankis, paprastai didesnio skersmens nei standartinės galinės frezos, suprojektuotos su keliomis keičiamomis pjovimo įdėklomis, išdėstytomis aplink jos periferiją. Užuot naudojusi vieną integruotą pjovimo briauną, galinio frezos kelių įdėklų konstrukcija leidžia kiekvienai įdėklai sukimosi metu trumpai paliesti ruošinį, paskirstydama pjovimo apkrovą per kelias briaunas ir įgalindama daug didesnį pjovimo plotį vienu praėjimu, nei galėtų pasiekti panašios galinės frezos [5].
Veido frezavimo privalumai
- Greitesnis medžiagos pašalinimas: Platus paviršiaus frezos pjovimo plotis kartu su keliomis vienu metu naudojamomis įdėklėmis leidžia apdirbti didelius plokščius plotus per žymiai trumpesnį laiką, nei reikėtų naudojant mažesnio skersmens galo frezą, atliekant kelis apdirbimo etapus.
- Geresnė paviršiaus apdaila dideliuose lygiuose plotuose: Galinio frezavimo staklės, ypač tos, kuriose sumontuoti valytuvo įdėklai, vienu ėjimu užtikrina puikų lygumą ir paviršiaus apdailą plačiuose plotuose, ką sunku atkurti persidengiančiais galinio frezavimo staklėse.
- Padidėjęs produktyvumas: Greitesnis medžiagos pašalinimas ir geresnis paviršiaus apdirbimas sumažina bendrą ciklo laiką detalėms su dideliais plokščiais elementais.
Bendrosios programos
- Kvadratinių ruošinių medžiaga: Frezavimas paviršiumi dažnai yra pirmoji neapdoroto strypo ar plokštės operacija, kurios metu prieš pradedant tolesnį apdirbimą sukuriamas plokščias, tikslus atskaitos paviršius.
- Etaloninių paviršių paruošimas: Vėlesniam tvirtinimui ar matavimui naudojami atskaitos paviršiai dažniausiai yra frezuojami, siekiant užtikrinti lygumą ir stačiakampiškumą likusios detalės atžvilgiu.
- Didelių ruošinių paviršių apdirbimas: Galutiniai apdailos etapai ant didelių plokščių paviršių, tokių kaip staklių pagrindai ar tvirtinimo plokštės, paprastai atliekami naudojant plokščiąjį frezą, kad būtų efektyviai pasiektas reikiamas lygumas ir paviršiaus apdaila. [6].
Plieninio bloko paviršiaus frezavimas prieš pradedant tikslų apdirbimą yra standartinis pirmasis žingsnis daugelyje apdirbimo sekų. Neapdorotas blokas, dažnai šiek tiek nelygus ir su nevienodu paviršiumi po pjovimo ar grubaus ruošinio paruošimo proceso, yra paviršiniu frezavimu atliekamas ant pagrindinių atskaitos paviršių, kad būtų nustatyti tikslūs, plokšti atskaitos taškai. Šie atskaitos taškai vėliau naudojami kaip patikimi atskaitos taškai visoms vėlesnėms detalės tvirtinimo ir apdirbimo operacijoms.
Kiti svarbūs CNC frezavimo pjovimo įrankiai
Be galinių ir plokščių frezų, yra ir specializuotų pjovimo įrankių, skirtų specifiniams apdirbimo reikalavimams, kurių bendrosios paskirties įrankiai negali efektyviai atlikti, asortimentas.
Shell Mills
Apvalkalinės frezos yra didelio skersmens paviršiaus frezavimo įrankiai, skirti montuoti ant atskiros ašies, o ne turėti integruotą kotą, todėl jie ekonomiški didelio skersmens paviršiaus apdirbimo operacijoms, kai tokio paties skersmens vientisas įrankis būtų brangus ir sunkus.
Muselių pjaustytuvai
Frezavimo staklės su skersiniais įdėklais naudoja vieną pjovimo įrankio antgalį, pritvirtintą besisukančiame laikiklyje, todėl už mažą kainą gaunamas labai tikslus paviršiaus apdirbimas. Jos ypač naudingos didelių plokščių paviršių apdirbimui, kai paviršiaus kokybė yra svarbesnė už medžiagos šalinimo greitį ir kai daugiaįdėklo frezavimo staklių kaina nėra pagrįsta gamybos apimtimi.
T formos pjovikliai
T formos griovelių frezos yra specializuoti įrankiai, skirti frezuoti būdingą T formos griovelį, naudojamą staklių staluose, tvirtinimo plokštėse ir įrankių sistemose. Paprastai frezai reikia iš anksto išfrezuoti tiesų griovelį, po kurio T formos griovelių freza praplatina griovelio pagrindą, kad būtų sukurtas įpjovimo profilis, leidžiantis T formos veržlėms arba varžtams slysti ir užsifiksuoti reikiamoje padėtyje.
Chamfer malūnai
Nuožulninimo frezos yra kampiniai pjovimo įrankiai, naudojami aštriems kraštams nulaužti, šerpetojimams pašalinti ir vienodiems kampuotiems perėjimams detalių kraštuose sukurti. Nuožulninimas pagerina detalės saugumą tvarkymo metu, paruošia kraštus surinkimui ir gali sumažinti įtempių koncentraciją aštriuose kampuose.
Siūlų frezos
Sriegimo frezos gamina tiek vidinius, tiek išorinius sriegius, naudodami spiralinę specialiai profiliuoto pjovimo įrankio interpoliaciją, ir tai yra alternatyva vieno taško sriegimui ar sriegimui. Sriegimo frezavimas ypač vertingas didelio skersmens sriegiams, kietoms medžiagoms ir taikymams, kur sriegio lūžis didelės vertės detalėje būtų nepriimtinas [7].
Rakto formos ir medžio drožlių pjaustytuvai
Kilpinių įdėklų frezos išfrezuoja tiesius griovelius, naudojamus kilpoms, kurios perduoda sukimo momentą tarp velenų ir pritvirtintų komponentų, tokių kaip krumpliaračiai ir skriemuliai, įdėti. Miško griovelių frezos sukuria išlenktą apatinį kilpos griovelio profilį, naudojamą Miško griovelių pleištams – tai įprasta konstrukcija velenų pritaikymuose, kuriems reikalingas savaime išsilyginantis kilpos įdėklas.
Pavyzdys
Sriegfrezavimo naudojimas sriegiams kurti didelės vertės aviacijos ir kosmoso komponentuose iliustruoja, kodėl ši įrankių kategorija egzistuoja kartu su įprastiniais sriegiais. Titano arba didelio stiprumo plieno aviacijos ir kosmoso jungiamosiose detalėse sulūžęs sriegiklis brangioje, beveik baigtoje detalėje gali reikšti viso komponento utilizavimą. Sriegfrezavimas visiškai išvengia šios rizikos, nes sriegfrezavimo sraigtinės interpoliacijos trajektorija nesukelia įrankio lūžio rizikos taip pat, kaip sriegiklis, ašine kryptimi slenkantis į aklinąją skylę, tuo pačiu užtikrinant tikslią, pakartojamą sriegio geometriją.
Pjovimo įrankių medžiagos ir dangos
Pjovimo įrankio pagrindinė medžiaga kartu su bet kokia užtepta danga lemia, kaip įrankis veikia konkrečiomis pjovimo sąlygomis, kiek laiko jis tarnauja ir kokias medžiagas jis gali efektyviai apdirbti.
Greitaeigis plienas (HSS)
Greitapjūvio plieno įrankiai pasižymi geru tvirtumu ir yra santykinai nebrangūs, todėl jie tinka bendrosios paskirties apdirbimui, ypač mažesnių apimčių arba dirbtuvių aplinkoje. Jų pagrindinis trūkumas yra mažesnis atsparumas karščiui, palyginti su karbidu, todėl pjovimo greitis, kuriuo jie gali būti naudojami be greito susidėvėjimo ar briaunų lūžio [8].
Kietojo karbido įrankiai
Karbido įrankiai pasižymi žymiai didesniu kietumu ir atsparumu karščiui nei greitaeigio plieno (HSS), todėl užtikrina daug didesnį pjovimo greitį ir ilgesnį įrankio tarnavimo laiką, ypač gamybos aplinkoje, kur svarbus ciklo laiko efektyvumas. Kompromisas yra didesnis trapumas, palyginti su greitaeigio plieno (HSS), todėl karbido įrankiai yra labiau linkę skilinėti pertraukiamo pjovimo metu arba esant nepakankamam standumui.
Keraminiai ir CBN įrankiai
Keraminiai ir kubinio boro nitrido (CBN) įrankiai skirti aukštos temperatūros ir greitaeigiam grūdinto plieno ir superlydinių apdirbimui, kur dėl išskirtinio karštojo kietumo pjovimo greitis gerokai viršija karbido pjovimo greitį. Šios medžiagos yra trapios ir reikalauja stabilių, standžių konstrukcijų, tačiau jos užtikrina didelį našumo padidėjimą konkrečiose kietų medžiagų apdirbimo srityse, kurioms jos yra skirtos.
Įprastos įrankių dangos
- TiN (titano nitridas): Universali danga, pasižyminti didesniu kietumu ir mažesne trintimi, palyginti su nepadengtais įrankiais, tinkama įvairiems bendrojo apdirbimo darbams.
- TiAlN (titano aliuminio nitridas): Užtikrina puikų atsparumą karščiui ir puikiai tinka sausam arba greitam plieno ir nerūdijančio plieno apdirbimui.
- AlTiN (aliuminio titano nitridas): Pasižymi dar geresnėmis aukštos temperatūros savybėmis nei TiAlN, dažniausiai naudojamas įrankiams, naudojamiems apdirbti grūdintas ir sunkiai apdirbamas medžiagas.
- DLC (į deimantą panaši anglis): Užtikrina labai mažą trintį, todėl puikiai tinka apdirbti spalvotuosius metalus ir abrazyvines medžiagas, tokias kaip aliuminis ir kompozitai, kur svarbu susidaryti briaunoms ir susidaryti drožlėms. [9].
Kaip dangos pagerina našumą
- Sumažintas nusidėvėjimas: Kietos dangos yra atsparios abrazyviniam dilimui pjovimo briaunoje, taip pailgindamos įrankio tarnavimo laiką.
- Geresnis atsparumas karščiui: Dangos sumažina šilumos perdavimą į įrankio pagrindą, išsaugodamos pjovimo briaunos kietumą esant aukštesnei temperatūrai, susidarančiai pjovimo metu.
- Ilgesnis įrankio tarnavimo laikas: Dėl bendro atsparumo dilimui ir karščiui poveikio padengti įrankiai gali išlaikyti pjovimo našumą žymiai didesniame skaičiuje detalių, palyginti su lygiaverčiu nepadengtu įrankiu.
Pavyzdys
Grūdinto plieno komponentų apdirbimui naudojant TiAlN dengtus karbido galinius frezavimo stakles, dangos pasirinkimas atitinka taikymo reikalavimus. Karbido bazinio kietumo ir TiAlN atsparumo karščiui derinys leidžia įrankiui išlaikyti pjovimo briauną esant aukštai temperatūrai, susidarančiai apdirbant grūdintą įrankinį plieną, kai nepadengtas arba TiN dengtas įrankis greitai susidėvi ir jį reikia daug dažniau keisti.
Geriausia CNC frezavimo pjovimo įrankių pasirinkimo praktika
Norint nuosekliai pasirinkti tinkamą įrankį, reikia kartu atsižvelgti į medžiagą, geometriją ir pjovimo parametrus, o ne įrankio pasirinkimą laikyti atskiru sprendimu.
Pritaikykite įrankį prie medžiagos
- Aliuminis: Pirmenybę teikia didelio spiralės kampo, aštriais kraštais pagamintiems kietojo lydinio įrankiams, dirbantiems dideliu greičiu, teikiant pirmenybę efektyviam drožlių pašalinimui ir puikiam paviršiaus apdailai.
- Plienas: Reikalingi įrankiai su tvirta briaunų geometrija ir tinkamomis dangomis, užtikrinantys pusiausvyrą tarp atsparumo dilimui ir tvirtumo, reikalingo vidutinėms pjovimo jėgoms atlaikyti.
- Nerūdijantis plienas: Reikalingi aštrūs pjovimo kraštai ir kruopštus parametrų valdymas, kad būtų galima valdyti grūdinimą ir šilumos susidarymą, dažnai pirmenybę teikiant dengtiems kietmetalio įrankiams su teigiama geometrija.
- Titanas: Reikalingi įrankiai, skirti mažam pjovimo greičiui ir dideliam pastūmos greičiui, o dangos ir geometrijos parinktos specialiai taip, kad būtų galima valdyti titano apdirbimo metu susidarančią šilumos koncentraciją.
Apsvarstykite įrankio geometriją
- Fleitų skaičius: Mažiau griovelių užtikrina didesnį drožlių atstumą, todėl tinka minkštesnėms medžiagoms ir agresyviam medžiagos šalinimui, o daugiau griovelių pagerina paviršiaus apdailą kietesnėse medžiagose, kur drožlių tūris mažesnis.
- Spiralės kampas: Didesni spiralės kampai pagerina kirpimo veiksmą ir drožlių pašalinimą, ypač naudinga apdirbant aliuminį ir kitas minkštesnes medžiagas.
- Įrankio skersmuo: Didesni skersmenys pagerina standumą ir medžiagos šalinimo greitį, o mažesni skersmenys reikalingi norint pasiekti siauras vidines konstrukcines detales ir smulkias detales.
Optimizuokite pjovimo parametrus
- Veleno greitis: Norint pasiekti tinkamą paviršiaus pjovimo greitį, jis turi būti suderintas su įrankio medžiaga, danga ir ruošinio medžiaga.
- Tiekimo greitis: Valdo drožlės storį ir tiesiogiai veikia pjovimo jėgas bei paviršiaus apdailą; turi būti subalansuotas su veleno greičiu ir pjovimo gyliu.
- Pjovimo gylis: Grubios apdirbimo operacijose pirmenybė teikiama didesniam pjovimo gyliui, siekiant maksimaliai padidinti medžiagos pašalinimą, o apdailos operacijose naudojamas mažas pjovimo gylis, siekiant matmenų tikslumo ir paviršiaus kokybės.
Įrankio nusidėvėjimo stebėjimas
Atpažįstant įrankių susidėvėjimo požymius, įskaitant padidėjusias pjovimo jėgas, pablogėjusią paviršiaus apdailą, matmenų poslinkį ir girdimus pjovimo garso pokyčius, įrankius galima pakeisti tinkamu laiku, kol jie nesukėlė detalių kokybės problemų ar katastrofiško įrankio gedimo.
Sumažinkite apdirbimo išlaidas
Efektyvus įrankių tarnavimo laiko valdymas, įskaitant tinkamą parametrų parinkimą ir savalaikį keitimą, kartu su tinkama įrankių priežiūra ir saugojimu, sumažina bendras įrankių sąnaudas, tuo pačiu išlaikant pastovią detalių kokybę visų gamybos partijų metu [10].
Išvada
Tinkamo CNC frezavimo įrankio pasirinkimas yra esminis dalykas siekiant tikslumo, efektyvumo ir ekonomiškos gamybos. Galiniai frezavimo staklės atlieka daugumą profiliavimo, griovelių ir kontūravimo operacijų, pasižymėdamos išskirtiniu universalumu, o plokštuminiai frezavimo staklės puikiai tinka plokščių, tiksliai apdirbtų paviršių gamybai plačiuose plotuose. Specializuoti įrankiai, tokie kaip sriegių frezos, nuožulnų frezos ir pleištinių staklės, užpildo spragas, kurių negali efektyviai užpildyti bendrosios paskirties įrankiai.
Be įrankio geometrijos, pagrindinės medžiagos ir dangos pasirinkimas lemia, kaip įrankis veikia konkrečiomis pjovimo sąlygomis ir kiek laiko jis tarnauja gamyboje. Įrankio medžiagos, geometrijos ir pjovimo parametrų derinimas prie ruošinio medžiagos ir detalės reikalavimų yra tai, kas galiausiai skiria efektyvų ir ekonomišką apdirbimo procesą nuo tokio, kurį kamuoja per didelis įrankių susidėvėjimas, prasta paviršiaus apdaila ir nepastovi detalės kokybė. Kruopštus įrankių pasirinkimas, nuosekliai taikomas visoje gamybos operacijoje, atsiperka kiekvienai detalei, kuri išimama iš mašinos.
Nuorodos
Bag, R., Panda, A., Sahoo, AK ir Kumar, R. (2022). Tvarus greitasis kietasis AISI 4340 plieno apdirbimas sausoje aplinkoje. „ Arabian Journal for Science and Engineering“ , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH ir Bleicher, F. (2026). TiN, (Ti,Al)N ir (Ti,Al,Ta,Ce)N dengtų įrankių našumas sausojo C45E plieno apdirbimo metu. CIRP gamybos mokslo ir technologijų žurnalas , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R. ir Patange, A. (2021). Frezavimo įrankių įdėklų priežiūra naudojant įprastus ir dirbtinio intelekto metodus: apžvalga. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M. ir Song, H. (2023). Sukamojo lemniskatinio frezavimo įrenginio konstrukcijos ir pjovimo našumo tyrimas. „ Research Square“ . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N. ir Döpper, F. (2024). Įrankio koncepcija kietojo kietojo lydinio frezai, skirta įrankinio plieno „Toolox“ grubiam apdirbimui ir apdailai, 44. Gamybos ir medžiagų apdorojimo žurnalas , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I. ir Felhő, C. (2025). Preliminarus eksperimentinis įstumiamojo ir paviršiaus frezavimo palyginimas: pjovimo parametrų įtaka pjovimo jėgai ir paviršiaus šiurkštumui. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA ir Mekid, S. (2023). Visapusiškas požiūris į IIoT pagrįstą apdirbimo procesų būklės stebėjimą. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A. ir Berisha, B. (2025). Įrankių trajektorijų planavimo ir CNC staklių našumo optimizavimas efektyvaus laiko apdirbimo procese. Mašinos , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB ir Sousa, VFC (2024). Lyginamasis skirtingų frezavimo strategijų tyrimas, atsižvelgiant į našumą, įrankių dilimą, paviršiaus šiurkštumą ir vibraciją. Gamybos ir medžiagų apdorojimo žurnalas , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., ir Ivanov, A. (2025). Sriegfrezavimo staklių, skirtų vidiniams sriegiams formuoti, analitinis ir grafinis profiliavimas. Taikomųjų mokslų žurnalas , 15 (13), 7308. https://doi.org/10.3390/app15137308




