

CNC tekinimo staklės yra vienos iš plačiausiai naudojamų šiuolaikinėje gamyboje, sudarančių cilindrinių komponentų gamybos pagrindą įvairiose pramonės šakose – nuo automobilių iki aviacijos ir kosmoso. Sukdamas ruošinį prieš stacionarų pjovimo įrankį, CNC tekinimo staklės labai tiksliai pašalina medžiagą, kad pagamintų velenus, jungiamąsias detales, jungtis ir įvairias besisukančias dalis.
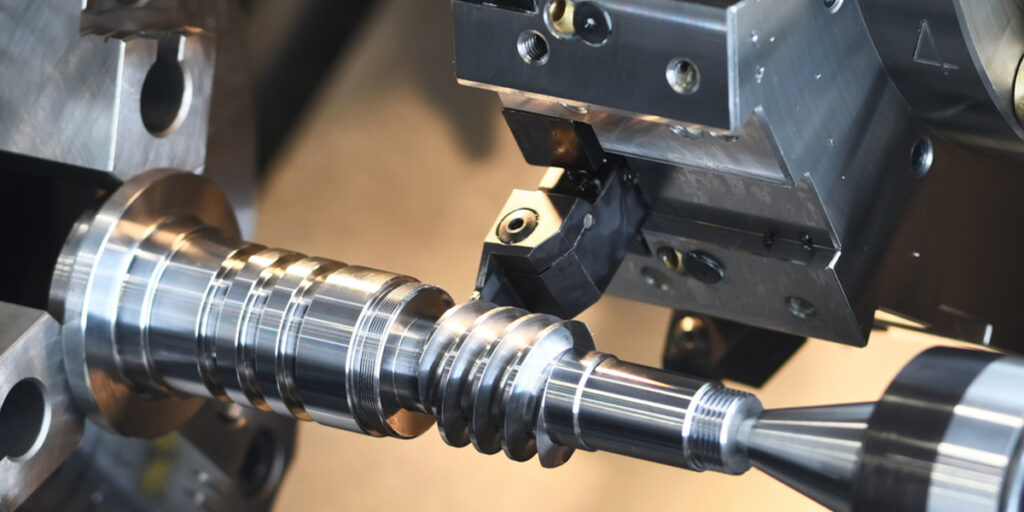
CNC tekinimo staklių operacijos
Keturios operacijos apibrėžia pagrindines CNC tekinimo staklių galimybes: apdirbimas paviršiumi, tekinimas, sriegimas ir griovelių frezavimas. Kiekviena iš jų atlieka skirtingą paskirtį, tačiau praktiškai jos retai atliekamos atskirai. Vienai detalei, pavyzdžiui, hidraulinei jungčiai ar variklio velenui, paprastai reikia, kad visos keturios operacijos būtų atliktos suplanuota seka vieno nustatymo metu. Kiekvienos operacijos supratimas atskirai ir kaip jos veikia kartu yra esminis dalykas norint efektyviai planuoti CNC tekinimo procesą ir užtikrinti detalių kokybę.
CNC tekinimo staklių apdirbimo pagrindų supratimas
CNC tekinimo staklių apdirbimas yra atspirties taškas norint suprasti, kaip cilindriniai komponentai gaminami pagal griežtus matmenų reikalavimus. Prieš nagrinėjant atskiras operacijas, verta nustatyti, kas yra CNC tekinimo staklės, kaip jos veikia mechaniškai ir kodėl tekinimo operacijos išlieka svarbios tiksliojoje gamyboje, nepaisant sudėtingesnių daugiaašių apdirbimo technologijų.
Kas yra CNC tekinimo staklės?
CNC tekinimo staklės yra kompiuteriu valdomos staklės, kurios suka ruošinį apie savo centrinę ašį, o pjovimo įrankis juda užprogramuotais maršrutais, kad pašalintų medžiagą ir sukurtų norimą geometriją. Pagrindinis principas skiria tekinimo stakles nuo frezavimo staklių: tekinimo staklėse ruošinys sukasi, o įrankis nominaliai nejuda, o frezavimo staklėse įrankis sukasi, o ruošinys išlieka fiksuotas. Šis skirtumas daro tekinimo stakles iš esmės tinkamas cilindrinėms, kūginėms ir rotaciškai simetrinėms geometrinėms figūroms gaminti, pasižyminčioms dideliu tikslumu ir paviršiaus kokybe.
CNC valdiklis interpretuoja detalių programą, paprastai parašytą G kodu, ir konvertuoja ją į koordinuotą staklės ašių judesį, veleno greitį ir įrankio pasirinkimą. Tai pašalina rankinį reguliavimą, reikalingą įprastoms tekinimo staklėms, ir užtikrina pakartojamus rezultatus skirtingose gamybos partijose be operatoriaus skirtumų. [1]
Pagrindiniai CNC tekinimo staklių komponentai
Supratus kiekvieno mašinos komponento funkcinį vaidmenį, paaiškėja, kaip fiziškai atliekamos tolesniuose skyriuose aptartos operacijos:
- Chuckas: Įtvirtina ir suka ruošinį. Trijų žandikaulių griebtuvai yra standartiniai apvaliems ruošiniams, o keturių žandikaulių griebtuvai leidžia tiksliai centruoti netaisyklingos formos ruošinius.
- Suklys: Sukamasis mazgas, kuris varo griebtuvą ir ruošinį. Veleno greitis yra programuojamas ir automatiškai prisitaiko prie pjovimo sąlygų.
- Įrankių bokštelis: Vienu metu laiko kelis pjovimo įrankius ir, valdant programai, indeksuoja juos į teisingą įrankio padėtį, taip pašalindamas rankinį įrankių keitimą ir sutrumpindamas ciklo laiką.
- tailstock: Suteikia ašinę atramą ilgų ruošinių laisvajame gale, naudodamas gyvą arba negyvą centrą, apsaugodamas juos nuo deformacijos veikiant pjovimo jėgoms.
- CNC valdikliai: Staklių skaičiavimo blokas, kuris vykdo detalės programą, valdo ašių judėjimą, stebi pjovimo sąlygas ir tvarko įrankio poslinkio kompensavimą.
Kodėl tekinimo operacijos svarbios
CNC tekinimo staklės suteikia tris gamybos privalumus, kuriuos sunku atkartoti naudojant alternatyvius procesus:
- Tikslumas ir pakartojamumas: Šiuolaikinės CNC tekinimo staklės gamybos sąlygomis išlaiko ±0.005 mm ar didesnius skersmens tolerancijos nuokrypius, o padėties pakartojamumas užtikrina, kad kiekviena partijos dalis atitiktų tą pačią specifikaciją.
- Greitesnė gamyba: Automatinis įrankių keitimas, pastovaus paviršiaus greičio valdymas ir užprogramuoti daugiapakopiai ciklai žymiai sutrumpina ciklo laiką, palyginti su rankiniu tekinimu.
- Sumažintas rankinis įsikišimas: Patvirtinus programą, operatoriaus įsitraukimas apsiriboja ruošinio įkrovimu, periodiniais matavimais ir įrankių nusidėvėjimo stebėjimu, taip sumažinant žmogiškųjų klaidų riziką didelio masto gamyboje.
Praktinis šių privalumų pavyzdys yra hidraulinio veleno, kuriam reikia atlikti paviršinio apdirbimo, tekinimo, sriegimo ir griovelių frezavimo darbus, gamyba. Visos keturios operacijos atliekamos vienu mechanizmu CNC tekinimo staklėmis, išlaikant bendrą atskaitos tašką ir pašalinant perkėlimo klaidas, kurios susidarytų, jei detalė būtų perkeliama tarp staklių. [2]
CNC apdailos operacija
Apdailinimas paprastai yra pirmoji CNC tekinimo staklių operacija, kuri nustato matmenų ir geometrinį pagrindą kiekvienai vėlesnei operacijai. Netinkamai apdailintas ruošinys turės ilgio netikslumų ir paviršiaus nelygumų, kurie plinta per visą apdirbimo seką. Nors apdailinimas yra viena iš paprastesnių tekinimo operacijų, jis daro tiesioginę įtaką gatavo gaminio tikslumui.
Kas yra susidūrimas?
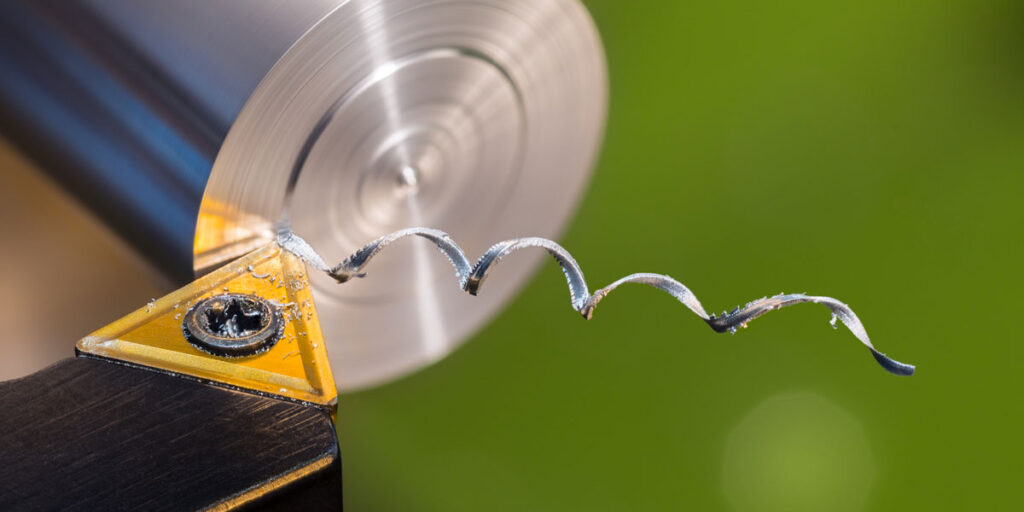
Apdirbimas paviršiumi – tai tekinimo operacija, kurios metu pjovimo įrankis radialiniu būdu juda besisukančio ruošinio galiniu paviršiumi, pašalindamas medžiagą ir sukurdamas plokščią, lygų paviršių, statmeną veleno ašiai. Pagrindinis tikslas – paruošti ruošinio gale švarų, tikslų atskaitos paviršių, iš kurio būtų galima išmatuoti ašinius matmenis ir kontroliuoti atliekant tolesnes operacijas. Žaliavų galiniai paviršiai retai būna plokšti arba kvadratiniai; apdirbant paviršiumi paviršiumi tai ištaisoma prieš pradedant tolesnį apdirbimą.
Kaip veikia susidūrimas
Ruošinys įtvirtinamas griebtuve ir sukamas užprogramuotu veleno greičiu. Pjovimo įrankis pastatomas ant ruošinio išorinio skersmens ir radialiai pastumiamas į vidų link centro kontroliuojamu padavimo greičiu. Įrankis pašalina ploną medžiagos sluoksnį per visą paviršių vienu arba keliais ėjimais, priklausomai nuo ruošinio būklės ir reikiamo paviršiaus apdailos. Apdirbant paviršius paprastai reguliuojamas pastovus paviršiaus greitis, nes kitaip pjovimo greitis sumažėtų įrankiui artėjant prie ruošinio centro, kur paviršiaus greitis yra mažesnis. [3]
Renkantis įrankius apdirbimui, paprastai pirmenybė teikiama 80 laipsnių deimantiniams arba trigoniniams įdėklams, sumontuotiems dešiniajame įrankių laikiklyje, kad būtų pakankamai vietos radialinei padavimo krypčiai, išlaikant briaunos stiprumą.
Susidūrimo privalumai
- Sukuria plokščius ir lygius paviršius: Tinkamai apdorotas galas suteikia geometriškai patikimą paviršių vėlesniems matavimams, komponentų tvirtinimui arba užpakalinės dalies centro gręžimui.
- Nustato tikslų ruošinio ilgį: Apdirbant apdirbimo stakles, nuo ruošinio galo pašalinamas perteklinis ruošinys, kad būtų pasiektas reikiamas pradinis ilgis prieš pradedant tekinti skersmenį.
- Pagerina matmenų nuoseklumą: Masinėje gamyboje vienodas apdailos paviršius užtikrina, kad visi ruošiniai būtų pradedami nuo tos pačios ašies atskaitos taško, taip sumažinant ilgio skirtumus visoje partijoje.
Bendrosios programos
Apdaila taikoma įvairiuose gamybos scenarijuose:
- Žaliavinio sultinio paruošimas: Pjūklu pjauti strypai paprastai turi šiurkščius, šiek tiek kampuotus galinius paviršius. Apdailinkite kvadratais ir prieš toliau apdirbdami šiuos paviršius išlyginkite.
- Atskaitos paviršių kūrimas: Apdoroti galai naudojami kaip atskaitos paviršiai ašiniams matavimams tekinimo, sriegimo ir griovelių frezavimo metu.
- Apdailos veleno galai: Ant užbaigtų velenų apdailos gaunami švarūs galiniai paviršiai, reikalingi tinkamam komponentų įstatymui ir surinkimui.
Geriausia praktika
- Padavimo greičio pasirinkimas: Apdirbimo pastūmos greitis paprastai svyruoja nuo 0.05 iki 0.2 mm/aps., priklausomai nuo reikiamo paviršiaus apdailos lygio. Grubiam apdirbimui priimtini stambesni pastūmos; apdailos pastūmoms reikia mažesnių pastūmų, kad Ra vertės būtų mažesnės nei 1.6 µm.
- Įrankių vibracijos vengimas: Vibracija apdirbant dažniausiai pasitaiko, kai įrankis per daug išsikišęs arba ruošinys nepakankamai pritvirtintas. Įrankio išsikišimo sumažinimas ir tvirtas griebtuvo tvirtinimas žymiai sumažina vibracijos polinkį.
- Teisingas įrankio suderinimas: Pjovimo įrankis turi būti nustatytas tiksliai centrinės linijos aukštyje. Įrankis, nustatytas aukščiau arba žemiau centro, palieka neapdorotos medžiagos išpjovą ruošinio centre ir sukuria išgaubtą, o ne plokščią paviršių. [4]
Tipiškas praktinio apdirbimo pavyzdys yra plieninio strypo paruošimas prieš jį sukant į variklio veleną. Neapdoroto strypo galas apdirbamas, kad būtų nustatytas švarus ašinis atskaitos taškas, po to apdirbtame paviršiuje įsukamas centrinis grąžtas, kad būtų užtikrinta galinės dalies atrama vėlesnėms tekinimo operacijoms.
CNC tekinimo operacija
Tekinimas yra pagrindinė CNC tekinimo staklių operacija ir procesas, iš kurio kilo staklės pavadinimas. Apdirbant paviršius, formuojama ruošinio galo geometrija, o tekinant formuojamas cilindrinis korpusas, sumažinami skersmenys, sukuriami laipteliai, kūgiai ir sudėtingi profiliai. Kalbant konkrečiai apie velenų gamybą, tekinimas sudaro didžiąją dalį medžiagos pašalinimo ir tiesiogiai lemia gatavo komponento matmenų tikslumą ir paviršiaus kokybę.
Kas yra tekinimas?
Tekinimas yra medžiagos šalinimo procesas, kurio metu pjovimo įrankis juda ašine kryptimi išilgai besisukančio ruošinio, sumažindamas jo išorinį skersmenį iki užprogramuoto tikslinio matmens. Įrankis, judėdamas pjovimo ilgiu, nuolat liečiasi su ruošinio paviršiumi, sukurdamas cilindrinį paviršių, kurio skersmuo nustatomas pagal radialinį pjovimo gylį, o ilgis – pagal įrankio ašinę eigą. Gauto skersmens tikslumas priklauso nuo staklių geometrijos, įrankio būklės, pjovimo parametrų ir ruošinio standumo, o visa tai turi būti kontroliuojama atitinkamose ribose, kad būtų laikomasi nurodyto tolerancijos. [5]
Tekinimo operacijų tipai
CNC tekinimas apima kelis skirtingus operacijų tipus, kurių kiekvienas pritaikytas konkretiems geometriniams reikalavimams:
- Tiesus posūkis: Įrankis juda lygiagrečiai veleno ašiai fiksuotu radialiniu gyliu, sukurdamas vienodą cilindrinį skersmenį per visą pjovimo ilgį. Tai yra labiausiai paplitusi tekinimo operacija ir sudaro guolių lizdų, veleno kakliukų paviršių ir bendrų cilindrinių detalių pagrindą.
- Laiptų posūkis: Įrankis apdirba skirtingų skersmenų seriją nuosekliose ašinėse padėtyse, sukurdamas laiptuotą profilį, kaip išsamiai aptarta daugiaskersmenų veleno gamybos kontekste. Kiekviename etape įrankis turi pereiti nuo cilindrinio praėjimo prie peties paviršiaus, todėl kiekviename perėjime reikia tiksliai nustatyti Z ašies padėtį.
- Kūginis tekinimas: Įrankis vienu metu juda X ir Z ašimis užprogramuotu santykiu, sukurdamas kūginį paviršių. Kūgiai dažnai pasitaiko įrankių kotuose, veleno nosyse ir vamzdžių jungiamosiose detalėse, kur reikalingos savaime užsifiksuojančios arba sandarinančios kūginės sąsajos.
- Profilio tekinimas: Įrankis seka sudėtingą užprogramuotą kontūrą, sukurdamas išlenktus arba netaisyklingus ašinius profilius. Tai naudojama tokiems komponentams kaip skirstomieji velenai, formavimo ritinėliai ir bet kuriai daliai, kurios skersmuo kinta nuolat, o ne atskirais žingsniais.
Tekinimo kokybę įtakojantys veiksniai
Tekinimo operacijos rezultatą lemia keturi pagrindiniai proceso parametrai:
- Pjovimo greitis: Pjovimo greitis, išreikštas paviršiaus metrais per minutę, lemia greitį, kuriuo įdėklo briauna liečiasi su ruošinio medžiaga. Per mažas greitis sukelia briaunų sankaupų susidarymą ir prastą paviršiaus apdailą; per didelis greitis pagreitina įrankio dilimą ir kelia terminio pažeidimo ruošinio paviršiui riziką. Vidutinio anglies kiekio plienui tipinės pradinės sąlygos yra 200–300 m/min. pjovimo greitis su dengtais kietojo metalo įdėklais.
- Tiekimo greitis: Valdo įrankio ašinį judėjimą per vieną veleno apsisukimą. Pastūmos greitis tiesiogiai veikia paviršiaus šiurkštumą; mažesnės pastūmos leidžia gauti smulkesnius paviršius, bet pailgina ciklo laiką. Apdailos darbams ant guolių lizdų tipinis pastūmos greitis yra nuo 0.05 iki 0.1 mm/aps.
- Pjovimo gylis: Nustato radialinį medžiagos kiekį, pašalinamą per vieną praėjimą. Grubiam apdirbimui naudojamas 2–5 mm gylis, siekiant maksimaliai padidinti medžiagos pašalinimo greitį, o apdailos praėjimams – 0.1–0.3 mm gylis, siekiant matmenų tikslumo neįvedant per didelių pjovimo jėgų.
- Įrankio medžiaga: Dengtas karbidas yra standartinis pasirinkimas plieno tekinimui grubaus apdirbimo ir apdailos srityse. Keraminiai įdėklai naudojami greitam sukietėjusių medžiagų apdirbimui, o CBN įdėklai – kietajam, didesniam nei 45 HRC, tekinimui.
CNC tekinimo privalumai
- Didelis matmenų tikslumas: CNC tekinimo staklės gamybos sąlygomis nuosekliai išlaiko IT6–IT8 skersmens tolerancijas, o apdailos operacijos, esant stabilioms konfigūracijoms ir gerai prižiūrimiems įrankiams, gali pasiekti IT5.
- Puiki paviršiaus apdaila: Optimizuoti apdailos parametrai leidžia pasiekti 0.4–1.6 µm Ra vertes ant tekintų paviršių, kurios atitinka guolių lizdų, sandarinimo paviršių ir slankiojančių guolių reikalavimus daugelyje sričių be antrinio šlifavimo.
- Veiksmingas medžiagų pašalinimas: Grubaus apdirbimo ciklai, užprogramuoti tokiais įrašytais ciklais kaip G71, automatizuoja daugiapakopį medžiagos šalinimą pagal apibrėžtą profilį, maksimaliai padidindami metalo šalinimo greitį ir išlaikant pastovų apdailos nuokrypį kitam apdailos etapui.
Praktinis pavyzdys yra laiptuoto transmisijos veleno su keliais skersmenimis apdirbimas. CNC programa atlieka grubaus apdirbimo pjūvius per visą veleno ilgį, po to atlieka apdailos pjūvius kiekvienoje skersmens zonoje funkcinio prioriteto tvarka, pirmiausia apdirbant guolių lizdus, tada sandarinimo paviršius, tada tarpo skersmenis, užtikrinant, kad svarbiausi paviršiai būtų kuo mažiau pažeisti galutiniame pjovime [6] .
CNC sriegimo operacija
Sriegimas yra viena techniškai sudėtingiausių operacijų, atliekamų CNC tekinimo staklėmis, kuriai reikalingas tikslus veleno sukimosi ir įrankio judėjimo sinchronizavimas, kad būtų sukurta spiralinė sriegio forma, atitinkanti matmenų ir funkcinius standartus. Sriegiai yra viena iš labiausiai paplitusių mechaninių savybių inžinerijoje, o gebėjimas juos tiksliai ir nuosekliai pagaminti CNC tekinimo staklėmis yra pagrindinė tiksliųjų komponentų gamybos kompetencija.
Kas yra sriegimas?
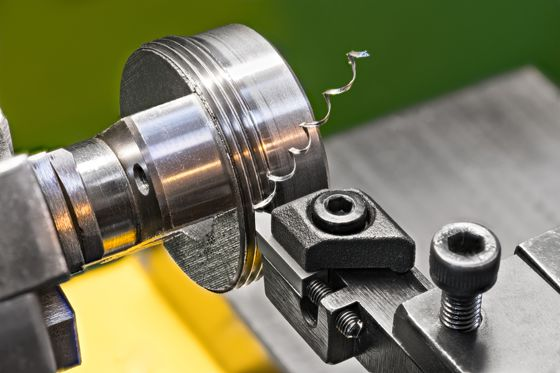
Sriegimas – tai tekinimo operacija, kurios metu ruošinio cilindriniame paviršiuje išpjaunamas nustatytos formos ir žingsnio spiralinis griovelis. Gautas sriegio profilis leidžia mechaniškai susijungti su atitinkamu srieginiu komponentu, todėl, priklausomai nuo taikymo, galima tvirtinti, reguliuoti, sandarinti arba perduoti galią. Skirtingai nuo apdirbimo ar tekinimo, kai įrankio padavimas nepriklauso nuo veleno sukimosi, sriegimui reikia, kad įrankis pasislinktų tiksliai vienu žingsnio ilgiu per vieną veleno apsisukimą. Bet koks šios sinchronizacijos nukrypimas sukuria matmenų ir funkciniu požiūriu netinkamą sriegį. [7]
Kaip veikia CNC sriegimas
CNC tekinimo staklėse sriegis gręžiamas standžiai sujungus veleno kodavimo įrenginį ir Z ašies servo pavarą. CNC valdiklis realiuoju laiku nuskaito veleno padėtį ir įrankio vežimėlį varo tokiu padavimo greičiu, kuris tiksliai atitinka užprogramuotą sriegio žingsnį. Ši sinchronizacija išlaikoma per kelis ėjimus, kiekvienam ėjimui einant tuo pačiu spiraliniu keliu kaip ir ankstesniam, palaipsniui gilinant sriegio profilį, kol pasiekiamas visas sriegio gylis.
Pagrindiniai sriegimo proceso aspektai yra šie:
- Žingsnio tikslumas: Sriegio žingsnis turi atitikti nurodytos sriegio formos standartinį tolerancijos lygį. Sriegio žingsnio paklaidos kaupiasi per visą sriegio ilgį ir gali trukdyti tinkamam sukibimui su priešpriešiniu komponentu.
- Sriegio gylio valdymas: Sriegimas atliekamas keliais etapais, kiekviename etape pašalinant vis mažesnę drožlę, gilėjant sriegio formai. Šis metodas leidžia valdyti pjovimo jėgas ir išvengti įrankio deformacijos, kuri iškraipo sriegio profilį.
- Padavimo metodas: Radialinis pastūmimas simetriškai pjauna abiejuose sriegio formos šonuose, o šoninis pastūmimas daugiausia pjauna vieną šoną, taip sumažinant pjovimo jėgas ir pagerinant drožlių kontrolę. Šoninis pastūmimas yra tinkamesnis didesnio žingsnio sriegiams ir kietesnėms medžiagoms. [8]
Gaminamų siūlų tipai
CNC tekinimo staklės gamina tiek išorinius, tiek vidinius sriegius pagal įvairius standartus ir pritaikymus:
- Išoriniai sriegiai: Pjaustyti velenų, varžtų ir jungčių išorinį skersmenį. Dažniausiai taikomos srieginiai velenų galai, hidraulinės jungtys ir tvirtinimo detalių gamyba. Išorinis sriegimas yra paprastesnis, nes prieiga prie įrankio ir drožlių šalinimas nėra varžomi.
- Vidiniai sriegiai: Vidines išgręžtas skyles galima pjauti sriegimo gręžimo strypu. Vidinis sriegimas yra sudėtingesnis nei išorinis dėl ribotos prieigos prie įrankio, sumažinto gręžimo strypo standumo ir sunkumų stebint bei matuojant sriegį pjovimo metu. Minimalus kiaurymės skersmuo ir sriegio gylis lemia gręžimo strypo dydį ir iškyšą, o tai turi įtakos pasiekiamam tikslumui.
Sriegimo metodai CNC tekinimo staklėse
CNC tekinimo staklėms yra trys sriegimo būdai, kurių kiekvienas tinka skirtingoms reikmėms:
- Vieno taško sriegimas: Vienas įdėklas keliais etapais kerta sriegio spiralinę trajektoriją. Šis metodas yra universalus, taikomas bet kokiai sriegio formai ir žingsniui, ir leidžia sukurti tikslius sriegius iš įvairių medžiagų. Tai standartinis veleno sriegimo metodas tiksliojoje gamyboje.
- Sriegio frezavimas: Nors techniškai tai yra frezavimo operacija, sriegių frezavimas atliekamas tekinimo staklių centruose, o sriegiai sukuriami spirališkai interpoliuojant daugiadantį frezą. Jis tinka didelio skersmens sriegiams, kietoms medžiagoms ir aklosioms skylėms, kur sriegių lūžio rizika yra nepriimtina.
- Bakstelėjimas: Sriegiklis, valdomas CNC, į iš anksto išgręžtą skylę įkalamas, kad būtų greitai pagaminti vidiniai sriegiai. Sriegimas yra efektyvus mažo skersmens vidiniams sriegiams gamybos kiekiais, tačiau apsiriboja standartinėmis sriegių formomis ir yra jautrus įrankio lūžiams atliekant kietą arba pertraukiamą pjovimą.
Pagrindinės aplinkybės
- Siūlų standartai: Sriegiai turi būti gaminami pagal tinkamą taikymo standartą. Metriniai sriegiai (ISO), vieningi nacionaliniai šiurkštūs sriegiai (UNC), vieningi nacionaliniai smulkūs sriegiai (UNF) ir vamzdžių sriegių standartai (NPT, BSPT) turi konkrečius žingsnio, kampo ir tolerancijos reikalavimus, kuriuos reikia teisingai užprogramuoti ir patikrinti.
- Įrankių susidėvėjimo valdymas: Sriegimo įdėklai palaipsniui dyla su kiekviena pagaminta detale. Įdėklui dylant, sriegio formos tikslumas mažėja, ypač briaunos kampų ir keteros spindulio atžvilgiu. Gamybinėse sriegimo operacijose būtina reguliariai indeksuoti įdėklus ir periodiškai tikrinti sriegio storį.
- Programavimo tikslumas: Sriegimo ciklai, tokie kaip G76, FANUC pagrindu veikiančiuose valdikliuose reikalauja teisingo žingsnio, sriegio gylio, pastūmos kampo ir praėjimų skaičiaus įvesties. Šių parametrų programavimo klaidos sukuria sriegius, kurie vizualiai atrodo priimtini, bet neatitinka kalibravimo reikalavimų. [9]
Tipiškas pavyzdys yra pramoninių skysčių sistemų srieginių vamzdžių jungiamųjų detalių gamyba. Kiekvienai jungiamajai detalei reikalingi išoriniai sriegiai, apdirbti pagal NPT arba BSPT standartus, kur kūginė sriegio forma užtikrina mechaninį sujungimą ir slėginį sandarinimą be papildomų sandarinimo komponentų. Žingsnio tikslumas ir briaunos kampo pastovumas yra labai svarbūs norint užtikrinti sandarų jungtį eksploatacijos metu.
Išvada
CNC tekinimo staklių apdirbimas grindžiamas keturiomis tarpusavyje susijusiomis operacijomis: apdirbimu, tekinimu, sriegimu ir griovelių frezavimu. Kiekviena iš jų atlieka skirtingą geometrinę ir funkcinę paskirtį, tačiau nė viena neveikia atskirai. Apdirbimas nustato ašinę atskaitos liniją, tekinimas apibrėžia cilindrinę formą, o sriegimas sukuria mechaninius sujungimo elementus, kurie laiko mazgus kartu. Šios operacijos, atliekamos suplanuota seka vienoje konfigūracijoje, užtikrina matmenų tikslumą, paviršiaus kokybę ir funkcinį patikimumą, kurių reikalauja tiksliųjų komponentų gamyba.
Kiekvienos operacijos individualaus supratimo vertė slypi gebėjime planuoti ir optimizuoti visą apdirbimo seką. Teisingas parametrų parinkimas, tinkami įrankiai ir drausmingas proceso valdymas kiekviename etape lemia, ar pagaminta detalė atitinka specifikaciją, ar ją reikia perdirbti. Gamybos aplinkoje, kurioje nuoseklumas ir efektyvumas yra vienodai svarbūs, šių keturių pagrindinių tekinimo operacijų įvaldymas išlieka toks pat aktualus kaip ir anksčiau.
Nuorodos
Aresco, R. (2024 m. vasario 23 d.). Erie technologijos institutas . Erie technologijos institutas. https://ereit.edu/introduction-to-cnc-turning/
Kompiuterinis skaitmeninis valdymas – apžvalga | „ScienceDirect“ temos . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (2025 m. sausio 11 d.). Išsamus sriegimo tekinimo staklėmis vadovas – WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (2026 m. sausio 6 d.). Kaip plokščias CNC paviršius gaunamas naudojant plokščią frezavimą? – WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming ir Naveed Raheel. (2025). Paviršiaus vientisumo ir paviršiaus kokybės optimizavimas tekinant mažaanglį plieną: daugiakriteris įrankių dilimo ir apdirbimo parametrų vertinimo metodas. Medžiagų tyrimų ir technologijos žurnalas , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S. ir Kappmeyer, G. (2025). Tvirtinimo detalės ir ruošinių suspaudimo sistemos apdirbant. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M. ir Chasos, C. (2024). Pažangus CNC sriegių frezavimas: išsamus fiksuotas ciklas efektyviam sriegių su fiksuotu arba kintamu žingsniu ir spinduliu pjovimui. Tarptautinis pažangios gamybos technologijos žurnalas , 133 (5–6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). APDAILOS OPERACIJŲ AUTOMATIZAVIMAS CNC APDIRBIMO CENTRE. Tarptautinis inžinerijos mokslo ir technologijų žurnalas , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M. ir Yusuf Altintas. (2014). Srieginio frezavimo proceso mechanika ir dinamika. Tarptautinis staklių ir gamybos žurnalas , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




