

CNC apdirbimo kokybės kontrolė nesibaigia, kai baigiamas paskutinis pjovimo etapas. Detalė gali būti apdirbta idealiai užprogramuotu įrankių keliu ir vis tiek neatitikti specifikacijos dėl įrankio susidėvėjimo, tvirtinimo detalės deformacijos ar terminių pokyčių pjovimo proceso metu. Matmenų tikslumas yra visa CNC apdirbimo esmė, o šio tikslumo patikrinimas prieš detalei paliekant dirbtuves skiria patikimą tiekėją nuo nepatikimo.
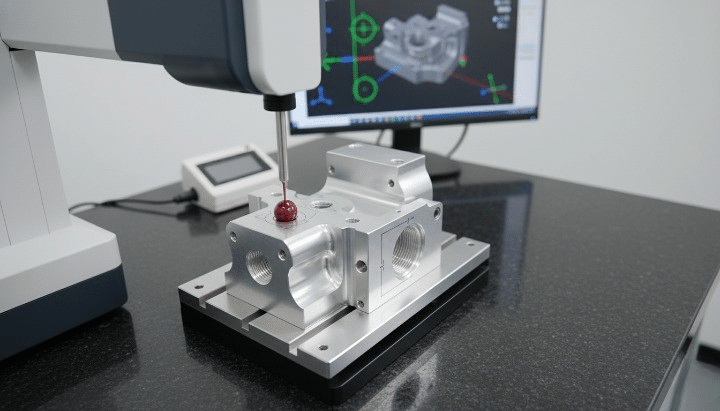
CMM CNC dalių tikrinimo procesas
Koordinatinės matavimo mašinos, paprastai vadinamos KMM, yra pramonės standartinė priemonė, skirta patikrinti, ar apdirbtos detalės atitinka jų matmenų ir geometrinius reikalavimus. KMM patikra, matuojant fizines savybes pagal originalų CAD modelį su mažesniu nei mikrono tikslumu, suteikia gamintojams objektyvų, dokumentuotą pagrindą patvirtinti detalės kokybę prieš pristatymą.
Kas yra CMM inspekcija?
KMM patikra – tai procesas, kurio metu naudojant koordinatinę matavimo mašiną patikrinama, ar pagaminta detalė atitinka jos projektavimo specifikacijas. Supratimas, kaip veikia pati mašina, yra pagrindas norint suprasti, kodėl šis patikros metodas tapo nepakeičiamu tiksliojoje gamyboje.
Kas yra koordinatinė matavimo mašina (CMM)?
Koordinatinė matavimo mašina yra tikslus prietaisas, kuris matuoja objekto fizinę geometriją, įrašydamas taškų padėtį jo paviršiuje trimatėje erdvėje. Zondas liečiasi su detale nustatytose vietose, o mašina įrašo kiekvieno sąlyčio taško X, Y ir Z koordinates fiksuotos atskaitos sistemos atžvilgiu. Tada programinė įranga palygina šiuos išmatuotus taškus su nominaliais matmenimis, apibrėžtais detalės CAD modelyje, ir apskaičiuoja kiekvieno tikrinamo elemento nuokrypius [1].
Pagrindiniai CMM komponentai yra šie:
- Zondas: Jutiklis, kuris liečia arba nuskaito detalės paviršių. Jutikliniai zondai registruoja vieną sąlyčio tašką, o nuskaitomieji zondai renka nuolatinius duomenis išilgai paviršiaus.
- Matavimo lentelė: Tikslus granito arba keramikos paviršius, užtikrinantis stabilią, plokščią atskaitos plokštumą, ant kurios detalė yra padėta tikrinimo metu.
- Programinė įranga: Valdo zondo judėjimą, įrašo matavimo duomenis, lygina rezultatus su CAD nominaliomis vertėmis ir generuoja patikrinimo ataskaitas.
- X, Y ir Z ašys: Trys tiesinės ašys, kuriomis zondas juda, kad pasiektų bet kurį matavimo tūrio tašką, kiekviena iš jų turi didelės skiriamosios gebos tiesinius kodavimo įrenginius, kurie seka padėtį mikronų tikslumu.
Kodėl CMM patikra yra svarbi CNC apdirbime
KMM patikra atlieka keletą funkcijų, kurias sunku pakartoti rankiniu matavimo metodu:
- Užtikrina, kad dalys atitiktų CAD brėžinius: Tiesioginis palyginimas su skaitmeniniu modeliu patvirtina, kad kiekvienas išmatuotas elementas patenka į nurodytą toleranciją, o ne tik tie, kuriuos lengva patikrinti rankiniais įrankiais.
- Tikrina tolerancijas ir geometrines ypatybes: Sudėtingus geometrinius tolerancijos dydžius, tokius kaip padėtis, plokštumas ir statmenumas, sunku arba neįmanoma tiksliai patikrinti slankmačiais ar mikrometrais, tačiau juos įprastai ir objektyviai matuoja koordinatinis matavimo prietaisas (CMM).
- Sumažina defektų ir pakartotinio darbo poreikį: Matmenų problemų nustatymas prieš detalių išsiuntimą ar surinkimą padeda išvengti gedimų, kuriuos vėliau gamybos grandinėje ištaisyti yra daug brangiau.
- Pagerina klientų pasitikėjimą: Dokumentuotose patikrinimo ataskaitose pateikiami objektyvūs atitikties įrodymai, patvirtinantys kokybės susitarimus ir norminius reikalavimus tokiose pramonės šakose kaip aviacijos ir kosmoso bei medicinos prietaisų pramonė. [2].
CNC apdirbtas orlaivių laikiklis, kurio tvirtinimo skylių padėties tolerancija yra ±0.01 mm, iliustruoja, kodėl KMM patikrinimas yra būtinas, o ne pasirenkamas. Esant tokiam tolerancijos lygiui, rankiniai matavimo įrankiai negali patikimai patvirtinti atitikties, todėl reikia patikrinti geometrinį ryšį tarp kelių skylių, o ne tik jų atskirus skersmenis. KMM išmatuoja kiekvienos skylės tikrąją padėtį detalės atskaitos elementų atžvilgiu ir patvirtina, ar laikiklis atitinka padėties toleranciją, prieš jį patvirtinant surinkti į orlaivio konstrukciją.
Kaip CMM patikra veikia CNC detalėms
KMM patikra atliekama pagal struktūrizuotą seką nuo detalės paruošimo iki galutinės ataskaitos pateikimo. Kiekvienas žingsnis prisideda prie bendro patikros rezultato tikslumo ir patikimumo, o bet kurio etapo praleidimas ar skubėjimas sukelia matavimo paklaidos riziką.
1 veiksmas: CNC dalies paruošimas
- Dalies valymas: Prieš matavimą nuo detalės paviršiaus reikia pašalinti drožles, aušinimo skysčio likučius ir pjovimo skystį, nes bet koks užterštumas ant matuojamo elemento sukelia paklaidą zondo sąlyčio taške.
- Stabilizuojanti temperatūra: KMM matavimai yra labai jautrūs šiluminiam plėtimuisi. Detalės, apdirbamos aušinimo skysčio srautu arba šiltoje dirbtuvių aplinkoje, paprastai turi būti stabilios iki KMM patalpos kontroliuojamos temperatūros, dažnai 20 °C, prieš pradedant matavimą, ypač detalėms, kurių tolerancija yra griežta. [3].
- Padėties nustatymas ir tvirtinimas: Detalė dedama ant matavimo stalo ir pritvirtinama – laisvai stovinti, jei geometrija paprasta, arba specialiame laikiklyje, jei detalei reikalinga pastovi orientacija arba ji turi savybių, kurios kitaip nebūtų pasiekiamos zondui.
2 veiksmas: CAD duomenų ir tikrinimo programos įkėlimas
- Dizaino specifikacijų importavimas: Detalės CAD modelis, įskaitant nominalius matmenis ir tolerancijos vertes, importuojamas į CMM programinę įrangą, nustatant etaloninę geometriją, su kuria bus lyginami matavimai.
- Matavimo taškų apibrėžimas: Sukuriama tikrinimo programa, rankiniu būdu arba naudojant CAD programavimą, nurodant, kurie elementai bus matuojami, zondo judesių seką ir konkrečius taškus arba nuskaitymo kelius kiekviename elemente.
3 veiksmas: detalės matavimas
- Zondas liečia pasirinktus paviršius: KMM vykdo užprogramuotą procedūrą, perkeldamas zondą į kiekvieną apibrėžtą vietą ir užregistruodamas sąlyčio taškus detalės paviršiuje.
- Automatiškai surinkti duomenų taškai: Kiekvienam objektui paprastai surenkami keli taškai, kad būtų galima tiksliai apibrėžti jo geometriją, pavyzdžiui, keli taškai aplink gręžinio perimetrą, siekiant apskaičiuoti skersmenį ir apvalumą.
- Palyginimas su projektiniais matmenimis: Programinė įranga apskaičiuoja kiekvieno elemento faktinį matmenį arba geometrinę charakteristiką iš surinktų taškų ir palygina jį su nominalia verte ir tolerancijos juosta, apibrėžta CAD duomenyse.
4 veiksmas: Patikrinimo ataskaitų generavimas
- Rezultatai: Kiekvienas išmatuotas elementas pažymimas kaip atitinkantis tolerancijos ribas arba neatitinkantis jų, todėl iš karto pateikiama detalės atitikties santrauka.
- Matmenų nuokrypių analizė: Išsamiose ataskaitose rodoma kiekvieno patikrinto elemento faktinė išmatuota vertė, nominali vertė ir nuokrypis, o tai padeda atlikti pagrindinių priežasčių analizę, kai randami nuokrypiai.
- Kokybės įrašų dokumentai: Ataskaitos archyvuojamos kaip gamybos kokybės įrašų dalis, atitinkanti atsekamumo reikalavimus ir klientų kokybės susitarimus.
CNC apdirbto aliuminio korpuso su keliomis skylėmis, grioveliais ir tvirtinimo paviršiais tikrinimas parodo struktūrizuoto CMM metodo vertę. Užuot rankiniu būdu tikrinus kiekvieną elementą slankmačiais ir aukščio matuokliu, viena CMM programa išmatuoja kiekvienos skylės skersmenį ir padėtį, griovelio plotį ir vietą bei paviršiaus lygumą vienoje automatizuotoje sekoje, parengdama išsamią matmenų ataskaitą per daug laiko, palyginti su rankine patikra, ir žymiai tiksliau nustatydama geometrinius ryšius tarp elementų.
CMM patikrinimo metu atliekamų matavimų tipai
KMM gali išmatuoti platų matmenų ir geometrinių charakteristikų diapazoną, iš kurių daugelio būtų nepraktiška arba neįmanoma patikrinti naudojant įprastus rankinius įrankius.
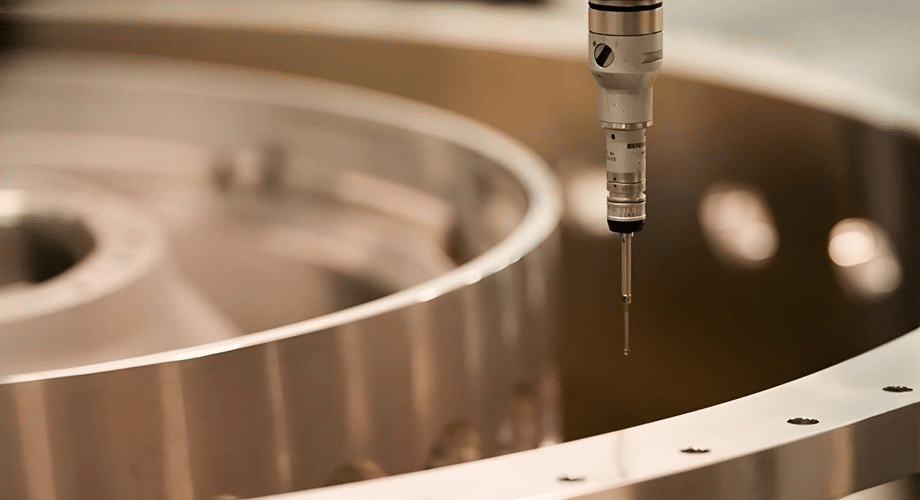
Linijiniai matmenys
Pagrindiniai linijiniai matavimai, tokie kaip ilgis, plotis ir aukštis, tikrinami registruojant zondo sąlyčio taškus atitinkamų elementų ribose ir apskaičiuojant atstumą tarp jų. Nors šiuos matmenis kartais galima patikrinti rankiniu būdu, matavimas CMM užtikrina didesnį tikslumą ir pašalina nuo operatoriaus priklausomus nuokrypius, ypač elementams, kuriuos sunku pasiekti slankmačiais.
Skylių ir gręžinių apžiūra
Skylių ir kiaurymių atitikčiai patvirtinti pakanka ne tik paprasto skersmens patikrinimo:
- skersmuo: Apskaičiuojama iš kelių taškų aplink kiaurymės perimetrą, todėl gaunamas patikimesnis rezultatas nei matavimas dviejų taškų slankmačiu, kuris gali nepastebėti neaiškių sąlygų.
- vieta: Faktinė skylės centro vieta lyginama su jos nominalia padėtimi detalės atskaitos taškų atžvilgiu, taip patikrinant, ar laikomasi padėties tolerancijos.
- Apvalumas: Iš surinktų taškų apskaičiuojamas nuokrypis nuo idealaus apskritimo, nustatant tokias problemas kaip įrankio nukrypimas ar vibracija, kurių paprastas skersmens patikrinimas neatskleistų. [4].
Geometrinis matmenų nustatymas ir tolerancija (GD&T)
KMM yra unikaliai pritaikyti GD&T iškaboms tikrinti, kurios apibrėžia geometrinius ryšius tarp elementų, o ne paprastą dydį:
- Plokštumas: Matuoja paviršiaus nuokrypį nuo idealios plokštumos, aktualų sandarinimo paviršiams ir tvirtinimo paviršiams.
- Paralelizmas: Patikrina, ar du paviršiai arba elementai išlaiko nuoseklų ryšį vienas su kitu nurodytos tolerancijos ribose.
- Statmenumas: Patvirtina, kad elementas yra orientuotas teisingu stačiu kampu į atskaitos tašką, o tai labai svarbu peties paviršiams ir tvirtinimo sąsajoms.
- Padėties tolerancija: Apibrėžia leistiną zoną, kurioje faktinė elemento vieta gali skirtis, palyginti su nurodytais atskaitos taškais, dažniausiai taikoma skylių raštams ir kitiems nustatytiems elementams.
Paviršiaus ir savybių analizė
Be pagrindinių matmenų ir GD&T išnašų, KMM matuoja sudėtingesnes elementų charakteristikas, įskaitant kampus tarp paviršių, griovelių plotį ir vietą bei sudėtingus kontūrus, kai detalės geometrija taškas po taško lyginama su CAD paviršiaus modeliu, o ne su paprastais geometriniais primityvais.
Pavyzdys
CNC apdirbto automobilių komponento varžtų skylių vietos ir skersmens matavimas rodo, kad šie matavimo tipai veikia kartu. KMM patikrina kiekvienos skylės skersmenį, kad patvirtintų, jog jis priima nurodytą tvirtinimo elementą, patikrina kiekvienos skylės padėtį komponento tvirtinimo atskaitos taškų atžvilgiu, kad užtikrintų teisingą suderinimą su jungiamuoju mazgu, ir taip pat gali patikrinti skylės ašies statmenumą tvirtinimo paviršiui, kad užtikrintų, jog tvirtinimo elementas tinkamai įstatomas nesukeliant lenkimo įtempio.
CNC gamyboje naudojamų CMM tipai
Skirtingos KMM architektūros tinka skirtingiems detalių dydžiams, geometrijoms ir tikrinimo aplinkoms. Tinkamo įrenginio tipo pasirinkimas priklauso nuo gaminamų detalių ir reikalingo tikrinimo darbo eigos.
Tiltas CMM
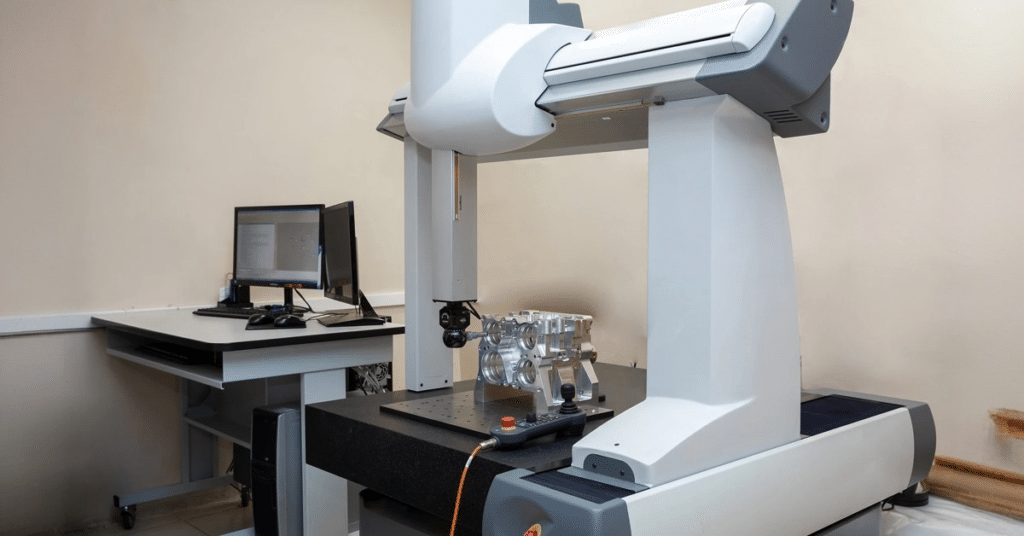
Tiltinis KMM yra labiausiai paplitusi konfigūracija tiksliojoje gamyboje, pasižyminti judančiu tilto konstrukcija, kuri apima matavimo stalą ir laiko vertikalios Z ašies mazgą. Ši konstrukcija pasižymi puikiu standumu ir tikslumu, todėl ji yra standartinis pasirinkimas tiksliai apdirbtiems komponentams daugumoje pramonės šakų [5].
Konsolinis CMM
Konsoliniai KMM matavimo svirtį laiko tik iš vienos pusės, todėl matavimo stalo priekis ir šonai lieka atviri, kad būtų lengva pakrauti detales ir jas pasiekti. Ši konfigūracija puikiai tinka mažesniems ruošiniams ir taikymams, kur dažnas detalių keitimas lemia lengvą prieigą, nors konsolinė konstrukcija yra šiek tiek mažiau tvirta nei tilto konstrukcija, kai detalės yra didesni.
Portalas CMM
Portalinės KMM staklės – tai didelio masto staklės, pastatytos ant ant grindų montuojamų kolonų, skirtos matuoti dideles CNC apdirbtas detales, tokias kaip automobilių kėbulų konstrukcijos, dideli liejiniai ar kosmoso konstrukciniai komponentai, kurie netilptų į standartinės tiltinės ar konsolinės staklės matavimo tūrį.
Nešiojamieji KMM ir šarnyrinių rankų sistemos
Nešiojamieji KMM, įskaitant šarnyrinių svirčių matavimo sistemas, leidžia atlikti patikrinimą tiesiai prie staklės arba dirbtuvėse, o ne reikalauti, kad detalė būtų transportuojama į specialią metrologijos patalpą. Šios sistemos suteikia lankstumo dirbant su didelėmis arba nejudančiomis detalėmis ir palaiko patikrinimą gamybos proceso metu, nors paprastai jų tikslumas yra šiek tiek mažesnis nei stacionaraus tilto KMM kontroliuojamoje aplinkoje [6].
Pavyzdžių programos
- Medicininiai prietaisai: Tiltiniai KMM tikrina griežtus chirurginių instrumentų ir implantuojamų prietaisų komponentų tolerancijas.
- Oro erdvės komponentai: Tiek tiltiniai, tiek portaliniai KMM tikrina viską – nuo mažų tikslių laikiklių iki didelių konstrukcinių mazgų.
- Automobilių dalys: Tiltiniai KMM yra standartiniai variklio ir transmisijos komponentams, o portalinės sistemos tvarko kėbulo plokštes ir dideles konstrukcines dalis.
- Pramoninių mašinų komponentai: Konsoliniai ir tiltiniai KMM tikrina pavarų dėžių korpusus, velenus ir tvirtinimo konstrukcijas bendrojoje pramoninėje gamyboje.
CMM patikros privalumai CNC detalėms
KMM patikros diegimas tiksliojoje gamyboje rodo išmatuojamus pranašumus, palyginti su rankiniais patikros metodais, tiek detalių kokybės, tiek bendro gamybos efektyvumo požiūriu.
Patobulintas tikslumas ir nuoseklumas
KMM matavimas pašalina nuo operatoriaus priklausomus kintamumus, būdingus rankiniam matavimui slankmačiais, mikrometrais ir kalibrais. Ta pati patikros programa duoda nuoseklius rezultatus, nepriklausomai nuo to, kuris operatorius ją vykdo, todėl kokybės kontrolės procese pašalinamas reikšmingas matavimo neapibrėžtumo šaltinis [7].
Greitesnė kokybės kontrolė
Automatizuotos tikrinimo procedūros vieno programos vykdymo metu išmatuoja dešimtis ar šimtus elementų, o tai yra daug greičiau nei rankiniu būdu tikrinant kiekvieną matmenį rankiniais įrankiais. Šis greičio pranašumas tampa ypač reikšmingas detalėms, turinčioms sudėtingą geometriją arba daug svarbių elementų.
Sumažintas laužas ir perdirbimas
Ankstyvas matmenų problemų aptikimas atliekant KMM patikrą, ypač kai ji integruojama į gamybos proceso metu arba pirmojo gaminio patikros procedūras, leidžia gamintojams nustatyti ir ištaisyti apdirbimo problemas prieš tai, kai visa partija pagaminama už tolerancijos ribų, taip žymiai sumažinant broką ir pakartotinio apdirbimo išlaidas.
Geresnis procesų optimizavimas
CMM duomenys, surinkti per visą gamybos procesą, atskleidžia tendencijas, kurios rodo pagrindines proceso problemas, tokias kaip laipsniškas matmenų poslinkis, rodantis įrankio susidėvėjimą, arba pasikartojantys nukrypimai, rodantys įtaiso ar programavimo klaidą. Šie duomenys padeda nuolat tobulinti procesą, neapsiribojant paprasta patikra pagal teigiamą/neteisingą rezultatą.
Atsekamumas ir dokumentacija
CMM programinės įrangos sugeneruotos patikrinimo ataskaitos pateikia dokumentuotą kiekvienos dalies ar partijos kokybės įrašą, palaikantį klientų kokybės susitarimus, atitiktį reglamentams ir audito reikalavimus reguliuojamose pramonės šakose, tokiose kaip aviacijos ir kosmoso bei medicinos prietaisų gamyba.
Pavyzdys
CMM ataskaitų naudojimas įrankių susidėvėjimui, dėl kurio CNC gamybos metu susidaro per didelės skylės, nustatyti aiškiai iliustruoja proceso optimizavimo naudą. Jei patikrinimo ataskaitų serija rodo, kad skylių skersmenys palaipsniui artėja prie viršutinės tolerancijos ribos visose nuosekliose dalyse, šis modelis tiesiogiai rodo įdėklų susidėvėjimą gręžimo ar gręžimo operacijos metu, todėl gamybos komanda gali suplanuoti įrankių keitimą prieš bet kurioms dalims viršijant toleranciją, o ne aptikti problemą tik po to, kai brokuotos dalys jau pagamintos.
Dažniausi iššūkiai ir geriausia praktika atliekant CMM patikrą
Nepaisant tikslumo, KMM patikra nėra apsaugota nuo klaidų. Norint gauti patikimus patikros rezultatus, būtina suprasti dažniausiai pasitaikančius matavimo neapibrėžtumo šaltinius ir jų mažinimo praktiką.
Dažni iššūkiai
- Netinkamas tvirtinimas: Jei detalė nėra tinkamai pritvirtinta arba matavimo metu yra deformuota dėl prispaudimo jėgų, rezultatai bus netikslūs ir neatspindės tikrosios laisvos būsenos geometrijos.
- Temperatūros svyravimai: Matuojant detalę, kol ji dar nenusistovėjo iki apžiūros patalpos temperatūros, atsiranda šiluminio plėtimosi paklaida, kuri ypač reikšminga didesnėms detalėms arba mažiems tolerancijos nuokrypiams.
- Zondo prieinamumo problemos: Standartiniu zondu gali būti sunku arba neįmanoma pasiekti gilių kišenių, vidinių ypatybių ar sudėtingų geometrinių formų, todėl reikia specializuotų zondo konfigūracijų arba alternatyvių matavimo strategijų.
- Sudėtingos geometrijos: Skulptūruotiems paviršiams ir laisvos formos kontūrams reikalingi taškų debesies skenavimo ir paviršių palyginimo metodai, kurie yra sudėtingesni nei paprastas objektų matavimas. [8].
Geriausia praktika
- Įprastas KMM kalibravimas: Mašinos turi būti kalibruojamos pagal nustatytą grafiką, naudojant sertifikuotus etaloninius artefaktus, siekiant užtikrinti, kad matavimo tikslumas laikui bėgant išliktų nurodytose mašinos veikimo ribose.
- Tinkamas detalių paruošimas: Prieš kiekvieną patikros ciklą, ypač griežto tolerancijos komponentams, turėtų būti taikomos nuoseklios valymo ir temperatūros stabilizavimo procedūros.
- Nuolatinės tikrinimo procedūros: Naudojant dokumentuotas, kartojamas patikros programas, o ne ad hoc rankinius matavimus, užtikrinama, kad rezultatus būtų galima palyginti tarp operatorių, pamainų ir laikotarpių.
- Operatoriaus mokymas: Tinkamam tvirtinimo būdui, zondų parinkimui ir programos kūrimui reikalingas apmokytas personalas, kuris išmano tiek KMM programinę įrangą, tiek metrologijos principus, kuriais grindžiami tikslūs matavimai.
- Integracija su CAD/CAM darbo eigomis: CMM tikrinimo programų tiesioginis susiejimas su detalės CAD modeliu supaprastina programos kūrimą ir užtikrina, kad tikrinimo kriterijai būtų sinchronizuoti su projekto pakeitimais.
Išvada
KMM patikra tapo standartiniu CNC apdirbtų detalių matmenų ir geometrijos atitikimo tikrinimo metodu, užtikrinančiu tikslumo ir dokumentacijos lygį, kurio negali pasiekti rankiniai tikrinimo metodai. Nuo pagrindinių linijinių matmenų iki sudėtingų GD&T išvardijimų ir laisvos formos paviršių palyginimų, KMM suteikia gamintojams objektyvų, kartojamą būdą patvirtinti, kad detalė atitinka savo projektinį tikslą, prieš jai pasiekiant klientą.
Privalumai neapsiriboja paprastu patvirtinimo metodu. Didesnis tikslumas, greitesni tikrinimo ciklai, mažesnis atliekų kiekis ir tendencijų analizės metu įgytos įžvalgos apie procesą laikui bėgant prisideda prie geresnių gamybos rezultatų. Bet kuriai organizacijai, gaminančiai tikslius CNC komponentus, ypač reguliuojamose pramonės šakose, tokiose kaip aviacija ir medicinos prietaisai, CMM patikra nėra pasirenkamas kokybės žingsnis, o svarbi detalių, kurios patikimai veikia numatytoje srityje, tiekimo dalis.
Nuorodos
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H. ir Alqurashi, HF (2025). CNC tekintų detalių matmenų tikslumas ir matavimo kintamumas naudojant skaitmeninius slankmačius ir koordinatinius matavimo įrenginius, vertinant penkias medžiagas. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N. ir Tu, J. (2001). Apdirbtų detalių apvalumo modeliavimas tolerancijų analizei. „Precision Engineering“ , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (nd). Koordinatinės matavimo mašinos: moderni tikrinimo priemonė gamyboje . „Digital Commons“ @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S. ir Longstaff, A. (2018). Vėlavimo tarp apdirbimo ir matavimo mažinimas naudojant baigtinių elementų analizę (BEA), siekiant numatyti šiluminio pereinamojo proceso poveikį CMM matavimams. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K. ir Holub, M. (2024). Atvejo analizė, skirta įvertinti šarnyrinės svirties koordinatinio matavimo mašinos ir lietimo zondo galimybes ir pritaikomumą matavimams prie mašinos. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (2026 m. vasario 23 d.). Koordinatinių matavimo mašinų (KMM) paaiškinimas: tipai, veikimo principai, tikslumas ir taikymas . „Rapid-Protos“. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z. ir Xiong, Y. (2012). Naujas tvirtinimo įtaisų projektavimo metodas, skirtas slopinti lanksčių ruošinių apdirbimo vibraciją. Tarptautinis staklių ir gamybos žurnalas , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




