

Nuotrauka: Rob Lambert, „ Unsplash “
Lazerinis suvirinimas (LBW) yra išradinga lydomojo suvirinimo technika. Intensyvus lazerio spindulys nukreipiamas į norimą tarpą, tiekdamas šilumą, reikalingą išlydyti, užpildyti kraštus ir užbaigti sujungimo operaciją. Pastebėtina, kad LBW aparatas ir veikimas skiriasi nuo tradicinių lydomojo suvirinimo metodų. Lazerinio spindulio fokusuotas šilumos šaltinis leidžia tiksliai ir efektyviai suvirinti, todėl suvirinimo siūlės dažnai būna puikios kokybės ir mažai deformuojamos.
Trumpa proceso apžvalga
Lazerinis suvirinimas (LBW) yra suvirinimo tipas, kurio metu medžiagos, dažniausiai metalai arba termoplastai, sujungiamos naudojant labai sufokusuotą lazerio spindulį. Lazerio spindulys nukreipiamas į medžiagų, kurias reikia suvirinti, jungties vietą kaip LBW proceso dalį.
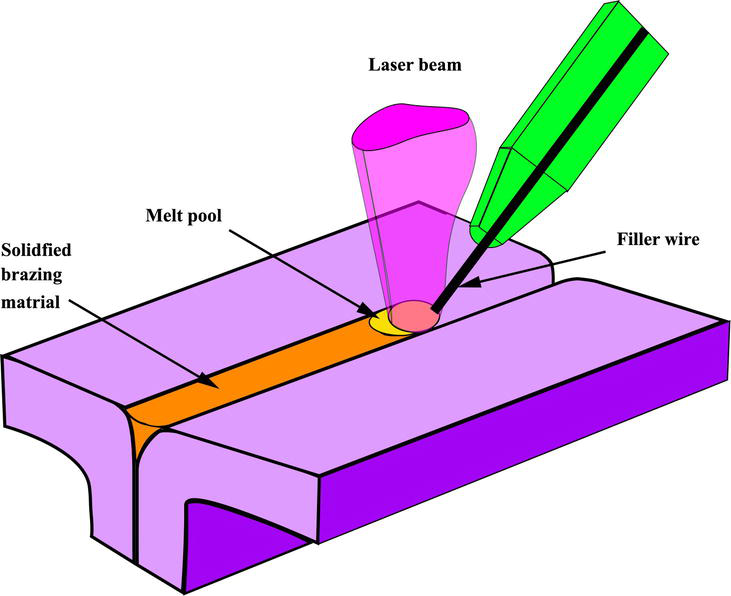
Intensyvus lazerio spindulys išlydo medžiagą, sukurdamas išlydytą balutę . Išlydyta balutė sukietėja lazerio spinduliui einant virš jungties, sudarydama tvirtą suvirinimo siūlę. LBW gali būti atliekamas įvairiais būdais, įskaitant laidumo suvirinimą, kurio metu šiluma perduodama per paviršių, ir rakto skylutės suvirinimą, kuris leidžia lazeriui giliai pradurti medžiagą.
Pagrindinės LBW suvirinimo technikos charakteristikos, skiriančios jį nuo kitų suvirinimo būdų
Valdymas ir tikslumas : LBW užtikrina puikų valdymą ir tikslumą, leidžiantį atlikti sudėtingus suvirinimo darbus su mažais komponentais arba sudėtingomis geometrinėmis formomis. Tikslų ir patikimą suvirinimą garantuoja didelė įtaka lazerio spindulio savybėms, įskaitant galią ir intensyvumą.
Greitis ir efektyvumas : LBW tinka dideliems gamybos kiekiams, nes gali suvirinti dideliu greičiu. Koncentruotas šilumos šaltinis sumažina karščio paveiktos zonos sumažinimą ir apdirbimo po suvirinimo reikalavimus.
Universalumas : LBW tinka įvairioms jungčių konfigūracijoms ir plačiam medžiagų spektrui, įskaitant skirtingus metalus. Dėl nekontaktinio pobūdžio jis taip pat puikiai tinka suvirinti subtilius ar jautrius komponentus.
Kokybė ir stiprumas : LBW suvirinimo būdu paprastai gaunamos tvirtos suvirinimo siūlės be tokių defektų kaip poringumas ar įtrūkimai. Be to, ši procedūra sumažina suvirintų komponentų liekamuosius įtempius ir deformaciją.
B. Istorinis pagrindas
Pirmąjį lazerį 1960 m. sukūrė Theodore'as Maimanas, ir tai žymėjo lazerių technologijos vystymosi pradžią XX a. viduryje. Ši inovacija atvėrė kelią lazerių naudojimui įvairiose pramonės šakose, įskaitant suvirinimą. Nors ankstyvieji lazeriai daugiausia buvo naudojami moksle ir tyrimuose, netrukus paaiškėjo, kad jie taip pat gali būti naudojami pramonėje.
- LBW evoliucija pramoniniuose taikymuose
Aštuntajame dešimtmetyje lazerių naudojimas suvirinimui išaugo, nes lazerių technologijų naujovės padarė procedūrą efektyvesnę ir įmanomesnę. Pirmieji LBW panaudojimo atvejai buvo aviacijos ir kosmoso bei automobilių sektoriuose, kai buvo būtinas didelis tikslumas ir stiprumas suvirinimo siūlėse. Elektronika, medicinos prietaisai ir elektros energijos gamyba yra tik kelios pramonės šakos, į kurias LBW išaugo bėgant metams.
Svarbiausi LBW vystymosi etapai:
1963 m .: Pirmasis lazerinio suvirinimo pritaikymas aprašytas 1963 m. , kai plieno lakštai buvo sujungiami impulsiniu rubino lazeriu.
1965 m .: 1965 m. buvo sukurtos lazerinės sistemos, skirtos naudoti tam tikroms reikmėms, kurių tuo metu negalėjo atlikti tradicinės technologijos, pavyzdžiui, vakuuminių vamzdžių vidų ir elektroninių grandinių suvirinimui.
1970 m .: Aštuntajame dešimtmetyje buvo pristatyti didelės galios CO2 lazeriai, leidžiantys pasiekti didesnį ir gilesnį suvirinimo greitį.
1980-ieji : Geresnę spindulio kokybę ir pritaikomumą užtikrino kietojo kūno lazerių, tokių kaip Nd lazeriai, sukūrimas.
1990-ieji : Patobulinus šviesolaidį ir kitus lazerio spindulių perdavimo būdus, suvirinimo darbai tapo prieinamesni ir lankstesni.
2000-ieji : Sukurti geresnio ryškumo šviesolaidiniai ir diodiniai lazeriai, kurie siūlo daugiau galios ir efektyvumo pramoninėms LBW reikmėms.
II. Lazerinio suvirinimo principai
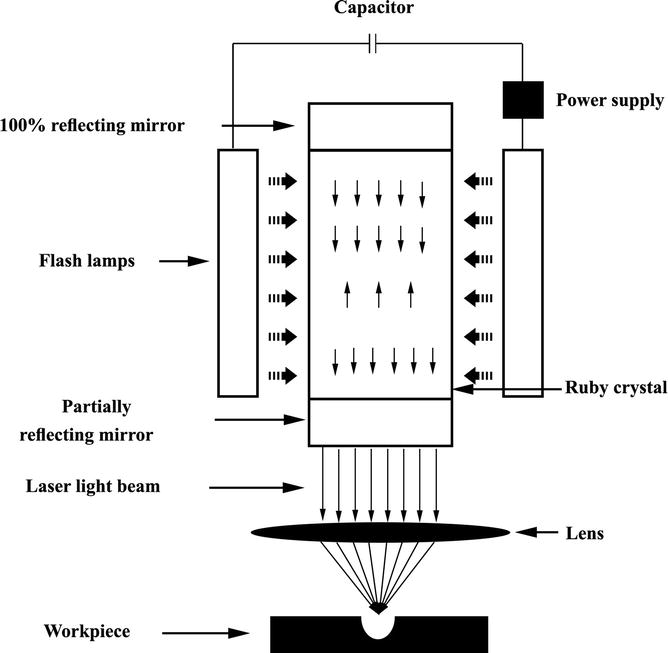
Lazerinio spindulio suvirinimas (LBW) sufokusuoja koncentruotą šviesos spindulį į mažą plotą ir ten išskiria daug energijos, kad būtų užtikrintas tikslus ir efektyvus medžiagų sujungimas. LBW naudojamas metodas vadinamas stimuliuojamąja emisija, kuri pirmiausia apima terpės (pvz., dujų, skysčio ar kietos medžiagos) elektronų sužadinimą iki aukštesnės energijos būsenos, o po to momentinį elektronų išlaisvinimą.
Lazerio tipai
Suvirinimo metu naudojami įvairūs lazerių tipai, kurių kiekvienas turi unikalių savybių:
CO2 lazeriai : žinomi dėl savo didžiulės galios ir gebėjimo sulydyti storas medžiagas, jie veikia naudodami anglies dioksido dujas. Jie puikiai tinka tiek metalams, tiek nemetalams, nes skleidžia infraraudonuosius spindulius.
Skaiduliniai lazeriai : šie lazeriai naudoja retųjų žemių elementais legiruotus optinius pluoštus. Jie ypač tinka tiksliam subtilių komponentų suvirinimui ir užtikrina puikią spindulio kokybę bei efektyvumą.
Nd lazeriai : šie lazeriai sukuria artimojo infraraudonojo spektro šviesą, legiruodami itrio aliuminio granato kristalą neodimiu. Jie yra pritaikomi ir idealiai tinka įvairioms medžiagoms ir pritaikymams, nes gali veikti tiek impulsiniu, tiek nuolatiniu režimu.
Diodinis lazeris: Kai elektros srovė teka per puslaidininkines medžiagas, diodiniai lazeriai skleidžia lazerio šviesą. P tipo ir n tipo puslaidininkinių medžiagų sluoksniai, sudarantys sandūrą, sudaro aktyviąją terpę. Šioje sandūroje elektronai ir skylės rekombinuoja, išskirdami fotonus, kurie sukuria lazerio šviesą.
B. Suvirinimo mechanizmas
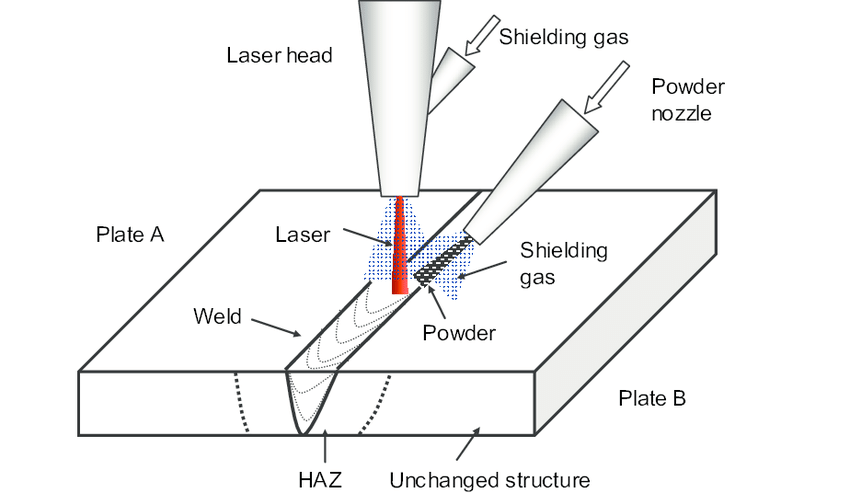
Lazerinio suvirinimo metu medžiaga ir lazerio spindulys sąveikauja suvirinimo proceso metu. Kai lazerio spindulys nukreipiamas į medžiagą, ji išsilydo ir suformuoja suvirinimo siūlę, greitai įkaitindama lokalizuotą sritį. Šiluma išsiskiria dėl medžiagos energijos absorbcijos, o šilumos generavimas yra labai svarbus lydymosi proceso etapas. Dėl šios šilumos medžiaga pereina iš kietos į skystą būseną, o atvėsusi vėl sukietėja, todėl susidaro tvirta suvirinimo jungtis.
Lazerinio spindulio suvirinimo (LBW) tipai
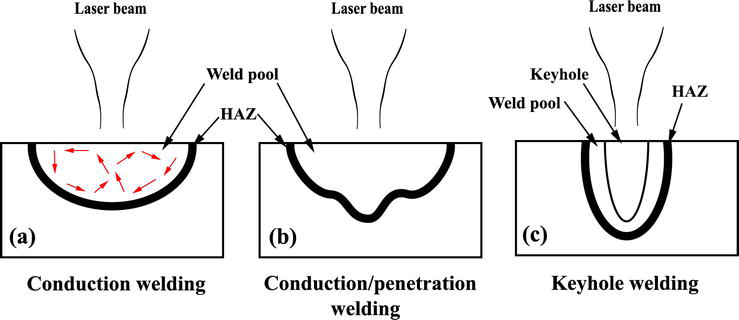
Yra trys pagrindinės lazerinio spindulio suvirinimo (LBW) formos, priklausomai nuo jų veikimo būdo:
Suvirinimas rakto skylutės režimu:
Naudodamas didelį galios tankį, lazerio spindulys medžiagoje suformuoja mažą, gilų įdubimą, vadinamą „ rakto skylute “ suvirinant rakto skylės režimu. Lazeriui judant, jis palieka išlydytą siūlę, o garų slėgis stabilizuoja rakto skylutę. Šis režimas puikiai tinka didelio greičio darbams ir gilaus įsiskverbimo suvirinimui.
Laidumo režimo suvirinimas:
Šis režimas dažniausiai naudojamas negiliems junginiams, norint sukurti platų ir negilų suvirinimo siūlę, nes jis perduoda mažiau energijos ploto vienetui (apie 0.5 MW/cm2). Lazerio spindulys laidumo režimu sukuria gilesnę, platesnę suvirinimo vonelę . Šilumos laidumas yra mechanizmas, kuris skatina medžiagos lydymą ir daugiausia sugeria jį paviršius. Šis režimas tinka toms sritims, kurioms reikalingas lygus paviršiaus apdirbimas ir plonos medžiagos.
Laidinis / įsiskverbimo suvirinimas:
Palyginti su laidumo būsena, šis režimas pasižymi didesniu įsiskverbimo greičiu ir vyksta esant vidutiniam energijos tankiui ploto vienete (apie 1 MW/cm2 ). Šiuo atveju rakto skylutės įsiskverbimas yra negilus, o savitas kraštinių santykis (gylis / plotis) yra maždaug 1. Įvairiems taškinio ir siūlinio suvirinimo darbams šis režimas naudojamas praktiškai išimtinai su impulsiniais Nd:YAG lazeriais.
Įranga ir sąranka
A. LBW sistemos komponentai
Toliau aprašomi šie pagrindiniai LBW sistemos komponentai .
Lazerio šaltinis
Didelės energijos spindulį, reikalingą suvirinimui, sukuria lazerio šaltinis, kuris yra LBW sistemos smegenys. Žymios atmainos yra CO2 lazeriai, skaiduliniai lazeriai ir Nd lazeriai, kurių kiekvienas pasižymi skirtingais privalumais, susijusiais su galia, efektyvumu ir suderinamumu su įvairiomis medžiagomis.
Sijos tiekimo sistema
Sistemos, skirtos lazerio spinduliams nukreipti iš šaltinių į ruošinius, vadinamos spindulių tiekimo sistemomis. Tiksli spindulio kryptis ir fokusavimas palaikomi naudojant veidrodžius, lęšius ir optinius pluoštus. Norint užtikrinti pastovią suvirinimo kokybę, reikia tinkamai suderinti ir prižiūrėti spindulių tiekimo sistemą.
Ruošinio pozicionavimo sistema
Tikslus ruošinio vietos nustatymas yra būtinas sėkmingam lazeriniam suvirinimui. Šio tipo technologijose dažnai naudojami automatizuoti stalai, robotinės rankos arba CNC staklės, kurios gali tiksliai perkelti ruošinį sistemoje nustatytu suvirinimo keliu.
Stebėjimo ir kontrolės sistemos
Jie naudojami siekiant užtikrinti geriausias įmanomas suvirinimo sąlygas ir kokybę. Šios sistemos gali apimti kameras, jutiklius ir programinę įrangą, kurios realiuoju laiku stebi ir modifikuoja, kad būtų palaikomas nuoseklus suvirinimo našumas, atsižvelgiant į tokias charakteristikas kaip spindulio galia, fokusavimas ir lygiavimas.
B. Sąrankos procedūros
Lazerinio suvirinimo metu reikia atlikti šią sąrankos procedūrą .
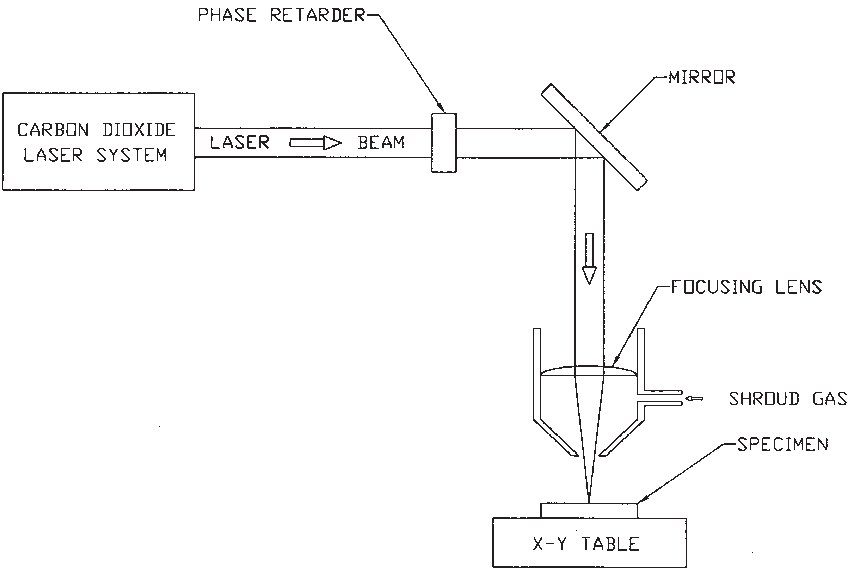
Lazerinio suvirinimo įrenginio schema
Ruošinio paruošimas
Ruošinys turi būti tinkamai paruoštas. Siekiant išvengti teršalų, tokių kaip alyvos, oksidai ar dulkės, trukdymo suvirinimo procesui, paviršiai turi būti valomi. Siekiant pagerinti suvirinimo kokybę, kartais gali tekti iš anksto pašildyti arba padengti paviršių danga. Taip pat reikalingas tinkamas tvirtinimas, kad ruošinys tvirtai laikytųsi vietoje.
Lazerio lygiavimas
Norint pasiekti reikiamą suvirinimo kokybę, lazerio spindulys turi būti tiksliai sulygiuotas su suvirinama detale. Tam gali prireikti naudoti lygiavimo įrankius ir modifikuoti spindulio tiekimo mechanizmą.
Saugos priemonės
Siekiant apsaugoti operatorius nuo lazerio keliamos rizikos, reikia imtis saugos priemonių. Tai reiškia, kad reikia užtikrinti, jog lazerio zona būtų tinkamai pažymėta ir aptverta, taip pat naudoti tinkamas asmenines apsaugos priemones (AAP) ir saugos blokatorius.
IV. Lazerinio ir elektronų pluošto suvirinimo skirtumai
Dėl lazerinio ir elektronų pluošto suvirinimo tikslumo ir efektyvumo šie metodai yra itin populiarūs kaip pažangios suvirinimo technologijos daugelyje sektorių. Abiejuose metoduose medžiagos sujungiamos naudojant didelės energijos pluoštus, nors jų privalumai, panaudojimas ir procedūros labai skiriasi.
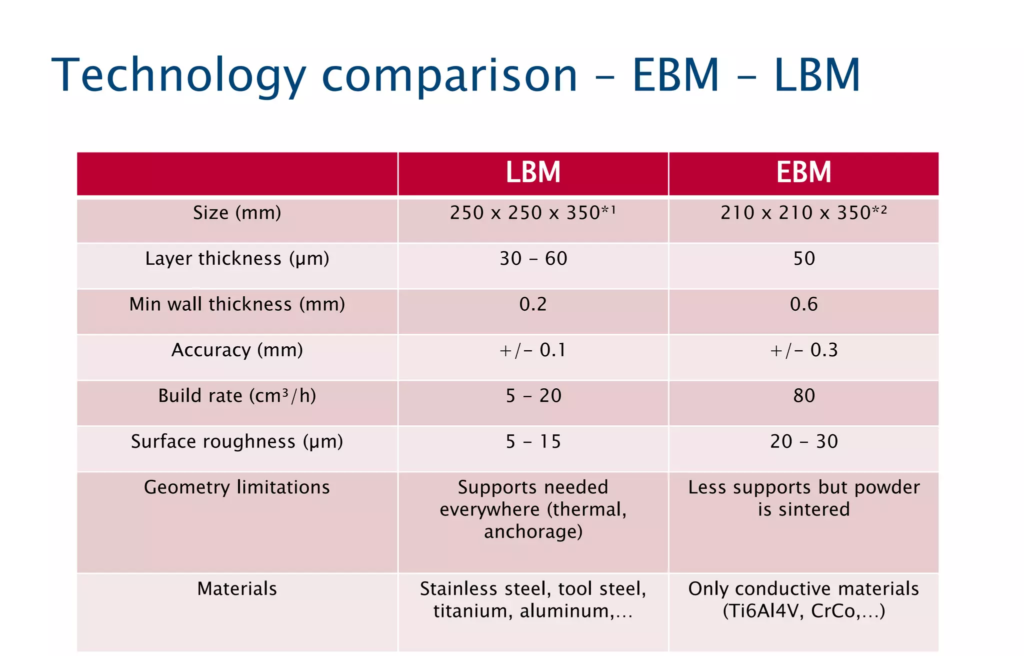
Lazerinis suvirinimas:
Lazerinio suvirinimo metu medžiagoms išlydyti ir sulydyti naudojamas didelės koncentracijos lazerio spindulys. Šis metodas yra žinomas dėl savo tikslumo ir gebėjimo sukurti tvirtas, aiškias suvirinimo siūles su maža deformacija.
Tai, kad lazerinis suvirinimas gali būti atliekamas lauke kontroliuojamoje aplinkoje, daro jį naudingą įvairiose pramonės šakose, įskaitant automobilių, orlaivių ir medicinos prietaisų gamybą. Vienas iš pagrindinių lazerinio suvirinimo privalumų yra išskirtinis tikslumas jungiant mažas, jautrias detales, todėl jis puikiai tinka mikrosuvirinimo tikslams.
Suvirinimas elektronų pluoštu:
Priešingai, elektronų pluošto suvirinimas sukuria šilumą ir išlydo suvirinamas medžiagas, naudodamas koncentruotą, didelio greičio elektronų pluoštą. Tai sudėtingesnis ir brangesnis metodas nei lazerinis suvirinimas, nes jam reikalinga vakuuminė atmosfera, kad elektronai neišsisklaidytų.
Nepaisant to, vakuuminė atmosfera leidžia atlikti gilaus įsiskverbimo suvirinimą su nežymiu užterštumu, todėl gaunami neįtikėtinai aukštos kokybės suvirinimo siūlai. Storos medžiagos puikiai tinka elektronų pluošto suvirinimui. Jis taikomas branduolinėje, aviacijos ir kosmoso bei energetikos pramonėje, kur suvirinimo siūlių kokybė yra labai svarbi. Jos geriausiai tinka elektronų pluošto suvirinimui.
Svarbios funkcijos
Aplinka : Nors elektronų pluošto suvirinimui reikalingas vakuumas, lazerinį suvirinimą galima atlikti lauke.
Įsiskverbimo gylis : Gilesnis įsiskverbimas pasiekiamas naudojant elektronų pluošto suvirinimą, todėl jis tinka storesnėms medžiagoms.
Tikslumas : lazerinis suvirinimas pasižymi dideliu tikslumu, todėl puikiai tinka mažoms ir jautrioms detalėms.
Kaina : Kadangi lazerinis suvirinimas reikalauja mažiau paruošimo ir įrangos, jis paprastai yra ekonomiškesnis.
V. Kokie svarbūs veiksniai lemia lazerinio suvirinimo kokybę?

Nuotrauka: „Museums Victoria“ svetainėje „Unsplash“
Lazerinio suvirinimo kokybei įtakos turi daug svarbių veiksnių. Štai keli svarbūs dalykai, kuriuos reikia atsiminti:
1. Galia:
Lazerio galios turi pakakti, kad būtų galima pradurti lydomas medžiagas. Dėl nepakankamos galios gali susidaryti silpni suvirinimo siūlės, o dėl nepakankamos galios – per didelis lydymasis ar garavimas.
2. Medžiagos sudėtis:
Medžiagų suvirinamumui įtakos turi jų cheminė sudėtis. Priklausomai nuo lydinio ir metalo, gali prireikti skirtingų lazerio nustatymų. Storesnėms medžiagoms reikia didesnės galios ir aiškesnių fokusavimo nustatymų nei plonesnėms.
3. Suvirinimo greitis
Šilumos tiekimas ir aušinimo greitis priklauso nuo to, kaip greitai lazeris juda suvirinimo trajektorija. Storesnėms medžiagoms gali prireikti mažesnio greičio, o didesnis greitis gali sumažinti šilumos tiekimą ir deformaciją.
4. Taško dydis:
Mažesni taško dydžiai lemia didesnį energijos tankį, todėl galima išgauti gilius ir tikslius gręžinius. Idealus lazerio taško dydis turėtų būti nustatomas pagal medžiagos storį ir pageidaujamą suvirinimo modelį.
5. Apsauginės dujos:
Siekiant apsaugoti suvirinimo siūlę nuo oro užteršimo, naudojamos tokios dujos kaip azotas, argonas arba helis. Apsauginių dujų srautas turi būti pakankamas, kad būtų apsaugota suvirinimo vonelė jos netrikdant.
6. Jungties projektavimas:
Jungties geometrija turi būti tinkama lazeriniam suvirinimui. Užpakalinės, persidengiančios ir užapvalintos jungtys yra įprastų geometrijų pavyzdžiai. Tvarkingos, sulygiuotos ir teisingai sumontuotos jungtys skatina geresnį suliejimą ir sumažina įtrūkimų tikimybę.
7. Aušinimo greitis:
Suvirinimo mikrostruktūrai įtakos turi aušinimo greitis. Didesnis stiprumas ir smulkesnė mikrostruktūra gali būti pasiekta greitesniu aušinimu, tačiau lėtesnis aušinimas gali sukelti grubesnę struktūrą.
8. Po terminio apdorojimo:
Suvirinimo mechanines savybes galima pagerinti ir įtempius sumažinti terminiu apdorojimu po suvirinimo.
VI. Kokį poveikį lazerio greitis turi lazerinio suvirinimo kokybei?
Kai kurie parametrai turi įtakos lazerinio suvirinimo kokybei, kai keičiasi lazerio greitis. Aptarkime tai išsamiau čia.
1. Šilumos šaltinis
Kai lazeris juda greitai, šilumos tiekimas yra mažesnis, o karščio paveikta zona (HAZ) yra mažesnė. Dėl to sumažėja šiluminio deformavimosi ir defektų, tokių kaip deformacija ir įtrūkimai, tikimybė. Didesnis šilumos tiekimas esant mažesniam greičiui gali sukelti didesnę HAZ. Tai gali padidinti šiluminio deformavimosi ir kitų defektų riziką, tačiau taip pat gali pagerinti skverbimąsi į storesnes medžiagas.
2. Suvirinimo siūlės įsiskverbimas
Mažesnis suvirinimo siūlės įsiskverbimas gali būti didesnio lazerio judėjimo greičio rezultatas . Tai gerai veikia plonoms medžiagoms arba taikymams, kuriems nereikia gilaus įsiskverbimo. Gilesnis įsiskverbimas yra įmanomas, nes mažesnis greitis suteikia lazeriui daugiau laiko sąveikauti su medžiaga. Tokiu būdu storesnes medžiagas galima suvirinti geriau.
3. Suvirinimo siūlės profilis:
Suvirinimo siūlelis tampa plonesnis ir labiau koncentruotas, nes juda greičiau. Tai gali būti naudinga tiksliam suvirinimui ir smulkių siūlių gamyboje. Platesni suvirinimo siūleliai gaminami lėčiau, todėl gali prireikti užpildyti tarpus arba sutvirtinti jungtis. Kita vertus, dėl to gali susikaupti per daug medžiagos ir ji gali išsilieti.
4. Aušinimo greitis:
Didesnis suvirinimo greitis lemia greitesnį aušinimo greitį, o tai gali pagerinti suvirinimo metalo morfologiją ir padidinti jo stiprumą bei kietumą. Dėl mažesnio greičio gali susidaryti šiurkštesnė mikrostruktūra, leidžianti aušinti tolygiau. Nors suvirinimo siūlės tvirtumas ir tąsumas gali padidėti, kietumas gali sumažėti.
5. Defektų generavimas
Greitas suvirinimas gali sumažinti defektų, tokių kaip poringumas ir įtrūkimai, tikimybę, nes šilumos įtempiams ir dujų kaupimuisi lieka mažiau laiko. Ilgalaikis karščio poveikis gali sukelti tokius defektus kaip oksidacija, poringumas ir įtrūkimai. Suvirinimo greičio sumažinimas gali padidinti šį pavojų.
6. Paviršiaus apdaila:
Kadangi išlydyta medžiaga turi mažiau laiko tekėti ir atsirasti defektų, didesnis suvirinimo greitis dažnai užtikrina lygesnį paviršių. Suvirinimo raibuliavimas ir galimi oksidacijos žymės gali būti labiau pastebimos ant šiurkštesnio paviršiaus dėl lėtesnio judėjimo.
7. Medžiagų suderinamumas
Lazerio greičio skirtumai sukelia skirtingas reakcijas skirtingose medžiagose. Pavyzdžiui, plieną galima sėkmingai suvirinti didesniu greičiu, o atspindinčioms medžiagoms, tokioms kaip aliuminis, gali reikėti mažesnio greičio, kad būtų pasiektas tinkamas įsiskverbimas.
8. Gamybos efektyvumas
Ciklo trukmės mažinimas ir lazerinio suvirinimo greičio padidinimas gali gerokai padidinti gamybos efektyvumą. Nors mažesnis greitis gali pagerinti kai kuriuos suvirinimo kokybės aspektus, jis taip pat gali padidinti išlaidas ir sumažinti gamybos efektyvumą.
VII. Kokias medžiagas galima suvirinti lazeriu?
Didelio tikslumo technika, vadinama lazeriniu suvirinimu, gali būti naudojama skirtingoms medžiagoms sulydyti užtikrinant neįtikėtiną stiprumą ir tikslumą. Ši technologija turi keletą privalumų, palyginti su įprastais suvirinimo metodais. Toliau pateikiamas medžiagų, kurias galima sėkmingai suvirinti lazeriu, sąrašas:
Metalai:
Lazerinis suvirinimas labai tinka metalams , jis plačiai naudojamas įvairiose pramonės šakose, įskaitant aviacijos ir kosmoso bei automobilių pramonę. Svarbiausi metalai yra šie:
Plienas : lazeriai dažnai naudojami angliniam ir nerūdijančiam plienui suvirinti. Šis procesas užtikrina tikslų valdymą, kuris yra būtinas plonų lakštų ir didelio stiprumo gaminių suvirinimui.
Aliuminis :
Aliuminis yra lengvas. Todėl jį galima suvirinti lazeriu, kad būtų sukurtos tvirtos jungtys, kurios mažai deformuotųsi dėl karščio.
Titanas : Titanas pasižymi dideliu stiprumo ir svorio santykiu ir atsparumu korozijai. Dažnai suvirinamas lazeriu gyvybiškai svarbiose aeronautikos ir medicinos srityse.
Nikelio lydiniai : lazerio gebėjimas tiksliai kontroliuoti šilumos tiekimą yra naudingas šioms medžiagoms, kurios dažnai naudojamos aukštoje temperatūroje.
Polimerai:
Be darbo su metalais, lazerinis suvirinimas taip pat naudingas su kai kuriais polimerais, kurie vis dažniau naudojami įvairiose pramonės šakose. Norint sukurti tvirtą jungtį, ši procedūra apima plastikų lydymą:
Polikarbonatas ( PC ): PC gali būti suvirinamas lazeriu, kad būtų sukurtos didelio stiprumo jungtys. PC yra pripažintas dėl savo patvarumo ir optinio skaidrumo.
Polipropilenas ( PP ): tai įprastas termoplastas, kurį galima suvirinti lazeriu; jis dažnai naudojamas vartojimo prekėse ir automobilių dalyse.
Akrilas : Jei reikia ir tvirtumo, ir skaidrumo, akrilas gali būti suvirinamas lazeriu dėl savo optinio skaidrumo.
Sudėtinės medžiagos:
Kompozitinės medžiagos, sudarytos iš dviejų ar daugiau skirtingų medžiagų, taip pat gali būti suvirinamos lazeriu, tačiau dėl jų nevienalytiškumo procedūra yra sudėtingesnė:
Pluoštu armuoti kompozitai (FRC) : šios medžiagos dažnai naudojamos automobilių ir aviacijos bei kosmoso pramonėje, tačiau norint išlaikyti armatūrinių pluoštų vientisumą, reikia tiksliai valdyti lazeriu.
Metalo matricos kompozitai (MMC) : Šie kompozitai išnaudoja lazerinio suvirinimo galimybę valdyti kelias medžiagos savybes vienoje jungtyje, sujungiant metalus su keramine arba polimerine matrica.
stiklas
Stiklas, suvirinamas lazeriu, turi būti tiksliai kontroliuojamas, kad lydymo proceso metu neatsirastų terminių įtempių ar įtrūkimų. Šis metodas gali būti naudojamas norint gauti stiprią ir aiškią optiką.
Silikagelis : dažnai naudojamas optikos ir elektros prietaisuose. Siekiant užtikrinti tvirtumą ir optinį skaidrumą, silikagelis gali būti suvirinamas lazeriu.
Borosilikatinis stiklas : borosilikatinis stiklas, naudojamas moksle ir pramonėje, dėl savo nepaprasto atsparumo karščiui yra sulydomas lazeriais, kad būtų sukurtos tvirtos jungtys.
Keramika:
Įprastinė keramika : aliuminio oksidas ir cirkonio oksidas yra dvi medžiagos, kurias galima suvirinti lazeriu, kad būtų suformuotos tvirtos jungtys, tačiau kadangi keramika yra trapi, šią procedūrą reikia atlikti atsargiai.
Pažangi keramika : Aukštųjų technologijų taikymams priskiriama sudėtinga keramika, kurią galima suvirinti lazeriu tokiose srityse kaip elektronika ir medicinos prietaisai, kuriems reikalingi tikslūs sujungimai ir išskirtinis patvarumas.
VIII. Ar lazerinis suvirinimas yra greitesnė technika nei kitos suvirinimo technikos?
Dėl didelio apdorojimo greičio, automatizavimo galimybių ir efektyvumo mažinant paruošiamąjį ir povirinimo apdorojimo laiką lazerinis suvirinimas paprastai yra greitesnis nei daugelis tradicinių suvirinimo procedūrų. Pramonės šakose, kuriose būtinas tikslumas ir didelis našumas, šie privalumai daro jį pageidautinu pasirinkimu.
Didelis apdorojimo greitis : palyginti su tradiciniais suvirinimo metodais, tokiais kaip TIG (volframo elektrodo inertinių dujų) ir MIG (metalo inertinių dujų) suvirinimas, lazerinis suvirinimas gali pasiekti didesnį suvirinimo greitį. Dėl didelio lazerio spindulio energijos tankio medžiagos greitai išlydomos ir sujungiamos.
Minimalus paruošimas : lazerinis suvirinimas dažnai nereikalauja daug paviršiaus paruošimo, skirtingai nei kiti metodai, kuriems gali prireikti kruopštaus valymo, nuožulninimo ar išankstinio pašildymo.
Vieno etapo suvirinimas : lazerinis suvirinimas dažnai užbaigia jungtis vienu etapu, net ir su storomis medžiagomis. Dėl to ciklo laikas labai sutrumpėja.
IX. Kokios saugos priemonės yra svarbiausios naudojant lazerinio suvirinimo įrangą?
Naudojant lazerinio suvirinimo įrangą, reikia laikytis kelių svarbių saugos priemonių , kad būtų apsaugota tiek aplinkinė erdvė, tiek operatoriai:
Apsauginiai akiniai : norėdami apsaugoti akis nuo pavojingos lazerio spinduliuotės, operatoriai privalo dėvėti apsauginius akinius arba specialius apsauginius akinius, skirtus naudoti su lazeriais.
Lazerio gaubtas : Kad išvengtumėte netyčinio sąlyčio su lazerio spinduliais, uždenkite lazerinio suvirinimo vietą. Kad lazerio spinduliuotė būtų sulaikoma, naudokite tinkamas užuolaidas arba užtvaras.
Vėdinimas : Norint pašalinti suvirinimo proceso metu susidarančias pavojingas dujas ir garus, įsitikinkite, kad yra tinkama ventiliacija arba dūmų ištraukimo įtaisai.
Įspėjamieji ženklai : Įsitikinkite, kad visi galimi pavojai ir lazerinės įrangos buvimas yra pažymėti įspėjamaisiais ženklais.
Asmeninės apsaugos priemonės ( AAP ): Kad apsisaugotumėte nuo nudegimų, kibirkščių ir kitų fizinių pavojų, naudokite tinkamas asmenines apsaugos priemones (AAP), tokias kaip pirštinės, prijuostės ir veido skydeliai.
Dažna priežiūra : siekiant užtikrinti saugų ir efektyvų lazerinio suvirinimo įrangos veikimą, atlikite įprastinę techninę priežiūrą ir saugos patikrinimus.
Lazerio klasifikacija : atpažinkite naudojamo lazerio klasę ir laikykitės su ja susijusių specialių saugos priemonių.
Laikydamiesi šių saugos priemonių, operatoriai gali sumažinti lazerinio suvirinimo keliamus pavojus ir išlaikyti saugią darbo aplinką.
X. Lazerinio spindulio suvirinimo technologijos pažanga
Čia pateikiami keli naujausi lazerinio suvirinimo pasiekimai . Kiekvieną iš jų aptarsime žingsnis po žingsnio.
Lazerinio spindulio suvirinimo technologinė plėtra
A. Lazerio šaltinio kūrimas:
- Lazerinių šaltinių patobulinimaiDėl pastarųjų patobulinimų buvo sukurti didelio galingumo lazeriai, galintys efektyviau tiekti energiją, todėl galima atlikti gilesnius ir greitesnius suvirinimo darbus.
- Skaidulinių lazerių technologijos plėtraPalyginti su kitų tipų lazeriais, šviesolaidiniai lazeriai yra tikslesni ir reikalauja mažiau priežiūros dėl geresnio energijos vartojimo efektyvumo ir spindulio kokybės.
B. Automatika ir robotika:
Siekiant pagerinti automatizuotų gamybos procesų tikslumą, pakartojamumą ir našumą, lazerinio suvirinimo sistemos vis dažniau derinamos su robotinėmis rankomis ir CNC staklėmis.
C. Hibridinis suvirinimas:
Šis suvirinimo metodas integruoja lazerinį suvirinimą (LBW) su kitais suvirinimo procesais, tokiais kaip MIG arba TIG suvirinimas, suteikdamas abiejų procedūrų privalumus, įskaitant geresnį prisitaikymą, sumažintą defektų skaičių ir didesnį suvirinimo ilgaamžiškumą.
D. Modeliavimas ir modeliavimas:
Skaičiavimo modeliavimo patobulinimai leidžia kurti nuspėjamuosius modelius, kurie atkartoja suvirinimo siūlių našumą ir kokybę, taip pagerindami procesų planavimą ir optimizavimą.
XI. Ar lazerinis suvirinimas yra brangesnis nei kiti suvirinimo būdai?
Nors lazerinis suvirinimas gali būti brangesnis nei kiti suvirinimo metodai, tam tikrose situacijose jis gali būti ekonomiškesnis. Dėl sudėtingos technologijos ir reikalaujamo tikslumo lazerinio suvirinimo įrangai reikia didelių pradinių investicijų. Lyginant lazerinį suvirinimą su įprastesniais metodais, tokiais kaip MIG ar TIG suvirinimas, pradinės išlaidos yra daug didesnės dėl didelių lazerinio suvirinimo įrangos ir priežiūros išlaidų.
Nepaisant to, LBW turi keletą privalumų, kurie galiausiai nusveria šias išlaidas. Jis pasižymi puikia kontrole ir tikslumu, todėl mažai iškraipo ir reikia mažiau apdorojimo po suvirinimo. Šis efektyvumas gali pagreitinti gamybą ir sumažinti darbo sąnaudas. Be to, našumą galima padidinti naudojant lazerinį suvirinimą įvairioms medžiagoms ir storiams sujungti, dažnai vienu praėjimu.
XII. Lazerinio suvirinimo privalumai
Tam tikrais atvejais lazerinis suvirinimas (LBW) yra tinkamesnis metodas dėl daugybės privalumų. Kai kurie jo privalumai išvardyti toliau.
Puikus valdymas ir tikslumas
Lazerinio suvirinimo metu šilumos tiekimas gali būti tiksliai kontroliuojamas, todėl deformacija mažesnė ir karščio paveikta zona (HAZ) yra maža. Dėl šio tikslumo galima atlikti aukštos kokybės sudėtingų ir jautrių komponentų suvirinimą.
Greitis ir efektyvumas
Lyginant su įprastiniais metodais, šis procesas gali pasiekti didesnį suvirinimo greitį. Todėl jis taip pat idealiai tinka automatizavimui, kuris padidina našumą ir sumažina darbo sąnaudas.
Lankstumas:
Metalai, polimerai, keramika ir kitos medžiagos gali būti sujungtos lazerinio suvirinimo aparatu. Tai lankstus pasirinkimas įvairioms pramonės šakoms, nes jis ypač gerai tinka sudėtingoms geometrijoms ir subtilioms detalėms.
Suvirinimo kokybė:
Lazerinio suvirinimo būdu sukurtos suvirinimo siūlės yra nuostabiai nublizgintos, tvirtos ir patikimos. Dėl to reikia mažiau intensyvaus papildomo apdorojimo, taupant laiką ir pinigus.
Bekontakčio proceso:
LBW procedūra sumažina įrangos nusidėvėjimą ir sumažina priežiūros išlaidas, nes tai yra bekontaktis metodas.
XIII. Apribojimai ir iššūkiai
Lazerinio suvirinimo trūkumai ir sunkumai
Didelės paleidimo išlaidos
Atsižvelgiant į įrengimo ir įrangos kainą, lazerinis suvirinimas reikalauja didelių pradinių investicijų. Tačiau priežiūrai ir remontui reikalingas apmokytas personalas, todėl gali padidėti techninės priežiūros ir eksploatavimo išlaidos.
Techninis reikalavimas:
Procedūrai reikalinga aukštųjų technologijų įranga ir techninė patirtis, nes ją reikia tiksliai kontroliuoti ir suderinti. Be to, jei poringumas ir įtrūkimai nėra gerai kontroliuojami, yra defektų tikimybė.
Medžiagos aspektai
Kai kurias medžiagas gali būti sunku suvirinti lazeriu. Gali būti sudėtinga efektyviai suvirinti medžiagas, pasižyminčias dideliu šilumos laidumu arba dideliu atspindžiu. Procedūrą dar labiau apsunkina reikalavimas tinkamai parinkti jungtis ir paruošti jas sėkmingam suvirinimui.
Saugos priemonės:
Su didelio galingumo lazeriais susiję rimti saugos klausimai, įskaitant nudegimų ir akių sužalojimų galimybę. Labai svarbu laikytis tinkamų saugos procedūrų ir apsaugos priemonių, kad būtų sumažintas šis pavojus. Lazerinis suvirinimas gali sukelti garus ir dūmus, kuriems reikalingas pakankamas vėdinimas, kad būtų užtikrinta saugi darbo aplinka.
Operatoriaus kompetencija:
Norint pasiekti geriausių rezultatų, reikalingi patyrę operatoriai, kurie valdytų sudėtingą įrangą ir reguliuotų suvirinimo parametrus.
XIV. Lazerinio spindulio suvirinimo taikymas
1. Automobilių pramonė:
Automobilių pramonėje lazerinis suvirinimas plačiai naudojamas įvairioms automobilių dalims, tokioms kaip kėbulo plokštės ir konstrukciniai komponentai, surinkti. Šis metodas puikiai tinka derinti lengvas medžiagas, tokias kaip aliuminis ir didelio stiprumo plienas, kurie vis dažniau naudojami siekiant padidinti saugumą ir degalų ekonomiją.
2. Aviacijos ir kosmoso pramonė:
Lazerinis suvirinimas naudojamas aviacijos ir kosmoso pramonėje dėl savo tikslumo jungiant svarbiausius fiuzeliažą ir konstrukcinius komponentus. Jis taip pat naudojamas didelio našumo variklių ir turbinų dalyse, kur suvirinimo siūlių tikslumas ir tvirtumas yra labai svarbūs eksploatavimo efektyvumui ir saugumui.
3. Elektronika:
Elektronikos pramonėje lazerinis suvirinimas naudojamas mikrosuvirinimui, kuris leidžia tiksliai sujungti mažus komponentus ir grandines. Tai labai svarbu, kad elektros prietaisai veiktų tinkamai ir patikimai.
4. Medicinos prietaisų gamyba:
Lazerinis suvirinimas yra įprastas medicinos prietaisų pramonėje implantų ir medicinos prietaisų gamybos ir surinkimo procesas. Aukštos kokybės, biologiškai suderinamų prietaisų gamyba priklauso nuo proceso švaros ir tikslumo.
5. Bendroji gamyba
Bendrojoje gamyboje lazerinis suvirinimas taip pat naudojamas įrankiams, mašinoms ir vartojimo prekėms gaminti. Dėl savo efektyvumo ir pritaikomumo tai naudinga priemonė įvairiems daiktams gaminti su dideliu tikslumu ir nedideliu papildomo apdorojimo kiekiu.
6. Pelėsių remontas ir gamyba
Pažeistas arba susidėvėjusias formas galima sutaisyti lazeriniu suvirinimu. Dėl ypatingo tikslumo medžiaga gali būti užtepama tiksliai ten, kur reikia, kad forma būtų atkurta į buvusią formą nepažeidžiant aplinkinių paviršių. Galima sukurti sudėtingas formos geometrijas, kurias sunku sukurti naudojant įprastas suvirinimo technologijas.
Išvada:
Dėl itin išvystyto ir pritaikomo lazerinio suvirinimo proceso galima suvirinti labai tiksliai ir greitai įvairias medžiagas. Dėl tikslaus valdymo, kuris sukuria mažai deformacijų ir nedidelę karščio paveiktą zoną, jis puikiai tinka sudėtingiems ir trapiems komponentams.
Nors yra tam tikrų pradinių išlaidų, techninių reikalavimų ir medžiagų apribojimų, suvirinimo kokybės ir efektyvumo pranašumai dažnai nusveria šiuos trūkumus.
Sektoriuose, kuriuose labai svarbus didelis našumas ir patikimumas, pavyzdžiui, automobilių, aviacijos ir kosmoso, elektronikos, medicinos prietaisų ir liejimo formų gamybos pramonėje, lazerinis suvirinimas yra itin naudingas.
Ar turite kokių nors minčių apie šį tinklaraštį? Praneškite mums komentaruose apačioje.




