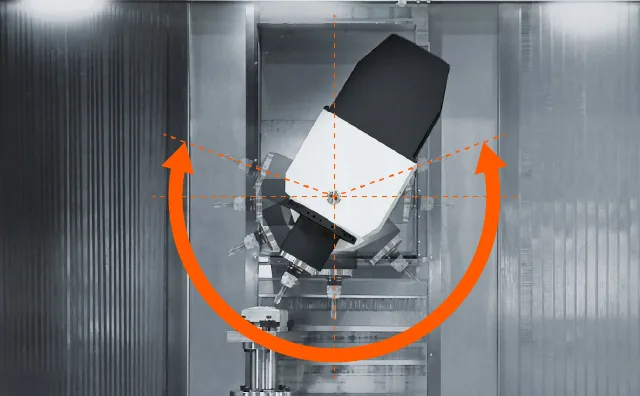
Firwat ass de Stonnepräis vun enger Fënnef-Achs-CNC-Bearbeitung méi héich, awer de Eenheetskäschten dacks méi niddreg?
Eng fënnef-achseg CNC-Maschinn kann e méi héije Stonnepräis hunn wéi eng konventionell Dräi-achseg Fräsmaschinn, awer dat mécht et net onbedéngt méi deier fir e fäerdegt Baudeel ze produzéieren. Fir Deeler mat verschiddene Wénkelformatiounen, komplexen Uewerflächen oder usprochsvollen Astellungsufuerderungen, kann d'Fënnef-achseg Bearbechtung déi total Produktiounsaarbecht genuch reduzéieren fir déi méi héich Maschinnekäschten auszegläichen.
De Schlëssel fir d'Käschte vun der 5-Achs CNC-Bearbeitung ze verstoen ass den Ënnerscheed tëscht dem Bezuele fir Maschinnzäit an dem Bezuele fir en fäerdegt Stéck. Astellung, Programméierung, Aarbechtshaltung, Schnëttzäit, Inspektioun a Produktiounsquantitéit beaflossen all de Schlusspräis. Eng Maschinn mat engem méi héije Präis kann déi méi wirtschaftlech Wiel sinn, wann se genuch vun dësen Ausgaben eliminéiert.
Firwat ass de Stonnepräis vun der Fënnef-Achs CNC-Bearbeitung méi héich?
Fënnef-Achs CNC-Bearbeitung kascht dacks méi pro Stonn, well d'Ausrüstung méi komplex ze kafen, ze bedreiwen, ze programméieren an ze ënnerhalen ass.
Eng konventionell Dräiachsfräsmaschinn beweegt d'Schneidwierkszeug relativ zum Werkstéck laanscht dräi linear Achsen: X, Y an Z. Eng Standard fënnefachseg Konfiguratioun füügt zwou Rotatiounsachsen derbäi, sou datt d'Werkszeug oder d'Werkstéck a verschiddene Wénkelen ausgeriicht ka ginn. Dës zousätzlech Beweegunge bidden eng méi grouss Fabrikatiounsflexibilitéit, awer bréngen och méi usprochsvoll mechanesch an Kontrollufuerderungen mat sech.
Verschidde Faktoren droen zum Ënnerscheed tëscht Stonnepräisser bäi:
- Maschinninvestitioun: Rotatiounsachsbaugruppen, fortgeschratt Kontrollen a Multiachskomponenten kënnen d'Käschte fir d'Akaf an d'Ënnerhalt vun Ausrüstung erhéijen.
- Programméierung: Komplex fënnef-Achs-Toolbunnen kënnen spezialiséiert CAM-Software, Postveraarbechtung, Simulatioun an erfuerene Programméierer erfuerderen.
- Kalibrierung: Eng präzis Méiachsegbearbechtung hänkt vun der Kontroll vu geometreschen, Rotatiounsachs- a thermesche Feeler of.
- Betribskäschten: Ënnerhalt, Maschinnenauslastung, Aarbechtsarrangementer an Ofschreiwunge beaflossen, wéi eng Werkstatt säi Stonnepräis berechent.
D'Komplexitéit beschränkt sech net op d'Beweegung vun zousätzlechen Achsen. Gläichzäiteg fënnef-achseg Bearbechtung erfuerdert koordinéiert Bewegung, während déi gewënschte Bezéiung tëscht dem Schnëttwierkszeug an dem Werkstéck erhale bleift.
D'Fuerschung vum NIST iwwer d'Kalibrierung vu Maschinnen identifizéiert geometresch, kinematesch a thermesch Feeler als wichteg Iwwerleeungen bei der Genauegkeet vun der Bearbeitung.
NIST
D'Stonnepräisser variéieren och tëscht de Fournisseuren. E puer Geschäfter enthalen d'Aarbechtszäit vum Bedreiwer a bestëmmten Astellungsaktivitéiten an hire Maschinnepräisser, anerer zitéieren dës Käschten separat. Dofir sinn d'Stonnepräisser net ëmmer direkt vergläichbar.
Wéi kann d'Fënnef-Achs-Bearbechtung d'Aarbecht pro Deel reduzéieren?
Fënnef-Achs-Bearbechtung kann d'Eenheetskäschte senken andeems d'Zuel vun de Produktiounsoperatioune reduzéiert gëtt, déi néideg sinn, fir eng Komponent fäerdeg ze maachen.
Déi bedeitendst Méiglechkeeten ëmfaassen am Allgemengen manner Opstellungen, verbessert Zougänglechkeet vun den Tools a reduzéiert Net-Schneidzäit. Dës Virdeeler si besonnesch relevant wann verschidde Funktiounen aus verschiddenen Orientéierunge musse bearbecht ginn.
Manner Opstellungen, Neispannoperatiounen a Befestigungsännerungen
Betruecht e Baudeel mat Lächer, Taschen a Montageflächen op verschiddene gebéiten Säiten.
Op enger Dräiachsfräsmaschinn muss den Operateur eventuell d'Werkstéck ewechhuelen, et dréien, an enger anerer Befestigung befestegen an eng nei Bearbeitungsreferenz festleeën, ier hien op déi nächst Set vu Funktiounen zougräift.
All Opstellung verbraucht Zäit ouni onbedéngt Material ewechzehuelen. Et kann och zousätzlech Befestigungskäschten a Méiglechkeete fir Positionéierungsfeeler mat sech bréngen.
Eng Fënnefachsmaschinn kann d'Wierkstéck oder d'Schneidinstrument dréien, fir Zougang zu verschiddenen Orientéierungen ze kréien, während d'Komponent an der selwechter Befestigung fixéiert bleift.
Dëst kann reduzéieren:
- Manuell Neipositionéierung an Ausriichtung.
- Widderholl Aarbechtshaltungsoperatiounen.
- Spezial Ufuerderunge fir d'Armatur.
- Zäit ouni Schnëttmaschinn.
- Bestëmmt Risiken, déi mam Transfert vun Datenpunkten tëscht Astellungen verbonne sinn.
D'Erspuernisser ginn bedeitend, wann déi eliminéiert Operatiounen soss e wesentlechen Deel vun der Produktiounszäit géifen opbréngen.
Fënnefachseg Bearbechtung eliminéiert net all Opstellung. D'Uewerfläch, déi benotzt gëtt fir d'Wierkstéck ze halen, kann zum Beispill ëmmer nach eng separat Veraarbechtung erfuerderen.
Besseren Zougang zu Tools a méi effizient Bearbechtung
Werkzeugorientéierung kann och d'Schnëtteffizienz beaflossen.
Eng déif Täsch oder eng gebéit Uewerfläch kann e laangt, schlankt Schnëttwierkzell erfuerderen, wann et vun enger fixer dräiachsiger Richtung ugegraff gëtt. E laangen Iwwerhang vum Werkzell kann de Risiko vun der Oflenkung an der Vibratioun erhéijen, wat d'Schnëttparameter potenziell limitéiere kann.

Eng fënnefachseg Positionéierung kann et dem Tool erlaben, déiselwecht Fonktioun aus engem méi gënschtege Wénkel unzegoen. Dëst kann e méi kuerzen, méi steife Fräser praktesch maachen.
Fir gëeegent Geometrien kann eng verbessert Zougänglechkeet méi effizient Bearbechtungsstrategien ënnerstëtzen an de Besoin fir separat Operatiounen reduzéieren.
Dës Virdeeler sinn net automatesch. D'Qualitéit vum Werkzeugwee, d'Materialverhalen, d'Schnëttbedingungen an d'Maschinnkonfiguratioun bestëmmen ëmmer nach déi tatsächlech Zykluszäit.
Wéi vergläiche sech Dräiachs-, Index-3+2- a Simultan Fënnefachs-Bearbechtung?
De wirtschaftleche Bearbeitungswee hänkt vun den erfuerderlechen Werkzeugorientéierungen an dovun of, wéi de Baudeel während der Produktioun gehale ka ginn.
Net all Deel, deen vun enger Fënnef-Achs-Ausrüstung profitéiert, erfuerdert gläichzäiteg Fënnef-Achs-Schnëtt.
Dräiachseg Bearbechtung ass effektiv fir zougänglech prismatesch Funktiounen, wéi flaach Flächen, einfach Taschen a Lächer, déi aus enger limitéierter Zuel vu Richtungen erreechbar sinn.
Indexéiert 3+2 Bearbechtung benotzt Rotatiounsachsen fir d'Tool oder d'Wierkstéck an engem gewielten Wénkel ze positionéieren. D'Orientéierung bleift fix, während d'Maschinn d'Schnëttoperatioun ausféiert, a wiesselt dann fir en anert Bearbechtungsberäich.
Simultan Fënnefachsbearbechtung koordinéiert linear a rotativ Beweegung beim Schneiden. Dëst ass besonnesch nëtzlech wann d'Werkzeugorientéierung sech kontinuéierlech laanscht eng komplex Uewerfläch ännere muss.
| Verglach Faktor | Dräi-Achs Machining | Indexéiert 3+2 Bearbechtung | Simultan Fënnef-Achs Bearbechtung |
|---|---|---|---|
| Tool Zougang | Fix Richtung pro Setup | Méifach indexéiert Orientéierungen | Kontinuéierlech ännernd Orientéierungen |
| Setup Ufuerderunge | Kann nei Klemmung erfuerderen | Kann Operatioune vu verschiddene Beräicher konsolidéieren | Kann komplex Operatiounen konsolidéieren |
| Programméiersprooch | Am Allgemengen manner komplex | Zousätzlech Positionéierung a Fräiraumplanung | Fortgeschratt Multi-Achs-Toolweeër |
| Workholding | Konventionell oder speziell Armaturen | Erfuerdert rotéierend Spillraum | Erfuerdert Spillraum bei koordinéierter Bewegung |
| Iwwerleeunge vum Stonnepräis | Dacks méi bëlleg fir vergläichbar Ausrüstung | D'Maschinnrate fir méi Achsen gëllt | Fortgeschratt Bearbechtungsquote kann ufalen |
| Gëeegent Geometrie | Zougänglech prismatesch Funktiounen | Wénkel Lächer a villsäiteg Funktiounen | Komplex Konturen a geformt Flächen |
| Käschten Iwwerleeung | Effizient wann zousätzlech Astellungen limitéiert sinn | Kann d'Repositionéierung reduzéieren ouni kontinuéierlech rotéierend Schnëtt | Gerechtfäerdegt wann komplex Toolbewegung e bedeitende Wäert bäifüügt |
Den wichtegen Ënnerscheed ass, datt Fënnef-Achs-Fäegkeet a gläichzäiteg Fënnef-Achs-Schnëtt net déiselwecht Ufuerderung sinn.
Fir e Baudeel mat verschiddene gebéiten Lächer a flaache Flächen, kann eng indexéiert 3+2-Bearbechtung den néidegen Zougang ouni d'Programméierungsufuerderunge vun enger kontinuéierlecher Fënnef-Achs-Bewegung ubidden.

E komplexe Lafwierk oder e geformte Baudeel kann eng simultan Bearbechtung rechtfertegen, well de Fräs d'Orientéierung muss änneren, während en der Uewerfläch folgt.
D'Auswiel vum mannst komplizéierte Prozess, deen d'Zeechnungsufuerderunge zouverlässeg erfëllt, ass dacks zentral fir d'Kontroll vun der Produktiounskäschten.
Wat bestëmmt déi total fënnef-Achs CNC-Bearbeitungskäschte pro Deel?
Déi total Käschte fir d'CNC-Bearbeitung mat fënnef Achsen hänken vun méi wéi dem Stonnepräis vun der Maschinn of. Keefer mussen de komplette Produktiounsprozess evaluéieren, inklusiv Virbereedung, Produktioun, Inspektioun an all erfuerderlech Niewenoperatiounen.
Zwou Käschtekategorien si besonnesch wichteg: eenzeg Ausgaben a widderhuelend Produktiounskäschten.
Eenzel Käschte fir Programméierung, Astellung a Fixture
Ier d'Produktioun ufänkt, muss eng Maschinnewerkstatt eventuell de CAM-Programm virbereeden, Tools auswielen, d'Aarbechtsspannung etabléieren, Offset'en astellen an déi initial Bearbechtungsoperatiounen iwwerpréiwen.
Dës Ausgaben ginn dacks als net-repetitiv Ingenieurs- oder Virbereedungskäschte beschriwwen.
Fir e Prototyp kann e groussen Deel vun dëser Aarbecht op eng eenzeg Komponent zougewise ginn. Wann déiselwecht Virbereedung eng méi grouss Produktiounsbatch ënnerstëtzt, kënnen hir Käschten op méi Deeler verdeelt ginn.
Dëst erkläert, firwat d'Opstellungskäschte vun der CNC-Bearbeitung d'Präisser fir Prototypen a kleng Chargen staark beaflosse kënnen.
Fënnef-Achs-Bearbechtung kann eng méi opwänneg Programméierung erfuerderen, awer seng Fäegkeet fir Operatiounen ze konsolidéieren kann d'Virbereedung reduzéieren, déi mat verschiddene separaten Astellungen verbonne ass.
Ob dat eng Nettoersparnis bréngt, hänkt vun zwou Säite vum Verglach of.
Widderhuelend Käschte pro akzeptéierten fäerdegen Deel
Zu de reegelméissege Käschte gehéieren d'Maschinnzäit, d'Handhabung vum Bedreiwer, de Verbrauch vu Schneidinstrumenter, d'Inspektioun an d'Veraarbechtung.
D'Käschte fir d'Maschinnzäit kënnen ausgedréckt ginn als:
\[ \text{Käschte vun der Maschinnzäit}=\text{Stonnepräis}\times\text{Bezuelt Zäit} \]
Dës Berechnung eleng representéiert net déi komplett Produktiounskäschten.
Eng méi nëtzlech Moossnam ass:

Den Total enthält déi entspriechend Käschte fir Material, Virbereedung, Bearbechtung, Ausrüstung, Qualitéitskontroll a Veraarbechtung. Käschten, déi scho am Maschinnepräis abegraff sinn, sollten net nach eng Kéier gezielt ginn.
D'akzeptéiert Quantitéit vun den Deeler ass wichteg, well Schrott a Neibearbechtung d'Käschte fir d'Liwwerung vu Komponenten, déi der Zeechnung entspriechen, beaflosse kënnen.
D'Produktiounsvolumen ännert och d'Verdeelung vun de Virbereedungskäschten. Eng méi grouss Charge mécht d'Fënnefachsbearbechtung net automatesch méi bëlleg. Wann déi reegelméisseg Käschte pro Stéck méi héich bleiwen, kann d'Erhéijung vun der Quantitéit d'Resultat net ëmdréinen.
De korrekte wirtschaftleche Verglach sinn déi Gesamtkäschte fir d'Produktioun vun enger gläichwäerteger akzeptabler Komponent iwwer all machbare Produktiounsroute.
Wat weist e richtege Verglach vun der Produktioun mat dräi Achsen am Verglach mat enger Fënnefachs?
E Produktiounsvergläich, deen vun DMG MORI publizéiert gouf, illustréiert, wéi Fënnefachs-Bearbechtung d'Produktiounsaarbecht fir e komplexe Baudeel reduzéiere kann.
An sengem Beispill mat engem Héichdrock-Flëssegkeetsmanifold bericht DMG MORI, datt den Dräi-Achs-Prozess op d'mannst fënnef Opstellungen erfuerdert huet, während de Fënnef-Achs-Usaz zwou erfuerdert huet.
De gemellten Bearbeitungszyklus huet sech och vun 48 Minutten mat Dräiachsegbearbeitung op 33 Minutten mat Fënnefachsegbearbeitung geännert - eng Reduktioun vun der Zykluszäit vun ongeféier 31%.
De Besoin u Schneidinstrumenter ass vun 17 op aacht gefall.
dmg moien
Dës Resultater illustréieren e puer wichteg Mechanismen:
- Manner Astellungen reduzéieren déi widderholl Handhabung a Virbereedung.
- E méi kuerze Bearbeitungszyklus reduzéiert d'Zäit, déi fir d'Veraarbechtung vum Komponent gebraucht gëtt.
- Manner Schnëttinstrumenter kënnen d'Ufuerderunge fir dee spezifesche Produktiounswee vereinfachen.
Dëst Beispill etabléiert keng universell Reduktioun vun de Produktiounskäschten.
D'Zuele vun DMG MORI beschreiwen eng spezifesch Uwendung, an de publizéierte Verglach liwwert keng komplett Maschinnpräisser, Programméierungskäschten, Ausstattungskäschten a Schlussstéckpräisser fir béid Strecken.
Et weist, wéi d'Produktiounseffizienz ka verbessert ginn. D'Bestimmung vum tatsächleche finanzielle Virdeel erfuerdert ëmmer nach e komplette Käschtevergläich.
Wéini ass Dräiachs-Bearbechtung nach ëmmer déi bëllegst Wiel?
Dräiachseg Bearbechtung kann déi méi wirtschaftlech Optioun bleiwen, wann d'Geometrie vun engem Komponent net déi zousätzlech Accessibilitéit erfuerdert, déi vu Fënnefachseg Ausrüstung ugebuede gëtt.
Eng einfach Montagehalterung mat flaache Flächen a liicht zougängleche Lächer kann zum Beispill mat konventionellem Dräiachsfräsen effizient hiergestallt ginn.
Wann den Deel wéineg Neipositionéierung erfuerdert, kann d'Fënnef-Achs-Bearbechtung limitéiert Méiglechkeeten bidden, fir d'Opstellungs- oder Zykluszäit ze reduzéieren.
Dräiachseg Bearbechtung kann besonnesch kompetitiv sinn, wann:
- D'Geometrie ass duerch einfach Bearbechtungsoperatiounen zougänglech.
- Bestehend Ariichtungen ënnerstëtzen schonn eng effizient Produktioun.
- D'Ufuerderunge fir d'Programméierung si relativ einfach.
- Zousätzlech Rotatiounsachspositionéierung reduzéiert d'Veraarbechtungszäit net wesentlech.
- Eng bewährte Fabrikatiounsmethod erfëllt déi spezifizéiert Toleranzen an Uewerflächenufuerderungen.
Fënnef-Achs-Bearbechtung kann och Programméierungs- oder Befestigungskäschte mat sech bréngen, déi d'Betribserspuernisser fir eng bestëmmt Aarbecht iwwerschreiden.
D'Chargequantitéit ass eng aner Iwwerleeung. Eng spezialiséiert fënnef-achseg Befestigung oder e Programm kann sech fir eng Widderhuelungsproduktioun lounen, awer seng Virbereedungskäschte mussen duerch d'Aarbechtsspuerung gerechtfäerdegt sinn.
Et gëtt keng universell Quantitéit oder Opstellungszuelschwell, bei där d'Fënnef-Achs-Bearbechtung déi méi bëlleg Optioun gëtt.
D'Entscheedung soll d'Geometrie vum Komponent, déi verfügbar Ausrüstung an de tatsächleche Produktiounsplang vum Liwwerant reflektéieren.
Wéi beaflossen Material-, Toleranz- an Inspektiounsufuerderungen d'Eenheetskäschten?
Materialauswiel a Qualitéitsufuerderunge beaflossen d'Bearbechtungszäit, den Toolsverbrauch, d'Veraarbechtung an d'Inspektiounskäschten.
Si kënnen dofir de Käschteverglach tëscht dräiachsegen a fënnefachsegen Produktiounsrouten änneren.
D'Geometrie erstellen an d'funktionell Funktiounen ofschléissen
Verschidde Materialien reagéieren ënnerschiddlech op Schnëttoperatiounen.
Aluminiumlegierungen erlaben normalerweis eng effizient Bearbechtung mat passenden Tools a Schnëttbedingungen. D'Verhale vun Edelstol variéiert jee no Qualitéit, woubäi verschidde Qualitéite Schwieregkeeten beim Deformatiounshärten a beim Verschleiss vun Tools mat sech bréngen.
Titanlegierungen erfuerderen besonnesch Opmierksamkeet op d'Hëtztgeneratioun an d'Leeschtung vum Werkzeug. Hir relativ niddreg Wärmeleitfäegkeet kann d'Hëtzt no bei der Schnëttzon konzentréieren, wouduerch d'Wiel vun den Werkzeugen an d'Schnëttstrategie wichteg sinn.
Dës Charakteristiken beaflossen d'Bearbechtungswirtschaftlechkeet onofhängeg vun der Unzuel vun den Achsen.
Deelgeometrie a funktionell Ufuerderunge spille och eng Roll. Eng Maschinn kann eventuell déi grondleeënd Komponentform produzéieren, awer kritesch Buerungen, Gewënn, Begleitflächen oder Präzisiounsreferenzpunkte kënnen zousätzlech Operatioune verlaangen, fir der Zeechnung entsprechen.
Uewerflächenverbesserung an Entgratung kënnen zousätzlech Käschte mat sech bréngen, wou et spezifizéiert ass.
Zougang zu fënnef Achsen-Tools kann hëllefen, bestëmmt Funktiounen effizient ofzeschléissen, awer et eliminéiert net all Niewenaarbecht.
Dimensiounsverifizéierung a Qualitéitskontroll
D'Reduzéierung vun der Neipositionéierung vum Werkstéck kann hëllefen, d'Dimensiounsverhältnisser tëscht Features z'erhalen, andeems verschidde Feeler bei der Datumstransfer limitéiert ginn.
Dat heescht net, datt Fënnef-Achs-Bearbechtung automatesch méi enk Toleranzen erreecht.
Déi tatsächlech Genauegkeet hänkt vun der Maschinnkalibrierung, dem Zoustand vum Werkzeug, der Aarbechtshaltung, dem thermesche Verhalen, de Schnëttkräften an der Bearbeitungsstrategie of.

D'Prozessmiessung kann d'Ausriichtung an d'Miessung während der Bearbeitung ënnerstëtzen. Koordinatenmiessmaschinnen (CMMs) an aner Inspektiounsmethoden kënne benotzt ginn, fir spezifizéiert Dimensiounsufuerderungen ze verifizéieren.
Den erfuerderlechen Inspektiounsumfang hänkt vum Komponent a senger virgesinner Uwendung of.
Fir e präzise Vergläich vun de Käschte vun enger Eenheet sollten d'Keefer d'Produktiouns- an d'Verifizéierungsaarbecht berücksichtegen, déi néideg ass, fir akzeptabel fäerdeg Deeler ze liwweren - net nëmmen d'Zäit, déi fir d'Materialschneiden gebraucht gëtt.
Wéi solle Keefer Offerte fir Dräi-Achs- a Fënnef-Achs-CNC vergläichen?
Keefer sollten d'Gesamtkäschte vu gläichwäertege fäerdege Komponenten vergläichen, anstatt e Liwwerant op Basis vum niddregsten annoncéierte Maschinnestonnepräis ze wielen.
E sënnvolle Verglach fänkt mat konsequenten techneschen Informatiounen un.
Ier Dir Offeren ufrot, gitt w.e.g. un:
- CAD-Modell an Ingenieurszeechnung: Definéiert d'Komponentgeometrie an déi erfuerderlech Funktiounen.
- Materialspezifikatioun: Identifizéiert déi richteg Legierung, d'Qualitéit an déi relevant Ufuerderunge fir de Material.
- Produktiounsquantitéit: Gitt déi initial Bestellung an all erwaart Widderhuelungsproduktioun un.
- Toleranzen an Datumen: Dimensiounen a geometresch Bezéiungen identifizéieren, déi funktionell wichteg sinn.
- Ufuerderunge fir d'Uewerfläch: Spezifizéiert d'Ufuerderunge fir d'Veraarbechtung, d'Entgratung an d'Uewerflächenbehandlung.
- Inspektiounsufuerderungen: Klärung vun der Dimensiounsverifizéierung an der Dokumentatiounserwaardung.
Et ass och nëtzlech ze froen, wéi de Fournisseur den Deel hierstelle wëll.
Erfuerdert de Prozess verschidde Astellungen? Kann eng indexéiert Bearbechtung den néidegen Zougang ubidden? Bréngt déi simultan Fënnef-Achs-Bewegung e bedeitende Virdeel? Sinn d'Programméierung, d'Ausrüstung, d'Inspektioun an d'Veraarbechtung am Offert abegraff?
D'Äntwerten hëllefen d'Ënnerscheeder tëscht de Präisser vun den Ubidder z'erklären.
Fir Ingenieuren, déi ënnersichen, wéi d'Käschte vun der CNC-Bearbeitung reduzéiert kënne ginn, kann d'Iwwerpréiwung vun der Zougänglechkeet vun de Funktiounen, der onnéideger geometrescher Komplexitéit, den Ufuerderunge fir d'Befestigung an den Toleranzspezifikatioune praktesch Méiglechkeete fir Verbesserungen opdecken.
Dee niddregsten Stonnepräis fir eng Maschinn ass net onbedéngt dee bëllegsten Produktiounswee. De Verglach soll feststellen, wéi ee Prozess déi gewënscht Komponent zouverlässeg zu de passendsten Gesamtkäschte liwwere kann.
Conclusioun
Fënnef-Achs CNC-Bearbeitung kann e méi héije Stonnepräis hunn wéinst senger Ausrüstung, Programméierung an Operatiounsufuerderungen. Säi wirtschaftleche Virdeel entsteet wann eng besser Zougänglechkeet vun den Tools, manner Opstellungen an eng méi effizient Produktioun d'Gesamtkäschte pro akzeptabelt fäerdegt Stéck reduzéieren.
Dräiachseg Bearbechtung bleift eng praktesch, wirtschaftlech Wiel fir vill zougänglech Komponenten. Indexéiert 3+2 Bearbechtung kann eng effektiv Mëttelwee bidden, während simultan Fënnefachseg Bearbechtung gerechtfäerdegt ass, wann d'Geometrie eng koordinéiert Werkzeugbewegung erfuerdert.
Déi richteg Auswiel hänkt vun der Zeechnung, dem Material, der Quantitéit, den Toleranzen an dem komplette Produktiounswee of.
BaiChuan Precision bitt dräi-, véier- a fënnef-Achs CNC-Frässervicer fir personaliséiert Komponenten un. Ingenieuren an Akaafsteams kënnen hir Zeechnungen a Produktiounsufuerderunge fir eng Herstellungsbarkeetsiwwerpréiwung an eng Offer baséiert op de Bedierfnesser vum Deel ofginn.
BaiChuan
Referenze
1. Lee, M., & Kulvatunyou, B. (2019). Design-fir-Käschten . NIST.
2. DMG MORI. 5-Achs Exzellenz.
_3. Seco Tools. Produktiounswirtschaft: Global Optimiséierung ._
4. Siemens NX. (2013). Den Iwwergank zur Fënnef-Achs-Bearbechtung méi einfach maachen.
5. Gao, W., et al. (2023). Kalibrierung vu Maschinnewierkzeugen.
6. Renishaw. Standardgenauegkeets-Tool-Tools fir Maschinnen.
7. Kennametal. (2023). 10 Tipps fir Titan ze fräsen.
8. BaiChuan Präzisioun. CNC Fräsen.