

Metalldeeler futti goen, wann se am wichtegsten sinn. Fligerkomponenten briechen am Fluch, Autodeeler briechen ënner Belaaschtung an industriell Ausrüstung futti ënner Belaaschtung – alles mat potenziellen katastrophalen Konsequenzen.
Geschmiedte Materialien iwwertreffen gegoss oder maschinell veraarbecht Alternativen, well de Schmiedprozess d'Kärstruktur vum Metall ausriicht, d'Porositéit eliminéiert an d'Festigkeit, d'Zähegkeet an d'Middegkeetsbeständegkeet verbessert. Dëst erstellt Komponenten, déi hir Integritéit ënner extremer Belaaschtung, Temperaturschwankungen a kontinuéierleche Betrib behalen.
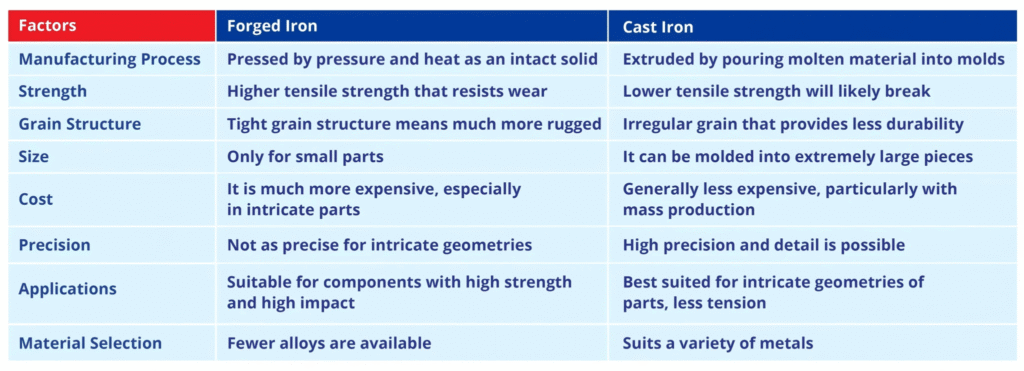
Vergläich vun der Struktur vu geschmiedtem vs. Gossmaterial
Als CNC-Bearbeitungsspezialist hunn ech onzueleg Designen duerch schlecht Materialauswiel versoen gesinn. Wann Komponenten extremen Konditioune musse standhalen, iwwertrëfft geschmiedte Materialien ëmmer erëm Alternativen. Loosst mech erzielen, firwat Schmiede besser Deeler erstellt a wéi dëst Wëssen Äert nächst kritescht Projet verbessere kann.
Wéi verbessert de Schmiedprozess d'Materialeegeschafte?
Är Komponenten si just sou zouverlässeg wéi hir Mikrostruktur. Wann Metalldeeler onerwaart futti ginn, geet d'Ursaach dacks op intern Mängel zeréck, déi duerch richteg Produktiounsmethoden hätten eliminéiert kënne ginn.
De Schmiedeprozess verbessert d'Materialeegeschafte dramatesch andeems kontrolléierten Drock ugewannt gëtt fir Metall nei ze formen, während säi festen Zoustand erhale bleift. Dës Kompressioun eliminéiert intern Lächer, verfeinert d'Kärstruktur a schaaft eng direktional Stäerkt, déi op déi erwaarte Spannungsmuster ausgeriicht ass – wat zu Komponenten mat 25-30% méi grousser Stäerkt a wesentlech verbesserter Schlagfestigkeit am Verglach mat gegossenen Alternativen féiert.
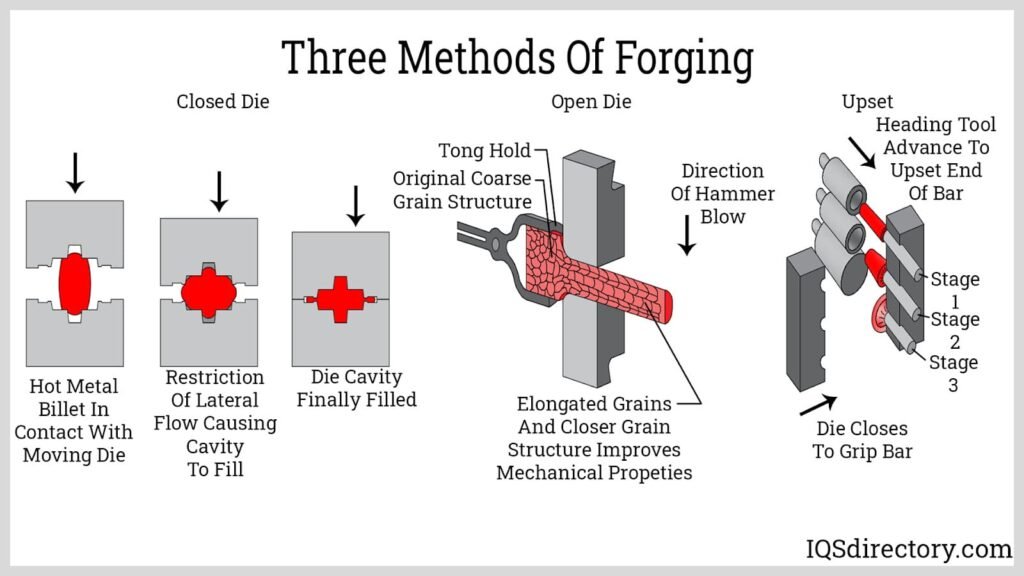
Schmiedeprozess, deen d'Metalldeformatioun weist
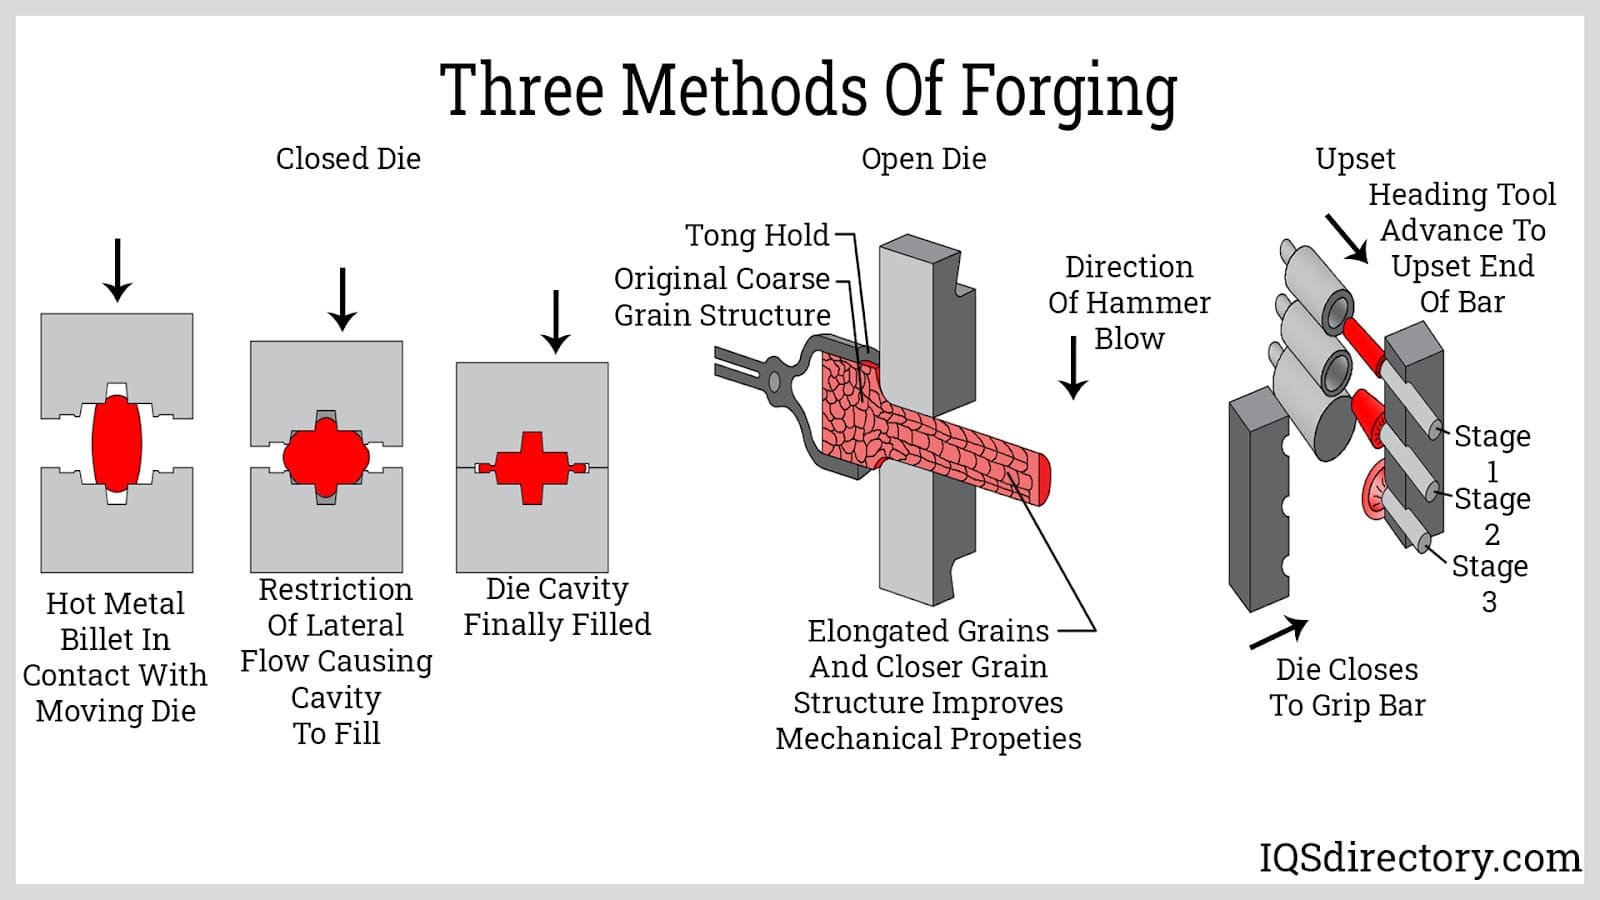
Schmiede transforméiert Metall souwuel op makro- wéi och op mikroskopeschem Niveau a schaaft eng Basis fir eng aussergewéinlech Leeschtung vun de Komponenten. De Prozess fänkt domat un, datt de Metall op seng plastesch Deformatiounstemperatur – net op seng Schmelzpunkt – erhëtzt gëtt, an duerno präzisen Drock duerch Formen ugewannt gëtt. Dësen Drock forcéiert d'Material ze fléissen, wärend et fest bleift, wouduerch seng intern Struktur fundamental geännert gëtt.
Ech erënnere mech drun, wéi ech mat engem Automobilclient geschafft hunn, deen ënner virzäitege Kurbelwellenausfäll bei Héichleistungsmotoren ze kämpfen hat. Hir Gosskomponenten konnten dem Stress net standhalen, wat zu katastrophale Feeler gefouert huet. Nodeems mir op geschmiedte Blechstécker ëmgestallt goufen, déi mir dann präzis veraarbecht hunn, sinn d'Feeler praktesch verschwonnen. D'richtungsfestigkeit vum geschmiedte Material huet perfekt mat de Rotatiounskräften iwwereneestëmmt.
Déi bedeitendst Virdeeler kommen aus der Ausriichtung vum Kärenfluss. Am Géigesaz zum Goss, wou Metallkristaller zoufälleg bilden, wann d'Flëssegkeet fest gëtt, manipuléiert d'Schmiedewierkung dës Kärenstrukturen richtungsbedingt. Dëst erstellt e "Kärenfluss", deen der Form vum Baudeel folgt a maximal Stäerkt genau do bitt, wou et néideg ass. Zousätzlech weisen geschmied Deeler:
| Property | Verbesserung vs. Besetzung | Virdeel an der Applikatioun |
|---|---|---|
| Kraaftstärkt | 25-30% méi héich | Widderstand géint Broch ënner Spannung |
| Ausgab Stärke | 35-40% méi héich | Hält Form ënner Stress |
| Middegkeet Resistenz | 50-100% méi héich | Verlängert d'Liewensdauer ënner zyklischer Belaaschtung |
| Impakt Widderstands | Däitlech méi héich | Absorbéiert besser plötzlech Kräften |
| Intern Integritéit | Keng Porositéit oder Lächer | Eliminéiert Ausgangspunkte fir Feeler |
Dës Verbesserunge maachen geschmiedte Komponenten zur kloerer Wiel fir Uwendungen, wou Versoen keng Optioun ass.
Wéi eng Industrien profitéieren am meeschte vu geschmiedte Komponenten?
Fligeren sinn ofgestürzt, Automotore sinn beschlagnahmt ginn, an industriell Ausrüstung ass futti gaangen - katastrophal Ausfäll, déi mat méi staarken Komponenten hätten verhënnert kënne ginn. Wann Liewen an deier Maschinnen um Spill hänken, gëtt d'Materialwahl entscheedend.
Industrien mat extremen Operatiounsbedingungen profitéieren am meeschte vu geschmiedte Komponenten, besonnesch Loftfaart, Automobilindustrie, Ueleg a Gas, Energieversuergung a schwéier Ausrüstung. Dës Secteuren brauchen Deeler, déi hir Integritéit ënner enormen Belaaschtungen, Temperaturschwankungen a kontinuéierleche Betrib mat héijer Geschwindegkeet behalen - Konditiounen, wou geschmiedte Materialien ëmmer besser Resultater wéi Alternativen erzielen.
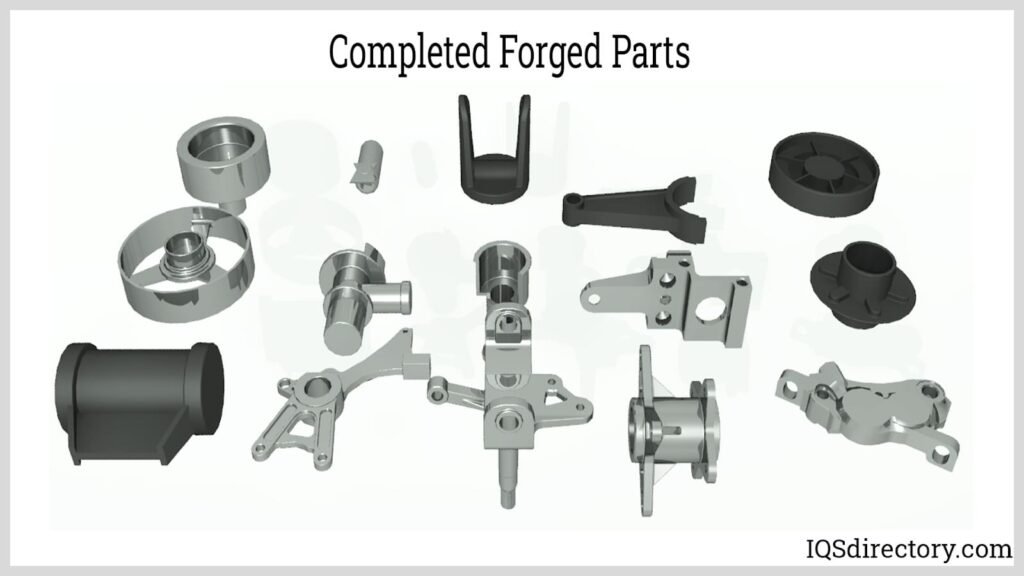
Geschmiedte Komponenten a verschiddenen Industrieanwendungen
A ville Branchen bidden geschmied Komponenten eng wesentlech Zouverlässegkeet fir missiounskritesch Uwendungen. An menger Joerzéngter Erfahrung an der Produktioun hunn ech präzis veraarbechte geschmied Komponenten u Clienten an bal all usprochsvollen Secteur geliwwert.
D'Loftfaartindustrie stellt vläicht dee wichtegste Plädoyer fir geschmiedte Materialien duer. Wann Fligerkomponenten op 30,000 Fouss futti ginn, gëtt et keng zweet Chancen. Kritesch Komponenten wéi Landegestell, Turbinnescheiwen a strukturell Elementer fänken bal ausschliisslech als Schmiedmaterial un. Mir veraarbechten dës geschmiedte Réier reegelméisseg bis zur definitiver Spezifikatioun, wouduerch déi aussergewéinlech intern Eegeschafte behalen an zur selwechter Zäit präzis Dimensiounen erreechen.
An der Automobilwelt hänken Performance-Gefierer vun geschmiedte Kurbelwellen, Pleuelstangen a Komponenten vum Undriff of. E Formel-1-Motor, deen mat 18,000 U/min leeft, generéiert Kräften, déi Gosskomponenten bannent Sekonne zerstéiere géifen. Och a Konsumentefahrzeuge bidden geschmiedte Komponenten Sécherheetsmargen, déi Liewe schützen.
D'Ueleg- a Gasindustrie presentéiert en anere iwwerzeegenden Argument:
| Komponent | Operatioun Conditioun | Firwat Schmiedung entscheedend ass |
|---|---|---|
| Ventilkierper | Héije Drock (20,000+ PSI) | Verhënnert katastrophal Broch |
| Quellkopfkomponenten | Extrem Temperaturen | Erhält Eegeschaften a rauen Ëmfeld |
| Drill Bits | Extrem Ofdreiwung an Impakt | Widderstand géint Deformatioun a Verschleiung |
| Drockbehälter | Korrosiv Ëmfeld | Eliminéiert intern Mängel, déi Korrosioun beschleunegen |
| Subsea Equipement | Zouverlässegkeet Ufuerderunge | Muss Joerzéngte laang ouni Ënnerhalt funktionéieren |
Hiersteller vu schwéiere Maschinnen vertrauen ähnlech op geschmiedte Komponenten fir Äerdbewegungsausrüstung, Biergbaumaschinnen a Bauausrüstung, wou Komponentenausfall deier Ausfallzäiten a potenziell Sécherheetsrisiken verursaachen.
A jiddwer Fall bidden déi iwwerleeën mechanesch Eegeschaften, direktional Stäerkt a strukturell Integritéit vu geschmiedte Materialien kritesch Leeschtungsvirdeeler, déi hir Auswiel rechtfertegen.
Wéini sollt Dir Schmiedung amplaz vun anere Produktiounsmethoden wielen?
Är Projetterminer gi méi kuerz, d'Budgete gi méi kleng an d'Leeschtungserwaardunge klammen ëmmer méi. Mat ville Produktiounsoptiounen, déi verfügbar sinn, kann d'Wiel vum falschen Prozess zu Komponentenausfall, Projetverspéidungen oder Budgetiwwerschreitungen féieren.
Wielt Schmiede wann d'Leeschtung vun de Komponenten entscheedend ass, wann e Versoen katastrophal Konsequenze kéint hunn, oder wann eng laangfristeg Zouverlässegkeet méi héich Ufankskäschte rechtfäerdegt. Schmiede ass besonnesch virdeelhaft fir Komponenten, déi dynamescher Belaaschtung, Schlagkräften oder extremen Operatiounsbedingungen ausgesat sinn, wou d'Materialintegritéit direkt d'Leeschtung an d'Sécherheet beaflosst.
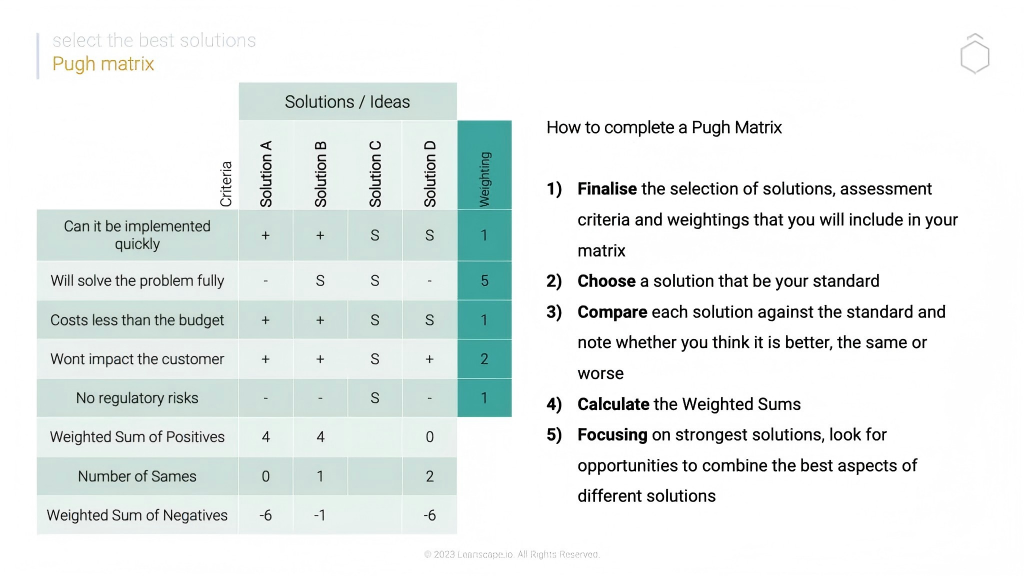
Entscheedungsmatrix fir d'Auswiel vun der Produktiounsmethod
D'Entscheedung tëscht Schmiede a alternativen Produktiounsmethoden erfuerdert e Gläichgewiicht tëscht verschiddene Faktoren. Nodeems ech onzueleg Clienten iwwer optimal Produktiounsmethoden beroden hunn, hunn ech e Kader entwéckelt fir dës Entscheedung ze treffen.
Déi primär Iwwerleeung muss d'Leeschtungsufuerderunge vun der Komponent sinn. Wann Deeler extremer Belaaschtung, zyklischer Belaaschtung oder Schlagkräfte standhale mussen, bitt Schmieden typescherweis déi optimal Léisung trotz potenziell méi héijen Ufankskäschten. E perfekt Beispill aus eiser Erfahrung war e Produzent vu Marineausrüstung, deen ufanks Gosskomponenten aus Käschtespuermoossname gewielt huet, nëmme fir widderholl Feeler um Terrain ze hunn. Den Ëmstieg op geschmiedte Réier, déi mir dann präzis veraarbechten, huet d'Feeler komplett eliminéiert an d'Gesamtkäschte reduzéiert, wa Garantieufuerderungen a Ruffschued berécksiichtegt ginn.
D'Produktiounsvolumen hunn och e wesentlechen Afloss op d'Entscheedung. D'Käschte fir d'Schmiedeforme kënne substantiell sinn, wat aner Prozesser fir ganz kleng Volumen méi rentabel mécht. Fir mëttel bis héich Volumen ginn dës initial Käschten awer séier ofgebrach.
Betruecht dës wichteg Entscheedungsfaktoren:
| Factor | Favoriséiert Schmiedung Wann | Alternativen iwwerleeën, wann |
|---|---|---|
| Stressufuerderungen | Héich dynamesch oder Schlagbelaaschtungen | Nëmme statesch Belaaschtungen |
| Sécherheetskritikalitéit | Versoen verursaacht Verletzungen oder Doud | Konsequenze vum Ausfall si minimal |
| Service Ëmfeld | Extrem Temperaturen oder Korrosioun | Kontrolléiert, mëttelméisseg Konditiounen |
| Gewiicht Sensibilitéit | Verhältnis tëscht Kraaft a Gewiicht entscheedend | Gewiicht net eng primär Suerg |
| Produktiounsvolumen | Mëttelméisseg bis héich Bänn | Ganz kleng Quantitéiten néideg |
| Geometresch Komplexitéit | Einfach bis mëttelméisseg komplex | Extrem komplizéiert Eegeschaften |
| Bedierfnesser fir bal Netzform | Moderéiert Bearbechtung akzeptabel | Minimal Veraarbechtung erfuerderlech |
Modern Hybridmethoden bidden dacks optimal Léisungen. Mir CNC-fräsen dacks geschmiedte Réier, déi schonn déi ongeféier Form an verbessert Materialeegeschafte hunn, andeems mir déi strukturell Virdeeler vum Schmieden mat der Präzisioun a Komplexitéit kombinéieren, déi duerch d'Veraarbechtung méiglech sinn.
Dësen integréierten Usaz notzt d'Stäerkte vun deenen zwou Prozesser aus: Schmieden fir intern Materialeegeschafte a Grobformung, gefollegt vun der Präzisiounsbearbechtung fir endgülteg Dimensiounen, Uewerflächenfinish a komplex Eegeschaften.
Firwat ass d'Kärstruktur a geschmiedte Metallkomponenten wichteg?
Är Komponenten sinn onerwaart ausgefall, obwuel se all spezifizéiert Materialufuerderungen an Dimensiounstoleranzen erfëllt hunn. De Rätsel vun esou Ausfäll läit dacks net mat bloussem A ze gesinn - an der mikroskopescher Kärenstruktur, déi bestëmmt, wéi Materialien sech ënner Stress verhalen.
D'Fraserstruktur a Metaller wierkt wéi d'Holzmaserung a Holz a bestëmmt d'richtungsfestigkeit an d'Feelerpunkten. Schmiede erstellt e raffinéierten, geriichte Faserfluss, deen de Konturen vun de Komponenten folgt an d'Festigkeit genee do erhéicht, wou et néideg ass. Dës optiméiert Mikrostruktur verbessert d'Middegkeetsbeständegkeet, d'Schlagfestigkeit an d'allgemeng Zouverlässegkeet vun de Komponenten dramatesch am Verglach mat zoufällege Fasermuster a Goss- oder aus Billet-Alternativen.
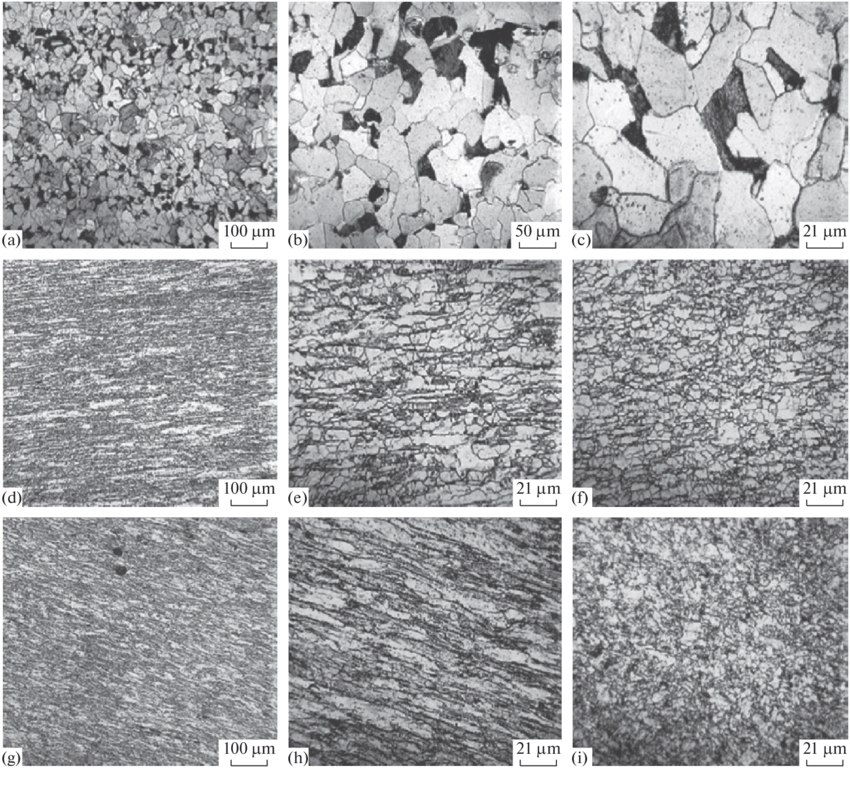
Mikroskopesch Vue vun der Metallkärenstruktur
Déi onsichtbar Welt vun der Metallmikrostruktur bestëmmt fundamental d'Leeschtungsgrenzen an Uwendungen mat héijem Stress. Wärend menger ganzer Produktiounskarriär hunn ech onzueleg Beispiller gesinn, wou identesch chemesch Zesummesetzungen jee no hirer Veraarbechtungsgeschicht dramatesch ënnerschiddlech funktionéieren.
Metallkären si Kristallstrukturen, déi sech bilden, wa Metall fest gëtt oder veraarbecht gëtt. A Gossbaudeeler bilden sech dës Kären zoufälleg, wa dat geschmollte Metall ofkillt, wouduerch eng net-geriicht Struktur mat potenziellen Schwächtflächen entsteet. D'Veraarbechtung aus massivem Staangmaterial behält d'Kärstruktur vum urspréngleche Material - typescherweis nëmmen an eng Richtung ausgeriicht, onofhängeg vun der endgülteger Form vum Baudeel.
Schmieden, am Géigesaz dozou, manipuléiert dës Kärenstrukturen duerch kontrolléiert Deformatioun. Den Drock, deen beim Schmieden ausgeübt gëtt, brécht grouss Kären a méi fein Strukturen of, während se der Form vum Baudeel nokommen. Dëst erstellt dat, wat Ingenieuren "Kärenfluss" nennen - eng Richtungsstäerkt, déi präzis mat den erwaarten Spannungsmuster ausgeriicht ass.
Ech hunn dëse Prinzip dramatesch demonstréiert gesinn, wéi e Client zwou scheinbar identesch Pleuelstangen bruecht huet - eng gegoss, eng geschmied. Béid haten identesch Dimensiounen a Materialspezifikatiounen. Ënner metallurgescher Untersuchung sinn d'Ënnerscheeder awer kloer ginn:
| charakteristesche | Gosskomponent | Geschmiedte Komponent | Leeschtung Impakt |
|---|---|---|---|
| Käre Gréisst | Grouss, ongläich | Gutt, uniform | Méi fein Kären kreéieren méi Käregrenzen, wouduerch d'Rëssverbreedung blockéiert gëtt |
| Grain Richtung | ënnerschiddleche | Komponentkonturen nokommen | Stäerkt ausgeriicht mat Spannungsrichtungen |
| Dicht | Potenziell Porositéit | Voll dicht | Eliminéiert Stresskonzentratiounspunkten |
| Inklusiounsverdeelung | Konzentréiert | Verstreet a reduzéiert | Manner potenziell Ausgangsplazen fir Feeler |
| Deformatiounsreaktioun | Brécheg Versoen | Progressiv Deformatioun | Liwwert Warnung virum katastrophalen Ausfall |
Dës mikrostrukturell Virdeeler iwwersetzen sech direkt op d'Performance an der Praxis. Komponenten, déi bei all Standardmiessung identesch ausgesinn, kënnen ënner Belaaschtung dramatesch anescht funktionéieren, eleng baséiert op hirer interner Kärenstruktur.
Fir kritesch Uwendungen, déi souwuel komplex Geometrien wéi och optiméiert Kuelenstrukturen erfuerderen, bitt eisen Hybrid-Usaz déi bescht Léisung: ugefaange mat geschmiedte Réier mat bal enger Nettoform, fir ideal intern Eegeschafte festzeleeën, an dann präzis op déi endgülteg Dimensiounen ze veraarbechten, während déi virdeelhaft Kuelenmuster erhale bleiwen.
Conclusioun
Geschmiedte Materialien liwweren iwwerleeën Leeschtung duerch verbessert Kärenstruktur, eliminéiert Porositéit a Richtungsfestigkeit – wat se ideal mécht fir kritesch Uwendungen, wou Versoen keng Optioun ass. Indem mir d'Materialvirdeeler vum Schmieden mat Präzisiouns-CNC-Bearbeitung kombinéieren, kreéiere mir Komponenten, déi déi usprochsvollst Leeschtungsufuerderunge erfëllen.




