

Widderstandsschweißen (RW) ëmfaasst eng Rei vu Schmelzschweißtechniken, déi Koaleszenz duerch eng Mëschung aus Hëtzt an Drock erreechen. D'Hëtzt gëtt op der Verbindung produzéiert, déi geschweißt muss ginn, duerch elektresche Widderstand géint de Stroumfloss. Déi wichtegst Elementer vum Widderstandsschweißen sinn an der Figur hei ënnendrënner fir déi populärste Method an der Grupp duergestallt, e Widderstandspunktschweißen. D'Komponenten sinn Aarbechtsdeeler, déi geschweißt solle ginn (dacks Blechdeeler), zwou géigeniwwerleiend Elektroden, eng Méiglechkeet fir d'Deeler tëscht den Elektroden ze drécken, an eng Wiesselstroumquell, déi e kontrolléierte Stroum uleeën kann. Beim Punktschweißen erstellt de Prozess eng Schmelzzon tëscht den zwou Komponenten, déi als Schweessnugget bekannt ass.
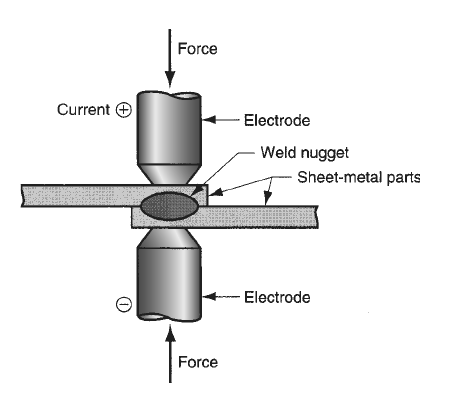
Beim Widderstandsschweißen brauch een keng Schutzgaser, Fluxmëttel oder Fëllmetall wéi beim Lichtbogenschweißen, an d'Elektroden, déi d'elektresch Energie droen, sinn net verbrauchbar. RW gëtt als Schmelzschweißen kategoriséiert, well d'Schmelzflächen bal ëmmer schmëlzen, wann Hëtzt ugewannt gëtt. Et gëtt awer Ausnamen. Fir Schmelz ze verhënneren, benotzen verschidde Schweißtechniken op Basis vu Widderstandsheizung Temperaturen, déi méi niddereg sinn wéi d'Schmëlzpunkte vun den Basismetaller.
De Widderstandsschweissprozess ëmfaasst verschidde Schlësselvariablen, wéi Elektrodeneegeschaften, Schweissstroum, Elektrodenkraaft a Stroumdauer. Widderstandsschweiss ass en effektiven a schnelle Schweissprozess, well en e Stroum erfuerdert, deen zéng bis honnert Mol méi grouss ka sinn wéi dee vum Lichtbogenschweiss, obwuel déi tatsächlech Schweisszäit normalerweis manner wéi eng Sekonn ass.
Energiequell a Wärmeproduktioun am RW
Beim Widerstandsschweissen (RW) beaflossen de Circuitwiderstand, de Stroumfluss an d'Dauer vun der Stroumapplikatioun all d'Hëtztenergie, déi fir d'Schweissen erfuerderlech ass. De folgende mathemateschen Ausdrock stellt dës Bezéiung duer:
H = I² Rt
woubei �� d'generéiert Hëtzt a Joule ass (fir a Btu ëmzewandelen, duerch 1055 gedeelt); �� de Stroum an Ampere ass; �� den elektresche Widderstand an Ohm ass; an �� d'Zäit a Sekonnen ass.
Widderstandsschweissprozesser involvéieren dacks ganz héich Stréim (5000 bis 20,000 A) mat relativ niddrege Spannungen (normalerweis ënner 10 V). An de meeschte Prozedure ass d'Stroumdauer (t) kleng; zum Beispill, bei engem Standardpunktschweissbetrib kéint se 0.1 bis 0.4 Sekonnen daueren. Well de Widderstand an RW ganz niddreg ass (ongeféier 0.0001 V) an den Quadratdeel an der uewe genannter Equatioun den Effekt vum Stroum vergréissert, gëtt e groussen Stroum benotzt. D'Kombinatioun vun de Widderstänn vun den Werkstécker, den Elektroden, de Kontaktwidderstänn tëscht den Elektroden an den Werkstécker, an dem Kontaktwidderstand vun den Zousazflächen resultéiert an engem Widderstand am Schweesskrees. Dofir gëtt an all dësen elektresche Widderstandszonen Hëtzt produzéiert. Well déi bevorzugt Plaz vun der Schweess op de Verbindungsflächen ass, ass et optimal fir si dee gréisste Widderstand an der Zomm ze hunn. D'Benotzung vu Metaller wéi Koffer, déi extrem niddreg Widderstänn hunn, reduzéiert de Widderstand vun den Elektroden. Fir d'Hëtzt, déi do produzéiert gëtt, ze verdeelen, ginn d'Elektroden dacks mat Waasser gekillt. D'Widderstänn vun den Aarbechtsdeeler ginn duerch d'Déckt vum Deel an d'Widerstänn vun de Basismetaller bestëmmt. D'Gréisst, d'Form an d'Kontaktflächen vun der Elektrod, souwéi d'Uewerflächenzoustänn (wéi d'Skala vun der Elektrod an d'Sauberkeet vun den Aarbechtsflächen), bestëmmen d'Kontaktwidderstänn tëscht den Elektroden an den Deeler.
Schlussendlech beaflossen d'Uewerflächenqualitéit, d'Hygiènebedingungen, d'Kontaktfläch an den Drock all de Widderstand op de Kontaktflächen. Et sollten keng Ongereimtheeten do sinn, déi d'Kontaktflächen ausernee halen, wéi zum Beispill Faarf, Ueleg oder Dreck.
Drock ass genee sou wichteg fir den Erfolleg vum Widderstandsschweissen wéi Hëtzt. Beim Widderstandsschweissen (RW) sinn d'Haaptzwecker vum Drock, d'Schweißflächen zesummenzedrécken, fir eng Koaleszenz z'erreechen, soubal déi richteg Schweisstemperatur erreecht gouf, an de Kontakt tëscht den zwou Aarbechtsflächen an den Elektroden ze erzwingen, ier de Stroum ugewannt gëtt.
Virdeeler an Nodeeler vum Widderstandsschweissen
Widderstandsschweißen ass eng üblech Optioun fir industriell Uwendungen wéinst senge ville Virdeeler. Seng Effizienz a Geschwindegkeet, déi grouss Produktiounsraten erméiglechen, sinn zwee Haaptvirdeeler. Fir de Prozess gi keng Fëllmetaller gebraucht, an well d'Hëtzt lokaliséiert ass, gëtt et manner Chance datt Nopeschkomponenten sech béien. Widderstandsschweißen ass och exzellent fir d'Automatiséierung, wat et perfekt fir grouss Produktioun mécht. Well d'Hëtzt präzis reguléiert ka ginn, sinn déi resultéierend Schweißnähten robust, präzis a präzis. Dës Approche ass och méi kosteneffektiv, well se manner Veraarbechtung a manner Energie erfuerdert wéi vill aner, an se ass méi sécher wéi vill aner, well se keng Dämp oder Funken emittéiert.
Widderstandsschweißen huet awer e puer Nodeeler. E puer Operatioune kënnen et schwéier fannen, déi néideg Ausrüstung ze kréien, well et dacks deier a spezialiséiert ass. Et limitéiert d'Aarte vu Metaller, déi geschweißt kënne ginn, andeems nëmme mat Materialien geschafft gëtt, déi en héijen elektresche Widderstand hunn. Wéinst der limitéierter Hëtzt sinn grouss Stécker schwéier ze schweessen, an eng korrekt Komponentenausrichtung ass essentiell fir schwaach Verbindungen ze vermeiden. Hëtztinduzéiert ongläichméisseg Expansioun oder Kontraktioun vu Materialien kann zu Verzerrung féieren, wat potenziell e Problem ka sinn. Widderstandsschweißen ass trotz dëse Schwieregkeeten ëmmer nach eng nëtzlech Technologie a ville Produktiounskontexter.
Grouss Resistenzschweissprozesser
Déi dräi wichtegst Widderstandsschweissprozesser vu kommerzieller Bedeitung sinn d'Widderstandspunktschweiss (RSW), d'Widderstandsnahtschweiss (RSEW) an d'Projektiounsschweiss (RPW).
Resistance Spot Welding (RSW)
Resistenzpunktschweißen (RSW) ass déi heefegst Method a senger Klass a gëtt extensiv an der Masseproduktioun vun Apparater, Autoen, Metallmiwwelen an aner Blechprodukter benotzt. Déi wirtschaftlech Bedeitung vum Resistenzpunktschweißen gëtt kloer, wann een bedenkt, datt eng duerchschnëttlech Autokarosserie ongeféier 10,000 Punktschweißnähten huet an datt d'Joresproduktioun vun Autoen weltwäit Zéngmillioune erreecht.
Widerstandspunktschweißen (RSW) ass eng Method vum RW, bei där géigeniwwerleiend Elektroden d'Verbindungsflächen vun enger Iwwerlappungsverbindung op enger eenzeger Plaz verschmelzen. Dës Method gëtt op Blechkomponenten ugewannt, déi eng Déckt vun 3 mm (0.125 Zoll) oder manner hunn, wann eng loftdicht Montage keng gebraucht gëtt. Eng Sequenz vu Punktschweißnähten gëtt benotzt fir d'Komponenten ze verbannen. Och wann ronn Elektroden déi heefegst Elektrodenform sinn, kënnen och véiereckeg, hexagonal an aner Forme benotzt ginn, woubäi d'Elektrodenspëtz d'Gréisst a Form vum Schweesspunkt bestëmmt.
De resultéierende Schweessnugget huet normalerweis en Duerchmiesser tëscht 5 an 10 mm (0.2 an 0.4 Zoll), an d'Basismetaller leien e bësse méi wäit hannert dem Nugget, wou sech déi hëtzebeaflosst Zon erstreckt. D'Festigkeet vun der Schweess soll vergläichbar mat dem Ëmgéigendmetall sinn, wann se richteg produzéiert gëtt. Déi folgend Figur illustréiert d'Schrëtt, déi an engem Punktschweesszyklus involvéiert sinn.
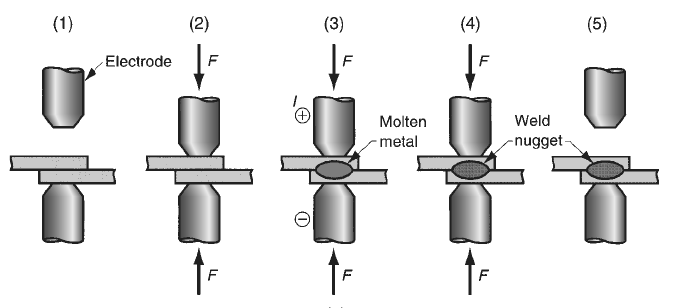
Fir RSW-Elektroden ze maachen, ginn zwou Haaptkategorien vu Materialien benotzt: Legierungen op Basis vu Koffer a Kompositioune vu refraktäre Metaller, wéi Koffer a Wolfram. Déi méi grouss Verschleißbeständegkeet vun der zweeter Grupp ass bekannt. Beim Punktschweißen, wéi an de meeschte Produktiounsprozesser, alternt d'Instrumenter graduell mam Gebrauch. D'Elektrode gi wa méiglech mat internen Waasserkillungskanäl hiergestallt. Punktschweißen kann mat enger Villfalt vun Tools an Techniken duerchgefouert ginn wéinst senger extensiver industrieller Notzung. Den Apparat besteet aus portable Punktschweißpistoulen souwéi Punktschweißmaschinnen am Press- a Wipparm-Stil. D'Punktschweißmaschinne mat Wipparm hunn eng iewescht Elektrod, déi beweeglech ass a kann opgehuewe a gesenkt ginn, fir d'Belueden an d'Entlueden ze erliichteren. Déi ënnescht Elektrod bleift stationär. Déi iewescht Elektrod ass un engem Wipparm fixéiert - dofir den Numm - deem seng Bewegung vum Fousspedal vum Aarbechter geréiert gëtt.
Kraaft a Stroum am ganze Schweesszyklus kënnen duerch Programméierung a modernen Ausrüstung kontrolléiert ginn. Punktschweissmaschinnen mat Pressen si fir méi schwéier Aarbechten geduecht. Eng vertikal Press, déi vun hydraulescher oder pneumatescher Kraaft ugedriwwe gëtt, produzéiert eng riicht Linn fir déi iewescht Elektrod. Méi grouss Kräfte kënnen dank der Pressaktioun benotzt ginn, a komplizéiert Schweesszyklen kënnen typescherweis mat de Kontrollen programméiert ginn. D'Aufgab gëtt op déi zwee virdru Maschinnentypen bruecht, déi allebéid stationär Punktschweissmaschinnen sinn. Et ass eng Erausfuerderung, den Deel fir massiv, schwéier Aufgaben an stationär Maschinnen ze transferéieren an ze positionéieren. Portabel Punktschweisspistoulen gëtt et a verschiddene Gréissten a Kombinatiounen, fir dës Situatiounen gerecht ze ginn. Zwee géigeniwwer Elektroden, déi an engem Zangmechanismus gehale ginn, bilden dës Apparater. Well all Element liicht ass, kann entweder en Industrieroboter oder e mënschlechen Aarbechter en gräifen a bedreiwen. Flexibel elektresch Kabelen a Loftschläich ginn benotzt fir d'Kanoun mat senger eegener Stroum- a Kontrollquell ze verbannen. Wann néideg, kann och e Waasserschlauch benotzt ginn fir d'Elektroden mat Waasserkillung ze liwweren. Punktschweisse vun Autoskarosserie ass eng heefeg Aufgab fir mobil Punktschweisspistoulen an Automontagefabriken. Och wann d'Mënsche nach ëmmer e puer vun dëse Pistoulen bedreiwen, sinn Industrieroboter elo d'Technologie vun der Wiel.
Resistance Seam Welding (RSEW)
Resistance Seam Schweessen (RSEW) ass eng Technik, déi eng Sequenz vun iwwerlappende Punktschweißnähten laanscht eng Iwwerlappungsverbindung produzéiert, andeems rotéierend Rieder amplaz vun staaffërmegen Elektroden wéi beim Punktschweißen benotzt ginn. Dës Prozedur, déi an der Figur hei ënnendrënner gewisen ass, gëtt dacks bei der Produktioun vu Blechbehälter, Autoschalldämpfer a Benzintanken agesat, well se loftdicht Verbindungen produzéiert. Och wann d'Punktschweißen an RSEW am Wesentlechen identesch sinn, bréngt RSEW zousätzlech Komplexitéit mat sech wéinst den Radelektroden an dem kontinuéierlechen Aspekt vum Operatioun.
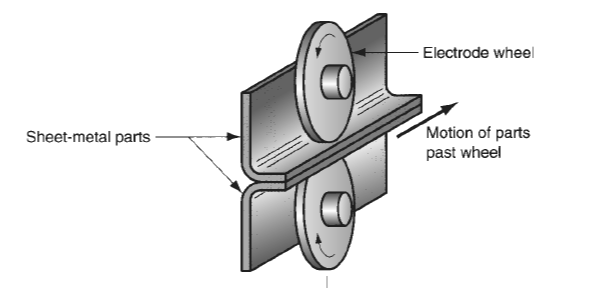
De kontinuéierleche Betrib am RSEW bedeit, datt d'Nähte laanscht eng gerad oder gläichméisseg gekrëmmt Linn musse sinn, well schaarf Ecker an Ënnerbriechunge Erausfuerderunge kënne stellen. Zousätzlech ass d'Verkrümmung vun den Deeler e gréissere Problem, wat Befestigungen néideg mécht, fir d'Wierkstécker op der Plaz ze halen an d'Verzerrung ze minimiséieren.
D'Uwendung vum Schweißstroum an d'Bewegung vun den Elektrodenrieder am RSEW bestëmmen den Ofstand tëscht de Schweißnuggets. An der populärster Technik, déi kontinuéierlech Bewegungsschweißen genannt gëtt, gëtt den entspriechenden Ofstand tëscht de Punktschweißnägen erreecht andeems de Stroum periodesch pulséiert gëtt, während d'Rieder mat enger konstanter Geschwindegkeet dréinen. Iwwerlappend Schweißberäicher sinn typescherweis d'Resultat vun dëser Konfiguratioun. Op der anerer Säit erlaabt e Prozess, deen als Rollpunktschweißen bekannt ass, datt Lücken tëscht de Schweißpunkten entstinn, wann d'Stroumfrequenz erofgesat gëtt. Alternativ kann eng kontinuéierlech Schweißnaht erreecht ginn andeems e konstante Schweißstroum bäibehale gëtt. D'Figur hei ënnendrënner weist dës Variatiounen.
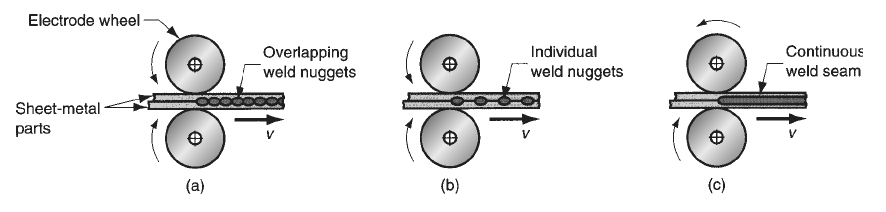
Eng aner RSEW-Variant ass d'intermittéierend Bewegungsschweißen, bei där all Punktschweißung duerch e reegelméissegen Ophalen vum Elektroderad produzéiert gëtt. Den Ofstand tëscht de Schweißberäicher gëtt duerch d'Beweegung vum Rad tëscht den Arrêten bestëmmt, wat zu Mustere féiert, déi deenen an de Figuren (a) an (b) uewen gläichen.
Wärend Elektrodenrieder amplaz vun staaffërmegen Elektroden benotzt ginn, sinn Nahtschweissmaschinnen ähnlech wéi Press-Punktschweissmaschinnen. Beim RSEW-Schweisen ass dacks eng Ofkillung fir d'Wierkstéck souwéi d'Elektrodenrieder noutwendeg. Waasser gëtt normalerweis op d'Uewerfläch an d'Ënnersäit vun de Werkstéckflächen an der Géigend vun den Elektrodenrieder geriicht, fir dës Ofkillung z'erreechen.
Resistenzprojektiounsschweiss (RPW)
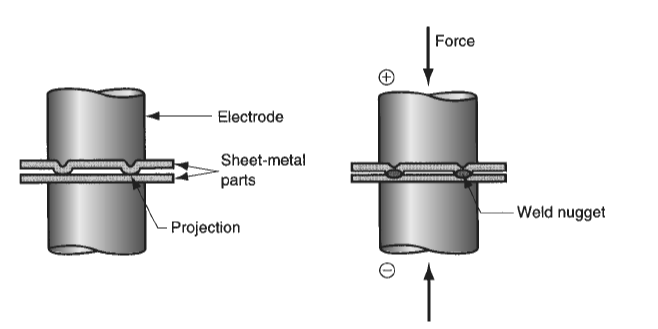
Resistenzprojektiounsschweißen (RPW) ass e Resistenzschweißprozess, bei deem d'Koaleszenz op klenge, virbestëmmte Kontaktpunkten op den Deeler, déi zesummegesat solle ginn, stattfënnt. Dës Kontaktpunkte kënne Projektiounen, Prägungen oder lokaliséiert Verbindungen sinn, déi an d'Deeler selwer agebaut sinn. Zum Beispill, wann zwou Blechkomponenten zesummegesat ginn, kann déi iewescht Komponent mat agebaute Kanten konstruéiert ginn, déi als éischten a Kontakt mat der ënneschter Komponent kommen, wéi an der Figur hei ënnendrënner gewisen. D'Käschtereduktiounen duerch d'Schweißen kënnen d'Prägungsprozedur ausbalancéieren, obwuel et ausgesäit, wéi wann et d'Käschte vum Deel géif erhéijen.
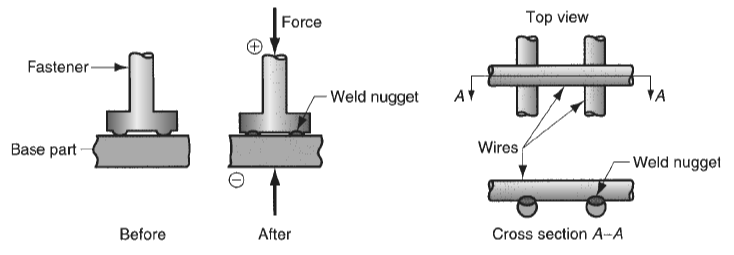
Widderstandsprojektiounsschweißen gëtt et an zwou Varianten, déi an der Figur hei ënnendrënner duergestallt sinn. Eng Variant erlaabt et dem RPW, Befestigungselementer mat geformten oder befräistene Projektiounen permanent un eng Plack oder e Plat ze verbannen, wat zukünfteg Montageprozeduren vereinfacht. Fir d'Fabrikatioun vu geschweesste Drotartikelen wéi Akafswagen, Griller an Drotzäng gëtt eng aner Versioun, bekannt als Kräizdrotschweißen, benotzt. D'Beréierungsflächen vun de ronne Drot déngen an dësem Prozess als Projektiounen an hëllefen d'Widderstandshëtzt ze lokaliséieren, déi fir d'Schweißen gebraucht gëtt.
Aner Widderstandsschweissoperatiounen
Zousätzlech zu den Haaptwidderstandsschweißprozeduren, déi virdru behandelt goufen, falen déi folgend alternativ Methoden ënner dës Kategorie a sollten och unerkannt ginn: Blitzschweißen (FW), Upsetsschweißen (UW), Schlagschweißen (PEW) an Héichfrequenzwidderstandsschweißen (HFRW).
Flash Schweessen (FW)
Flash-Schweißen (FW) gëtt haaptsächlech fir Stossverbindungen benotzt. De Prozess besteet doran, d'Uewerflächen, déi geschweißt musse ginn, no beienee ze bréngen an se mat elektresche Stroum bis zum Schmelzpunkt ze erhëtzen. Ofhängeg vum Grad vum Uewerflächekontakt ëmfaasst dëse Prozess d'Bougenbildung, heiansdo och als Blëtzen bezeechent. FW gëtt dofir heiansdo an d'Bougschweißgrupp abegraff. D'Uewerfläche ginn no der Erhëtzung zesummegedréckt, fir d'Schweißnaht ze produzéieren, wat dacks eng zousätzlech Bearbechtung erfuerdert, fir konsequent Verbindungsdimensioune ze garantéieren. FW gëtt a schnelle, wirtschaftleche Prozesser benotzt, dorënner d'Verbindung vun Droteenden beim Drotzéien an d'Stossschweißen vu Stolbänner a Walzwierker.
Sturzschweißen (UW)
Ähnlech wéi FW kombinéiert d'Schmelzschweißen (UW) d'Heiz- an d'Pressphasen an een eenzege Prozesszyklus. Am Géigesaz zu FW erhëtzt d'UW nëmmen duerch den elektresche Widderstand op de Kontaktflächen - d'Béibildung ass net mat abegraff. Wann eng Temperatur ënner dem Schmelzpunkt erreecht gëtt, koaleséieren d'Schmelzflächen ënner erhéichtem Drock, wouduerch d'Materialien am Kontaktberäich gestéiert ginn. Wärend d'UW verschidde Uwendungen mat FW deelt, wéi z. B. d'Verbëndelung vu Drot, Päifen a Réier, ass et net grad eng Schmelzschweißtechnik wéi e puer vun den aneren ernimmten.
Schlagschweiss (PEW)
Ähnlech wéi FW benotzt Schlagschweiss (PEW) onheemlech kuerz Schweisszyklen - tëscht engem an zéng Millisekonnen. Wann elektresch Energie abrupt tëscht Flächen fräigesat gëtt, déi musse verbonne ginn, resultéiert eng séier Erhëtzung. D'Komponente ginn dann duerch d'Uwendung vun enger Schlagkraaft zesummegeschmolt. Fir elektronesch Uwendungen, wou kompakt Gréisst a benachbart Komponenten, déi Hëtztempfindlech sinn, essentiell sinn, ass déi lokaliséiert Erhëtzung vu PEW perfekt.
Héichfrequenzwiderstandsschweiss (HFRW)
Héichfrequente Wiesselstroum gëtt beim Héichfrequentewiderstandsschweißen (HFRW) benotzt fir d'Metalluewerflächen ze hëtzen, ier eng Stützkraaft ugewannt gëtt fir d'Schweißnaht ofzeschléissen. Dës Technik, déi mat Frequenzen tëscht 10 an 500 kHz funktionéiert, garantéiert, datt den Hauteffekt vum Héichfrequentestroum d'Hëtzt op der Schweessverbindung konzentréiert. An enger vergläichbarer Prozedur mam Numm Héichfrequenzinduktiounsschweißen (HFIW) gëtt eng Induktiounsspule benotzt fir Stroum ze generéieren anstatt direkten elektresche Kontakt ze maachen. Fir kontinuéierlech Schweessaufgaben, wéi d'Verbëndelung vun de Längsnähten vu Metallréier a -päifen, sinn HFRW an HFIW gëeegent. Dës Technike si fir eng Vielfalt vun industrielle Prozesser nëtzlech wéinst hirer Fäegkeet, konsequent, héichqualitativ Schweißnähten a Produktiounssituatiounen mat héijer Geschwindegkeet ze produzéieren.
Referenze
Groover, MP, 2010. Grondlage vun der moderner Produktioun: Materialien, Prozesser a Systemer. 4. Oplo. Hoboken, NJ: John Wiley & Sons, Inc.




