


Schnëttflëssegkeete spille eng entscheedend Roll bei der CNC-Bearbeitung, andeems se souwuel d'Prozesseffizienz wéi och d'Qualitéit vum fäerdege Stéck verbesseren. Dës Flëssegkeete gi beim Metallschneiden ugewannt, fir Hëtzt, Reibung a Verschleiss vum Werkzeug ze reduzéieren, wärend d'Dimensiounsgenauegkeet erhale bleift. Ouni adäquat Ofkillung a Schmierung kënnen exzessiv Temperaturen an der Schnëttzon zu enger schneller Verschlechterung vum Werkzeug, enger schlechter Uewerflächenqualitéit an enger geometrescher Verzerrung vum Werkstéck féieren.
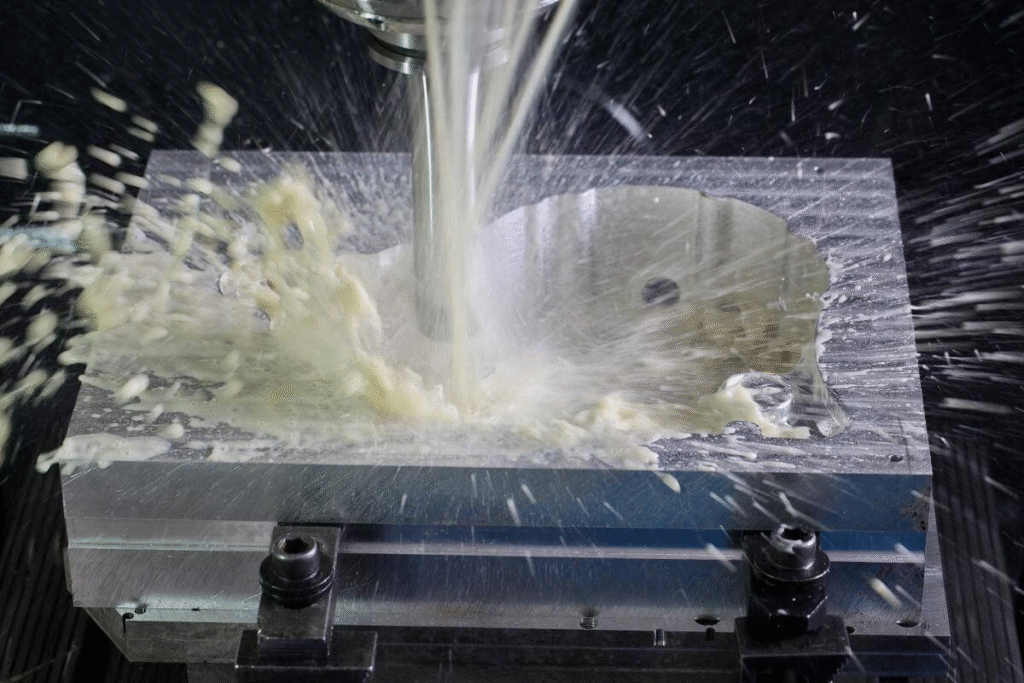
Schneidflëssegkeeten an der CNC-Bearbeitung
D'Wiel an den Zoustand vun de Schnëttflëssegkeeten beaflossen direkt d'Uewerflächenintegritéit an d'Liewensdauer vun den Tools. Faktoren wéi d'Zesummesetzung vun der Flëssegkeet, d'Konzentratioun an d'Liwwermethod bestëmmen, wéi effektiv d'Hëtzt ewechgeholl gëtt an d'Spänen aus dem Schnëttberäich befreit ginn. Wann se richteg behandelt ginn, hëllefen d'Schnëttflëssegkeeten d'Leeschtung vum Tool ze verlängeren, d'Bearbechtungsparameter ze stabiliséieren an eng konsequent Deelqualitéit ze garantéieren.
Wéi och ëmmer, falsch Flëssegkeetsauswiel, Kontaminatioun oder inadequater Ënnerhalt kënnen zu enger reduzéierter Bearbeitungspräzisioun, Korrosioun a Gesondheets- oder Ëmweltproblemer féieren. D'Funktiounsweis vun de Schnëttflëssegkeeten, hir Aarten an Inspektiounsmethoden ze verstoen ass essentiell fir d'Bearbeitungsresultater ze optimiséieren an d'Betribskäschten ze minimiséieren.
Grondlage vun de Schneidflëssegkeeten
Schnëttflëssegkeete si wesentlech fir d'Erhalen vum thermesche Gläichgewiicht, d'Schmierung an d'Sauberkeet bei CNC-Bearbeitungsoperatiounen. Hir Effizienz hänkt vun der chemescher Zesummesetzung, der Uwendungstechnik an der Kompatibilitéit mat souwuel dem Tool wéi och dem Werkstéckmaterial of. E gutt gewielte Schnëttflëssegkeet verbessert d'Toolleistung, verhënnert virzäitege Verschleiung a verbessert d'Deelqualitéit, während e schlecht ugepassten oder schlecht ënnerhale flëssege flëssegkeet Dimensiounsfeeler a Korrosioun verursaache kann.
Zweck a Funktioune vu Schneidflëssegkeeten
Déi Haaptziler vu Schnëttflëssegkeeten sinn d'Hëtztbildung ze reduzéieren, d'Reibung ze minimiséieren an d'Spanentsuergung ze ënnerstëtzen. All Funktioun dréit zu enger besserer Uewerflächenintegritéit an enger méi laanger Liewensdauer vum Werkzeug bäi.
- Cooling: Héich Schnëtttemperaturen entstinn duerch Reibung tëscht dem Werkzeug, dem Werkstéck an dem Span. D'Ofkillfunktioun läscht Hëtzt aus der Schnëttzon a behält eng stabil Temperatur, déi d'thermesch Verzerrung reduzéiert an d'Häert vum Werkzeug erhält.
- Grillbotzmëttel: Schmiermëttel bilden e dënne Film tëscht der Schneidkant an der Materialuewerfläch. Dëst reduzéiert d'Reibung, d'Schnëttkräften an hëlleft d'Bildung vu Kanten ze vermeiden, déi d'Uewerflächenqualitéit beschiedege kënnen.
- Chip Evakuéierung: En effektive Flëssegkeetsfloss hëlleft dobäi, Spänen aus dem Tool ewechzespülen, wouduerch en Neischneiden verhënnert gëtt an d'Schneidkant virun Ofdreiwung geschützt gëtt.
- Korrosioun Präventioun: Flëssegkeete enthalen Zousätz, déi Schutzschichten um Werkstéck a Maschinnkomponenten bilden. Dëst verhënnert Oxidatioun a Flecken no der Bearbechtung.
Duerch d'Kombinatioun vun dëse Funktiounen stabiliséieren d'Schnëttflëssegkeeten d'Bearbeitungsëmfeld, erhalen d'Prozesskonsistenz a minimiséieren deier Werkzeugsatz.
Zorte vu Schneidflëssegkeeten
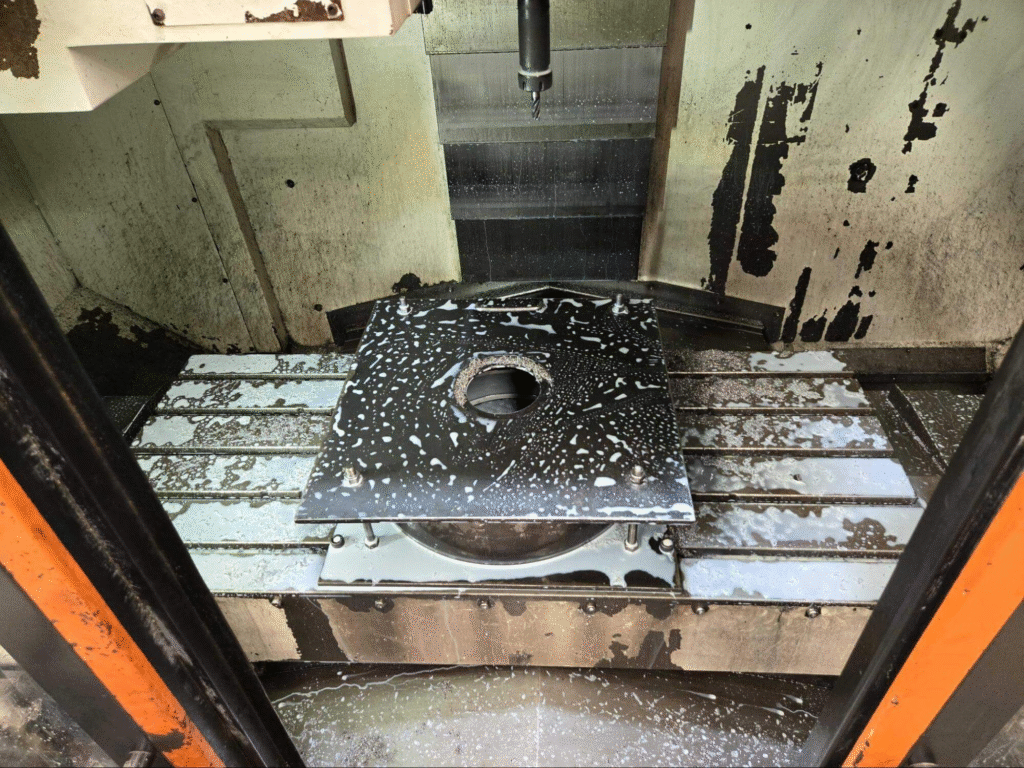
Aarte vu Schnëttflëssegkeeten an der CNC-Bearbeitung
D' Auswiel vum Schnëttflëssegkeet hänkt vum Materialtyp, de Schnëttbedingungen an den Ëmweltbedingungen of. All Kategorie huet spezifesch Virdeeler a Limiten.
- Waasserléislech Flëssegkeeten: Dës Emulsiounen vermëschen Waasser an Ueleg, wat eng staark Ofkillung a mëttelméisseg Schmierung garantéiert. Si gi meeschtens an der Héichgeschwindegkeetsbearbechtung benotzt, wou d'Temperaturkontroll entscheedend ass.
- Hallefsynthetesch a synthetesch Flëssegkeeten: Hallefsynthetesch Materialien halen d'Schmierung an d'Propretéit aus, während synthetesch Materialien keen Ueleg enthalen, wat eng exzellent Ofkillung a manner Réckstänn bitt. Si si gëeegent fir Präzisiounsbearbechtung an automatiséiert Systemer, déi wéineg Ënnerhalt erfuerderen.
- Riicht Ueleg: Och bekannt als pure Ueleger, sinn dës onverdënnt Flëssegkeeten op Pëtrols- oder Geméisbasis mat staarke Schmiereigenschaften. Si sinn ideal fir Schneiden bei niddreger Geschwindegkeet an héijem Drock, awer generéiere méi Niwwel a Hëtzt am Verglach mat Alternativen op Waasserbasis.
D'Wiel vum richtege Flëssegkeet erfuerdert e Gläichgewiicht tëscht Killeffizienz, Schmierfäegkeet, Materialkompatibilitéit an Ëmweltsécherheet.
Mechanismen vun Aktioun
Schneidflëssegkeete funktionéieren duerch zwee Haaptmechanismen: Schmierung an Hëtztentfernung. D'Verständnis vun dëse Mechanismen hëlleft d'Applikatiounsmethoden ze optimiséieren an d'Bearbechtungsstabilitéit ze verbesseren.
- Schmiereffekt: De Schmierfilm reduzéiert den direkten Metall-op-Metall-Kontakt tëscht dem Werkzeug an dem Werkstück. Dëst miniméiert Haftung, Verschleiung a Uewerflächenrëss, besonnesch bei duktilen Materialien wéi Aluminium oder Kupferlegierungen.
- Hëtzt Dissipatioun: Flëssegkeete absorbéieren an transportéieren Hëtzt, déi duerch Reibung a plastesch Deformatioun entsteet, of. Effizient Hëtztiwwerdroung senkt d'Schnëtttemperatur, reduzéiert d'Verschleiss vum Werkzeug an erhält d'Uewerflächenqualitéit.
E richteg ënnerhale Schnëttflëssegkeetssystem garantéiert, datt béid Mechanismen harmonesch funktionéieren, wat zu enger konsequenter Bearbeitungsleistung, enger verlängerter Liewensdauer vun de Werkzeugen an iwwerleeënen Uewerflächenfinishen féiert.
Impakt vu Schnëttflëssegkeeten op d'Uewerflächenintegritéit
D'Uewerflächenintegritéit ass e Schlësselindikator fir d'Bearbechtungsqualitéit, andeems se d'Leeschtung vun den Deeler, d'Middegkeetsbeständegkeet an d'Dimensiounsstabilitéit beaflosst. Schnëttflëssegkeete spille eng direkt Roll bei der Gestaltung vun dësem Resultat andeems se d'Temperatur kontrolléieren, d'Reibung tëscht dem Werkzeug an dem Werkstéck reduzéieren a mikrostrukturell Schied vermeiden. Déi richteg Aart a Konzentratioun vu Flëssegkeet garantéieren eng glat Uewerfläch a miniméieren Defekter wéi Uewerflächenverbrennungen, Reschtspannungen a Rëss. Déi richteg Duerchflussquote an d'Düsenpositionéierung hëllefen och, de Schnëttberäich propper ze halen, wat entscheedend ass fir konsequent Uewerflächeneegeschafte z'erreechen.
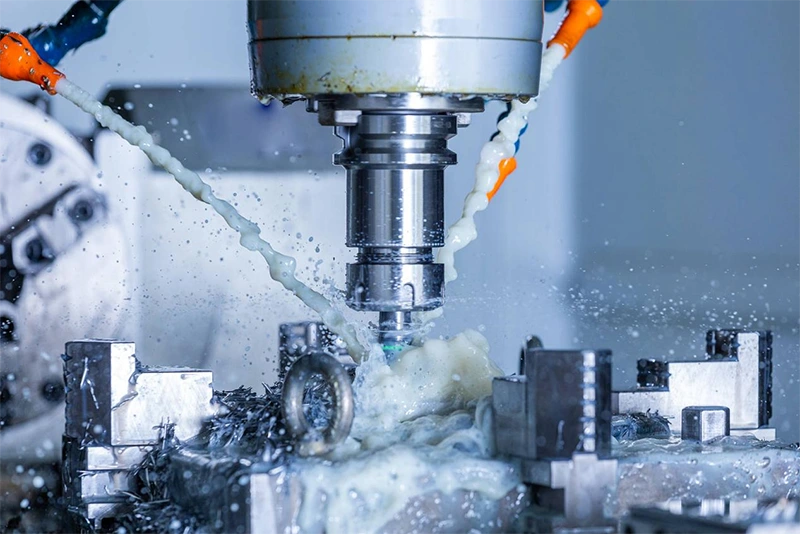
Benotzung vu Schnëttflëssegkeeten an der CNC-Bearbechtung
Faktoren déi d'Surface Finish beaflossen
E gutt kontrolléiert Schnëttflëssegkeetssystem stabiliséiert d'Temperatur a reduzéiert d'mechanesch Belaaschtung beim Schnëtt. Béid Aspekter hunn e staarken Afloss op déi endgülteg Uewerflächenqualitéit.
- Temperaturkontroll an thermesch Stabilitéit: Iwwerméisseg Hëtzt während der Bearbeitung kann thermesch Verzerrung an Oxidatioun verursaachen, wat zu rauen oder ongläiche Flächen féiert. Schnëttflëssegkeeten absorbéieren an transportéieren dës Hëtzt of, wouduerch eng eenheetlech Temperatur an der ganzer Schnëttzon erhale bleift. Dës thermesch Stabilitéit hëlleft d'Geometrie vum Werkzeug ze erhalen an thermesch Rëss um Deel ze vermeiden.
- Reduzéiert Reibung a Bildung vu Kanten: Héich Reibung kann dozou féieren, datt d'Material um Schnëttinstrument hält, wouduerch eng Opbaukant (BUE) entsteet. Dëst Phänomen räisst d'Uewerflächenschicht op, wouduerch d'Rauheet erhéicht gëtt. Schnëttflëssegkeete senken d'Reibung op der Kontaktfläche, verhënnert BUE a garantéiert eng propper Schnëttbewegung, déi d'Textur an d'Erscheinung verbessert.
Eng konsequent Uewerflächenfinish reduzéiert d'Ufuerderunge fir d'Noveraarbechtung, wéi z. B. Polieren oder Schleifen, an hëlleft d'Prezisioun vun den Deeler ze erhalen.
Effekt op Uewerflächenrauheet, Mikrostruktur a Reschtspannung
D'Uewerflächenintegritéit geet iwwer Rauheet eraus; si ëmfaasst mikrostrukturell Verännerungen a Spannungsverdeelung ënner der Uewerfläch. Schnëttflëssegkeeten beaflossen all dës Parameteren duerch Temperaturreguléierung a Schmierung.
- Afloss op d'Grenzfläche tëscht Tool a Werkstéck: Stabil Schmierung reduzéiert Schéierspannung a Klebstoffverschleiss op der Grenzfläch. Dëst resultéiert an enger gerénger Werkzeugvibratioun an engem bessere Mikrofinish. E glatt Schnëtt reduzéiert d'Uewerflächenräissung a garantéiert eng eenheetlech Textur.
- Préventioun vu Verbrennunge a Rëss op der Uewerfläch: Ouni adäquat Ofkillung kann d'Uewerfläch iwwerhëtzen, wat zu enger lokaler Schmelz oder Phasentransformatioun féiere kann. Schneidflëssegkeeten erhalen kontrolléiert thermesch Konditiounen, andeems se Hëtzt-beaflosst Zonen oder metallurgesch Ännerungen vermeiden, déi d'Haltbarkeet vun den Deeler a Gefor bréngen.
- Kontroll vun der Mikrohärtevariatioun: Iwwerméisseg Hëtzt kann d'Materialuewerfläch ongläichméisseg verhärten oder mëll maachen, wouduerch Spannungsgradienten entstinn. Flëssegkeete verdeelen d'Hëtzt méi gläichméisseg, wouduerch eng konsequent Mikrohärte behalen gëtt an d'Middegkeetsfestigkeit verbessert gëtt.
Reschtspannungen sinn eng verstoppte Bedrohung fir Präzisiounskomponenten. E richtegt Flëssegkeetsmanagement miniméiert thermesch Gradienten an den Drock vun den Tools, déi sou Spannungen ausléisen.
Roll an der Dimensiounsgenauegkeet an der Deeltoleranz
Präzisiounsbearbechtung hänkt vun der Erhale vun enken Dimensiounstoleranzen of. Schnëttflëssegkeete droen dozou bäi, andeems se souwuel d'Schnëttwierksgeschir wéi och d'Wierkstéck während dem Betrib stabiliséieren.
- Reduktioun vun der thermescher Expansioun a Verzerrung: Wann d'Temperatur eropgeet, dehnen sech d'Materialien aus, wat zu enger Dimensiounsofwäichung féiert. Schnëttflëssegkeete reduzéieren den Temperaturgradient tëscht dem Werkzeug an dem Werkstück, wouduerch d'Ausdehnung limitéiert gëtt an d'Geometrie erhale bleift.
- Besser Kontroll vun Uewerflächenofwäichungen: Konsequent Schmierung reduzéiert d'Verschleiss vum Werkzeug a verhënnert d'Ofronnung vun de Schneidkanten, déi zu enger gradueller Dimensiounsverännerung féiert. De reegelméissege Flëssegkeetsfloss läscht och Spänen effektiv ewech, wouduerch e Reschneiden verhënnert gëtt, wat d'Uewerfläch kraazt oder deforméiere kann.
Duerch d'Erhalen vun optimale Schnëttbedingungen suergen d'Flëssegkeeten dofir, datt déi endgülteg Dimensiounen den Designspezifikatioune entspriechen an de Besoin fir korrektiv Bearbechtung miniméieren.
Afloss vu Schnëttflëssegkeeten op d'Liewensdauer vum Werkzeug
D'Liewensdauer vun engem Tool ass ee vun de kriteschste Leeschtungsfaktoren bei der CNC-Bearbeitung. All Schnëtt generéiert Hëtzt, Drock a Reibung, déi d'Schneidkant lues a lues ofschleisen. Schnëttflëssegkeete reduzéieren dës Effekter andeems se fir Ofkillung a Schmierung suergen, wat direkt beaflosse wéi laang en Tool seng Geometrie an d'Schneideffizienz behält. Eng richteg ausgewielten a gepfleegte Flëssegkeet kann d'Liewensdauer vun engem Tool däitlech verlängeren, wat méi laang Produktiounsläufe, manner Toolwiessel a méi stabil Deelqualitéit erméiglecht.
Schneidflëssegkeete fir d'Liewensdauer vun den Tools
D'Effizienz vu Schnëttflëssegkeeten hänkt vum Bearbeitungsprozess, dem Materialtyp an de Schnëttparameter of. Iwwerméisseg Hëtzt oder Mangel u Schmierung beschleunegt de Verschleiung, während eng korrekt Flëssegkeetszufuhr eng kontrolléiert Schnëtttemperatur an eng méi glat Spanentfernung garantéiert. Dëst Gläichgewiicht bestëmmt d'Haltbarkeet an d'wirtschaftlech Effizienz vum Bearbeitungsprozess.
Verschleissmechanismen, déi duerch Flëssegkeete reduzéiert ginn
Schnëttflëssegkeete wierken als Barrière tëscht dem Werkzeug an dem Werkstück a reduzéieren d'Intensitéit vu verschiddene Verschleiungsmechanismen, déi an der Schnëttzon optrieden.
- Klebstoff Verschleiung: Trëtt op, wann d'Wierkzeug an d'Material vum Werkstéck ënner héijer Temperatur an Drock festhalen. D'Flëssegkeet miniméiert d'Adhäsioun andeems se e Schmierfilm bildt, wat de Metalltransfer an d'Uewerflächeschued reduzéiert.
- Abrasive Wear: Haart Partikelen a Spänen oder dem Werkstéck kënnen d'Uewerfläch vum Werkzeug krazen. Schneidflëssegkeeten hëllefen dës Partikelen ewechzespülen, sou datt d'Ofschleifung miniméiert gëtt an d'Schärft vum Werkzeug erhale bleift.
- Diffusion Wear: Bei héijen Temperaturen kënne chemesch Elementer tëscht dem Material vum Werkzeug an dem Werkstück diffundéieren, wouduerch d'Schneidkant schwächt. Eng effektiv Ofkillung duerch Schnëttflëssegkeeten reduzéiert d'Diffusiounsquote an erhält d'Häert vum Werkzeug.
- Oxidatiounsverschleiung: Sauerstoff an der Loft reagéiert mat waarme Werkzeugflächen a bildt brécheg Oxiden, déi zu Ofsplitter féieren. Flëssegkeete wierken als thermesche a chemesche Schëld, andeems se Oxidatioun a Schneidenofbroch limitéieren.
Indem dës Verschleissmodi adresséiert ginn, stabiliséieren d'Schnëttflëssegkeeten d'Schnëttbedingungen a garantéieren eng konsequent Werkzeugleistung während de ganze Produktiounszyklen.
Hëtztreduktioun a Stabilitéit vum Werkzeugkant
D'Kontroll vun der Hëtzt ass essentiell fir d'Liewensdauer vum Tool. Iwwerméisseg Temperatur mécht d'Schnëttmaterial mëll, verännert d'Beschichtungshaftung a féiert zu mechanesche Feeler. Schnëttflëssegkeeten entfernen d'Hëtzt séier aus der Schnëttzon, wouduerch souwuel d'Tool wéi och d'Wierkstéck bannent de sécheren Operatiounsgrenzen bleiwen.
Eng konsequent Ofkillung garantéiert, datt d'Schneide vun den Tools hir virgesinn Häert a Form behalen, wouduerch fréizäiteg Verschleiung oder plastesch Deformatioun verhënnert gëtt. Si reduzéiert och thermesch Zyklen, déi Mikrorëss laanscht d'Schneidkant verursaache kënnen. Dofir behalen d'Tools hir Geometrie fir méi laang Zäit, wat präzis, widderhuelbar Schnëtt och bei Héichgeschwindegkeetsoperatiounen erméiglecht.
Verlängert Werkzeugliewensdauer a Käschteeffizienz
Eng méi laang Liewensdauer vun den Tools iwwersetzt sech direkt an operationell Erspuernisser. Eng Reduktioun vun der Frequenz vum Toolwiessel miniméiert d'Ausfallzäiten a verbessert d'Produktivitéit am ganze Werkstatt. Eng stabil Toolleistung reduzéiert och d'Ofschrottquoten, wouduerch eng eenheetlech Deelqualitéit vu Charge zu Charge garantéiert gëtt.
An der Groussproduktioun sinn d'Käschte fir Schneidflëssegkeeten relativ kleng am Verglach mat den Erspuernisser duerch e verlängerte Service vun den Tools. Déi richteg Ënnerhalts- a Liwwermethoden fir d'Flëssegkeet suergen fir eng héich Rendite duerch reduzéiert Akeef vun Tools, verbessert Zykluszäiten an eng konsequent Bearbechtungsleistung.
E gutt geréiert Flëssegkeetssystem ënnerstëtzt dofir souwuel technesch wéi och wirtschaftlech Effizienz a stellt e Schlësselelement vun nohaltege CNC-Bearbeitungspraktiken duer.
Iwwerschwemmungs- vs. MQL vs. Dréchebearbechtungsleistung
D'Applikatiounsmethod vu Schnëttflëssegkeeten beaflosst d'Hëtztabfuhr, den Toolsverschleiss an d'allgemeng Bearbeitungseffizienz staark. Traditionell Flutkillung, modern Minimum Quantity Lubrication (MQL) an dréche Bearbeitung hunn all eenzel Virdeeler ofhängeg vum Operatiounstyp, Material a Produktiounsprioritéiten. D'Verständnis vun der Leeschtung vun dëse Systemer hëlleft de Maschinisten, d'Kühleffizienz, d'Ëmweltauswierkung an d'Käschtekontroll am Gläichgewiicht ze halen.
D'Wiel vum richtegen Usaz erfuerdert d'Analyse vu Faktoren wéi Schnëttgeschwindegkeet, Werkzeugmaterial, Spanbelaaschtung an thermescht Verhalen vum Werkstéck. Wärend Flutkillung eng iwwerleeën Temperaturkontroll bitt, konzentréiere sech MQL an dréche Bearbechtung op Nohaltegkeet a Käschtereduktioun. Déi richteg Entscheedung läit dacks doran, de Prozess mat de Materialeegeschaften an der gewënschter Deelqualitéit ofzestëmmen.
Iwwerschwemmung Ofkillung
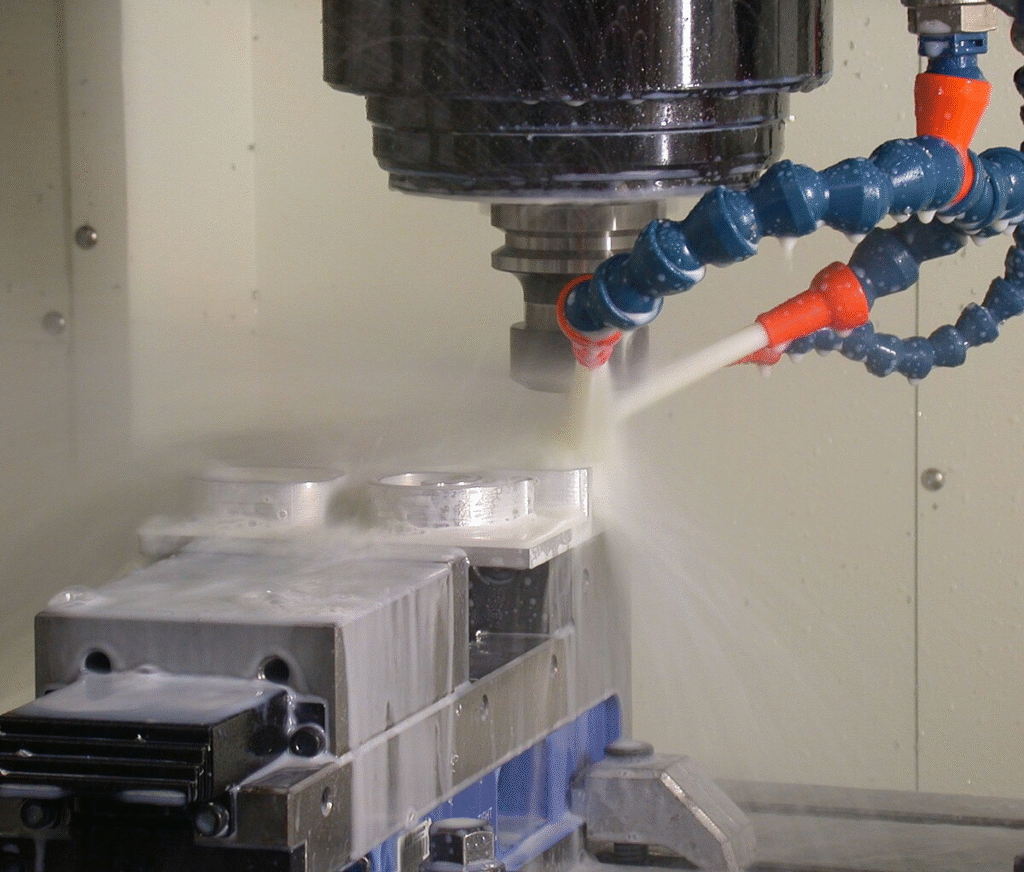
Flutkillung ass déi heefegst Method bei der CNC-Bearbeitung, wou e grousst Volumen u Flëssegkeet kontinuéierlech op d'Schnëttzon geleet gëtt. Dës Method ass besonnesch effektiv fir d'Hëtzt ofzeféieren an d'Spann aus déiwen oder zouenen Schnëttberäicher ze spülen.
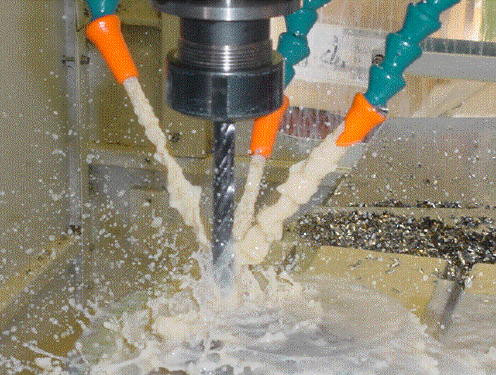
Opdroe vun der Schnëttflëssegkeet duerch Iwwerflussung vum Werkzeug-Werkstéck
Virdeeler:
- Hält eng stabil Temperatur iwwer dem Tool an dem Werkstéck.
- Garantéiert eng effizient Spanentfernung an eng méi propper Uewerflächenfinish.
- Reduzéiert d'Verschleiung vun den Werkzeugen andeems se eng konsequent Schmierung ënner schwéiere Belaaschtungen suergt.
Aschränkungen:
- Héije Flëssegkeetsverbrauch a Wartungskäschten.
- Ëmwelt- a Reklamatiounen iwwer d'Entsuergung wéinst groussen Offallmengen.
- Méiglech Niwwelbildung, déi d'Gesondheet an d'Siicht vum Bedreiwer beaflosst.
Flutkillung funktionéiert am beschten a kontinuéierleche Betriber mat haarde Materialien oder laangen Werkzeugbeschlagzäiten, wou maximal Killung néideg ass fir Werkzeugversagen ze vermeiden.
Minimum Quantitéit Schmierstoff (MQL)
MQL ass eng fortgeschratt Schmiermethod, déi eng kleng Quantitéit u Flëssegkeet a Aerosolform direkt op d'Schneidfläche liwwert. Amplaz duerch e grousse Flëssegkeetsfloss ofzekillen, baséiert MQL op Präzisiounsschmierung, déi Reibung a Wärmebildung miniméiert.
Wéi MQL funktionéiert: Drockloft transportéiert e feine Schmierstoffniwwel op d'Grenzfläche tëscht dem Tool an dem Span. D'Flëssegkeet bilt eng dënn Grenzschicht, déi d'Kontakttemperatur an d'Schnëttkraaft reduzéiert.
Virdeeler:
- Däitlech méi niddrege Flëssegkeetsverbrauch an eng méi propper Aarbechtsëmfeld.
- Reduzéiert Offallbehandlung a verbessert Sécherheet vum Bedreiwer.
- Verlängert Werkzeugliewensdauer a Materialien wéi Aluminium, Messing a liichtlegéiertem Stol duerch gezielt Schmierung.
Aschränkungen:
- Manner effektiv bei schwéieren Opfräsen oder Déifschneiden, déi eng staark Ofkillung erfuerderen.
- Kann zu enger Hëtzeakkumulatioun a Schnëttwierkszeugs aus Schnellstol oder bei laangfristeger Bearbechtung féieren.
MQL ass am beschte geegent fir Präzisiouns- oder Halleffinishprozesser, wou eng moderat Ofkillung an eng propper Spanentsuergung duergoen.
Dréchen Machining
Dréche Bearbechtung eliminéiert Schnëttflëssegkeeten komplett a baséiert op optiméiert Toolmaterialien, Beschichtungen a Schnëttparameter fir Hëtzt a Reibung ze managen. Et gëtt ëmmer méi an ëmweltbewossten Produktiouns- an automatiséierten Ëmfeld benotzt.
Wann dréche Veraarbechtung ubruecht ass:
- Wann Materialien kuerz, liicht handhabbar Späne produzéieren, wéi zum Beispill Goss.
- Wann Werkzeugbeschichtunge wéi TiAlN oder DLC ausreechend Hëtzebeständegkeet bidden.
- Wann d'Ufuerderunge fir d'Uewerflächenfinish mëttel sinn an d'sekundär Veraarbechtung akzeptabel ass.
Virdeeler:
- Eliminéiert Käschte fir Kühlmëttel a Problemer mat der Entsuergung vun Offall.
- Verbessert d'Ëmweltnohaltegkeet an d'Sécherheet vun de Bedreiwer.
- Reduzéiert de Risiko vu Korrosioun a Flëssegkeetskontaminatioun op Maschinnen.
Aschränkungen:
- Méi héich Schnëtttemperature kënnen d'Beschichtungen an d'Genauegkeet vun den Tools verschlechteren.
- D'Uewerflächenqualitéit kann ouni eng korrekt Parameterkontroll erofgoen.
- Thermesch Expansioun kann enk Toleranzen an der Präzisiounsbearbechtung beaflossen.
Dréche Bearbeitung ass effektiv, wann d'Prozessstabilitéit an d'Materialeiegeschafte d'Temperaturkontroll duerch Upassunge vun der Schnëttgeschwindegkeet an der Werkzeuggeometrie erlaben.
Leeschtungsvergläich fir Schlësselmaterialien
Déi optimal Ofkillmethod variéiert jee no Materialtyp wéinst Ënnerscheeder an der Wärmeleitfäegkeet, Häert a Spanverhalen.
- Stol: Flutkillung bitt déi bescht Balance tëscht Hëtztkontroll a Flächenfinish. MQL kann fir mëll Stol mat beschichteten Hartmetallwierkzeugen funktionéieren, während dréche Bearbechtung dacks zu exzessivem Verschleiung féiert.
- Aluminium: MQL bitt exzellent Leeschtung wéinst der héijer Wärmeleitfäegkeet vun Aluminium an der Tendenz, un Tools ze hänken. D'Ofkillung ass nëtzlech fir Operatiounen mat héijen Temperaturen, wou d'Spanentsuergung entscheedend ass.
- Titan: Iwwerschwemmungskillung ass bal obligatoresch wéinst der schlechter Wärmeleitfäegkeet an der héijer Schnëtttemperatur vum Titan. MQL an dréche Bearbechtung kënnen zu engem schnelle Weichmache vun der Kant féieren.
- Superlegierungen: Erfuerdert Héichdrock-Iwwerschwemmungssystemer fir d'Liewensdauer vun den Tools an d'Dimensiounskontroll ze erhalen. MQL oder dréchen Konditioune si selten gëeegent fir dës haart Materialien.
All Method huet seng Nisch, an déi bescht Resultater ginn erreecht, wann d'Ofkillstrategie mam Materialverhalen, de Schnëttbedingungen an de Produktiounsziler iwwereneestëmmt.
Inspektiounsmethoden fir d'Qualitéit vu Schneidflëssegkeeten
Schneidflëssegkeete gi wärend dem Betrib graduell ofgebaut duerch Hëtzt, Spankontaminatioun, Bakterienwuesstum a Verdënnung. Wann d'Flëssegkeetsqualitéit erofgeet, schwächen hir Kill-, Schmier- a Korrosiounsverhënnerungseigenschaften, wat direkt d'Bearbechtungsgenauegkeet an d'Uewerflächenfinish beaflosst. Reegelméisseg Inspektioun garantéiert, datt d'Flëssegkeet dat richtegt chemescht Gläichgewiicht an de physikaleschen Zoustand behält. D'Iwwerwaachung vun dëse Parameteren hëlleft och deier Ausfallzäiten ze vermeiden, déi duerch Toolschued oder Deeloflehnung verursaacht ginn.
An Ëmfeld mat héijer Präzisioun kënnen och kleng Schwankungen am pH-Wäert, der Konzentratioun oder der Rengheet zu Uewerflächenonkonsistenzen oder Korrosioun op bearbechteten Deeler féieren. Eng gutt strukturéiert Inspektiounsroutine hält de Bearbechtungsprozess virauszesoen an verlängert d'Liewensdauer souwuel vum Flëssegkeets- wéi och vum Apparat.
Schlësselparameter fir ze iwwerwaachen
Verschidde Parameter bestëmmen d'Leeschtung vu Schnëttflëssegkeeten a sollten konsequent gemooss ginn. Dës Indikatoren reflektéieren déi chemesch Stabilitéit an déi mechanesch Effizienz vun der Flëssegkeet.
- Konzentratioun: Bestëmmt d'Gläichgewiicht tëscht Ofkillung a Schmierung. Eng niddreg Konzentratioun reduzéiert de Schutz a verstäerkt d'Verschleiss vun den Tools, während ze räich Mëschunge Réckstänn verursaachen. Reegelméisseg Kontrollen vum Refraktometer hëllefen, dat richtegt Verhältnis z'erhalen.
- pH Niveau: Weist d'Alkalinitéit oder d'Säuregkeet vun der Flëssegkeet un. E pH-Wäert tëscht 8 an 9 ass am Allgemengen ideal. E Réckgang vum pH-Wäert weist op Bakterienwuesstum oder chemeschen Ofbau hin, während en héije pH-Wäert d'Maschinnkomponenten korrodéiere kann.
- Zuel vu Bakterien a Pilze: Mikrobiell Kontaminatioun reduzéiert d'Leeschtung vun der Flëssegkeet a produzéiert onangenehm Geroch. Testkits oder Dip-Surfaces hëllefen, Wuesstem fréi z'entdecken, wat eng rechtzäiteg Biozidbehandlung erméiglecht.
- Tramp Uelegniveau: Ueleg, dat aus der Maschinnhydraulik oder Spindelen erausleeft, kann e Film op der Uewerfläch bilden, deen de Sauerstoff blockéiert a Bakterienwuesstum fördert. Skimmer oder absorbéierend Pads solle benotzt ginn, fir dëst ze entfernen.
- Visuell Kloerheet a Geroch: Trübung oder e schlechten Geroch weisen op Kontaminatioun, Oxidatioun oder exzessiv Feinpartikelen an der Flëssegkeet hin. Visuell Inspektioun bleift eng einfach awer wäertvoll Qualitéitskontroll.
Eng konsequent Iwwerwaachung vun dëse Parameteren garantéiert d'Stabilitéit iwwer laang Produktiounsläufe a verhënnert ongeplangte Flëssegkeetsersatz.
Inspektiounsinstrumenter an Testtechniken
D'Iwwerwaachung vum Flëssegkeetszoustand erfuerdert einfach awer zouverlässeg Instrumenter. D'reegelméisseg Notzung vun dësen Instrumenter liwwert fréi Warnzeechen op Degradatioun.
- Refraktometer: Miess d'Flëssegkeetskonzentratioun andeems d'Liichtrefraktioun duerch eng kleng Prouf analyséiert gëtt. D'Miessunge gi mat de Kalibrierungsdaten verglach fir eng korrekt Verdënnung ze garantéieren.
- pH-Meter oder Teststräifen: Gëtt benotzt fir d'Säuregkeet ze kontrolléieren. Eng plötzlech Ännerung vum pH-Wäert weist dacks op eng Kontaminatioun oder biologesch Aktivitéit hin, déi direkt korrigéiert muss ginn.
- Mikrobiell Testkits: Bakterien- oder Pilzpräsenz bannent 24 bis 48 Stonnen erkennen. Eng fréi Identifikatioun hëlleft Flëssegkeetsverschmotzung an onangenehm Geroch an der Werkstatt ze vermeiden.
- Filtratioun an Uelegentfernungsinspektioun: Filter a Skimmer solle kontrolléiert ginn op Verstoppungen oder ineffektiven Operatioun. E verstoppte Filter kann et erlaben, datt fein Dreck zréckzirkuléiert, wat zu Ofdreiwung féiert an d'Leeschtung vum Tool beaflosst.
Routineméisseg Tester mat dësen Tools liwweren moossbar Donnéeën fir Ënnerhaltsentscheedungen an Optimiséierung vun der Flëssegkeetsliewensdauer.
Recommandéiert Iwwerwaachungsfrequenz an Opzeechnungen
D'Frequenz vun der Inspektioun hänkt vum Produktiounsvolumen an dem Maschinneverbrauch of. Héichgeschwindegkeets- oder Méischichtbetriber erfuerderen eng méi engk Iwwerwaachung wéi gelegentlech Bearbechtungsaufgaben.
- Deeglech: Kontrolléiert d'Flëssegkeetsniveau, d'Ausgesinn an de Geroch. Botzt d'Skimmer a gitt sécher, datt et kee Schaum oder ze vill Réckstänn gëtt.
- Wochemaart: Konzentratioun a pH-Wäerter moossen a fir d'Trendanalyse Wäerter ophuelen. Filtersystemer iwwerpréiwen a wann néideg d'Sumpfbehälter botzen.
- Ëmgéigend: Maacht bakteriell Tester a kontrolléiert historesch Donnéeën, fir virauszesoen, wéini e Flëssegkeetsersatz oder eng Behandlung néideg ass.
D'Führung vu korrekten Opzeechnunge hëlleft eng graduell Verschlechterung z'identifizéieren an ënnerstëtzt präventiv Moossnamen, ier d'Veraarbechtungsqualitéit ofhëlt.
Wéini soll een opfëllen vs. ersetzen
D'Entscheedung tëscht engem Flëssegkeetsfüllungs- oder Ersatzfüllungsmëttel hänkt vun den Inspektiounsresultater an dem Kontaminatiounsniveau of.
- Erfëllt: Wann d'Konzentratioun oder de pH-Wäert liicht vun de Spezifikatioune ofwäicht, kënnen Upassunge mat propperem Konzentrat oder Waasser d'Gläichgewiicht erëm hierstellen. Filtratioun an Belëftung kënnen och liicht ofgebaut Flëssegkeeten erëmbeliewen.
- Ersetzen: Wann de mikrobiellen Wuesstum, d'Läschueleg oder d'Metallpartikelen déi akzeptabel Grenzen iwwerschreiden, ass e komplette Ersatz noutwendeg. An dëser Phas garantéiert d'Botzen vum Sumpf a vun de Leitungen, datt déi nei Charge optimal funktionéiert.
E disziplinéiert Inspektiounsprogramm hält net nëmmen d'Flëssegkeetsqualitéit oprecht, mä garantéiert och eng konsequent Deelfinish, eng verlängert Liewensdauer vun den Tools an eng verbessert Werkstatthygiene.
Conclusioun
Schnëttflëssegkeete bleiwen en onverzichtbaren Deel vun der CNC-Bearbeitung a beaflossen direkt d'Uewerflächenintegritéit, d'Dimensiounsgenauegkeet an d'Liewensdauer vum Werkzeug. Hir Fäegkeet, souwuel den Werkzeug wéi och d'Wierkstéck ze killen, ze schmieren an ze schützen, garantéiert, datt d'Bearbeitungsoperatiounen effizient a konsequent oflafen. Déi richteg Flëssegkeetsauswiel, d'Konzentratiounskontroll an d'Liwwermethoden hëllefen, méi propper Schnëtter, méi glat Uewerflächen an eng méi laang Liewensdauer vum Werkzeug z'erreechen, während gläichzäiteg eng enk Toleranzen erhale bleiwen. D'Vernoléissegung vun dëse Faktoren kann séier zu erhéichtem Verschleiung, enger schlechter Uewerflächenqualitéit an héije Produktiounskäschte féieren.
Grad esou wichteg ass d'Ënnerhalt an d'Inspektioun vu Schnëttflëssegkeeten iwwer hir ganz Liewensdauer. D'Iwwerwaachung vu Schlësselparameter wéi pH-Wäert, Konzentratioun a Kontaminatioun garantéiert, datt d'Flëssegkeet weiderhin wéi virgesinn funktionéiert. Duerch d'Integratioun vu strukturéierten Inspektiounsroutinen, nohalteg Applikatiounsmethoden wéi MQL, a verantwortungsvolle Flëssegkeetsmanagement kënnen d'Produzenten Offall- a Betribskäschte reduzéieren, wärend se souwuel d'Ausrüstung wéi och d'Ëmwelt schützen. Schlussendlech ass eng konsequent Flëssegkeetspfleeg net nëmmen eng technesch Viraussetzung, mä och e wichtege Bäitrag zu enger effizienter, nohalteger a qualitativ héichwäerteger CNC-Bearbechtung.




