

An der Fabrikatiounsindustrie gëtt d'Produkt dacks mat Tools aus Stol geformt a zesummegesat. Sou Tools reechen vun de bekannten an onspezialiséierten, wéi Buerer a Schrauber, bis zu méi spezialiséierten Ausrüstungen, wéi zum Beispill Formen fir geschmollte Metall ze goen oder fir Deeler wéi Autospanneauen ze formen (an der Ingenieurswëssenschaft bedeit Formen Schmieden oder Stanzen). Et gëtt vill Zorte vu Toolstol. Toolstol fir Metall ze schneiden gëtt normalerweis aus enger Famill gewielt, déi Schnellstähle (HSS) genannt gëtt, déi dësen Numm droen, well se bis zu 600 Grad Celsius (C) haart a verschleißbeständeg bleiwen. HSS kann Metaller mat héijer Geschwindegkeet schneiden am Verglach mat Tools aus méi gewéinleche Stol, déi iwwer ongeféier 200 Grad Celsius ufänken ze mëllen. Eng ähnlech Ënnerscheedung gëtt et tëscht den Zorte vu Stähle, déi benotzt gi fir Metall ze goen oder ze formen. An dësen Operatioune schwätzen d'Ingenieuren vu waarme Werkzeugstol a kale Werkzeugstol. Waarmveraarbechtungsstol gëtt fir Formen benotzt, déi geschmollte Metaller wéi Aluminium an Zink op der Plaz halen, bis d'Flëssegkeet fest gëtt, oder fir Metall iwwer 200 Grad Celsius (ongeféier) ze formen, während Kaltveraarbechtungsstol benotzt gëtt fir Metall ënner der selwechter Temperatur ze formen.
Introduktioun
An der Fabrikatiounsindustrie hunn d'Begrëffer 'Tool' a 'Toolstahl' eng speziell technesch Bedeitung. Si gi benotzt fir en Deel vun der Fabrikatiounsmaschinn ze beschreiwen, deen a Kontakt mam Produkt kënnt, an de Stol, aus deem dësen Deel gemaach ass, wann en aus Stol gemaach ass (wéi et normalerweis ass).
Tools, sou definéiert, kënne fir Zwecker vum Schnëtt, Goss oder Formen benotzt ginn.
Schneiden ass d'Aktioun, déi vun engem Buer oder dem Eenzelpunkt-Tool op enger Dréibank ausgeführt gëtt. Et ass och d'Aktioun, déi vun der Méipunkt-Veraarbechtung vun enger Fräsmaschinn oder enger Sägeblatt ausgeführt gëtt.
Gossen ass d'Aktioun vum geschmollte Metall, oder all aner geschmollte Material, op der Plaz ze halen, bis et fest gëtt.
Formen ass d'Aktioun vum Schmied, Béien oder Stanzen vun engem massivem Werkstéck, sou datt seng Form ouni Materialverloscht ännert.
Heiansdo ginn dës Aktiounen kombinéiert, zum Beispill wann eng Press e Krees an enger Metallblech schneit an en gläichzäiteg zum Buedem vun enger Kasseroll formt.
An dëser technescher Notzung ginn d'Maschinn, déi d'Tool hält, an d'Materialien, aus deenen d'Maschinn, déi d'Tool hält, hiergestallt ass, allgemeng separat vum Tool selwer bezeechent.
D'Geschicht vun den Toolstähle
Déi alleréischt Werkzeugstähle waren wahrscheinlech déi, déi benotzt goufen, fir traditionell Instrumenter wéi Hämmer, Amboss, Messer an Äxten ze maachen. Dës waren am Ufank kaum z'ënnerscheeden vun normalem Eisen, dat mat de primitivsten Technike gemaach gouf.
Mä mat der Zäit hunn traditionell Schmëdden geléiert, d'Eegeschafte vum Eisen z'änneren, fir et fir verschidden Zwecker méi haart a fir anerer méi robust ze maachen. Dës modifizéiert Forme vun Eisen goufen déi éischt richteg Forme vu Stol.
An den Ufankszäiten vun der Stolproduktioun, viru méi wéi dräidausend Joer, hunn d'Schmëdden entdeckt, datt duerch d'Erhëtzen vun Eisen vun enger bestëmmter Zesummesetzung an d'Damp an Ueleg oder Waasser ze leeën, et méi haart gemaach ka ginn, wéi wann et einfach natierlech ofkille géif. Mat "enger bestëmmter Zesummesetzung" mengen ech Eisen, dat ongeféier ee Gewiichtsprozent oder esou opgeléist Kuelestoff enthält, wann et an engem waarmen Zoustand war. E plëtzlecht Ofkille géif verhënnert hunn, datt de Kuelestoff aus der Léisung erauskënnt a verhältnisméisseg grouss Partikelen aus Eisenkarbid an enger Matrix aus relativ reinem a mëllen Eisen bildt. Amplaz huet de Ofkilleprozess d'Kuelestoffatome festgehalen an deem, wat elo eng gespannt Matrix aus Eisen a Kuelestoff war, déi Martensit genannt gëtt a méi schwéier ze deforméieren ass.
Natierlech war all dës Chimie deemools net bekannt. Amplaz hunn d'Schmëdd vu fréier no verschiddene Faustregelen geschafft. An der englescher Sprooch ergëtt dat den Ausdrock "black art". D'Aarbecht vun de Schmëdd war éischter eng Konscht wéi eng Wëssenschaft, si war a kierperlecher Hisiicht dreckeg a schwaarz, an ausserdem wousst keen wierklech, wat d'Schmëdd gemaach hunn. Waren si a Bund mat Dämonen aus dem ähnlech feierleche Gruef vun der Hell? Aus all dëse Grënn war d'Aarbecht vum Schmëdd als "black art" bekannt, en Ausdrock, deen haut op all aner ähnlech mysteriéis Prozesser ugewannt gëtt.

Bild vun engem traditionellen Schmadd (1606 n. Chr.) iwwer Wikimedia Commons
Mat der Zäit ass d'Konscht vun de Schmëdden méi opwänneg a geschickt ginn, obwuel ëmmer nach eng Konscht. Stécker vum haardsten Stol goufen do placéiert, wou d'Schneid vun enger Klingen wier, a mat Stécker vu méi mëllen, awer méi haarde Stol kombinéiert, fir de Groussdeel vun der Klingen ze bilden. Eng aner Method vun der initialer Virbereedung huet d'Ausfällung vu Karbiddendritten an engem eenzege Stolblock ëmfaasst. Wéi et awer ufanks entstanen ass, gouf de Komposit dann e puermol geschloe, erhëtzt a gefaalt, fir potenziell spréchend Ongereinheeten a Gasblosen ze zerstéieren, a fir Klingen mat haarde Kierper an haarde Kanten ze bilden. Dës Techniken, zu deenen d'japanesch Mokume-Gane- Method an d' Damaskus- Method aus dem Mëttleren Osten gehéieren, hunn Stol mat Wirbelmuster produzéiert, déi déi ënnerierdesch Struktur opgedeckt hunn, besonnesch wann se geätzt goufen. Trotzdem gouf et wéineg wëssenschaftlecht Verständnis dovun, wat wierklech lass war, am Géigesaz zu engem méi intuitivem an artistesche Verständnis.

E japanescht Schwäert, dat mat der Mokume-Gane-Technik op engem Hannergrond aus Kettenhemd hiergestallt gouf. Foto vum 'Dafannin', 12. Mee 1986, CC BY-SA 4.0 iwwer Wikimedia Commons.
Enn vun den 1700er an Ufank vun den 1800er Joren ass d'Saach méi wëssenschaftlech ginn. D'Entstoe vun der moderner Chimie huet kloer gemaach, datt de Stol vun där Zäit eng Legierung, tatsächlech e Komposit, aus Eisen an aneren Elementer war; datt den Haaptadditiv Kuelestoff war; an datt de Kuelestoff verschidde Forme bei mëllen Stol, haarden Stol a Goss ugeholl huet (wou d'Konzentratioun vu Kuelestoff ongeféier véier Gewiichtsprozent war).
Duerch d'kontrolléiert Erhéijung vum Kuelestoffundeel am Stol gouf et méiglech, extra haart, obwuel e bësse brécheg, Stol ze produzéieren, déi gutt fir d'Schneiden vun anere Stolformen waren. Sou sinn déi éischt Werkzeugstöhle vun engem modernen Typ entstanen.
Dës fréi Werkzeugstähle hunn eng meeschtens Martensit- (ofgehärtet) Matrix mat zousätzlechen Aschlëss vun Eisenkarbid kombinéiert.
Si haten awer den Nodeel, datt se iwwer 200 Grad Celsius mëll goufen, an dëst huet d'Geschwindegkeet limitéiert, mat där se fir d'Schneidung vun anere Stolz benotzt konnte ginn.
Am Joer 1868 huet de schotteschen Ingenieur Robert Mushet, selwer de Jong vun engem vun den éischten Eisenmeeschteren, déi d'Wichtegkeet vu Kuelestoff erkannt hunn, eng Form vu Stol entwéckelt, déi bei méi héijen Temperaturen haart bliwwen ass.
Bekannt als Mushet-Stol, huet déi nei Legierung net nëmmen déi üblech Quantitéiten u Kuelestoff, mä och nach méi grouss Quantitéiten u Mangan a Wolfram enthale. Mushet-Stol hat och déi ongewéinlech Eegeschaft, datt en net an enger Flëssegkeet ofgekillt muss ginn. Et war den éischte "Lofthärtungs"-Stol: e Stol, deen op Martensit-ähnlech Niveauen gehärtet ass, andeems en einfach duerch rout Hëtzt an engem Loftstrahl ofgekillt gouf.
Am fréien 1900er Joren goufen d'Eegeschafte vum Mushet-Stol vum amerikaneschen Ingenieur Frederick Winslow Taylor a senge Kollegen nach weider verbessert. D'Resultat gouf als Schnellstahl (HSS) bekannt. HSS bleift nëtzlech haart bis zu 500 oder souguer 600 Grad Celsius: dohier säin Numm, well et benotzt ka ginn, fir aner Stähle mat nach méi héije Geschwindegkeete wéi Mushet-Stol ze schneiden. Nieft dem Eisen a Kuelestoff, déi all Zorte vu Stol gemeinsam sinn, enthalen déi meescht HSS-Legierungen weiderhin grouss Quantitéiten un Wolfram a Chrom, wat de Mangan vun der ursprénglecher Mushet-Formuléierung ersat huet.
Hautdesdaags ginn Hartmetallspëtzen dacks fir déi usprochsvollst Metallschneidapplikatioune benotzt, obwuel Schnellstähle dat bevorzugt Material fir d'Fabrikatioun vu Sägeblieder a Spiralbuerer bleiwen, fir déi d'Asetzen vun Hartmetallspëtzen normalerweis onpraktesch wier, besonnesch bei de méi klenge Duerchmiesser a méi feine Zänngréissten.
Mä wat ass mam Goss a Formen?
Bis elo hunn ech Verbesserungen u Werkzeugstähle beschriwwen, déi fir d'Schneiden vun Saache benotzt ginn, vu fréie Klingen bis zu modernen HSS-Industriewerkzeuge. Wéi och ëmmer, den modernen Ënnerscheed tëscht Kaltveraarbechtungs-Werkzeugstähle a Waarmveraarbechtungs-Werkzeugstähle gëllt wierklech fir Stähle, déi fir d'Gëssen a Formen benotzt ginn.
Heiss Veraarbechtungsstähle ginn fir Prozesser benotzt, bei deenen d'Temperatur vum Tool iwwer 200 Grad Celsius (392 Grad Fahrenheit) läit.
Kaltveraarbechtungs-Werkzeugstahl ginn fir Prozesser benotzt, bei deenen d'Temperatur vum Werkzeug ënner 200 Grad Celsius bleift.
D'Trennlinn vun 200 Grad Celsius ass net absolut haart a séier, well et vill verschidde Legierungen mat verschiddenen Eegeschafte gëtt, awer et ass eng konventionell Trennlinn, op déi an der Literatur vill referenzéiert gëtt.
Bei all Forme vu Werkzeugstol sinn déi Haaptursaache fir Versoen Broch, Deformatioun (besonnesch permanent oder 'plastesch' Deformatioun), Uewerflächenverschleiung an d'Entwécklung vu Uewerflächenmiddegkeetsrëss, déi duerch zyklisch Spannungen verursaacht ginn. Zyklesch Spannungen hunn souwuel mechaneschen wéi och thermeschen Urspronk; thermesch Spannungen sinn e besonnesch eescht Thema fir waarmveraarbechtungs-Werkzeugstoler.
Kale Aarbecht Tool Steels
Kaltveraarbechtungs-Werkzeugstähle si meeschtens Kuelestoffstähle mat héijem Kuelestoffgehalt, déi typescherweis ongeféier een bis annerhallef Gewiichtsprozent Kuelestoff enthalen. Déi heefegst Zorte si ueleghärtend Nidderlegierungsqualitéiten, lofthärtend Mëttellegierungsqualitéiten a Kuelestoff-Héichchrom-Héichlegierungsqualitéiten.
Ueleghärtend Nidderlegierungsqualitéite sinn am bëllegsten. Ausser datt se manner Ongereimtheeten enthalen, si se soss bal d'selwecht wéi déi almodesch Forme vu Werkzeugstol, déi virum Mushet-Stol benotzt goufen.
Lofthärtend Mëttellegierungsqualitéiten härten mat manner Verzerrung wéi Stol, déi gehärtet musse ginn. Si kënnen och a méi décke Sektiounen gehärtet ginn wéi ueleggehärteten Stol, bis zu 100 Millimeter oder méi.
Héichkuelestoff-Héichchrom-Qualitéiten, déi jee no hirer exakter Zesummesetzung entweder duerch Ueleghärtung oder Lofthärtung gehärtet ginn, sinn am verschleißbeständegsten.
Kaltveraarbechtungs-Toolstähle ginn typescherweis fir eng Villzuel vun alldeeglechen industriellen Uwendungen benotzt, dorënner:
- Sprëtzguss vu Plastik
- Formen fir d'Formung vun dënnen Metallplacken, wéi zum Beispill déi gebéit Karosserieplacken vun Autoen
- Dréibankfutter a Zentren
- Rollers
- Rollformformen fir Schraufgewinde a Rüttungen
- Broschen, Riemeren, Gewënnbügel a Dornen
- Rieder an Halter fir d'Veraarbechtung vu Drot a kale Réier
- Scheren, Klingen an aner Schneidinstrumenter, fir Uwendungen, wou d'Schneiden kuerz ass a wéineg Hëtzt generéiert gëtt
- Gauges
- Ausblanken, Zeechnen a Stichformen
Hot Work Tool Stol
Wéi Mushet-Stol an déi fréist Schnellstähle hunn och Heissstahl-Tools traditionell grouss Quantitéiten u Wolfram als Legierungselement enthalen. Et gëtt awer och Heissstahl-Tools, déi Chrom als Haaptlegierungselement hunn, an aner Qualitéiten, déi Molybdän als Haaptlegierungselement hunn.
Nieft Schneiden a Bueren vu Metall am Héichgeschwindegkeetsberäich ginn och waarmt Veraarbechtungsstähle typescherweis fir folgend Zwecker benotzt:
- Sprëtzguss vu Metaller
- Extrusioun
- Kerbelen
- Produktioun vu Glasprodukter
Materialauswiel fir de Goss
Gossprozesser, fir déi Werkzeugstol benotzt gëtt, ginn Sprëtzguss genannt, bei deem d'Werkzeug als Matriz déngt a dem fäerdegen Artikel eng detailléiert oder relativ präzis Form op eng méi trei a widderhuelbar Manéier gëtt, wéi et beim Goss a Sandformen méiglech ass.
D'Sprëtzgussform huet wahrscheinlech säin Urspronk mam Goss vu Buschtawen fir beweeglech Schrëften an den 1400er n. Chr., an oppene Formen an der Form vun all Buschtaf. Am modernen Sënn gëtt de Metall ënner Drock an eng Form gesprëtzt, déi aus zwee géigeniwwerleiende Geschir besteet, déi et präzis fëllt.
Düse fir Plastik gi meeschtens aus spezielle Kaltveraarbechtungsstahlqualitéiten, bekannt als P-Stähle, aus Aluminium oder aus Beryllium-Kofferlegierungen hiergestallt. Zu de Virdeeler vu Koffer an Aluminium fir dës Notzung gehéieren eng vill méi héich Wärmeleitfäegkeet an domat eng méi séier a méi gläichméisseg Ofkillung wéi bei Stol.
Op der anerer Säit halen Stolformen méi laang (bis zu Millioune Zyklen) a kënne besser der Erosioun duerch Strahlen vu séier beweegleche Plastik widderstoen, besonnesch wa se abrasiv Kompositverstäerkung wéi Glasfaser enthalen. Verschidden Uewerflächenofschlëss kënnen och nëmme mat Stol zouverlässeg erreecht ginn.
Materialauswiel fir Formprozesser
Metallformungsprozesser, fir déi Kaltveraarbechtungsstahl benotzt gëtt, bréngen am Allgemengen keng ganz héich Masseverformung vum Metall mat sech. D'Verleeë vu Schraufgewinde op d'Uewerfläch vun enger Staang duerch Walzen, oder d'Pressen vun enger flaacher Metallplack an déi komplex Kurven vun enger Autoskarosserie, sinn an deem Sënn typesch fir Kaltformungsprozesser.
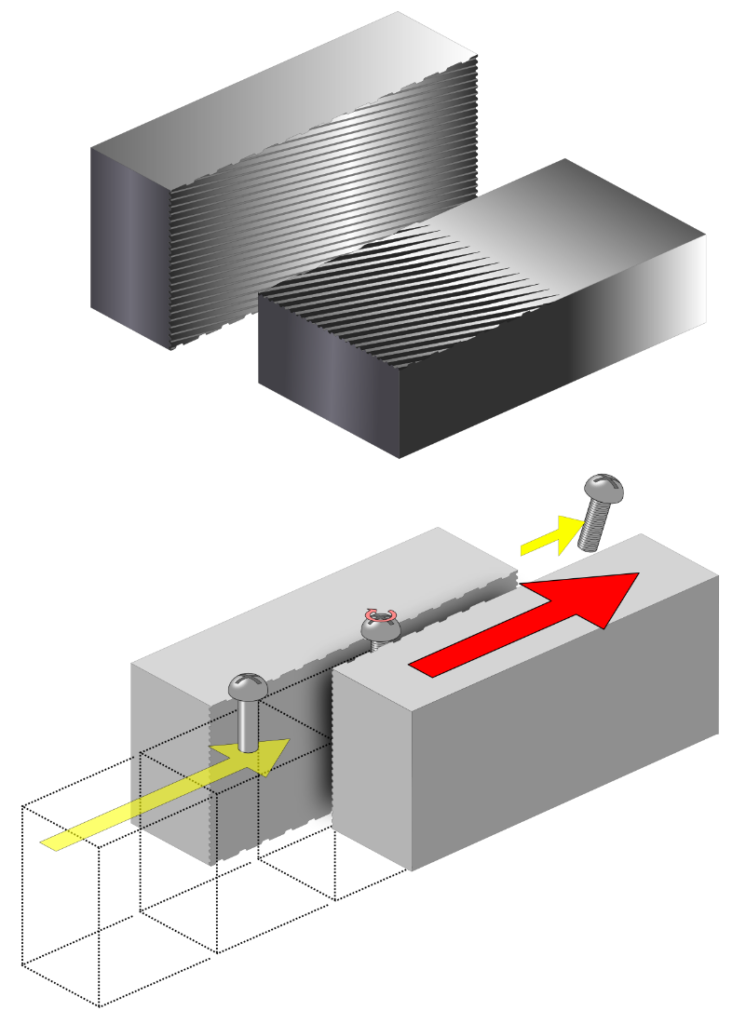
Kaltwalzformung vun engem Schraufgewinde. Grafik vum 'Tosaka', 12. Oktober 2009, CC BY 3.0 iwwer Wikimedia Commons.
Kaltveraarbechtungsprozesser bréngen dacks e puer Verbesserungen an der Qualitéit vum Metall duerch d'Neiorientéierung vun der kristalliner Struktur vum Metall an d'Deformatiounshärtung mat sech , obwuel den Effekt op d'Kristallstruktur normalerweis op d'Uewerfläch beschränkt ass a manner dramatesch wéi am Fall vum Schmiedveraarbechtung, wat ech an der nächster Sektioun diskutéieren.
All déi méi drastesch Prozesser vun der Metallformung involvéieren waarm Veraarbechtung (iwwer 200 Grad Celsius). Wéi scho gesot, gehéieren dozou:
- Extrusioun, an
- Kerbelen
Wéi mir och erwähnt hunn, ass d'Hierstellung vu Glasartikelen eng aner wichteg Uwendung fir waarmveraarbechtungs-Wierkzeugsstol.
Extrusioun ass de Prozess, bei deem e waarmt a mëll gemaacht Material duerch eng Form gedréckt gëtt, fir e laangt Stéck mat konstantem Querschnittsprofil ze bilden. Déi bekanntst Beispiller vun extrudéierten Stécker si Plastik- an Aluminiumprofiler, déi zimlech komplizéiert Forme kënnen hunn. Plastikprofiler kënnen duerch Kaltveraarbechtungs-Toolformen extrudéiert ginn, awer Aluminiumprofiler mussen duerch Waarmveraarbechtungs-Toolformen extrudéiert ginn.
Eng speziell Kategorie vun Extrusioun ass d'Stéckextrusioun, déi benotzt gëtt fir Saachen ewéi d'Gehäuse vun Aluminiumdousen a Pëllentuben ze bilden. Bei der Stéckextrusioun gëtt eng Matrize an e blannt Stéck Metall gedréckt, dat dann no hannen ëm d'Matrize fléisst fir d'Dous oder d'Tube ze bilden. Et ass wierklech bemierkenswäert, datt Dosen a Tuben mat sou dënnen, awer gläichméissegen Wänn mat dëser Method geformt kënne ginn.
Nahtlos Réier ginn och duerch Extrusioun hiergestallt. E massivt Billet gëtt erhëtzt an dann an der Mëtt duerchgebrach. Et gëtt dann iwwer e Dorn geluecht an huet seng endgülteg Gréisst a Wanddicke duerch Extrusioun kritt.
Schmieden ass de Prozess, bei deem e Stéck waarmt Metall, dacks routglühend, vun engem Industriehammer a seng endgülteg Form geschloen gëtt, woubäi nëmme kleng Schneidoperatiounen duerno kommen. E gutt Beispill vun engem Produkt, dat normalerweis duerch Schmieden hiergestallt gëtt, ass e Schlëssel. Den Hammer kann mechanesch a béid Richtungen ugedriwwe ginn, oder hie kann mechanesch duerch d'Schwéierkraaft gehuewen a fale gelooss ginn ("Drop forging").

Schmiede vu Stolreifen fir Zuchrieder. Foto vum Rainer Halama , 19. Juni 2010, CC BY-SA 3.0 iwwer Wikimedia Commons.
Schmiede ass en direkten industriellen Nokomme vun eelere Schmëddtechniken wéi Mokume-Gane an Damaskus. Et huet en ähnlechen Effekt, nämlech datt glasart Ongereinheeten a Gasblosen zerstreet a zougemaach ginn, an déi grouss Kristaller oder 'Kären', déi normalerweis am gegossene Metall fonnt ginn - ähnlech wéi d'Spangelen op engem galvaniséierten Eisenzaun, selwer eng Zort Metallkristall - zerstéiert a vun méi klenge ersat ginn an a ville Fäll och a Richtung vun de baussenzege Kéiere vun der endgülteger Form deforméiert ginn.
Wéi een et erwaart, ass eng feinkäreg Struktur besser wéi eng grob; an eng feinkäreg Struktur, bei där d'Kären och der Form vum Produkt folgen, verbessert d'mechanesch Eegeschafte vum fäerdege Produkt nach weider, sou datt et vill manner wahrscheinlech ass, datt den Artikel ënner schwéiere Belaaschtungen an enger Eck brécht wéi soss.
Et gëtt eng ganz gutt Illustratioun vu Kristaller, déi sech un hir Form upassen, op der Websäit dropforging.net . Déi wesentlech Ähnlechkeet mat de Produkter vun de kompetentste Schmëdden aus fréiere Zäiten ass evident, ausser datt an dësem Fall d'Resultat en industriellt Produkt amplaz vun engem Schwäert ass.
Vill vun de "eescht" mechaneschen Artikelen, Saachen, déi schwéier Laaschten droen a schwéier oder zumindest ganz nervend Konsequenze hätten, wa se briechen, si geschmied. Zesumme mat Schlësselen, déi op de Plaze mat maximaler Belaaschtung, no bei der Mutter, kéinte briechen, gehéieren zu de geschmiedten Artikelen, wa se mat enger anerer Method hiergestallt gi wieren, d'Kurbelwellen vu Motoren an d'Pleuelstangen, déi d'Kolben mat der Kurbelwell verbannen, obwuel d'Kolben selwer normalerweis gegoss sinn. (Geschmied Kolben ginn awer a Rennmotoren agesat a ginn ëmmer méi populär am Allgemengen).
Et ginn zwou Haaptzorten vu Schmied: oppent Schmied a geschlossene Schmied. Oppent Schmied püriert Metall an eng grob Form a verbessert seng allgemeng bannenzeg Struktur, awer gëtt soss keng besonnesch kloer Form oder Fasermuster. Geschlossene Schmied produzéiert méi kloer Formen a Fasermuster.







