

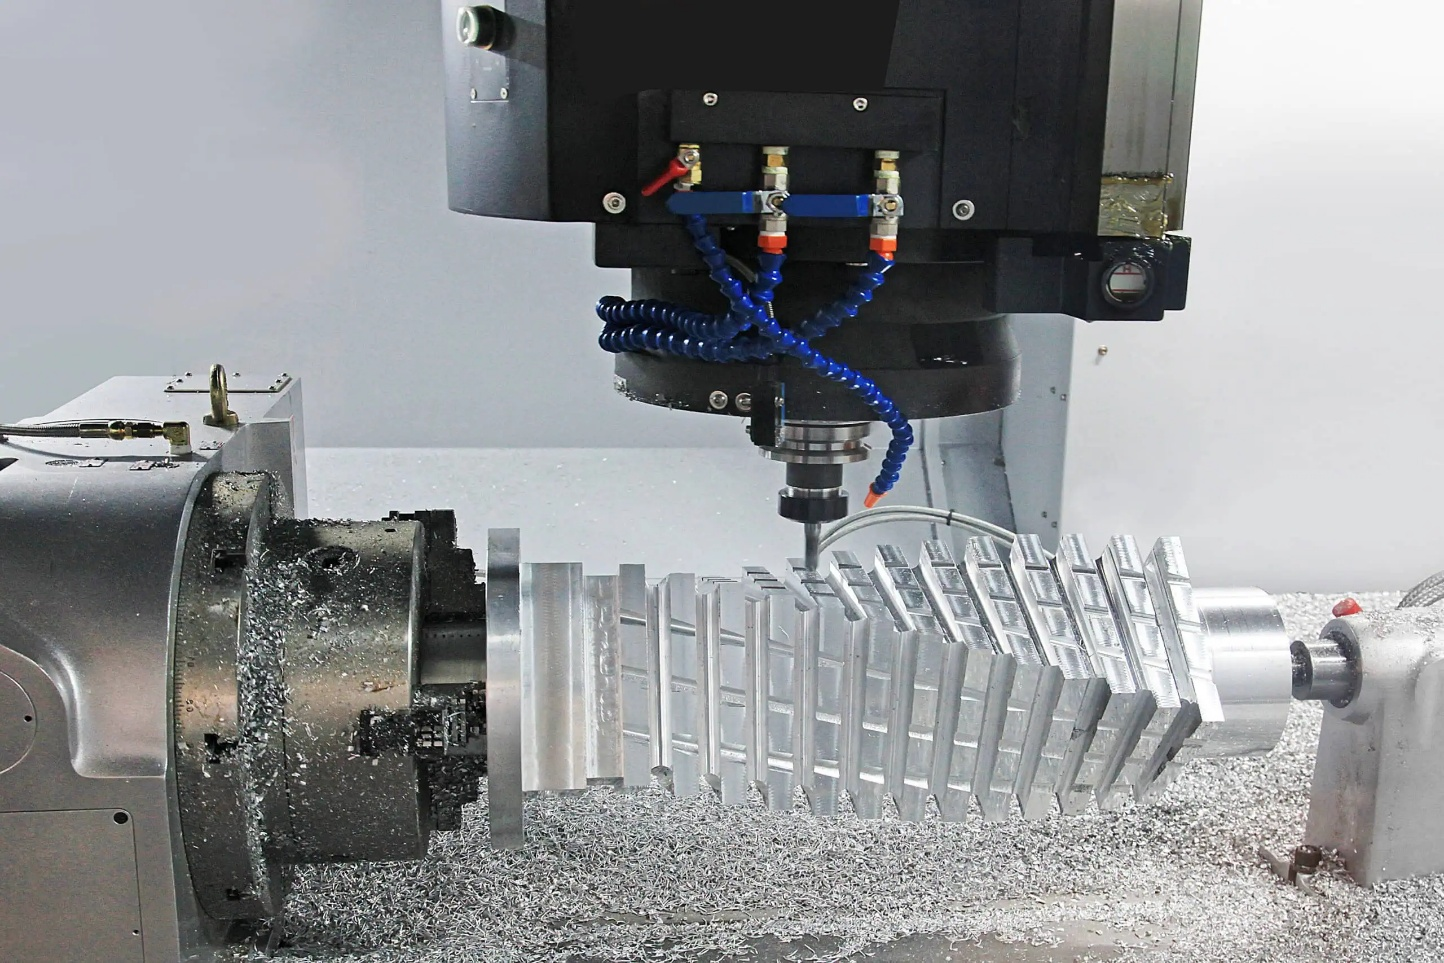
CNC-Bearbeitungstechnik bitt Präzisioun, Widderhuelbarkeet a geometresch Fäegkeeten, mat deenen nëmme wéineg aner Produktiounsprozesser mithalen kënnen. Et ass awer och e käschteintensiven Prozess, an ouni e kloert Verständnis dovun, wat dës Käschten ausléist, kënnen d'Budgeten an der Designphase däitlech ënnerschat ginn. Fir Hiersteller, Ingenieuren a Produktdesigner ass d'Verständnis vun de Käschte vun der CNC-Bearbeitungstechnik net nëmmen eng Beschaffungssuerg; et ass eng Designdisziplin.
Wéi vill kascht CNC-Bearbechtung
D'Käschte fir d'Veraarbechtung gi selten duerch eng eenzeg Variabel bestëmmt. Materialauswiel, Deelgeometrie, Toleranzufuerderungen, Produktiounsvolumen a weider Veraarbechtungsoperatiounen droen all zum Endpräis vun engem veraarbechte Baudeel bäi. D'Entscheedungen, déi an der Designphase getraff ginn, hunn en disproportionnéierten Afloss op dës Käschten, dacks méi wéi all Verhandlung an der Offerphase. Dësen Artikel ënnersicht déi wichtegst Käschtefaktoren an der CNC-Veraarbechtung an identifizéiert praktesch Strategien fir Ausgaben ze reduzéieren, ouni d'Deelqualitéit oder d'funktionell Leeschtung ze kompromittéieren.
Materialauswiel an hiren Impakt op d'Käschte vun der CNC-Bearbeitung
D'Materialwahl ass eng vun den éischten an entscheedendsten Entscheedungen am CNC-Bearbeitungsprozess. Si beaflosst net nëmmen d'Käschte fir d'Beschaffung vu Rohmaterial, mä och d'Schneidinstrumenter, déi gebraucht ginn, d'Zykluszäit, déi fir d'Bearbechtung vum Deel gebraucht gëtt, an d'Rate, mat där dës Instrumenter ofgenotzt ginn. E Material, dat reng op Basis vun der Leeschtung ausgewielt gëtt, ouni seng Bearbechtbarkeet ze berücksichtegen, kann d'Gesamtkäschte vum Deel wesentlech iwwer dat eraus erhéijen, wat de Präis vum Rohmaterial eleng géif virschloen.
Firwat d'Materialwahl wichteg ass
All Material verhält sech ënner Schnëttbedingungen anescht. Verschidde Materialien gi séier mat minimalem Verschleiss vun den Tools bearbecht, wouduerch d'Zykluszäiten kuerz an d'Käschte fir d'Tools niddreg bleiwen. Aner generéieren héich Schnëttkräften, erfuerderen méi niddreg Geschwindegkeeten a verschleissen d'Schneidplacken séier, wat all d'Käschte pro Stéck erhéicht. Wann dës Ënnerscheeder iwwer eng Produktiounsbatch multiplizéiert ginn, ginn se bedeitend. D'Materialkäschte sinn dofir net nëmmen de Präis pro Kilogramm Material; et ass d'Gesamtbeschaffung vun de Beschaffungskäschten, der Bearbechtungszäit an dem Toolsverbrauch zesummen. [1]
Käschtenënnerscheeder tëscht übleche Materialien
De Käschteprofil vun dacks benotzte CNC-Bearbeitungsmaterialien variéiert erheblech:
- Aluminium: Dat käschtegënschtegst Material fir an de meeschte Uwendungen ze veraarbechten. Aluminiumlegierungen wéi 6061 an 7075 schneiden mat héijer Geschwindegkeet a gerénger Schnëttkräfte, wat exzellent Uewerflächenofschlëss mat minimalem Verschleiss vu Werkzeugen produzéiert. D'Rohmaterialkäschte si moderat an d'Zykluszäite si kuerz, wat Aluminium zur Standardwiel fir käschtesensitiv Uwendungen mécht, wou d'Verhältnes tëscht Festigkeit a Gewiicht wichteg ass.
- Mëll Stahl: Mëttelméisseg deier als Rohmaterial a vernünfteg maschinell ënner Standard-Schnëttbedingungen. Mëllstol ass eng käschtegënschteg Wiel fir Strukturkomponenten, wou keng Korrosiounsbeständegkeet erfuerderlech ass an keng Hëtztbehandlung spezifizéiert ass.
- Edelstol: Méi deier wéi mëllen Stol souwuel wat d'Materialkäschte wéi och d'Bearbechtungskäschte betrëfft. Sorten wéi 304 an 316 verhärten beim Schneiden, wouduerch schaarf Schneideplacken, moderat Schnëttgeschwindegkeeten a konstant Zufuhrgeschwindegkeete gebraucht ginn, fir Reibung a virzäitege Werkzeugversagen ze vermeiden. D'Zykluszäite si méi laang wéi fir Aluminium oder mëllen Stol fir gläichwäerteg Deelgeometrien.
- Titan: Zu de deierste Materialien fir ze veraarbechten. Titanlegierungen hunn eng niddreg Wärmeleitfäegkeet, dat heescht datt d'Hëtzt, déi beim Schneiden entsteet, sech um Werkzeugskant konzentréiert, anstatt an de Span ofzegoen. Dëst beschleunegt de Verschleiss vum Werkzeug dramatesch, erhéicht d'Käschte fir d'Veraarbechtung vun den Werkzeugen a verlaangt méi niddreg Schnëttgeschwindegkeeten, déi d'Zykluszäit verlängeren. Eng Titankomponent kann dräi bis fënnef Mol méi deier fir ze veraarbechten sinn wéi en gläichwäertegt Aluminiumdeel.
- Engineering Plastik: Materialien wéi Delrin, PEEK an Nylon si bëlleg ze veraarbechten wat d'Schnëttkräften an d'Verschleiss vun den Tools ugeet, awer erfuerderen eng virsiichteg Befestigung fir d'Oflenkung an d'thermesch Expansioun vum Werkstéck beim Schnëtt ze managen. Fir Uwendungen mat gerénger Belaaschtung bidden si eng käschtegënschteg Alternativ zu metallesche Komponenten. [2]
Wéi d'Veraarbechtbarkeet vu Materialien d'Käschte beaflosst
D'Veraarbechtbarkeet bestëmmt direkt d'Zykluszäit an de Verbrauch vun Tools, déi allebéid bedeitend Käschtefaktoren sinn:
- Méi einfach ze veraarbechte Materialien erlaben méi héich Schnëttgeschwindegkeeten a Zufuhrgeschwindegkeeten, wat d'Zykluszäit pro Deel reduzéiert an d'Maschinnauslastung erhéicht.
- Haart Materialien erfuerderen méi lues Parameteren, méi heefeg Wiessele vu Schnëttplacken an heiansdo spezialiséiert Toolsqualitéiten, déi all Käschte mat sech bréngen.
- Materialien, déi laang, drahtfërmeg Späne generéieren, wéi zum Beispill verschidde Stolqualitéiten, erfuerderen zousätzlech Opmierksamkeet beim Spanmanagement, wat d'Zäit fir d'Interventioun vum Bedreiwer potenziell erhéicht.
E nëtzleche Verglach ass d'Bearbechtung vun enger einfacher Montagebügel aus Aluminium 6061 am Verglach zu Titan Grad 5 (Ti-6Al-4V). D'Aluminiumbügel kéint a 8 Minutte mat engem eenzege Schneideplat fäerdeg sinn, deen duerch 50 oder méi Deeler hält. Den Titan-Equivalent, mat identescher Geometrie, kann 35 bis 40 Minutte Zykluszäit erfuerderen, mat Schneideplatwiessel all 10 bis 15 Deeler, wouduerch souwuel d'Maschinnzäitkäschte wéi och d'Toolkäschte ëm e Faktor vu véier oder méi eropgoen.
Tipps fir Käschtereduktioun
- D'Materialleistung un déi tatsächlech Ufuerderungen upassen: Titan oder héichwäerteg Edelstol fir e Baudeel ze spezifizéieren, dat an enger gënschteger Ëmwelt mëttelméisseg belaascht gëtt, ass e vermeidbare Käschtepunkt. D'Auswiel vun engem Material mat adäquate anstatt exzessive Leeschtungseigenschaften ass eng vun den einfachsten Entscheedungen zur Käschtereduktioun, déi an der Designphase verfügbar sinn.
- Alternativ Legierungen iwwerleeën: A ville Fäll liwwert e Stahl aus manner Legierung mat enger entspriechender Hëtzebehandlung oder eng Aluminiumlegierung mat enger entspriechender Eloxéierungsbehandlung eng vergläichbar Leeschtung zu däitlech méi niddrege Bearbeitungskäschte wéi eng Premiumlegierung.
- Bewäertung vun Ingenieursplastik: Fir net-strukturell Komponenten, déi a chemeschen oder elektreschen Ëmfeld funktionéieren, kënnen PEEK oder Delrin all funktionell Ufuerderungen zu engem Brochdeel vun de Käschte vun engem metalleschen Equivalent erfëllen.
Komplexitéit vum Deeldesign a Bearbechtungszäit
No der Materialauswiel ass d'Komplexitéit vum Design vun den Deeler déi eenzeg gréisst Determinant vun de Käschte vun der CNC-Bearbeitung. D'Geometrie dréit alles no ënnen: d'Zuel vun den néidegen Opstellungen, d'Tools, déi néideg sinn, d'Zykluszäit, déi verbraucht gëtt, an den Inspektiounsopwand um Enn vum Prozess. En Deel, dat geometresch iwwerdriwwe konstruéiert ass a Funktiounen huet, déi keen funktionellen Zweck déngen, kascht méi an all Etapp ze produzéieren, ouni en zousätzleche Leeschtungsvirdeel ze liwweren.
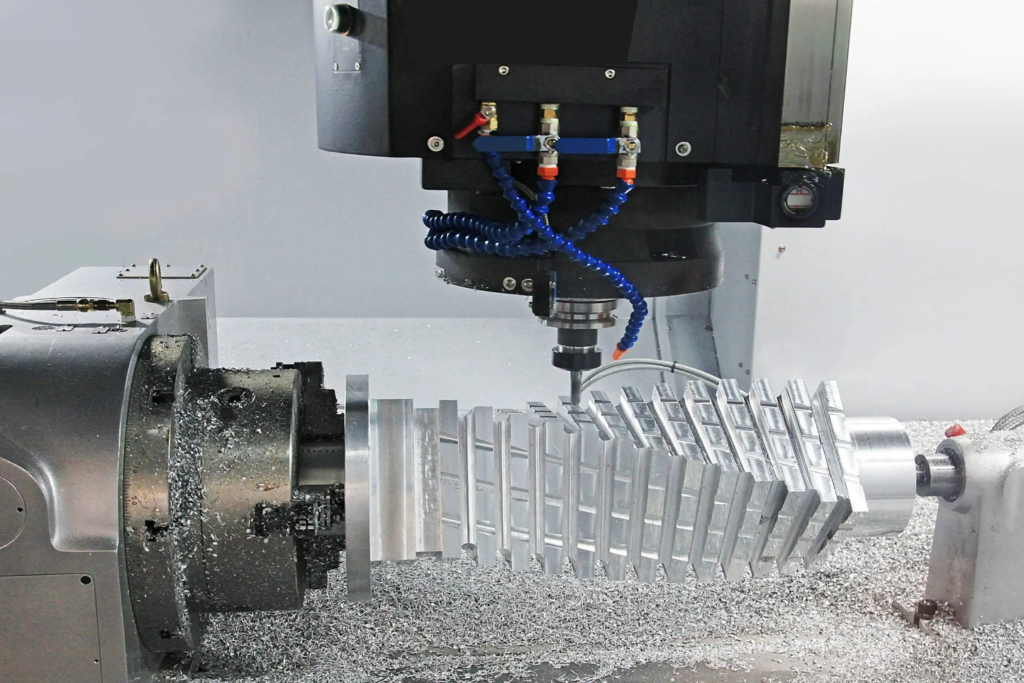
Wéi Design d'Produktiounskäschte beaflosst
Komplex Geometrien erfuerderen méi Maschinnbetrieb, méi Werkzeugwiessel a ville Fäll zousätzlech Opstellungen, wou den Deel nei positionéiert a fixéiert muss ginn, fir Zougang zu Funktiounen aus verschiddenen Orientéierungen ze kréien. All zousätzlech Opstellung bréngt seng eege Käschten a punkto Maschinnzäit, Aarbecht a Potenzial fir akkumuléierte Positiounsfehler mat sech. En Deel, deen an engem eenzegen Opstellung op engem Dräiachs-Bearbeitungszentrum fäerdeg gemaach ka ginn, kascht bal ëmmer manner ze produzéieren wéi en geometresch ähnlechen Deel, deen zwou oder dräi Opstellungen erfuerdert, och wann d'Rohmaterial an d'Toleranzen identesch sinn. [3]
Designfeatures déi d'Käschte erhéijen
Bestëmmt geometresch Charakteristiken dreiwen d'Bearbechtungskäschte konsequent an däerfen nëmme benotzt ginn, wou et funktionell gerechtfäerdegt ass:
- Déif Täsche: D'Bearbechtung vun déiwe Lächer erfuerdert laangwierkend Tools, déi manner steif a méi ufälleg fir Schwéngungen sinn, wat méi lues Schnëttparameter a méi Duerchgäng noutwendeg mécht fir déi gewënscht Uewerfläch z'erreechen. Déift-Breet-Verhältnisser iwwer 3:1 erhéijen d'Käschte merkbar; Verhältnisser iwwer 6:1 kënnen e Feature iwwerproportional deier am Verhältnes zu senger Gréisst maachen.
- Dënn Maueren: Profiler ënner 1.5 mm a Metall oder 2.5 mm a Plastik béien ënner Schnëttkräften of, wat reduzéiert Schnëttdéiften, méi lues Zufuhrgeschwindegkeeten an eng virsiichteg Sequenzéierung vun de Werkzeugbunnen erfuerdert, fir ze vermeiden, datt den Deel verschrott gëtt. All dës Upassunge verlängeren d'Zykluszäit.
- Eng bannenzeg Ecken: CNC-Fräsinstrumenter si zylindresch, dat heescht, datt bannenzeg Ecker nëmme mat engem Mindestradius, deen dem Radius vum Instrument gläich ass, produzéiert kënne ginn. Fir schaarf bannenzeg Ecker ze spezifizéieren, brauch een entweder eng EDM als zweet Operatioun oder ganz kleng Fräsmaschinne lafen mat niddrege Fudderraten, déi allebéid deier sinn. D'Entwécklung vun Ecker mam gréissten akzeptablen Radius reduzéiert d'Käschten direkt.
- Komplex Konturen: Skulpturéiert Uewerflächen a komplex dräidimensional Konturen erfuerderen eng fënnefachseg Bearbechtung oder verschidde dräiachseg Opstellungen mat spezialiséierte Kugelnous-Tools. Béid Approchen erhéijen d'Programméierungszäit, d'Zykluszäit an de Stonnepräis vun der Maschinn am Verglach mat prismatesche Geometrien.
- Ënnersich: Funktiounen, déi net iwwer Standard-Toolorientéierunge zougänglech sinn, erfuerderen spezialiséiert Ënnerschnittsinstrumenter, zousätzlech Astellungen oder alternativ Prozesser wéi z. B. Rützen. Wa Ënnerschnittsinstrumenter net funktionell essentiell sinn, eliminéiert se an der Designphase en iwwerproportionalen Käschtebäitrag. [4]
D'Roll vun Toleranzen an Uewerflächenofschlëss
Toleranzen a Spezifikatioune vun der Uewerflächenfinish hunn en direkten an moossbaren Afloss op d'Bearbechtungskäschten:
- Enk Toleranzen: Toleranzen, déi méi enk wéi IT7 sinn, erfuerderen méi lues Finish-Duerchgäng, méi heefeg Miessungen am Prozess a méi Opmierksamkeet op d'thermesch Stabilitéit an d'Verschleissmanagement vum Werkzeug. All dës Käschten erhéijen sech. Eng Toleranz vun ±0.005 mm op engem net-kritesche Feature kascht däitlech méi fir ze produzéieren an ze verifizéieren wéi ±0.05 mm, ouni funktionelle Virdeel, wann d'Feature dës Präzisioun net erfuerdert.
- Fein Uewerflächenbehandlungen: Fir Ra-Wäerter ënner 0.8 µm z'erreechen, brauch een typescherweis speziell Finish-Aarbechten mat niddrege Fudderraten, an a verschiddene Fäll och zweet Operatiounen ewéi Schleifen oder Hohnen. D'Spezifikatioun vu Ra 0.4 µm op enger Uewerfläch, déi ugestrach oder beschichtet gëtt, bréngt onnéideg Käschte mat sech.
- Inspektioun Käschten: Méi enk Toleranzen erfuerderen eng méi rigoréis Inspektioun, inklusiv CMM-Miessung a dokumentéiert Resultater. Inspektiounszäit an Dokumentatioun droen zu de Gesamtkäschte vun den Deeler bäi, besonnesch bei klenger Produktioun, wou d'Astellungs- an Inspektiounskäschten net iwwer eng grouss Charge ofgeschriwwe kënne ginn.
Beispill
Eng nëtzlech Illustratioun ass de Verglach vun engem einfache rechteckege Aluminiumgehäuse mat engem Gehäuse mat ähnlechen äusseren Dimensiounen, awer mat verschiddene bannenzege Lächer, gekrëmmte Maueren, versiegelte Lächer a komplexe Wénkelen a verschiddene Funktiounen mat enger Toleranz vun ±0.01 mm. Dat einfacht Gehäuse kéint een Opbau, dräi Tools an 15 Minutte Zykluszäit erfuerderen. Déi komplex Versioun kéint dräi Opstellungen, aacht Tools, 90 Minutte Zykluszäit an eng CMM-Inspektiounsroutine erfuerderen. D'Bearbechtungskäschte vum komplexe Stéck kéinte liicht fënnef bis aacht Mol méi héich sinn, ganz duerch Designentscheedungen anstatt duerch Material- oder Volumendifferenzen.
Tipps fir Käschtereduktioun
- Vereinfachen d'Geometrie wou d'Funktioun et erlaabt: All Eegeschaft vun engem Deel soll seng Plaz verdéngen. Wann eng gebéit Mauer, eng déif Täsch oder eng komplex Kontur net zur Funktioun vum Deel bäidréit, reduzéiert d'Ersatz duerch eng méi einfach Geometrie d'Käschten ouni d'Leeschtung ze reduzéieren.
- Benotzt Standard Lächergréissten a Radien: D'Designéiere vu Lächer no Standardbuergréissten an Innenradius no Standardfräsgréissten eliminéiert de Besoin fir speziell Tools a reduzéiert d'Werkzeugswechselfrequenz.
- Eng enk Toleranzen selektiv uwenden: Identifizéiert d'Eegeschafte, déi wierklech eng enk Toleranzen erfuerderen, typescherweis Befestigungsflächen, Lagersëtzer an Ausriichtungsfeatures, a spezifizéiert Standardtoleranzen iwwerall soss. Dës einfach Disziplin kann d'Inspektiounszäit an d'Fäerdegstellungszykluszäit iwwer eng Produktiounsbatch däitlech reduzéieren. [4]
Maschinnenopstellung, Tooling a Käschte fir Aarbecht
Material- a Konstruktiounskomplexitéit bestëmmen, wat gemaach muss ginn, fir en Deel ze produzéieren. Astellung, Ausrüstung an Aarbecht bestëmmen, wat et kascht, fir dat ze maachen. Dës dräi Käschtekategorien ginn an der Offerphase dacks ënnerschat, besonnesch bei Aarbechten a klenge Volumen a Prototypen, wou se e gréisseren Undeel vun de Gesamtkäschte vum Deel ausmaachen kënnen, wéi d'Bearbechtungszäit selwer.
Astellungskäschten an der CNC-Bearbechtung
Ier een eenzege Schnëtt gemaach gëtt, ass eng bedeitend Aarbecht noutwendeg fir d'Maschinn, de Programm an d'Befestigung fir d'Produktioun virzebereeden:
- CNC-Programméierung a CAM-Virbereedung: E CNC-Programméierer muss d'Zeechnung vun den Deeler interpretéieren, de CAD-Modell erstellen oder importéieren, Toolsweeër an der CAM-Software generéieren, de Programm simuléieren fir eng kollisiounsfräi Bewegung ze verifizéieren, an de Code fir de spezifesche Maschinnecontroller noveraarbechten. Fir en einfachen Deel kann dat eng bis zwou Stonnen daueren. Fir eng komplex Komponent mat ville Setups kann d'Programméierung en ganzen Dag oder méi daueren. Dës Zäit gëtt dem Projet zougeschriwwen, egal wéi vill Deeler produzéiert ginn.
- Armaturendesign a Fabrikatioun: Benotzerdefinéiert Befestigungen sinn néideg, wann Standardschraufstécker oder Spannfutter den Deel net adäquat lokaliséiere a festhalen kënnen. D'Entwécklung an d'Veraarbechtung vun enger personaliséierter Befestigung bréngt Käschten mat sech, déi iwwer de ganze Produktiounslaf zréckgedeckt musse ginn. Fir en eenzege Prototyp kënnen d'Käschte fir d'Befestigung mat de Veraarbechtungskäschte vum Deel selwer konkurréieren.
- Maschinnopstellung a Prüfung: D'Luede vum Programm, d'Astelle vun den Offset-Tools, d'Préifung vum éischten Deel an d'Ajustementer ier d'Produktioun ufänkt, brauch Zäit op der Maschinn. Dës Astellungszäit gëtt typescherweis zum volle Stonnepräis vun der Maschinn berechent, wat se zu enger bedeitender Käschtekomponent fir kuerz Produktiounsläufe mécht. [5]
Käschte fir d'Ausrüstung
Schneidinstrumenter sinn e widderhuelende Käschtepunkt bei der CNC-Bearbeitung, deen souwuel mat der Materialschwieregkeet wéi och mam Produktiounsvolumen skaléiert:
- Schneidinstrumenter an Asätz: Standard Hartmetall-Schneidplacken fir Dréien a Fräsen si relativ niddreg wat d'Eenheetskäschte ugeet, awer spezialiséiert Tools wéi Formwierksgeschir, Gewënnfräsen, Ennfräsen mat klengem Duerchmiesser a PCD-Schneidplacken hunn däitlech méi héich Präisser. Eng eenzeg PCD-Schneidplacke fir Aluminiumveraarbechtung kann méi kaschten wéi eng ganz Këscht mat Standard-Hartmetall-Schneidplacken.
- Ersatz vun engem Werkzeug wéinst Verschleiss: An de Produktiounsläufe ginn d'Schneidplacken a definéierten Intervalle indexéiert oder ersat, fir d'dimensional Konsistenz ze erhalen. D'Frequenz vum Ersatz hänkt vum Material, de Schnëttparameter an der erfuerderlecher Toleranz of. Fir schwiereg Materialien wéi Titan oder gehärtetem Stol kënnen d'Käschte pro Stéck substantiell sinn a mussen vun Ufank un an de Präis berücksichtegt ginn. [6]
Aarbecht Ufuerderunge
CNC-Bearbeitung ass gréisstendeels automatiséiert, awer net arbeitsfräi. Dräi Aarbechtskategorien droen zu de Käschte vun den Deeler bäi:
- CNC Programmer: Verantwortlech fir d'Iwwersetzung vun Ingenieurszeechnungen a verifizéiert Maschinnprogrammer. Programméierfäegkeeten beaflossen direkt d'Effizienz vun den Zykluszäiten, well e gutt optimiséierte Programm d'Zykluszäit ëm 20 bis 30 Prozent am Verglach zu engem Basisprogramm reduzéiere kann.
- Maschinn Bedreiwer: Werkstécker belueden an entlueden, de Prozess iwwerwaachen, Miessunge während dem Prozess duerchféieren, Werkzeugwiessel verwalten a op Alarmer reagéieren. Bei enger grousser Produktioun mat etabléierte Prozesser kann een Operateur verschidde Maschinnen gläichzäiteg verwalten, wat d'Aarbechtskäschte pro Deel reduzéiert. Bei Aarbechten mat klengem Volumen oder komplexer Aarbecht ass d'Verhältnes tëscht Operateur a Maschinn méi héich.
- Qualitéitsinspekteren: Mooss fäerdeg Deeler géint Zeechnungsufuerderungen, bedreiw CMM-Ausrüstung a generéier Inspektiounsprotokoller wou néideg. Inspektiounsaarbecht gëtt dacks a Käschteschätzungen iwwersinn, gëtt awer bedeitend fir Deeler mat ville kriteschen Dimensiounen oder déi, déi eng dokumentéiert Zertifizéierung erfuerderen.
Beispill
D'Bezéiung tëscht de Käschte fir d'Opstellung an dem Produktiounsvolumen gëtt am kloersten illustréiert andeems een e Prototyp vun engem eenzege Mol mat enger Produktiounsbatch vergläicht. Betruecht e befräist Aluminiumkomponent, deen zwou Stonne Programméierung, eng Stonn Maschinnopstellung an 20 Minutte Zykluszäit pro Deel erfuerdert. Fir een eenzege Prototyp ass déi total berechent Zäit ongeféier dräi Stonnen an zwanzeg Minutten, vun deenen nëmmen zwanzeg Minutten tatsächlech Schnëttzäit sinn. D'Opstellungs- a Programméierungskäschte maachen 83 Prozent vum Total aus. Fir eng Charge vu 50 identeschen Deeler ginn déiselwecht Opstellungs- a Programméierungskäschten iwwer d'Charge verdeelt, wouduerch d'Overheadkäschte pro Deel ouni Schnëtt op ënner fënnef Minutten Equivalent reduzéiert ginn, an d'Zykluszäit dominéiert d'Käschten, wéi et soll sinn.
Tipps fir Käschtereduktioun
- Standardiséiert Deeldesignen: D'Benotzung vu konsequenten Featuregréissten, Lächermuster a Materialspezifikatioune fir eng ganz Produktfamill erlaabt et, Befestigungen, Programmer an Tools iwwer verschidde Projeten nei ze benotzen, wouduerch d'Installatiounsinvestitioun iwwer eng méi grouss Zuel vun Deeler ofgebucht gëtt.
- Bestehend Befestigungen an Tools nei benotzen: Ier Dir eng personaliséiert Befestigung entwéckelt, sollt Dir evaluéieren, ob e bestehend modulare Befestigungssystem oder eng einfach Modifikatioun vu mëllen Backen den Deel adäquat lokaliséiere kann. Wann Dir keng personaliséiert Befestigungsfabrikatioun vermeit, spuert Dir souwuel Käschten wéi och Liwwerzäit.
- Operatiounen kombinéieren: Wann Deeler sou designt ginn, datt all Funktiounen an engem eenzegen Setup zougänglech sinn, eliminéiert dat zousätzlech Setupkäschten komplett. Och eng bescheiden Reduktioun vun dräi Setups op zwee kann d'Gesamtkäschte vun Deeler bei enger klenger Produktioun bedeitend reduzéieren. [6]
Auswierkunge vun der Produktiounsvolumen an der Batchgréisst
D'Produktiounsvolumen ass ee vun de mächtegsten Hebel fir d'Käschte vun der CNC-Bearbeitung pro Stéck ze kontrolléieren. Déi fix Käschten, déi mat der Programméierung, dem Opbau an der Befestigung verbonne sinn, bleiwen gréisstendeels konstant, egal wéi vill Stécker an engem Laf produzéiert ginn. Mat der Gréisst vun der Charge ginn dës fix Käschten iwwer méi Stécker verdeelt, wouduerch de Käschtebäitrag pro Eenheet progressiv reduzéiert gëtt. D'Verständnis vun dëser Bezéiung erlaabt et Hiersteller an Designer, informéiert Entscheedungen iwwer Bestellquantitéiten, Produktiounsplanung an d'Wirtschaftlechkeet vum Prototyping versus Produktioun ze treffen.
CNC-Bearbeitung fir d'Produktioun vu klenge Serien
Firwat d'Quantitéit d'Eenheetskäschte beaflosst
D'Eenheetskäschte vun engem CNC-bearbechteten Deel besteet aus zwou verschiddene Komponenten: Fixkäschten, déi sech net mat der Quantitéit änneren, a variabel Käschten, déi direkt mat der Unzuel vun de produzéierten Deeler skaléieren. Fix Käschten ëmfaassen d'Programméierung, d'CAM-Virbereedung, d'Opstellung vun de Befestigungselementer an d'Maschinnprüfung. Variabel Käschten ëmfaassen d'Zykluszäit pro Deel, den Toolsverbrauch, d'Material an d'Inspektiounszäit pro Deel. Bei niddrege Volumen dominéieren d'Fixkäschten, an d'Eenheetskäschte si héich. Wann de Volume eropgeet, huelen d'Fixkäschte pro Eenheet of, an d'variabel Käschte ginn den Haaptfaktor vum Eenheetspräis. Dëst ass déi fundamental wirtschaftlech Struktur vun der CNC-Bearbechtung, an de Grond, firwat Prototypdeeler ëmmer méi pro Eenheet kaschten wéi Produktiounsdeeler mat identescher Geometrie. [7]
Käschtenënnerscheeder tëscht de Produktiounsvolumen
De Käschteprofil ännert sech bedeitend iwwer déi verschidden Volumenstufen:
- Eenzelstéckproduktioun: D'Eenheetskäschte sinn um Maximum. Déi ganz Laascht vun der Programméierung, dem Opbau an dem Test fällt op een Deel. Eng Inspektioun vum éischte Produkt ass noutwendeg, an et gëtt keng Méiglechkeet, de Prozess duerch widderholl Zyklen ze optimiséieren. D'Präisser vum Prototyp reflektéieren dës Realitéit a sollten deementspriechend budgetéiert ginn.
- Produktioun a klenge Volumen (10 bis 50 Deeler): D'Astellungskäschte verdeele sech iwwer de ganze Charge, wouduerch d'Eenheetskäschten am Verglach mat der Eenzelstéckproduktioun däitlech reduzéiert ginn. Wéi och ëmmer, bleift den Overhead pro Stéck bedeitend, an all Neibearbechtung oder Schrott huet e proportional groussen Impakt op d'Chargewirtschaftlechkeet.
- Produktioun a mëttlerer Volumen (50 bis 500 Deeler): Astellungs- a Programméierungskäschte maachen nëmmen e klengen Deel vun de Gesamtkäschte fir d'Charge aus. Zykluszäit a Material dominéieren d'Eenheetskäschten, an d'Prozesoptimiséierungsmoossnamen, wéi d'Verfeinerung vun de Werkzeugbunnen an d'Ajustéiere vu Schnëttparameteren, bréngen messbar Rendementer. De Verbrauch vun den Werkzeugen gëtt bei dësem Volumenniveau eng méi siichtbar Käschtekomponent.
- Groussproduktioun (500 Deeler a méi): D'Eenheetskäschte ginn bal komplett vun der Zykluszäit, dem Material an dem Tooling beaflosst. Fix Käschte si pro Stéck vernoléissegbar. Bei dësem Volumen bréngen Investitiounen an d'Reduktioun vun der Zykluszäit, speziell Befestigungsanlagen an automatiséiert Belueden an Entlueden e staarkt Rendement op d'Investitioun. [8]
Skalenvirdeeler an der CNC-Bearbeitung
Nieft der einfacher Käschteverdeelung erméiglechen méi héich Produktiounsvolumen operationell Effizienz, déi d'Eenheetskäschte weider reduzéieren:
- Reduzéiert Aarbechtskäschte pro Eenheet: Wann d'Betreiber sech mat enger Aarbecht vertraut maachen, ginn d'Lade-, Miess- an Iwwerwaachungszäiten erof. Bei grousse Lafvolumen reduzéiert een Bedreiwer, deen gläichzäiteg verschidde Maschinnen geréiert, d'Aarbechtskäschten, déi all Deel zougewise ginn, däitlech.
- Verbessert Maschinnenauslastung: Méi laang Produktiounsläufe reduzéieren den Undeel vun der Maschinnzäit, déi fir d'Opstellung an den Ëmstellungsprozess opgebraucht gëtt, am Verhältnes zur Schnëttzäit, wat d'Gesamteffizienz vun der Ausrüstung verbessert an déi effektiv Stonnekäschte reduzéiert, déi all Deel zougewise ginn.
- Prozessstabiliséierung: Iwwer eng laang Produktiounslaf stabiliséiert sech de Prozess an en konstanten Zoustand, wou d'Verschleissmuster vun den Tools virauszesoen sinn, d'Inspektiounsintervaller optimiséiert kënne ginn an d'Schrottraten erofgoen, well d'Betreiber all systematesch Variatioun identifizéieren a korrigéieren.
Beispill
Eng konkret Illustratioun vun der Volumenökonomie ass de Verglach vun den Eenheetskäschte fir d'Produktioun vun 10, 100 an 1,000 identeschen Aluminiumgehäuse, jiddwer mat enger Zykluszäit vun 25 Minutten an engem kombinéierten Opbau- a Programméierungskäschte vun 300 Dollar. Bei 10 Deeler droen d'Opbaukäschten eleng 30 Dollar pro Deel bäi, ier d'Bearbechtungszäit berécksiichtegt gëtt. Bei 100 Deeler fällt dëse Bäitrag op 3 Dollar pro Deel. Bei 1,000 Deeler ass se mat 0.30 Dollar pro Deel quasi vernoléissegbar. D'Zykluszäitkäschte bleiwen an allen dräi Szenarie konstant, awer hiren Undeel un de Gesamteenheetskäschte klëmmt wann de Volume eropgeet, wouduerch de Fokus op Käschtereduktioun vun der Opbauoptimiséierung op d'Zykluszäitreduktioun verlagert gëtt, wann d'Quantitéiten eropgoen.
Tipps fir Käschtereduktioun
- Bestellunge a méi grouss Chargen konsolidéieren: Wa Lagerung a Cashflow et erlaben, reduzéiert d'Kombinatioun vu méi klenge Bestellunge zu enger eenzeger méi grousser Produktiounslaf d'Frequenz vun den Opstellungen a verdeelt d'fix Käschte méi effektiv. Och d'Verdueblung vun enger Chargegréisst vun 25 op 50 Deeler kann eng bedeitend Reduktioun vun den Eenheetskäschten bréngen.
- Produktiounspläng effizient plangen: D'Gruppéierung vun ähnlechen Deeler, déi datselwecht Material, déiselwecht Befestigung oder datselwecht Tools benotzen, a sequentiell Produktiounsläufe reduzéiert d'Wiesselzäit tëscht Aarbechten a verbessert d'Gesamteffizienz an der Werkstatt.
- Evaluéiert déi minimal wirtschaftlech Bestellquantitéiten: Fir Deeler, déi reegelméisseg verbraucht ginn, hëlleft d'Berechnung vun der Chargengréisst, bei där d'Astellungskäschte pro Eenheet ënner e definéierte Schwellwäert falen, eng rational Mindestbestellquantitéit ze etabléieren, déi d'Lagerkäschte mat de Bearbeitungswirtschaftlechkeet ausbalancéiert.
Conclusioun
D'Käschte vun der CNC-Bearbeitung sinn selten d'Resultat vun enger eenzeger Variabel. Wéi d'Sektiounen uewen weisen, droen d'Materialauswiel, d'Komplexitéit vum Deeldesign, d'Investitioun an d'Tools an d'Produktiounsvolumen all onofhängeg zu de Schlusskäschte vun engem befräiwenten Deel bäi, an hir Interaktioune gi séier zesummegesat, wann gläichzäiteg verschidde Käschtefaktoren präsent sinn. Déi wichtegst Erkenntnis an alle véier Beräicher ass konsequent: d'Entscheedungen, déi an der Designphase getraff ginn, hunn den gréissten Afloss op d'Gesamtproduktiounskäschten, dacks méi wéi all Verhandlung mat engem Liwwerant nodeems den Design ofgeschloss ass.
Ingenieuren a Produktdesigner, déi dës Käschtefaktoren verstoen, si besser positionéiert fir fréi informéiert Kompromësser ze treffen, wa Ännerunge bëlleg sinn, anstatt spéit, wa se et net sinn. D'Auswiel vun engem Material mat adäquater anstatt exzessiver Leeschtung, d'Vereinfachung vun der Geometrie wou d'Funktioun et erlaabt, d'Design fir Eenzel-Opstellungsbearbechtung an d'intelligent Planung vun de Produktiounsvolumen sinn keng Kompromësser bei der Qualitéit. Si sinn d'Disziplin vun der gudder Ingenieurskonscht. Käschtebewosst Design a Präzisiounsfabrikatioun sinn keng konkurréierend Prioritéiten; richteg ugewannt, verstäerken se sech géigesäiteg a jidder Etapp vum Produktiounsprozess.
Referenze
Frank, M., Petrick, IJ, El-Amine Lehtihet, & Voigt, RC (2002). Impakt vum Tooling Design an der Opstellung op d'Variabilitéit vu Produktiouns-P/M-Komponenten . ResearchGate; onbekannt. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á., & Martínez-Martínez, A. (2023). Bestëmmung vu käschtegënschtege Bearbeitungsstrategien fir d'Grouf-Täschefräsen vun Aluminium duerch computergestëtzte Fabrikatioun. Advances in Science and Technology , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
Wéi ginn d'Käschte vun der CNC-Bearbeitung bestëmmt ? (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Journal of Intelligent Manufacturing , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG, & López, MA de los S. (2019). Studie a Verglach vun de verschiddene Käschteschemaen am Zesummenhang mat Geometrie, Material a Veraarbechtung tëscht 3D-Dréck-, Sprëtzguss- a Maschinellbearbeitungstechnologien. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova, & Ramil Dadashov. (2025). Den Afloss vun de Schnëttbedingungen an dem Verschleiss vun den Tools op d'Bearbechtungseffizienz a CNC-Maschinnen . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas, & João Paulo Davim. (2026). Multi-Achs CNC Fräsen vu komplexe Flächen am 7075 Aluminium fir Raumfaartapplikatiounen. D'International Journal of Advanced Manufacturing Technology , 142 (7-8), 3967-3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B., & Dastres, R. (2024). Nohalteg CNC-Bearbechtungsoperatiounen, e Réckbléck. Nohalteg Operatiounen a Computeren , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




