

CNC-Dréibanken gehéieren zu de meescht benotzte Maschinnewierksgeschir an der moderner Produktioun a bilden d'Grondlag vun der Produktioun vu zylindresche Komponenten an Industrien, déi vun der Automobilindustrie bis zur Loft- a Raumfaartindustrie reechen. Duerch d'Dréie vum Werkstéck géint e stationärt Schneidinstrument, läscht eng CNC-Dréibank Material mat héijer Präzisioun fir Wellen, Beschläge, Verbindungsstécker an eng breet Palette vu rotéierende Deeler ze produzéieren.
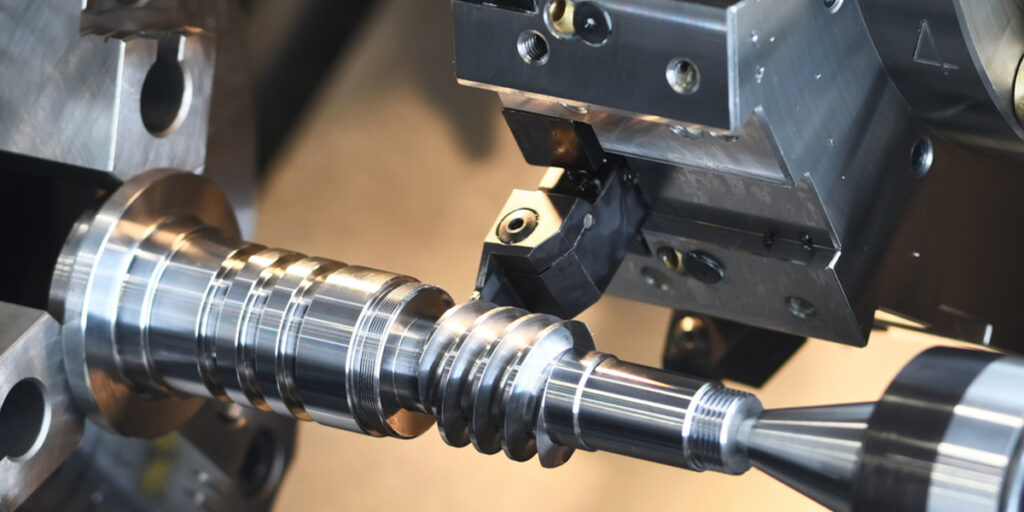
Véier Operatiounen definéieren d'Kärfäegkeete vun enger CNC-Dréibank: Planéieren, Dréien, Gewindeschneiden a Nuten dréinen. Jidderee vun hinnen huet en eegenen Zweck, awer an der Praxis gi se selten isoléiert duerchgefouert. En eenzegt Deel, wéi en hydraulesche Verbindungsstéck oder eng Motorwelle, erfuerdert typescherweis datt all véier Operatiounen an enger geplangter Sequenz bannent engem Setup ausgeführt ginn. D'Verständnis vun all Operatioun eenzel a wéi se zesumme funktionéieren ass fundamental fir eng effektiv CNC-Dréibankprozessplanung an d'Deelqualitéit.
D'Grondlage vun der CNC-Dréibankbearbeitung verstoen
CNC-Dréibankbearbechtung ass den Ausgangspunkt fir ze verstoen, wéi zylindresch Komponenten no enken Dimensiounsspezifikatioune produzéiert ginn. Ier een eenzel Operatiounen ënnersicht, ass et derwäert festzestellen, wat eng CNC-Dréibank ass, wéi se mechanesch funktionéiert a firwat Dréibankbearbechtunge zentral fir d'Präzisiounsfabrikatioun bleiwen, trotz der Disponibilitéit vu méi komplexe Multiachs-Bearbechtungstechnologien.
Wat ass CNC-Dréibankbearbechtung?
Eng CNC-Dréibank ass eng computergesteiert Maschinn, déi e Werkstéck ëm seng zentral Achs rotéiert, während e Schneidwierkszeug sech laanscht programméiert Weeër beweegt fir Material ze entfernen an déi gewënscht Geometrie ze generéieren. De Grondprinzip ënnerscheet Dréibanken vu Fräsmaschinnen: op enger Dréibank rotéiert sech d'Wierkstéck an d'Wierkstéck ass nominell stationär an der Rotatioun, während op enger Fräsmaschinn d'Wierkstéck rotéiert an d'Wierkstéck fixéiert bleift. Dës Ënnerscheedung mécht Dréibanken inherent gëeegent fir zylindresch, konesch a rotationssymmetresch Geometrien mat héijer Genauegkeet an Uewerflächenqualitéit ze produzéieren.
De CNC-Controller interpretéiert en Deelprogramm, typescherweis am G-Code geschriwwe, a konvertéiert et a koordinéiert Bewegung vun de Maschinnachsen, der Spindelgeschwindegkeet an der Auswiel vun den Tools. Dëst eliminéiert déi manuell Upassungen, déi op konventionelle Dréibanken erfuerderlech sinn, a liwwert widderhuelbar Resultater iwwer Produktiounschargen ouni Variatioun tëscht den Operateuren. [1]
Haaptkomponenten vun enger CNC-Dréibank
D'Verständnis vun der funktioneller Roll vun all Maschinnkomponent kläert, wéi d'Operatiounen, déi an de folgende Sektiounen diskutéiert ginn, kierperlech ausgefouert ginn:
- kuck: Spannt a rotéiert d'Wierkstéck. Dräibackenfutter sinn Standard fir ronnt Material, während véierbackenfutter eng präzis Zentréierung vun onregelméissege Werkstécker erméiglechen.
- Spindel: Déi rotéierend Eenheet, déi de Spannfutter an d'Wierkstéck undreiwt. D'Spindelgeschwindegkeet ass programméierbar a passt sech automatesch un, wann d'Schnëttbedingungen sech änneren.
- Werkzeugtuerm: Hält verschidde Schnëttwierkzeugen gläichzäiteg an indexéiert ënner Programmkontroll op déi richteg Werkzeugpositioun, wouduerch manuell Werkzeugwiessel eliminéiert ginn an d'Zykluszäit reduzéiert gëtt.
- Schwanz: Bitt axial Ënnerstëtzung um fräien Enn vu laange Werkstécker mat Hëllef vun engem liewegen oder doudegen Zentrum, wouduerch eng Oflenkung ënner Schnëttkräften verhënnert gëtt.
- CNC Controller: D'Recheneenheet vun der Maschinn, déi de Bestanddeelprogramm ausféiert, d'Achsbewegung geréiert, d'Schnëttbedingungen iwwerwaacht an d'Tooloffset-Kompensatioun handhabt.
Firwat Dréibankoperatioune wichteg sinn
CNC-Dréibankoperatioune bidden dräi Fabrikatiounsvirdeeler, déi schwéier duerch alternativ Prozesser ze replizéieren sinn:
- Genauegkeet a Widderhuelbarkeet: Modern CNC-Dréibanken hunn Duerchmiessertoleranzen vun ±0.005 mm oder besser a Produktiounsbedéngungen, mat enger positioneller Widderhuelbarkeet, déi garantéiert, datt all Deel an enger Charge déiselwecht Spezifikatioun erfëllt.
- Méi séier Produktioun: Automatiséiert Werkzeugwiessel, konstant Uewerflächengeschwindegkeetskontroll a programméiert Méifachzyklen reduzéieren d'Zykluszäiten am Verglach zum manuelle Dréien däitlech.
- Reduzéiert manuell Interventioun: Soubal e Programm validéiert ass, ass d'Bedeelegung vum Bedreiwer op d'Beluede vum Werkstéck, d'periodesch Miessung an d'Iwwerwaachung vum Werkzeugverschleiß limitéiert, wat de Risiko vu mënschleche Feeler bei der Produktioun a grousse Quantitéiten reduzéiert.
Eng praktesch Illustratioun vun dëse Virdeeler ass d'Produktioun vun enger hydraulescher Well, déi Planschfräsen, Dréien, Gewindeschneiden a Nuten erfuerdert. All véier Operatioune ginn an engem eenzegen Opbau op enger CNC-Dréibank ofgeschloss, wouduerch e gemeinsame Referenzwäert behalen gëtt an d'Repositionéierungsfeeler eliminéiert ginn, déi sech opbauen, wann den Deel tëscht Maschinne geréckelt géif ginn. [2]
CNC-Faceing-Operatioun
D'Flächfräsen ass typescherweis déi éischt Operatioun, déi op enger CNC-Dréibank duerchgefouert gëtt, a leet déi dimensional a geometresch Basis fir all spéider Operatioun. E Werkstéck, dat net richteg geflätzt gouf, wäert Längtenongenauegkeeten an Uewerflächenonregelméissegkeeten hunn, déi sech duerch déi ganz Bearbechtungssequenz ausbreeden. Obwuel et eng vun den einfachere Dréibankoperatiounen am Konzept ass, huet d'Flächfräsen en direkten Afloss op d'Genauegkeet vum fäerdegen Deel.
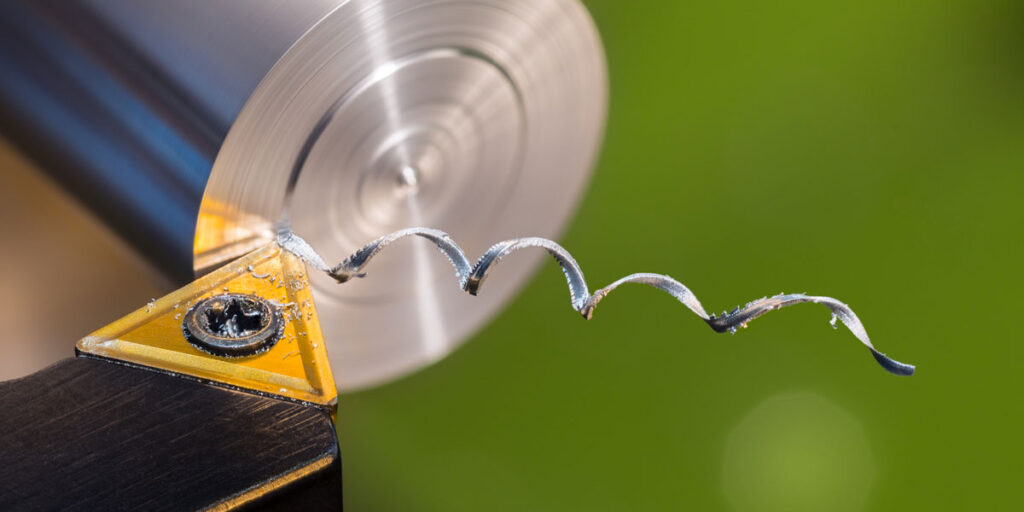
D'Flächbearbeitung beim Maschinéieren
Wat ass konfrontéiert?
Planfräsen ass eng Dréibankbetrieb, bei där d'Schneidwierkszeug radial iwwer d'Ennfläch vun engem rotéierende Werkstéck beweegt a Material ewechhëlt, fir eng flaach, glat Uewerfläch senkrecht zur Spindelachs ze produzéieren. Den Haaptzweck ass et, eng propper, präzis Referenzfläch um Enn vum Werkstéck ze etabléieren, vun där aus axial Dimensiounen an de spéideren Operatioune gemooss a kontrolléiert kënne ginn. Op Rohmaterial sinn d'Ennflächen selten flaach oder quadratesch; Planfräsen korrigéiert dëst, ier weider Bearbechtungsversich gemaach ginn.
Wéi Facing funktionéiert
D'Wierkstéck gëtt am Spannfutter festgeklemmt a mat enger programméierter Spindelgeschwindegkeet gedréit. D'Schneidwierkszeug gëtt um äusseren Duerchmiesser vum Werkstéck positionéiert a mat enger kontrolléierter Zufuhrgeschwindegkeet radial no bannen an d'Mëtt gefuerdert. D'Wierkstéck läscht eng dënn Schicht Material iwwer déi ganz Fläch an engem eenzege Laf oder méi Laf, ofhängeg vum Zoustand vum Material an der gewënschter Uewerflächenqualitéit. Eng konstant Uewerflächengeschwindegkeetskontroll gëtt typescherweis beim Planéieren ugewannt, well d'Schnëttgeschwindegkeet soss géif erofgoen, wann d'Wierkstéck sech dem Zentrum vum Werkstéck ukënnt, wou d'Uewerflächengeschwindegkeet méi niddreg ass. [3]
D'Wiel vun de Werkzeugen fir d'Fräsen gëtt am Allgemengen duerch 80-Grad-Diamant- oder Trigon-Schneiden an engem rietshännegen Werkzeughalter montéiert, wat genuch Spillraum fir d'radial Zufuhrrichtung bitt, während d'Kantestäerkt erhale bleift.
Virdeeler vum Konfrontéieren
- Erstellt flaach a glat Uewerflächen: Eng richteg veraarbechte Säit bitt eng geometresch zouverlässeg Uewerfläch fir spéider Miessungen, d'Sëtzung vu Komponenten oder d'Mëttbuerung vum Heckstock.
- Bestëmmt déi genee Längt vum Werkstéck: D'Flächbearbeitung läscht iwwerschësseg Material vum Enn vum Werkstéck, fir et op déi richteg Startlängt ze bréngen, ier mam Duerchmiesserdréien ufänkt.
- Verbessert d'dimensional Konsistenz: An der Chargenproduktioun garantéiert eng konsequent Planfräsung, datt all Werkstécker vun der selwechter axialer Referenz ufänken, wat d'Längtvariatioune am ganze Charge reduzéiert.
Allgemeng Uwendungen
Facing gëtt an enger breeder Palette vu Produktiounsszenarien ugewannt:
- Virbereedung vun der Rohbouillon: Barmaterial, dat aus enger See geschnidden gëtt, huet typescherweis rau, liicht gebéit Endflächen. Maacht Quadraten op a glätt dës Flächen, ier Dir se weider veraarbecht.
- Erstellung vu Referenzflächen: Flaach Ennen déngen als Referenzflächen fir Axialmiessunge beim Dréien, Gewindeschneiden a Nuten.
- Veraarbechtung vun de Wellenden: Op fäerdege Wellen erstellt d'Vliesung déi propper Ennflächen, déi fir eng korrekt Komponentenastellung an eng korrekt Montagepassung erfuerderlech sinn.
Best Practices
- Auswiel vun der Zufuhrgeschwindegkeet: D'Flächzufuhrraten leien typescherweis tëscht 0.05 an 0.2 mm/Umdréiung, ofhängeg vun der gewënschter Uewerflächenqualitéit. Méi grob Zufuhr ass fir Raufräiungsschnëtt akzeptabel; Finishschnëtt erfuerderen méi niddreg Zufuhr fir Ra-Wäerter ënner 1.6 µm z'erreechen.
- Vermeiden vun Tool-Geschwätz: Klapperen beim Planéieren ass am heefegsten wann den Iwwerhang vum Werkzeug exzessiv ass oder d'Spannung vum Werkstéck net genuch ass. D'Minimiséierung vum Iwwerhang vum Werkzeug an d'Sécherung vun enger sécherer Spannung vum Spannfutter reduzéiert d'Tendenz zum Klapperen däitlech.
- Korrekt Ausriichtung vum Werkzeug: D'Schneidwierkszeug muss präzis op der Mëttellinnhéicht agestallt sinn. En Tool, deen iwwer oder ënner der Mëtt agestallt ass, léisst e Stéck onbearbechtet Material an der Mëtt vum Werkstéck a produzéiert eng konvex anstatt eng flaach Fläch. [4]
E representatiivt Beispill vun der Planéierung an der Praxis ass d'Virbereedung vun enger Stolstang ier se an eng Motorwelle verwandelt gëtt. D'Enn vum raue Staang gëtt planéiert fir en propperen axialen Datum ze etabléieren, duerno gëtt e Zentrumbuer op der planéierter Uewerfläch ugewannt fir d'Heckstockënnerstëtzung fir déi folgend Dréioperatiounen ze bidden.
CNC-Dréioperatioun
Dréien ass déi definéierend Operatioun vun enger CNC-Dréibank an de Prozess, vun deem d'Maschinn hiren Numm kritt. Wärend d'Flächfräsen d'Endgeometrie vun engem Werkstéck adresséiert, formt d'Dréien de zylindresche Kierper, reduzéiert Duerchmiesser, erstellt Stufen, generéiert Konungen a produzéiert komplex Profiler. Besonnesch an der Wellenherstellung ass d'Dréien verantwortlech fir de gréissten Deel vun der Materialentfernung a bestëmmt direkt d'Dimensiounsgenauegkeet an d'Uewerflächenqualitéit vum fäerdege Baudeel.
Wat ass Dréien?
Dréien ass e Materialentfernungsprozess, bei deem d'Schneidwierkszeug axial laanscht e rotéierend Wierkstéck beweegt a säin äusseren Duerchmiesser op eng programméiert Zildimensioun reduzéiert. D'Werkstéck dréckt kontinuéierlech op d'Uewerfläch vum Wierkstéck an, wärend et d'Längt vum Schnëtt duerchleeft, wouduerch eng zylindresch Uewerfläch entsteet, där hiren Duerchmiesser duerch d'radial Schnëttdéift an där hir Längt duerch d'axial Bewegung vum Werkstéck bestëmmt gëtt. D'Genauegkeet vum resultéierenden Duerchmiesser hänkt vun der Maschinnegeometrie, dem Zoustand vum Werkstéck, de Schnëttparameteren an der Steifheet vum Werkstéck of, déi all bannent entspriechende Grenzen kontrolléiert musse ginn, fir déi spezifizéiert Toleranz ze erfëllen. [5]
Aarte vu Wendungsoperatiounen
CNC-Dréie ëmfaasst verschidden ënnerschiddlech Operatiounstypen, déi all op eng spezifesch geometresch Ufuerderung ugepasst sinn:
- Riicht Dréiung: D'Werkzeug beweegt sech parallel zur Spindelachs an enger fixer radialer Déift, wouduerch en eenheetleche zylindreschen Duerchmiesser iwwer déi ganz Längt vum Schnëtt entsteet. Dëst ass déi heefegst Dréioperatioun a bildt d'Basis vu Lagersëtzer, Lagerflächen a generelle zylindresche Charakteristiken.
- Schrëttdréiung: D'Tool beaarbecht eng Serie vun ënnerschiddlechen Duerchmiesser op hannereneen axialen Positiounen, wouduerch e gestaffelte Profil entsteet, wéi am Kontext vun der Welleproduktioun mat verschiddenen Duerchmiesser am Detail diskutéiert gëtt. All Schrëtt erfuerdert datt d'Tool tëscht engem zylindresche Laf an enger Schëllerfläch wiesselt, wat eng präzis Z-Achs-Positionéierung bei all Iwwergang erfuerdert.
- Konusdréien: D'Instrument beweegt sech gläichzäiteg an der X- an Z-Achs an engem programméierte Verhältnis, wouduerch eng konisch Uewerfläch entsteet. Konusen sinn heefeg op Werkzeugschäfte, Spindelnuesen a Päiffittings, wou selbstverriegelnd oder ofdichtend konisch Grenzflächen erfuerderlech sinn.
- Profildréien: D'Tool follegt enger komplexer programméierter Kontur a produzéiert gekrëmmt oder onregelméisseg axial Profiler. Dëst gëtt fir Komponenten wéi Nockenwellen, Formrollen an all Deel benotzt, wou den Duerchmiesser kontinuéierlech anstatt a diskrete Schrëtt variéiert.
Faktoren, déi d'Dréiqualitéit beaflossen
Véier primär Prozessparameter bestëmmen den Ausgang vun enger Dréioperatioun:
- Schnëttgeschwindegkeet: Ausgedréckt a Flächenmeter pro Minutt, bestëmmt d'Schnëttgeschwindegkeet d'Geschwindegkeet, mat där d'Schneidkant d'Material vum Werkstéck beréiert. Eng ze niddreg Geschwindegkeet verursaacht Bildung vu Kanten a schlecht Uewerflächenqualitéit; eng ze héich Geschwindegkeet beschleunegt d'Verschleiss vum Werkzeug a riskéiert thermesch Schied un der Uewerfläch vum Werkstéck. Fir mëttelgrouss Kuelestol sinn Schnëttgeschwindegkeete vun 200 bis 300 m/min mat beschichteten Hartmetallschneiden representativ Ausgangsbedingungen.
- Feed Taux: Kontrolléiert d'axial Fortschrëtt vum Tool pro Spindelëmdréiung. D'Zufuhrgeschwindegkeet beaflosst direkt d'Uewerflächenrauheet; méi niddreg Zufuhr produzéiere méi fein Uewerflächen, awer erhéijen d'Zykluszäit. Fir d'Festbearbeitung op Lagersëtzer si Zufuhrgeschwindegkeete vun 0.05 bis 0.1 mm/Ëmdréiung typesch.
- Schnittdéift: Bestëmmt d'radial Material dat pro Laf ewechgeholl gëtt. Raubearbeitungslaafen benotzen Déiften vun 2 bis 5 mm fir d'Materialofsenkungsquote ze maximéieren, während Finish-Laafen 0.1 bis 0.3 mm benotzen fir eng Dimensiounsgenauegkeet z'erreechen, ouni exzessiv Schnëttkräften anzeféieren.
- Tool Material: Beschichtete Karbid ass déi Standardwiel fir Stoldreiwen bei Rau- a Finbearbeitungsapplikatiounen. Keramik-Schneidplacken ginn fir d'Héichgeschwindegkeets-Finbearbeitung vu gehärtete Materialien benotzt, während CBN-Schneidplacken fir d'Häertdreiwen vu Komponenten iwwer 45 HRC ugewannt ginn.
Virdeeler vun CNC Dréi
- Héichdimensional Genauegkeet: CNC-Dréiaarbechten hale konsequent Duerchmiessertoleranzen vun IT6 bis IT8 ënner Produktiounsbedéngungen, mat Finish-Operatiounen, déi IT5 op stabilen Opstellungen mat gutt ënnerhalenem Tools erreechen kënnen.
- Excellent Uewerflächenfinish: Optiméiert Finishparameter produzéieren Ra-Wäerter vun 0.4 bis 1.6 µm op gedréiten Uewerflächen, wouduerch d'Ufuerderunge vu Lagersëtzer, Dichtungsflächen a Lagerlager ouni zweet Schleifen a ville Uwendungen erfëllt ginn.
- Effizient Materialentfernung: Raubearbeitungszyklen, déi mat konzentréierte Zyklen wéi G71 programméiert sinn, automatiséieren d'Materialentfernung a verschiddenen Duerchgäng no engem definéierte Profil, wouduerch d'Metallofspuerquote maximéiert gëtt, während eng konsequent Finishzulage fir déi spéider Finishduerchgang bäibehale gëtt.
E praktescht Beispill ass d'Bearbechtung vun enger gestaffelter Getriebewelle mat verschiddenen Duerchmiesser. De CNC-Programm sequenzéiert Raufräsungsübungen iwwer déi ganz Wellelängt, gefollegt vun Finish-Übungen op all Duerchmiesserzon an der Reiefolleg vun der funktioneller Prioritéit, als éischt d'Lagersëtzer, dann d'Dichtungsflächen, dann d'Spaltdurchmesser, fir sécherzestellen, datt déi kriteschst Uewerflächen de mannst gestéierte Schlussschnëtt kréien. [6]
CNC-Gewindebetrieb
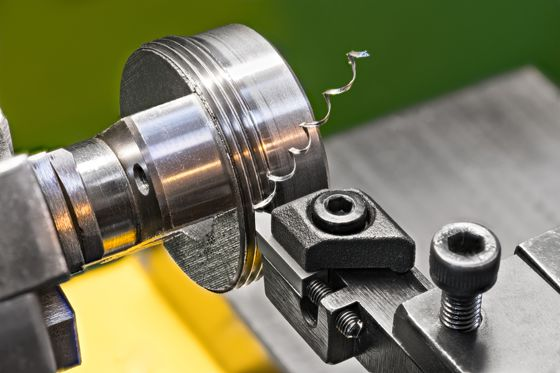
Gewënddreiwen ass eng vun den technesch usprochsvollsten Operatiounen, déi op enger CNC-Dréibank duerchgefouert ginn, a verlaangt eng präzis Synchroniséierung tëscht der Spindelrotatioun an der Werkzeugbewegung, fir eng spiralfërmeg Gewënnform ze generéieren, déi den dimensionalen a funktionelle Standarden entsprécht. Gewënddreiwen gehéieren zu den heefegsten mechanesche Charakteristiken an der Ingenieurskonscht, an d'Fäegkeet, se präzis an konsequent op enger CNC-Dréibank ze produzéieren, ass eng Kärkompetenz an der Präzisiounskomponentenherstellung.
Wat ass Threading?
Gewindefräsen ass eng Dréibankbewegung, déi eng spiralfërmeg Nut mat definéierter Form a Steigung op déi zylindresch Uewerfläch vun engem Werkstéck schneit. De resultéierende Gewindeprofil erlaabt e mechanescht Kontakt mat engem passenden Gewindekomponent, wat Befestigung, Upassung, Dichtung oder Kraaftiwwerdroung erméiglecht, ofhängeg vun der Uwendung. Am Géigesaz zur Planéierung oder Dréiung, wou d'Toolzufuhr onofhängeg vun der Spindelrotatioun ass, erfuerdert d'Gewindefräsen, datt d'Tool genau eng Steiglängt pro Spindelëmdréiung virugeet. All Ofwäichung an dëser Synchroniséierung produzéiert e Gewinde, deen dimensional falsch an funktionell onbrauchbar ass. [7]
Wéi CNC-Gewindebau funktionéiert
Op enger CNC-Dréibank gëtt d'Gewindeféierung duerch eng steif Kopplung tëscht dem Spindelencoder an dem Z-Achs-Servoundriff erreecht. De CNC-Controller liest d'Spindelpositioun a Echtzäit a dréckt de Werkzeugsschëff mat enger Zufuhrgeschwindegkeet, déi genee der programméierter Gewëndstéigung gläich ass. Dës Synchroniséierung gëtt iwwer verschidde Lafgäng erhale gelooss, woubäi all Lafgäng dem selwechte spiralfërmege Wee wéi dee virdrun follegt, wouduerch de Gewëndprofil inkrementell verdéift gëtt, bis déi voll Gewënddéift erreecht ass.
Schlësselaspekter vum Threadingprozess sinn:
- Pitchgenauegkeet: D'Gewënnschréi muss op d'Standardtoleranz fir déi spezifizéiert Gewënnform gehale ginn. Schréiegtfehler sammelen sech iwwer d'Gewënnlängt un a kënnen e richtegt Kontakt mam Begleetkomponent verhënneren.
- Fuedem Déift Kontroll: D'Gewindeféierung gëtt a verschiddene Schrëtt duerchgefouert, woubäi bei all Schrëtt e progressiv méi klenge Span ewechgeholl gëtt, wa sech d'Form vum Gewënn méi déif mécht. Dës Method geréiert d'Schnëttkräften a verhënnert, datt d'Oflenkung vum Werkzeug de Gewënnprofil verzerrt.
- Zouführungsmethod: D'radial Zoufuhr schneit symmetresch op béide Flanke vun der Gewënnform, während d'Flankenzoufuhr haaptsächlech op enger Flank schneit, wat d'Schnëttkräfte reduzéiert an d'Spankontrolle verbessert. D'Flankenzoufuhr gëtt fir Gewënn mat méi groussen Steigungen a méi haart Materialien bevorzugt. [8]
Zorte vu produzéierte Fuedem
CNC-Dréibanken produzéieren souwuel extern wéi och intern Gewënnformen iwwer eng breet Palette vu Standarden an Uwendungen:
- Extern Gewënn: Schneid um äusseren Duerchmiesser vu Wellen, Schrauwen a Verbindungselementer. Zu den heefegsten Uwendungen gehéieren Gewënnwellenenden, hydraulesch Fittings an d'Produktioun vu Befestigungselementer. Äusserlecht Gewënn ass dat einfachst vun deenen zwee, well den Zougang zum Werkzeug an d'Spanentsuergung onbegrenzt sinn.
- Intern Gewënn: Bannent gebuerene Lächer mat enger Buerstang schneiden. Bannenzeg Gewënnschrauben ass méi usprochsvoll wéi baussenzeg Gewënnschrauben wéinst limitéiertem Zougank zu den Tools, reduzéierter Steifheet vun der Buerstang an der Schwieregkeet, d'Gewënnschrauben beim Schnëtt ze beobachten an ze moossen. De minimale Buerdurchmesser an d'Gewënndéift bestëmmen d'Gréisst an den Iwwerhang vun der Buerstang, déi allebéid d'erreechbar Genauegkeet beaflossen.
Gewëndungsmethoden an CNC-Dréibanken
Dräi Gewënnmethoden sinn op CNC-Dréibanken verfügbar, all gëeegent fir verschidden Uwendungen:
- Eenzelpunkt-Gewinde: Eng eenzeg Schnëttschnitt verfollegt de spiralfërmegen Trajet vum Gewënn a verschiddenen Duerchgäng. Dës Method ass villfälteg, kann op all Gewënnform a -steigung uwendbar sinn a produzéiert präzis Gewënn iwwer eng breet Palette vu Materialien. Et ass déi Standardmethod fir d'Wellengewinde an der Präzisiounsfabrikatioun.
- Gewënnfräsen: Obwuel et technesch gesinn eng Fräsoperatioun ass, gëtt d'Gewënnfräsen op Dréizentren duerchgefouert a produzéiert Gewënn duerch d'spiralfërmeg Interpolatioun vun enger Méizännfräs. Et gëtt bevorzugt fir Gewënn mat groussen Duerchmiesser, haart Materialien a Blannlächer, wou de Risiko vu Gewindebohrbroch inakzeptabel ass.
- Tippen: E Gewënngewinde gëtt ënner CNC-Steierung an e virgebuert Lach ageschrauft, fir séier bannenzeg Gewënn ze produzéieren. Gewënngewinde ass effizient fir bannenzeg Gewënn mat klengem Duerchmiesser a Produktiounsvolumen, awer ass limitéiert op Standardgewindeformen an ass empfindlech op Werkzeugbroch bei haarden oder ënnerbrachene Schnëtt.
Schlëssel Considératiounen
- Fuedemstandarden: D'Gewënn mussen no dem korrekte Standard fir d'Applikatioun produzéiert ginn. Metresch Gewënn (ISO), Unified National Coarse (UNC), Unified National Fine (UNF) a Päifgewindestandarden (NPT, BSPT) hunn all spezifesch Ufuerderunge fir Steigung, Wénkel an Toleranz, déi korrekt programméiert a verifizéiert musse ginn.
- Gestioun vun den Toolsverschleiss: Gewëndschneidplacken ofnotzten sech progressiv mat all produzéierten Deel. Mat der Ofnotzung vum Schnëttplacke verschlechtert sech d'Genauegkeet vun der Gewënnform, besonnesch op de Flankenwénkelen an dem Kammradius. Reegelméisseg Indexéierung vun de Schnëttplacken an eng periodesch Verifizéierung vun der Gewënndicke si bei der Produktioun vun de Gewëndschneidoperatiounen néideg.
- Programméierungsgenauegkeet: Gewëndungszyklen wéi G76 a FANUC-baséierte Kontrollen erfuerderen déi korrekt Input vu Steigung, Gewënddéift, Anzugwénkel an Unzuel vun den Duerchgäng. Programméierungsfeeler an dëse Parameteren produzéieren Gewënder, déi visuell akzeptabel ausgesinn, awer bei der Dickekontroll net klappen. [9]
E representatiivt Beispill ass d'Produktioun vu Gewënnleitungen fir industriell Flëssegkeetssystemer. All Fitting erfuerdert äusseren Gewënn, deen no NPT- oder BSPT-Standarden veraarbecht ass, wou déi konisch Gewënnform souwuel mechanesch Verbindung wéi och Drockdichtung ouni zousätzlech Dichtungskomponenten suergt. D'Genauegkeet vum Steigungspunkt an d'Konsistenz vum Flankenwénkel si kritesch fir eng dicht Verbindung am Betrib z'erreechen.
Conclusioun
CNC-Dréibankbearbechtung baséiert op véier ofhängegen Operatiounen: Planen, Dréien, Gewindefräsen a Nuten. Jidderee vun hinnen déngt engem spezifeschen geometreschen an funktionellen Zweck, awer keng vun hinnen funktionéiert isoléiert. D'Planen bestëmmt d'axial Referenz, d'Dréien definéiert déi zylindresch Form, an d'Gewindefräsen erstellt déi mechanesch Verbindungsmerkmale, déi d'Baugruppen zesummenhalen. Dës Operatiounen, déi an enger geplangter Sequenz an engem eenzegen Opbau ausgefouert ginn, liwweren déi dimensional Genauegkeet, Uewerflächenqualitéit a funktionell Zouverlässegkeet, déi d'Herstellung vu Präzisiounskomponenten erfuerdert.
De Wäert vum Verständnis vun all Operatioun eenzel läit an der Fäegkeet, déi komplett Bearbeitungssequenz ze plangen an ze optimiséieren. Déi richteg Parameterauswiel, déi entspriechend Tools an eng disziplinéiert Prozesskontrolle an all Etapp bestëmmen, ob dat fäerdegt Stéck seng Spezifikatioune entsprécht oder eng nei Veraarbechtung brauch. An engem Produktiounsëmfeld, wou Konsequenz a Effizienz gläichermoossen wichteg sinn, bleift d'Beherrschung vun dëse véier Kär-Dréibankoperatiounen haut nach ëmmer sou relevant wéi jee virdrun.
Referenze
Aresco, R. (23. Februar 2024). Erie Institut fir Technologie . Erie Institut fir Technologie. https://erieit.edu/introduction-to-cnc-turning/
Computernumeresch Kontroll - eng Iwwersiicht | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11. Januar 2025). Ëmfaassende Guide fir d'Gewindefräsen op enger Dréibank - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6. Januar 2026). Wéi liwwert d'Flächfräsen wierklech flaach CNC-Uewerflächen? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming, & Naveed Raheel. (2025). Optimiséierung vun der Ënnerflächenintegritéit an der Uewerflächenqualitéit beim Drehen vu mëllen Stol: E multiobjektiven Usaz fir Werkzeugverschleiung a Bearbechtungsparameter. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Armaturen a Werkstéckspannsystemer an der Bearbechtung. CIRP Annals , 74 (2), 945-969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., & Chasos, C. (2024). Fortgeschratt CNC-Gewënnfräsen: e komplette konservéierte Zyklus fir effizient Schneiden vu Gewënn mat fixer oder variabler Steigung a Radius. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). AUTOMATISÉIERUNG VUM FRÄISBETRIEB OP ENGEM CNC-BEARBEITUNGSZENTER. International Journal of Engineering Science and Technology , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., & Yusuf Altintas. (2014). Mechanik an Dynamik vum Gewënnfräsprozess. International Journal of Machine Tools and Manufacture , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




