

D'Qualitéitskontroll bei der CNC-Bearbeitung endet net, wann de leschte Schnëttprozess ofgeschloss ass. En Deel kann mat engem perfekt programméierte Werkzeugwee bearbecht ginn an trotzdem net seng Spezifikatioun erfëllen, wéinst Werkzeugverschleiung, Fixture-Oflenkung oder thermescher Variatioun während dem Schnëttprozess. Dimensiounsgenauegkeet ass de ganze Punkt vun der CNC-Bearbeitung, an d'Iwwerpréiwung vun dëser Genauegkeet, ier en Deel d'Atelier verléisst, ass dat, wat e verlässleche Liwwerant vun engem onzouverléissege trennt.
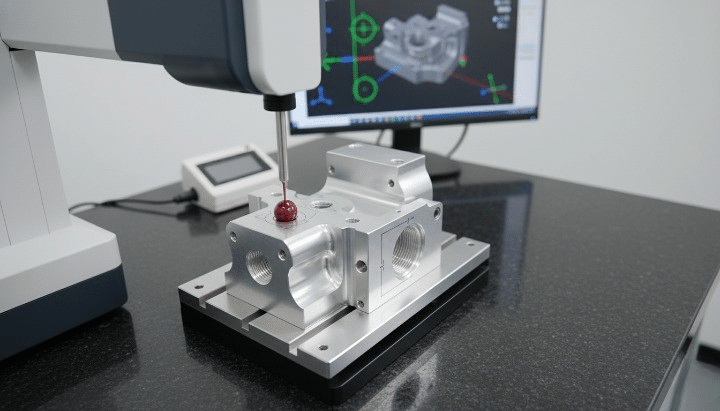
CMM Inspektiounsprozess fir CNC Deeler
Koordinatenmiessmaschinnen, allgemeng bekannt als CMMs, sinn den Industriestandardinstrument fir ze kontrolléieren, ob befräibert Deeler hir dimensional an geometresch Ufuerderungen erfëllen. Duerch d'Miessung vu physikalesche Charakteristiken am Verglach zum urspréngleche CAD-Modell mat Submikronpräzisioun gëtt d'CMM-Inspektioun den Hiersteller eng objektiv, dokumentéiert Basis fir d'Qualitéit vun den Deeler virun der Liwwerung ze bestätegen.
Wat ass CMM-Inspektioun?
CMM-Inspektioun ass de Prozess, bei deem eng Koordinatenmiessmaschinn benotzt gëtt, fir ze kontrolléieren, ob en hiergestallten Deel senge Konstruktiounsspezifikatioune entsprécht. D'Verständnis vun der Funktiounsweis vun der Maschinn selwer ass d'Grondlag fir ze verstoen, firwat dës Inspektiounsmethod an der Präzisiounsfabrikatioun onentbierlech ginn ass.
Wat ass eng Koordinatenmiessmaschinn (CMM)?
Eng Koordinatenmiessmaschinn ass en Präzisiounsinstrument, dat d'physikalesch Geometrie vun engem Objet moosst, andeems d'Positioun vu Punkten op senger Uewerfläch am dräidimensionale Raum opgeholl gëtt. Eng Sonde beréiert den Deel op definéierte Plazen, an d'Maschinn notéiert d'X-, Y- an Z-Koordinaten vun all Kontaktpunkt relativ zu engem fixe Referenzrahmen. D'Software vergläicht dann dës gemoossene Punkten mat den nominellen Dimensiounen, déi am CAD-Modell vum Deel definéiert sinn, a berechent Ofwäichunge fir all iwwerpréift Feature [1].
Déi wichtegst Komponente vun engem CMM sinn:
- Probe: Den Detektiounsapparat, deen d'Uewerfläch vum Deel beréiert oder scannt. Touch-Trigger-Sonden registréieren en eenzege Kontaktpunkt, während Scansonden kontinuéierlech Daten laanscht eng Uewerfläch sammelen.
- Moosstabell: Eng Präzisiounsgranit- oder Keramikoberfläche, déi eng stabil, flaach Referenzfläch bitt, op där den Deel während der Inspektioun positionéiert gëtt.
- Software: Kontrolléiert d'Bewegung vun der Sonde, notéiert Miessdaten, vergläicht Resultater mat CAD-Nennwäerter a generéiert Inspektiounsberichter.
- X-, Y- an Z-Achsen: Déi dräi linear Achsen, laanscht déi d'Sond sech beweegt fir all Punkt am Miessvolumen z'erreechen, sinn all mat héichopléisende linearen Encoderen ausgestatt, déi d'Positioun mat enger Genauegkeet op Mikroniveau verfollegen.
Firwat CMM-Inspektioun wichteg bei der CNC-Bearbeitung ass
CMM-Inspektioun erfëllt verschidde Funktiounen, déi schwéier duerch manuell Miessmethoden ze replizéieren sinn:
- Sécherstellen, datt d'Deeler mat CAD-Zeechnunge iwwereneestëmmen: En direkten Verglach mam digitale Modell bestätegt, datt all gemoossene Feature bannent senger spezifizéierter Toleranz fällt, net nëmmen déi Features, déi einfach mat Handwierksgeschir ze kontrolléieren sinn.
- Verifizéiert Toleranzen a geometresch Charakteristiken: Komplex geometresch Toleranzen wéi Positioun, Flaachheet a Senkrechtheet sinn schwéier oder onméiglech genee mat Schiebelästen oder Mikrometer ze verifizéieren, awer ginn routineméisseg an objektiv vun engem CMM gemooss.
- Reduzéiert Mängel a Reparaturen: D'Identifikatioun vu Dimensiounsproblemer ier Deeler verschéckt oder zesummegebaut ginn, verhënnert Downstream-Feeler, déi spéider an der Produktiounskette vill méi deier sinn ze korrigéieren.
- Verbessert d'Vertraue vun de Clienten: Dokumentéiert Inspektiounsberichter liwweren objektiv Beweiser fir d'Konformitéit, ënnerstëtzen Qualitéitsofkommes a reglementaresch Ufuerderungen an Industrien wéi Loftfaart a medizinesch Geräter. [2].
Eng CNC-fräigestallt Loftfaarthalterung, déi mat enger Positiounstoleranz vu ±0.01 mm op senge Montagelächer spezifizéiert ass, illustréiert firwat d'CMM-Inspektioun néideg anstatt optional ass. Bei dësem Toleranzniveau kënnen manuell Miessinstrumenter d'Konformitéit net zouverlässeg bestätegen, an d'geometresch Bezéiung tëscht verschiddene Lächer, net nëmmen hir individuell Duerchmiesser, muss verifizéiert ginn. Eng CMM moosst déi tatsächlech Positioun vun all Lach am Verhältnes zu den Datenpunktmerkmale vum Deel a bestätegt ob d'Halterung d'Positionstoleranz erfëllt, ier se fir d'Montage an d'Fligerstruktur guttgeheescht gëtt.
Wéi CMM-Inspektioun fir CNC-Deeler funktionéiert
D'CMM-Inspektioun follegt enger strukturéierter Sequenz vun der Deelvirbereedung bis zur definitiver Berichterstattung. All Schrëtt dréit zur allgemenger Genauegkeet a Zouverlässegkeet vum Inspektiounsresultat bäi, an d'Iwwersprangen oder d'Verspéidung vun enger Etapp bréngt de Risiko vu Miessfehler mat sech.
Schrëtt 1: Virbereedung vum CNC-Deel
- Botzen vum Deel: Spänen, Kühlmëttelreschter a Schnëttflëssegkeet mussen virun der Miessung vun der Deeluewerfläch ewechgeholl ginn, well all Kontaminatioun op engem gemoossene Feature e Feeler am Kontaktpunkt vun der Sonde verursaacht.
- Stabiliséierend Temperatur: CMM-Miessunge si ganz empfindlech op thermesch Expansioun. Deeler, déi ënner Killmëttelstroum oder an enger waarmer Werkstattëmfeld veraarbecht ginn, kréien normalerweis d'Méiglechkeet, sech op déi kontrolléiert Temperatur vum CMM-Raum, dacks 20°C, ze stabiliséieren, ier d'Miessung ufänkt, besonnesch bei Komponenten mat enger knapper Toleranz. [3].
- Positionéierung a Befestigung: Den Deel gëtt op den Miessdësch geluecht a fixéiert, entweder fräi leiend fir einfach Geometrien oder an enger spezieller Befestigung fir Deeler, déi eng konsequent Orientéierung erfuerderen oder Eegeschafte hunn, déi soss fir d'Sond net zougänglech wieren.
Schrëtt 2: CAD-Donnéeën an Inspektiounsprogramm lueden
- Import vun Designspezifikatiounen: De CAD-Modell vum Deel, inklusiv Nenndimensiounen an Toleranzufroen, gëtt an d'CMM-Software importéiert, wouduerch d'Referenzgeometrie festgeluecht gëtt, mat där d'Miessunge verglach ginn.
- Definitioun vu Miesspunkten: En Inspektiounsprogramm gëtt entweder manuell oder iwwer CAD-baséiert Programméierung erstallt, deen spezifizéiert, wéi eng Features gemooss ginn, d'Sequenz vun de Sondbewegungen an déi spezifesch Punkten oder Scanweeër op all Feature.
Schrëtt 3: Den Deel moossen
- Sond beréiert ausgewielten Uewerflächen: De CMM féiert déi programméiert Routine aus, beweegt d'Sond op all definéiert Plaz a registréiert Kontaktpunkten op der Deeluewerfläch.
- Datenpunkten déi automatesch gesammelt ginn: Fir all Fonktioun ginn typescherweis verschidde Punkten gesammelt, fir seng Geometrie präzis ze definéieren, wéi zum Beispill verschidde Punkten ronderëm en Buerungsumfang, fir den Duerchmiesser an d'Ronnheet ze berechnen.
- Vergläich mat Designdimensiounen: D'Software berechent déi tatsächlech Dimensioun oder geometresch Charakteristik vun all Element aus de gesammelten Punkten a vergläicht se mam Nennwäert an dem Toleranzband, déi an den CAD-Daten definéiert sinn.
Schrëtt 4: Inspektiounsberichter generéieren
- Resultater bestanen/net bestanen: All gemoossene Feature gëtt als bannent oder ausserhalb vun der Toleranz markéiert, wat eng direkt Zesummefassung vun der Konformitéit vum Deel liwwert.
- Dimensiounsofwäichungsanalyse: Detailléiert Rapporte weisen den tatsächleche gemoossene Wäert, den Nennwäert an d'Ofwäichung fir all iwwerpréift Funktioun, wat d'Analyse vun der Wuerzelursaach ënnerstëtzt, wa Ofwäichunge festgestallt ginn.
- Dokumentatioun fir Qualitéitsregistréierungen: D'Rapporte ginn als Deel vum Qualitéitsprotokoll vun der Produktioun archivéiert, fir d'Ufuerderunge fir d'Verfollegbarkeet an d'Qualitéitsofkommes mam Client z'ënnerstëtzen.
D'Inspektioun vun engem CNC-fräigestallten Aluminiumgehäuse mat ville Lächer, Schlitzer a Montageflächen weist de Wäert vun enger strukturéierter CMM-Routine. Amplaz all Feature manuell mat Schiebelächer an engem Héichtenmesser ze kontrolléieren, moosst en eenzegt CMM-Programm all Lachduerchmiesser a Positioun, Schlitzbreet a -positioun, an Uewerflächenflaachheet an enger automatiséierter Sequenz, wouduerch e komplette Dimensiounsbericht an engem Brochdeel vun der Zäit produzéiert gëtt, déi eng manuell Inspektioun erfuerdert, mat wesentlech méi grousser Genauegkeet vun de geometresche Bezéiungen tëscht Features.
Aarte vu Miessungen, déi während der CMM-Inspektioun duerchgefouert ginn
CMMe si fäeg, eng breet Palette vun dimensionalen a geometreschen Charakteristiken ze moossen, vun deenen vill mat konventionellen Handwierksgeschir onpraktesch oder onméiglech ze verifizéieren wieren.
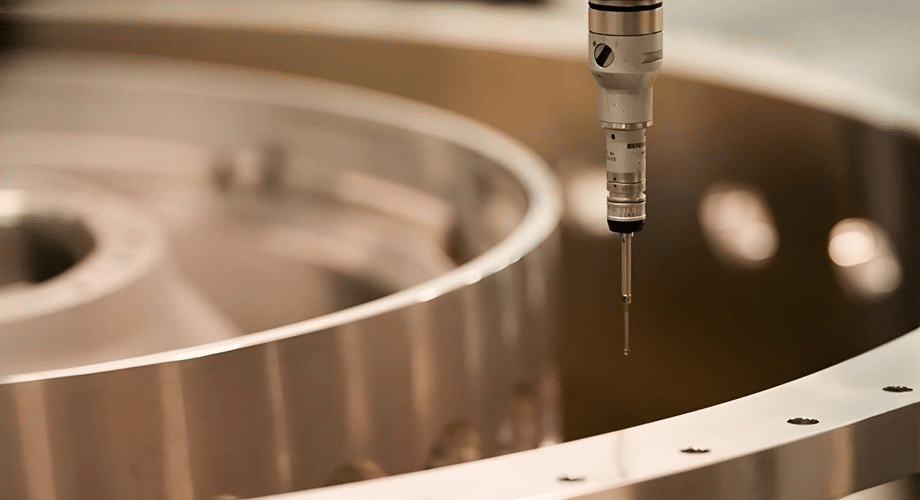
Linearschrëft Dimensiounen
Basis linear Miessunge wéi Längt, Breet an Héicht ginn iwwerpréift andeems d'Kontaktpunkte vun der Sonde un de jeeweilege Grenze vun de Features opgeholl an den Ofstand tëscht hinnen berechent gëtt. Wärend dës Dimensiounen heiansdo manuell iwwerpréift kënne ginn, bitt d'CMM-Miessung eng méi grouss Genauegkeet an eliminéiert operateurofhängeg Variatiounen, besonnesch fir Features, déi schwéier mat Schiebelen z'erreechen sinn.
Lach- a Buerinspektioun
Lächer a Buerungen erfuerderen méi wéi eng einfach Duerchmiesserprüfung fir déi voll Konformitéit ze bestätegen:
- Duerchmiesser: Berechent aus verschiddene Punkten ronderëm den Ëmfang vum Buer, wat e méi zouverléissegt Resultat liwwert wéi eng Zwei-Punkt-Bremsschienmiessung, déi ongeronn Konditioune verpasse kann.
- Positioun: Déi tatsächlech Mëttelpositioun vum Lach gëtt mat senger Nennpositioun relativ zu den Deelreferenzpunkten verglach, fir d'Konformitéit mat der Positiounstoleranz ze verifizéieren.
- Ronnheet: Ofwäichung vun engem perfekte Krees gëtt aus de gesammelten Punkten berechent, wouduerch Problemer wéi d'Oflenkung oder d'Rappere vum Werkzeug identifizéiert ginn, déi eng einfach Duerchmiesserprüfung net géif opdecken. [4].
Geometresch Dimensioun an Toleranz (GD&T)
CMMs si speziell geegent fir GD&T Callouts ze verifizéieren, déi déi geometresch Bezéiungen tëscht Features definéieren anstatt einfach Gréisst:
- Flaachheet: Miess d'Ofwäichung vun enger Uewerfläch vun enger perfekter Plang, relevant fir Dichtungsflächen a Montageflächen.
- Parallelismus: Verifizéiert, datt zwou Uewerflächen oder Funktiounen eng konsequent Bezéiung zueneen bannent der spezifizéierter Toleranz behalen.
- Senkrecht: Bestätegt, datt e Feature an engem richtege rechte Wénkel zu engem referenzéierten Datum ausgeriicht ass, wat entscheedend fir Schëllerflächen an Montage-Grenzflächen ass.
- Positiounstoleranz: Definéiert eng zulässlech Zon, an där déi tatsächlech Positioun vun engem Feature am Verhältnes zu spezifizéierten Datumen variéiere kann, déi normalerweis op Lächermuster an aner lokaliséiert Features ugewannt ginn.
Uewerflächen- a Featureanalyse
Iwwer Basisdimensiounen an GD&T-Uruff eraus moossen CMMs méi komplex Feature-Charakteristiken, dorënner Wénkelen tëscht Uewerflächen, Schlitzbreet a Positioun, a komplex Konturen, wou d'Deelgeometrie Punkt fir Punkt mat engem CAD-Uewerflächenmodell verglach gëtt anstatt mat einfache geometresche Primitive.
Beispill
D'Miessung vun der Positioun an dem Duerchmiesser vu Schrauflächer op engem CNC-fräsen Automobilkomponent weist, datt dës Miesstypen zesumme schaffen. De CMM iwwerpréift den Duerchmiesser vun all Lach fir ze bestätegen, datt en dat spezifizéiert Befestigungselement akzeptéiert, kontrolléiert d'Positioun vun all Lach am Verhältnes zu den Montagedaten vum Komponent fir eng korrekt Ausriichtung mat der Montageanordnung ze garantéieren, a kann och d'Senkrechtheet vun der Lachachs zur Montagefläche verifizéieren fir sécherzestellen, datt d'Befestigungselement richteg sëtzt, ouni Biegespannung ze verursaachen.
Aarte vu CMMs, déi an der CNC-Fabrikatioun benotzt ginn
Verschidde CMM-Architekturen si fir verschidde Gréissten, Geometrien an Inspektiounsëmfeld gëeegent. D'Auswiel vum passenden Maschinnentyp hänkt vun den Deeler of, déi produzéiert ginn, an dem erfuerderlechen Inspektiounsworkflow.
Bréck CMM
De Bréck-CMM ass déi heefegst Konfiguratioun an der Präzisiounsfabrikatioun, mat enger beweeglecher Bréckstruktur, déi den Miessdësch iwwerspannt an déi vertikal Z-Achs-Montage dréit. Dësen Design bitt exzellent Steifheet a Genauegkeet, wat en zur Standardwiel fir präzis bearbechte Komponenten an de meeschte Branchen mécht [5].
Cantilever CMM
Cantilever-CMMs ënnerstëtzen de Miessarm nëmme vun enger Säit, wouduerch d'Front an d'Säite vum Miessdësch op sinn, fir datt d'Deeler einfach beluede kënne ginn an den Zougang dozou hunn. Dës Konfiguratioun ass gutt geegent fir méi kleng Werkstécker an Uwendungen, wou reegelméisseg Deelwiesselen den einfachen Zougang zu enger Prioritéit maachen, obwuel déi auskragend Struktur e bësse manner Steifheet bitt wéi e Bréckendesign bei gréissere Gréissten.
Gantry CMM
Gantry-CMMs si grouss Maschinnen, déi op um Buedem montéierte Sailen ënnerbruecht sinn a fir d'Miessung vu groussen CNC-bearbechteten Deeler, wéi z. B. Karosseriestrukturen aus Autoen, grouss Gossdeeler oder Loftfaart-Strukturkomponenten geduecht sinn, déi net an de Miessvolumen vun enger Standardbréck oder enger Konsolemaschinn passen.
Portable CMM a Gelenkarmsystemer
Portabel CMMs, dorënner Gelenkarm-Miesssystemer, erlaben d'Inspektioun direkt un der Maschinn oder am Werkstatt, anstatt datt den Deel an e speziellen Metrologieraum transportéiert muss ginn. Dës Systemer bidden Flexibilitéit fir grouss oder onbeweeglech Deeler an ënnerstëtzen d'Inspektioun am Prozess, awer typescherweis mat e bësse méi niddreger Genauegkeet wéi eng fix Bréck-CMM an enger kontrolléierter Ëmwelt [6].
Beispill Uwendungen
- Medizinesch Geräter: Bréck-CMMs iwwerpréiwen déi enk Toleranzen, déi op chirurgeschen Instrumenter a implantierbaren Apparatkomponenten erfuerderlech sinn.
- Loftfaart Komponenten: Souwuel Bréck- wéi och Portal-CMMs iwwerpréiwen alles, vu klenge Präzisiounshalterungen bis zu grousse Strukturbaugruppen.
- Automotive Parts: Bréck-CMMs si Standard fir Motor- a Getriebekomponenten, während Portalsystemer Karosseriepaneele a grouss Strukturdeeler handhaben.
- Komponenten vun industrielle Maschinnen: Cantilever- a Bréck-CMMs iwwerpréiwen Getriebegehäuse, Wellen a Montagestrukturen an der allgemenger industrieller Produktioun.
Virdeeler vun der CMM-Inspektioun fir CNC-Deeler
D'Aféierung vun der CMM-Inspektioun an der Präzisiounsproduktioun reflektéiert moosbar Virdeeler géintiwwer manuelle Inspektiounsmethoden, souwuel wat d'Qualitéit vun den Deeler wéi och d'Gesamtproduktiounseffizienz ugeet.
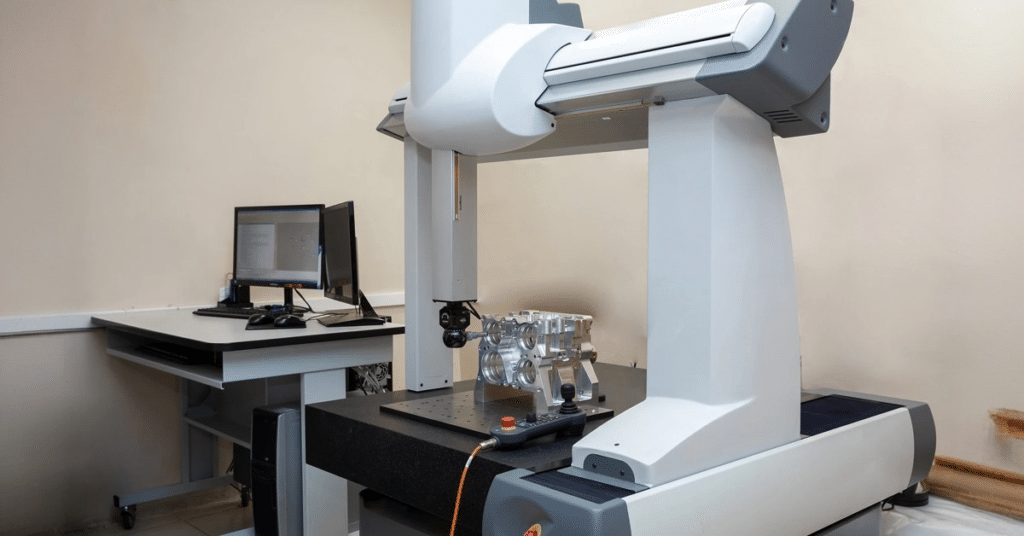
Verbessert Genauegkeet a Konsistenz
CMM-Miessung eliminéiert déi operatorofhängeg Variatioun, déi inherent ass bei manueller Miessung mat Schiebelen, Mikrometer a Moossinstrumenter. Dat selwecht Inspektiounsprogramm produzéiert konsequent Resultater, egal wéi ee Betreiber et bedreift, wouduerch eng bedeitend Quell vun der Miessongewëssheet aus dem Qualitéitskontrollprozess ewechgeholl gëtt [7].
Méi séier Qualitéitskontroll
Automatiséiert Inspektiounsroutinen moossen Dosende oder Honnerte vu Funktiounen an enger eenzeger Programmausféierung, vill méi séier wéi d'manuell Kontroll vun all Dimensioun mat Handwierksgeschir. Dëse Geschwindegkeetsvirdeel gëtt besonnesch bedeitend fir Deeler mat komplexer Geometrie oder villen kriteschen Eegeschaften.
Reduzéiert Schrott a Rework
Fréizäiteg Detektioun vun Dimensiounsproblemer duerch CMM-Inspektioun, besonnesch wann se an d'Inspektiounsroutinen am Prozess oder beim éischten Artikel integréiert sinn, erlaabt et den Hiersteller, Bearbechtungsproblemer z'identifizéieren a korrigéieren, ier eng ganz Charge ausserhalb vun der Toleranz produzéiert gëtt, wat d'Ausrottquoten an d'Käschte fir d'Neibearbechtung däitlech reduzéiert.
Besser Prozessoptimiséierung
CMM-Donnéeën, déi iwwer eng Produktiounsphase gesammelt ginn, weisen Trends op, déi op zugronnleeënd Prozessproblemer hiweisen, wéi zum Beispill eng graduell Dimensiounsdrift, déi op Verschleiss vum Werkzeug hiweist, oder widderhuelend Ofwäichungen, déi op e Befestigungsapparat oder e Programméierungsfehler hiweisen. Dës Donnéeën ënnerstëtzen eng kontinuéierlech Prozessverbesserung, déi iwwer eng einfach Bestätegungs-/Feelerinspektioun erausgeet.
Tracabilitéit an Dokumentatioun
Inspektiounsberichter, déi vun der CMM-Software generéiert ginn, liwweren eng dokumentéiert Qualitéitsbilanz fir all Deel oder Charge, déi d'Qualitéitsofkommes vun de Clienten, d'Konformitéit mat de Reglementer an d'Auditufuerderungen a reglementéierte Branchen ewéi der Loft- a Raumfaart an der Produktioun vu medizineschen Apparater ënnerstëtzen.
Beispill
D'Benotzung vu CMM-Rapporten fir d'Identifikatioun vu Verschleiss vum Werkzeug, deen iwwerdimensionéiert Lächer während der CNC-Produktioun verursaacht, illustréiert de Virdeel vun der Prozessoptimiséierung kloer. Wann eng Serie vun Inspektiounsrapporten weist, datt d'Lachduerchmiesser sech lues a lues Richtung der ieweschter Toleranzgrenz iwwer sequentiell Deeler entwéckelen, weist dëst Muster direkt op e Verschleiss beim Buerprozess hin, sou datt d'Produktiounsteam e Werkzeugwiessel plangen kann, ier iergendeng Deeler d'Toleranz iwwerschreiden, anstatt de Problem eréischt ze entdecken, nodeems defekt Deeler scho produzéiert goufen.
Allgemeng Erausfuerderungen a Best Practices bei der CMM-Inspektioun
Trotz senger Präzisioun ass d'CMM-Inspektioun net immun géint Feeler. D'Verstoe vun den heefegsten Ursaache vun der Miessunsécherheet an de Praktiken, déi se reduzéieren, ass essentiell fir zouverlässeg Inspektiounsresultater ze kréien.
Gemeinsam Erausfuerderungen
- Falsch Befestigung: En Deel, deen net adäquat befestegt ass oder duerch Spannkräfte während der Miessung verzerrt ass, produzéiert ongenau Resultater, déi net seng tatsächlech Fräizoustandsgeometrie reflektéieren.
- Temperaturvariatioun: D'Miessung vun engem Deel, ier et sech op d'Temperatur vum Inspektiounsraum stabiliséiert huet, bréngt e thermesche Expansiounsfehler mat sech, deen besonnesch bei gréissere Deeler oder enke Toleranzen bedeitend ass.
- Problemer mat der Zougänglechkeet vun der Sonde: Déif Taschen, intern Eegeschaften oder komplex Geometrien kënne fir eng Standardsonde schwéier oder onméiglech sinn z'erreechen, wat speziell Sondekonfiguratiounen oder alternativ Miessstrategien erfuerdert.
- Komplex Geometrien: Skulpturéiert Uewerflächen a fräiformeg Konturen erfuerderen Punktwollekenscannen an Uewerflächenvergläichstechniken, déi méi komplex sinn wéi einfach Feature-baséiert Miessungen. [8].
Best Practices
- Regelméisseg CMM Kalibrierung: Maschinne mussen no engem definéierte Plang kalibréiert ginn, mat Hëllef vu zertifizéierte Referenzartefakten, fir sécherzestellen, datt d'Miessgenauegkeet iwwer Zäit bannent der spezifizéierter Leeschtung vun der Maschinn bleift.
- Déi richteg Virbereedung vun den Deeler: Konsequent Reinigungs- a Temperaturstabiliséierungsprozedure sollten virun all Inspektiounszyklus duerchgefouert ginn, besonnesch fir Komponenten mat enke Toleranzen.
- Konsequent Inspektiounsprozeduren: D'Benotzung vun dokumentéierten, widderhuelbare Inspektiounsprogrammer anstatt vun Ad-hoc-manuelle Miessunge garantéiert, datt d'Resultater tëscht Bedreiwer, Schichten an Zäitperioden vergläichbar sinn.
- Bedreiwer Training: Déi richteg Befestigungstechnik, d'Auswiel vu Sonden a Programmentwécklung erfuerderen trainéiert Personal, dat souwuel d'CMM-Software wéi och d'Metrologieprinzipien hannert enger geneeër Miessung versteet.
- Integratioun mat CAD/CAM-Workflows: D'Verknëppung vun CMM-Inspektiounsprogrammer direkt mam CAD-Modell vum Deel vereinfacht d'Programmkreatioun a garantéiert, datt d'Inspektiounskriterien mat den Designännerungen synchroniséiert bleiwen.
Conclusioun
D'CMM-Inspektioun ass zur Standardmethod fir d'Iwwerpréiwung vun der dimensionaler a geometrescher Konformitéit vun CNC-bearbechteten Deeler ginn, andeems se e Genauegkeetsniveau an Dokumentatioun bitt, deen manuell Inspektiounsmethoden net erreeche kënnen. Vu einfache linearen Dimensiounen iwwer komplex GD&T-Ufroen a fräiformeg Uewerflächenvergläicher ginn d'CMMen den Hiersteller eng objektiv, widderhuelbar Method fir ze bestätegen, datt en Deel senger Designabsicht entsprécht, ier en de Client erreecht.
D'Virdeeler ginn iwwer eng einfach Bestätegung/Versoen-Verifizéierung eraus. Verbessert Genauegkeet, méi séier Inspektiounszyklen, manner Offall an d'Prozessinsiicht, déi aus der Trendanalyse gewonnen gëtt, droen all zu bessere Produktiounsresultater mat der Zäit bäi. Fir all Organisatioun, déi Präzisiouns-CNC-Komponenten produzéiert, besonnesch a reglementéierte Branchen wéi Loft- a Raumfaart a medizinesch Geräter, ass d'CMM-Inspektioun keen optionalen Qualitéitsschratt, mä e wichtegen Deel vun der Liwwerung vun Deeler, déi an hirer virgesinner Uwendung zouverlässeg funktionéieren.
Referenze
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H., & Alqurashi, HF (2025). Dimensiounsgenauegkeet a Miessvariabilitéit an CNC-gedréinte Stécker mat digitale Vernier-Schiebelächer a Koordinatenmiessmaschinnen iwwer fënnef Materialien. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., & Tu, J. (2001). Ronnheetsmodelléierung vu maschinéierten Deeler fir Toleranzanalyse. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (nd). Koordinatenmiessmaschinnen: e modernt Inspektiounsinstrument an der Fabrikatioun . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S., & Longstaff, A. (2018). Reduktioun vun der Latenz tëscht der Bearbeitung an der Miessung mat Hëllef vun FEA fir thermesch transient Effekter op CMM Miessung virauszesoen. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K., & Holub, M. (2024). Eng Fallstudie iwwer d'Bewäertung vun der Fäegkeet an der Uwendung vun enger Koordinatenmiessmaschinn mat Gelenkarm an enger Touch-Trigger-Sond fir d'Miessung op der Maschinn. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (23. Februar 2026). Erklärung vun der Koordinatenmessmaschinn (CMM): Typen, Funktionsprinzipien, Genauegkeet an Uwendungen . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z., & Xiong, Y. (2012). Eng nei Approche zum Design vu Befestigungsstécker fir d'Ënnerdréckung vun der Bearbeitungsvibratioun vu flexible Werkstécker. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




