

Num cum geometriis partium complexis aut requisitis praecisionis laboras? Fresatura lateralis fortasse est solutio quam neglexisti, quamvis sit una ex technis maxime versatilibus in nostro apparatu CNC.
Fresatura lateralis est processus machinationis fundamentalis ubi instrumentum secans materiam secundum marginem peripheralem removet. Excellit in creandis fissuris, loculis, et contornis cum magna accuratione, ita ut sit indispensabilis partibus quae lineamenta lateralia accurata vel formas complexas requirunt.
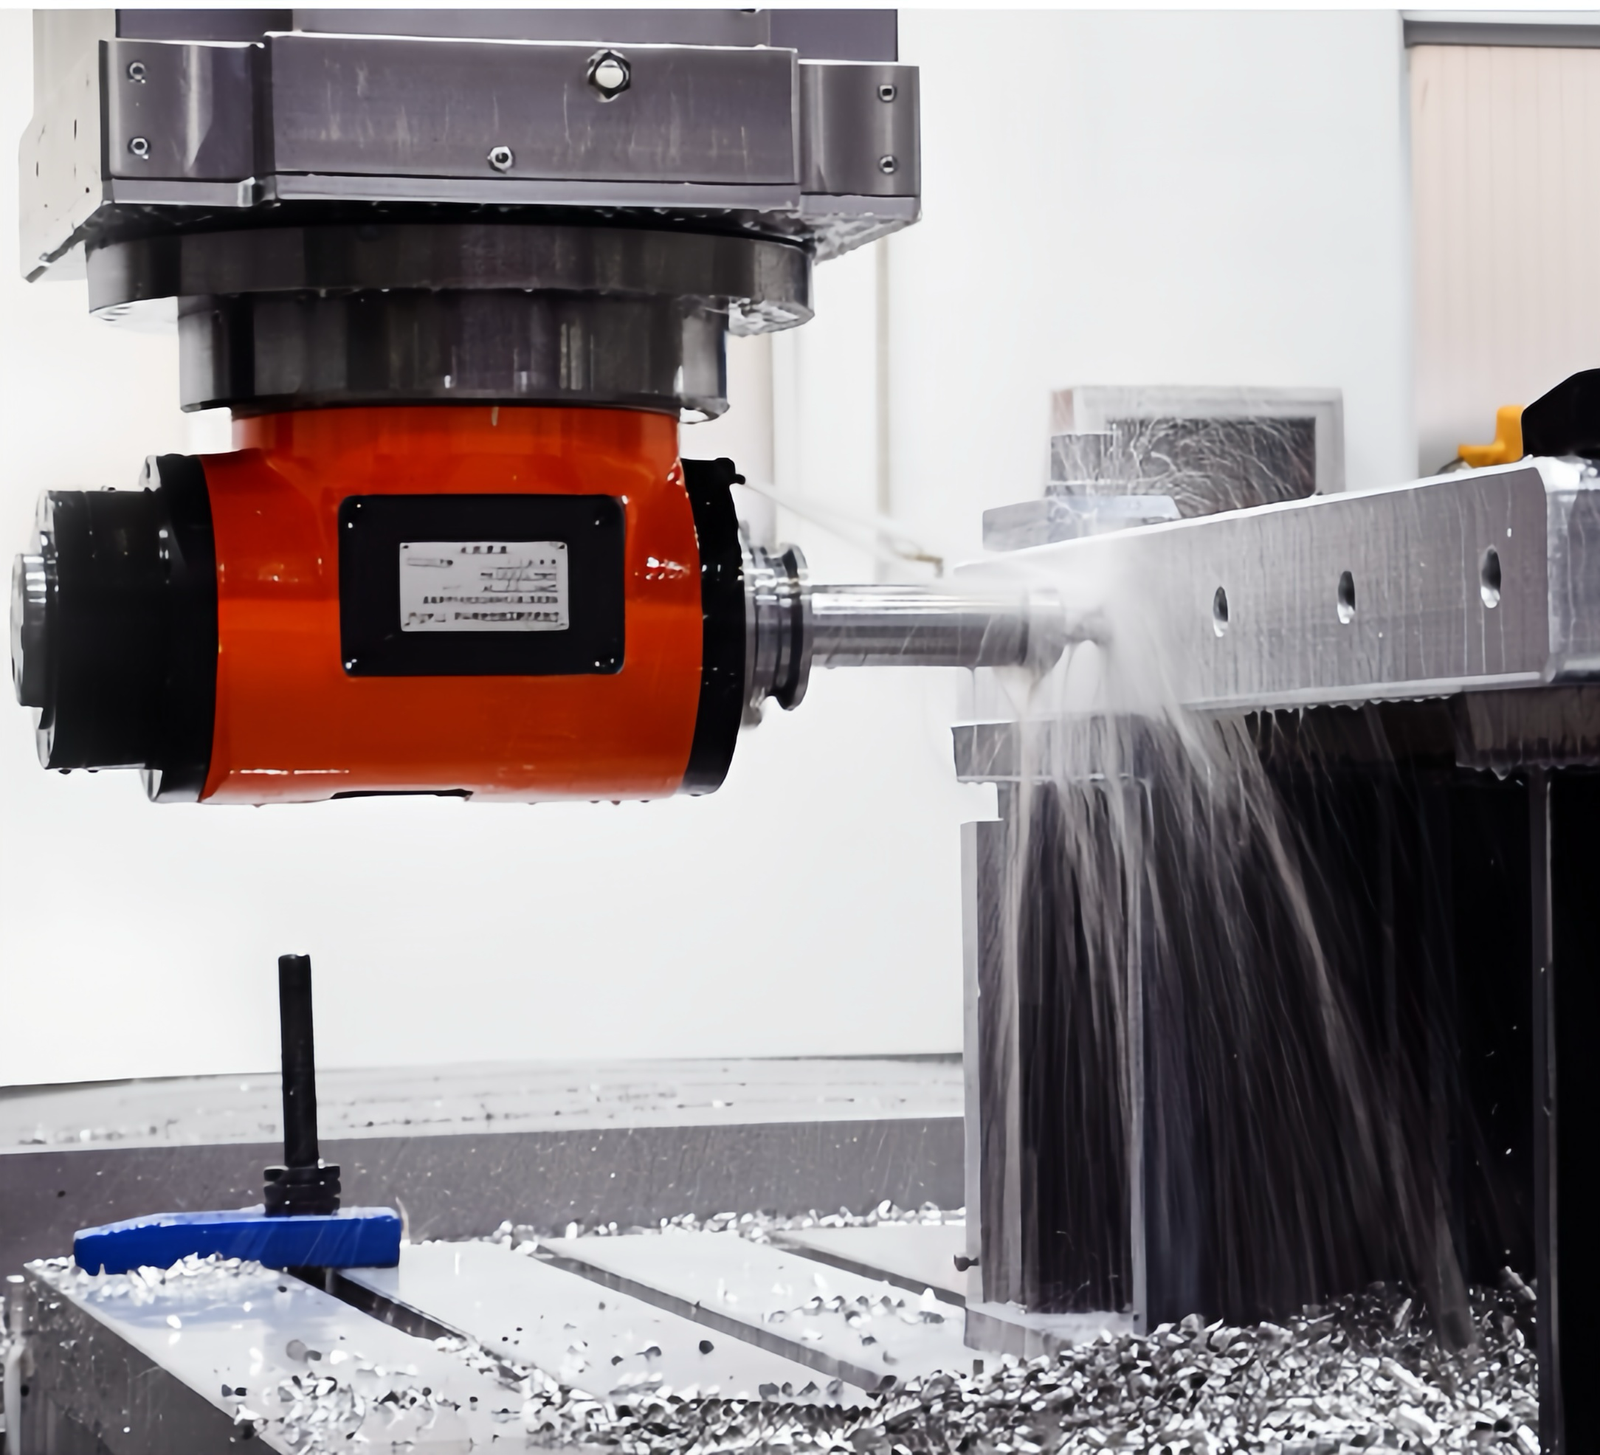
Operatio fresationis lateralis in progressu
Per decennia experientiae nostrae in praebendis officiis machinalibus, vidi artem fresandi lateralis evolvere ab operatione simplici ad artem essentialem quae fabricationem accuratam promovet. Permitte mihi te explicare cur haec ars tanta sit momenti et quomodo facultates tuas productionis transformare possit.
Quo Modo Fresatura Lateralis ab Aliis Technicis Fresandi Differt?
Confususne es quando fresaturam lateralem an frontalem vel alias artes adhibere debeas? Haec distinctio discrimen inter partem perfectam et sumptuosam refactionem significare potest.
Fresatio lateralis acies periphericas secantes fresae terminalis adhibet ad materiam secundum latera operis removendam, superficies verticales creans. Contra, fresatio frontalis fundum instrumenti adhibet ad superficies horizontales creandas, dum fresatio profili lineamenta sequitur ad formas complexas creandas.
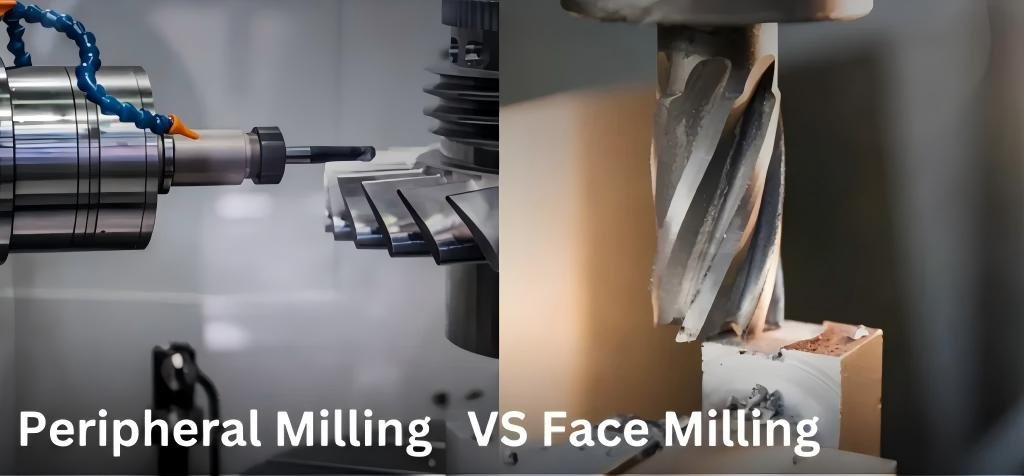
Comparatio fresaturae lateralis contra fresaturam frontalem
Fresatura lateralis a ceteris modis machinationis distinguitur propter singularem modum ablationis materiae. In officina nostra Kunshan, regulariter varias artes fresationis adhibemus secundum necessitates cuiusque operis. Fresatura lateralis imprimis margines periphericas instrumenti secandi tangit, parietes verticales et lineamenta creans, dum fresatura frontalis margines inferiores secantes utitur ad superficies planas et horizontales generandas.
Differentiae praecipuae in contactu instrumenti et viribus secandis iacent. In fresatura laterali, vires secantes perpendiculariter ad axem instrumenti diriguntur, quod interdum ad difficultates deflexionis ducere potest. Hoc discrepat a fresatura frontali, ubi vires magis cum axe instrumenti congruunt, plerumque maiorem stabilitatem praebentes.
Fresatura lateralis etiam differt in ratione evacuationis fragmentorum. Fragmenta ex zona sectionis extrorsum moventur, eam optimam reddens ad sectiones profundiores ubi remotio fragmentorum critica est. Haec proprietas eam praecipue utilem reddit ad creandas partes sicut foramina clavium, fissuras, et loculos.
| Milling Type | Acies Primaria | typical Applications | Periculum Deflexionis Instrumenti |
|---|---|---|---|
| Latus Milling | Margines peripherici | Fissurae, loculi, parietes verticales | altiorem |
| Facie Milling | Margines inferiores | Superficies planae, areae amplae | minus |
| Profile Milling | combination | Lineamenta complexa, formae tridimensionales | modicus |
Quae sunt genera communia operationum fresaturae lateralis?
Quaerisne methodus fresandi lateraliter optimos eventus pro componente tuo specifico praebebit? Recta ars qualitatem partis tuae et tempus productionis magnopere afficere potest.
Fresatura lateralis plures operationes speciales amplectitur, inter quas fresatura conventionalis (secans contra processum), fresatura ascendens (secans cum processu), fresatura canalium, et fresatura peripherica – quaeque distincta commoda pro specificis geometriis et materiis offerens.
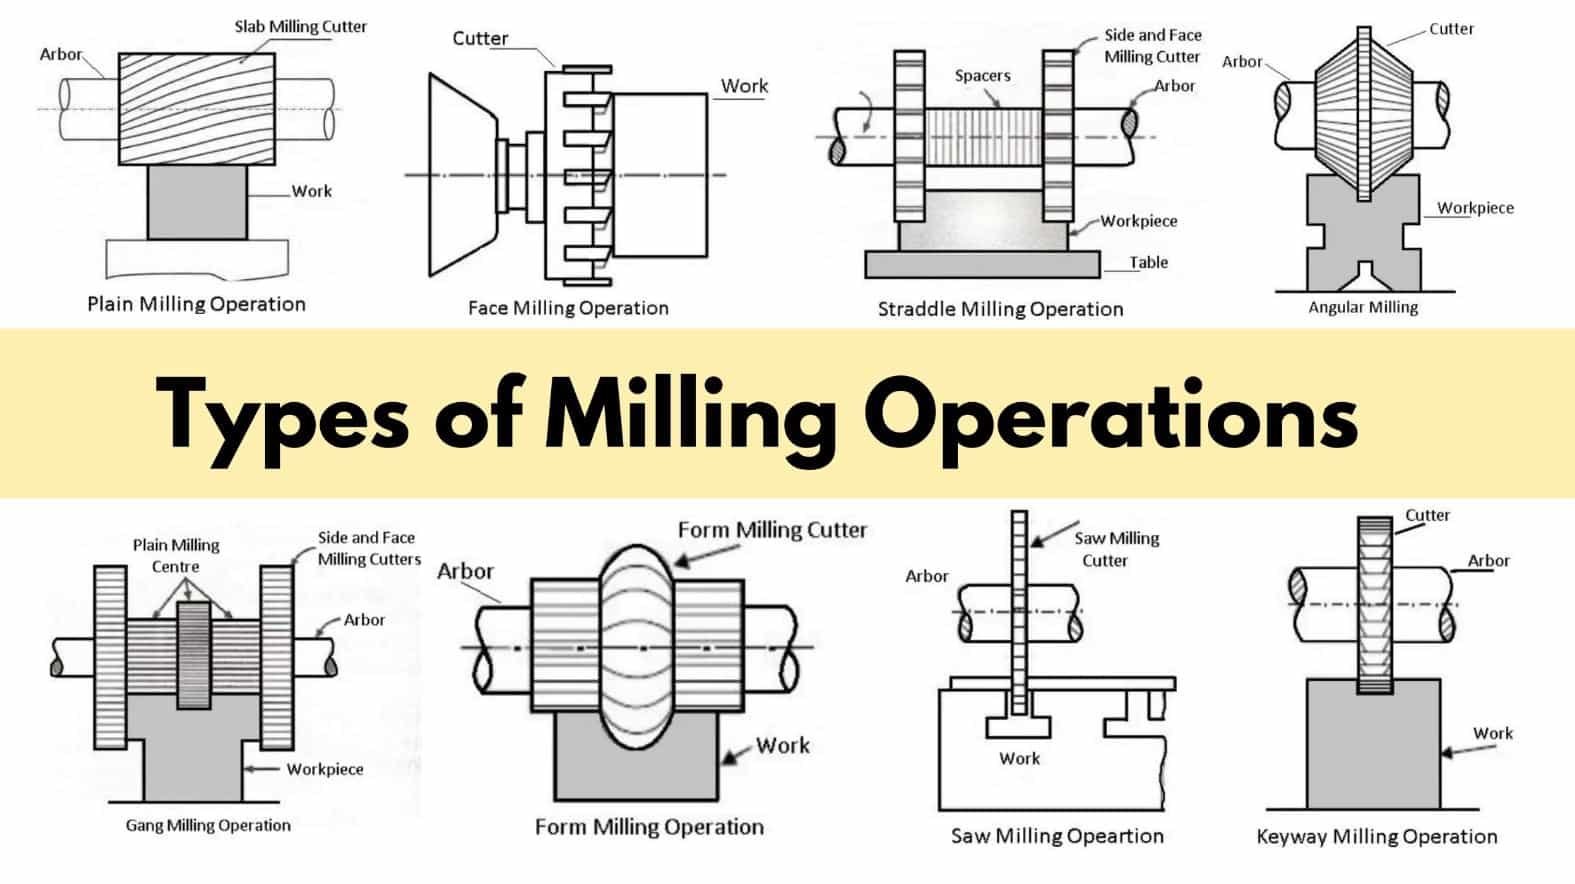
Operationes communes fresandi lateralis
In centro nostro machinali, varia operationes fresandi lateraliter perficimus ut varias difficultates fabricationis tractemus. Intellectus harum variationum est maximi momenti ad optimam rationem eligendam pro singulis requisitis partis.
Fresatura conventionalis (sursum-fresatura) est ubi culter contra directionem processus rotatur. Haec ars incipit cum tenui fragmento quod paulatim crassius fit, quod minorem impetum initialem in instrumentum efficit, sed fortasse efficit ut culter sursum super materiam ascendere faciat. Solet hac methodo uti cum machinis vetustioribus laboramus quae problemata motus inversi habent vel cum materiis cum superficiebus externis duris tractamur.
In fresatura ascendenti (deorsum), contra, cultrum rotat in eandem directionem quam progressus. Initium crassitudinis fragmenti fit et per sectionem tenuior fit, unde melior superficies et minor detritio instrumenti evenit. Nostri operarii hanc methodum pro plerisque applicationibus praeferunt, quia margines nitidiores et meliorem accuratiam dimensionalem producit.
Fresatura sulcorum est alia operatio communis fresaturae lateralis ubi totus diameter instrumenti adhibetur ad canales vel sulcos creandos. Haec ars requirit diligentem considerationem parametrorum secandi propter altum usum et restrictam evacuationem fragmentorum.
Fresatura peripherica margines exteriores materiae fabricandae machinationem implicat ad perfiles vel lineamenta specifica creanda. Saepe hanc artem adhibemus ad lineamenta geometrica complexa, ut superficies curvas vel formas irregulares.
| operatio Type | Chip formation | Conclusio superficiem | Instrumentum gere | typical Applications |
|---|---|---|---|---|
| Conventional Milling | Tenuis ad crassum | Bonum | modicus | Materiae durae superficiei, machinae vetustiores |
| Scandere Milling | Crassus ad tenue | optimum | minus | Pleraeque applicationes praecisionis |
| socors Milling | Plena implicatio | variabilis | altiorem | Canales, foramina clavium, sulci |
| Periphericum Milling | variabilis | New | modicus | Formae complexae, lineamenta |
Quae sunt praecipua commoda et limitationes fresaturae lateralis CNC?
Incertus si fresatura lateralis sit recta methodus pro incepto tuo? Intellectus eius virium et vitiorum adiuvare te potest ut meliores decisiones de fabricatione capias et errores sumptuosos vites.
Fresatura lateralis praebet versatilitatem eximiam ad creandos parietes verticales, figuras complexas, et lineamenta intricata cum magna praecisione. Attamen, comparatione cum quibusdam aliis methodis, difficultates cum deflexione instrumenti, vibratione in incisuris profundis, et aucta attritione instrumenti experiri potest.
Commoda et limitationes fresaturae lateralis
Post milia operum machinationis, profundam cognitionem et facultatum et impedimentorum operationum fresationis lateralis evolvi. Haec intellegentia nos adiuvat ut vires technicae adhibeamus, eiusque limitationes mitigemus.
Praecipuum commodum fresationis lateralis est eius versatilitas. Processus excellit in creandis geometriis complexis quae aliis modis difficilia vel impossibilia essent. In nostris proiectis camerae vacui, exempli gratia, fresatio lateralis nobis permittit ut lineamenta interna accurata cum tolerantiis angustis creemus. Ars etiam praebet excellentes facultates perfectionis superficialis, praesertim cum fresatio ascendens cum parametris optimis adhibetur.
Aliud commodum magnum est facultas machinandi partes profundas sine necessitate instrumentorum specialium ad foramina profunda perforanda. Fresatura lateralis efficaciter loculos, canales, et fissuras creare potest cum rationibus profunditatis ad latitudinem quae alias methodos provocarent. Praeterea, processus bonam evacuationem fragmentorum praebet cum rite perficitur, quod essentiale est ad qualitatem partis et vitam instrumenti conservandam.
Attamen, fresatura lateralis secum habet limitationes. Deflexio instrumenti manet impedimentum pertinax, praesertim cum profundae lineamenta machinantur vel instrumenta tenuia adhibentur. Haec deflexio ad inaccurationes dimensionales et ad malam superficiem ducere potest. Ex nostra experientia machinandi partes autocineticas, invenimus diligentem instrumentorum selectionem et progressus profunditatis transitus essentiales esse ad hanc difficultatem mitigandam.
Vibratio et tremor etiam difficultates creare possunt, praesertim in sectionibus non sustentatis vel tenuibus parietibus. Hae difficultates qualitatem superficiei minuere et attritionem instrumenti accelerare possunt. Praeterea, fresatura lateralis plerumque instrumenta secante maiori vi quam operationes fresaturae frontalis subicit, ita ut vita instrumenti fortasse minuatur nisi recte administratur.
| commoda | limitationes |
|---|---|
| Excellens ad geometrias complexas | Deflexioni instrumenti obnoxius |
| Capacitas superioris superficiei finiendae | Potentia vibrationis/strepitus |
| Efficax ad lineamenta profunda | Maior detritio instrumentorum sub certis condicionibus |
| Bonum chip evacuatio | Ratio ablationis materiae imminuta comparata cum fresatura superficiali |
| Creatio parietis verticalis accurata | Diligentem parametrorum selectionem requirit |
Qui factores qualitatem fresaturae lateralis afficiunt?
Frustratus es ob inconstantes eventus fresaturae lateralis? Causa principalis fortasse latet in uno ex his factoribus criticis quos multi machinatores neglegunt donec difficultates oriantur.
Qualitas fresaturae lateralis a multis factoribus inter se conexis pendet, inter quos sunt selectio instrumentorum, parametri secandi, rigiditas machinae, fixatio materiae, et applicatio refrigerantis. Horum elementorum optimizatio accuratiam dimensionalem, perfectionem superficiei, et diuturnitatem instrumentorum praestat.
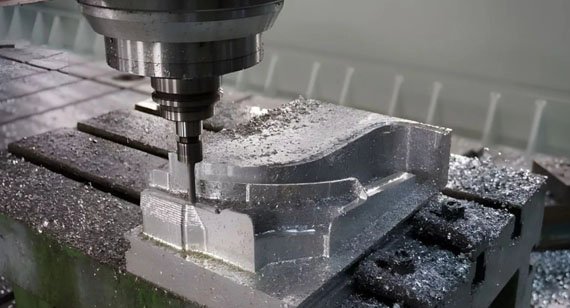
Factores qualitatem fresaturae lateralis afficientes
Per annos experientiae machinationis in variis industriis, plures factores criticos, qui qualitatem fresaturae lateralis magnopere afficiunt, animadverti. His factoribus intellectis, constanter accurata consequi potuimus, etiam cum materiis et geometriis difficilibus.
Delectus instrumentorum fortasse factor maximi momenti est. Numerus fistularum, angulus helicis, genus obductionis, et materia instrumenti omnia partes gravissimas agunt in determinanda efficacia sectionis. Pro componentibus nostris aerospatialibus, typice fresas extremas e carburo cum obductionibus aptatis ad materiam specificam machinandam eligimus. Ratio rigiditatis ad extensionem instrumenti praecipue magni momenti est in fresatura laterali ad deflexionem minuendam.
Parametri secandi — inter quos celeritas, progressus et profunditas sectionis — diligenter librandi sunt. Nimia celeritas sectionis ad praematuram detritionem instrumenti et damnum thermale ducere potest, dum celeritas insufficiens productivitatem minuit. Similiter, proportio progressus onus fragmentorum et vires sectionis afficit, qualitatem superficiei et vitam instrumenti directe afficiens. In officina nostra Kunshan, amplam indicem parametrorum optimorum pro variis combinationibus materiae et instrumenti, secundum eventus proiectorum praeteritorum, conservamus.
Rigiditas machinae magnopere afficit exitum operationum fresandi lateralis. Etiam cum instrumentis et parametris perfectis, machina non satis rigida malos eventus producet propter vibrationem et deflexionem. In machinas robustae constructionis pecuniam collocavimus et regulariter curam peragimus ut alignatio fusi et axium intra tolerantias strictas maneat.
Fixatio partis operis est aliud elementum criticum quod saepe parum aestimatur. Si pars fixatur, movetur vel vibretur dum machinatur, quod errores dimensionales et superficiem malam efficit. Pro operationibus complexis fresandi lateraliter, saepe fixationes singulares designamus quae maximum fulcimentum praebent, impedimentum cum viis instrumentorum minimalizantes.
Ratio applicationis refrigerantis directe afficit et qualitatem partis et vitam instrumenti. Recta distributio refrigerantis adiuvat ad moderandam generationem caloris, abluendas frusta, et ad minuendam frictionem inter instrumentum et opus. Ad operationes fresandi latera profunda, saepe adhibemus systemata refrigerantis altae pressionis ad evacuationem frustorum e zona secandi efficientem.
| elementum | Impact in Quality | Optimization Accede |
|---|---|---|
| Electio tool | High | Geometriam instrumenti et materiam requisitis operis aptare |
| Morbi consequat | High | Celeritatem, progressum, et profunditatem secundum materiam et instrumentum aequa. |
| Machina Rigiditas | Medium-High | Instrumenta cura et machinas idoneas elige |
| Workpiece Fixturing | Medium-High | Designa fulcra propria geometriis complexis |
| Applicationem Coolant | medium | Refrigeratorium directum altae pressionis ad lineamenta profunda adhibe. |
Quomodo Parametros et Strategias in Fresatura Laterali Optimizare?
Operationes tuae ad fresandas partes laterales nimisne diu consumunt aut eventus inferiores producunt? Recta methodus optimizationis et efficientiam et qualitatem transformare potest, sed methodologiam systematicam requirit.
Optimizatio fresaturae lateralis complectitur instrumenta secandi idonea deligere, fresaturam ascendentem ubi fieri potest adhibere, profunditates secandi adaptivas adhibere, vias instrumentorum trochoidales pro sulcis adhibere, et rationes machinationis altae efficientiae applicare quae constantem instrumentorum implicationem servant.
Strategia fresationis lateralis optimizata in actu
Per annos quibus departmentum nostrum CNC administravi, plures rationes comprobatas ad operationes fresandi lateraliter optimizandas excogitavi. Hae rationes constanter nobis adiuverunt ut tempora cyclorum minueremus, qualitatem partium per varias applicationes simul emendaremus.
Delectus instrumentorum fundamentum cuiuslibet conatus optimizationis constituit. Pro componentibus aluminii, plerumque instrumenta paucioribus canalibus instructa (2-3 canalibus) utimur, quae optimam evacuationem fragmentorum praebent, dum chalybs et materiae duriores pluribus canalibus (4+) pro stabilitate utilitatem capiunt. Ratio longitudinis ad diametrum instrumenti quam minima servanda est — vitamus uti instrumentis quae plus quam 4-5 vicibus diametrum suam extendunt sine auxilio additionali.
Directio sectionis munus gravissimum in optimizatione agit. Invenimus fresaturam per clivum (ubi culter in directionem processus rotatur) plerumque meliorem superficiei perfectionem producere et detritionem instrumenti reducere comparatione cum fresatura consueta. Cum partes camerae vacui cum tenuibus parietibus machinantur, haec methodus adiuvat ad deflectionem et vibrationem minuendam dirigendo vires sectionis in opus.
Rationes profunditatis sectionis (sectionis profunditatis) efficacitatem machinationis magnopere afficiunt. Potius quam singulam sectionem profundam capere, saepe rationes profunditatis adaptivas adhibemus, ubi instrumentum ad diametrum plenum sed cum profunditate varia incumbit. Haec methodus vires sectionis constantiores servat et periculum fractionis instrumenti minuit. Pro loculis profundis, rationem profunditatis progressivam cum gradibus decrescentibus dum figura profundior fit adhibemus.
Optimizatio itineris instrumenti operationes nostras de fresatura laterali revolutionavit. Fresatura trochoidalis — ubi instrumentum iter circulare sequitur dum gradatim progreditur — permittit multo maiores rates ablationis materiae dum tensionem instrumenti minuit. Pro longis sulcis rectis, haec methodus tempus machinationis nostrae usque ad 40% minuit dum vitam instrumenti extendit. Similiter, rationes purgationis adaptivae constantem implicationem instrumenti servant adaptando iter secandi secundum condiciones materiae.
Rationes ingressus diligenter considerandae sunt ne instrumentum laedatur. Vitamus, cum fieri potest, directe in materiam immergere, sed potius adhibemus modos helicales vel rampentes qui gradatim acies secantes aggrediuntur. Pro loculis clausis, saepe praeforamina puncta ingressus facimus ut omnino necesse sit immergere.
| Area Optimizationis | Imperatoriis | beneficium |
|---|---|---|
| Electio tool | Numerum tibiarum cum materia accommoda | Evacuatio fragmentorum et efficacia sectionis emendata |
| Secans Directio | Implementum scandendi fresandi | Melior superficies polita et instrumentorum detritio imminuta |
| Strategia Profunditatis | Utere profunditatibus adaptivis vel progressivis | Vires secandi constantes et deflexio imminuta |
| Instrumentum Path | Purgationem trochoidalem vel adaptivam adhibe. | Maiores rates ablationis cum minore tensione instrumenti |
| Methodus ingressum | Aditus helicales vel rampentes adhibe. | Damnum instrumentorum imminutum et vita extensa |
Conclusio
Fresatura lateralis ad machinationem CNC essentialis manet, quia singulariter versatilitatem, praecisionem, et efficaciam ad geometrias complexas creandas coniungit. Principiis eius intellectis et ratione tua optimizata, consequeris eventus superiores qui requisitis maxime exigentibus satisfaciunt.




