
"Runout" (excentrivitas) in machinatione CNC (CNC) deviationem partis rotantis a vero suo centro durante operatione significat. In terminis practicis officinae, haec est causa cur instrumentum quod perfecte rectum in mensa apparet inaequaliter secet postquam fusum rotari incipit. Etiam in gradu micronico, "runout" afficit quomodo acies secans materiam tangit, quomodo fragmenta formantur, et quomodo vires distribuuntur durante machinatione.

Hic articulus intendit quid revera sit "runout", cur in veris systematibus machinationis occurrat, quomodo recte eam metiri, et quomodo directe qualitatem, sumptum et certitudinem processus in officina afficiat.
Quid est Extinctio et Cur Accidit?
"Runout" (excentricum) describit defectum perfectae rotationis concentricae in systemate machinali. Simpliciter dictum, significat axem rotantem fusi, manubrii, vel instrumenti non exacte cum vera linea media congruere. Dum fusus rotatur, haec dislocatio efficit ut acies secans leviter intro et extra moveatur, loco circuli perfecti sequendis. Etiam cum motus in micronis metitur, processus secandi eum statim sentit.
In machinatione CNC, "runout" raro ex una parte vitiosa oritur. Solet ex multis parvis inaccurationibus per systema accumulatis oriri. Primum gradum ad eas moderandas intellegere quae genera "runout" exstent et unde oriantur est.
Excursus radialis contra excursum axialem
Excursus circularis vulgo in partes radiales et axiales dividitur, et unaquaeque machinationem diverso modo afficit.
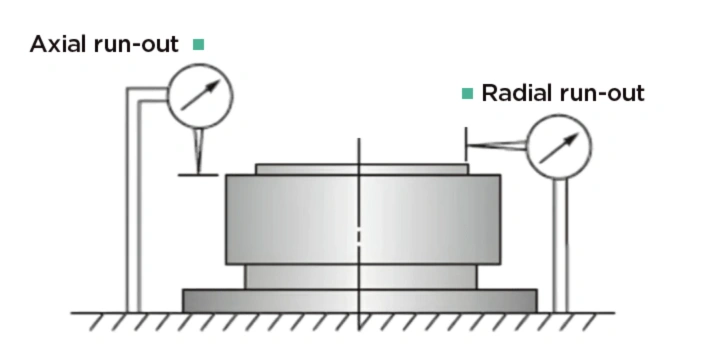
Excursus radialis contra excursum axialem
Deviatio radialis (vel "radial runout") ad deviationem instrumenti rotantis ab latere ad latus significat. Haec est species frequentissima et damnosissima in fresando et perforando. Cum deviatio radialis adest, una acies secans plus materiae quam aliae removet. Hoc onus inaequalem fragmentorum creat et detritionem in acie dominante accelerat.
"Runout axial" (vel "deviatio axialis") oscillationem superficiei secundum axem fusi significat. Magis in operationibus et perforatione pertinet. "Runout axial" planitatem et perpendicularitatem potius quam diametrum afficit. Quamquam saepe minus disputatur, tamen problemata finitionis et profunditates inconstantes causare potest.
Ambo genera simul exsistere possunt, et ambo aestimandi sunt cum problemata accuratiae diagnoscuntur.
Cursus fusi contra cursum instrumenti
Cursus rotatorius (vel "fusi") in ipsa machina oritur. Ad nasum fusi vel intra conum metitur et condicionem fulcrorum, alignationem, et geometriam internam reflectit. Cursus rotatorius accuratiam fundamentalem pro omnibus rebus in machina impositis constituit.

Excursio instrumenti effectum coniunctum manubrii instrumenti, systematis prehensionis, et instrumenti secandi comprehendit. Etiam si fusus summae accuratio est, excessio instrumenti tamen excessiva esse potest propter detritionem manubrii, prehensionem malam, aut contaminationem ad interfaciem.
In praxi, excessus instrumenti est quod plurimae officinae vident et metiuntur, sed interest meminisse contributionem fusi quoque includere.
Quomodo fluxus per acervum formatur?
Excursus in machinatione CNC cumulativus est. Quaeque interfacies parvum errorem potentialem inducit.
Inter contributores communes sunt:
- Geometria coni fusi
- Accuratio coni instructī
- Concentricitas colletti vel systematis premendi
- Rectitudo caulis instrumenti
- Trahe statum clavi et sedem
Singillatim, quisque error intra tolerantiam esse potest. Cum coniuncti sunt, rheundam totalem ultra limites acceptabiles impellere possunt. Hic effectus accumulationis explicat cur substitutio unius tantum componenti saepe problemata rheundam persistentium solvere non possit.
Typicae extensiones acceptabiles decursus
Cursus decurtationis acceptabilis ab operatione, magnitudine instrumenti, et materia pendet, sed regulae generales utiles sunt.
- Fresatura altae praecisionis saepe minus quam 3 micron in apicem instrumenti petit.
- Molitura productionis generalis 5 ad 10 microna tolerare potest.
- Perforatio et alesatura plerumque diligentius moderantur propter sensibilitatem marginis.
Notandum est hos valores ad diametrum secandi mensurari. Mensura propius ad manubrium problemata celare potest quae graviora fiunt ad longiores longitudines instrumenti.
Effectus celeritatis et longitudinis instrumenti
Cursus rotationis (vel "cursus rotationis") magis conspicuus fit cum celeritas fusi crescit. Vires centrifugae errores geometricos parvos amplificant, maiorem deflexionem et vibrationem instrumenti efficientes. Quam ob rem dispositio quae acceptabilis videtur ad celeritatem lentae ad revolutiones per minutum (RPM) productionis deficere potest.
Longitudo instrumenti etiam magnum momentum habet. Longior prominentia vim auget, amplificans quamlibet disallineationem existentem. Paucae micrones in manubrio deviationem significantem in acie secante verti possunt.
Hoc praesertim necessarium est in profunda perforatione, opere in forma, et perficiendo celeriter.
Excursus Fusilli et Contributores Lateris Machinae
Cursus rotationis fusi fundamentum accuratae in machinatione CNC constituit. Omne instrumentum, retinaculum, et acies secans tandem cursum rotationis a fuso definitum sequuntur. Cum hic cursus imperfectus est, nulla pars subsequens id plene corrigere potest. Quam ob rem condicio fusi semper aestimanda est antequam retinacula instrumentorum vel instrumenta secans ob problemata functionis culpemus.
Mutationes quae ad cursum decurtationis a latere machinae conferunt, lente tempore progredi solent. Quia hae mutationes gradatim fiunt, saepe inobservatae manent, donec superficies deterior fit, vita instrumentorum minuitur, aut partes extra tolerantiam defluere incipiunt. Intellegere quomodo hae difficultates oriantur adiuvat ad discernendum detritionem normalem a gravibus difficultatibus mechanicis.
Detritio et problemata praetensionis fusi fulcri
Fercula fusi inter partes gravissimas sunt quae cursum rotatorium afficiunt. Tempore procedente, cursus ferculorum deteruntur et spatia interna mutantur. Detritione progrediente, fusus facultatem suam centrum rotationis constans conservandi amittit.
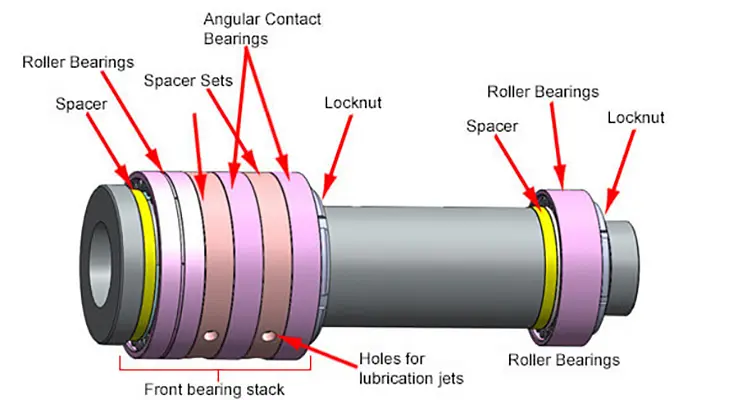
Installatio et Praeonus Ferculorum Cylindricorum Fusorum
Praeonus improprius in fulcris est alia quaestio communis. Si praeonus nimis parvus est, fusum sub viribus secandis moveri potest. Si nimis altus est, calor nimium accumulatur et detritionem accelerat. Ambae condiciones cursum rotatorium augent et stabilitatem minuunt.
Symptomata typica cum difficultatibus ferendi coniuncta includunt:
- Incrementum decursus cum celeritas augetur
- Sonitus audibilis ad altiores revolutiones per minutum (RPM)
- Accumulatio caloris per operationem diuturnam
Cum semel detritio ferculi magna fit, deviatio rotarum non potest corrigi per calibrationem aut mutationes instrumentorum. Reparatio mechanica sola solutio diuturna fit.
Incrementum thermale et habitus calefactionis
Effectus thermici magnum momentum habent in accuratione fusi, praesertim in machinatione celerrima. Dum fusus rotatur, frictio et calor motoris eum expandere faciunt. Haec incrementum thermalis lineam mediam fusi mutare potest, augens cursum rotationis temporarie.
Machinae frigidae saepe maiorem cursum rotationis (run-out) in prima parte operis ostendunt. Cum temperaturae stabiliuntur, accuratio augetur. Officinae quae cyclos calefactionis omittunt, eventus inconstantes videbunt, etiam cum machina mechanice integra est.
Ordo calefactionis moderatus iuvat:
- Praeonus ferendi stabilizandum
- Distortionem thermalem minue
- Repetibilitatem in mensura et sectione auge.
Neglecta ratio thermalis ad falsam diagnosim fusi sani ut vitiosi ducere potest.
Errores ordinationis et aetas machinae
Alignatio fusi respectu axum machinae per constructionem et institutionem constituitur. Per annos operationis, parvae mutationes ob vibrationem, gravem sectionem, aut motum fundamentorum fieri possunt. Hi errores alignment errorem deviationem inducunt quae ad instrumentum pertinere videtur sed re vera in structura machinae originem ducit.
Machinae vetustiores obnoxiores sunt, praesertim si crebras gravesque incisiones aut insufficiens curationem passae sunt. Dum errores ordinationis minus communes sunt quam detritio ferculorum, difficilius deteguntur sine instrumentis probationis idoneis.
Saepe, problemata ordinationis se manifestant per:
- Problemata accurationis directionalis
- Inaequalis detritio instrumentorum per similes apparatus
- Resultata inter machinas incongruentia
Problemata Tenaculi Instrumenti, Coni, et Interfaciei
Cum status fusi limitem superiorem accuratiae definit, maxima pars excessus rotationis in productione quotidiana ex parte instrumentorum oritur. Manductores instrumentorum, coni, et interfacies prehensionis continuo tractantur, mutantur, et iterum adhibentur. Parva errata in his interfaciibus celeriter accumulantur et saepe explicant cur excessus rotationis inter configurationes in eadem machina variet.
Dissimiliter difficultatibus fusorum, interruptio rotationis instrumentorum plerumque intra potestatem officinae est. Intellegere unde hae erratae oriantur permittit operatoribus et ingeniariis eas praevenire potius quam reagere postquam problemata qualitatis apparent.
Tolerantiae fabricationis et detritionis manubriorum instrumentorum
Nullus instrumentorum manubrium perfecte concentricum est. Etiam novi manubrii cum certa tolerantia deviationis ex officina exeunt. Manubrii minoris pretii plerumque maiorem deviationem permittunt, dum manubrii praestantiores ad limites strictiores fabricantur et librantur.

Tempore procedente, manubria instrumentorum deteruntur. Iterata pressio, vibratio, et mutationes instrumentorum superficies internas paulatim degradant. Sedes colletorum concentricitatem amittunt, camerae hydraulicae debilitatur, et superficies conicae notas contactus efficiunt.
Fontes communes effusionis a detentore relatae includunt:
- Sedes colletorum detritae
- Manicae hydraulicae distortae
- Micro damnum ex impropria stringentia
- Cadens tenax vel male tractatus
Possessor qui olim bene se gessit paulatim fons erroris constans fieri potest sine manifesto damno visuali.
Comparatio generum possessorum communium
Systema varia manubriorum (vel "holders") cursum rotatorium variis modis moderantur. Electio manubrii (vel "holder") effectum directum habet in concentricitatem, repetibilitatem, moderationem vibrationis, et stabilitatem diuturnam. Quamquam nullum manubrium errorem fusi corrigere potest, systema rectum cursum rotatorium additum in interfacie instrumenti inductum significanter reducere potest.
Officinae saepe manubria secundum disponibilitatem vel pretium eligunt, sed differentiae perfunctionis manifestae fiunt cum tolerantiae arctiores fiunt vel vita instrumenti critica fit. Intellegere quomodo quisque typus manubrii se gerat adiuvat ad decisiones instrumentorum cum requisitis processus accommodandas.
| Typus instrumentorum tenendi | Typica effectus decursionis | Key commoda | Commune limitationes | Usus optimi |
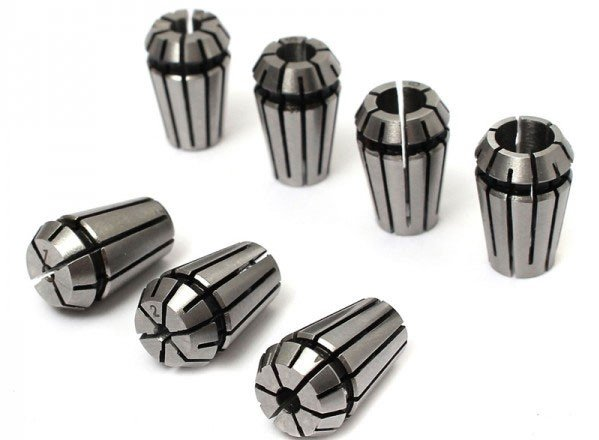
| Tenax colletti | Moderata, valde variabilis | Flexibilis, vilis pretii, late praesto | Sensitivus ad detritionem collecti, sordes, et modum stringendi | Fresatura generalis, sgrossatio, opera parvae praecisionis |
| Tenaculum hydraulicum | Humilis et constans | Bona concentricitas, vibrationum mitigatio, et facilis institutio | Senescentia sigilli, sumptus maior quam colletorum | Perficiendi, alesandi, et fresandi accuratius |
| Tenax contractibilis | Humilis et repetibilis | Excellens concentricitas, alta rigiditas | Apparatus calefaciens requirit, sensibilis contaminationi | Machinatio celerrima, finitio strictae tolerantiae |
Manubria cocleorum propter versatilitatem communes manent, sed etiam tractatui et munditiae maxime sensibilia sunt. Status coclei, constantia torsionis, et qualitas cauli instrumenti omnes cursum finalem afficiunt. Cocleus detritus vel inaequalis plus erroris quam ipsum corpus manubrii inducere potest.
Manculla hydraulica constantiora eventus praebent, quia pressio premendi uniformiter circa caulem instrumenti applicatur. Vibrationem etiam mitigant, quod superficiem meliorem reddit. Attamen, efficacia decrescit dum sigilla interna senescit, itaque inspectionem periodicam magni momenti est.

Manculla contractibilia plerumque minimam cursivitatem praebent cum recte tractantur. Eorum uniformis pressio et structura rigida ea apta reddunt ad operationes celeres et perficiendas. Eorum periculum principale est in hygiena coni mala et cyclis calefactionis impropriis, quae eorum commoda negare possunt.
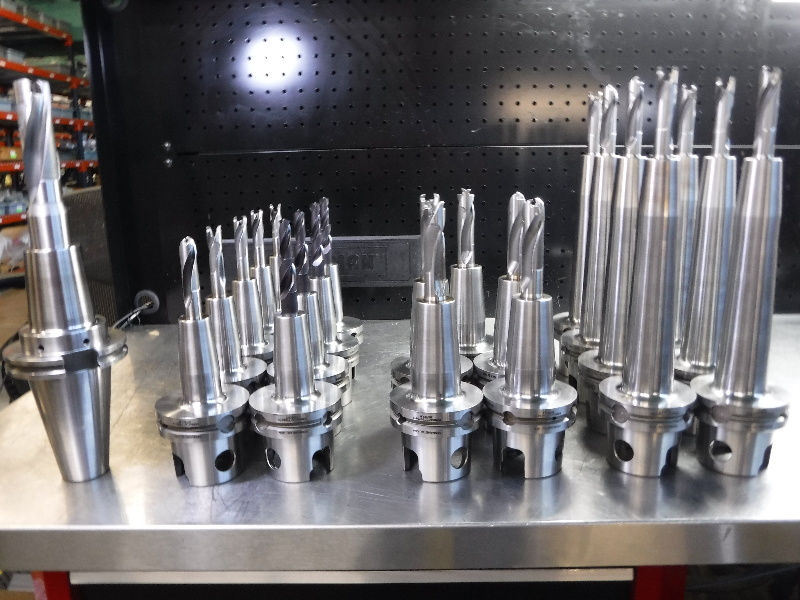
In eligendo manubrio semper considerare oportet accuratiam requisitam, longitudinem instrumenti, vires secandi, et necessitates repetibilitatis, non solum sumptum.
Contaminatio coni et status superficiei
Interfacies inter fusum et manubrium est una ex fontibus interruptionis frequentissime neglectae. Quaevis contaminatio inter conos contactum plenum impedit et manubrium a centro depellit.
Inter contaminantes typicos sunt:
- Frusta tenuia
- Pulvis et lanugo
- Pelliculae olei
- Notae corrosionis attritionis
Etiam tenuis stratum olei cunei similem esse potest, cogens retinaculum inaequaliter sedere. Notae attritionis ex micromotu aream contactus effectivam minuunt et repetibilitatem deteriorant.
Purgatio cotidiana et coni fusi et coni sustentaculi est una ex efficacissimis practicis ad fluxuum electricum moderandum in quavis officina.
Errores prehensionis et problemata clavorum trahentium
Impropria pressio et cursum et instabilitatem inducit. Si clavus trahens detritus, laesus, vel perperam designatus est, tenax fortasse non constanter sedebit. Hoc et concentricitatem et vim retentionis afficit.
Nimis stringentes colletti etiam retinaculum vel collet deformare possunt, augendo cursum potius quam minuendo. Nimis stringentes permittit micromotum dum secant, quod detritionem et splendorem peior facit.
Systema constringendi examinanda sunt propter:
- Genus et longitudo clavi trahendi rectae
- Vis trahens constans
- Rationes torsionis propriae
Horum particularum neglectio saepe ad persequendam expirationem ducit quae fortuita videtur sed re vera iterari potest.
Mensuratio Excursionis Rectae in Machinatione CNC
Recte metiri cursum extremum essentiale est antequam ulla de statu machinae, qualitate instrumentorum, aut facultate processus decernantur. Multae difficultates cursus extremi male diagnoscuntur propter malam methodum mensurae potius quam propter ipsas difficultates mechanicas. Paucae micrones erroris in apparatu vel interpretatione facile ad conclusiones falsas et actiones correctivas inutiles ducere possunt.
Mensura decursus currentiae tamquam processus inspectionis moderatus, non probatio celeris, habenda est. Constantia in instrumentis, locis, et rationibus est quae lectiones crudas in data certa mutat.
Instrumenta mensurae et eorum applicationes
Plura instrumenta vulgo adhibentur ad metiendam cursionem in machinatione CNC, unumquodque cum suis viribus et limitibus. Delectus methodi rectae pendet a parte systematis quae aestimatur.
Indicatores rotatorii sunt optio latissime in officina adhibita. Pretio carent et ad probationes cotidianas apti sunt cum rite affixi et ad zero admissi sunt. Tamen, accuratio eorum magnopere ab arte operatoris et qualitate indicatoris pendet.
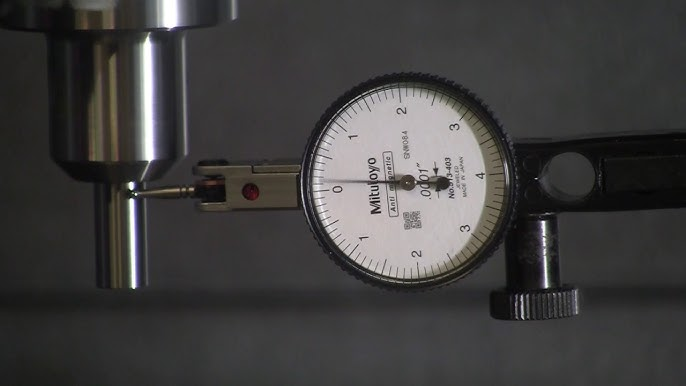
Mensura Excursionis Totalis Utiendo Manometro Quadrante
Vectes probationis notam rectam referentiam praebent et utiles sunt ad flexionem fusi ab effectibus instrumentorum separandam. Typice adhibentur per qualificationem machinae vel post opera servitii.
Systema mensurae lasericae altam resolutionem et repetibilitatem offerunt. Ad diagnostica machinarum et documentationem aptissima sunt, sed propter sumptum et tempus configurationis minus practica sunt ad usum cotidianum.
Ubi decursus metiri debet
Locus mensurae determinat quid lectio revera repraesentet. Mensura in uno tantum puncto veram fontem erroris celare potest.
Puncta mensurae communia includunt:
- Nasus fusi vel conus ad condicionem machinae aestimandam
- Conus portainstrumentorum ad sedem et munditiam inspiciendas
- Caulis instrumenti prope faciem tenentis
- Diameter sectionis instrumenti ad processum pertinentiae
Mensura propius ad aciem secantis notitias maxime significantes pro effectu machinationis praebet. Mensura tantum ad retinaculum saepe veram cursivitatem in sectione visam subaestimat.
Ratio mensurae recta
Mensura accurata deviationis processum repetibilem requirit. Gradus omittere vel praeparationem festinare plura errata quam ipsa machina inducit.
Vestigia clavis includit:
- Omnes superficies contactus diligenter munda
- Indicatorem firmiter firma ne vibratio fiat.
- Fusum manu lente verte
- Lectiones maximas et minimas constanter nota.
Numquam fusum sub potentia rotandum est dum mensuratur. Etiam parvae revolutiones per minutum (RPM) vibrationem et motum fulcri inducunt qui lectiones distorquent.
Errores mensurae communes
Multae difficultates decursionis relatae a ratione potius quam ab apparatu oriuntur. Intellectus errorum communium adiuvat ad interpretationem falsam prohibendam.
Inter errores frequentes sunt:
- Mensura in superficiebus asperis vel laesis
- Applicatio oneris lateralis cum cuspide indicatoria
- Indicatores detritos vel resolutionis humilis utendo
- Comparatio lectionum captarum ad diversas longitudines instrumentorum
Alia quaestio frequens est neglectio temperaturae. Mensurae in machina frigida captae saepe differunt ab iis quae post calefactionem captae sunt, quod ad conclusiones incongruentes ducit.
Interpretatio lectionum micronicarum
Valores micronorum in contextu aestimandi sunt. Lectio quae uno loco acceptabilis videtur, alio loco problematica esse potest.
Exempli gratia, 3 micron in facie retinaculi significanter plus in acie secante in instrumento longo significare possunt. Contra, lectio fusi paulo altior ad operationes asperandas, sed non ad perficiendum, acceptabilis esse potest.
Observatio inclinationum saepe utilior est quam mensura singularis. Incrementa gradatim per tempus plerumque detrimentum indicant, dum mutationes repentinae damnum vel contaminationem suggerunt.
Frequentia inspectionum et documentatio
Inspectio regularis impedit ne problemata parva in errores maiores convertantur. Examinationes decursus partis secundum usum machinae, requisita praecisionis, et historiam casuum disponi debent.
Inter efficaces rationes documentationis sunt hae:
- Locus mensurae et longitudinis instrumenti notatio
- Notando statum temperaturae machinae
- Mutationes per tempus observare
Data documentata permittunt decisiones bene fundatas potius quam solutionem problematum reactivam.
Impactus Qualitatis: Superficies Superficialis, Vita Instrumenti, et Fragmenta
De excursione metallica saepe ut problema mensurae disputatur, sed verus eius effectus in eventibus productionis conspicitur. Cum instrumentum non concentrice rotatur, processus secandi inaequalis et incertus fit. Hoc directe superficiem, vitam instrumenti, accuratiam dimensionalem, et stabilitatem processus generalem afficit. In multis casibus, officinae compensant per retardationem processuum, reductionem profunditatum sectionis, vel simpliciter acceptationem maiorum rationum fragmentorum sine excursione metallica ut causa principali identificanda.
Intellegere quomodo defluxio in detrimentum qualitatis vertatur adiuvat ad iustificandum moderationem strictiorem et inspectionis rationes disciplinatiores.
Inaequalis onus fragmentorum et inaequalitas aciei secantis
Excursus efficit ut una acies secans materiam vehementius quam aliae aggrediatur. Haec inaequalis onus fragmentorum vires secantes in unam aciem concentrat potius quam eas aequaliter distribuat.
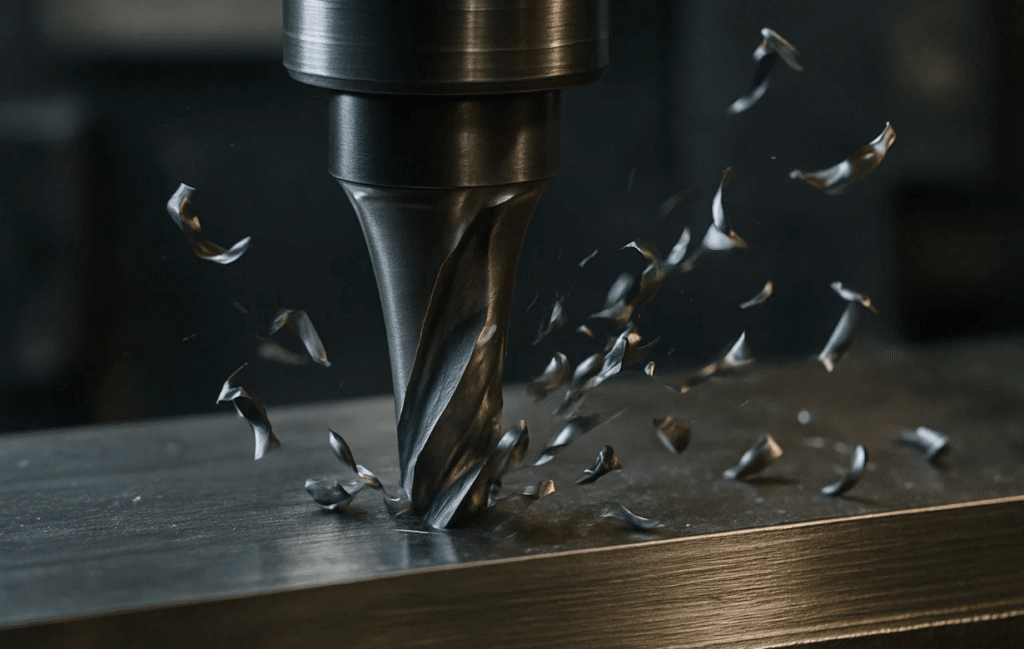
Igitur:
- Una acies celeriter deteritur, dum aliae parum adhibentur.
- Formatio fragmentorum inconstans fit
- Vires secantes fluctuant inter rotationem
Haec inaequalitas vibrationem auget et praedicibilitatem processus minuit. In instrumentis multi-flutis, problema cum diameter instrumenti crescit, magis magisque gravius fit.
Detritio instrumentorum accelerata et defectus praematurus
Quia una acies secans onus disproportionatum portat, detritio inaequaliter progreditur. Aces praevalens celeriter hebetatur, vires secantes et generationem caloris augens.
Tempore procedente, hoc ad haec ducit:
- Fractura marginis et microfractura
- Dissolutio tegumenti
- Subita fractura instrumenti sub condicionibus normalibus sectionis
Instrumenta saepe multo ante tempus exspectatum deficiunt, quamvis progressus et celeritates conservativae videantur. Sine curatione decurtationis, instrumenta sola substituere problema non solvit.
Degradatio superficiei et tremor
Superficies ex primis indiciis excessus aculei est. Dum acies secans oscillat, vestigia instrumenti irregularia relinquit potius quam figuram uniformem.
Typica problemata qualitatis superficiei includunt:
- Undulatio visibilis in faciebus machinatis
- Formae pectinum incongruentes
- Notae stridulae quae peiores fiunt celeritatibus maioribus
Etiam parvae quantitates decursionis superficiem in operationibus celeribus vel poliendis degradare possunt. Politura vel operationes secundariae ad compensandum requiri possunt, tempus cycli et sumptum augentes.
Inconstantia dimensionalis et aberratio tolerantiae
Excursus accuratiam dimensionalem afficit per mutationem diametrum effectivam sectionis. Cum acies praevalens deteritur, instrumentum progressive minus vel maius secat secundum operationem.
Hoc evenit in:
- Gradualis magnitudinis mutatio per longas productionis series
- Variatio inter partes aucta
- Difficultas tolerantias strictas constanter tenendi
Operarii saepe translationes (offsets) aptare possunt, nescientes causam subiacentem esse defectum instrumenti potius quam variationem materiae vel solam detritionem instrumenti.
Fragmenta, retractatio, et damna productionis occulta
Impetus oeconomicus exasperationis ultra vitia visibilia extenditur. Partes abjectae, retractatio et tempus machinarum amissum tacite lucrum erodunt.
Parvae deviationes micronicae ad haec ducere possunt:
- Proprietates extra tolerantiam sero in processu veniunt.
- Partes reiectae postquam valor significans additus est
- Fiducia imminuta in machinatione sine cura
Quia hae damna per instrumentorum, operarum, et qualitatis officia distribuuntur, exhaustio saepe ut impulsor sumptus subaestimatur.
Conclusio
Imperium interruptionis rotationis (vel "rundown-out") est condicio fundamentalis ad machinationem CNC constantem et praedicabilem. Etiam parvae deviationes influunt quomodo vires secantes distribuantur, quomodo instrumenta deterantur, et quomodo superficies formentur. Cum interruptio rotationis neglecta est, officinae saepe respondent lentioribus processibus, crebris mutationibus offset, vel praematura substitutione instrumentorum, quorum nullum problema subiacens solvit. Tractatio interruptionis rotationis ut curam systematis permittit ut problemata mature identificentur et ad originem corrigantur.
Praeventio multo efficacior est quam correctio. Interfacies mundae, apta selectio manubrii instrumentorum, longitudo instrumentorum moderata, et inspectiones regulares variabilitatem minuunt antequam ad aciem aciem perveniat. Maxime autem, agnitio micronum veras consequentias habere adiuvat ad mutandam extenuationem a mensura abstracta ad impulsorem qualitatis practicum qui directe afficit efficaciam, sumptum, et fidelitatem diuturnam.