Difficultatesne cum difficultatibus praecisionis in fabricatione trochlearum navium veliferarum? Innumerabiles trochleas vidimus propter tolerantiae difficultates deficere, quae ad ruinas catastrophicas in momentis navigationis crucialibus duxerunt. Praecisio non solum desiderabilis est, sed etiam necessaria ad salutem et efficaciam.
Ad tolerantias accuratas in fabricatione trochlearum navium veliferarum assequendas, necesse est technicas machinationis CNC speciales, cum tolerantiis typice intra ±0.001-0.003 uncias (0.025-0.075 mm). Successus pendet a delectu materiae apto, moderatione vibrationis, strategiis machinationis multiaxialibus, et processibus qualitatis moderandae specialibus ad usus marinos aptatis.
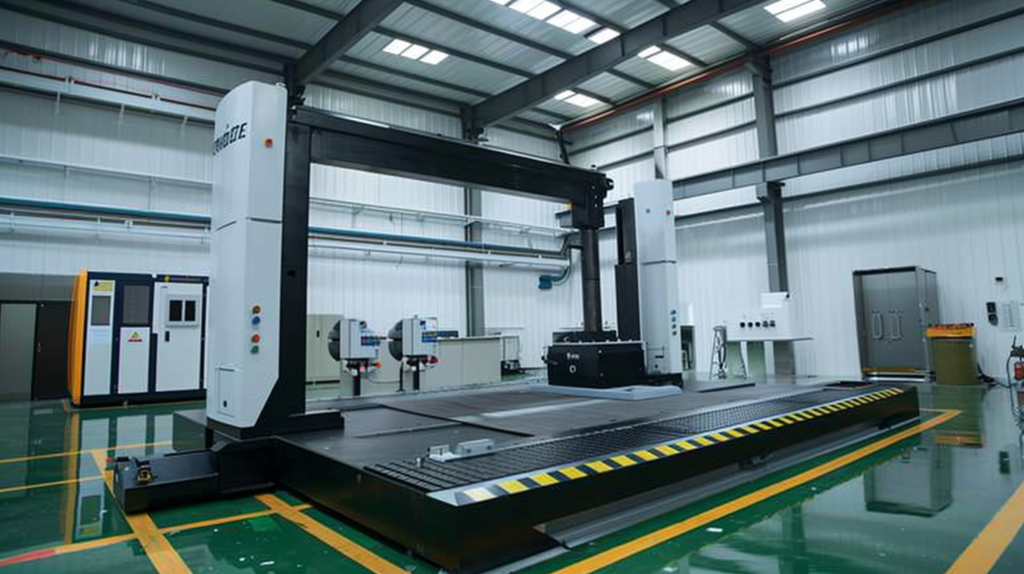
Processus machinationis CNC altae praecisionis pro componentibus trochleae navium veliferarum ad usum singularum
Ut opifex cum ampla experientia in machinatione partium marinarum, didici fabricationem trochlearum accuratarum plus quam solam peritiam machinationis ordinariae requirere. Liceat mihi communicare nostram rationem comprobatam ad tolerantias strictas assequendas quae et efficaciam et firmitatem in difficili ambitu marino praestant.
Quae sunt requisita tolerantiae criticae pro trochleis navium veliferarum?
Trochleae navium veliferarum pessimo tempore deficiunt, cum tolerantiae non accurate servantur. Vidimus turmas cursorias certamina perdere et naves celeres periculosas ob defectus trochlearum, qui vitari potuerunt, in casus experiri.
Inter requisita tolerantiae criticae pro trochleis navium veliferarum sunt tolerantiae sedium fulcri ±0.0005" (0.0127mm), praecisio dentis rotarum dentatarum intra ±0.001" (0.025mm), et spatia axialia 0.002-0.005" (0.05-0.13mm). Hae requisitae severae operationem lenem, distributionem oneris, et diuturnitatem in ambitus marinis corrosivis praestant.
Diagramma zonas tolerantiae criticae in partibus trochleae navium veliferarum ostendens
Cum trochleae navium veliferarum ad usum fabricandae machinantur, intellegere nexum functionalem inter partes essentiale est ad rectam tolerantiae specificationem. Ex nostra experientia laborandi cum summis fabricatoribus navium veliferarum, didici functionem trochleae a pluribus aspectibus tolerantiae criticis pendere.
Gravissimae tolerantiae requisita typice inveniuntur in sedibus ferculorum et interfaciebus dentatorum. Sedes ferculorum rotunditatem intra 0.0005" servare debent ut recta distributio oneris curetur et praematura detritio impediatur. Formae dentium dentatorum accuratam machinationem requirunt ut anguli apti ad dentes attrahendos serventur — typice intra 0.001" — ut lenis operatio sub oneribus variis praestetur.
Delectus materiae tolerantiam magnopere afficit. Ad partes trochlearum imprimis utimur chalybe inoxidabili 316L vel mixturis aluminio marinis aptatis (velut 6082-T6). Dum aluminium celeriores celeritates machinationis permittit, partes chalybis inoxidabilis plerumque tolerantias artiores per tempus servant propter stabilitatem dimensionalem superiorem.
Processum analysis tolerantiae accumulationis pro omni consilio trochleae adhibuimus ut interfacies criticas, ubi tolerantiae cumulativae difficultates causare possint, identificemus. Haec methodus mathematicae exempli gratia nobis adiuvat ut tolerantias singulorum partium aptemus ad optimam aptationem coetus assequamur. Exempli gratia, in mechanismis trochlearum auto-caudantium, tolerantias radiales strictiores (±0.0003") ad interfaciem inter tympanum et auto-caudantem servamus, ne linea sub onere haereat.
| pars | Tolerantia Critica | Typical Material | Key Consid |
|---|---|---|---|
| Sedes Ferentes | ±0.0005" (0.0127mm) | 316L Inoxidabilis | Rotunditas, superficies perfecta |
| Interfacies Dentarum | ±0.001" (0.025mm) | 17-4PH Inoxidabilis | Accuratio profili dentis |
| Mechanismi Pawl | ±0.002" (0.05mm) | Phosphor Aes | Constantia implicationis |
| Superficies Tympani | ±0.003" (0.075mm) | aluminium anodized | Uniformitas texturae prehensionis |
| Spatia Axialia | 0.002-0.005" (0.05-0.13mm) | multa | onus distribution |
Quae rationes machinationis vibrationem et deflexionem imminuunt?
Olim seriem integram tympanorum trochleorum propter difficultates deflexionis instrumentorum amisimus. Subtiles variationes dimensionales oculis non apparebant, sed sub onere haerescentiam causabant. Ex quo rationes vibrationis moderandae provectas adhibuimus, proportio reiectionis nostrae ad fere nihilum decrevit.
Efficax vibrationis imminutio in machinatione trochleorum requirit firmitatem operis cum fixturis ad usum aptatis, parametris secandi optimizatis (velocitates progressionis 0.001-0.003 l/r, celeritates secandi 300-500 SFM pro chalybe inoxidabili), monitorium instrumentorum altae frequentiae, et analysin harmonicarum. Machinatio multiaxialis cum brevioribus prominentiis instrumentorum problemata deflexionis ulterius minuit.
Instrumentum fulcimenti specialis vibrationem minuens in machinatione partium trochleae
Vibratio et deflexio instrumentorum maximi inimici tolerantiae praecisionis in fabricatione trochlearum repraesentant. Nostra ratio et sapientiam machinationis traditionalem et technologiam hodiernam coniungit ad has difficultates superandas.
Recta tenacitas operis fundamentum est consilii nostri de moderatione vibrationis. Instrumenta vacui ad usum aptata elaboravimus quae vires prehendendi aequaliter per opus distribuunt, distortionem prohibentes dum accessum ad operationes machinationis quinque axium servant. Pro componentibus tenuibus parietibus, ut tympanis trochlearum, structuras internas sustentatrices utimur quae in operationibus posterioribus removentur.
Instrumentorum delectus et rationes itineris instrumentorum formas vibrationis magnopere afficiunt. Invenimus fresas helices variabiles vibrationem harmonicam significanter reducere dum formas internas dentatas partium trochleae machinantur. Pro structuris profundis, rationes fresationis exfoliatae cum incrementis profunditatis progressivis potius quam fissurae traditionalis adhibemus, quae vires secandi et deflexionem associatam minuit.
Optimizatio parametrorum sectionis per monitorium temporis realis facultatem nostram tolerantias strictas servandi transformavit. Centra nostra machinationis provecta accelerometris instructa sunt quae vibrationes detegunt antequam accuratiam dimensionalem afficiant. Systemata moderandi celeritates alimentationis et fusorum sponte adaptant ut condiciones sectionis optimas servent. Pro componentibus chalybis inoxidabilis, typice operamur cum celeritatibus sectionis inter 300-500 SFM et celeritatibus alimentationis inter 0.001-0.003 uncias per revolutionem.
Stabilitas thermalis alium factorem criticum in tolerantiis servandis repraesentat. Nostra atmosfera fabricationis, temperatura moderata, condiciones intra ±2°F conservat ad difficultates expansionis thermalis vitandas. Pro componentibus criticissimis, mensuras intra processum adhibemus utens tactilibus ad compensandum quamlibet accretionem thermalem durante operationibus machinationis.
| Vibratio Control Methodo | Applicatio | Beneficium ad Moderationem Tolerantiae |
|---|---|---|
| Instrumenta Vacui Personalia | Partes tenuibus parietibus | Distortionem impedit dum accessum servat. |
| Variabilis Helix finis Mills | Formae internae dentatae | Vibrationem harmonicam minuit |
| Strategiae Fresandi Decorticationem | Proprietates profundae | Vires secantes et deflexionem minuit |
| Monitorium Vibrationis in Tempore Reali | Omnes operationes | Adaptationem parametrorum adaptivam permittit |
| Temperatus-Controlled Environment | Totus processus | Variationem expansionis thermalis impedit |
| Mensura In Processu | Dimensiones criticae | Mutationes thermales compensat |
Quae methodi qualitatis moderandae tolerantiam constantem consecutionem praestant?
Postquam systema nostrum comprehensivum qualitatis moderandae instituimus, levem aberrationem tolerantiae sedis ferculi deprehendimus, quae ad praematuras ruinas perduxisset. Clientes nostri numquam hoc problema experti sunt, quia systema nostrum detectionis vitium ante missionem partium invenit et correxit.
Efficax qualitas moderandi in fabricatione trochlearum navium veliferarum coniungit monitorium processus in tempore reali, verificationem dimensionum criticarum per machinam mensurae coordinatarum (CMM) (accuratam ad 0.0001), comparatores opticos ad verificationem geometricam, moderationem statisticam processus (SPC) cum valoribus Cpk >1.33, et probationem simulationis environmentalis ad validandam efficaciam sub condicionibus maritimis.
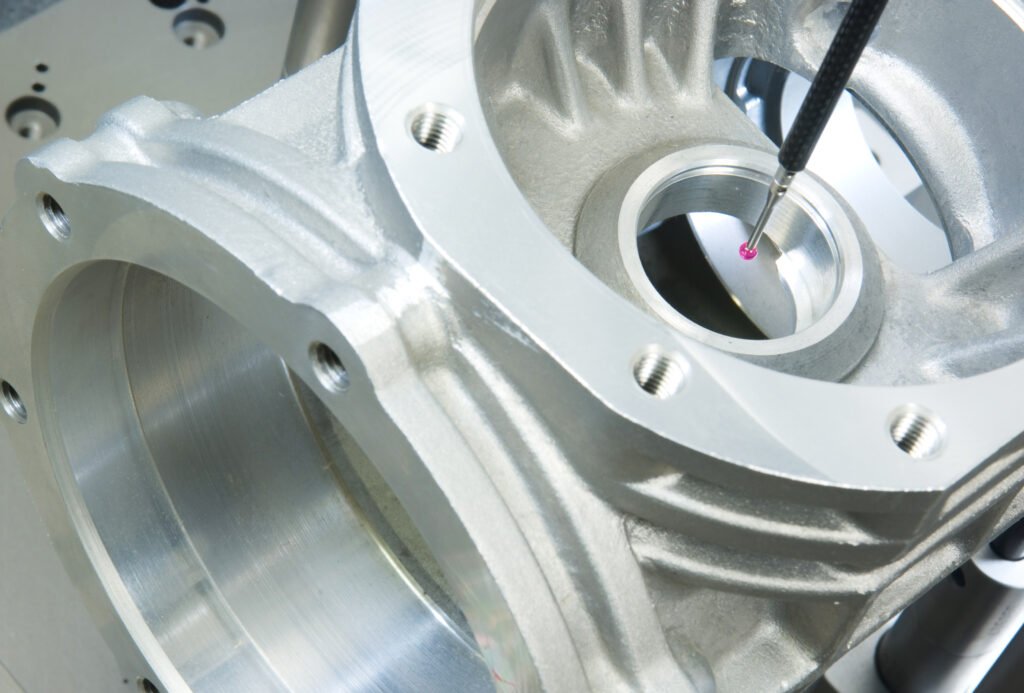
Mensura accurata partis trochleae utens machina coordinatarum mensurae
Qualitatis moderatio in fabricatione trochlearum accuratarum per totum processum productionis integranda est potius quam tantum in fine applicanda. Nostra ratio multistratificata a certificatione materiae incipit et per verificationem post-processum extenditur.
Mensura in processu fundamentum systematis nostri qualitatis constituit. Machinae nostrae CNC instructae sunt sensoribus tactus quae dimensiones criticas per operationes machinales verificant. Pro sedibus ferreis et interfaciebus dentatorum, mensuram in processu centum centesimarum perficimus, cum algorithmis automaticis compensationis instrumentorum qui quemvis detrimentum instrumentorum detectam antequam limites tolerantiae excedantur accommodant.
Inspectio post-machinationem verificationem CMM climate temperato utitur, cum facultatibus mensurae ad 0.0001" accuratis. Instrumenta mensurae propria elaboravimus quae condiciones reales compositionis replicant, nobis permittens tolerantias functionales potius quam solum specificationes dimensionales verificare. Pro tolerantiis geometricis sicut rotunditas et cylindricitas, mensuras speciales viae circularis cum multis punctis datorum adhibemus.
Moderatio statistica processus continuam emendationem in facultatibus nostris tolerantiae assequendae impellit. Valores Cpk pro omnibus dimensionibus criticis accurate observamus, valores minimos 1.33 (±4σ) pro notis normalibus et 1.67 (±5σ) pro dimensionibus criticis ad salutem pertinentibus requirentes. Cum facultas processus infra hos limites cadit, systema nostrum automaticum protocolla actionum correctivarum incitat.
Pro quibusdam componentibus criticis, inspectionem opticam per cameras altae resolutionis cum facultate recognitionis exemplorum adhibemus. Hoc verificationem proprietatum geometricarum complexarum, ut perfiles dentium rotarum dentatarum, quae difficulter metirentur methodis contactus traditis, permittit. Systema partes reales cum exemplaribus CAD comparat, cum deviationis mappatione ad 0.0005" accurata.
Examinatio in gradu congeris verificationem finalem effectus tolerantiae cumulationis praebet. Instrumenta probationis ad usum aptata utimur quae onera laboris actualia simulant, factores metientes ut constantiam involucri et lenitatem transmissionis torques. Haec probatio functionalis quaslibet quaestiones tolerantiae residuas detegit antequam producta officinam nostram relinquunt.
| Qualis Imperium Methodo | Applicatio | Capability Deprehensio |
|---|---|---|
| Explorationes Tactus-Impulsae | In processus mensurae | ±0.0002" (0.005mm) |
| CMM climate moderato | Verificatio post-machinationem | ±0.0001" (0.0025mm) |
| Optical inspectionem | Complexae lineamenta geometrica | ±0.0005" (0.0127mm) |
| Statistical processus Imperium | Omnes dimensiones criticae | Tendentiae ante violationem tolerantiae |
| Probatio Gradus Assemblationis | Final verificationem | Quaestiones functionis functionalis |
| Superficiem asperitas Testis | Superficies frictionis criticae | Valores Ra ad 16 microungas |
Quomodo requisita ambitus marini specificationes tolerantiae afficiunt?
Cliens olim trochleas corrosas, quae praemature defecerant, reddidit. Investigatio patefecit tolerantias nostras normales corrosionem galvanicam ad interfacies metallorum dissimilium non computasse. Nunc factores expansionis corrosionis in calculos tolerantiae nostrae incorporamus.
Rationes de ambitu marinō tolerantiam specialem requirunt, inter quas hiatus dilatationis 0.003-0.005" (0.08-0.13mm) ad cyclos thermicos, aptationes fulcrorum artiores (interferentia 0.0005") ad ingressum aquae salsae prohibendum, tolerantiae crassitudinis anodisationis (0.0008-0.001"), et hiatus isolationis galvanicae inter metalla dissimilia ad ligationem corrosionis ortam prohibendam.
Experimenta ambientalia accelerata partium trochleae in condicionibus maritimis simulatis
Ambitus marinus singularia praebet difficultates quae directe tolerantiae specificationes pro trochlis navium veliferarum afficiunt. Ampla nostra experientia cum componentibus marinis nos plurimas lectiones criticas de adaptatione tolerantiarum ad has condiciones difficiles docuit.
Cyclus thermalis in applicationibus maritimis diligentem considerationem requirit. Trochleae navium veliferarum variationes temperaturae ab infra congelationem ad plus quam 120°F (49°C) in ambitu tropicali regulariter experiuntur. Hic cyclus expansionem differentialem inter partes ex materiis dissimilibus factas efficit. Calculationes tolerantiae speciales elaboravimus quae has differentias considerant, typice permittentes hiatus expansionis 0.003-0.005" pro interfaciebus aluminii ad chalybem inoxidabilem, functione propria per totum ambitum temperaturae servata.
Postulata resistentiae corrosionis et delectum materiae et specificationes tolerantiae afficiunt. Pro interfaciebus criticis, aptationes ad pressionem paulo artiores quam typicas essent in applicationibus non-marinis adhibemus. Exempli gratia, sedes fulcrorum in trochlis marinis aptationes interferentiales 0.0005" utuntur potius quam 0.0003" quae fortasse typicae essent in applicationibus non-marinis. Haec aptatio artior ingressum aquae salsae impedit, quae corrosionem acceleraret et instabilitatem dimensionalem causaret.
Specificationes superficiei etiam adaptationem requirunt pro applicationibus marinis. Valores Ra inter 16-32 microungas pro plerisque superficiebus functionalibus servamus, cum interfaciebus criticis fulcri ad 8-16 microungas perfecta. Hae superficies leviores potentiam corrosionis in fissuris minuunt, dum resistentiam attritionis in praesentia crystallorum salis et contaminantium marinorum augent.
Tegumenta protectora aliam dimensionem calculis tolerantiae addunt. Anodisatio in partibus aluminii typice 0.0008-0.001" ad singulas superficies addit, quod in accumulationibus tolerantiae computandum est. Similiter, curationes passivationis pro partibus inoxidabilibus dimensiones criticas leviter mutare possunt. Nostra programmata machinationis praecompensationem pro his effectibus finiendi incorporant ut tolerantias finales postquam omnes curationes perfectae sunt consequantur.
Isolatio galvanica peculiarem difficultatem pro componentibus trochlearum repraesentat. Ubi metalla dissimilia inter se coniungi debent, hiatus tolerantiae specificos, materiis polymericis compatibilibus repletos, adhibemus, qui contactum directum prohibent, dum congruentia functionalis servatur. Hae claustra isolationis typice hiatus praecisionis 0.005-0.008" requirunt ut materiam isolationis accommodent, dum congruentia componentum recta servatur.
| Conditio Marina | Implicatio Tolerantiae | Adaptatio Typica |
|---|---|---|
| Scelerisque Revolutio | Expansio accommodationis | Intervallae 0.003-0.005" ad interfacies |
| Saltwater Patefacio | Praeventio ingressus | 0.0005" artius aptatur ferculo |
| Superficies Corrosio | Requisita perficiendi | Ra 8-16 microungae pro superficiebus criticis |
| tutela aedibus partibus artibus | Dimensiones mutationes | 0.0008-0.001" praecompensatio |
| Galvanic Potential | Requisita isolationis | Intervallae isolationis 0.005-0.008" |
| UV Patefacio | Materia degradatio | Durior superficies aucta |
Qui processus post-machinationem praecisionem tolerantiae finalis emendant?
Memini turmam cursuum quae, quamquam omnes specificationes dimensionales impleverant, de inconstanti functione trochleae questus est. Rationes politurae moderatae adhibitae problema solverunt, superficies uniformes creando, quae operationem lenem sub variis oneribus curabant.
Inter processus post-machinationem criticos sunt laminatio accurata superficierum fulcrorum ad superficies 8-16 microunciarum obtinendas, politura moderata ad superficies frictionis constantes creandas, stabilizatio cryogenica ad tensiones internas relevandas, degrassatio vaporis ad sordes removendas, et aequatio accurata ad vibrationem in applicationibus trochlearum celeribus minuendam.
Superficies finalis politurae partium fulcri trochleae per laminationem accuratam
Dum machinatio CNC fundamentum tolerantiarum accuratarum statuit, processus post-machinationis saepe discrimen criticum inter partes acceptabiles et componentes excellentes faciunt. Complures processus speciales refinavimus qui accuratiam finalem partium trochleae augent.
Laminatio accurata essentialis probata est pro interfaciebus ferculorum et superficiebus cum pawl contact. Nostra ratio laminationis semi-automatica utitur compositis adamantis quorum magnitudines particularum a 15 ad 3 micrometra variant, gradatim ad grana subtiliora operans. Haec ratio non solum superficiem ad 8-16 micropollices emendat, sed etiam formam geometricam amplificat removendo minimas altitudines quas machinatio CNC relinquere potest. Augmentationes vitae ferculorum 30-40% per implementationem harum artium laminationis provectarum documentavimus.
Politura moderata superficies frictionis ideales pro componentibus ut tympanis trochlearum et mechanismis automaticis creat. Potius quam solum texturas machinatas confidere, polituram cylindrorum accuratam cum pressione diligenter moderata adhibemus ut superficies durae operis cum constantibus frictionis proprietatibus creemus. Hic processus materiam superficialem comprimit, augmentum duritiei 15-20% creans quod resistentiam attritionis significanter auget, praecisione dimensionali servata.
In componentibus criticis chalybis inoxidabilis, stabilisationem cryogenicam adhibemus ad tensiones internas relevandas quae aliter mutationes dimensionales per tempus causare possent. Hic processus gradatim refrigerationem componentium ad circiter -300°F (-184°C) complectitur, eam temperaturam tenens, deinde lente ad condiciones ambientes revertens. Levatio tensionis subtilem deformationem, quae per hebdomades vel menses post machinationem fieri potest, impedit, stabilitatem dimensionalem diuturnam praestans.
Contaminatio superficiei et tolerantiam aptationis et resistentiam corrosionis minuere potest. Noster processus ultrasonicus vaporis degrassandi omnes vestigia oleorum et compositorum machinationis removet, solventibus ecologicis utens. Hunc processum purgationis sequitur passivatio pro partibus inoxidabilibus vel anodisatio pro partibus aluminii, ambae diligenter regulatae ad integritatem dimensionalem conservandam dum praesidium a corrosione augendum est.
Pro trochleis cursuum summae efficacitatis, librationem dynamicam accuratam partium rotantium adhibemus. Instrumentis specialibus, quae inaequalitates tam parvas quam 0.1 grammatum-millimetra detegere possunt, distributionem ponderis corrigimus ut vibrationem ad celeritates operationis eliminemus. Haec libratio non solum efficaciam trochlei emendat, sed etiam detritionem fulcrorum minuit, adiuvans ad tolerantias aptas per totum cyclum vitae producti conservandas.
| Processus Post-Machinationis | Applicatio | Tolerantia/Beneficium Efficaciae |
|---|---|---|
| Lappatio Praecisa | Interfacies ferendi | Finis 8-16 microunciarum, vita 30-40% longior |
| Politura Moderata | Superficies frictionis | Incrementum duritiei superficialis 15-20% |
| Stabilizatio Cryogenica | Partes inoxidabiles | Mutationes dimensionales diuturnas impedit |
| Vaporis Degrassatio | Omnes components | Aptam aptationem et resistentiam corrosionis praestat. |
| Dynamic Librans | Conventus rotantes | Vibrationem ad <0.1 gram-mm reducit |
| Micro-Iaculatio Peening | Puncta tensionis | Resistentiam lassitudinis sine mutatione dimensionali auget |
Conclusio
Ad tolerantias accuratas in fabricatione trochlearum navium veliferarum assequendas, peritiam specialem in delectu materiarum, moderatione vibrationis, verificatione qualitatis, adaptationibus maritimis specificis, et artibus perficiendi provectis requiritur. Nostra ratio systematica efficit ut partes sine ullo errore fungantur in difficili ambitu marino, dum normas exactas applicationum navigationis modernae impleant.