

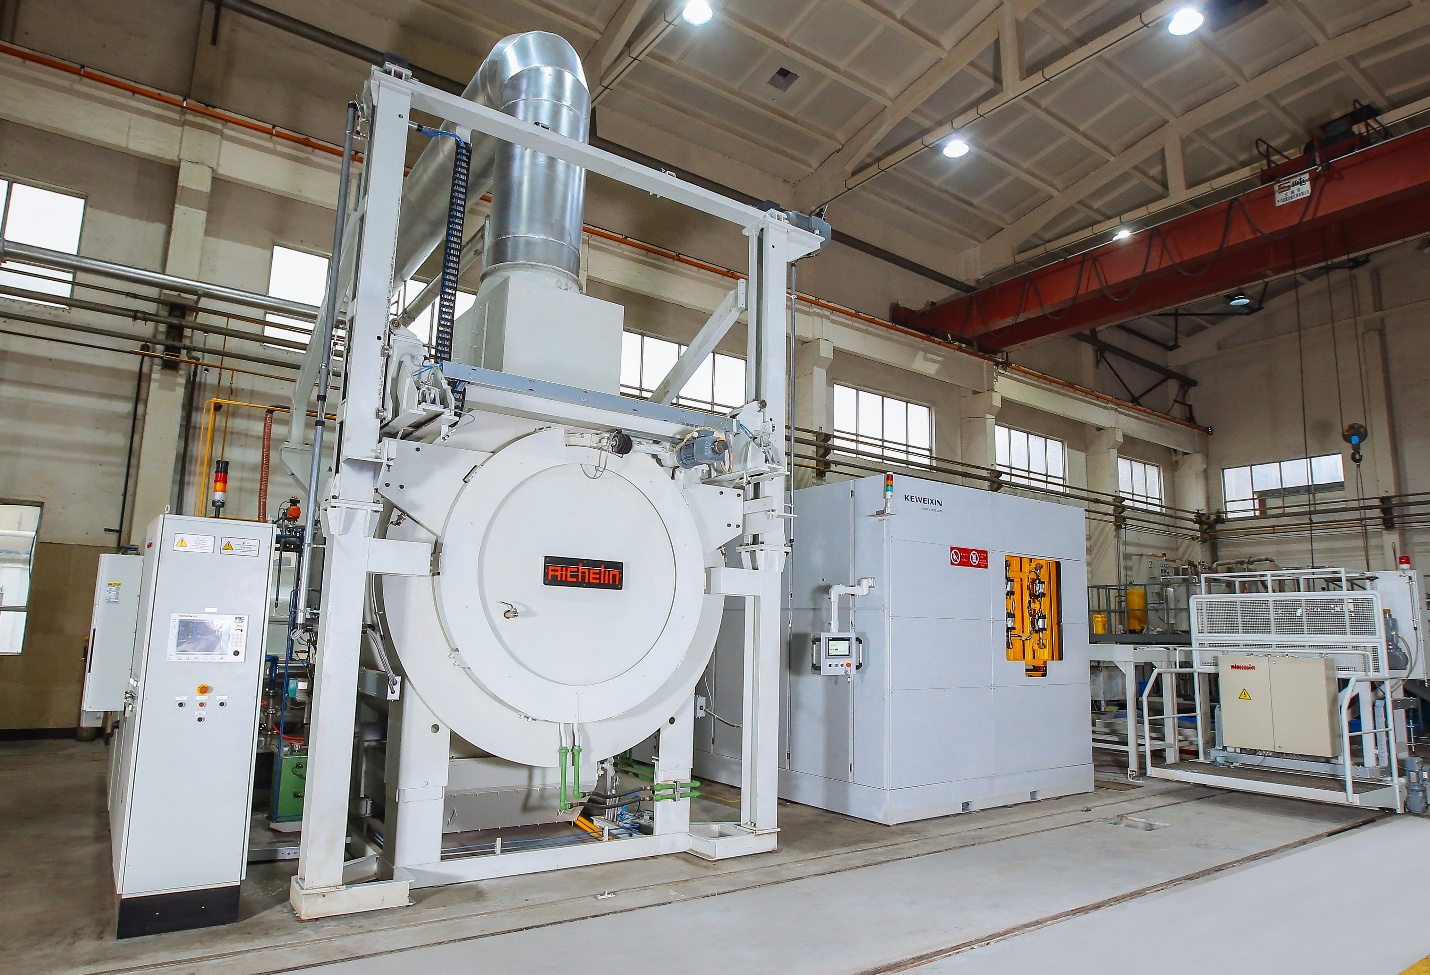
Tractatio caloris et machinatio CNC duo processus sunt qui non solum geometriam partis, sed etiam eius modum post machinationem formant. Tractatio caloris structuram internam materiae mutat ad firmitatem, duritiem, vel tenacitatem augendam. Machinatio CNC materiam removet ad dimensiones accuratas et superficies ornandas. Cum hi processus coniunguntur, ordo quo peraguntur accuratiam et repetibilitatem valde afficere potest.
Tractationes Caloris in Machinatione CNC
Ordo rerum gestarum magni momenti est, quia et machinatio et tractatio caloris tensiones internas introducunt et solvunt. Si hae tensiones non recte administrantur, partes flecti, torqueri, vel extra tolerantiam elabi possunt durante machinatione vel post processum finalem. Distortio, tensio residua, et stabilitas dimensionalis diuturna sunt difficultates communes, praesertim in componentibus praecisionis.
Intellegendo Tensionis Residuae et Distortionis in Partibus Machinatis
Antequam decernatur quando curationem caloris adhibere, interest intellegere cur partes machinatae primo loco distorqueantur. Pleraque problemata dimensionalia non ex programmatione mala aut ex machinae accuratione oriuntur. Ex tensionibus internis oriuntur quae iam in materia aderant aut per processum introductae sunt. Hae tensiones latent donec materia removeatur aut pars calori exponatur.
Quid sit tensio residua et quomodo formetur
Tensio residua est tensio interna intra materiam inclusa etiam cum nulla vis externa adhibeatur. Formatur per plura stadia productionis et processus materiae. Volvendo, fabricando, fuso, sudurando, machinando, et tractando calore, omnia tensionem relinquere possunt. In machinando, tensio residua oritur cum vires secantes et calor deformationem plasticam localizatam efficiunt. Stratum superficiale comprimi potest dum nucleus in tensione manet, vel vice versa, secundum processum.
Tractatio caloris etiam tensionem residuam creare potest cum partes inaequaliter calefiunt et refrigerantur. Exempli gratia, durante refrigeratione, strata exteriora celerius refrigerantur et contrahuntur quam nucleus. Haec differentia in celeritate refrigerationis tensionem internam creat etiamsi pars recta apparet cum e fornace extrahitur.
Fontes communes distortionis in partibus CNC
Distortio plerumque apparet cum tensione residua redistribui permittitur. Inter causas frequentissimas sunt hae:
- Magnae quantitates materiae ex uno latere partis removendae
- Inaequalis pressio vel nimis arcta fixatio
- Altae temperaturae sectionis per asperitatem
- Refrigeratio non uniformis per curationem caloris
Exemplum commune in officina est lamina plana quae recta manet dum machinatur asperius, sed flectitur postquam repressa est. Actus removendi materiam tensionem liberat quae antea intra materiam aequilibrata erat.
Quomodo tensio interna redistribuitur per machinationem
Cum materia removetur, aequilibrium tensionis internae mutatur. Areae quae in aequilibrio tenebantur subito libere moventur. Quam ob rem distortio saepe post transitum machinationis potius quam per eum apparet. Longa virga curvari potest postquam fissura secundum unum latus machinata est. Tenua lamina torqueri potest postquam loculi aperti sunt.
Hic effectus magis conspicuus est in machinatione rudi, quia maiores volumina materiae celeriter removentur. Si nulla gradus levaminis tensionis includitur, pars moveri pergit in operationibus posterioribus, ita ut difficile sit tolerantias strictas servare.
Cur quaedam geometriae vulnerabiliores sint
Non omnes partes eodem modo ad tensionem respondent. Partes tenuibus parietibus, partes longae, et consilia asymmetrica praecipue sensibilia sunt. His geometriis deest rigiditas necessaria ad redistributionem tensionis resistendum. Exempli gratia, fulcra aerospatialia cum loculis profundis saepe distorquentur post machinationem rudem nisi intermedia levatio tensionis adhibeatur.
Partes crassitudine parietis inaequali etiam magis moveri solent quia tensio inaequaliter emittitur. Etiam parvae differentiae geometriae ad errores planitatis vel rectitudinem mensurabilem ducere possunt.
Signa typica distortionis propter accentum ortae
Distortio ob tensionem orta saepe modis praedicabilibus apparet. Machinatores fortasse animadvertent partem recte metiri dum prehenditur, sed extra tolerantiam exire post remotionem. Superficies planae fortasse gradatim curvantur potius quam acutae flexurae. Positiones foraminum leviter mutari possunt post operationes perficiendi.
Haec signa indicant tensionem residuam non rite administratam esse antea in processu. Intellectus horum morum est fundamentum ad decernendum utrum curatio caloris adhibenda sit ante an post machinationem CNC.
Tractatio Calorifica Ante Machinationem CNC (Curatio Calorifica Prae-Machinationis)
Applicatio curationis caloris ante machinationem CNC saepe adhibetur ad materiam rudis stabiliendam antequam sectio significativa incipiat. Hac methodo, materia in forma fere rudi, ut in tabula, fornace, vel lamina, tractatur calore antequam ullae dimensiones criticae machinentur. Finis non est duritia finalis, sed reductio tensionis et uniformitas structurae.
Quomodo curatio caloris ante machinationem in praxi operatur
Tractatio caloris ante machinationem typice recoctionem, normalizationem, vel relevationem tensionis complectitur. Hae processus tensionem internam creatam per laminationem vel cudendum minuunt et microstructuram constantiorem producunt. In multis officinis, magnae partes ferreae tensionem relevant ante machinationem rudem ne motus fiat durante remotione materiae gravis.
Exempli gratia, lamina crassa ex chalybe mixto, quae pro basi machinae adhibetur, ante machinationem normalizari potest. Hoc adiuvat ut, cum loculi et superficies montium machinantur, lamina plana maneat potius quam in curvam tenuem trahatur.
Commoda principalia curationis caloris ante machinationem
Unum ex praecipuis commodis est stabilitas aucta in primis stadiis machinationis. Cum tensiones internae iam imminutae sint, materia viribus secandis praedicibilius respondet. Hoc ad pauciores res inopinatas in rudimentatione et semi-politura efficit.
Additional beneficia includit:
- Periculum subiti motus partis durante machinatione rudi imminutum est
- Formatio fragmentorum et modus secandi constantior
- Repetibilitas emendata in sectionibus magnis vel gravibus machinandis
Machinatores saepe animadvertunt instrumenta lenius secare et dimensiones propius ad nominalia manere per totum processum.
Limitationes et compromissa
Curatio caloris ante machinationem non caret incommodis. Pro processu, materia durior aut difficilior ad secandum fieri potest. Hoc detritionem instrumentorum et tempus machinationis augere potest. Interdum, gradus machinationis finales tensionem iterum inducunt, praesertim si transitus finitionis aggressivi adhibentur.
Alia limitatio est quod curatio caloris ante machinationem stabilitatem dimensionalem finalem non praestat. Postquam pars plene machinata est, levamen tensionis additicium ante inspectionem finalem adhuc requiri potest.
Usus optimi curationis caloris ante machinationem
Haec ratio maxime efficacia est cum magnae materiae volumina removenda sunt vel cum materia quae historiam motus habet laboratur.
Typical applications includit:
- Magnae tabulae ligneae et partes fabricatae
- Partes cum operationibus gravibus asperandis
- Primae stadiae operis machinationis multi-gradualis
In his casibus, materiae stabilizatio antea periculum distortionis postea minuit et operationes machinationis subsequentes simplificat.
Tractatio Calorica Post Machinationem CNC (Curatio Calorica Post-Machinationem)
In multis applicationibus praecisionis, curatio caloris post machinationem CNC perficitur ut proprietates mechanicae finales ad usum requisitae obtineantur. Hac serie, pars prope formam finalem machinatur antequam curatione caloris subeatur. Focus a stabilitate materiae durante sectione ad efficaciam in componente perfecto mutatur.
Tractatio Caloris Post Machinationem CNC Partium Praecisionis
Quomodo curatio caloris post machinationem adhibeatur
Curatio caloris post-usinationem vulgo adhibetur ad duritiem, temperationem, vel senescentem. Pars primum machinatur in statu molliore vel magis machinabili, deinde tractatur calore ut ad destinatam firmitatem, duritiem, vel resistentiam attritionis perveniatur. Haec methodus communis est in instrumentis, componentibus autocineticis, et ferramentis aerospatialibus.
Exempli gratia, axis chalybis accurati potest asperitate et subtilitate machinari in statu recocto, deinde liquefactione et temperatione subici ut duritia requisita obtineatur. Partes aeronauticae aluminii saepe calore soluto tractantur et artificialiter post machinationem maturescunt ut ad firmitatem finalem perveniant.
Commoda curationis caloris post machinationem
Praecipuum commodum est imperium proprietatum mechanicarum finalium. Per curationem caloris in fine processus, fabri curant ut pars perfecta requisitis functionis satisfaciat, sine ulla machinabilitate antea minuenda.
Key beneficia includit:
- Robur, duritia, et resistentia lassitudinis auctae
- Melior effectus attritionis in servitio
- Vires secandi in machinatione imminutae propter materiam initialem molliorem
Haec series praecipue utilis est cum stricta superficiei politura vel subtilis proprietatum detaliis requiritur antequam materia durior fiat.
Pericula ad distortionem et accuratam iacturam pertinentia
Praecipua difficultas in curatione caloris post-usinationem est distortio. Calefactio et refrigeratio tensionem machinatione inductam liberare et novam tensionem thermalem inducere possunt. Etiam partes quae intra tolerantiam ante curationem caloris mensuratae sunt postea moveri possunt.
Exemplum commune est lamina tenuis chalybis quae post machinationem plana manet sed post refrigerationem curvaturam mensurabilem evolvit. Positiones foraminum etiam leviter moveri possunt, quod criticum esse potest in coetibus quae accuratam ordinationem requirunt.
Methodi communes ad distortionem post curationem caloris minuendam
Ad haec pericula moderanda, fabri saepe gradus moderationis ante et per curationem caloris introducunt. Cycli levaminis tensionis saepe post machinationem rudem et ante perficiendum finale applicantur. Tolerantiae machinationis in superficiebus criticis relinquuntur ut dimensiones finales post curationem caloris restitui possint.
Aliae mensurae includere possunt fixationem moderatam per curationem caloris, praesertim pro partibus longis vel tenuibus, et diligentem delectionem ratis calefactionis et refrigerationis.
Usus optimi curationis caloris post machinationem
Curatio caloris post machinationem optima est iis partibus ubi efficacia periculum mutationis dimensionalis superat.
Typical applications includit:
- Partes altae praecisionis cum requisitis roboris definitis
- Partes cum strictis specificationibus detritionis vel lassitudinis
- Partes in ambitus thermicis vel mechanicis difficilibus adhibitae
In his casibus, correctiones dimensionales post curationem caloris in processu operis disponuntur potius quam ut refectio inopinata tractentur.
Stabilitas Dimensionalis: Comparatio Ante et Post Tractationem Caloris
Postquam ambae rationes singillatim intellectae sunt, vera sententia ad stabilitatem dimensionalem redit. Tractatio caloris ante et post machinationem afficit quam bene pars formam suam retineat durante machinatione, post processum, et per totam vitam utilem. Differentiae non sunt theoreticae. Clare apparent in moderatione tolerantiae, planitudine, et effectu diuturno.
Stabilitas Dimensionalis in Machinatione Aluminii
Impactus iuxta se in accuratam dimensionem
Cum curatio caloris ante machinationem perficitur, maxima pars tensionis internae ex productione materiae rudis iam imminuta est. Quam ob rem, machinatio rudis stabilior esse solet. Attamen, operationes perficiendi adhuc tensionem inducere possunt, praesertim si vires secandi magnae sunt aut materiae remotio inaequalis est.
Cum curatione caloris post-usinationem, ipsa machinatio plerumque facilior et magis praedicibilis est. Periculum ad curationem caloris post mutationem transfertur, ubi etiam partes parvae satis moveri possunt ut tolerantias strictas excedant. Quam ob rem multae officinae levem transitum finitionis post curationem caloris designant.
In praxi, frustum chalybeum machinatum quod ±0.02 mm ante curationem caloris resistit, extra tolerantiam post refrigerationem refrigeratam moveri potest, nisi materia politurae consulto relicta est.
Effectus in planitiem et rectitudinem
Planities et rectitudo saepe primae notae sunt quae a malis ordinibus machinationis afficiuntur. Materia prae-calore tractata solet planities manere in machinatione, praesertim in laminis et basibus. Partes post-calore tractatae planitatem amittere possunt propter inaequalem contractionem thermalem, praesertim in tenuibus vel latis componentibus.
Exempli gratia, laminae instrumentorum longae aluminii saepe rectae manent cum ex materia a tensione relevata machinantur, sed post curationem caloris soluti distorquentur nisi rite sustentantur.
Stabilitas dimensionalis diuturna in usu
Stabilitas dimensionalis non finitur inspectione. Partes oneri, vibrationi, aut mutationibus temperaturae expositae moveri possunt si tensio residua manet. Tractatio caloris ante machinationem plerumque stabilitatem diuturnam auget, praesertim pro componentibus structuralibus.
Curatio caloris post machinationem robur mechanicum auget, sed nisi tensio antea rite levatur, partes formam paulatim in usu mutare possunt. Haec cura communis est in instrumentis et formis praecisionis.
Influentia generis materiae in deliberationibus ordinationis
Electio materiae magnum momentum agit in recta serie deligenda.
- Chalybs carbonicus saepe ex levamine tensionis ante machinationem rudem et ex duritie post formationem finalem prodest.
- Chalybs mixtus propter maiorem duritiem et periculum distortionis fortasse plures gradus curationis caloris requirere potest.
- Aluminium sensibile est et viribus machinalibus et cyclis thermalibus, itaque levamen tensionis intermedium magni momenti est.
- Titanium propter conductivitatem thermalem humilem in machinatione distorqueri solet et ex sectione conservativa et levamine tensionis gradatim prodest.
Quaeque materia aliter respondet, et idem processus operis raro per omnes mixturas metallorum adhibetur.
Munus graduum intermediorum ad levandam tensionem
Intermedia levatio tensionis pontem inter curationem caloris ante et post machinationem facit. Levando tensionem post machinationem rudem, fabri motum per perficiendum et post curationem caloris finalem minuunt.
Haec methodus communis est in applicationibus aëronauticis et instrumentorum, ubi partes asperantur, tensionem minuunt, semi-perficiuntur, deinde calore tractantur et perficiuntur. Gradus additus sumptum auget, sed saepe tempus conservat vitando materiam inutilia et retractationem.
Intellectu harum compromissorum facilius reddit eligere seriem quae et moderationem dimensionalem et perfunctionem sustineat, potius quam alterum pro altero sacrificare.
Optimae Rationes Fluxus Operis ad Distortionem Imminuendam
Eligenda recta series tantum pars solutionis est. Distortio optime moderatur per integrum fluxum operis qui gradus machinationis, tempus curationis caloris, et tractationem partium considerat. Officinae quae constanter tolerantias strictas servant plerumque in strategiis probatis sequentiationis potius quam in uno gradu curationis caloris nituntur.
Strategiae ordinationis commendatae
Una ex efficacissimis rationibus est machinatio rudis, deinde levamen tensionis, deinde machinatio finalis. Hoc permittit ut pleraeque tensiones machinatione inductae removeantur antequam dimensiones criticae producantur. Late adhibetur pro basibus formarum, structuris machinarum, et structuris aëronauticis.
Alia strategia communis coniungit curationem caloris ante machinationem cum levi levamine tensionis post machinationem. Hoc in casu, materia mature stabilizatur, dum tensio finalis per perficiendum inducta reducitur sine mutatione significanti proprietatum mechanicarum.
Quando cyclos levaminis sollicitudinis addere
Cycli levaminis tensionis maxime utiles sunt post operationes graves rudis vel cum magnae cavitates internae creantur. Si pars motum ostendit post resolutionem vel repetitam retractationem requirit ut requisitis planitatis satisfaciat, gradus levaminis tensionis saepe iustificatur.
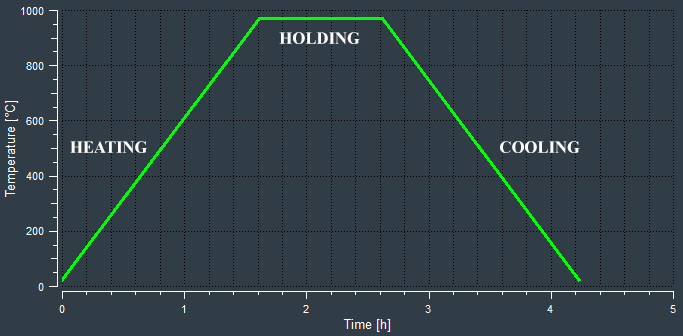
Schema temperaturae et temporis processus tractationis caloris simulati ad levamen tensionis
Exempli gratia, magnae ferramenta ferreae saepe post rudem machinationem e tensione liberantur. Hoc distortionem tardam, quae aliter post hebdomades a traditione apparere posset, impedit.
Tolerantiae machinationis et consilium finiendi
Satis magnam tolerantiam machinationis relinquere magni momenti est cum curatio caloris post machinationem paratur. Materiae politurae superficies distortas corrigere sinunt sine reliquiis. Tolerantia satis magna esse debet ad motum curationis caloris purgandum, sed satis parva ad sectionem inutilem vitandam.
In opere altae praecisionis, machinatio perfecta saepe ad transitus leves cum aequilibrata materiae remotione limitatur ne tensio reintroducatur.
Considerationes de fixatione et prehensione
Mali fixatio distortionem creare potest, etiam in processibus operis bene ordinatis. Nimia pressio vim artificialem introducit, quae emittitur cum pars removetur. Fixationes partem aequaliter sustinere debent et, quotiescumque fieri potest, quomodo in usu sedebit demonstrare.
Partes tenues vel flexibiles ex fixturis modularibus utilitatem habent quae repositionem inter operationes permittunt, accumulationem tensionis localis minuentes.
Index decisionum ad rectam operandi rationem eligendam
Antequam processum perficiant, fabri typice aestimant:
- Geometria et rigiditas partis
- Requisita tolerantiae et planitatis
- Genus materiae et responsio ad curationem caloris
- Productio volumen et sumptus coactus
Pars autocinetica magni voluminis processum simpliciorem iustificare potest, dum pars aerospatialis parvi voluminis saepe plures gradus stabilizationis requirit.
Congruendo curatione caloris, ratione machinationis, et fixatione, fabri distortionem sine nimio experimento et errore significanter reducere possunt.
Compromissa Impensarum, Periculi, et Productionis in Sequentia Tractationis Caloris
Ultra efficaciam technicam, electio inter curationem caloris ante et post machinationem claras implicationes sumptuum et productionis habet. Series quae optimam stabilitatem dimensionalem praebet fortasse adhuc impracticabilis est si tempus cycli vel periculum reliquiarum ultra limites acceptabiles auget. Hic est ubi multae decisiones de fabricatione denique fiunt.
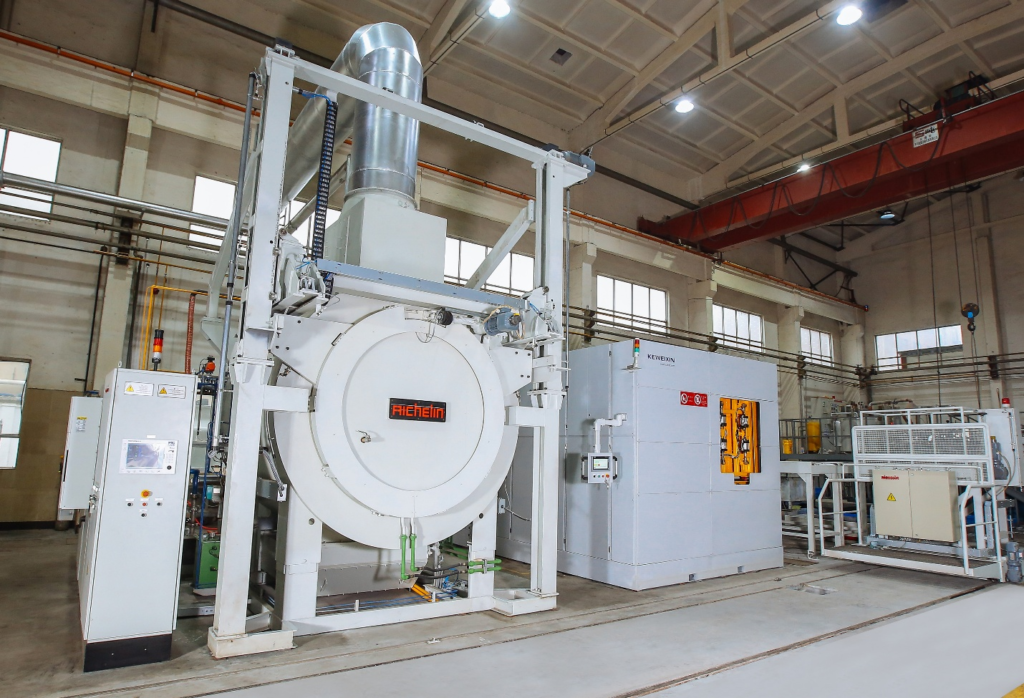
Curatio caloris pro partibus machinatis accurate
Impetus sumptuum graduum curationis caloris additorum
Quisque cyclus curationis caloris sumptum directum per tempus fornacis, tractationem, et inspectionem addit. Sumptus indirecti etiam augentur propter longiora tempora productionis et inventarium operis in progressu. Curatio caloris ante machinationem sumptum mature addit sed postea retractationem reducere potest. Curatio caloris post machinationem initio vilior videri potest, sed cara fieri potest si partes distorquentur et secundariam polituram requirunt.
Exempli gratia, officina quae partes instrumentorum parvae quantitatis producit, sumptum additum levaminis tensionis intermediae accipere potest ne partes machinatas caras abiecerit.
Periculum fragmentorum et retractationis
Fragmenta distortionis orta inter carissima genera defectus in machinatione CNC numerantur. Partes quae post curationem caloris finalem moventur saepe re-machinationem, rectificationem, vel reiectionem completam requirunt. Hoc periculum cum tolerantiis strictioribus et geometria complexiore crescit.
Contra, curatio caloris ante machinationem incertitudinem in sectione minuit, quod proventum primi transitus augere potest. Attamen, necessitatem diligentis moderationis processus postea in opere non tollit.
Considerationes voluminis productionis
Volumen productionis decisiones de ordinatione operis vehementer afficit. Partes magni voluminis ex processibus operis simplificatis et repetibilibus utilitatem capiunt. Si distortio praedicibilis est et intra limites tractabiles, curatio caloris post machinationem, deinde minima politura, sufficere potest.
Partes parvi voluminis vel singulares modum conservatiorem requirunt. In his casibus, fluxus operis hybridi cum levamine tensionis per gradus maiorem potestatem praebent, etiamsi tempus et sumptum addant.
Aequilibrans requisita perfunctionis cum utilitate
Efficacissimae operationes stabilitatem dimensionalem, facultatem mechanicam, et efficientiam productionis aequilibrant. Partes quae onus ferunt, defatigationem patiuntur, vel in ambitu altae temperaturae operantur saepe gradus curationis caloris additionales iustificant. Partes minus criticae distortionem minorem tolerare possunt nisi functionem afficiant.
Fabricatores periti potius quam sola theoria notitia historica, defectibus praeteritis, et habitu materiarum confidunt. Tempore procedente, haec scientia practica utilior fit quam ulla regula singularis de tempore quo curatio caloris fieri debeat.
Aestimando sumptus, periculum, et contextum productionis una cum requisitis technicis, fabri consilium sequentiae eligere possunt quod et qualitatem et lucrum sustineat, potius quam unum optimizando altero detrimento.
Conclusio
Ordo curationis caloris et machinationis CNC vim directam habet in tensione residua, distortionem, et accuratam dimensionum. Curatio caloris ante machinationem stabilitatem auget durante remotione materiae gravis, dum curatio caloris post machinationem effectum mechanicum finalem praestat. Quaeque methodus pericula diversa inducit, et distortio saepe apparet cum tensio liberatur potius quam cum creatur.
Nulla series singularis est quae omnibus partibus prosit. Optimae conclusiones ex aequilibratione stabilitatis dimensionalis, requisitorum effectuum, et sumptus productionis proveniunt. Pro componentibus altae praecisionis vel complexis, fluxus operis hybridi qui machinationem per gradus cum levamine tensionis coniungunt saepe solutio certissima sunt. Consilium diligens, a comportamento materiae et geometria partis informatum, clavis ad conclusiones constantes et accuratas manet.




