

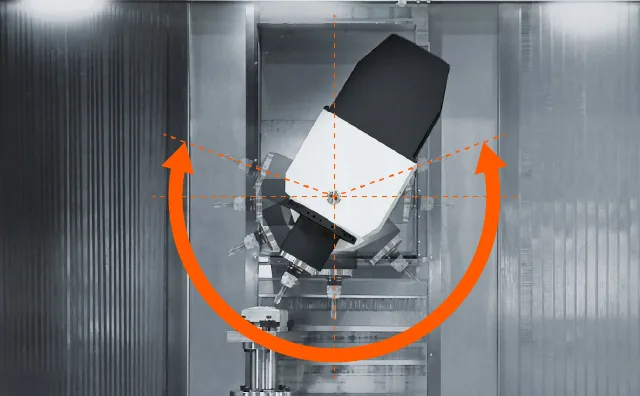
Machinae quinque-axiales cum cunis contra machinas cum capite rotante: Quomodo structura machinae dimensiones partium et accuratiam machinationis afficit?
Duo centra machinationis CNC quinque-axialia similia itinera axium linearium praebere possunt, sed opera valde diversa accommodare. Pars quae in mensa unius machinae aptatur inaccessibilis fieri potest cum mensa inclinatur, dum alia machina easdem functiones attingere potest cum caput fusi rotans spatium pretiosum occupat.
Cum machinae CNC quinque-axiales cum trunnion et capite rotanti comparantur, quaestio centralis est quomodo structura machinae dimensiones operis utilizabiles, accessibilitatem instrumentorum secantium, et accuratiam dimensionalem afficiat.
Neutra configuratio natura sua accuratior est. Recta electio pendet ab ubi axes rotatorii siti sunt, quomodo materia sustentatur, statu geometrico machinae, et tolerantiis a delineatione ingeniaria requisitis.
Quo Modo Machinae Trunnion et Machinae Quinque Axium Capite Rotatili Differunt?
Differentia fundamentalis inter configurationes machinarum CNC quinque-axium est ubi motus rotatorii fiunt. Ambae architecturae axes lineares et rotatorios coniungunt, sed distributio horum motuum inter instrumentum et materiam fabricandam mutat mores mechanicos machinae.
Typus Trunnionis/Cunulae: Motus Rotarius in Latere Operis
Machina CNC quinque-axium, typi trunnion, mensam rotariam inclinabilem ad opus fabricandum orientandum utitur, dum fusus orientationem angularem fixam respectu structurae machinae servat.
Cunabula ex utraque parte structuram inclinabilem sustinent. Res secanda rotari et inclinari potest ut superficies diversas instrumento secante exponat.
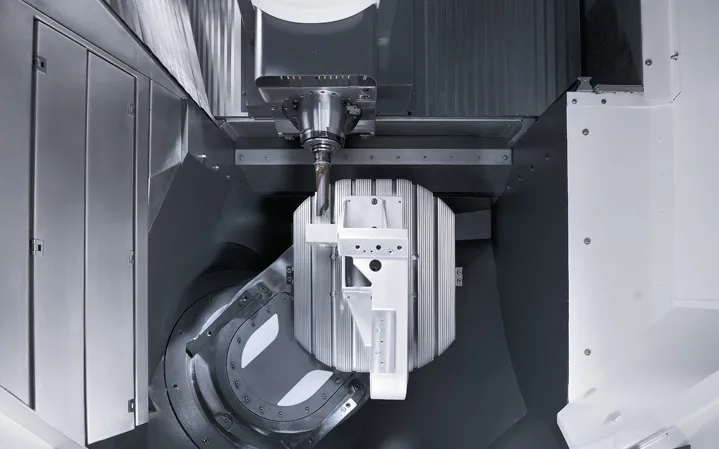
Haec dispositio utilis est cum pars et instrumentum ad operandum intra spatium rotatorium praesto aptantur. Eius limitationes maiores fiunt cum dimensiones materiae, altitudo instrumenti ad operandum, aut requisita oneris crescunt.
Configurationes Capitis Rotatorii et Hybridae
Machina capite rotatili orientationem instrumenti secandi mutat rotando partem fusi.
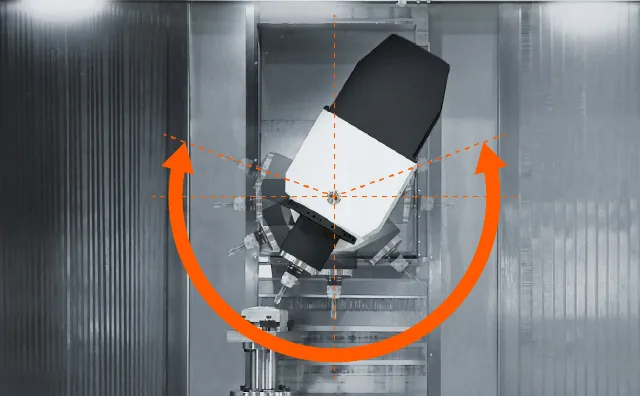
Duae dispositiones distinguendae sunt:
- Caput–caput: Ambo axes rotantes in latere fusi agunt, permittentes ut materia in mensa non rotante maneat.
- Caput–mensa: Unus axis rotans caput fusi movet, dum alter rem fabricandam rotat.
Secunda dispositio vulgo ut configuratio hybrida describitur.
Hae differentiae valent quia machina cum mensa et capite non eadem motus partis fabricandae aut requisita spatii habet ac machina cum capite et capite.
DMG MORI has distinctas dispositiones cinematicas in documentatione technica sua de centris machinationis quinque-axium identificat.
| Factor ingeniarii | Typus trunnionis / cunae | Capite rotatili / typo hybrido | Implicatio selectionis |
|---|---|---|---|
| Collocatio axis rotatorii | Utraque in latere materiae | Unum vel ambo in latere fusi | Mutationes motus relativi instrumenti et partis operis |
| Motus operis | Inclinatur et rotatur | Rotari potest vel immobilis manere | Onus et spatium liberum afficit |
| Fusum propensionis | Fixum respectu structurae machinae | Articulat dum positionem vel sectionem praebet. | Mutationes angulorum aditus instrumenti |
| Onus partis operis | Sustentatum a coetu rotatorio inclinabili | Mensa principali maiori uti potest. | Classificationem oneris applicabilem inspice. |
| Involucrum laboris | Limitata a spatio oscillationis et inclinationis materiae | Motu capitis et extensione instrumenti limitatum | Totam ordinationem aestima |
| Accessus instrumentorum | Ab orientatione materiae laborandae pendet | Ab orientatione capitis fusi pendet | Inspectiones collisionum necessariae manent. |
| HORROR | Pendet a constructione cunabuli, fusi, et structurae | Pendet a capite, ferulis, et structura machinae | Neuter universaliter rigidior est. |
| Accuratio cinematica | Geometria axium tabulae adfectus | Geometria capitis et quavis axis mensae afficitur | Calibratio et verificatio necessariae sunt |
Quomodo structura machinae dimensiones partis operis et ambitum laboris utilem limitat?
Spatium laboris machinae CNC quinque axium utilizabile non est simpliciter spatium a cursibus axium X, Y, et Z publicatis definitum.
Machina rem fabricandam per omnes motus machinationis necessarios accommodare debet, incluso spatio a fixturis, instrumentis, et partibus fusi occupato.
Haec distinctio praecipue magni momenti fit cum pars ex pluribus directionibus machinanda est.
Machinae Trunnion: Volumen Swept et Tilt Spatium
In machina trunnion, materia et instrumentum simul moventur dum mensa rotatoria inclinatur.
Pars satis alta commode apta potest cum erecta est, sed spatium additum requirit dum ad horizontalem directionem appropinquat. Apparatus etiam structuram machinae impedire potest vel cursum axis linearis necessarium ad elementum attingendum consumere.
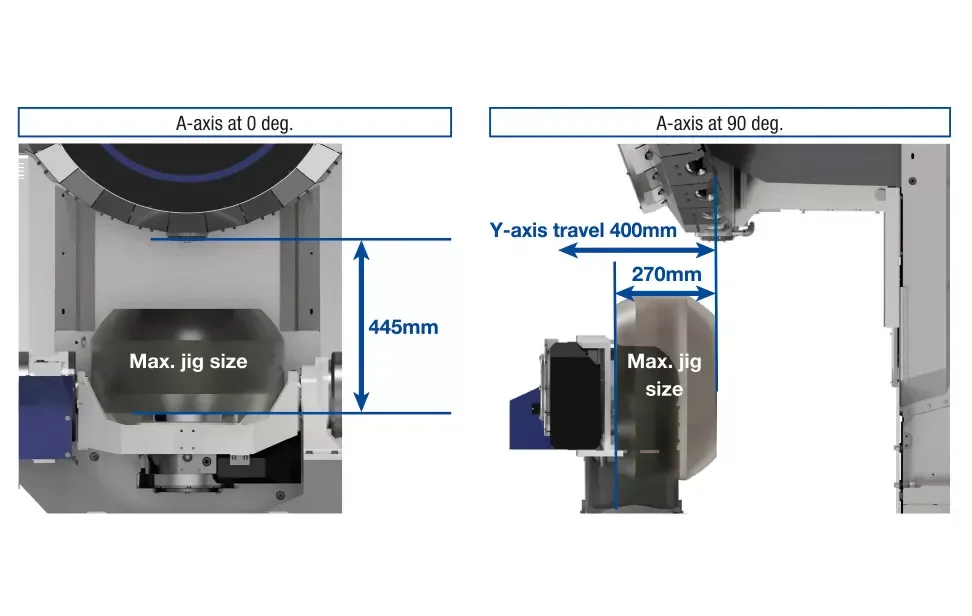
Dimensiones pertinentes includunt:
- Diameter, altitudo, et geometria totius partis operis.
- Altitudo fixationis et dispositio prehensionis.
- Inclinatio axis rotatorii praesto.
- Spatium oscillationis partis laboris.
- Iter lineare reliquum ad orientationem requisitam.
Ductio Hurco delectus machinarum problema practicum illustrat: coniunctio altae partis fabricandae et instrumenti ad fixturam cursum axis Y exhaurire potest cum trunnion inclinatur, etiamsi spatium spatii nominale axis Z sufficiens videatur.
Maior trunnion non necessario solutio est. Geometria eius fortasse instrumenta longiora requirat ad parvas partes prope centrum magnae structurae rotatoriae positas attingendas.
Machinae Capite Rotatili: Spatium Capitis et Extensio Instrumenti
Machinae capite rotatili varias restrictiones accessibilitatis habent.
Quia conexio fusi orientationem mutat, receptaculum eius a materia operanda, apparatu adfixo, et partibus machinae circumstantibus liberare debet.
Capite inclinato, motus linearis additus fortasse necessarius erit ad positionem instrumenti programmatam conservandam. Cursus requisitus etiam a manutentore instrumenti et longitudine instrumenti secantis pendet.
Machina igitur cum spatio mensae sufficienti fortasse caret extensione necessaria ad machinandum parietem lateralem vel cavitatem particularem.
Pro utraque architectura, fabri totum iter instrumenti et dispositionem fixationis aestimare debent simulatione collisionis machinae specifica vel verificatione spatii aequivalenti utentes antequam confirment componentem aptare.
Quomodo Pondus Partis Laboris et Rigiditas Machinae Machinationem Afficiunt?
Pondus partis operis electionem machinae afficit, quia variae configurationes onus per diversa elementa structurae transmittunt.
In machina trunnion, pars inclinabilis materiam et apparatum fixum sustinet durante motu rotatorio. Capacitas eius aestimata, geometria fulcimenti, et positio centri gravitatis coniuncti omnia valent.
Dispositio capitis rotantis utilis esse potest pro componentibus gravibus cum machina rem in mensa maiore sustinet sine necessitate ut tota eius massa inclinetur.
Specificationes editae illustrant cur machina ipsa interest.
Hurco onus maximum 250 kg pro mensa rotatoria sua VMX42Ui enumerat. VMX42SRTi eius, machina mensae principalis diversa, capacitatem mensae rotatoriae 500 kg et capacitatem mensae principalis 1,360 kg praebet.
Hae figurae non sunt comparatio moderata machinarum aequivalentium. Demonstrant cur onus maximum in mensa principali non debeat confundi cum capacitate axis rotatorii.
Rigiditas similem curam requirit. Trunnion sustentatum et fusus orientationis fixae ordinationem structuralem favorabilem creare possunt, sed forma fulcri, constructio capitis, vires secantes, et tenax operis deflexionem actualem determinant.
Neutra architectura maiorem rigiditatem aut meliorem praecisionem sub omni condicione secandi praestat.
Quomodo Kinematica Machinae Quinque Axium Accurationem Dimensionalem Afficit?
Accuratio machinationis CNC quinque axium pendet a conservatione positionis et orientationis destinatae instrumenti secandi respectu materiae lavorandae.
Omnis axis machinae ad illam relationem confert. Errores in positione rotatoria, ordinatione axium, vel geometria machinae locum elementorum perfectorum afficere possunt.
Gao et collegae, in recensione calibrationis machinarum instrumentorum anno 2023 per NIST praebita, errores intra-axiales, inter-axiales, et volumetricos ut categorias magni momenti ad intellegendam accuratiam machinarum identificant.
Structura machinae modum quo illi errores propagantur afficit, sed magnitudinem eorum non per se determinat.
Errores Axis Rotatorii et Eorum Consequentiae Dimensionales
Parvus error positionis angularis in dislocationem linearem mensurabilem ad distantiam a centro rotationis fieri potest.
Pro parvo errore angulari, relatio approximata est:
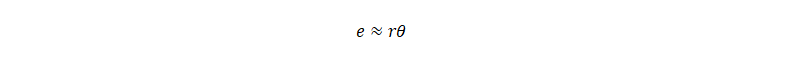
Hic, $e$ dislocationem linearem repraesentat, $r$ distantia ab axe rotationis pertinente est, et $\theta$ error angularis radiantibus expressus est.
HEIDENHAIN exemplum praebet de materia cum latere 500 mm longitudinis in mensa rotatoria centrata. In hac geometria, error positionis rotatoriae circiter duorum milligraduum potest producere circiter 0.01 mm dislocationis dimensionalis.
Hoc illustrat cur accuratio axis rotatorii praecipue magni momenti fiat cum elementa distantiis magnis separata vel in faciebus oppositis posita machinantur.
Tolerantiam universalem pro machinis trunnion non constituit.
Machinae cum capite rotatorio et hybridae proprios errores cinematicos patiuntur, quia rotatio capitis fusi positionem et orientationem instrumenti respectu operis mutat.
Calibratio, Responsa et Geometria Machinae
Accurata machinatio quinque axium requirit exemplar cinematicum recte definitum.
Moderatio puncti centralis instrumenti adiuvat coordinationem axum linearium et rotatorium, ita ut positio instrumenti secandi programmata servetur dum orientatio mutatur. Eius efficacia pendet ab accuratione exemplaris machinae et axium subiacentium.
Responsio axis rotatorii etiam interest.
In systemate semi-clauso, responsio positionis motoris fortasse non directe explicat errores a componentibus transmissionis mechanicae inductos. Responsio angularis directa ipsum axem rotatorium metiri et moderationem certorum errorum positionis emendare potest.
Calibratio cinematica adiuvat ad deviationes in geometria axium et loco centri rotationis identificandas. Compensatio thermalis etiam necessaria esse potest cum geometria machinae cum temperatura operationis mutatur.
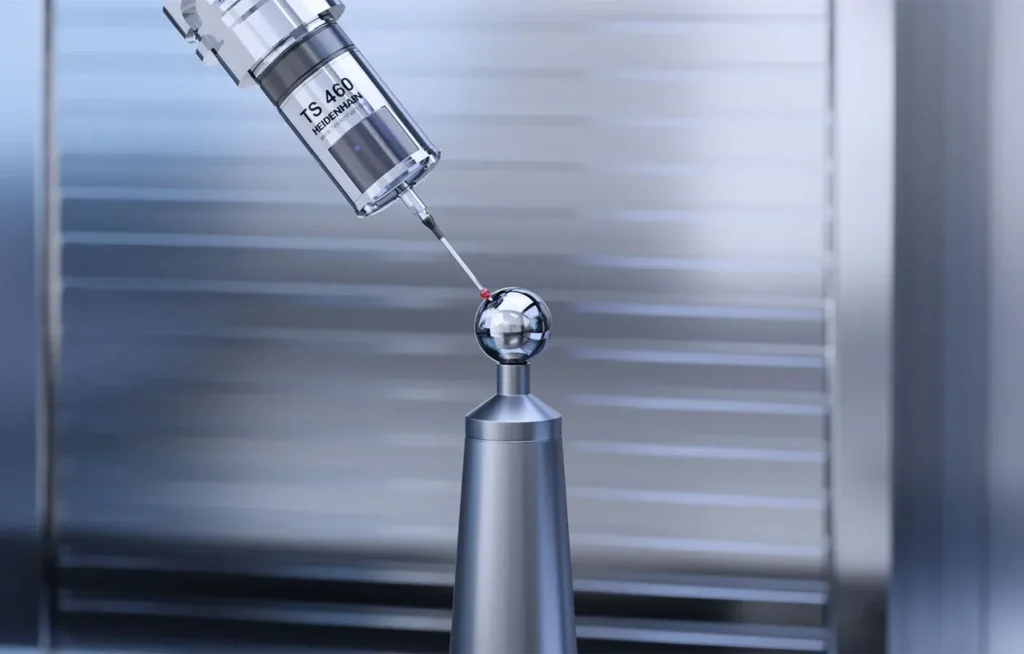
Hae mensurae potestatem super fontes errorum specificorum meliorem reddunt. Non tamen deflexionem instrumenti, distortionem materiae, aut omnem aliam causam variationis dimensionalis eliminant.
Quomodo accessus instrumentorum, tenax opus, et modus machinationis partem perfectam afficiunt?
Facultas instrumentum secandi favorabiliter orientandi et moderationem dimensionalem et qualitatem superficiei afficere potest.
Aditus ad partem profundam ex angulo idoneo fortasse breviorem instrumenti congeriem permittit. Prominentia imminuta plerumque stabilitatem secandi auget, deflexionem et vibrationem limitando.
Sandvik Coromant prominentiam instrumenti, longitudinem mensurae, et spatium inter partes coniunctas ut considerationes magni momenti in effectu fresandi identificat.
Architectura machinae determinat qui anguli accessus physice praesto sint, sed neutra configuratio accessum instrumenti brevis pro omni functione praestat.
Manus tenenda aliam condicionem introducit. Apparatus fixus partem contra vires secantes sustinere debet, dum relationes datorum destinatas servat.
Una dispositio variationem cum repetita relocatione materiae coniunctam minuere potest. Errores geometricos aut deformationem in sectione eliminare non potest.
Architecturae et trunnionis et capitis pivotantis duas rationes machinationis sustinere possunt:
- Machinatio indicis 3+2: Axes rotantes orientationem constituunt antequam sectio cum axibus linearibus procedit.
- Machinatio quinque axium simul: Motus lineares et rotatorii continue coordinantur durante sectione.
Machinatio indicata apta esse potest foraminibus angulatis et faciebus planis multiplicibus. Superficies curvae complexae mutationes continuas in orientatione instrumenti requirere possunt.
Strategia apta a geometria lineamenti, requisitis accuratiae, instrumentis, et facultate machinae pendet, non solum ab architectura.
Quomodo fabri accuratiam machinationis quinque-axium verificare debent?
Specificationes positionis machinae non statuunt utrum pars perfecta delineationi suae ingeniariae respondeat necne.
Verificatio distinguere debet inter creationem geometriae requisitae et productionem dimensiones, relationes proprietatum, et condiciones superficiei specificatas.
Creatio Geometriae et Perfectio Functionalis
Machina superficiem attingere potest sine eo ut eam ad accuratam requisitam sub condicionibus sectionis selectis perficere non possit.
Proprietates functionibus necessariis attente dignae sunt, inter quas:
- Foramina praecisionis et interfacies fulcrorum.
- Facies coniunctionis et obsignationis.
- Superficies adfigendi.
- Fila et foramina accurate locata.
- Tolerantiae geometricae ad datum pertinentes.
Deflexio instrumenti, stabilitas fixationis, modus thermalis, et parametri secandi has proprietates afficere possunt, etiam cum iter instrumenti programmatum geometrice correctum est.
Ubi opus est, operationes perficiendi additionales in consilio fabricationis includi debent.
Asperitas superficiei etiam separatam aestimationem requirit. Neque constructio trunnionis neque capitis rotantis certum aspectum superficiei praestat.
Verificatio Machinae et Inspectio Partis Perfectae
Verificatio machinarum et inspectio partium diversis propositis serviunt.
ISO 10791-6:2014 probationes cinematicas machinarum definitas tractat, inter quas motus axium coordinatos. ISO 10791-7:2020 accuratiam machinationis per specimina perfecta aestimatam tractat.
Hae aestimationes informationes utiles de functione machinae praebent, sed inspectionem cum delineatione productionis non substituunt.
Pro parte componentium, verificatio qualitatis haec comprehendere potest:
- Calibratio et probationes positionis axium rotantium.
- Scrutatio partis operis.
- Inspectio machinae mensurae coordinatarum (CMM).
- Relationes inspectionum dimensionalium.
- Mensura asperitatis superficiei.
Machina CMM (Mechanism Makeup Model) dimensiones specificatas et relationes geometricas aestimare potest, dum probationes axium rotantium adiuvant ad investigandum modum positionis machinae.
Methodus inspectionis et criteria acceptationis secundum requisita ingeniaria actualia eligenda sunt.
Quomodo configuratio machinae sumptum fabricationis totalem afficit?
Configuratio machinationis quinque axium oeconomica ea est quae operationes requisitas cum labore praeparationis, tempore machinationis, et periculo qualitatis acceptabili perficere potest.
Pretia horaria machinarum sola pretium unitarium finale non determinant.
Pro configuratione trunnion, consilium fixturae, spatium rotatorium, oneratio, et accessus ad instrumenta possunt apparatum et efficientiam machinationis afficere.
Pro configuratione capitis rotantis, spatium capitis, tractatio partis operandae, extensionem praesto, et requisita programmandi viam fabricationis afficere possunt.
Ambae ordinationes maiores impulsores sumptus communes habent:
- Dimensiones et materia crudae.
- Programmatio et configuratio CNC.
- Instrumenta secanda et detritio instrumentorum.
- Tempus machinationis.
- Inspectio et perficio.
- Periculum abiciendi vel refecendi.
- Productio quantitatis.
Configuratio quae repositionem materiae operandae minuit laborem apparationis fortasse minuet. Attamen instrumenta specialia, instrumenta secandi longiora, aut inspectio addita hoc commodum impedire possunt.
Comparatio sumptuum defendibilis requirit easdem necessitates componentium et consilium productionis realisticam pro singulis machinis candidatis.
Quam Configurationem Machinae Quinque Axium Ingeniarius Eligere Debeat?
Recta configuratio pendet ex eo utrum machina componentem accommodare, ad eius proprietates criticas accedere, et relationes dimensionales necessarias per totam productionem conservare possit.
Machina trunnion-typi aestimanda est pro componentibus compactis vel mediocribus magnitudinis quae machinationem ex multis directionibus requirunt, dummodo materia et apparatus intra limites rotationis et oneris aptentur.
Machina cum capite rotatorio vel capite-caput utilior esse potest pro quibusdam componentibus magnis, gravibus vel elongatis cum materiam fabricandam in mensa sustentante maiore ponere facultatem meliorem reddit.
Machinae ad mensam capitis aptatae aliam optionem praebent cum articulationem fusi cum rotatione partis operis coniunctam accessum idoneum efficit.
Haec sunt initia aestimationis, non regulae applicationis universales.
Antequam machinam vel venditorem approbent, ingeniarii haec verificare debent:
- Geometria partis: Num omnes lineamenta requisita sine impedimento attingi possunt?
- Onus: Possuntne axes machinae pertinentes rem et apparatum fixum sustinere?
- Instrumentatio: An longitudines instrumentorum et modi idonei praesto sunt?
- Accuratio: Num processus machinationis requisitis dimensionalibus et geometricis criticis satisfacere potest?
- Inspectio: Quae mensurae conformitatem partis finitae constituent?
- Productio: Num configuratio quantitatem exspectatam et viam fabricationis sustinet?
Modellum CAD completum et delineatio machinalis specificationem materiae, dimensiones materiae, tolerantias criticas, requisita superficiei, et quantitatem comitari debent.
Hae subtilitates fabricatori permittunt ut possibilitatem machinationis aestimet potius quam apparatum ex solis descriptionibus architecturae generalibus eligat.
Conclusio
Machinae quinque-axiales cum trunnione et capite rotatorio differunt in modo quo instrumentum secans respectu materiae secandae collocant. Haec distinctio structuralis spatium utile machinationis, onerationem materiae secandae, accessum ad instrumentum, et mechanismos per quos errores positionis partem perfectam afficiunt afficit.
Configuratio trunnionum componentibus aptari potest quae ambitum rotatorium inclinabilem eius aptant. Dispositiones capitis rotatorii vel hybridae praeferri possunt cum dimensiones materiae, pondus, vel requisita accessus ad instrumentum aliam structuram cinematicam probant.
Neutra ratio maiorem praecisionem praestat. Facultas machinae propria, tenacitas operis, calibratio, et inspectio determinant utrum pars perfecta requisitis suis satisfaciat.
BaiChuan Precision Manufacturing facultates fresationis CNC multiaxialis et officia inspectionis dimensionalis praedicat. Ingeniarii delineationes, specificationes materiarum, tolerantias, et requisita productionis ad aestimationem fabricabilitatis et pretium submittere possunt.
References
1. DMG MORI. Centra Machinationis Quinque Axium . Charta Alba Technica.
2. Metrol. Centrum Machinationis Quinque Axium: Genera et Proprietates . 2024, renovatum 2026.
_3. Hurco. Dimensiones Machinae Quinque Axium , Specificationes VMX42Ui , Specificationes VMX42SRTi._
4. Gao et al. (2023). Calibratio Machinarum Instrumentorum: Mensura, Modellatio, et Compensatio.
_5. HEIDENHAIN (2020). Accuratio Positionis Axium Rotantium._
6. Sandvik Coromant. Solutiones Modulares pro Instrumentis CNC.
7. ISO. ISO 10791-6:2014 et ISO 10791-7:2020.
8. BaiChuan Fabricatio Praecisa. Facultates Fresandi CNC.



