

Fresatura CNC inter versatiles processus in fabricatione moderna numeratur, capacem producendi omnia a simplicibus superficiebus planis ad complexas formas tridimensionales in una machina. Post quamque operationem fresaturae prosperam autem latet instrumentum secans specialiter pro opere proposito selectum. Electio instrumenti, materia eius, geometria, et obductio directe determinat qualitatem partis, efficaciam machinationis, vitam instrumenti, et denique sumptum productionis partis perfectae.
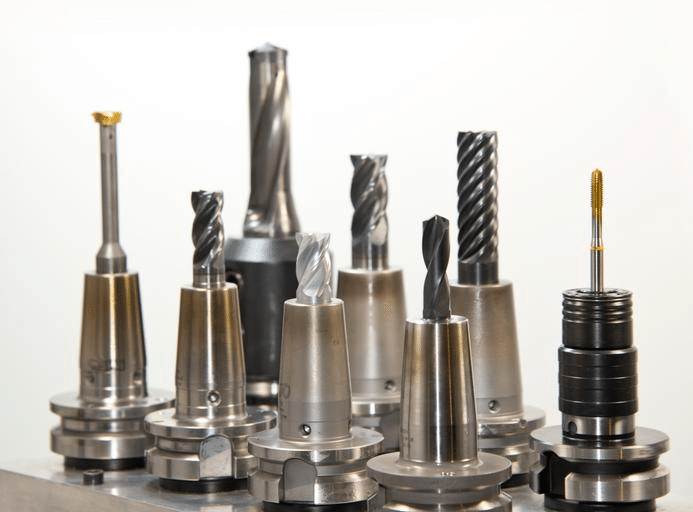
Instrumenta Secandi in Machinatione CNC Adhibita
Operatio fresatoria bene instructa amplam varietatem instrumentorum secantium adhibet, quorum unumquodque ad certum opus destinatum est. Fresae anulares maximam partem operum profilationis, sulcorum, et conformationis tractant, fresae frontales magnas superficies planas efficaciter aggrediuntur, et series instrumentorum specialium ad filetationem, bisellationem, et machinationem clavium tractat.
Intellegendo Instrumenta Secandi Fresa CNC
Antequam genera instrumentorum singularum comparentur, utile est definire quid sint instrumenta secandi ad fresandum, quomodo materiam removeant, et qui factores processum selectionis per varia scenaria machinationis regunt.
Quid sunt instrumenta secandi ad fresandum CNC?
Instrumenta secandi CNC ad fresendum sunt instrumenta rotantia cum uno pluribusve aciebus secantibus quae materiam ex opere removent dum instrumentum rotatur et secundum viam programmatam movetur. Dissimiliter tornationi, ubi opus contra instrumentum immotum rotatur, fresando hanc relationem invertitur: instrumentum magna celeritate rotatur dum opus, immotum tenetur vel secundum axes moderatos mota, in contactum cum aciebus secantibus adducitur. Materia in forma fragmentorum removetur dum uterque acies secans opus ordine per rotationem tangit [1].
Partes Claves Instrumenti Fresandi
- Aciei secantes: Superficies acutae quae rem secandi tractant et materiam removent. Numerus et geometria aciei secantium directe ratem remotionis materiae et ornatum superficiei afficiunt.
- Tibiae: Canales helicales vel recti inter acies secantes qui spatium evacuationi fragmentorum praebent. Designatio canalis fluxum fragmentorum, vires secantes, et qualitatem finitionis superficialis afficit.
- scapus: Pars cylindrica instrumenti in manubrio machinae retinetur. Diameter et longitudo caulis rigiditatem instrumenti et maximam profunditatem sectionis sine nimia deflexione attingibilem afficiunt.
- Tegumenta instrumentorum: Strata superficialia tenuia et dura adhibentur ad resistentiam detritionis augendam, frictionem minuendam, et vitam instrumenti sub condicionibus sectionis difficilibus extendendam.
Factores qui Delectum Instrumentorum Afficiunt
- Materia workpiece: Materiae variae diversas geometrias instrumentorum, numeros aciei, et tunicas requirunt ut efficax materiae ablatio sine nimio detrimento instrumentorum efficiatur.
- Requisita ornatus superficiei: Operationes subtilissimae politurae diversa instrumenta requirunt, saepe cum pluribus aciebus et geometriis specificis, quam operationes scabrae aggressivae.
- Pars geometriae: Anguli interni, loculi profundi, et lineamenta complexa singuli diametros et formas instrumentorum specificas requirunt ad lineamenta requisita accedenda et accurate reproducenda.
- Facultates machinae: Ambitus celeritatis fusi, potentia equina disponibilis, et rigiditas machinae afficiunt quae instrumenta efficaciter operari possint et quibus parametris secandi. [2].
Machinatio fulcri aërii aërii et cavitatis formae chalybis indurati ostendit quam dramatice electio instrumentorum cum materia mutetur. Pars aluminii fresam extremam e carburo metallico, helicem altam et acies acutas, alta velocitate fusi, praefert, quae procedit, ad celerem et efficientem evacuationem frustulorum et ad excellentem superficiem poliendam. Cavitas formae chalybis indurati, contra, instrumentum e carburo metallico vel ceramico obductum, geometria aciei robustiore, requirit, quod celeritatibus et progressionibus multo minoribus operatur, ad vires secandas et calorem moderatos, qui in machinatione materiae multo durioris generantur.
Fresae Extremae: Instrumenta Fresandi CNC Versatilia
Fresae anulares (vel "fresae anulares") sunt instrumentum praecipuum in arte fresandi CNC, capaces latiori operationum varietate quam ulla alia categoria instrumentorum singularium perficere. Intellectus distinctionum inter genera fresarum anularium est essentialis ad instrumentum aptum pro data functione vel operatione eligendum.
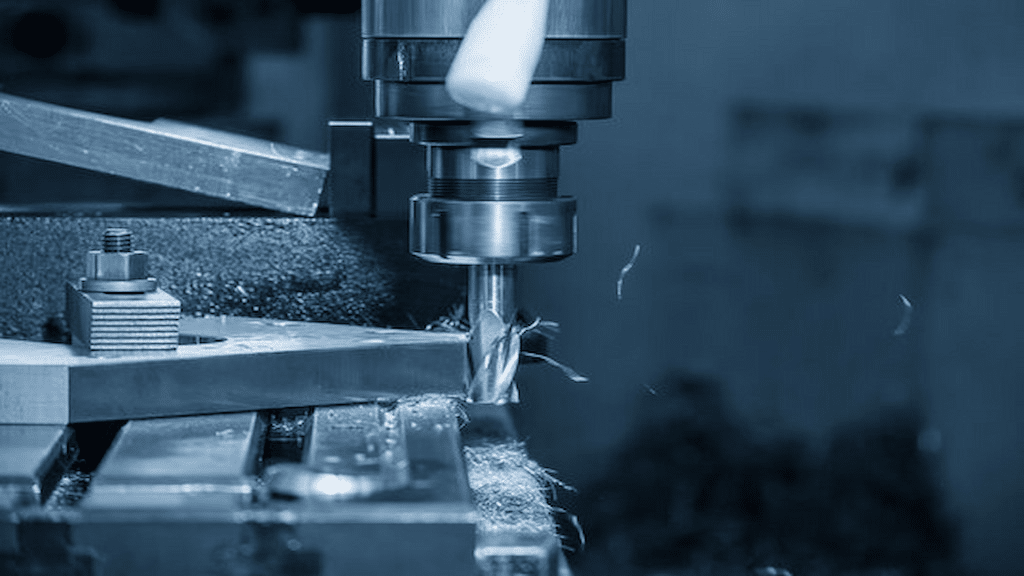
Quid est fresa terminalis?
Fresa anularis est instrumentum secans rotans cum aciebus secantibus et in facie extrema et in superficie peripherica, quae ei permittunt ut in multis directionibus simul secet. Hoc fresas anulares a terebris distinguit, quae praecipue ad secandum axialem ad foramina rotunda producenda destinantur et carent facultate secandi peripherica necessaria ad operationes fissurae, profilationis, vel delineationis. Fresa anularis in materiam secare, secundum profilum secare, et loculos et delineationes machinari potest, eam multo versatiliorem quam terebram ad generale opus fresationis reddens [3].
Genera Communia Fresarum Extremarum
- Fresae quadratae: Margines planos fundo cum angulis acutis nonaginta graduum habent, quae eas electionem communem faciunt ad fissuras, loculos humeris quadratis, et profilationem generalem ubi anguli interni acuti requiruntur.
- Fresae extremitate rotundae nasi sphaerici: Cuspidem hemisphaericam secantem habent, quae superficies lenes et continue curvas producere sinit. Haec instrumenta typica sunt ad machinationem linearum tridimensionalium, opera formarum et matricum, et quamlibet applicationem quae superficies leniter mixtas requirit.
- Fresae extremae radii anguli: Formam planam secandi fresae quadratae cum radio parvo in angulo coniungendo, robur aciei augendo et concentrationem tensionis quae ad deformationem ducit minuendo. Haec geometria vitam instrumenti in applicationibus asperitatis et semi-politionis insigniter auget.
- Fresae extremae asperandae: Formam aciei serratam vel undulatam habent quae fragmenta in segmenta minora dividit, vires secandi minuens et maiores rates ablationis materiae permittens, detrimento politurae superficialis, ita ut ideales sint ad primum stadium ablationis materiae ante operationes politurae. [4].
typical Applications
Fresae terminales amplam varietatem operationum fresandarum sustinent:
- Slotting: Canales rectos in materiam secans, typice utens fresis quadratis ad magnitudinem latitudinis fissurae congruentibus.
- Profiling: Machinatio limitis exterioris vel interioris partis ad contornum definitum, iter instrumenti programmatum circa perimetrum partis sequendo.
- Fresatura loculorum: Materiam intra limitem clausum removendo ad cavitatem recessam creandam, plerumque per combinationem transcursus fresae extremae sgrossandi et poliendi.
- Machinatio contornorum: Superficies complexas, saepe non planas, producendo, fresis cum naso sphaerico utens, iter instrumenti tridimensionale ex modello superficiei CAD partis derivatum sequendo.
Fresae Frontales et Munus Eorum in Usinatione Superficierum
Dum fresae anulares maximam partem operis conformationis et foraminis perficiendi tractant, fresae frontales proprium finem habent: superficies magnas et planas efficaciter et ad finem constantem producere. Intellegere quando fresam frontalem potius quam frontalem adhibere oporteat pars magni momenti est ad efficientem processum ordinandum.
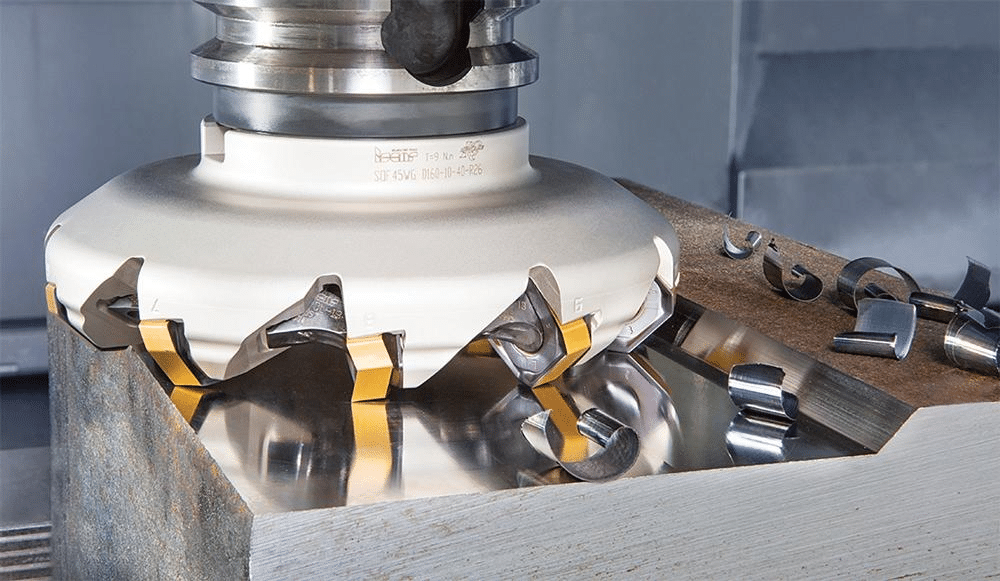
Quid est fresa facialis?
Fresa frontalis est instrumentum fresatorium, typice diametro maiore quam fresa frontalis communis, designatum cum multis insertis secantibus reponibilibus circa peripheriam suam dispositis. Potius quam uno acie integrali, designatio multi-insertorum fresae frontalis permittit ut unicuique inserto opus breviter in rotatione tangat, onus secans per plures acies distribuens et latitudines secandi multo maiores in uno transitu permittens quam fresa frontalis comparabilis assequi posset [5].
commoda Face Milling
- Celerior materiae remotio: Ampla latitudo sectionis fresae frontalis, cum pluribus insertis simul occupatis coniuncta, permittit ut areae planae magnae multo breviore tempore machinentur quam requireretur utendo fresa frontali minoris diametri, pluribus transitibus factis.
- Melior superficies in magnis planis areis: Fresae frontales, praesertim eae quae insertis rasoribus instructae sunt, planitiem excellentem et polituram superficialem per latas areas uno transitu efficiunt, quod difficile est replicare cum transitibus fresae frontales inter se imbricatis.
- Melior productivity: Coniunctio celerioris remotionis materiae et superioris perfectionis superficialis tempus cycli generale pro partibus cum magnis planis notis minuit.
communis Applications
- Materia quadrata: Fresatura frontalis saepe prima operatio est in virga cruda vel lamina peracta, superficiem referentialem planam et accuratam constituens antequam ulterius machinatio incipiat.
- Superficies referentiales praeparando: Superficies datorum ad subsequentem fixationem vel mensurationem adhibitae plerumque frontaliter fresantur ut planities et quadratura respectu reliquae partis servetur.
- Superficies magnas materiae fabricandae perficiendae: Transitus finales poliendi in superficiebus planis magnis, ut basibus machinarum vel laminis montatoriis, typice fresa frontali perficiuntur ut planities requisita et politura superficialis efficaciter consequantur. [6].
Fresatura frontalis lapidis ferrei antequam machinatio accurata incipiat est primus gradus communis in multis sequentiis machinationis. Lapis crudus, saepe paulum a quadrato disordinatus et superficie inconsistenti a serratione vel praeparatione materiae rudis, in superficiebus primariis referentialibus fresatur ut lineamenta accurata et plana constituantur. Haec lineamenta deinde ut puncta referentialia certa pro omnibus operationibus subsequentibus fixationis et machinationis in parte peractis serviunt.
Alia Instrumenta Secandi Fresa CNC Magni Momenti
Praeter fresas anulares et frontales, series instrumentorum secandi specialium requisitis machinationis specificis respondet, quas instrumenta generalis usus efficaciter tractare non possunt.
Testa Mills
Fresae testaceae sunt instrumenta fresanda frontalia magni diametro destinata ut in arbore separato potius quam caule integrali montentur, quod eas oeconomicas reddit ad operationes frontales et superficierum magni diametro ubi instrumentum solidum diametri aequivalentis carum et grave esset.
Vola Cutters
Foramina circularia unicam cuspidem instrumenti secantis in manubrio rotanti positam utuntur, superficiem subtilissimam pretio vili efficientes. Utilissima sunt praecipue ad superficies planas magnas perficiendas ubi qualitas superficiei plus quam celeritas ablationis materiae interest, et ubi sumptus fresae frontalis multi-insertae pro volumine productionis implicato non iustificatur.
T-Slot Cutters
Secatores fissurarum T-formatarum sunt instrumenta specialia ad fissuram formae T propriae, quae in mensis machinarum, laminis fixationis, et systematibus instrumentorum adhibetur, fabricandam destinata. Secator typice fissuram rectam prae-usinatam requirit, post quam secator fissurarum T-formatarum basin fissurae dilatat ut formam subtersectam creet, quae nuces T-formatas vel clavos labi et in locum suum claudere sinit.
Chamfer Mills
Fresae ad angulum secandum sunt, quae ad margines acutos frangendos, lamvas removendas, et transitiones angulatas constantes in marginibus partium creandas adhibentur. Ad angulum secandum, securitas partium in tractatione augetur, margines ad compositionem praeparatur, et concentrationem tensionis in angulis acutis minuere potest.
Post Mills
Fresae filetatoriae per interpolationem helicalem instrumenti secantis specialiter formati fila et interna et externa producunt, alternativam filetationi singulari puncto vel foramini praebentes. Fresatura filetatoria praecipue utilis est pro filis magni diametri, materiis duris, et applicationibus ubi ruptura foraminis in parte magni pretii non tolerabilis esset [7].
Secatores Keyseat et Woodruff
Forfices clavium sedilium rectas machinantur, quibus claves, quae momentum torquendi inter axes et partes affixas, ut rotas dentatas et trochleas, collocantur. Forfices Woodruff formam foraminis clavium curvi inferioris, quae cum clavibus Woodruff adhibetur, producunt, quod consilium commune in applicationibus axium ubi sedem clavem auto-alignantem requirunt.
exemplum
Usus fresae filetatoriae ad fila creanda in componentibus aerospatialibus magni pretii illustrat cur haec categoria instrumentorum una cum filis filetatoriis conventionalibus exstet. In aptatione aerospatiali ex titanio vel chalybe altae firmitatis, filum filetatorium fractum intra partem pretiosam et paene perfectam significare potest totum componentem deletum esse. Filetatorium hoc periculum omnino vitat, cum iter interpolationis helicalis fresae filetatoriae instrumentum non eidem periculo fractionis subiiciat ac filum filetatorium axialiter in foramen caecum progrediens, dum adhuc geometriam filetationis accuratam et repetibilem producit.
Materiae et Tegumenta Instrumentorum Secantium
Materia fundamentalis instrumenti secandi, cum quolibet strato applicato coniuncta, determinat quomodo instrumentum sub certis condicionibus secandi se gerat, quamdiu duret, et quas materias efficaciter machinari possit.
Summus Speed Steel (HSS)
Instrumenta chalybis celeris bonam tenacitatem offerunt et pretio relative modico constant, quae ad usum generalem machinationis apta sunt, praesertim in ambitus minoris voluminis vel officinarum. Praecipua earum limitatio est resistentia caloris imminuta comparata cum chalybe carburo, quae celeritates sectionis quibus sine rapida detritione aut fractura aciei operari possunt cohibet [8].
Instrumenta Carbidus Solidi
Instrumenta carburea duritiem et resistentiam caloris multo maiorem quam HSS offerunt, celeritates sectionis multo maiores et vitam instrumentorum longiorem sustinentes, praesertim in ambitus productionis ubi efficientia temporis cycli interest. Compromissum est fragilitas maior comparata cum HSS, instrumenta carburea magis obnoxia ad deformationem sub sectionibus interruptis vel rigiditate insufficienti reddens.
Ceramic and CBN Tools
Instrumenta ceramica et nitrida bori cubici (CBN) ad machinationem chalybum induratorum et supermixtionum altae temperaturae et celeritatis reservantur, ubi eorum durities calida singularis celeritates sectionis multo ultra quas carburum sustinere potest permittit. Hae materiae fragiles sunt et structuras stabiles rigidasque requirunt, sed incrementa productivitatis substantialia in applicationibus specificis materiarum durarum, quibus destinatae sunt, praebent.
Tegumenta Instrumentorum Communia
- TiN (Titanium Nitride); Obductio generalis usus, quae duritiem auctam et frictionem imminutam prae instrumentis non obductis praebet, apta ad amplam varietatem applicationum machinationis generalis.
- TiAlN (Titanium Aluminium Nitride); Excellentem resistentiam calori praebet et apte aptum est ad machinationem siccam vel celerem ferri et ferri inoxidabilis.
- AlTiN (Aluminii Titanii Nitridum): Etiam maiorem efficaciam in alta temperatura praebet quam TiAlN, quod vulgo ad instrumenta in machinandis materiis duratis et difficilibus adhibetur.
- DLC (Dammond-Sicut Carbon); Frictionem minimam praebet, qua de causa aptissimum est ad materias non ferreas et abrasivas, ut aluminium et materias compositas, machinandas, ubi margo accumulatus et adhaesio fragmentorum sollicitudines afferunt. [9].
Quomodo Tegumenta Efficientiam Meliorem Reddunt
- Togam imminutam; Tegumenta dura detritionem abrasivam in acie resistunt, vitam utilem instrumenti extendentes.
- Melior resistentia caloris: Obductio translationem caloris in substratum instrumenti minuit, duritiam aciei secantis conservans ad temperaturas elevatas in sectione generatas.
- Instrumentum longior vita; Effectus coniunctus resistentiae detritionis et caloris permittit instrumenta obducta facultatem secandi in multo pluribus partibus conservare quam instrumentum aequivalens non obductum.
exemplum
Usus fresarum extremarum carburo TiAlN obductarum ad machinandas partes chalybis indurati demonstrat selectionem obductionis aptam postulatis applicationis. Coniunctio duritiei fundamentalis carburi et resistentiae caloris TiAlN permittit instrumento aciem suam secantem conservare per altas temperaturas generatas dum chalybem instrumentalem induratum machinatur, ubi instrumentum non obductum vel TiN obductum celeriter detereret et multo frequentiorem substitutionem requireret.
Optimae Consuetudines ad Instrumenta Secanda CNC Eligenda
Instrumentum rectum constanter eligendum requirit materiam, geometriam, et parametros sectionis simul considerare, potius quam electionem instrumenti ut decisionem seorsum tractare.
Instrumentum Materiali Adapta
- Aluminium; Instrumenta carburi altae helices et acuta magna celeritate currunt, evacuatione efficaci frustulorum et excellenti superficiei ornatu praeferentia.
- ferro, Instrumenta requiruntur cum robusta geometria aciei et tegumentis congruentibus, aequando resistentiam attritionis cum duritia quae necessaria est ad vires secantes moderatas tractandas.
- Aliquam ferro; Acutas acies secantes et diligentem parametrorum moderationem postulat ad duritiem laboris et generationem caloris moderandam, saepe instrumenta carburi obducta cum geometria positiva praeferens.
- Titanium: Instrumenta requirit ad celeritates sectionis lentas et celeritates progressionis altas designata, cum tunicis et geometriis specialiter selectis ad concentrationem caloris propriam machinationis titanii moderandam.
Geometriam Instrumentorum Considera
- Numeri tibiarum: Pauciores canaliculi maiorem separationem a fragmentis praebent, quae apta est materiis mollioribus et vehementi materiae remotione, dum plures canaliculi superficiem in materiis durioribus ubi volumen fragmentorum minus est emendant.
- Angulus helicis: Anguli helicis maiores actionem tonsionis et evacuationem fragmentorum emendant, quod praesertim in aluminio aliisque materiis mollioribus utile est.
- Diameter instrumenti: Diametri maiores rigiditatem et celeritatem ablationis materiae augent, dum diametri minores necessarii sunt ad areas internas angustas et subtilitates accedendum.
Optimize secans Morbi
- Celeritatem ad fortia: Materiae instrumenti, tegumento, et materiae operis aptanda est ut celeritas sectionis superficialis idonea obtineatur.
- Rate pasce: Crassitudinem fragmenti regit et directe et vires secantes et ornatum superficiei afficit; aequandum est cum celeritate fusi et profunditate sectionis.
- Profundum cut; Operationes squamosae maiores profunditates sectionis praeferunt ad maximam ablationem materiae, dum operationes politurae profunditates minores utuntur ad accuratiam dimensionalem et qualitatem superficiei assequendam.
Monitor tool gere
Signa detritionis instrumentorum agnoscendo, inter quae vires secandi auctae, degradatio superficiei, aberratio dimensionalis, et mutationes audibiles in sonito secandi, instrumenta tempore opportuno substitui possunt, antequam problemata qualitatis partis vel defectus instrumentorum calamitosos causent.
Sumptus Machinationis Reduce
Efficax administratio vitae instrumentorum, inter quas apta selectio parametrorum et tempestiva substitutio, una cum recta conservatione et repositione instrumentorum, sumptus instrumentorum totales minuit, dum qualitas partium per omnes cursus productionis constans servatur [10].
Conclusio
Eligendo instrumentum secandi CNC aptum, essentiale est ad praecisionem, efficientiam, et productionem sumptibus parcentem consequendam. Fresae anulares plurimas operationes profilationis, sulcorum, et conformationis cum mira versatilitate tractant, dum fresae frontales excellunt in producendis superficiebus planis, accurate perfectis per areas latas. Instrumenta specialia, ut fresae filetandi, fresae chamfer, et cultri clavium, hiatus complent quos instrumenta generalia efficaciter complere non possunt.
Ultra geometriam instrumenti, electio materiae fundamentalis et tegumenti determinat quomodo instrumentum sub certis condicionibus sectionis se gerat et quamdiu in productione duret. Adaptatio materiae instrumenti, geometriae, et parametrorum sectionis ad materiam operis et requisita partis est quod denique separat processum machinationis efficientem et sumptibus parcum ab eo qui nimia detritione instrumenti, mala superficiei politura, et inconstanti qualitate partis vexatur. Delectus instrumentorum consideratus, per operationem productionis constanter adhibitus, fructus in omni parte quae machina exit praebet.
References
Bag, R., Panda, A., Sahoo, AK, & Kumar, R. (2022). Machinatio dura celerrima et sustinabilis chalybis AISI 4340 sub ambiente sicco. * Arabic Journal for Science and Engineering *, 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH, & Bleicher, F. (2026). *Efficacia instrumentorum TiN, (Ti,Al)N, et (Ti,Al,Ta,Ce)N obductorum in sicca machinatione chalybis C45E.* CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R., & Patange, A. (2021). Supervisio Insertorum Instrumentorum Fresandi Adhibens Methodum Conventionalem et Intelligentiae Artificialis: Recensio. * Sound&Vibration* , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M., & Song, H. (2023). Investigatio de consilio et effectu secandi fresae lemniscatae rotantis. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N., & Döpper, F. (2024). *Conceptus instrumenti pro fresa extrema e carburo solido ad asperitatem et polituram chalybis instrumenti*, Toolox 44. * Acta Fabricationis et Processus Materiarum* , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I., & Felhő, C. (2025). Comparatio experimentalis praeliminaris fresaturae per immersionem et fresaturae frontalis: influxus parametrorum secandi in vim secandi et asperitatem superficiei. *Eng—Advances in Engineering *, 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA, et Mekid, S. (2023). *Modus comprehensivus ad monitorationem condicionis processuum machinationis secundum IIoT*. * Measurement *, 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004 .
Pajaziti, A., Tafilaj, O., Gjelaj, A., & Berisha, B. (2025). Optimizatio designationis cursus instrumentorum et effectus machinae CNC in machinatione tempore-efficienti. * Machines *, 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB, & Sousa, VFC (2024). Studium comparativum variarum rationum fresandi de efficacitate, detritione instrumentorum, asperitate superficiei, et vibratione. * Acta Fabricationis et Processus Materiarum* , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). Delineatio analytica et graphica foraminum ad fila interna formanda. * Applied Sciences *, 15 (13), 7308. https://doi.org/10.3390/app15137308.




