

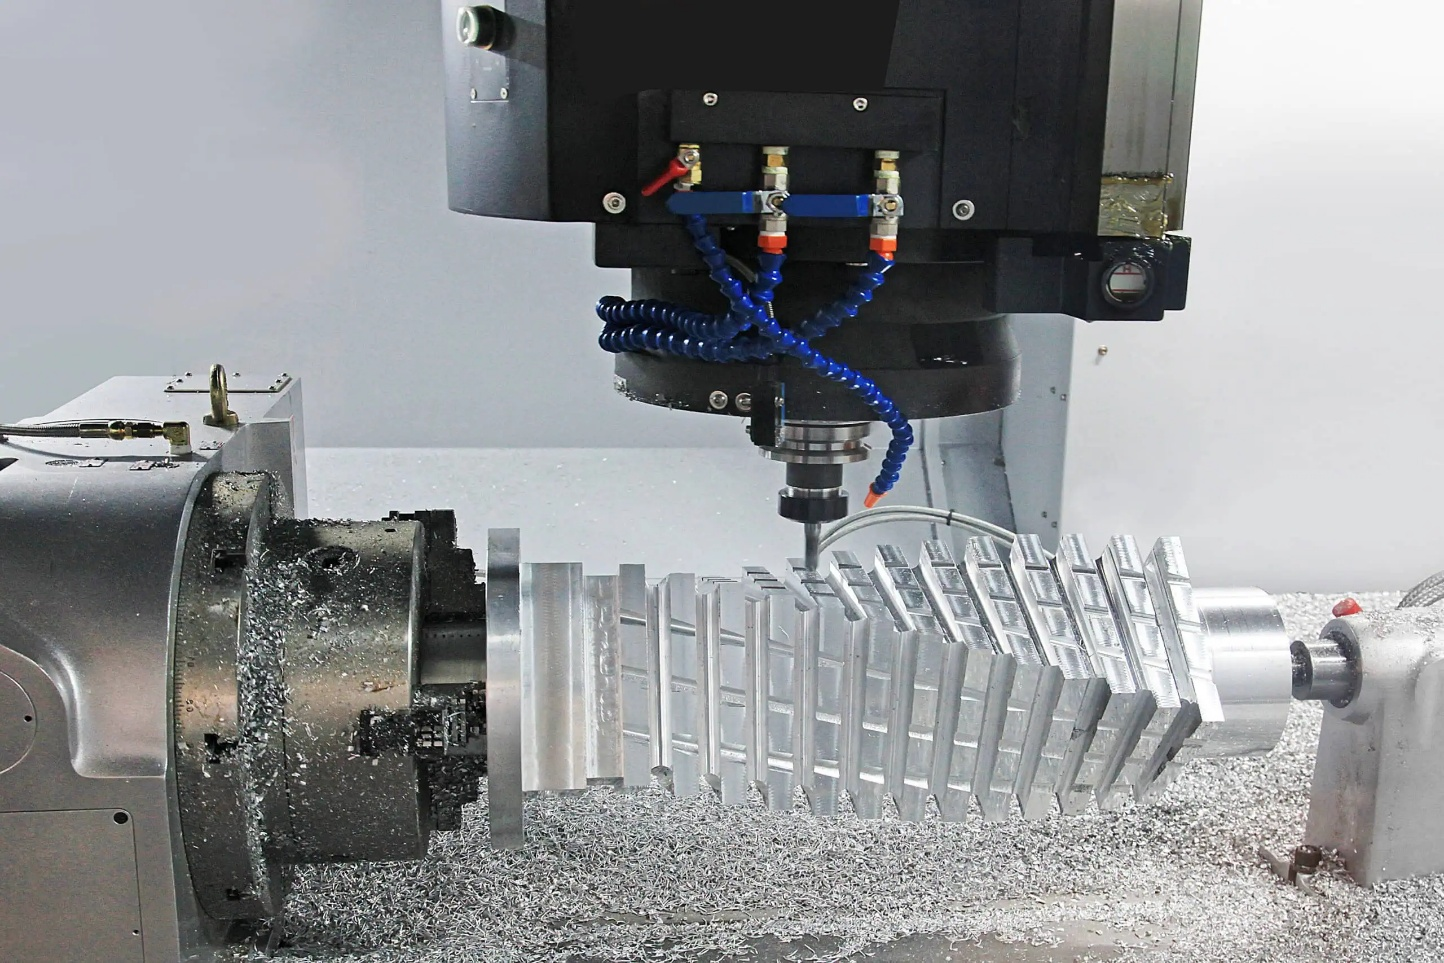
Machinatio CNC praebet praecisionem, repetibilitatem, et facultatem geometricam quas pauci alii processus fabricationis aequare possunt. Attamen, processus etiam sumptuosus est, et sine clara intellegentia eorum quae hos sumptus impellunt, rationes pecuniariae in stadio designandi magnopere subaestimari possunt. Fabricatoribus, ingeniariis, et designatoribus productorum similiter, intellegere sumptus machinationis CNC non solum cura emptionis est; est disciplina designandi.
Quantum constat machinatio CNC?
Sumptus machinationis raro ab una variabili determinantur. Selectio materiae, geometria partis, requisita tolerantiae, volumen productionis, et operationes secundariae finitionis, omnia ad pretium finale partis machinatae conferunt. Decisiones factae in phase designandi vim disproportionatam in hos sumptus habent, saepe magis quam ulla negotiatio in phase pretii faciendi. Hic articulus examinat factores sumptus clavis in machinatione CNC et identificat rationes practicas ad sumptus reducendos sine qualitate partis vel functione detrimento.
Selectio Materiarum et Eius Impactus in Sumptum Machinationis CNC
Electio materiae est una ex primis et gravissimis decisionibus in processu machinationis CNC. Non solum sumptum acquisitionis materiae rudis afficit, sed etiam instrumenta secandi necessaria, tempus cycli ad partem machinandam necessarium, et celeritatem qua illa instrumenta deteruntur. Materia solum propter rationes functionis electa sine consideratione machinabilitatis sumptum totalem partis augere potest substantialiter ultra id quod pretium materiae rudis solum suggereret.
Quare materia electionis materialis
Omnis materia aliter se gerit sub condicionibus sectionis. Quaedam materiae celeriter machinantur cum minima attritione instrumentorum, tempora cycli brevia et sumptus instrumentorum humiles servantes. Aliae vires sectionis magnas generant, celeritates lentiores requirunt, et inserta celeriter atterunt, quae omnia sumptum per partem addunt. Cum per seriem productionis multiplicantur, hae differentiae significantes fiunt. Sumptus materiae igitur non solum pretium per kilogramma materiae est; est aggregatio sumptus acquisitionis, temporis machinationis, et consumptionis instrumentorum coniunctim. [1]
Differentiae Pretii Inter Materias Communis
Pretium materiarum ad machinationem CNC frequenter adhibitarum valde variat:
- Aluminium; Materia pretio oeconomicissima ad machinandum in plerisque applicationibus. Mixturae aluminii, ut 6061 et 7075, magna celeritate cum viribus secandis parvis secant, superficies excellentes cum minima detritione instrumentorum producentes. Pretium materiae rudis moderatum est, et tempora cycli brevia sunt, quo fit ut aluminium sit electio principalis pro applicationibus pretio sensibilibus ubi proportio roboris ad pondus interest.
- Chalybs mollis: Materia prima pretio moderato et sub condicionibus sectionis normalibus satis machinabilis. Chalybs mollis est optio efficax pro componentibus structuralibus ubi resistentia corrosionis non requiritur, et tractatio caloris non specificatur.
- Aliquam ferro; Carior quam chalybs mollis, et in pretio materiae et in sumptu machinationis. Genera qualia sunt 304 et 316, per sectionem durescunt, ita ut laminas acutas, celeritates secandi moderatas, et rationes progressionis constantes requirant ad frictionem et praematuram defectum instrumenti vitandam. Tempora cycli longiora sunt quam pro aluminio vel chalybe molli, pro geometriis partium aequivalentibus.
- Titanium: Inter materias pretiosissimas ad machinandum. Mixturae titanii conductivitatem thermalem humilem habent, id est, calor in sectione generatus in acie instrumenti concentratur potius quam in frustum dissipatur. Hoc detritionem instrumentorum vehementer accelerat, sumptus instrumentorum auget, et celeritates sectionis tardiores requirit quae tempus cycli extendunt. Pars titanii ter ad quinquies plus ad machinandum constare potest quam pars aequivalens aluminii.
- Ipsum materia plastica: Materiae ut Delrin, PEEK, et nylon pretio vili ad machinandum sunt quod ad vires secandas et detritionem instrumentorum attinet, sed diligentem fixationem requirunt ad deflexionem materiae et expansionem thermalem durante sectione moderandam. Pro applicationibus parvi oneris, alternativam pretio efficientem praebent partibus metallicis. [2]
Quomodo Machinabilitas Materialis Pretium Afficit
Machinabilitas tempus cycli et consumptionem instrumentorum directe regit, quae ambo significantes sumptus impulsores sunt:
- Materiae facilius machinandae celeritates secandi et progressus maiores permittunt, tempus cycli per partem minuentes et usum machinae augentes.
- Materiae durae parametros tardiores, mutationes insertorum frequentiores, et interdum gradus instrumentorum speciales requirunt, quae omnia sumptum addunt.
- Materiae quae frusta longa et fibrosa generant, ut nonnullae genera chalybis inoxidabilis, maiorem attentionem ad frusta administranda requirunt, tempus interventus operatoris fortasse augentes.
Comparatio utilis est machinatio simplicis fulcri montatorii in aluminio 6061 contra titanium gradus 5 (Ti-6Al-4V). Fulcrum aluminii intra octo minutas perfici potest cum uno inserto per quinquaginta vel plures partes duranti. Aequivalens titanii, cum geometria identica, triginta quinque ad quadraginta minutas temporis cycli requirere potest cum mutationibus insertorum singulis decem ad quindecim partibus, augens et sumptum temporis machinae et sumptum instrumentorum quadruplo vel plus.
Consilia de Impensarum Reductione
- Aequitatem materiae cum requisitis veris accommoda: Titanium vel chalybem inoxidabilem altae qualitatis pro componente quod onera moderata in ambitu benigno experietur designare sumptus vitabilis est. Materiam cum proprietatibus functionis sufficientibus potius quam excessivis eligere una ex simplicissimis decisionibus deminuendi sumptus in stadio designandi est.
- Alias mixturas metallicas considera: Saepe, chalybs minoris mixturae cum curatione caloris idonea, vel mixtura aluminii cum curatione anodisationis idonea, praebet comparabilem operationem cum sumptu machinationis multo minore quam mixtura praestantior.
- Aestima plastica ingeniaria: Pro componentibus non-structuralibus in ambitu chemico vel electrico operantibus, PEEK vel Delrin omnibus requisitis functionalibus satisfacere potest ad fractionem pretii aequivalentis metallici.
Complexitas Designationis Partium et Tempus Machinationis
Post delectum materiae, complexitas designationis partis est maxima causa sumptus machinationis CNC. Geometria omnia deinceps agit: numerum apparatuum requisitorum, instrumenta necessaria, tempus cycli consumptum, et laborem inspectionis in fine processus. Pars quae nimis geometrice fabricata est, habens notas quae nullum usum functionalem serviunt, plus constat ad producendum in omni gradu sine ullo beneficio addito perfunctionis afferendo.
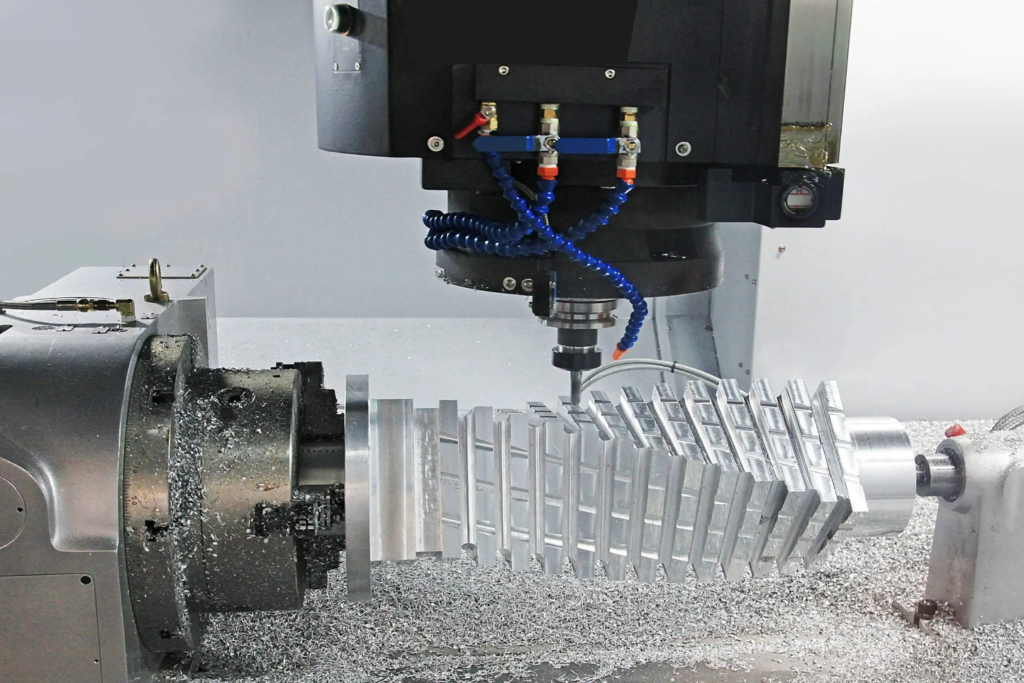
Designatio Partium CNC Complexarum
Quomodo Designatio Sumptum Fabricationis Afficit
Geometriae complexae plures operationes machinales, plures mutationes instrumentorum, et, multis casibus, apparatus additionales requirunt ubi pars repositionari et refixari debet ut ad lineamenta ex diversis directionibus accedat. Quaeque apparatus additionalis suum proprium sumptum in tempore machinae, opere, et potentialitate erroris positionalis accumulati inducit. Pars quae uno apparatu in centro machinationis trium axum perfici potest fere semper minus constabit ad producendum quam pars geometrice similis quae duas vel tres apparatus requirit, etiam si materia prima et tolerantiae identicae sunt. [3]
Designationes Quae Sumptus Augent
Quaedam proprietates geometricae sumptum machinationis constanter augent et tantum ubi functione iustum est adhibendae sunt:
- Sacculi profundi: Machinatio loculorum profundorum instrumenta longiora requirit, quae minus rigida et vibrationibus magis obnoxia sunt, ita ut tardiores parametros sectionis et plures transitus ad finem desideratum obtinendum requirantur. Rationes profunditatis ad latitudinem ultra 3:1 sumptum notabiliter augent; rationes ultra 6:1 elementum disproportionate carum reddere possunt pro magnitudine sua.
- Parietes tenues: Sectiones infra 1.5 mm in metallo vel 2.5 mm in plastica sub viribus secandis deflectuntur, profunditates sectionis minores, celeritates progressionis tardiores, et ordinationem itinerum instrumentorum diligentem requirentes ne pars abradatur. Quaeque harum adaptationum tempus cycli addit.
- Anguli interni angusti: Instrumenta fresatoria CNC cylindrica sunt, id est, anguli interni tantum ad radium minimum radio instrumenti aequalem produci possunt. Ad angulos internos acutos specificandos, vel EDM ut operationem secundariam requiritur, vel fresae extremae minimae cum celeritatibus feed parvis operantur, quae ambae pretiosae sunt. Angulos cum radio maximo acceptabili designando sumptum directe minuit.
- Lineamenta complexa: Superficies sculptatae et lineamenta tridimensionalia complexa machinationem quinque-axialem vel plures configurationes trium axium cum instrumentis specialibus nasi sphaerici requirunt. Utraque ratio tempus programmandi, tempus cycli, et ratem horariam machinae auget, comparata cum geometriis prismaticis.
- Undercuts: Proprietates quae per orientationes instrumentorum consuetas non accessibiles sunt, instrumenta specialia ad subsectiones faciendas, apparatus additionales, vel processus alternativos ut broaching requirunt. Ubi subsectiones functione non necessariae sunt, eas in stadio designandi eliminare sumptum disproportionatum tollit. [4]
Munus Tolerantiarum et Superficierum Finiturarum
Tolerantiae et specificationes finitionis superficialis vim directam et mensurabilem in sumptum machinationis habent:
- Stricta tolerantiae: Tolerantiae strictiores quam IT7 requirunt lentiores transitus perficiendi, mensuras in processu frequentiores, et maiorem attentionem ad stabilitatem thermalem et administrationem detritionis instrumentorum. Haec omnia sumptum augent. Tolerantia ±0.005 mm in elemento non critico significanter plus constat ad producendum et verificandum quam ±0.05 mm, sine ullo beneficio functionali si elementum illam praecisionem non requirit.
- Superficies elegantes: Ad valores Ra infra 0.8 µm assequendos, plerumque opus est transituum finitionis dedicatorum cum celeritatibus progressionis humilibus, et interdum operationibus secundariis ut trituratione vel laevigatione. Specificatio Ra 0.4 µm in superficie quae pingetur vel tegetur sumptum inutilem addit.
- Inspectionis sumptus: Tolerantiae artiores inspectionem accuratiorem requirunt, inter quas mensurae CMM et eventus documentati. Tempus inspectionis et documentatio ad summam partis sumptum augent, praesertim in productione parvi voluminis ubi sumptus configurationis et inspectionis per magnam seriem amortizari non possunt.
exemplum
Utilis exemplum est comparatio simplicis involucri rectangularis aluminii cum involucro similium dimensionum externarum sed cum pluribus loculis internis, parietes curvos, foramina contra-tereata ad angulos compositos, et nonnullarum notarum tolerantiae ad ±0.01 mm. Involucrum simplex unam praeparationem, tria instrumenta, et quindecim minuta temporis cycli requirere potest. Versio complexa tres praeparationes, octo instrumenta, nonaginta minuta temporis cycli, et inspectionem CMM requirere potest. Sumptus machinationis partis complexae facile quinquies ad octies altior esse potest, omnino a decisionibus designi potius quam a differentiis materiae vel voluminis impulsus.
Consilia de Impensarum Reductione
- Geometriam simplifica ubi functio permittit: Omnis proprietas in parte locum suum mereri debet. Si paries curvus, loculus profundus, aut forma complexa ad functionem partis non conferunt, eam geometria simpliciori substituere sumptum minuit sine deminutione efficaciae.
- Magnitudines foraminum et radios consuetos adhibe: Designando foramina ad magnitudines terebrarum consuetas et radios internos ad magnitudines fresae extremae consuetas, necessitas instrumentorum specialium tollitur et frequentiam mutationis instrumentorum minuit.
- Tolerantias strictas selective adhibe: Eas proprietates quae vere tolerantias strictas requirunt, plerumque superficies congruentes, sedes fulcrorum, et proprietates alignmentorum, identifica et tolerantias normales ubique alibi specifica. Haec simplex disciplina tempus inspectionis et tempus cycli perficiendi per seriem productionis significanter reducere potest. [4]
Machinae Apparatus, Instrumentorum, et Sumptus Laboris
Complexitas materiae et designi determinant quid faciendum sit ad partem producendam. Apparatus, instrumenta, et labor determinant quantum sumptus efficiendi sit. Hae tres categoriae sumptuum saepe subaestimantur in stadio pretii, praesertim in operibus parvi voluminis et prototypi, ubi maiorem partem sumptus totius partis repraesentare possunt quam ipsum tempus machinationis.
Sumptus Configurationis in Machinatione CNC
Antequam singula incisio fiat, magnum opus requiritur ad machinam, programma, et apparatum ad productionem praeparandum:
- Programmatio CNC et praeparatio CAM: Programmator CNC delineationem partis interpretari, exemplar CAD creare vel importare, itinera instrumentorum in programmate CAM generare, programma simulare ad motum sine collisione verificandum, et codicem pro specifico moderatore machinae post-processare debet. Pro parte simplici, hoc unam vel duas horas requirere potest. Pro componente complexo multi-configurato, programmatio diem integrum vel plus requirere potest. Hoc tempus operi imputatur, quot partes producantur.
- Designatio et fabricatio apparatus: Instrumenta fixa ad usum fabricanda necessaria sunt cum morsae vel mandrinae communes partem rite locare et prehendere non possunt. Designatio et machinatio instrumenti fixae ad usum fabricandi sumptum addit qui per totum cursum productionis recuperandus est. Pro prototypo singulari, sumptus instrumenti fixae sumptum machinationis ipsius partis aemulari potest.
- Machinae praeparatio et probatio: Programma onerare, instrumentorum distantias constituere, primam partem probare, et adaptationes facere antequam productio incipiat tempus in machina consumunt. Hoc tempus praeparationis plerumque ad plenam ratem horariam machinae imputatur, quod id partem sumptus significantem pro brevibus productionis cursibus facit. [5]
Sumptus Instrumentorum
Instrumenta secandi sumptus recurrentes in machinatione CNC sunt, qui cum difficultate materiae et volumine productionis crescunt:
- Instrumenta secanda et insertiones: Inserta carburea ordinaria ad tornandum et fresandum pretio per unitatem relative vilia sunt, sed instrumenta specialia, ut instrumenta formatoria, fresae filetatoriae, fresae anulares parvi diametri, et inserta PCD, pretia multo altiora ferunt. Singula inserta PCD ad poliendum aluminium plus quam arca integra insertorum carbureorum ordinariorum constare potest.
- Substitutio instrumenti propter detritionem: In cursibus productionis, inserta indicantur vel substituuntur intervallis definitis ut constantia dimensionalis servetur. Frequentia substitutionis a materia, parametris secandi, et tolerantia requisita pendet. Pro materiis difficilibus, ut titanio vel chalybe indurato, sumptus instrumentorum per partem magnum esse potest et in pretio oblato ab initio computandus est. [6]
labor Requirements
Machinatio CNC plerumque automataria est, sed non sine labore. Tres genera laboris ad pretium partis conferunt:
- Programmatores CNC: Curae est delineationes machinales in programmata machinarum verificata convertere. Peritia programmandi directe efficientiam temporis cycli afficit, cum programma bene optimizatum tempus cycli viginti ad triginta centesimis minuere possit comparatum cum programmate simplici.
- Operatores machinarum: Materias operandas onera et exonerandas, processum observa, mensuras intra processum perage, mutationes instrumentorum administra, et ad alarmes responde. In productione magnae copiae cum processibus bene stabilitis, unus operator plures machinas simul administrare potest, sumptum laboris per partem reducens. In opere parvi voluminis vel complexo, proportio operatorum ad machinas maior est.
- Inspectores qualitatis: Partes perfectas contra requisita delineationis metire, apparatum CMM operare, et acta inspectionis, ubi opus est, generare. Labor inspectionis saepe in aestimationibus sumptuum neglegitur, sed magni momenti fit pro partibus cum multis dimensionibus criticis vel iis quae certificationem documentatam requirunt.
exemplum
Relatio inter sumptum praeparationis et volumen productionis clarissime illustratur comparando prototypum semel factum cum serie productionis. Considera partem aluminii machinatam quae duas horas programmandi, unam horam praeparationis machinae, et viginti minuta temporis cycli per partem requirit. Pro uno prototypo, tempus totum impositum est circiter tres horae et viginti minuta, quorum tantum viginti minuta tempus actu secandi sunt. Sumptus praeparationis et programmationis 83 centesimas totius repraesentant. Pro serie quinquaginta partium identicarum, idem sumptus praeparationis et programmationis per seriem distribuitur, sumptus non-secandi per partem ad minus quam quinque minuta aequivalentes reducens, et tempus cycli sumptum dominatur ut debet.
Consilia de Impensarum Reductione
- Designationes partium uniformare: Usus magnitudinum proprietatum, exemplorum foraminum, et specificationum materialium constantium per familiam productorum permittit ut fixationes, programmata, et instrumenta per plura opera iterum adhibeantur, ita ut sumptus configurationis per maiorem numerum partium amortizetur.
- Instrumenta et accessiones iam exstantes iterum adhibe: Antequam apparatum fixum ad usum designes, aestima utrum systema fixi modulare iam exstans an simplex modificatio maxillae mollis partem rite collocare possit. Vitanda fabricatione apparatus fixi ad usum et sumptus et tempus productionis servatur.
- Operationes coniunctae: Partes ita designando ut omnes functiones uno apparatu accessibiles sint, sumptus apparatus additionales omnino tolluntur. Etiam modica reductio a tribus apparatibus ad duas sumptum partium totalem in productione parvae voluminis significanter reducere potest. [6]
Effectus Voluminis Productionis et Magnitudinis Seriei
Volumen productionis est una ex potentissimis vectibus ad moderandum sumptum machinationis CNC per partem. Sumptus fixi cum programmatione, apparatu, et fixatione coniuncti plerumque constantes manent, quantumvis partes in serie producantur. Cum magnitudo seriei crescit, hi sumptus fixi per plures partes distribuuntur, contributionem sumptus per unitatem progressive minuentes. Intellegens hanc relationem fabricatores et designatores permittit ut decisiones bene fundatas de quantitatibus ordinum, ordinatione productionis, et oeconomia prototyporum comparata cum productione faciant.
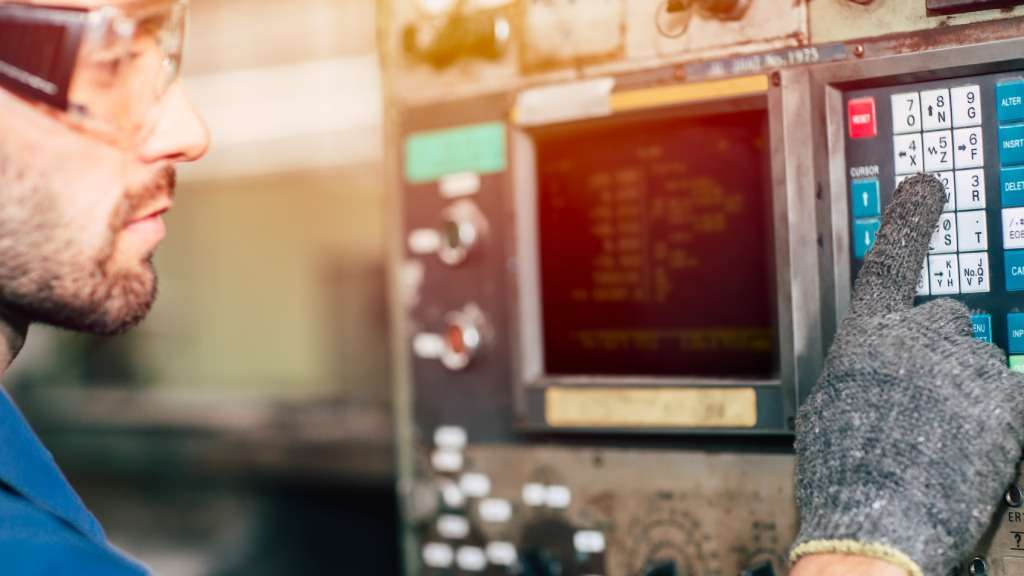
Machinatio CNC ad Productionem Parvarum Serierum
Cur Quantitas Pretium Unitarium Afficit
Sumptus unitatis partis machinatione CNC fabricatae duabus distinctis partibus constat: sumptibus fixis qui cum quantitate non mutantur, et sumptibus variabilibus qui directe cum numero partium productarum crescunt. Sumptus fixi programmationem, praeparationem CAM, ordinationem instrumentorum, et probationem machinae includunt. Sumptus variabiles tempus cycli per partem, consumptionem instrumentorum, materiam, et tempus inspectionis per partem includunt. In parvis voluminibus, sumptus fixi dominantur, et sumptus unitatis altus est. Cum volumen crescit, sumptus fixi per unitatem minuuntur, et sumptus variabiles primarium impulsum pretii unitatis fiunt. Haec est structura oeconomica fundamentalis machinationis CNC, et causa cur partes prototypae semper plus per unitatem constant quam partes productionis geometriae identicae. [7]
Discrepantiae Impensarum per Volumen Productionis
Figura sumptuum significanter per varia voluminis gradus mutatur:
- Productio unius partis: Pretium unitatis ad summum pervenit. Totum onus programmandi, instituendi, et probandi in unam partem incumbit. Inspectio primi articuli requiritur, et nulla facultas est processum per cyclos repetitos optimizandi. Pretium prototypi hanc realitatem reflectit et proinde in sumptibus suis computari debet.
- Fabricatio parvae voluminis (partes decem ad quinquaginta): Sumptus apparationis per seriem diffundi incipiunt, sumptum unitarium notabiliter minuentes comparatione cum productione singularum partium. Attamen, sumptus generales per partem manent magni momenti, et quaevis retractatio vel res inutiles proportionaliter magnum impulsum in oeconomiam seriei habent.
- Productio voluminis medii (partes 50 ad 500): Sumptus institutionis et programmationis parvam partem sumptus totius seriei fiunt. Tempus cycli et materia sumptum unitatis dominantur, et conatus optimizationis processus, ut refinatio itineris instrumentorum et adaptatio parametrorum secandi, reditus mensurabiles praebent. Consumptio instrumentorum fit pars sumptus magis conspicua hoc gradu voluminis.
- Productio magnae voluminis (500 partes et plus): Sumptus unitatis fere omnino a tempore cycli, materia, et instrumentis impellitur. Sumptus fixi pro singulis partibus neglegibiles sunt. Hoc volumine, pecunia in reductionem temporis cycli, fixationem dedicatam, et onerationem et exonerationem automatas collocata magnos reditus ex investimento praebet. [8]
Oeconomiae Scalae in Machinatione CNC
Ultra simplicem distributionem sumptuum, maiores volumina productionis efficientiam operationalem efficiunt quae sumptum unitarium ulterius minuunt:
- Sumptus laboris per unitatem imminutus: Cum operarii cum opere assuescunt, tempora onerandi, mensurandi et observandi decrescunt. In operibus magni voluminis, unus operarius plures machinas simul administrans sumptum laboris singulis partibus assignatum insigniter minuit.
- Usus machinae emendatus: Longiores cursus productionis proportionem temporis machinae in apparatu et mutatione impensae respectu temporis secandi minuunt, ita efficaciam generalem apparatuum augentes et sumptum horarium effectivum singulis partibus attributum minuentes.
- Stabilizatio processus: Per longum cursum productionis, processus in statum constantem stabilisatur ubi exemplaria detritionis instrumentorum praedicibilia sunt, intervalla inspectionum optimizari possunt, et rationes rebutiorum decrescunt dum operarii quamlibet variationem systematicam identificant et corrigunt.
exemplum
Exemplum concretum oeconomiae voluminis est comparatio sumptus unitarii productionis decem, centum, et mille involucrorum aluminiorum identicorum, quorum unumquodque tempus cycli viginti quinque minutorum et sumptus configurationis et programmationis coniuncti trecentorum dollariorum habet. Cum decem partibus, sumptus configurationis solus triginta dollariorum per partem confert antequam tempus machinationis consideretur. Cum centum partibus, haec contributio ad tres dollariorum per partem cadit. Cum mille partibus, fere neglegibilis est, cum 0.30 dollariorum per partem. Sumptus temporis cycli constans manet per omnia tria scenaria, sed pars eius in sumptu unitario totali crescit cum volumen crescit, focus reductionis sumptus ab optimizatione configurationis ad reductionem temporis cycli transferens cum quantitates crescunt.
Consilia de Impensarum Reductione
- Mandata in maiores coetus consolida: Ubi copia rerum et fluxus pecuniae permittunt, coniunctio plurium minorum ordinum in unam maiorem seriem productionis frequentiam apparatuum minuit et sumptus fixos efficacius distribuit. Etiam duplicatio magnitudinis partis a 25 ad 50 partes significantem reductionem in pretio unitario efficere potest.
- Efficaciter programmata productionis dispone: Congregatio partium similium quae eadem materia, firmitate, vel instrumentis utuntur in cursus productionis sequentiales tempus mutationis inter opera minuit et efficientiam generalem officinae auget.
- Quantitates minimas oeconomicas ordinandas aestima: Pro partibus quae regulariter consumuntur, computatio magnitudinis seriei qua sumptus apparationis per unitatem infra limen definitum cadit adiuvat ad quantitatem minimam ordinis rationaliter constituendam quae sumptum inventarii cum oeconomica machinationis aequat.
Conclusio
Sumptus machinationis CNC raro ex una variabili oriuntur. Ut partes supra demonstrant, selectio materiae, complexitas designationis partis, collocatio in apparatu et instrumentis, et volumen productionis singula separatim ad pretium finale partis machinatae conferunt, et interactiones eorum celeriter augentur cum plures impulsores sumptus simul adsunt. Perspicax perspicacitas in omnibus quattuor areis constans est: decisiones in stadio designationis factae maximum momentum habent in sumptum productionis totale, saepe magis quam ulla negotiatio cum provisore postquam designatio confirmata est.
Ingeniarii et designatores productorum qui haec impulsora sumptus intellegunt, melius collocantur ad compromissa prudenter facienda mature, cum mutationes viles sunt, quam sero, cum non sunt. Eligendo materiam cum effectu adaequato potius quam nimio, simplificando geometriam ubi functio permittit, designando ad machinationem singularem, et consiliando volumina productionis sapienter, non sunt compromissa de qualitate. Sunt disciplina bonae ingeniariae. Designatio sumptus conscia et fabricatio accurata non sunt prioritates inter se certantes; recte applicatae, se invicem confirmant in omni gradu processus productionis.
References
Frank, M., Petrick, IJ, El-Amine Lehtihet, & Voigt, RC (2002). * Impactus Designationis et Configurationis Instrumentorum in Variabilitatem Componentium P/M Productionis *. ResearchGate; ignotum. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS .
García-Martínez, E., Miguel, V., Mancebo, Á., & Martínez-Martínez, A. (2023). *Determinatio Rationum Machinationis Efficientium pro Fresatura Ruvida Alveoli Aluminii per Fabricationem Computatro Adiuvatam*. * Progress in Science and Technology* , 132 , 176–183. https://doi.org/10.4028/p-2kdotw*
Quomodo sumptus machinationis CNC determinatur . (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). * Acta Fabricationis Intelligentis *, 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320 .
Minguella-Canela, J., Planas, SM, Ayats, JRG, & López, M.A. de los S. (2019). Studium et comparatio schematum sumptuum diversorum, quae cum geometria, materia et processu coniunguntur, inter technologias impressionis tridimensionalis, formae iniectae et fabricationis machinationis. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova, & Ramil Dadashov. (2025). * De Influentia Conditionum Secandi et Detritionis Instrumentorum in Efficientiam Machinationis in Instrumentis Machinarum CNC* . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas, & João Paulo Davim. (2026). Multi-axis CNC milling superficierum complexarum in 7075 aluminii pro applicationibus aerospace. Acta Internationalis Provectus Vestibulum Technologiae , 142 (7-8), 3967-3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B., & Dastres, R. (2024). *Operationes Machinationis CNC Sustinebiles, Recensio*. * Operationes Sustinebiles et Computatra* , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




