

Torni CNC inter machinas instrumenta latissime in fabricatione moderna adhibitas numerantur, spinam dorsalem productionis partium cylindricarum per industrias ab autocinetica ad aerospatialem formantes. Rotando materiam contra instrumentum secans immobile, tornus CNC materiam magna cum praecisione removet ad producendos axes, iuncturas, connectores, et latam varietatem partium rotationalium.
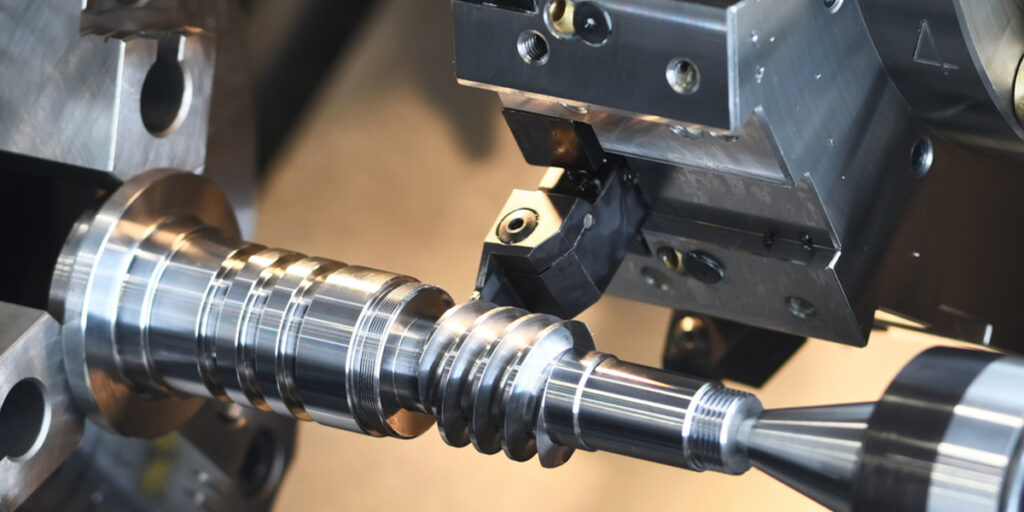
Quattuor operationes facultatem principalem torni CNC definiunt: ad respiciendum, tornandum, filetandum, et sulcandum. Unaquaeque proprium finem habet, tamen in praxi raro seorsum perficiuntur. Pars singularis, ut connexio hydraulica vel axis motoris, typice omnes quattuor operationes in ordine designato intra unam apparationem exsecutas requirit. Intellegere singulas operationes singillatim et quomodo simul operantur fundamentale est ad efficientem ordinationem processus torni CNC et qualitatem partis.
Intellegendo Fundamenta Machinationis Torni CNC
Machinatio torni CNC est initium ad intelligendum quomodo partes cylindricae ad strictas specificationes dimensionales producantur. Antequam singulas operationes examinemus, operae pretium est definire quid sit tornus CNC, quomodo mechanice fungatur, et cur operationes torni centrales maneant fabricationi praecisionis, quamvis technologiae machinationis multiaxialis complexiores praesto sint.
Quid est Machinatio Torni CNC?
Tornus CNC est instrumentum machinale computatro gubernatum quod opus fabricatum circa axem suum centralem rotat, dum instrumentum secans per vias programmatas movetur ad materiam removendam et geometriam desideratam generandam. Principium fundamentale tornos a machinis fresantibus distinguit: in torno, opus fabricatum rotat et instrumentum nominaliter in rotatione immobile est, dum in machina fresantibus, instrumentum rotat et opus fabricatum fixum manet. Haec distinctio tornos natura sua aptos facit ad producendas geometrias cylindricas, conicas, et rotationaliter symmetricas cum magna accuratione et qualitate superficiei.
Moderator CNC programma partis, plerumque codice G scriptum, interpretatur et in motum coordinatum axium machinae, celeritatis fusi, et selectionis instrumenti convertit. Hoc adaptationes manuales in tornis conventionalibus requisitas eliminat et eventus repetibiles per series productionis sine variatione inter operatores praebet. [1]
Partes principales torni CNC
Intellectus muneris functionalis cuiusque partis machinae elucidat quomodo operationes in sectionibus sequentibus tractatae physice perficiantur:
- Paul: Materiam prehendit et rotat. Mandrini trium maxillarum pro materiis rotundis norma sunt, dum mandrini quattuor maxillarum centrationem accuratam materiarum irregularium permittunt.
- turbine fusum, Apparatus rotans qui mandrinum et opus secandi agit. Celeritas fusi programmabilis est et sponte accommodatur cum condiciones secandi mutantur.
- Turris instrumentorum: Multa instrumenta secans simul tenet et ad rectam positionem instrumenti sub imperio programmatis dirigit, mutationes manuales instrumentorum eliminans et tempus cycli minuens.
- Tailstock: Sustentationem axialem in extremo libero materiarum longarum praebet, centro vivo vel mortuo utens, deflectionem sub viribus secandis prohibens.
- CNC moderatoris: Unitas computandi machinae quae programma partis exsequitur, motum axium administrat, condiciones secandi observat, et compensationem offset instrumenti curat.
Cur Operationes Torni Magni Momenti Sunt
Operationes torni CNC tria commoda fabricationis praebent quae per processus alternativos difficile replicari possunt:
- Sagaciter et repeatability: Torni CNC moderni tolerantias diametri ±0.005 mm vel meliores in condicionibus productionis tenent, cum repetibilitate positionis quae efficit ut quaeque pars in serie eidem specificationi satisfaciat.
- Citius productio: Mutationes instrumentorum automatae, moderatio celeritatis superficialis constans, et cycli multi-transitus programmati tempora cyclorum significanter minuunt comparatione cum tornatione manuali.
- Interventio manualis imminuta: Postquam programma probatum est, participatio operatoris ad onerationem partis fabricandae, mensuras periodicas, et observationem detritionis instrumentorum limitatur, quo periculum erroris humani in productione magnae voluminis minuitur.
Exemplum practicum harum utilitatum est productio axis hydraulici qui operationem frontispiciendi, tornandi, filetandi, et sulcorum requiret. Omnes quattuor operationes uno apparatu in torno CNC perficiuntur, datum commune per totum tempus servato et errores repositionis eliminati qui accumularentur si pars inter machinas moveretur. [2]
Operatio CNC Adspectus
Adjustatio (seu "fronting") typice prima operatio in torno CNC perficitur, et fundamentum dimensionale et geometricum pro omni operatione subsequenti statuit. Res quae non recte adjustata est, inaccurationes longitudinis et irregularitates superficiei portabit, quae per totam seriem machinationis propagantur. Quamvis una ex simplicioribus operationibus torni secundum conceptum sit, adjustatio (seu "fronting") vim directam in accuratam partem perfectam habet.
Operatio Adfrontandi in Machinatione
Quid est Adversus?
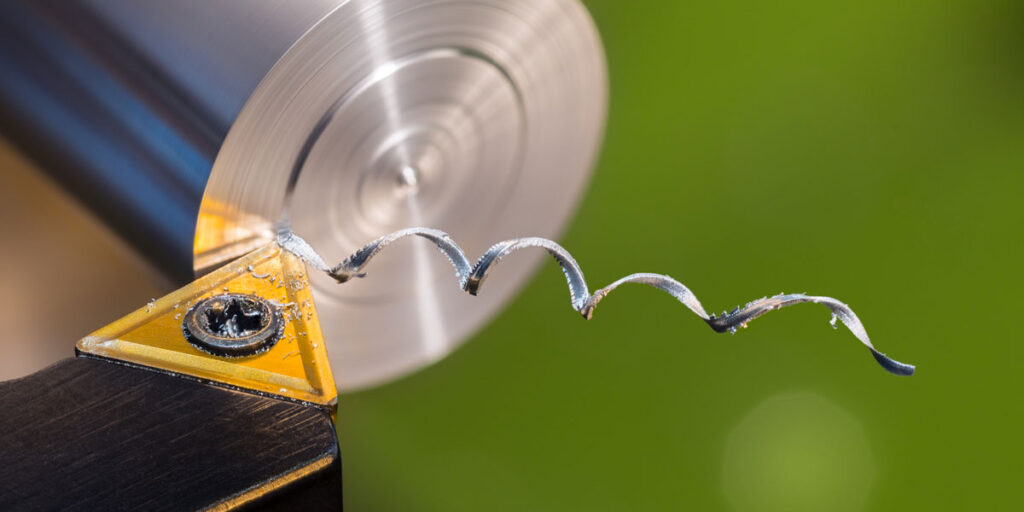
Facturatio est operatio torni in qua instrumentum secans radialiter trans faciem extremam materiae rotantis movetur, materiam removens ut superficiem planam, lenem, perpendicularem ad axem fusi producat. Propositum primarium est superficiem referentialem mundam et accuratam in extremo materiae constituere, ex qua dimensiones axiales metiri et per operationes subsequentes regi possint. In materia rudi, facies extremae raro planae vel quadratae sunt; facturatio hoc corrigit antequam ulla ulterius machinatio tentetur.
Quomodo Adversus Operatur
Materiam secans in mandrino prehenditur et celeritate fusi programmata rotatur. Instrumentum secans ad diametrum exteriorem materiae ponitur et radialiter introrsum versus centrum celeritate moderata impellitur. Instrumentum tenuem materiae stratum per totam superficiem uno vel pluribus transitibus removet, pro statu materiae et finitione superficiali requisita. Imperium celeritatis superficialis constans typice adhibetur durante factione, quia celeritas secans aliter decresceret dum instrumentum ad centrum materiae appropinquat, ubi velocitas superficialis inferior est. [3]
Instrumentorum delectus ad surculandum plerumque laminas adamantinas vel trigonas octoginta graduum in manubrio instrumenti dextro positas praefert, spatium sufficientem pro directione processus radialis praebentes, robur aciei servans.
Beneficia Adversarii
- Superficies planas et leves creat: Extremum rite frontatum superficiem geometrice fidilem praebet ad mensuras subsequentes, collocationem componentium, vel perforationem centri contrapuntae.
- Longitudinem accuratam materiae fabricandae constituit: Factura superfluum materiae ab extremo materiae tractandae removet ut ad rectam longitudinem initialem perducatur antequam tornatio diametri incipiat.
- Consistentiam dimensionalem emendat: In productione per series, frontatio constans efficit ut omnes partes ab eadem referentia axiali incipiant, variationem longitudinis per seriem minuens.
communis Applications
Facies ad latam varietatem rerum productionis adhibetur:
- Praeparatio iuris crudi: Ferrum serra sectum plerumque superficies extremas asperas et leviter angulatas habet. Quadrata rectoriis fac, has superficies laeviga ante ulteriorem machinationem.
- Superficies referentiales creando: Extrema frontalia ut superficies datorum pro mensuris axialibus per operationes tornandi, filetandi, et sulcorum.
- Extremitates axis perficiendae: In hastis completis, frontatio superficies extremas mundas producit, quae necessariae sunt ad rectam sedendam partium et aptationem coacervationis.
Optimus exercitia
- Selectio celeritatis alimentationis: Velocitates progressionis ad superficiem sursum spectandam typice variantur a 0.05 ad 0.2 mm/rev, pro superficiei politura requisita. Progressiones crassiores ad superficies squamosas aptae sunt; transitiones politurae minores progressiones requirunt ad valores Ra infra 1.6 µm consequendos.
- Vitanda strepitu instrumentorum: Tremor inter surfaciendum frequentissimus est cum prominentia instrumenti nimius est aut pressio materiae insufficiens. Superfrons instrumenti minuendo et firmam pressio mandrini curando, proclivitatem tremoris insigniter reducis.
- Recta instrumentorum ordinatio: Instrumentum secans accurate ad altitudinem lineae mediae collocandum est. Instrumentum supra vel infra centrum positum fistulam materiae non machinatae in centro operis relinquit et superficiem convexam potius quam planam producit. [4]
Exemplum repraesentativum superficiei torneandae est praeparatio virgae ferreae antequam in axem motoris convertatur. Extremum virgae crudum torneatum est ut punctum axiale purum constituatur, post quod terebra centralis in superficie torneanda applicatur ut fulcimentum contrapuntae posterioris pro operationibus torneandis quae sequuntur praebeat.
Operatio Torsionis CNC
Tornis est operatio definitoria torni CNC et processus a quo machina nomen trahit. Dum surfaciendi geometriam extremam materiae tractat, tornis corpus cylindricum format, diametros minuens, gradus creans, conicas generans, et perfiles complexos producens. In fabricatione axium praesertim, tornis maximam partem ablationis materiae efficit et directe accuratiam dimensionalem et qualitatem superficiei partis perfectae determinat.
Quid est conversio?
Tornis est processus remotionis materiae in quo instrumentum secans axialiter per materiam rotantem movetur, diametrum exteriorem eius ad dimensionem destinatam programmatam reducens. Instrumentum superficiem materiae continue tangit dum longitudinem sectionis percurrit, superficiem cylindricam generans cuius diameter a profunditate radiali sectionis et cuius longitudo a cursu axiali instrumenti determinatur. Accuratio diametri resultantis a geometria machinae, statu instrumenti, parametris sectionis, et rigiditate materiae pendet, quae omnia intra limites aptos moderari debent ut tolerantia specifica satisfaciat. [5]
Genera convertendi Operations
Torsio CNC plura genera operationum distincta amplectitur, quorum unumquodque ad requisita geometrica specifica aptum est:
- Conversio recta: Instrumentum parallele ad axem fusi ad profunditatem radialem fixam progreditur, diametrum cylindricum uniformem per totam longitudinem sectionis producens. Haec est operatio tornendi frequentissima et fundamentum sedium fulcrorum, superficierum fulcrorum, et proprietatum cylindricarum generalium format.
- Gradus conversio: Instrumentum seriem diametrorum diversorum in successivis positionibus axialibus machinatur, formam gradatim producens, ut fusius in contextu productionis axium multidiametri disputatum est. Quisque gradus requirit ut instrumentum transeat inter transitum cylindricum et faciem humeri, accuratam positionem axis Z in singulis transitionibus postulans.
- Coniculatio: Instrumentum simul in utroque axibus X et Z ratione programmata movetur, superficiem conicam generans. Coni communes sunt in caudibus instrumentorum, nasis fusorum, et iuncturis tuborum ubi interfacies conicae auto-claudentiae vel obsignantes requiruntur.
- Versio profilorum: Instrumentum lineamenta complexa programmata sequitur, curvas vel irregulares formas axiales producens. Hoc adhibetur ad partes ut arbores cammarum, cylindros formantes, et quamlibet partem ubi diameter continue variat potius quam gradibus discretis.
Factores Qualitatem Torsionis Afficientes
Quattuor parametri processus primarii exitum operationis tornandi gubernant:
- Cutting velocitate: Expressa in metris superficiei per minutum, celeritas sectionis determinat qua acies inserta materiam operis tangit. Celeritas nimis humilis formationem accumulationis marginis et malam superficiem polituram efficit; celeritas nimis alta detritionem instrumenti accelerat et periculum damni thermalis superficiei operis infert. Pro chalybe carbonico mediocri, celeritates sectionis 200 ad 300 m/min cum insertis carburi obductis sunt condiciones initiales repraesentativae.
- Rate pasce: Progressum axialem instrumenti per revolutionem fusi moderatur. Velocitas progressionis asperitatem superficiei directe afficit; progressiones inferiores superficies subtiliores producunt sed tempus cycli augent. Pro transitionibus poliendis in sedibus fulcrorum, velocitates progressionis 0.05 ad 0.1 mm/revolutione typicae sunt.
- Profundum cut; Materia radialis per transitum ablatam determinat. Transitus asperiores profunditates 2 ad 5 mm utuntur ad celeritatem ablationis materiae amplificandam, dum transitus poliendi 0.1 ad 0.3 mm utuntur ad accuratam dimensionem assequendam sine viribus secandis nimiis inductis.
- Instrumentum materiale: Carburum obductum est electio communis ad tornandum chalybem per applicationes asperitatis et politurae. Inserta ceramica ad celerem polituram materiarum induratarum adhibentur, dum inserta CBN ad tornandum durum partium supra 45 HRC adhibentur.
Commoda CNC Conversus
- Accuratio dimensionalis altae: Tornis CNC constanter tolerantias diametri ab IT6 ad IT8 in condicionibus productionis tenet, cum operationibus perficiendi IT5 in configurationibus stabilibus cum instrumentis bene conservatis consequi possint.
- Superficies optima: Parametri poliendi optimizati valores Ra ab 0.4 ad 1.6 µm in superficiebus tornatis producunt, requisitis sedium fulcrorum, superficierum sigillationis, et fulcrorum digitorum sine tritura secundaria in multis applicationibus satisfacientes.
- Efficax materiae remotio: Cycli sgrossationis cum cyclis fixis, ut G71, programmati ablationem materiae multi-transitus ad formam definitam automatant, ratem ablationis metalli maximizantes, dum tolerantia finitionis constans pro subsequenti transitu finitionis servatur.
Exemplum practicum est machinatio axis transmissionis gradatim dispositi cum diametris multiplicibus. Programma CNC seriem transituum asperitatis per totam longitudinem axis facit, deinde transituum finitionis in singulis zone diametri ordine prioritatis functionalis, primum sedibus fulcri, deinde superficiebus obturantibus, tum diametris liberis, curans ut superficies maxime criticae sectionem finalem minime perturbatam accipiant. [6]
Operatio Filorum CNC
Filatio est una ex operationibus technologice difficillimis in torno CNC peractis, synchronizationem accuratam inter rotationem fusi et motum instrumenti requirens ut forma fili helicalis generetur quae normis dimensionalibus et functionalibus respondeat. Fila inter proprietates mechanicas frequentissimas in arte ingeniaria numerantur, et facultas ea accurate et constanter in torno CNC producendi est peritia primaria in fabricatione partium praecisionis.
Quid est filatio?
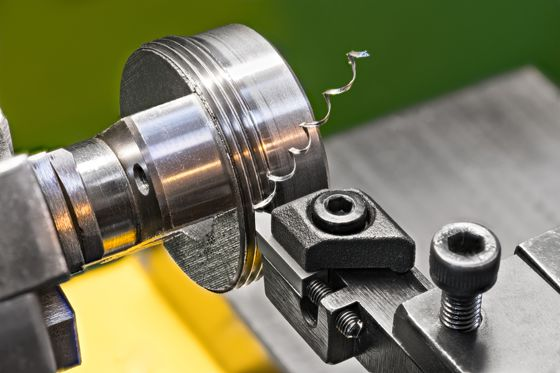
Filatio est operatio torni quae sulcum helicalem formae et spatii definiti in superficiem cylindricam materiae secat. Forma fili resultans permittit coniunctionem mechanicam cum elemento filetato congruenti, permittens figi, adaptare, obsignare, vel transmissionem potentiae secundum applicationem. Dissimiliter facing vel tornando, ubi progressus instrumenti independens est a rotatione fusi, filatio requirit ut instrumentum progrediatur exacte una longitudine spatii per revolutionem fusi. Quaevis deviatio in hac synchronizatione filum producit quod est dimensionaliter incorrectum et functione inutilis. [7]
Quomodo CNC Filatio Operatur
In torno CNC, filatio per rigidam copulationem inter codificatorem fusi et servomotorem axis Z perficitur. Moderator CNC positionem fusi in tempore reali legit et currum instrumenti celeritate progressionis exacte aequali spatio fileti programmato agit. Haec synchronizatio per plures transitus servatur, unoquoque transitu successivo eandem viam helicalem ac priore sequente, figuram fileti paulatim profundiorem faciendo donec plena profunditas fileti attingatur.
Inter partes principales processus filorum sunt hae:
- Accuratio soni: Spatium filorum ad tolerantiam normam pro forma filorum definita teneri debet. Errores spatii per longitudinem filorum accumulantur et rectam coniunctionem cum elemento coniuncto impedire possunt.
- Imperium profunditatis filorum: Filatio perficitur pluribus transitibus, quoquo transitu fragmentum paulatim minorem removetur dum forma fili profundior fit. Haec methodus vires secantes moderatur et impedit ne deflexio instrumenti figuram fili distorqueat.
- Modus insertionis: Incrementum radiale symmetrice in utroque latere formae fileti secat, dum incurmentum laterale praecipue in uno latere secat, vires secantes minuens et moderationem frustulorum meliorem faciens. Incrementum laterale praefertur pro filis maioris passi et materiis durioribus. [8]
Genera Filorum Productorum
Torni CNC formas filorum et externorum et internorum per latam seriem normarum et applicationum producunt:
- Fila externa: Secatur in diametro externo axium, clavorum, et connectorum. Usus communes includunt extremitates axium filetatas, iuncturas hydraulicas, et productionem clavorum. Filetatio externa est simplicior ex duobus, cum accessus ad instrumenta et evacuatio fragmentorum liberae sint.
- Fila interna: Intra foramina terebrata secare utens virga terebrali ad filetandum. Filetatio interna difficilior est quam externa propter accessum limitatum ad instrumenta, rigiditatem minorem virgae terebralis, et difficultatem observandi et metiendi filum dum secat. Minimum diameter foraminis et profunditas fili magnitudinem et prominentiam virgae terebralis determinant, quae ambo accuratiam assequibilem afficiunt.
Methodi Filorum in Tornis CNC
Tres modi filetandi in tornis CNC praesto sunt, quorum quisque ad usus diversos aptus est:
- Filatio unius puncti: Insertum singulare cursum helicalem fili multis transitibus sequitur. Haec methodus versatilis est, ad quamlibet formam et spatium fili applicabilis, et fila accurata per latam materiarum varietatem producit. Methodus est typica ad filetandum axes in fabricatione accurata.
- Fresatura filorum: Quamquam technice operatio fresandi est, fresatio filetandi in centris tornandi-fresandi perficitur et fila producit per interpolationem helicem cutteris multidentatis. Praefertur filis magni diametri, materiis duris, et foraminibus caecis ubi periculum fractionis filorum non tolerabile est.
- Ictibus: Machina filorum in foramen praeforatum sub imperio CNC impellitur ut fila interna celeriter producantur. Machina filorum efficax est pro filis internis parvi diametri in voluminibus productionis, sed limitatur ad formas filorum normales et sensibilis est fractioni instrumenti in sectionibus duris vel interruptis.
Key Consid
- Normae filorum: Fila ad normam rectam pro applicatione producenda sunt. Fila metrica (ISO), Unified National Coarse (UNC), Unified National Fine (UNF), et normae filorum tuborum (NPT, BSPT) singula requisita propria habent pro passo, angulo, et tolerantia, quae recte programmanda et verificanda sunt.
- Gubernatio detritionis instrumentorum: Inserta filetata paulatim deteruntur cum unaquaque parte producta. Dum insertum deteritur, accuratio formae filetae deterioratur, praesertim in angulis laterum et radio cristae. Regularis indicis insertorum et periodica verificatio mensurae filetae necessariae sunt in operationibus filetationis productionis.
- Accuratio programmandi: Cycli filetandi, velut G76 in moderaminibus FANUC fundatis, requirunt rectam inscriptionem spatii filorum, profunditatis filorum, anguli introitus, et numeri transituum. Errores programmandi in his parametris fila producunt quae visu accepta apparent sed inspectionem mensurae non superant. [9]
Exemplum repraesentativum est productio iuncturarum tuborum threatarum pro systematibus fluidorum industrialium. Quaeque iunctura requirit fila externa ad normas NPT vel BSPT machinata, ubi forma fileti conici et coniunctionem mechanicam et obsignationem pressionis praebet sine componentibus obsignationis additis. Accuratio anguli anguli et constantia anguli lateris necessariae sunt ad coniunctionem imperviam in usu efficiendam.
Conclusio
Machinatio torni CNC quattuor operationibus inter se dependentibus innititur: adfrontando, tornando, filetando, et sulcando. Unaquaeque proprium finem geometricum et functionalem praebet, tamen nulla seorsum operatur. Adfrontando referentiam axialem statuit, tornando formam cylindricam definit, et filetando lineamenta mechanica quae cohaerentia continent creat. Hae operationes, ordine definito intra unam apparationem perfectae, accuratam dimensionalem qualitatem, et functionalem fidem praebent quas fabricatio partium precisarum requirit.
Valor intellegendi singulas operationes in facultate consistit totam seriem machinationis designandi et optimizandi. Recta parametrorum selectio, instrumentorum idonea dispositio, et disciplinata processus gubernatio in singulis stadiis determinant utrum pars perfecta specificationibus suis respondeat an retractationem requirat. In ambitu productionis ubi constantia et efficacia aeque magni momenti sunt, peritia harum quattuor operationum torni principalium hodie tam utilis manet quam umquam fuit.
References
Aresco, R. (XXIII Februarii, MMXXIV). Institutum Technologiae Eriense . https://erieit.edu/introduction-to-cnc-turning/
Imperium Numericum Computatrale - conspectus | Argumenta ScienceDirect . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (XI Ianuarii MMXXV). Dux Completus ad Filationem in Torno - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6 Ianuarii 2026). Quomodo Fresatura Frontalis Superficies CNC Vere Planas Praebet? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming, & Naveed Raheel. (2025). Integritas subterranea et qualitatem superficiei in tornatione chalybis mollis optimizans: Modus multi-objectivus ad detritionem instrumentorum et parametros machinationis. *Acta Investigationis et Technologiae Materiarum* , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246 .
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Fixtures et fabrica systemata clamping in machinis. CIRP Annales , LXXIV (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., & Chasos, C. (2024). Fresatura filetorum CNC provecta: cyclus comprehensivus in forma clausa ad efficientem secandum fileta cum spatio et radio fixo vel variabili. * The International Journal of Advanced Manufacturing Technology* , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). *AUTOMATING FACING OPERATION ON A_CNC MACHINING CENTRE*. Acta Internationalia Scientiae et Technologiae Ingeniariae , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., et Yusuf Altintas. (2014). Mechanica et dynamica processus fresandi filetationem. * International Journal of Machine Tools and Manufacture* , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




