

CNC加工における問題のほとんどは、機械自体で発生するものではありません。切削加工が始まる前に、部品の設計段階で既に存在しているのです。深いポケット、鋭利な内角、薄い肉厚、不明瞭な基準点、不必要に厳しい公差、そして困難な検査要件などは、CNCプログラマーがツールパス計画を開始する前から、部品のコストを押し上げてしまう可能性があります。
製造性設計(DFM)とは、製品本来の機能を損なうことなく、効率的な機械加工、確実な検査、そして確実な組み立てを可能にするために、部品をレビューするプロセスです。CNC加工部品の場合、DFMは形状、材料選定、公差戦略、段取り計画、工具アクセス、および品質管理を統合します。
優れたDFM(設計製造性)とは、部品の機能を犠牲にして簡素化することではありません。それは、回避可能な製造リスクを排除しつつ、機能を維持することを意味します。
中心的なエンジニアリング上の疑問は単純です。すべての機能は、それが生み出すコスト、セットアップ時間、検査の負担、または生産リスクに見合うものなのでしょうか?[ 1 ]
どの設計上の決定が、CNC製造において最も大きなリスクを生み出すのか?
CNC加工における最大のリスクは、CAD上では問題なさそうに見えても、実際の生産工程では不安定な加工条件を生み出す形状に起因することが多い。深いポケット、薄い壁、鋭利な内角、加工しにくい形状、多方向加工の要求などがその典型的な例である。
CADモデルでは完璧な直角の角を表現できますが、CNC切削工具は丸い形状をしています。CADモデルでは深い空洞を表現できますが、機械によってはたわむ長い工具が必要になる場合があります。CADモデルでは薄い壁を表現できますが、加工中にその壁が振動したり、曲がったり、歪んだりする可能性があります。
これらの特徴が厳しい公差と組み合わさると、リスクは増大します。厳しい壁公差を持つ深いポケットは、一般的な公差を持つ浅いポケットよりも難易度が高くなります。薄いアルミニウム壁は可能かもしれませんが、大量の材料除去後に極めて高い平面度を維持する必要がある場合は、そうはいきません。
エンジニアは、図面をリリースする前に、CADモデル、設計改訂履歴、機能特性分析、および加工可能性レポートを確認する必要があります。その目的は、どの機能が機能に影響を与え、どの機能が製造上の困難を増やすだけなのかを特定することです。
確認すべきエンジニアリング記録
| エンジニアリングレコード | 特定に役立つもの |
| CADモデル | 工具のアクセス性、壁の厚さ、ポケットの深さ、鋭角 |
| 設計変更履歴 | 製造可能性の検討なしに追加された機能 |
| 機能的特徴分析 | どの形状が実際にパフォーマンスに影響を与えるのか |
| 機械加工の実現可能性レビュー | セットアップ回数、ツールリーチ、治具リスク |
| サプライヤーからのDFMフィードバック | 高価または不安定な製造上の特徴 |
プログラミング開始前に部品価格が高騰する理由
設計に余分な段取り、特殊な工具、時間のかかる加工、複雑な治具、あるいは困難な検査が必要な場合、プログラミング開始前に部品コストが高額になる。これらのコストは、設計の初期レビュー段階では見過ごされがちである。
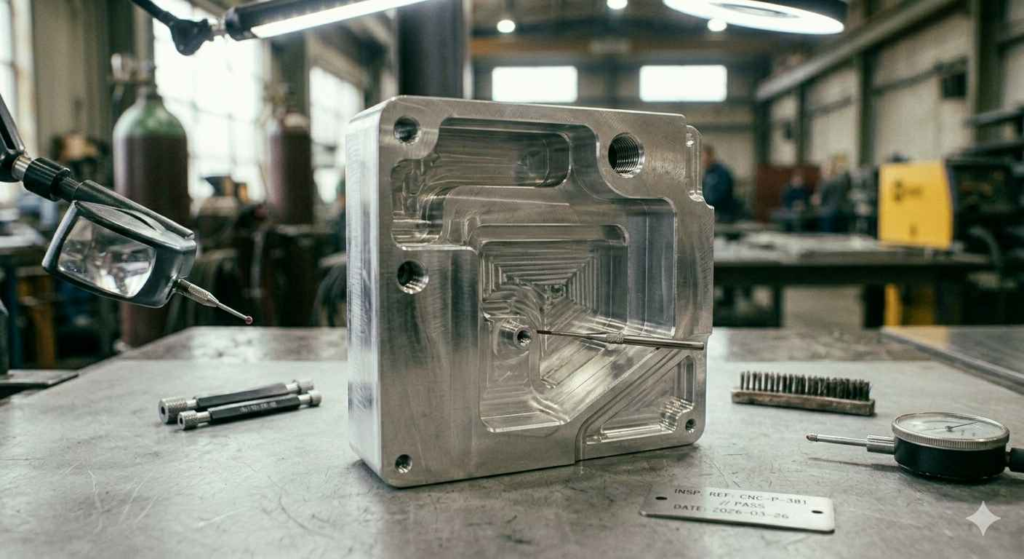
出典:CNC加工用筐体設計
5つの異なる面に特徴を持つ部品の場合、複数の段取りが必要になることがあります。各段取りには、治具の設置、位置合わせ、ツールパスの計画、および検査が必要です。重要な特徴がこれらの段取り間の関係に依存している場合、リスクはさらに高まります。
特殊工具もコスト増につながります。非常に小さな内径、深い穴、狭いスロット、長めのポケットなどには、非標準のカッターが必要になる場合があります。これらの工具は、標準工具よりも加工速度が遅く、強度も弱く、価格も高くなる可能性があります。
実例:深い空洞を持つ軽量アルミニウム製ハウジング
軽量アルミニウム製の電子機器筐体には、軽量化のために深い空洞が設けられている場合がある。この設計は効率的に見えるかもしれないが、深い空洞には長い工具、ゆっくりとした切削速度、追加の仕上げ工程、そして入念な検査が必要となる。
ハウジングの壁が薄い場合、問題はさらに複雑になります。材料を除去すると応力が解放され、歪みが生じる可能性があります。多くの場合、内部半径を大きくしたり、ポケットの深さを浅くしたり、重要な表面を軽量化のための形状から分離したりすることで、設計を改善できます。
材料選定が製造性に及ぼす影響
材料の選定は製造性に影響を与えます。なぜなら、材料ごとに切削熱、工具圧力、クランプ、残留応力、仕上げに対する反応が異なるからです。DFM(設計製造性)においては、公差と形状を最終決定する前に、材料の特性を検討する必要があります。
アルミニウムは加工効率が良く、高速切削にも対応できるため、CNC加工部品によく用いられます。しかし、薄いアルミニウムの壁や大きなポケットは、材料除去後、特に残留応力が解放される際に歪みが生じる可能性があります。
ステンレス鋼は強度と耐食性に優れていますが、アルミニウムよりも発熱量が多く、工具の摩耗も激しくなります。ステンレス鋼で精密な加工を行う場合は、切削速度を落とし、ワークをよりしっかりと固定し、バリ取りをより慎重に行う必要があります。
チタンは航空宇宙や医療分野で貴重な材料だが、加工が難しい。切削領域付近で熱を保持しやすく、工具の摩耗が早く、切削条件を慎重に設定する必要がある。
エンジニアリングプラスチックは、さらに別の課題をもたらします。プラスチックは、締め付け圧力によって変形したり、熱によって膨張したり、水分を吸収したり、加工後に移動したりする可能性があります。プラスチック部品の場合、サイクルタイムの大幅な短縮よりも、低応力の固定と安定化の方が重要となる場合が多いのです。
材料加工性表
| 材料 | DFMリスク | なぜ起こるのか | より良いデザインレスポンス |
| アルミ | 薄肉歪み | 残留応力と材料除去 | サポートを追加し、壁の極端な縮小を避ける |
| ステンレス鋼 | 工具の摩耗とバリ | より高い切削力と熱 | 小さな機能を簡素化し、バリ取りを計画する |
| チタン | 熱集中 | 低い熱伝導率 | 不必要な窮屈な機能は避ける |
| 真鍮 | 小さな縁にバリがある | 切れ味は良いが、刃先には敏感 | エッジブレークと検査メモを追加する |
| エンジニアリングプラスチックス | 変形と動き | 熱、湿気、および締め付け応力 | 低応力治具と現実的な公差を使用する |
ツールアクセス制御がCNC設計の成功を左右する理由
工具のアクセス性はCNC設計の成否を左右します。なぜなら、加工対象となるすべての形状は、実際の切削工具で確実に到達できなければならないからです。切削工具が形状にしっかりと到達できない場合、部品の加工には追加の段取り、特殊工具、放電加工、または設計変更が必要になる可能性があります。
内角半径は、DFM(設計製造性)において最も一般的な課題の一つです。フライス工具は円形であるため、内角を完全に鋭角にすることはできません。半径を大きくすることで、より大きなカッターを使用でき、剛性の向上、サイクルタイムの短縮、表面品質の向上につながります。
深穴加工は、アクセス面で別の問題を引き起こします。ポケットが深く狭くなるほど、工具は長くなります。長い工具はたわみやすく、テーパー状の壁面、ビビリ振動、表面仕上げの不良、公差違反などを引き起こす可能性があります。
穴へのアクセス性も重要です。斜め穴、交差穴、止まり穴には特別なセットアップが必要になる場合があります。穴が深く小さい場合、ドリルのずれ、切りくずの詰まり、工具の破損が発生しやすくなります。[ 2 ]
製造データの確認
| 製造データ | それが重要な理由 |
| ツールライブラリの利用可能性 | 標準カッターでその形状を加工できるかどうかを確認します。 |
| 工具の到達範囲に関する要件 | たわみや振動のリスクを特定します |
| サイクルタイムの見積もり | 複雑な形状がコストに与える影響を示します |
| 機械能力レポート | 軸へのアクセスと移動制限を確認します |
| 試合日程戦略 | 部品を安全に保持できるかどうかを示します |
薄肉部品が機械加工中に破損する原因は何ですか?
薄肉部品は、切削力、熱、振動、残留応力によって切削中に材料が変形するため、機械加工中に破損することがあります。薄肉部品はCAD設計では合格しても、剛性不足のため製造段階では不良となる可能性があります。
フライス加工中、カッターは壁面に押し付けられます。壁面が薄すぎると、工具から離れる方向にたわみ、切削後に元の状態に戻ることがあります。これにより、寸法誤差や表面仕上げの不良が生じます。
ビビリは目に見える工具痕を残し、表面品質を低下させ、加工速度を遅くする必要が生じる場合があります。場合によっては、部品を厚肉化したり、リブを設けたり、サポートを強化したりして再設計する必要があります。[ 3 ]
実例:大幅な軽量化ポケットを備えた航空宇宙用ブラケット
航空宇宙用ブラケットでは、軽量化のためにポケット加工がよく用いられる。これは、軽量化による効果が測定可能な場合に有効だが、過度にポケット加工を行うと、リブが薄くなったり、壁が不安定になったりする可能性がある。
設計によっては、段階的な荒削り加工と仕上げ加工が必要になる場合があります。また、エンジニアは、コーナー半径を大きくしたり、壁厚を調整したり、単純な3軸加工から多軸加工に移行したりして、サポート性や工具アクセス性を向上させることもあります。
過剰な寛容が解決する問題よりも多くの問題を生み出す理由
過剰な公差設定は、機能に必要な寸法よりも厳しい寸法管理をメーカーに強いるため、解決する問題よりも多くの問題を引き起こします。これはコスト、検査の手間、そして不良品のリスクを高めます。
すべての形状に精密な公差が必要なわけではありません。ベアリング穴、ダウエルピン穴、シール面、摺動面などは、厳密な精度管理が必要となる場合があります。一方、化粧面、クリアランスポケット、機能を持たない外形などは、通常、厳密な精度管理は必要ありません。
あらゆる箇所に厳しい公差を適用すると、製造速度が遅くなり、コストも高くなります。サプライヤーは、より多くの仕上げ工程、より優れた治具、特別な検査、より厳格なプロセス管理が必要になる場合があります。[ 5 ]
厳しい公差は、故障リスクがそれを正当化する場合にのみ適用されるべきであり、一般的な品質指標として用いるべきではない。
許容度戦略表
| 機能タイプ | DFM推奨事項 | 理由 |
| ベアリング穴 | 厳しい公差 | コントロールの適合性、回転性、および耐用年数 |
| ダボ穴 | 厳密な位置制御 | コントロールアセンブリの位置合わせ |
| シール面 | 高い平面度と仕上げ | 漏れを防ぐ |
| 化粧品のエッジ | 標準公差 | 通常は機能に影響はありません |
| 在庫処分 | 標準または中程度の許容範囲 | 組み立て時のクリアランスを確保 |
| 一般的なポケット | 標準または中程度の許容範囲 | 不要な検査費用を回避 |
不適切なデータ戦略が製造および検査の失敗を引き起こす仕組み
不適切な基準戦略は、サプライヤーと顧客が同じ基準で部品を測定しない可能性があるため、製造および検査の失敗を引き起こします。部品は、ある検査方法には合格しても、別の検査方法には不合格になる可能性があります。[ 6 ]
基準面は、部品の位置決め、加工、測定方法を定義します。図面で基準面の階層構造が明確に定義されていない場合、重要な特徴が誤った面から検査される可能性があります。
これは、複数段取りが必要なCNC加工部品において特に重要です。加工工程間で部品を反転または移動させる場合、基準面の転送を適切に制御する必要があります。そうしないと、穴、ポケット、スロット、および嵌合面が互いにずれてしまう可能性があります。
GD&Tは、フィーチャーの関係が機能を制御する場合に役立ちます。位置、平面度、垂直度、プロファイル、振れなどの指示は、無関係なプラス/マイナス寸法よりも設計意図をより明確に伝えることができます。[ 4 ]
効率的な機械加工のための穴、ねじ山、および内部形状の設計
穴、ねじ山、および内部構造は、工具のアクセス性、現実的な深さ、切りくずの排出、および検査を考慮して設計する必要があります。深さやねじ山の要件がわずかに変更されるだけでも、加工コストに大きな影響を与える可能性があります。
深い穴は、ドリルのブレや切りくず排出の問題を引き起こしやすくなります。止まり穴は切りくずが詰まりやすく、ねじの品質を低下させる可能性があります。非常に小さな穴は、繊細な工具が必要となり、加工速度も遅くなる場合があります。
ねじの深さは、習慣ではなく、機能的な噛み合いに基づいて決定すべきです。多くの用途において、ねじの深さが深すぎると、性能が向上することなく、タッピング時間が長くなり、工具破損のリスクも高まります。
交差穴は部品内部にバリを発生させる可能性もあります。交差穴が穴径や流体通路と交差する場合は、バリ取りと検査が重要になります。設計者は、加工後にその部分にアクセスして清掃できるかどうかを検討する必要があります。
セットアップ回数がコスト、精度、リードタイムに及ぼす影響
段取り回数は、コスト、精度、リードタイムに大きく影響します。なぜなら、段取りのたびに位置合わせ、治具の設置、工具経路の調整、検査リスクなどが発生するからです。1回の段取りで加工できる部品は、複数回の位置調整が必要な部品よりも一般的に安定性が高いと言えます。
部品を移動するたびに、製造業者はその位置を再設定する必要があります。これにより、各要素間の位置ずれが生じる可能性があります。部品の面、穴、基準点間の関係が密接な場合、段取り回数が重大な品質問題となります。
段取り時間の短縮は、必ずしも部品を単純化することを必要とするわけではありません。場合によっては、形状の向きを改善したり、基準点の計画を改良したり、4軸加工や5軸加工を利用したりすることで実現できます。
プロセス表:セットアップ回数がDFMに与える影響
| 設定条件 | 製造への影響 | DFMの改善 |
| 1つのセットアップ | より優れたデータ管理とリードタイムの短縮 | ツールへのアクセスに合わせて機能を連携させる |
| 2つの設定 | 中程度のデータ転送リスク | 明確な一次基準点と二次基準点を定義する |
| 3つ以上の設定 | コスト増と検査の複雑化 | フィーチャーの向きを再設計するか、多軸加工を使用する |
| 固定しにくい形状 | クランプ力と歪みのリスクが高い | 安定した位置決め面を追加する |
| 各種設定における重要な機能 | ポジションリスクが高い | GD&Tとプロセス計画を早期に活用する |
実例:複数の向きを必要とする工業用バルブ本体
工業用バルブ本体には、複数の面にポート、ねじ穴、シール面、内部通路が必要となる場合があります。各面に個別の設計が必要な場合、コストと検査の複雑さが増します。
DFM(設計製造性)は、可能な限りポートの位置を合わせたり、検査しやすい基準点を追加したり、重要度の低い面を簡素化したり、生産前にセットアップ手順を計画したりすることで、設計を改善することができます。
DFMが生産の成功に直接影響を与える業界事例
DFM(設計製造性)は、自動車、航空宇宙、医療、エレクトロニクス、産業製造など、あらゆる産業における生産の成功に影響を与える。なぜなら、それぞれの産業には異なる機能的リスクが存在するからである。
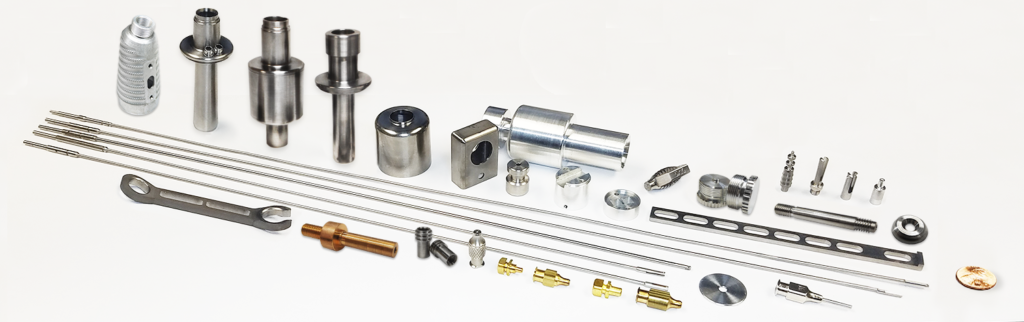
出典:医療部品精密加工
バッテリートレイブラケット、サスペンションサポート、センサーブラケット、サーマルプレートなどの自動車部品は、多くの場合、再現性の高い組み立てが求められます。DFM(製造性設計)は、穴パターン、平面度、軽量化、および製造コストに重点を置いています。
航空宇宙部品には、軽量な形状、厳密な基準点、そして信頼性の高い検査が求められることが多い。設計製造性(DFM)においては、軽量化のためのポケットと、剛性、工具のアクセス性、および認証要件とのバランスを取る必要がある。
医療機器部品には、バリ取り、表面仕上げの清浄度、材料のトレーサビリティ、および検査の信頼性が求められます。手術器具、診断用ハウジング、精密治具などは、機械加工と洗浄の両方に対応できるよう設計する必要があります。
ヒートシンク、コネクタプレート、RFハウジング、センサー筐体などの電子部品には、平面度、熱接触、および外観仕上げが求められます。DFM(設計製造性)は、機能面と重要度の低い外部形状を分離するのに役立ちます。
ツーリングプレート、マニホールド、ロボットグリッパー、バルブブロックなどの産業機器部品には、高精度な穴、シール面、耐久性のあるねじ山が求められることがよくあります。DFM(設計製造性)は、段取り回数を削減し、検査を改善し、不必要な手戻りを防ぎます。
エンジニアが繰り返し犯す一般的なDFMミス
DFM(設計製造性)における最も一般的な間違いは、工具のアクセス性を考慮しずに理想的な形状に基づいて設計してしまうことです。CADでは完璧な鋭角、深いポケット、薄い壁などを設計できますが、CNC加工には実際の工具、実際の治具、そして測定可能な形状が必要です。
もう一つよくある間違いは、厳しい公差を品質の指標として用いることです。これはコストを増加させるだけで、必ずしも機能の向上につながるとは限りません。より良いアプローチは、嵌合、密閉性、位置合わせ、または動作に影響を与える特性のみを制御することです。
エンジニアは検査要件を無視することもある。ある形状は加工可能であっても、検証が難しい場合がある。部品の寸法を正確に測定できない場合、生産承認が困難になる。
材料の特性も見落とされがちです。強度が高い材料が必ずしも加工しやすいとは限りません。高強度材料は、工具摩耗、発熱、歪み、サイクルタイムを増加させる可能性があります。
CNC図面をリリースする前に行うDFMレビューチェックリスト
CNC図面は、リリース前に、形状、材料、公差、基準点、検査、段取り回数、表面仕上げ、および製造リスクについてレビューする必要があります。
DFMチェックリスト
| レビューエリア | 質問 |
| 幾何学の復習 | 標準ツールで全ての機能に対応できますか? |
| 材料レビュー | その材料は、機能性と加工性の両方を満たしているか? |
| 許容度レビュー | 厳しい公差は、重要な部分に限られるのでしょうか? |
| データレビュー | 機能参照は明確に定義されていますか? |
| 検査レビュー | 重要な特性を確実に測定することは可能か? |
| セットアップレビュー | セットアップ回数を減らすことはできますか? |
| 表面仕上げレビュー | 完成要件は機能ベースですか? |
| リスクレビュー | どの機能がコスト、不良品、または遅延の原因となるのか? |
このチェックリストは、サプライヤーの見積もり前に使用する必要があります。早期のDFMレビューにより、再設計、生産遅延、および回避可能なコストを削減できます。[ 7 ]
よくある質問
CNC加工におけるDFM(設計製造性)上の最大のミスとは?
DFM(製造性設計)における最大のミスは、CAD上では単純に見える形状を設計してしまうことだが、実際には製造段階で工具へのアクセスが困難であったり、厳しい公差が求められたり、追加の段取りが必要になったり、特別な検査が必要になったりする。
資金力は加工コストにどのような影響を与えるのか?
深いポケット加工には、長い工具、より遅い切削速度、より多くの段差加工、そして丁寧な仕上げ加工が必要です。また、工具のたわみ、サイクルタイム、ビビリ振動のリスク、検査の難易度も増加します。
鋭利な内角が問題となるのはなぜか?
フライス加工工具は丸い形状をしているため、鋭角な内角の加工は困難です。鋭角な角を加工するには、非常に小さな切削工具を使用するか、放電加工(EDM)を行うか、あるいは実用的な内径半径を持つように設計変更する必要があるかもしれません。
CNC設計において、GD&Tはいつ使用すべきか?
GD&Tは、フィーチャー間の関係が機能を制御する場合に使用すべきです。位置、平面度、垂直度、形状、および基準面に基づく検査に役立ちます。
薄肉構造は部品の品質にどのような影響を与えるのか?
薄肉部材は、加工後にたわんだり、振動したり、歪んだり、動いたりすることがあります。そのため、加工速度を遅くしたり、よりしっかりとした治具のサポートが必要になったり、設計変更が必要になる場合があります。
セットアップ数を増やす機能は何ですか?
複数の面にわたる形状、斜めの穴、交差する穴、アンダーカット、および手の届きにくい表面は、セットアップ回数を増加させることがよくあります。セットアップ回数が増えると、コストが増加し、基準点転送のリスクも高まります。
材料選定は製造性にどのような影響を与えるのか?
材質は、工具の摩耗、発熱、歪み、バリの発生、表面仕上げ、および検査に影響を与える。アルミニウム、ステンレス鋼、チタン、真鍮、プラスチックなど、それぞれ異なる加工方法が必要となる。
設計段階で検査を考慮すべき理由とは?
検査は設計段階で検討すべきである。なぜなら、確実に測定できない特性は、サプライヤーとの紛争、承認の遅延、品質リスクを引き起こす可能性があるからである。
最高のCNC部品は、機能を保護しながら、回避可能な製造リスクを排除します。
最高のCNC部品とは、必ずしも最も単純な部品とは限りません。それぞれの特徴に機能的な理由があり、実用的な製造工程と信頼できる検査方法が備わっている部品こそが、最高のCNC部品なのです。
DFM(設計製造性)は、盲目的な単純化ではなく、リスク低減に重点を置くべきである。重要なシール面は厳密に管理されるべきであり、機能的な穴は精密に加工されるべきである。重要度の低い外観上のエッジは、同じ製造上の負担を負うべきではない。
形状、材料選定、公差設定、基準点計画、表面仕上げ、検査はすべて連携して機能します。どれか一つでもおろそかにすると、部品のコストが高くなったり、不安定になったり、承認が難しくなったりする可能性があります。
優れたDFM(製造性設計)は、製品性能を保護すると同時に、回避可能な加工コスト、セットアップの複雑さ、および検査リスクを排除します。
参考情報
1. NIST。積層造形における公差転送の課題。
https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918584
2. Furferi, R., et al. 機械設計における ISO および ASME 規格の適用に関する公差解析方法。
https://jamstjournal.com/cn/article/pdf/preview/10.51393/j.jamst.2025020.pdf
3. Fictiv Engineering。CNC製造性の設計要件:DFMマスタークラス。
https://www.fictiv.com/masterclass/dfm-for-cnc-masterclass/how-design-requirements-drive-cnc-manufacturability
4. プロトラボ。機械加工設計ツールキット。
https://www.protolabs.com/resources/design-for-machining-toolkit/
5. GD&Tの基礎。製造性を考慮した設計。
https://www.gdandtbasics.com/design-for-manufacturability/
6. ファイブフルートエンジニアリング。CNC加工DFM:フライス加工部品の設計ガイドライン。
https://www.fiveflute.com/guide/cnc-machining-dfm-design-guidelines-for-milled-parts/
7. ハブエンジニアリング。CNC加工用部品の設計方法。
https://www.hubs.com/knowledge-base/how-design-parts-cnc-machining/




