

CNC加工における品質管理は、最後の切削工程が完了した時点で終わりではありません。完璧にプログラムされたツールパスで加工された部品でも、工具の摩耗、治具のたわみ、切削工程中の温度変化などにより、仕様を満たさない場合があります。寸法精度こそがCNC加工の真髄であり、部品が工場を出荷する前にその精度を確認することが、信頼できるサプライヤーとそうでないサプライヤーを分ける決定的な要素となります。
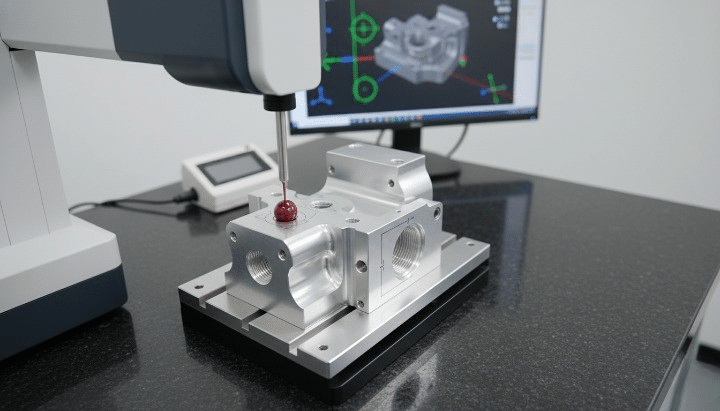
座標測定機(CMM)は、加工部品が寸法および形状要件を満たしていることを確認するための業界標準ツールです。CMM検査は、サブミクロン精度で部品の物理的特徴を元のCADモデルと比較して測定することで、製造業者に納品前に部品の品質を確認するための客観的かつ文書化された根拠を提供します。
CMM 検査とは何ですか?
CMM検査とは、座標測定機を用いて製造された部品が設計仕様に適合しているかどうかを確認するプロセスです。この検査方法が精密製造において不可欠となっている理由を理解するには、機械自体の仕組みを理解することが不可欠です。
座標測定機 (CMM) とは何ですか?
座標測定機は、物体の表面上の点の位置を三次元空間で記録することにより、物体の物理的な形状を測定する精密機器です。プローブが部品の所定の位置に接触し、機械は固定された基準フレームに対する各接触点のX、Y、Z座標を記録します。次に、ソフトウェアはこれらの測定点を部品のCADモデルで定義された公称寸法と比較し、検査された各特徴の偏差を計算します[1]。
CMMの主要構成要素は以下のとおりです。
- プローブ: 部品表面に接触または走査するセンシングデバイス。タッチトリガープローブは接触時に一点を検出するのに対し、スキャンプローブは表面に沿って連続的なデータを収集する。
- 測定テーブル: 検査時に部品を配置するための、安定した平坦な基準面を提供する、精密な花崗岩またはセラミックの表面。
- ソフトウェア: プローブの動きを制御し、測定データを記録し、結果をCADの公称値と比較し、検査レポートを生成します。
- X、Y、Z 軸: プローブが測定体積内の任意の点に到達するために移動する3つの直線軸には、それぞれミクロンレベルの精度で位置を追跡する高解像度リニアエンコーダが装備されている。
CNC加工においてCMM検査が重要な理由
CMM検査は、手動測定方法では再現が難しいいくつかの機能を果たします。
- 部品がCAD図面と一致していることを確認します。 デジタルモデルとの直接比較により、手工具で簡単に確認できる特徴だけでなく、測定されたすべての特徴が規定の許容範囲内に収まっていることが検証されます。
- 公差と幾何学的特徴を検証します。 位置、平面度、垂直度といった複雑な幾何公差は、ノギスやマイクロメーターでは正確に検証することが困難または不可能ですが、CMM(三次元測定機)によって日常的に客観的に測定されます。
- 不良品や手直し作業を削減します。 部品の出荷や組み立て前に寸法上の問題を特定することで、生産工程の後半で修正するのに遥かにコストのかかる不具合を防ぐことができる。
- 顧客の信頼を高める: 文書化された検査報告書は、航空宇宙産業や医療機器産業などの業界における品質協定や規制要件を裏付ける、適合性の客観的な証拠を提供する。 【2].
CNC加工された航空宇宙用ブラケットは、取り付け穴の位置公差が±0.01 mmと規定されているため、CMM検査がオプションではなく必須である理由がよくわかります。この公差レベルでは、手動測定ツールでは適合性を確実に確認することができず、個々の穴の直径だけでなく、複数の穴間の幾何学的関係も検証する必要があります。CMMは、部品の基準形状に対する各穴の実際の位置を測定し、ブラケットが位置公差を満たしているかどうかを確認してから、航空機構造への組み立てが承認されます。
CNC部品のCMM検査の仕組み
CMM検査は、部品準備から最終報告まで、体系的な手順に従って行われます。各ステップは検査結果の全体的な精度と信頼性に貢献しており、いずれかの段階を省略したり、急いで実施したりすると、測定誤差のリスクが生じます。
ステップ1:CNC部品の準備
- 部品の洗浄: 測定前に、部品表面から切りくず、クーラント残渣、切削油を除去する必要があります。測定対象部分に何らかの汚染があると、プローブの接触点に誤差が生じるためです。
- 温度の安定化: CMM測定は熱膨張に非常に敏感です。冷却液の流れの中で、または暖かい作業環境で加工された部品は、特に公差の厳しい部品の場合、測定開始前にCMM室の制御された温度(多くの場合20℃)に安定するまで待つのが一般的です。 【3].
- 位置決めと固定: 部品は測定台の上に置かれ、固定される。単純な形状の場合は自由に置くが、一定の向きが必要な部品や、プローブではアクセスできない特徴を持つ部品の場合は、専用の治具に固定される。
ステップ2:CADデータと検査プログラムの読み込み
- 設計仕様のインポート: 公称寸法や公差の指示を含む部品のCADモデルは、CMMソフトウェアにインポートされ、測定値を比較するための基準形状が確立されます。
- 測定ポイントの定義: 検査プログラムは、手動またはCADベースのプログラミングによって作成され、測定対象となる特徴、プローブの移動順序、および各特徴上の特定の点またはスキャン経路を指定します。
ステップ3:部品の測定
- プローブが選択された表面に接触します。 CMMはプログラムされたルーチンを実行し、プローブを定義された各位置に移動させ、部品表面上の接触点を記録します。
- 自動的に収集されるデータポイント: 各特徴について、その形状を正確に定義するために、通常は複数の点が収集されます。例えば、穴の円周上の複数の点を収集して、直径と真円度を計算します。
- 設計寸法との比較: このソフトウェアは、収集した点から各フィーチャの実際の寸法または幾何学的特性を計算し、CADデータで定義された公称値および許容範囲と比較します。
ステップ4:検査報告書の作成
- 合否結果: 測定された各特徴は、許容範囲内か許容範囲外かがフラグ付けされ、部品の適合状況を即座に把握できます。
- 寸法偏差解析: 詳細なレポートには、検査対象となる各項目について、実際の測定値、公称値、および偏差が表示され、偏差が発見された場合の根本原因分析を支援します。
- 品質記録に関する文書化: 報告書は製造品質記録の一部として保管され、トレーサビリティ要件および顧客品質契約を裏付けるものとなる。
複数の穴、スロット、および取り付け面を備えたCNC加工アルミニウム製ハウジングの検査は、構造化されたCMMルーチンの有効性を示す好例です。ノギスとハイトゲージを使用して各特徴を手動でチェックする代わりに、単一のCMMプログラムが、すべての穴の直径と位置、スロットの幅と位置、および表面の平面度を1つの自動シーケンスで測定し、手動検査に必要な時間のほんの一部で完全な寸法レポートを作成します。しかも、特徴間の幾何学的関係に関する精度は大幅に向上します。
CMM検査中に実施される測定の種類
CMM(三次元測定機)は、幅広い寸法特性や幾何学的特性を測定することができ、その多くは従来の手工具では検証が非現実的または不可能である。
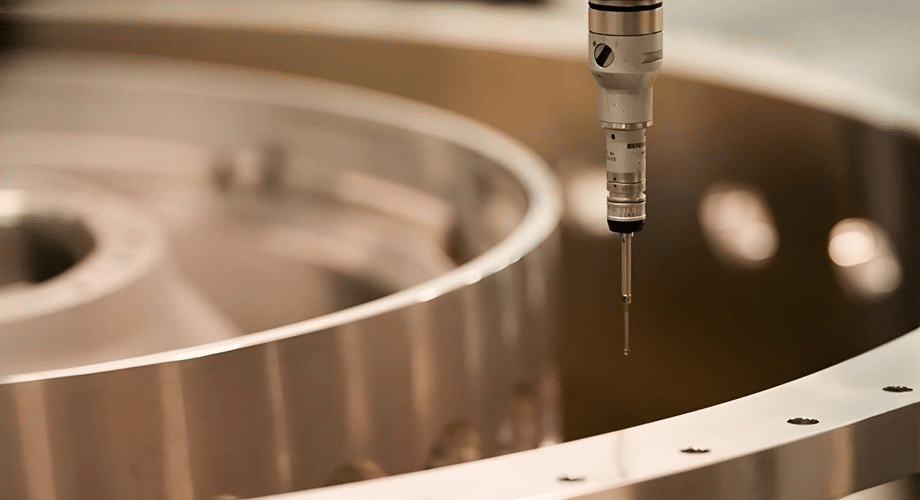
直線寸法
長さ、幅、高さといった基本的な線形寸法は、プローブの接触点を対象物の境界で記録し、それらの間の距離を計算することで検証されます。これらの寸法は手動で確認できる場合もありますが、CMM(三次元測定機)による測定は、特にノギスではアクセスしにくい形状において、より高い精度とオペレーターによるばらつきの排除を実現します。
穴とボアの検査
穴やボアについては、完全な適合性を確認するために、単純な直径チェック以上のものが必要です。
- 直径: ボア円周上の複数の点から計算されるため、真円度不良を見落とす可能性のある2点式ノギス測定よりも信頼性の高い結果が得られます。
- ポジション: 穴の実際の中心位置を、部品基準面に対する公称位置と比較し、位置公差への適合性を検証する。
- 真円度: 収集した点から完全な円からのずれを計算し、単純な直径チェックでは明らかにならない工具のたわみやビビリ振動などの問題を特定します。 【4].
幾何寸法と公差 (GD&T)
CMMは、単純なサイズではなく、形状間の幾何学的関係を定義するGD&T(幾何公差)の指示を検証するのに特に適しています。
- フラットネス: 表面が完全な平面からどれだけずれているかを測定するもので、シーリング面や取り付け面などに関係する。
- 並列処理: 2つの表面または特徴が、指定された許容範囲内で互いに一貫した関係を維持していることを検証します。
- 直角度: フィーチャーが参照基準面に対して真の直角に配置されていることを確認します。これは、肩面や取り付けインターフェースにとって非常に重要です。
- 位置許容差: 指定された基準面に対して、フィーチャの実際の位置が変動できる許容範囲を定義します。これは一般的に、穴のパターンやその他の位置決めされたフィーチャに適用されます。
表面および特徴分析
CMMは、基本的な寸法やGD&Tの指示値に加えて、表面間の角度、スロットの幅と位置、複雑な輪郭など、より複雑な特徴特性を測定します。これらの測定では、部品の形状が単純な幾何学的プリミティブではなく、CADサーフェスモデルと点ごとに比較されます。
例:
CNC加工された自動車部品のボルト穴の位置と直径を測定することで、これらの測定方法が連携して機能していることがわかります。CMMは、各穴の直径を検証して指定されたファスナーを受け入れることを確認し、部品の取り付け基準面に対する各穴の位置をチェックして、嵌合アセンブリとの正しい位置合わせを確保します。さらに、取り付け面に対する穴軸の垂直性を検証して、ファスナーが曲げ応力を発生させることなく正しく装着されることを確認する場合もあります。
CNC製造で使用されるCMMの種類
CMM(三次元測定機)のアーキテクチャは、それぞれ異なる部品サイズ、形状、検査環境に適しています。適切な機械タイプの選択は、製造する部品と必要な検査ワークフローによって決まります。
ブリッジ三次元測定機
ブリッジ型CMMは精密製造において最も一般的な構成であり、測定テーブルをまたぐ可動ブリッジ構造を備え、垂直Z軸アセンブリを支えています。この設計は優れた剛性と精度を提供し、ほとんどの産業で精密加工部品の標準的な選択肢となっています[5]。
カンチレバーCMM
片持ち式三次元測定機(CMM)は、測定アームを片側のみで支えるため、測定テーブルの前面と側面が開放されており、部品の装填やアクセスが容易です。この構成は、小型のワークピースや、頻繁な部品交換によってアクセスの容易さが優先される用途に適していますが、大型サイズではブリッジ型に比べて剛性がやや劣ります。
ガントリーCMM
ガントリー型CMMは、床に設置された支柱で支えられた大型の測定機で、自動車の車体構造、大型鋳造品、航空宇宙構造部品など、標準的なブリッジ型や片持ち型測定機の測定範囲に収まらない大型のCNC加工部品を測定するために設計されています。
ポータブルCMMおよび関節式アームシステム
可動式アーム測定システムを含むポータブルCMMは、部品を専用の計測室に運ぶ必要なく、工作機械や工場現場で直接検査を行うことができます。これらのシステムは、大型部品や動かせない部品に対して柔軟性があり、工程内検査をサポートしますが、一般的には、制御された環境における固定ブリッジCMMよりも精度がやや低くなります[6]。
アプリケーションの例
- 医療機器: ブリッジ型三次元測定機は、手術器具や埋め込み型医療機器の部品に求められる厳しい公差を検証します。
- 航空宇宙部品: ブリッジ型およびガントリー型のCMMは、小型の精密ブラケットから大型の構造アセンブリまで、あらゆるものを検査できます。
- 自動車部品: ブリッジ型三次元測定機はエンジンやトランスミッション部品の測定に標準的に用いられ、ガントリー型システムはボディパネルや大型構造部品の測定に用いられる。
- 産業機械部品: 片持ち式およびブリッジ式三次元測定機は、一般的な工業製造において、ギアボックスのハウジング、シャフト、および取り付け構造を検証します。
CNC部品に対するCMM検査の利点
精密製造におけるCMM検査の導入は、部品の品質と生産効率の両面において、手動検査方法に比べて測定可能な利点があることを示している。
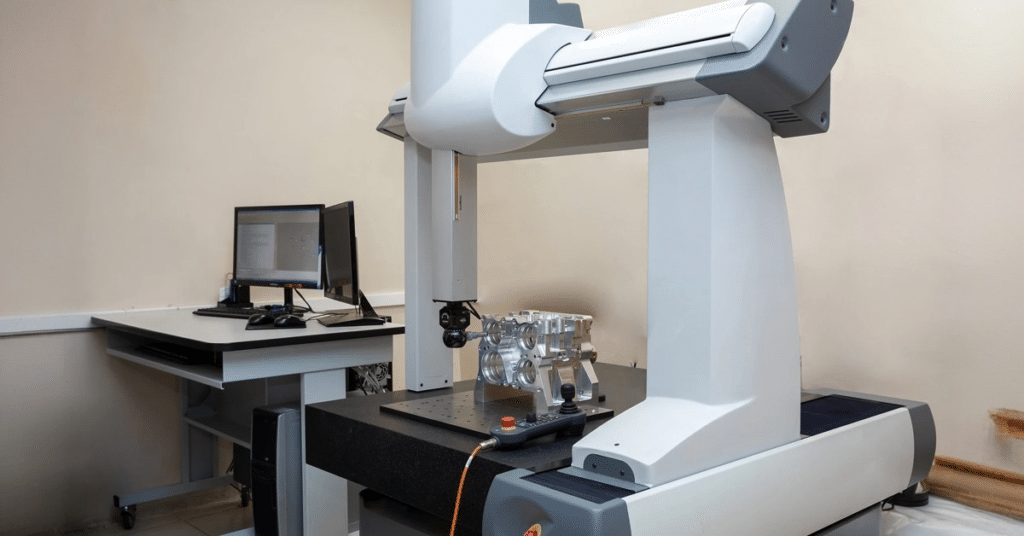
精度と一貫性の向上
CMM測定では、ノギス、マイクロメーター、ゲージを用いた手動測定に内在するオペレーター依存のばらつきを排除します。同じ検査プログラムは、どのオペレーターが実行しても一貫した結果を生み出し、品質管理プロセスから測定の不確実性の大きな原因を取り除きます[7]。
より迅速な品質管理
自動検査ルーチンは、1回のプログラム実行で数十から数百もの特徴を測定するため、手工具で各寸法を手動で検査するよりもはるかに高速です。この速度上の利点は、複雑な形状や多数の重要な特徴を持つ部品において特に顕著になります。
スクラップと再加工の削減
CMM検査による寸法上の問題の早期発見、特に工程内検査や初回品検査ルーチンに組み込むことで、製造業者はバッチ全体が公差外になる前に加工上の問題を特定して修正することができ、不良率と再加工コストを大幅に削減できます。
プロセスの最適化の向上
生産工程全体を通して収集されたCMMデータは、工具摩耗を示す緩やかな寸法ずれや、治具またはプログラミングエラーを示す繰り返し発生する偏差など、根本的なプロセス上の問題を示す傾向を明らかにします。このデータは、単純な合否判定にとどまらず、継続的なプロセス改善を支援します。
トレーサビリティとドキュメンテーション
CMMソフトウェアによって生成される検査レポートは、部品またはバッチごとに文書化された品質記録を提供し、航空宇宙や医療機器製造などの規制対象業界における顧客品質契約、規制遵守、および監査要件をサポートします。
例:
CNC加工中に穴径の過大化を引き起こす工具摩耗を特定するためにCMMレポートを使用することで、プロセス最適化のメリットが明確に示されます。一連の検査レポートで、穴径が連続する部品間で徐々に許容上限値に近づいていることが示された場合、このパターンはボーリング加工または穴あけ加工におけるインサート摩耗を直接示しており、不良部品が既に生産された後に問題を発見するのではなく、部品が許容範囲を超える前に工具交換を計画することができます。
CMM検査における一般的な課題とベストプラクティス
CMM検査は高精度であるものの、誤差が生じる可能性は否定できません。信頼性の高い検査結果を得るためには、測定誤差の一般的な原因と、それらを軽減するための方法を理解することが不可欠です。
共通の課題
- 不適切な固定方法: 測定中に部品が適切に固定されていなかったり、締め付け力によって変形したりすると、不正確な結果が得られ、その部品の真の自由状態の形状を反映しなくなります。
- 温度変化: 部品が検査室の温度に安定する前に測定を行うと、熱膨張による誤差が生じ、特に大型部品や厳しい公差が求められる部品ではその影響が顕著になる。
- プローブのアクセスに関する問題: 深いポケット、内部構造、または複雑な形状は、標準的なプローブでは到達が困難または不可能な場合があり、特殊なプローブ構成または代替の測定戦略が必要となる。
- 複雑な形状: 彫刻された表面や自由曲面輪郭には、単純な特徴ベースの計測よりも複雑な点群スキャンと表面比較技術が必要となる。 【8].
ベストプラクティス
- 定期的なCMM校正: 測定精度が長期間にわたり機械の規定性能範囲内に維持されるように、機械は定められたスケジュールに従って、認証済みの基準器を用いて校正されなければならない。
- 適切な部品準備: 特に公差の厳しい部品については、検査サイクルごとに、一貫した洗浄および温度安定化手順を実施する必要があります。
- 一貫した検査手順: 場当たり的な手動測定ではなく、文書化され再現可能な検査プログラムを使用することで、作業員、シフト、および期間を問わず、結果の比較可能性が確保されます。
- オペレーターのトレーニング: 適切な治具の設置方法、プローブの選定、およびプログラム開発には、CMMソフトウェアと正確な測定の背後にある計測原理の両方を理解している訓練を受けた担当者が必要です。
- CAD/CAMワークフローとの統合: CMM検査プログラムを部品のCADモデルに直接リンクさせることで、プログラム作成が効率化され、検査基準が設計変更と常に同期されることが保証されます。
結論
CMM(三次元測定機)による検査は、CNC加工部品の寸法および形状の適合性を検証するための標準的な方法となっており、手動検査では実現できないレベルの精度と文書化を提供します。基本的な直線寸法から複雑なGD&T(幾何公差)の指示、自由曲面の比較まで、CMMは製造業者に対し、部品が顧客に届く前に設計意図に合致していることを客観的かつ再現性高く確認できる手段を提供します。
そのメリットは、単なる合否判定にとどまりません。精度向上、検査サイクルの短縮、不良品の削減、そして傾向分析から得られるプロセスに関する知見は、いずれも長期的に見て製造成果の向上に貢献します。精密CNC部品を製造するあらゆる組織、特に航空宇宙や医療機器といった規制の厳しい業界においては、CMM検査はオプションの品質管理手順ではなく、意図された用途において確実に機能する部品を提供するための重要な要素です。
参考情報
Alsoufi, MS、Bawazeer, SA、Alhazmi, MW、Hijji, HH、Alhazmi, H.、および Alqurashi, HF (2025)。5種類の材料におけるデジタルノギスと座標測定機を用いたCNC旋削加工部品の寸法精度と測定変動性。Materials 、 18 ( 12)、2728。https ://doi.org/10.3390/ma18122728
Cho, N., & Tu, J. (2001). 公差解析のための機械加工部品の真円度モデリング. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (日付不明).座標測定機:製造業における最新の検査ツール。Digital Commons @ NJIT。https ://digitalcommons.njit.edu/theses/1246 ?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS、Fletcher, S.、Longstaff, A. (2018). CMM測定における熱過渡効果を予測するためのFEAを用いた加工と測定間の遅延の低減。Measurement 、135、260–277。https : //doi.org/10.1016/j.measurement.2018.11.034
Samelova, V.、Marek, T.、Jelinek, A.、Jankovych, R.、Maradova, K.、Holub, M. (2024). 関節式アーム座標測定機とオンマシン測定用タッチトリガープローブの能力と適用性を評価するケーススタディ。Machines 、12 (12)、841。https : //doi.org/10.3390/machines12120841
Xia, G. (2026年2月23日).座標測定機(CMM)解説:種類、動作原理、精度、用途. Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z., & Xiong, Y. (2012). 柔軟なワークピースの加工振動を抑制するための治具設計への新しいアプローチ. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




