

CNC旋盤は、現代の製造業において最も広く使用されている工作機械の一つであり、自動車から航空宇宙まで、幅広い産業における円筒形部品製造の基盤となっています。CNC旋盤は、固定された切削工具に対してワークピースを回転させることで、高精度に材料を除去し、シャフト、継手、コネクタ、その他様々な回転部品を製造します。
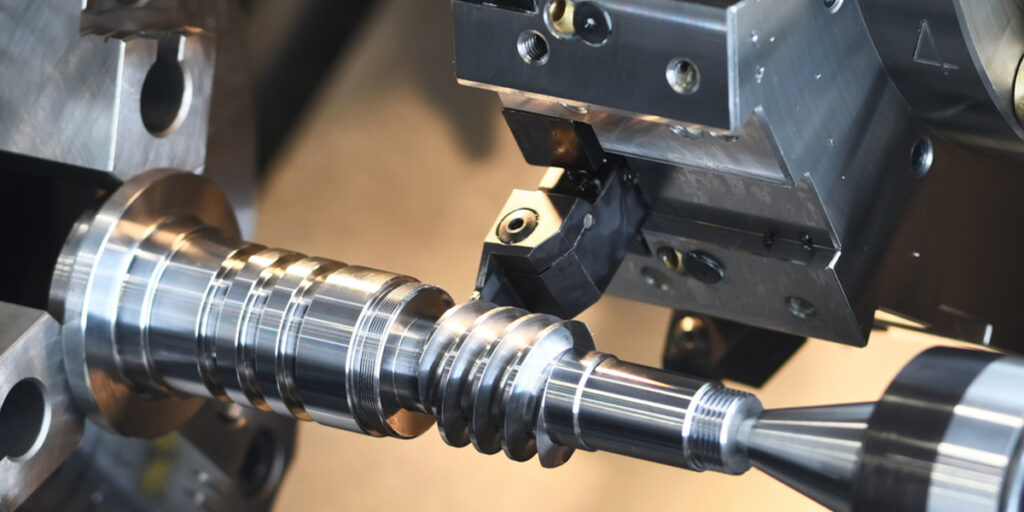
CNC旋盤の主要機能は、正面加工、旋削加工、ねじ切り加工、溝加工の4つの工程によって構成されます。それぞれに明確な目的がありますが、実際には単独で行われることはほとんどありません。油圧コネクタやモーターシャフトなどの単一部品を加工するには、通常、これら4つの工程すべてを計画された順序で、1回の段取りで実行する必要があります。各工程を個別に理解し、それらがどのように連携して動作するかを把握することは、CNC旋盤の効率的な加工計画と部品の品質確保に不可欠です。
CNC旋盤加工の基礎を理解する
CNC旋盤加工は、円筒形部品を厳密な寸法仕様に基づいて製造する方法を理解するための出発点となります。個々の加工工程を検討する前に、CNC旋盤とは何か、機械的にどのように動作するのか、そしてより複雑な多軸加工技術が利用可能になったにもかかわらず、旋盤加工が精密製造において依然として中心的な役割を担っている理由を明確にしておくことが重要です。
CNC旋盤加工とは何ですか?
CNC旋盤は、コンピューター制御の工作機械であり、工作物をその中心軸を中心に回転させながら、切削工具をプログラムされた経路に沿って移動させ、材料を除去して所望の形状を作り出します。旋盤とフライス盤の根本的な違いは、旋盤では工作物が回転し、工具は回転しながらもほぼ静止しているのに対し、フライス盤では工具が回転し、工作物は固定されている点にあります。この違いにより、旋盤は円筒形、円錐形、および回転対称形状を高精度かつ高表面品質で加工するのに最適です。
CNCコントローラは、通常Gコードで記述された部品プログラムを解釈し、それを機械軸の協調動作、主軸回転速度、および工具選択に変換します。これにより、従来の旋盤で必要だった手動調整が不要になり、オペレーター間のばらつきがなく、生産バッチ全体で再現性のある結果が得られます。[1]
CNC旋盤の主要コンポーネント
各機械部品の機能的な役割を理解することで、以降のセクションで説明する操作が物理的にどのように実行されるかが明確になります。
- チャック: 加工対象物を固定して回転させます。丸棒加工には3爪チャックが標準ですが、4爪チャックは不規則な形状の加工対象物を正確にセンタリングできます。
- スピンドル: チャックとワークピースを駆動する回転機構。スピンドル速度はプログラム可能で、切削条件の変化に応じて自動的に調整されます。
- ツールタレット: 複数の切削工具を同時に保持し、プログラム制御によって適切な工具位置にインデックスすることで、手動による工具交換を不要にし、サイクルタイムを短縮します。
- 心押し台: ライブセンターまたはデッドセンターを使用して、長いワークピースの自由端に軸方向の支持を提供し、切削力によるたわみを防止します。
- CNCコントローラー: 加工プログラムを実行し、軸の動きを管理し、切削条件を監視し、工具オフセット補正を処理する、機械の演算ユニット。
旋盤加工が重要な理由
CNC旋盤加工は、他のプロセスでは再現が難しい3つの製造上の利点をもたらします。
- 精度と再現性: 最新のCNC旋盤は、生産条件下で±0.005mm以下の直径公差を維持し、位置決め精度が高いため、同一ロット内のすべての部品が同じ仕様を満たすことが保証されます。
- 生産の高速化: 自動工具交換、一定表面速度制御、およびプログラムされた複数パスサイクルにより、手動旋削に比べてサイクルタイムが大幅に短縮されます。
- 手動介入の削減: プログラムが検証されると、オペレーターの関与はワークピースのロード、定期的な測定、および工具摩耗の監視に限定され、大量生産における人的ミスのリスクが低減される。
これらの利点を具体的に示す例として、正面加工、旋削加工、ねじ切り加工、溝加工を必要とする油圧シャフトの製造が挙げられます。これら4つの工程はすべてCNC旋盤上で1回のセットアップで完了し、共通の基準点を維持することで、部品を機械間で移動させた場合に発生する位置ずれ誤差を排除できます。[2]
CNC正面加工
正面加工は通常、CNC旋盤で最初に行われる工程であり、その後のすべての加工の寸法と形状の基礎となります。正面加工が適切に行われていないワークピースは、長さの誤差や表面の凹凸が生じ、それが加工工程全体に影響を及ぼします。正面加工は、旋盤加工の中でも比較的単純な工程の一つですが、完成品の精度に直接的な影響を与えます。
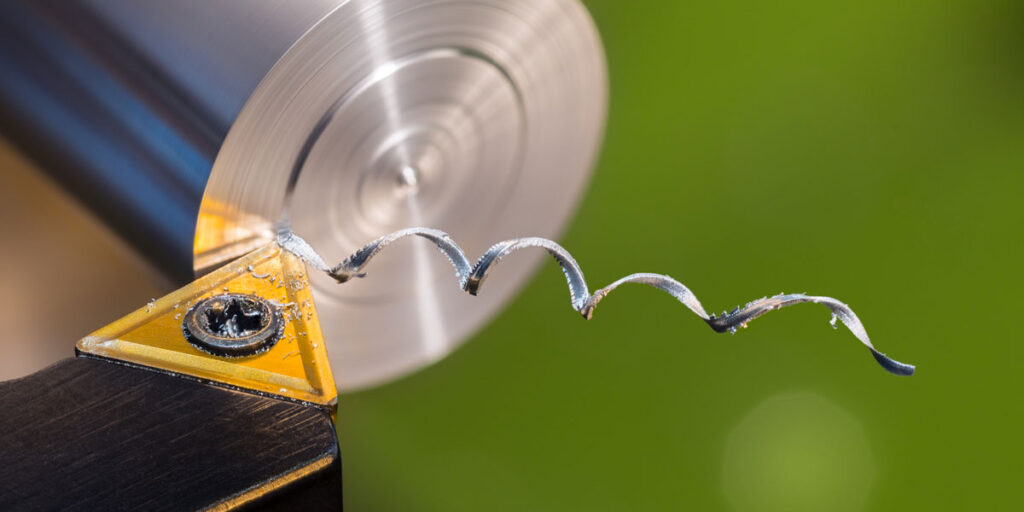
何に直面しているのか?
面削りは旋盤加工の一種で、切削工具を回転する工作物の端面に沿って半径方向に移動させ、材料を除去することで、主軸に垂直な平坦で滑らかな面を作り出す。主な目的は、工作物の端面に、後続の加工工程全体を通して軸方向の寸法を測定・制御するための、清潔で正確な基準面を確立することである。原材料の端面は、平坦または直角であることは稀であり、面削りは、それ以上の機械加工を行う前に、この問題を修正する。
フェイシングの仕組み
加工対象物はチャックに固定され、プログラムされた主軸回転速度で回転します。切削工具は加工対象物の外周に配置され、制御された送り速度で中心に向かって半径方向に送られます。工具は、材料の状態と要求される表面仕上げに応じて、1回のパスまたは複数回のパスで、加工対象物の表面全体にわたって薄い層の材料を除去します。切削速度は、工具が加工対象物の中心に近づくにつれて低下するため、表面速度制御は通常、面削り加工中に適用されます。[3]
正面加工における工具選定では、一般的に、右利き用工具ホルダに取り付けられた80度のダイヤモンドまたは三角形のインサートが好まれる。これは、刃先の強度を維持しながら、半径方向の送りに十分なクリアランスを確保するためである。
直面することの利点
- 平らで滑らかな表面を作り出します。 適切に面取りされた端部は、その後の測定、部品の取り付け、または心押し台の中心穴あけ加工において、幾何学的に信頼性の高い表面を提供する。
- ワークピースの正確な長さを設定します。 面削りは、旋削加工を開始する前に、ワークピースの端から余分な材料を除去し、正しい開始長さに揃える工程です。
- 寸法精度を向上させます。 バッチ生産においては、一貫した面出し加工により、すべてのワークピースが同じ軸方向基準から始まることが保証され、バッチ全体における長さのばらつきが低減される。
一般的なアプリケーション
面取りは、幅広い生産シナリオで適用されます。
- 原料の準備: 鋸で切断された棒材は、通常、粗く、わずかに角度のついた端面を持っています。面取り加工では、これらの端面を直角に整え、滑らかにしてから、さらに機械加工を行います。
- 参照サーフェスの作成: 面取りされた端面は、旋削、ねじ切り、溝加工などの工程における軸方向測定の基準面として機能する。
- 仕上げシャフト端部: 完成したシャフトでは、面削り加工によって、部品の適切な取り付けと組み立てに必要なきれいな端面が得られます。
ベストプラクティス
- 供給速度の選択: 送り速度は、要求される表面仕上げに応じて、通常0.05~0.2 mm/回転の範囲です。粗加工では粗めの送り速度が許容されますが、仕上げ加工では、Ra値が1.6 µm未満になるように、より低い送り速度が必要です。
- 工具の振動を避ける: 面削り時のびびり振動は、工具の突き出し量が多すぎる場合や、ワークのクランプが不十分な場合に最も発生しやすい。工具の突き出し量を最小限に抑え、チャックのクランプをしっかりと固定することで、びびり振動の発生を大幅に抑制できる。
- 正しい工具の位置合わせ: 切削工具は、中心線の高さに正確に設定する必要があります。工具が中心線より上または下に設定されていると、ワークピースの中心に未加工の突起が残り、平坦な面ではなく凸面ができてしまいます。 【4]
実際の加工における面削りの代表的な例として、鋼棒をモーターシャフトに加工する前の下地処理が挙げられる。まず、鋼棒の端面を面削りしてきれいな軸方向の基準面を確立し、その後、面削り面にセンタードリルを取り付けて、後続の旋削加工における心押し台の支持部を確保する。
CNC旋削加工
旋削加工はCNC旋盤の主要加工工程であり、機械名の由来にもなっている。正面加工がワークピースの端部形状を加工するのに対し、旋削加工は円筒状の本体を成形し、直径を縮小したり、段差を設けたり、テーパーを付けたり、複雑な形状を作り出したりする。特にシャフト製造においては、旋削加工が材料除去の大部分を占め、完成品の寸法精度と表面品質を直接左右する。
回転とは何ですか?
旋削加工は、切削工具が回転する工作物に沿って軸方向に移動し、工作物の外径をプログラムされた目標寸法まで縮小する材料除去加工です。工具は切削長に沿って移動しながら工作物の表面に連続的に接触し、半径方向の切削深さによって直径が、工具の軸方向移動量によって長さが決まる円筒面を生成します。得られる直径の精度は、機械の形状、工具の状態、切削パラメータ、工作物の剛性に依存し、これらはすべて、指定された公差を満たすために適切な範囲内で制御する必要があります。[5]
旋削加工の種類
CNC旋削加工には、それぞれ特定の幾何学的要件に適した、いくつかの異なる加工タイプが含まれます。
- 直進: 工具は一定の半径方向深さで主軸軸に平行に移動し、切削全長にわたって均一な円筒状の直径を形成します。これは最も一般的な旋削加工であり、軸受座、ジャーナル面、および一般的な円筒形状の基礎となります。
- ステップターン: この工具は、連続する軸方向位置で一連の異なる直径を加工し、多径シャフト製造の文脈で詳しく説明されているような段付き形状を作り出します。各工程では、工具は円筒状のパスと肩部の間を移行する必要があり、各移行箇所でZ軸の正確な位置決めが求められます。
- テーパー旋削: このツールは、プログラムされた比率でX軸とZ軸の両方に同時に移動し、円錐面を生成します。テーパーは、セルフロックまたはシールされた円錐状のインターフェースが必要とされるツールシャンク、スピンドルノーズ、およびパイプ継手によく用いられます。
- プロファイル回転: このツールは、プログラムされた複雑な輪郭に沿って加工を行い、曲線状または不規則な軸方向形状を生成します。これは、カムシャフト、成形ロール、および直径が段階的ではなく連続的に変化するあらゆる部品に使用されます。
旋削加工の品質に影響を与える要因
旋削加工の結果を左右する主なプロセスパラメータは4つあります。
- 切断速度: 切削速度は、1分あたりの切削面積(メートル/分)で表され、インサートの刃先が被削材に食い込む速度を決定します。速度が低すぎると、構成刃先が形成され、表面仕上げが悪くなります。速度が高すぎると、工具の摩耗が加速し、被削材表面に熱損傷が生じるリスクが高まります。中炭素鋼の場合、コーティングされた超硬インサートを使用した場合の切削速度は、200~300m/分が代表的な初期条件です。
- 送り速度: スピンドル1回転あたりの工具の軸方向送り量を制御します。送り速度は表面粗さに直接影響します。送り速度を低くすると表面は滑らかになりますが、サイクルタイムが長くなります。ベアリングシートの仕上げ加工では、0.05~0.1 mm/回転の送り速度が一般的です。
- 切込み深さ: 1回のパスで除去される半径方向の材料量を決定します。荒削りパスでは、材料除去率を最大化するために2~5mmの深さを使用し、仕上げパスでは、過度の切削力を発生させることなく寸法精度を達成するために0.1~0.3mmの深さを使用します。
- ツール材質: コーティングされた超硬合金は、鋼材の旋削加工において、荒加工から仕上げ加工まで幅広く標準的に使用されています。セラミックインサートは、硬化材の高速仕上げ加工に使用され、CBNインサートは、硬度45HRC以上の部品の硬質旋削加工に用いられます。
CNC旋削の利点
- 高次元精度: CNC旋削加工は、生産条件下で一貫してIT6~IT8の直径公差を維持し、仕上げ加工では、安定したセットアップと適切にメンテナンスされた工具を使用すればIT5を達成することが可能です。
- 優れた表面仕上げ: 最適化された仕上げパラメータにより、旋削加工面の表面粗さ(Ra値)は0.4~1.6µmとなり、多くの用途において二次研削なしでベアリングシート、シール面、ジャーナルベアリングの要件を満たします。
- 効率的な材料除去: G71などの固定サイクルでプログラムされた荒削りサイクルは、定義された形状への複数回の材料除去を自動化し、金属除去率を最大化しながら、後続の仕上げ加工のための仕上げ代を一定に保ちます。
実例としては、複数の直径を持つ段付き伝動軸の機械加工が挙げられる。CNCプログラムは、軸全長にわたって荒加工パスを順番に実行し、続いて各直径領域に対して機能的な優先順位に従って仕上げ加工パスを実行する。具体的には、まずベアリングシート、次にシール面、最後にクリアランス直径の順に加工を行い、最も重要な面が最終切削による影響を最小限に抑えられるようにする。[6]
CNCねじ切り加工
ねじ切り加工は、CNC旋盤で行われる最も高度な技術を要する作業の一つであり、寸法および機能基準を満たすらせん状のねじ山形状を生成するためには、主軸回転と工具移動の精密な同期が不可欠です。ねじ山は工学分野で最も一般的な機械的形状の一つであり、CNC旋盤で正確かつ安定的にねじ山を加工できる能力は、精密部品製造における中核的な能力と言えます。

スレッディングとは何ですか?
ねじ切り加工は、旋盤加工の一種で、工作物の円筒面に規定の形状とピッチのらせん状の溝を切削する。加工によって得られるねじ山は、相手側のねじ付き部品と機械的に噛み合い、用途に応じて締結、調整、シール、または動力伝達を可能にする。工具送りが主軸回転とは独立している正面加工や旋削加工とは異なり、ねじ切り加工では、主軸1回転ごとに工具が正確に1ピッチ分だけ進む必要がある。この同期にずれが生じると、寸法的に不正確で機能的に使用できないねじ山が作られる。[7]
CNCねじ切り加工の仕組み
CNC旋盤では、主軸エンコーダとZ軸サーボドライブ間の剛性結合によってねじ切りが行われます。CNCコントローラは主軸位置をリアルタイムで読み取り、プログラムされたねじピッチと正確に一致する送り速度で工具キャリッジを駆動します。この同期は複数回の加工パスにわたって維持され、各パスは前のパスと同じ螺旋状の経路をたどり、ねじ山の深さが徐々に深くなり、最終的にねじ山の深さが最大限に達するまで加工が続けられます。
ねじ切り加工の主な側面は以下のとおりです。
- 投球精度: ねじピッチは、指定されたねじ形状の標準公差内に収まるようにする必要があります。ピッチ誤差はねじの長さに沿って蓄積され、相手部品との適切な噛み合いを妨げる可能性があります。
- ねじ深さ制御: ねじ切り加工は複数回に分けて行われ、各工程で切削屑が徐々に小さくなり、ねじ山が深くなる。この方法により切削力が制御され、工具のたわみによるねじ山形状の歪みを防ぐことができる。
- 入力方法: ラジアル送りはねじ山の両側面を対称的に切削するのに対し、側面送りは主に片側面を切削するため、切削抵抗が低減され、切りくず制御が向上します。側面送りは、ピッチの大きいねじ山や、より硬い材料に適しています。 【8]
製造される糸の種類
CNC旋盤は、幅広い規格と用途に対応し、外ねじと内ねじの両方の形状を加工できます。
- 外部スレッド: シャフト、ボルト、コネクタの外径を切削します。一般的な用途としては、ねじ付きシャフト端部、油圧継手、ファスナー製造などがあります。外ねじ切りは、工具のアクセスや切りくずの排出が制限されないため、2つの方法のうちより簡単です。
- 内部スレッド: ねじ切りボーリングバーを使用して、穴の内側を切削します。内ねじ切りは、工具のアクセスが制限されること、ボーリングバーの剛性が低いこと、切削中にねじ山を観察および測定することが難しいことから、外ねじ切りよりも難易度が高くなります。最小穴径とねじ深さによってボーリングバーのサイズと突き出し量が決まり、これらはどちらも達成可能な精度に影響します。
CNC旋盤におけるねじ切り加工方法
CNC旋盤には3種類のねじ切り方法があり、それぞれ異なる用途に適しています。
- シングルポイントねじ切り: 単一のインサートが、ねじ山の螺旋状の経路を複数回にわたってトレースします。この方法は汎用性が高く、あらゆるねじ形状とピッチに対応でき、幅広い材質で高精度なねじ山を加工できます。精密製造における軸ねじ加工の標準的な方法です。
- ねじフライス加工: ねじ切り加工は厳密にはフライス加工の一種ですが、旋削・フライス加工複合機で行われ、多刃フライスをらせん状に補間することでねじ山を形成します。大径ねじ、硬質材料、およびタップ破損のリスクが許容できない止まり穴の加工に適しています。
- タッピング: CNC制御下で事前に開けられた穴にタップをねじ込むことで、迅速に内ねじを加工します。タッピングは、量産における小径内ねじの加工に効率的ですが、標準的なねじ形状に限定され、硬い切削や断続的な切削では工具破損のリスクが高くなります。
主な考慮事項
- スレッド規格: ねじは、用途に応じた適切な規格で製造する必要があります。メートルねじ(ISO)、ユニファイドナショナル並目ねじ(UNC)、ユニファイドナショナル細目ねじ(UNF)、およびパイプねじ規格(NPT、BSPT)にはそれぞれ、特定のピッチ、角度、および公差要件があり、これらを正しくプログラムして検証する必要があります。
- 工具摩耗管理: ねじ切りインサートは、部品を製造するたびに徐々に摩耗します。インサートが摩耗すると、ねじ山の形状精度が低下し、特に側面角と頂部半径で顕著になります。生産ねじ切り作業においては、定期的なインサートの交換とねじゲージによる定期的な検証が必要です。
- プログラミングの正確性: FANUC製制御装置のG76などのねじ切りサイクルでは、ピッチ、ねじ深さ、送り角度、およびパス数を正しく入力する必要があります。これらのパラメータにプログラミングエラーがあると、見た目には問題のないねじ山でも、ゲージ検査に合格しない場合があります。 【9]
代表的な例として、工業用流体システム向けのねじ込み式配管継手の製造が挙げられます。各継手には、NPTまたはBSPT規格に準拠した外ねじが加工されており、テーパーねじ形状により、追加のシール部品なしで機械的な係合と圧力シールが実現されます。使用中に漏れのない接続を実現するには、ピッチ精度と側面角度の一貫性が非常に重要です。
結論
CNC旋盤加工は、正面加工、旋削加工、ねじ切り加工、溝加工という4つの相互依存的な工程から成り立っています。それぞれが明確な幾何学的および機能的な目的を持ちますが、いずれも単独で行われるわけではありません。正面加工は軸方向の基準を確立し、旋削加工は円筒形状を定義し、ねじ切り加工は部品を固定するための機械的な係合部を形成します。これらの工程は、単一の段取り内で計画された順序で実行されることで、精密部品製造に求められる寸法精度、表面品質、および機能的信頼性を実現します。
各工程を個別に理解することの価値は、加工工程全体を計画し最適化する能力にある。適切なパラメータの選択、適切な工具の使用、そして各段階における厳格な工程管理こそが、完成品が仕様を満たすか、あるいは再加工が必要となるかを決定づける。一貫性と効率性が等しく重要な生産環境において、これら4つの主要な旋盤加工技術を習得することは、今日においてもこれまでと同様に重要である。
参考情報
Aresco, R. (2024年2月23日).エリー工科大学. エリー工科大学. https://erieit.edu/introduction-to-cnc-turning/
コンピュータ数値制御 - 概要 | ScienceDirect Topics。(2014)。Sciencedirect.com。https: //www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (2025年1月11日).旋盤でのねじ切りに関する総合ガイド - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (2026年1月6日).正面フライス加工はどのようにして真に平坦なCNC表面を実現するのか? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M.、Suo Shuangfu、Bai Yuzhu、Wang Yuming、Naveed Raheel。(2025)。軟鋼旋削における表面下完全性と表面品質の最適化:工具摩耗と加工パラメータに対する多目的アプローチ。Journal of Materials Research and Technology、35、3440–3462。https : //doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C.、Biermann, D.、Bleicher, F.、Melkote, S.、および Kappmeyer, G. (2025)。機械加工における治具およびワーククランプシステム。CIRP 年報、74 (2)、945–969。https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S.、Charalambides, M.、Chasos, C. (2024). 高度なCNCねじ切り加工:固定ピッチまたは可変ピッチおよび半径のねじを効率的に切削するための包括的な固定サイクル。The International Journal of Advanced Manufacturing Technology、133 (5-6)、2219–2233。https ://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). CNCマシニングセンターにおける正面加工の自動化. International Journal of Engineering Science and Technology , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M.、およびYusuf Altintas。(2014)。ねじ切り加工の力学と動力学。International Journal of Machine Tools and Manufacture、87、16–26。https : //doi.org/10.1016/j.ijmachtools.2014.07.006



