

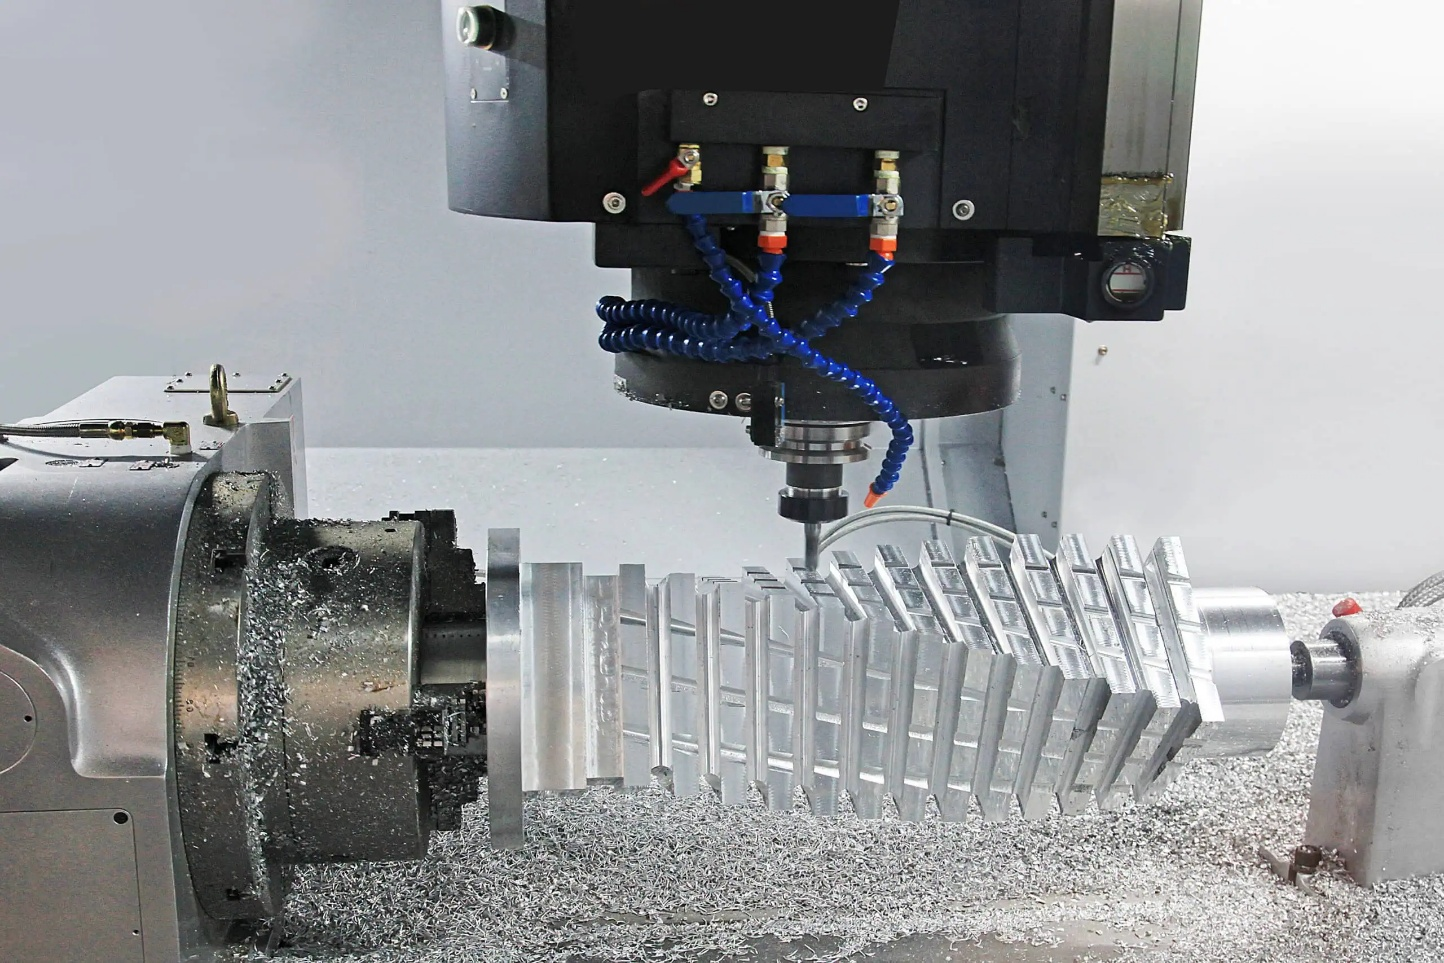
CNC加工は、他の製造プロセスではなかなか実現できない精度、再現性、そして幾何学的形状の自由度を提供します。しかしながら、コストも非常に高いプロセスであり、そのコスト要因を明確に理解していなければ、設計段階で予算を大幅に過小評価してしまう可能性があります。製造業者、エンジニア、そして製品設計者にとって、CNC加工のコストを理解することは、単なる調達上の問題ではなく、設計における重要な要素なのです。
機械加工コストは、単一の変数だけで決まることはほとんどありません。材料の選択、部品の形状、公差要件、生産量、二次仕上げ加工など、すべてが加工部品の最終価格に影響を与えます。設計段階で行われる決定は、これらのコストに不釣り合いなほど大きな影響を与え、多くの場合、見積もり段階での交渉よりも大きな影響力を持っています。本稿では、CNC機械加工における主要なコスト要因を検証し、部品の品質や機能性能を損なうことなくコストを削減するための実践的な戦略を提示します。
材料選定とCNC加工コストへの影響
材料選定は、CNC加工プロセスにおける最も初期かつ最も重要な決定事項の一つです。材料選定は、原材料の調達コストだけでなく、必要な切削工具、部品加工に必要なサイクルタイム、そして工具の摩耗速度にも影響を及ぼします。加工性を考慮せずに性能のみに基づいて材料を選定すると、原材料価格だけでは予測できないほど部品の総コストが増加する可能性があります。
材料の選択が重要な理由
材料は切削条件によってそれぞれ異なる挙動を示します。工具摩耗を最小限に抑えながら高速加工できる材料もあり、サイクルタイムを短縮し、工具コストを低く抑えることができます。一方、切削抵抗が大きく、低速加工が必要で、インサートの摩耗も速い材料もあり、いずれも部品あたりのコスト増加につながります。これらの違いは、生産バッチ全体で比較すると大きな差となります。したがって、材料コストは単に材料1キログラムあたりの価格ではなく、調達コスト、加工時間、工具消費量を合計したものです。[1]
一般的な材料間のコスト差
頻繁に使用されるCNC加工材料のコストプロファイルは大きく異なります。
- アルミニウム: ほとんどの用途において、最もコスト効率の良い加工材料です。6061や7075などのアルミニウム合金は、低切削抵抗で高速切削が可能で、工具摩耗を最小限に抑えながら優れた表面仕上げを実現します。原材料費は手頃で、加工サイクルも短いため、強度対重量比が重要なコスト重視の用途において、アルミニウムは最適な選択肢となります。
- 軟鋼: 原材料価格が手頃で、標準的な切削条件であれば比較的容易に加工できる軟鋼は、耐食性が求められず、熱処理も指定されていない構造部品にとって、費用対効果の高い選択肢となる。
- ステンレス鋼: 材料費と加工費の両面で、軟鋼よりも高価です。304や316などの鋼種は切削中に加工硬化するため、摩擦や工具の早期破損を防ぐには、鋭利なインサート、適度な切削速度、一定の送り速度が必要です。同等の部品形状の場合、サイクルタイムはアルミニウムや軟鋼よりも長くなります。
- チタン: チタン合金は、加工コストが最も高い材料の一つです。熱伝導率が低いため、切削時に発生する熱が切削屑に分散されず、工具刃先に集中します。これにより工具の摩耗が著しく促進され、工具コストが増加し、切削速度を遅くする必要が生じるため、加工時間が長くなります。チタン部品の加工コストは、同等のアルミニウム部品の3~5倍にもなることがあります。
- エンジニアリングプラスチック: デルリン、PEEK、ナイロンなどの材料は、切削力や工具摩耗の面で加工コストが低いものの、切削中のワークピースのたわみや熱膨張を制御するために、慎重な治具調整が必要となる。低負荷用途においては、金属部品に代わる費用対効果の高い選択肢となる。 【2]
材料の加工性がコストに与える影響
被削性はサイクルタイムと工具消費量に直接影響し、これらはどちらも重要なコスト要因となる。
- 加工しやすい材料を使用することで、切削速度と送り速度を上げることができ、部品あたりのサイクルタイムを短縮し、機械の稼働率を高めることができる。
- 硬質材料を扱うには、より遅い加工条件、より頻繁なインサート交換、そして場合によっては特殊な工具グレードが必要となり、これらすべてがコスト増につながる。
- 一部のステンレス鋼のように、長くて糸状の切り屑を発生させる材料は、切り屑処理に特に注意を払う必要があり、作業者の介入時間が増加する可能性がある。
参考になる比較として、アルミニウム6061とグレード5チタン(Ti-6Al-4V)で単純な取り付けブラケットを機械加工する場合を考えてみましょう。アルミニウム製のブラケットは、1つのインサートで50個以上の部品を加工でき、8分で完成する可能性があります。一方、形状が同じチタン製のブラケットは、10~15個の部品ごとにインサートを交換する必要があり、加工時間が35~40分かかる場合があり、機械加工時間と工具コストの両方が4倍以上増加します。
コスト削減のヒント
- 材料の性能を実際の要件に合わせる: 穏やかな環境下で中程度の負荷がかかる部品にチタンや高級ステンレス鋼を指定することは、回避可能なコストです。設計段階で、過剰な性能特性ではなく、適切な性能特性を持つ材料を選択することは、最も簡単なコスト削減策の一つです。
- 代替合金を検討する: 多くの場合、適切な熱処理を施した低合金鋼、または適切な陽極酸化処理を施したアルミニウム合金は、高級合金に比べて大幅に低い加工コストで同等の性能を発揮します。
- エンジニアリングプラスチックを評価する: 化学的または電気的な環境で使用される非構造部品の場合、PEEKまたはデルリンは、金属製の同等品に比べてはるかに低いコストで、すべての機能要件を満たすことができる。
部品設計の複雑さと加工時間
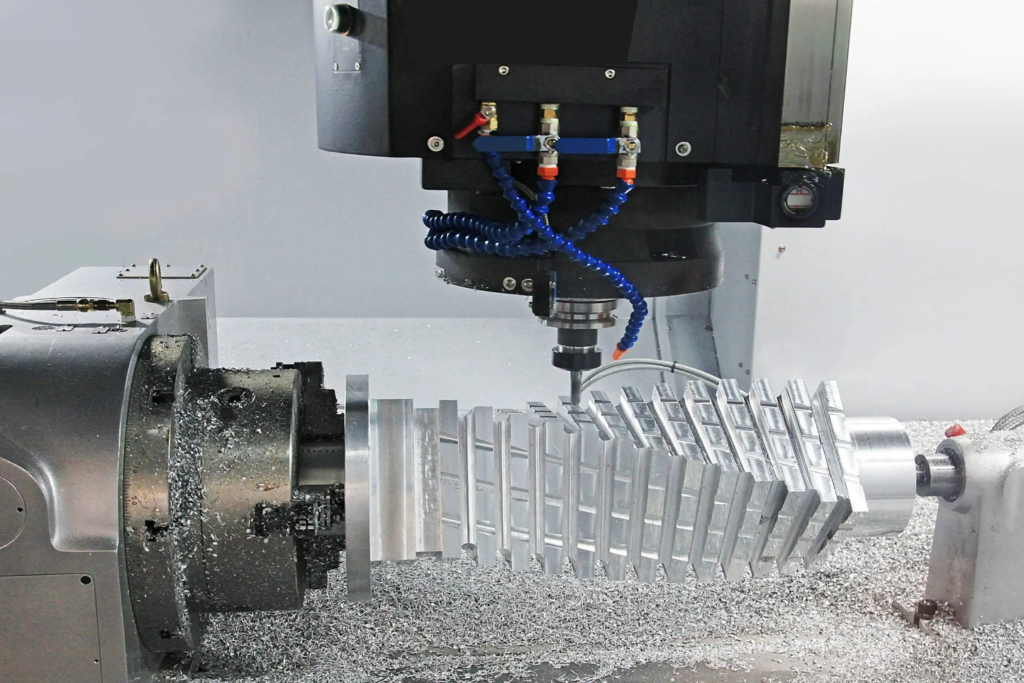
材料選定に次いで、部品設計の複雑さがCNC加工コストを決定づける最大の要因となります。形状は、必要な段取り回数、必要な工具、加工サイクル時間、そして工程終了時の検査作業など、あらゆる工程に影響を与えます。機能的な目的を持たない特徴を持つ、形状的に過剰設計された部品は、性能面で何らメリットをもたらさないにもかかわらず、あらゆる段階で製造コストが高くなります。
デザインが製造コストに与える影響
複雑な形状では、機械加工の回数が増え、工具交換の回数も増え、多くの場合、部品の位置を変えて固定し直すことで異なる方向から機能にアクセスする必要があるため、追加の段取りが必要になります。段取りが増えるごとに、機械時間、労力、位置誤差の蓄積といったコストが発生します。3軸加工センターで1回の段取りで完成できる部品は、たとえ原材料や公差が同じであっても、2回または3回の段取りが必要な幾何学的に類似した部品よりも、ほぼ常に製造コストが低くなります。[3]
コストを増加させる設計上の特徴
特定の幾何学的特徴は一貫して加工コストを押し上げるため、機能的に正当化される場合にのみ使用すべきである。
- 豊富な資金: 深いポケットを加工するには、長尺の工具が必要となりますが、これは剛性が低く振動しやすいため、必要な仕上げを得るには切削速度を遅くし、加工回数を増やす必要があります。深さ対幅比が3:1を超えるとコストが著しく増加し、6:1を超えると、形状のサイズに対して不釣り合いに高価になる可能性があります。
- 薄い壁: 金属で1.5mm未満、プラスチックで2.5mm未満の断面は切削力によってたわむため、切削深さを浅くし、送り速度を遅くし、部品の廃棄を避けるために慎重なツールパスの順序付けを行う必要がある。これらの調整はそれぞれサイクルタイムを増加させる。
- 狭い内角: CNCフライス工具は円筒形であるため、内角は工具半径と同じ最小半径までしか加工できません。鋭角な内角を実現するには、二次加工として放電加工(EDM)を行うか、非常に小さなエンドミルを低送り速度で加工する必要がありますが、どちらもコストがかかります。許容範囲内の最大半径で角を設計することで、コストを直接削減できます。
- 複雑な輪郭: 彫刻的な表面や複雑な三次元形状の加工には、5軸加工、または特殊なボールノーズ工具を用いた複数の3軸加工セットアップが必要です。どちらの方法も、角柱形状に比べてプログラミング時間、サイクルタイム、および機械の時給が増加します。
- アンダーカット: 標準的な工具の向きでは加工できない形状には、特殊なアンダーカット加工工具、追加の段取り、またはブローチ加工などの代替プロセスが必要です。アンダーカットが機能的に不可欠でない場合は、設計段階でそれらを排除することで、コストの大きな要因を取り除くことができます。 【4]
公差と表面仕上げの役割
公差と表面仕上げ仕様は、機械加工コストに直接的かつ測定可能な影響を与える。
- 厳しい公差: IT7よりも厳しい公差では、仕上げ加工の速度を落とし、工程内測定の頻度を増やし、熱安定性と工具摩耗管理に一層注意を払う必要があります。これらのいずれもコスト増につながります。重要度の低い形状において±0.005 mmの公差は、±0.05 mmに比べて製造および検証コストが大幅に高くなりますが、その形状にそこまでの精度が必要ない場合は、機能的なメリットはありません。
- きめ細やかな表面仕上げ: Ra値を0.8µm未満にするには、通常、低送り速度での専用の仕上げ加工が必要となり、場合によっては研削やホーニングなどの二次加工も必要になります。塗装や被覆を施す表面にRa値0.4µmを指定すると、不必要なコストが発生します。
- 検査費用: 公差が厳しくなると、CMM測定や結果の記録など、より厳密な検査が必要になります。検査時間と記録作成にかかる費用は、特に少量生産の場合、セットアップ費用や検査費用を大量生産ロットで償却できないため、部品の総コストに加算されます。
例:
分かりやすい例として、単純な長方形のアルミニウム製ハウジングと、外形寸法はほぼ同じだが内部に複数のポケット、湾曲した壁、複合角度で座ぐり加工された穴、そして±0.01 mmの公差を持つ複数の形状を持つハウジングを比較してみましょう。単純なハウジングの場合、セットアップは1回、工具は3つ、サイクルタイムは15分で済むかもしれません。一方、複雑なハウジングの場合は、セットアップは3回、工具は8つ、サイクルタイムは90分、さらにCMMによる検査が必要になるかもしれません。複雑な部品の加工コストは、材料や生産量の違いではなく、設計上の決定によって、簡単に5~8倍も高くなる可能性があります。
コスト削減のヒント
- 機能が許す限り、形状を単純化する。 部品のすべての特徴は、その存在意義を示すものでなければなりません。湾曲した壁面、深いポケット、複雑な輪郭などが部品の機能に貢献しない場合は、よりシンプルな形状に置き換えることで、性能を低下させることなくコストを削減できます。
- 標準的な穴のサイズと半径を使用してください。 穴を標準的なドリルサイズに、内側半径を標準的なエンドミルサイズに設計することで、特殊な工具が不要になり、工具交換の頻度を減らすことができます。
- 厳しい公差を選択的に適用する: 真に厳しい公差が求められる部分(通常は嵌合面、ベアリング座、位置合わせ部など)を特定し、それ以外の部分はすべて標準公差で規定する。このシンプルな手順を踏むことで、生産ロット全体の検査時間と仕上げ工程時間を大幅に短縮できる。 【4]
機械のセットアップ、工具、および人件費
部品の製造に必要な工程は、材料と設計の複雑さによって決まります。そして、その製造にかかる費用は、段取り、工具、人件費によって決まります。これら3つのコスト項目は、特に少量生産や試作品の場合、見積もり段階で過小評価されがちですが、加工時間そのものよりも部品総コストに占める割合が大きくなる可能性があります。
CNC加工におけるセットアップコスト
実際に切削加工を行う前に、機械、プログラム、治具を生産準備のために相当量の作業が必要となる。
- CNCプログラミングとCAM準備: CNCプログラマーは、部品図面を解釈し、CADモデルを作成またはインポートし、CAMソフトウェアでツールパスを生成し、プログラムをシミュレーションして衝突のない動作を確認し、特定の機械コントローラ向けにコードを後処理する必要があります。単純な部品であれば、これには1~2時間かかる場合があります。複雑な複数段取りの部品の場合、プログラミングには丸一日以上かかることもあります。この時間は、生産される部品の数に関係なく、作業料金に計上されます。
- 治具の設計と製作: 標準的なバイスやチャックでは部品を適切に位置決めして固定できない場合、特注治具が必要になります。特注治具の設計と加工にはコストがかかり、そのコストは量産期間を通じて回収する必要があります。試作品1点の場合、治具のコストは部品自体の加工コストに匹敵することもあります。
- 機械のセットアップと動作確認: プログラムの読み込み、工具オフセットの設定、最初の部品の試作、そして生産開始前の調整には、機械上で時間がかかります。このセットアップ時間は通常、機械の1時間あたりの料金で請求されるため、少量生産においては重要なコスト要素となります。 【5]
工具費
切削工具はCNC加工における継続的なコストであり、材料の難易度と生産量の両方に応じて変動する。
- 切削工具とインサート: 旋削加工やフライス加工用の標準的な超硬インサートは単価が比較的低いが、成形工具、ねじ切り工具、小径エンドミル、PCDインサートなどの特殊工具は価格がかなり高くなる。アルミニウム仕上げ用のPCDインサート1個は、標準的な超硬インサート1箱分よりも高価になる場合がある。
- 摩耗による工具交換: 量産においては、寸法精度を維持するために、インサートは一定の間隔で交換または交換されます。交換頻度は、材料、切削条件、および要求される公差によって異なります。チタンや高硬度鋼などの難削材の場合、部品あたりの工具コストは相当な額になる可能性があり、見積もり価格に最初から含める必要があります。 【6]
労働要件
CNC加工は大部分が自動化されているが、労働力が不要というわけではない。部品コストには、以下の3つの労働要因が影響する。
- CNCプログラマー: 設計図面を検証済みの機械プログラムに変換する責任を負います。プログラミングスキルはサイクルタイム効率に直接影響し、最適化されたプログラムは基本的なプログラムと比較してサイクルタイムを20~30%短縮できます。
- 機械オペレーター: ワークピースの積み下ろし、工程監視、工程内計測、工具交換管理、アラーム対応などを行います。確立された工程を持つ大量生産では、1人のオペレーターが複数の機械を同時に操作できるため、部品あたりの人件費を削減できます。一方、少量生産や複雑な作業では、オペレーター1人あたりの機械台数は多くなります。
- 品質検査官: 完成品の寸法を図面の要件と照らし合わせ、三次元測定機(CMM)を操作し、必要に応じて検査記録を作成します。検査作業はコスト見積もりにおいて見落とされがちですが、重要な寸法が多い部品や、文書による認証が必要な部品では、その重要性が高まります。
例:
セットアップコストと生産量の関係は、一点ものの試作品と量産バッチを比較することで最も明確に示されます。例えば、機械加工されたアルミニウム部品を考えてみましょう。この部品は、プログラミングに2時間、機械のセットアップに1時間、サイクルタイムが部品1個あたり20分かかります。試作品1個の場合、請求される合計時間は約3時間20分で、そのうち実際の切削時間はわずか20分です。セットアップとプログラミングのコストが全体の83%を占めます。一方、同じ部品50個のバッチの場合、同じセットアップとプログラミングのコストがバッチ全体に分散されるため、部品1個あたりの切削以外のオーバーヘッドは5分未満にまで削減され、サイクルタイムがコストの大部分を占めるようになります。
コスト削減のヒント
- 部品設計を標準化する: 製品ファミリー全体で一貫した形状サイズ、穴パターン、および材料仕様を使用することで、治具、プログラム、および工具を複数の作業で再利用することができ、セットアップ投資をより多くの部品にわたって償却することが可能になります。
- 既存の治具や工具を再利用する: 特注治具を設計する前に、既存のモジュール式治具システム、または簡単なソフトジョーの改造で部品を適切に位置決めできるかどうかを評価してください。特注治具の製作を避けることで、コストと納期の両方を節約できます。
- 結合操作: すべての機能が一度のセットアップで利用できるように部品を設計することで、追加のセットアップコストを完全に排除できます。セットアップ回数を3回から2回に減らすだけでも、少量生産においては部品の総コストを大幅に削減できます。 【6]
生産量とバッチサイズの影響
生産量は、部品あたりのCNC加工コストを制御する上で最も強力な手段の一つです。プログラミング、セットアップ、治具製作に関連する固定費は、一度に生産される部品数に関わらずほぼ一定です。バッチサイズが大きくなるにつれて、これらの固定費はより多くの部品に分散されるため、単位あたりのコストは徐々に減少します。この関係を理解することで、製造業者や設計者は、発注数量、生産スケジュール、試作と量産の経済性について、情報に基づいた意思決定を行うことができます。
数量が単位コストに影響を与える理由
CNC加工部品の単位コストは、数量に関係なく一定である固定費と、生産部品数に比例して変動する変動費という2つの異なる要素から構成されます。固定費には、プログラミング、CAM準備、治具設定、機械の試運転などが含まれます。変動費には、部品あたりのサイクルタイム、工具消費量、材料費、部品あたりの検査時間などが含まれます。少量生産の場合、固定費が大きな割合を占め、単位コストは高くなります。生産量が増加するにつれて、単位あたりの固定費は減少し、変動費が単位価格の主な決定要因となります。これがCNC加工の基本的な経済構造であり、試作品が同一形状の量産部品よりも単位コストが高くなる理由です。[7]
生産量によるコスト差
コスト構造は、販売量によって大きく変化する。
- 1点生産: 単位コストは最大限に達します。プログラミング、セットアップ、検証といったすべての負担が1つの部品に集中します。初回品検査が必須であり、繰り返しサイクルによるプロセスの最適化は不可能です。試作品価格はこうした現実を反映しており、それに応じて予算を組む必要があります。
- 少量生産(10~50個): セットアップコストはバッチ全体に分散されるため、単体生産に比べて単位コストは大幅に削減されます。しかし、部品ごとの間接費は依然として大きく、手直しや不良品が発生すると、バッチ生産の経済性に比例して大きな影響を及ぼします。
- 中量生産(50~500個): セットアップとプログラミングのコストは、バッチ全体のコストのごく一部に過ぎなくなります。サイクルタイムと材料費が単位コストの主要因となり、ツールパスの改良や切削パラメータの調整といったプロセス最適化の取り組みは、目に見える成果をもたらします。この生産量レベルでは、工具の消耗がコストの重要な要素としてより顕著になります。
- 大量生産(500個以上): 単位コストは、ほぼ完全にサイクルタイム、材料費、および工具費によって決まります。部品1個あたりの固定費はごくわずかです。この生産量では、サイクルタイムの短縮、専用治具、および自動積載・荷降ろしへの投資は、高い投資収益率をもたらします。 【8]
CNC加工における規模の経済
単純なコスト分散にとどまらず、生産量の増加は業務効率の向上につながり、単位コストをさらに削減する。
- 単位当たりの労働コスト削減: 作業員が作業に慣れるにつれて、部品の積み込み、計測、監視にかかる時間が短縮されます。大量生産の場合、1人の作業員が複数の機械を同時に操作することで、各部品に割り当てられる人件費を大幅に削減できます。
- 機械稼働率の向上: 生産時間を長くすることで、切削時間に対する段取り替えや段取り替えに費やす機械時間の割合が減少し、設備全体の効率が向上し、部品ごとに割り当てられる実質的な時間当たりのコストが削減されます。
- プロセスの安定化: 長期間の生産を経て、工程は安定した状態に落ち着き、工具の摩耗パターンは予測可能になり、検査間隔を最適化でき、作業員が系統的なばらつきを特定して修正することで不良率が低下する。
例:
量産経済の具体的な例として、サイクルタイムが25分、セットアップとプログラミングの合計コストが300ドルである同一のアルミニウム製ハウジングを10個、100個、1,000個生産する場合の単位コストを比較してみましょう。10個の場合、加工時間を考慮する前のセットアップコストだけで1個あたり30ドルになります。100個の場合は、その割合は1個あたり3ドルに下がります。1,000個の場合は、1個あたり0.30ドルとほぼ無視できるレベルになります。サイクルタイムコストは3つのシナリオすべてで一定ですが、生産量が増加するにつれて総単位コストに占める割合が増加するため、コスト削減の焦点は、数量が増えるにつれてセットアップの最適化からサイクルタイムの短縮へと移ります。
コスト削減のヒント
- 注文をまとめてより大きなバッチにする: 保管スペースと資金繰りに余裕がある場合は、複数の小ロット注文をまとめて1つの大きな生産ロットにすることで、段取り替えの頻度を減らし、固定費をより効果的に分散させることができます。ロットサイズを25個から50個に倍増するだけでも、単位コストを大幅に削減できます。
- 生産スケジュールを効率的に計画する: 同じ材料、治具、または工具を使用する類似部品をまとめて連続生産することで、作業間の段取り替え時間を短縮し、製造現場全体の効率を向上させることができます。
- 最小経済発注量を評価する: 定期的に消費される部品については、単位あたりのセットアップコストが一定の閾値を下回るバッチサイズを計算することで、在庫コストと加工コストのバランスが取れた合理的な最小発注量を確立するのに役立ちます。
結論
CNC加工コストは、単一の変数だけで決まることはほとんどありません。前述の各セクションで説明したように、材料選定、部品設計の複雑さ、セットアップと工具への投資、生産量など、それぞれが加工部品の最終コストに独立して影響を与え、複数のコスト要因が同時に存在する場合、それらの相互作用によってコストは急速に増大します。これら4つの分野すべてに共通する最も重要な洞察は、設計段階で行われる決定が総生産コストに最も大きな影響を与え、多くの場合、設計確定後のサプライヤーとの交渉よりも大きな影響力を持つということです。
こうしたコスト要因を理解しているエンジニアや製品設計者は、変更費用が比較的安価なうちに、つまりコストが高くなる前に、情報に基づいたトレードオフを行うことができるため、より有利な立場に立つことができます。過剰な性能ではなく適切な性能を持つ材料を選択すること、機能が許す限り形状を簡素化すること、ワンセットアップ加工を前提とした設計を行うこと、そして生産量を賢明に計画することは、品質を犠牲にすることではありません。これらは優れたエンジニアリングの規律です。コスト意識の高い設計と精密な製造は、相反する優先事項ではなく、正しく適用すれば、生産プロセスのあらゆる段階で互いに強化し合うのです。
参考情報
Frank, M.、Petrick, IJ、El-Amine Lehtihet、Voigt, RC (2002)。「生産P/M部品のばらつきに対する工具設計とセットアップの影響」。ResearchGate; 不明。https ://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E.、Miguel, V.、Mancebo, Á.、Martínez-Martínez, A. (2023). コンピュータ支援製造によるアルミニウムの粗ポケットフライス加工における費用対効果の高い加工戦略の決定. Advances in Science and Technology , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
CNC加工のコストはどのように決定されるのか。(2025年)。Jlccnc.com。https ://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Journal of Intelligent Manufacturing , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J.、Planas, SM、Ayats, JRG、López, MA de los S. (2019). 3Dプリンティング、射出成形、機械加工製造技術における形状、材料、加工に関連する様々なコスト体系の研究と比較。Procedia Manufacturing 、 41、280–287。https : //doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov、Dmitriy Ardashev、Heyran Abbasova、Ramil Dadashov。(2025)。CNC工作機械における切削条件と工具摩耗が加工効率に及ぼす影響。1、4–19。https : //doi.org/10.61413/IYJP4291
サンティアゴ、AM、アントニオ・ホセ・フェスタス、ジョアン・パウロ・ダヴィム。 (2026年)。航空宇宙用途向けの 7075 アルミニウムの複雑な表面の多軸 CNC フライス加工。先進製造技術国際ジャーナル、142 (7-8)、3967–3978。https://doi.org/10.1007/s00170-025-17209-9
Soori, M.、Arezoo, B.、Dastres, R. (2024). 持続可能なCNC加工オペレーションに関するレビュー。Sustainable Operations and Computers、5、73–87。https : //doi.org/10.1016/j.susoc.2024.01.001




