

鋼は、その強度、入手しやすさ、そして標準的な加工プロセスとの幅広い互換性から、CNC加工において最も頻繁に使用される材料の一つであり続けています。このカテゴリーにおいて、軟鋼とステンレス鋼は最も一般的に指定される2つの選択肢ですが、組成、加工特性、機械的性能、そしてコストにおいて大きく異なります。どちらを選ぶかは好みの問題ではなく、サイクルタイム、工具コスト、部品の耐久性、そして完成品の長期的な性能に直接影響します。
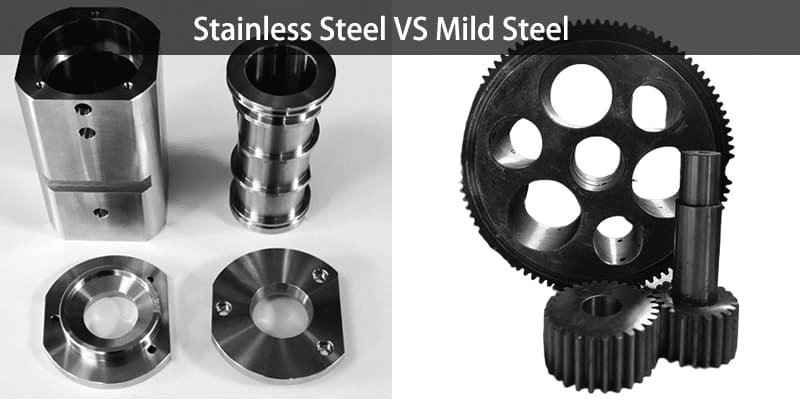
この比較では、軟鋼とステンレス鋼を、CNC加工の意思決定において最も重要な要素である、材料組成、被削性、機械的特性、耐食性、および総生産コストの観点から検証します。
軟鋼とステンレス鋼について理解する
これらの材料が切削工具下でどのように挙動するかを比較する前に、冶金学的にどのような違いがあるかを理解する必要があります。それぞれの組成の違いこそが、後のセクションで説明する加工性、機械的特性、およびコストのあらゆる差異の根本原因なのです。
軟鋼とは何ですか?
軟鋼(低炭素鋼とも呼ばれる)は、鉄と炭素の合金で、重量比で約0.05~0.3パーセントの炭素を含み、耐食性や焼入れ性を高めるための重要な合金元素は添加されていません。炭素含有量が少ないため、延性、溶接性、機械加工性に優れており、合金鋼やステンレス鋼に比べて原材料コストを低く抑えることができます。[1]
CNC加工で一般的に使用される軟鋼のグレードは以下のとおりです。
- A36: ブラケット、プレート、および中程度の強度と良好な溶接性が求められる構造部材などに広く使用される汎用構造用鋼種。
- 1018: 被削性、強度、溶接性のバランスに優れた、汎用性の高い機械加工用鋼材で、シャフト、ピン、構造部品などに広く用いられています。
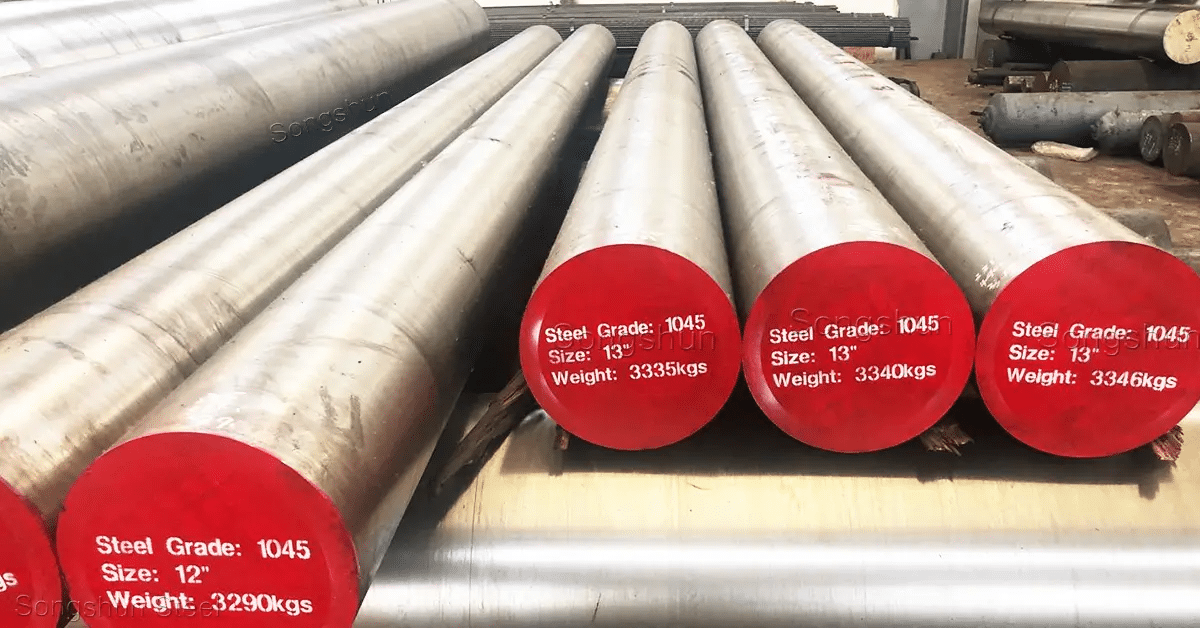
- 1045: 1018よりも強度と硬度が高い中炭素鋼で、より高い耐摩耗性が求められる部品、例えば高負荷がかかる歯車やシャフトなどに用いられることが多い。
ステンレス鋼とは何ですか?
ステンレス鋼は、最低10.5パーセントのクロムを含む鉄を主成分とする合金であり、表面に薄い自己修復性の不動態酸化皮膜を形成し、耐食性を提供します。グレードによっては、耐食性、強度、または特定の性能特性を向上させるために、ニッケル、モリブデン、マンガンなどの追加の合金元素が添加されます。[2]
CNC加工で一般的に使用されるステンレス鋼のグレードは以下のとおりです。
- 303: 切削加工性を向上させるために硫黄を添加した快削性オーステナイト系ステンレス鋼で、優れた耐食性を維持しながら、加工しやすいステンレス鋼の一つです。
- 304: 最も広く使用されているオーステナイト系ステンレス鋼であり、一般的な工業用途および食品用途において、耐食性、成形性、溶接性のバランスに優れている。
- 316: モリブデンを含むオーステナイト系ステンレス鋼で、特に海洋や化学処理などの塩化物含有量の多い環境において、304ステンレス鋼よりも優れた耐食性を発揮します。
- 420: 熱処理によってより高い硬度にすることができるマルテンサイト系ステンレス鋼で、刃物や手術器具など、耐摩耗性と適度な耐食性が求められる用途に使用される。
主な素材の違いを一覧でご紹介
- 化学組成: 軟鋼は基本的に鉄と炭素からなり、合金成分はごくわずかである。一方、ステンレス鋼は多量のクロムを含み、耐食性を高めるためにニッケルやモリブデンが添加されることが多い。
- 機械的性質: 軟鋼は、グレードにもよるが、一般的に400~550MPaの引張強度を有する。一方、304や316などのオーステナイト系ステンレス鋼は、同等かやや低い引張強度を有するものの、機械加工時の加工硬化挙動は大きく異なる。
- 耐腐食性: 軟鋼は湿気に触れると容易に腐食するため、保護コーティングが必要です。一方、ステンレス鋼は酸化クロム層のおかげで本来的に腐食に強い性質を持っています。
- 費用: 軟鋼は原材料として非常に安価であり、一般的に加工も迅速かつ安価に行える。一方、ステンレス鋼は材料費と加工費の両面で価格が高くなる。 【3]
例:
屋内産業用途向けのCNC加工機器ブラケットには、1018軟鋼が最適です。十分な強度、低コスト、そして塗装やコーティングを施した場合の許容範囲内の耐食性を備えています。一方、海水噴霧にさらされる船舶用デッキ金具には、316ステンレス鋼が必要です。この鋼材に含まれるモリブデンが、軟鋼を使用した場合に数ヶ月以内に部品を損傷させてしまう孔食を防ぐために必要な耐塩化物性を提供します。
CNC加工性の比較
加工性は、軟鋼とステンレス鋼の実際の違いが現場で最も顕著に現れる部分です。どちらの材料も高精度に加工できますが、その精度を実現するために必要なパラメータ、工具、およびプロセス制御は大きく異なります。
切削性能
軟鋼は、加工しやすい材料として広く認識されています。適度な硬度、予測可能な切りくず形成、低い加工硬化傾向により、過度の工具摩耗や表面劣化を起こすことなく、より高い切削速度とより積極的な送り速度を実現できます。ステンレス鋼、特に304や316などのオーステナイト系ステンレス鋼は、加工において特有の課題を抱えています。切削力によって急速に加工硬化する傾向があり、軟鋼よりも熱伝導率が低いため、パラメータを注意深く制御しないと、切削刃に熱が集中し、工具摩耗が加速します。[4]
工具の摩耗と寿命
オーステナイト系ステンレス鋼の加工硬化特性は、軟鋼に比べて工具寿命が短くなる主な要因です。切削刃が材料を通過する際、直前の表面が硬化するため、その後の切削や送りの中断時には、材料本体よりも硬い表面に接触することになります。このため、摩耗の加速を防ぐには、切れ味の良い均一な切削刃と継続的な切削が必要です。生産現場では、ステンレス鋼部品の工具コストは、インサート交換頻度が高く、要求の厳しい用途ではより高グレードのコーティング超硬工具やセラミック工具が必要となるため、同等の軟鋼部品よりも一般的に高くなります。
チップ形成と発熱
軟鋼は一般的に、適切な切りくずブレーカー形状を用いることで、きれいに分断された制御性の高い切りくずを生成し、効率的で予測可能な加工サイクルを実現します。一方、ステンレス鋼、特に低炭素オーステナイト系ステンレス鋼は、より長く連続した切りくずを生成する傾向があり、適切な工具形状と切削パラメータで管理しないと、切削プロセスや加工面に悪影響を及ぼす可能性があります。また、ステンレス鋼は加工硬化しやすい性質を持つため、一定の材料除去率に対して切削領域でより多くの熱が発生するため、工具と被削材表面の両方への熱損傷を防ぐために、クーラント供給に一層注意を払う必要があります。
推奨加工パラメータ
- 切断速度: 軟鋼は通常、コーティングされた超硬工具を使用することで90~150m/分の切削速度で加工できますが、オーステナイト系ステンレス鋼は、発熱と加工硬化を抑えるために、一般的に60~100m/分の低速で加工されます。
- 送り速度: 軟鋼は、中程度から高速の送り速度でも良好な表面仕上げが得られます。ステンレス鋼は、連続的な切りくず生成を維持し、加工硬化を促進する滞留時間を避けるため、一定の中程度の送り速度が適しています。
- 冷却液の必要量: どちらの材料も冷却剤の使用によって性能が向上するが、ステンレス鋼の加工では、熱伝導率が低く、熱による工具摩耗が起こりやすいため、冷却剤の供給と濃度に関してより大きな要求が課される。
機械的特性と性能
軟鋼およびステンレス鋼部品の加工性能は、機械加工特性だけでなく、それぞれの機械的特性にも左右されます。強度、硬度、耐摩耗性、靭性はすべて、機能的で荷重を支える用途における材料選定の重要な要素となります。
強度と硬度
1045などの軟鋼は、圧延状態で約570 MPaの引張強度を有し、熱処理によって硬度を大幅に向上させることができます。304や316などのオーステナイト系ステンレス鋼は、通常500~620 MPaと同程度の引張強度を有しますが、オーステナイト結晶構造のため熱処理による硬化はできません。一方、420ステンレス鋼などのマルテンサイト系ステンレス鋼は、50 HRCを超える硬度まで熱処理することができ、摩耗が重要な用途に適した異なる性能特性を備えています。[5]
耐摩耗性
耐摩耗性は、材料の種類だけでなく、達成可能な硬度に大きく依存します。熱処理された軟鋼または中炭素鋼は、中程度の負荷用途において優れた耐摩耗性を発揮します。マルテンサイト系ステンレス鋼は、この性能と同等またはそれ以上の性能を発揮するだけでなく、耐食性も向上させるため、外科手術器具や食品加工用切断刃など、腐食環境下で使用される摩耗が重要な部品に適しています。オーステナイト系ステンレス鋼は、全体焼入れができないため、純粋な滑り摩耗用途においては、一般的に焼入れされた炭素鋼よりも耐摩耗性が低くなります。
耐衝撃性と強靭性
304や316などのオーステナイト系ステンレス鋼は、炭素鋼が脆くなる極低温用途を含む幅広い温度範囲で優れた靭性と耐衝撃性を発揮します。軟鋼は常温では良好な靭性を示しますが、低温用途向けに特別に配合されていない限り、低温では脆性破壊を起こしやすくなります。この特性から、オーステナイト系ステンレス鋼は、温度変化の激しい環境や低温環境で衝撃荷重を受ける部品に最適な選択肢となります。
長期的な耐久性
機械加工部品の長期耐久性は、機械的負荷と環境暴露の相互作用によって決まります。湿気や化学物質への曝露が少ない、管理された屋内環境では、軟鋼部品はステンレス鋼の材料費のほんの一部で優れた長期耐久性を発揮できます。しかし、湿気、化学物質への曝露、または繰り返しの洗浄サイクルがある環境では、初期費用は高くなりますが、ステンレス鋼は部品の耐用年数を通して軟鋼を大幅に上回ります。
例:
潤滑油が塗布された密閉型ギアボックス内で動作する工業用シャフトやギアは、一般的に中炭素鋼または合金鋼で製造されます。これは、制御された環境によって腐食リスクが抑えられ、熱処理によって歯面に必要な耐摩耗性が得られるためです。一方、洗浄サイクルや屋外環境にさらされる構造機械部品は、ステンレス鋼製の方が適しています。ステンレス鋼は耐腐食性に優れているため、長年の使用で徐々に劣化し、構造的な完全性を損なうことを防ぐことができます。
耐腐食性と環境適合性
耐食性は、特に湿気、化学物質、または衛生管理が義務付けられた環境にさらされる部品の場合、軟鋼とステンレス鋼のどちらを選ぶかを決定する際の重要な要素となることが多い。
さまざまな環境における軟鋼
軟鋼は本来、酸化に対する耐性を持っていません。大気中の水分にさらされると、数日で錆び始め、対策を講じなければ腐食は着実に進行します。乾燥した屋内の空調管理された環境では、特に基本的な保護コーティングを施していれば、軟鋼は長期間にわたって確実に機能します。しかし、湿度の高い屋外環境や化学物質にさらされる環境では、軟鋼は許容できる耐用年数を達成するために、塗装、粉体塗装、亜鉛めっき、メッキなどの堅牢な表面保護が必要です。[6]
ステンレス鋼の利点
ステンレス鋼の酸化クロム層は、酸素に触れると自然に形成され、表面に十分なクロムと酸素が存在すれば、損傷しても再生します。この自己修復特性により、ステンレス鋼は、塗布されたコーティングが損傷していないことを前提としない、優れた耐食性を発揮します。海水、工業用化学薬品、頻繁な洗浄など、過酷な環境下でも、ステンレス鋼、特に316などのモリブデン含有ステンレス鋼は、コーティングされた軟鋼よりもはるかに長く表面の完全性を維持します。軟鋼の場合、コーティングが破損すると基材がすぐに腐食にさらされます。
屋内と屋外の用途
湿度管理が徹底され、化学物質への曝露がない屋内用途では、適切なコーティングを施した軟鋼が費用対効果が高く耐久性に優れた選択肢となります。一方、屋外用途、あるいは繰り返し湿気にさらされる環境、化学物質との接触、衛生管理が求められる環境では、ステンレス鋼の本来持つ耐食性により、軟鋼に必要なメンテナンスやコーティングの塗り替えが不要になるため、コストが高くても十分に正当化されます。
業界の例
- 食品加工: ステンレス鋼(一般的には304または316)は、耐食性、洗浄性、および剥離や錆びやすい材料の使用を禁止する食品安全規制への適合性から、標準的な材料として用いられています。
- 医療機器: ステンレス鋼は、滅菌サイクルにおける耐腐食性、生体適合性、そして滑らかで消毒しやすい表面を維持できる能力といった利点から、広く用いられている。
- 構造: 軟鋼は、費用対効果が高く、適切なコーティングを施せば十分な性能を発揮するため、依然として主要な構造材料であり、ステンレス鋼は建築上の特徴や厳しい風雨にさらされる部品にのみ使用される。
- 海洋用途: ステンレス鋼、特に316ステンレス鋼は、海水噴霧にさらされる継手や金具類に好んで用いられる。軟鋼はコーティングを施しても急速に腐食してしまうためである。
コスト比較と生産効率
コスト面における考慮事項は、原材料価格だけにとどまりません。軟鋼とステンレス鋼で部品を製造する場合の総コストには、加工時間、工具消費量、仕上げ加工の要件、そして材料が耐用年数を通じてもたらす長期的な価値などが含まれます。
材料費の違い
軟鋼の原料は、一般的にステンレス鋼よりもキログラム当たりの価格が大幅に安く、その価格差は主にステンレス鋼の合金化に必要なクロムとニッケルの含有量によって決まります。市場状況やグレードによっては、ステンレス鋼の原料は同等の軟鋼原料の2~4倍の価格になる場合があり、材料費が両者の最も分かりやすい違いとなります。[7]
加工コストへの影響
原材料価格以外にも、加工コストはサイクルタイムや工具消費量によって変動する。
- サイクルタイム: ステンレス鋼は、切削速度の低下や、加工硬化や発熱を抑制するためのより保守的な送り速度戦略が必要となるため、一般的に加工サイクル時間が長くなります。
- ツール消費量: ステンレス鋼加工における工具摩耗率の上昇は、インサート交換の頻度を高め、部品あたりの工具コストを直接的に増加させる。
- メンテナンス要件: 主にステンレス鋼の加工に使用される機械は、より過酷な切削条件のため、冷却システムや切りくず処理部品の摩耗が増加する傾向がある。
仕上げと後処理コスト
湿気にさらされる環境で使用される軟鋼部品には、塗装、粉体塗装、メッキなどの保護仕上げが必要となり、それぞれに加工時間、材料費、リードタイムの増加を伴います。一方、ステンレス鋼部品は、美観のために研磨やブラッシングなどの仕上げが施される場合もありますが、耐腐食性のための保護コーティングは不要であるため、機能的な用途においてはそのコストを削減できます。
低減
初期加工コストだけを考慮すると、軟鋼の方がほぼ常に安価に見えます。しかし、コーティングのメンテナンス、腐食による故障の可能性、過酷な環境下での部品交換頻度など、総所有コストを考慮すると、ステンレス鋼は初期費用は高いものの、長期的にはより優れた価値を提供することがよくあります。適切なコスト比較は、使用環境と部品の想定耐用年数によって大きく異なります。
CNC加工プロジェクトに適した材料の選び方
被削性、機械的性能、耐食性、コストといった項目について比較検討を行った上で、最終段階として、これらの要素を具体的なプロジェクトにおける実用的な選定基準へと落とし込む必要がある。
軟鋼を選ぶべき時
軟鋼が適切な選択肢となるのは、次のような場合です。
- 予算は主な制約であり、 また、動作環境において、部品が著しい湿気や化学攻撃にさらされることはない。
- アプリケーションは構造的です強度と剛性が表面腐食耐性よりも重要であり、保護コーティングは製造工程の一部として許容される。
- この部品は一般的な産業用途に使用されます 管理された屋内環境、例えば、保守された施設内で稼働する機械ベース、ブラケット、または固定具など
ステンレス鋼を選ぶべき時
ステンレス鋼は、次のような場合に適切な選択肢となります。
- この部品は腐食しやすい環境で動作します屋外での暴露、海洋環境、または化学処理環境を含む
- 衛生的なパフォーマンスが求められます食品加工や医療用途など、表面の洗浄性や細菌の付着に対する耐性が規制要件となっている分野などにおいて、
- 高性能特性が求められるこれには、幅広い温度範囲での靭性や、部品の耐用期間中のコーティングメンテナンス不要性などが含まれます。
意思決定チェックリスト
実務的な選考プロセスでは、以下の点を評価する必要がある。
- 動作環境: 屋内環境、管理された環境、または湿気、化学物質、洗浄サイクルにさらされる環境
- 強度要件: 構造的な耐荷重要件と汎用的な機械的機能との比較
- 予算の制約: 初期費用に対する感度と、部品の耐用年数全体にわたる総所有コストとの比較
- 生産量: 加工コストの差が、想定されるバッチサイズ全体にわたってどのように変化するか
- 表面仕上げの期待値: 塗装仕上げが許容されるか、または腐食防止加工を施した素地表面が必要とされるか
実際のCNC加工事例
- 自動車用ブラケット(軟鋼製): 車両の保護された車体下部やエンジンルーム内の構造ブラケットには、強度とコストを効果的に両立させるために、一般的にコーティングされた軟鋼が使用される。
- 医療機器部品(ステンレス鋼): 手術器具や医療機器の筐体には、滅菌適合性、生体適合性、および規制遵守のためにステンレス鋼が必要となる。
- 船舶用ハードウェア(ステンレス鋼): 海水にさらされる継手、留め具、構造用金具には、長年の使用期間にわたって塩化物による腐食に耐えるために、316ステンレス鋼が必要です。
- 機械ベースおよび治具(軟鋼製): 管理された工場環境で使用されるワーク保持治具や機械ベースには、軟鋼が適しており、低コストで十分な剛性と耐久性を提供します。
結論
軟鋼とステンレス鋼はそれぞれCNC加工において独自の利点を持ち、加工性、機械的性能、耐食性、コストを比較すると、どちらの材料も絶対的に優れているとは言えないことが明らかです。軟鋼は加工速度が速く、材料コストが低く、管理された環境下では十分な性能を発揮する一方、ステンレス鋼は耐食性、衛生的な性能、そして過酷な条件下での長期耐久性を実現しますが、初期コストは高くなります。
最適な選択は、用途固有の要件、すなわち動作環境、機械的負荷、製造予算、および部品の期待耐用年数によって大きく左右されます。習慣や思い込みに頼るのではなく、これらの要素を慎重に評価する製造業者や製品設計者は、それぞれのプロジェクトにおいて性能とコストの最適なバランスを実現する材料選定を一貫して行うことができます。
参考情報
Ebrahimi, N., Roshanfar, M., Momeni, M., & Naboka, O. ( 2025 ). 現在の気候における大気腐食耐性鋼橋の腐食性能:性能レビュー。Materials 、18 (15)、3510。https ://doi.org/10.3390/ma18153510
Feng, Y., Dai, B., He, J., Liu, Z., Yang, F., & Jiang, B. (2024). Ceの微量添加による低炭素Nb-Ti耐候性鋼の強度向上. Journal of Materials Research and Technology , 33 , 2136–2152. https://doi.org/10.1016/j.jmrt.2024.09.221
Gramlich, A.、Helbig, C.、Schmidt, M.、Hagedorn, W. (2024). 最小限のコストと環境負荷で鋼材の性能を向上させるための包括的な設計アプローチ。Sustainable Materials and Technologies、41、e01040。https ://doi.org/10.1016/j.susmat.2024.e01040
花輪 隆(2010)金属とその応用に関する概観。エルゼビア電子書籍(3-24頁)。https ://doi.org/10.1533/9781845699246.1.3
Khidhir, GI、Baban, SA (2019). 1045中炭素鋼と316Lオーステナイト系ステンレス鋼の異種摩擦溶接接合部の効率。Journal of Materials Research and Technology、8 (2)、1926–1932。https ://doi.org/10.1016/j.jmrt.2019.01.010
Ozcatalbas, Y., & Ercan, F. (2003). 軟鋼の被削性に対する熱処理の影響. Journal of Materials Processing Technology , 136 (1–3), 227–238. https://doi.org/10.1016/s0924-0136(03)00273-5
炭素鋼および合金鋼の使用特性。(1998年)。ASM International eBooks(274~300ページ)。https ://doi.org/10.31399/asm.hb.mhde2.a0003104




