
CNCフライス加工は、現代の製造業において最も汎用性の高い加工方法の一つであり、単純な平面から複雑な三次元形状まで、あらゆる形状を一台の機械で加工することが可能です。しかし、あらゆるフライス加工の成功の鍵は、加工対象に合わせて厳選された切削工具にあります。工具の選択、材質、形状、コーティングは、部品の品質、加工効率、工具寿命、そして最終的には完成品の製造コストに直接影響を与えます。
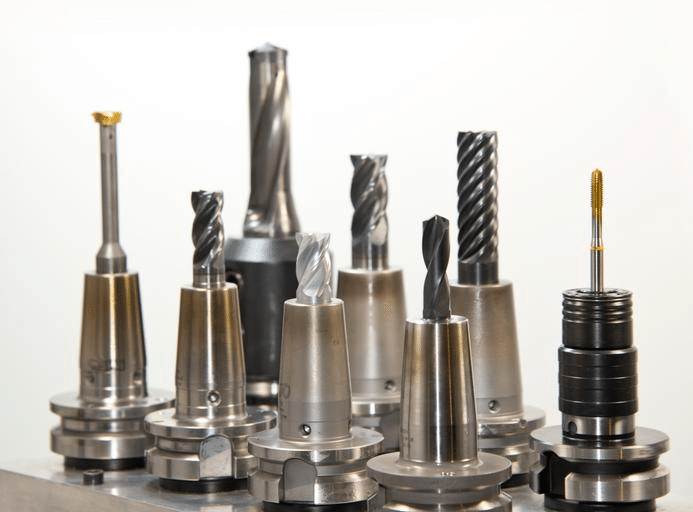
設備の整ったフライス加工工場では、それぞれ特定の作業用に設計された多種多様な切削工具が使用されます。エンドミルは、プロファイル加工、溝加工、輪郭加工の大部分を担い、フェースミルは大きな平面を効率的に加工します。また、ねじ切り、面取り、キー溝加工には、さまざまな特殊工具が使用されます。
CNCフライス加工用切削工具の理解
特定の工具の種類を比較する前に、フライス加工用切削工具とは何か、どのように材料を除去するのか、そしてさまざまな加工シナリオにおいて、どのような要素が工具の選択プロセスを左右するのかを明確にしておくことが有益です。
CNCフライス加工用切削工具とは何ですか?
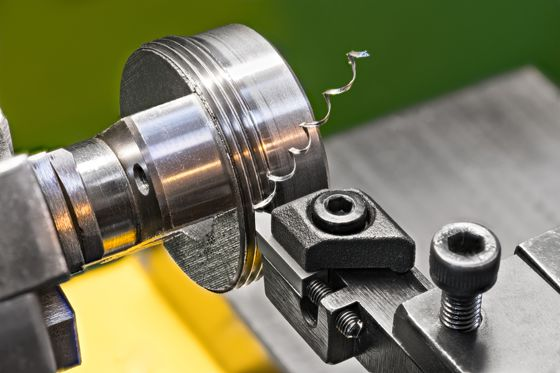
CNCフライス加工の切削工具は、1つまたは複数の切削刃を備えた回転工具であり、工具が回転しながらプログラムされた経路に沿って移動することで、工作物から材料を除去します。工作物が固定された工具に対して回転する旋削加工とは異なり、フライス加工ではこの関係が逆転します。工具が高速で回転する一方で、工作物は固定されているか、制御された軸に沿って移動し、切削刃に接触します。回転中に各切削刃が順番に工作物に接触することで、材料は切りくずの形で除去されます[1]。
フライス工具の主要構成要素
- 最先端の技術: 加工対象物に接触して材料を除去する、鋭利な刃先。刃の数と形状は、材料除去率と表面仕上げに直接影響する。
- フルート: 切削刃の間にあるらせん状または直線状の溝は、切りくずの排出のためのクリアランスを提供する。フルートの形状は、切りくずの流れ、切削力、および表面仕上げ品質に影響を与える。
- シャンク: 工具の円筒形部分で、機械の工具ホルダに保持される。シャンクの直径と長さは、工具の剛性と、過度のたわみを起こさずに達成できる最大切削深さに影響を与える。
- 工具コーティング: 過酷な切削条件下での耐摩耗性を向上させ、摩擦を低減し、工具寿命を延ばすために、薄くて硬い表面層を塗布する。
ツール選択に影響を与える要因
- ワークピース材質: 異なる材料を効率的に除去し、工具の摩耗を最小限に抑えるためには、異なる工具形状、刃数、およびコーティングが必要となる。
- 表面仕上げ要件: 精密な仕上げ加工には、荒削り加工とは異なる、より多くの刃先や特殊な形状を持つ工具が必要となることが多い。
- 部品の形状: 内側の角、深いポケット、複雑な輪郭など、それぞれに特定の工具径と形状が必要となり、それらを用いて必要な形状を正確に再現する必要があります。
- マシンの機能: スピンドル回転速度範囲、利用可能な馬力、および機械の剛性は、どの工具を効果的に使用できるか、またどのような切削条件で使用できるかに影響します。 【2].
アルミニウム製の航空宇宙用ブラケットと硬化鋼製の金型キャビティの加工は、材料によって工具の選択が劇的に変化することを示しています。アルミニウム部品には、高速かつ効率的な切りくず排出と優れた表面仕上げを実現するために、高ヘリックスで鋭利な刃先を持つ超硬エンドミルを高速スピンドルで回転させるのが適しています。一方、硬化鋼製の金型キャビティには、より頑丈な刃先形状を持つコーティングされた超硬またはセラミック製の工具が必要であり、より硬い材料を加工する際に発生する切削力と熱を制御するために、大幅に低い回転速度と送り速度で回転させる必要があります。
エンドミル:最も汎用性の高いCNCフライス加工ツール
エンドミルはCNCフライス加工の主力工具であり、他のどの工具よりも幅広い加工に対応できます。特定の形状や加工に適した工具を選択するためには、エンドミルの種類ごとの違いを理解することが不可欠です。
エンドミルとは何ですか?
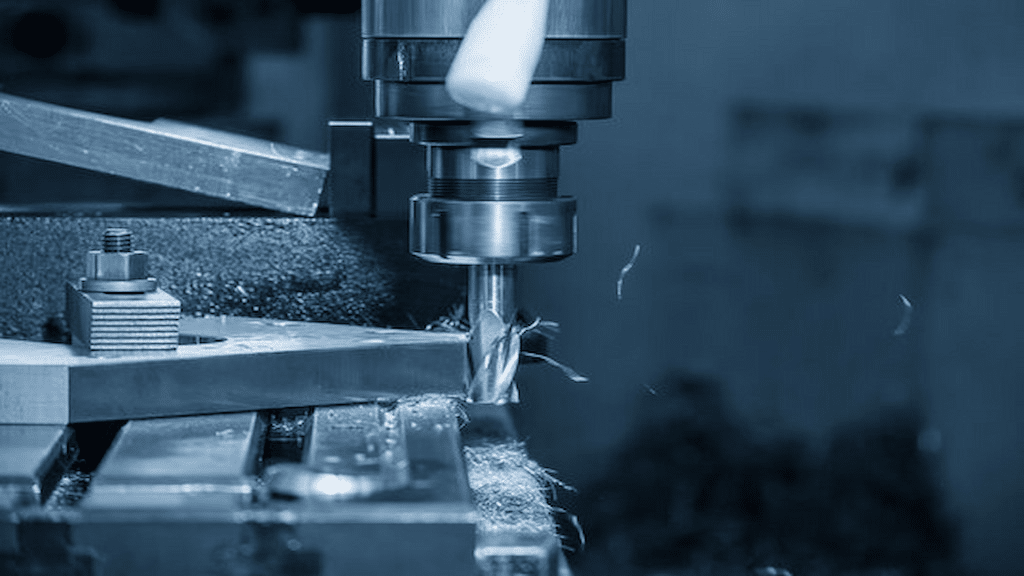
エンドミルは、端面と周辺面の両方に切削刃を持つ回転切削工具であり、複数の方向に同時に切削することができます。この点が、主に軸方向の切削によって丸穴を作るように設計されており、スロット加工、プロファイル加工、輪郭加工に必要な周辺切削能力を持たないドリルビットとエンドミルを区別する点です。エンドミルは材料に食い込み、プロファイルに沿って切削し、ポケットや輪郭を加工できるため、一般的なフライス加工作業においてドリルよりもはるかに汎用性が高いです[3]。
一般的なエンドミルの種類
- スクエアエンドミル: 底面が平らな刃先と鋭い90度の角が特徴で、スロット加工、角型ポケット加工、鋭い内角が求められる一般的な形状加工において標準的な選択肢となっています。
- ボールエンドミル: 半球状の切削先端部を備えているため、滑らかで連続的な曲面を加工できます。これらは、3D輪郭加工、金型加工、および滑らかな曲線面を必要とするあらゆる用途における標準的な工具です。
- コーナーラジアスエンドミル: 角型エンドミルの平坦な切削形状に、コーナー部分の小さな半径を組み合わせることで、刃先の強度を高め、チッピングの原因となる応力集中を低減します。この形状により、荒加工および中仕上げ加工における工具寿命が大幅に向上します。
- 荒削り用エンドミル: 鋸歯状または波状の刃先形状により、切りくずをより小さな断片に分割し、切削抵抗を低減して、表面仕上げを犠牲にする代わりに材料除去率を高めることができるため、仕上げ加工前の初期の材料除去段階に最適です。 【4].
代表的なアプリケーション
エンドミルは、幅広いフライス加工に対応します。
- スロッティング: 加工対象物に直線状の溝を切削する。通常は、溝の幅に合わせたサイズの角型エンドミルを使用する。
- プロファイリング: 部品の外周に沿ってプログラムされたツールパスに従い、部品の外側または内側の境界を定義された輪郭に加工すること。
- ポケットフライス加工: 閉じた境界の内側から材料を除去して凹状の空洞を作る加工法で、一般的には荒削りと仕上げのエンドミル加工を組み合わせて行う。
- 輪郭加工: 部品のCAD表面モデルから導き出された3次元ツールパスに従って、ボールエンドミルを使用して複雑で、多くの場合非平面の表面を加工する。
正面フライスとその表面加工における役割
エンドミルは輪郭加工やポケット加工の大部分を担いますが、フェースミルは大きく平坦な面を効率的かつ均一な仕上がりで加工するという明確な目的を持っています。エンドミルではなくフェースミルを使うべきタイミングを理解することは、効率的な工程計画において重要な要素となります。
フェイスミルとは何ですか?
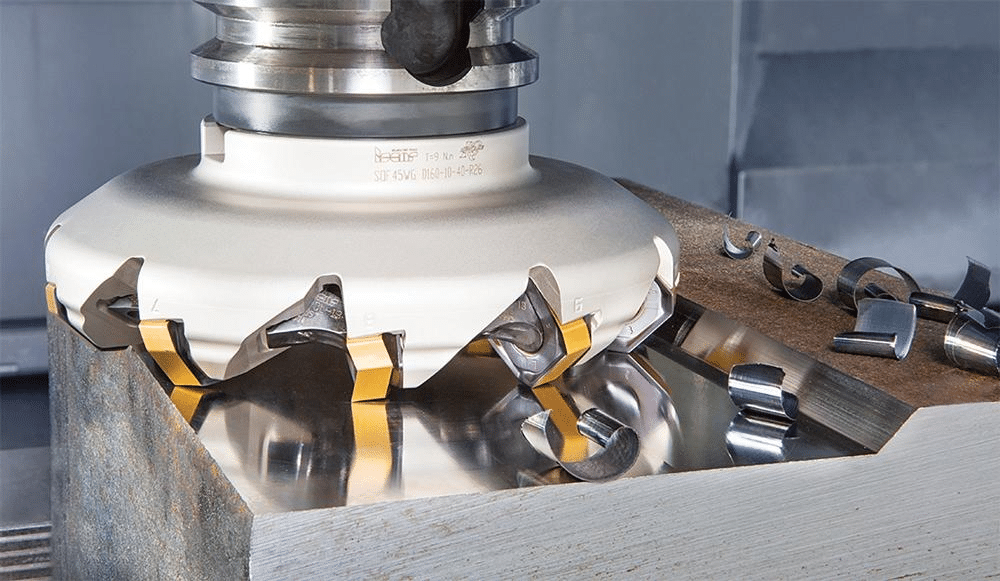
フェースミルは、通常、標準的なエンドミルよりも直径が大きく、周囲に複数の交換可能な切削インサートが配置されたフライス工具です。単一の一体型切削刃ではなく、フェースミルのマルチインサート設計により、各インサートが回転中にワークピースに短時間接触し、切削負荷を複数の刃に分散させ、同等のエンドミルでは達成できないほど広い切削幅を1回のパスで実現できます[5]。
正面フライスの利点
- より高速な材料除去: 正面フライスの広い切削幅と、複数のインサートが同時に係合する構造により、直径の小さいエンドミルを使用して複数回加工する場合に比べて、大きな平面をはるかに短い時間で加工することが可能になります。
- 広い平面部分の表面仕上げの向上: 正面フライス、特にワイパーインサートを装着したものは、1回のパスで広い範囲にわたって優れた平面度と表面仕上げを実現できます。これは、エンドミルを重ねてパスする方法では再現が難しいものです。
- 生産性の向上: 材料除去速度の向上と優れた表面仕上げの組み合わせにより、大きな平面形状を持つ部品の全体的なサイクルタイムが短縮されます。
一般的なアプリケーション
- 原材料の直角出し: 正面フライス加工は、多くの場合、未加工の棒材や板材に対して最初に行われる加工であり、その後の機械加工を開始する前に、平坦で正確な基準面を確立する。
- 基準面の準備: 後続の治具取り付けや測定に使用される基準面は、部品の他の部分との相対的な平面度と直角度を確保するために、一般的に正面フライス加工される。
- 大型ワークピースの表面仕上げ: 機械ベースや取付板などの大きな平面に対する最終仕上げ加工は、通常、必要な平面度と表面仕上げを効率的に実現するために、正面フライスを使用して行われます。 【6].
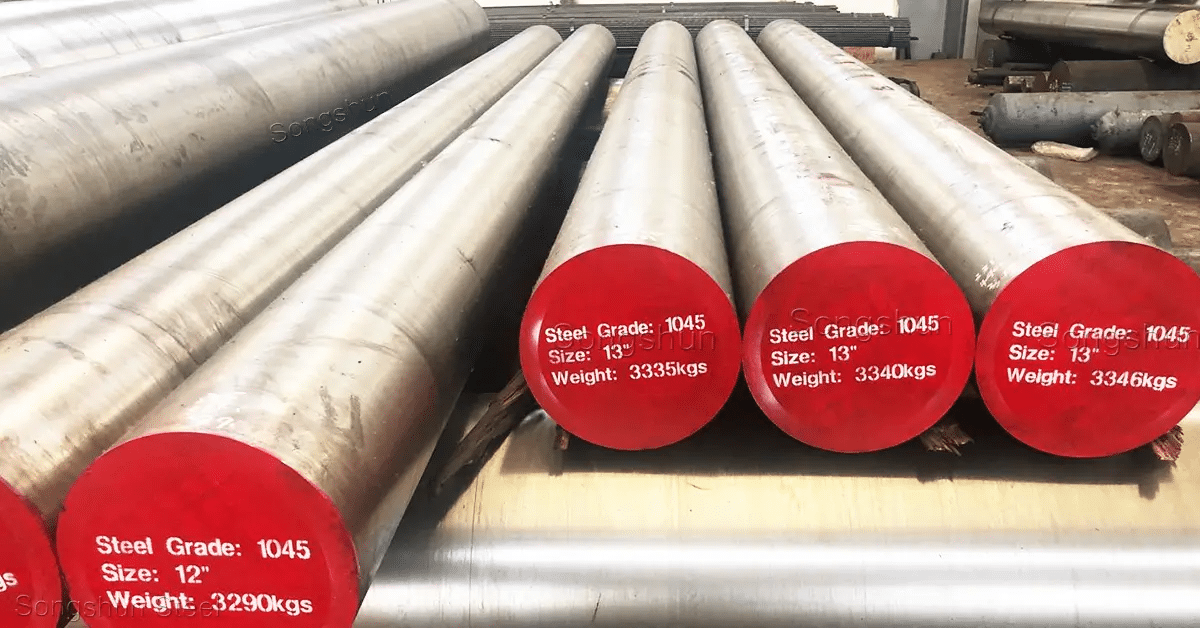
精密加工を開始する前に鋼材ブロックを正面フライス加工することは、多くの加工工程における標準的な最初のステップです。切断や粗加工工程でわずかに直角がずれていたり、表面が不均一な場合が多い未加工のブロックは、主要な基準面を正面フライス加工することで、正確で平坦な基準面を確立します。これらの基準面は、その後の部品に対するすべての治具操作および加工操作における信頼できる基準点として機能します。
その他の重要なCNCフライス加工用切削工具
エンドミルやフェースミル以外にも、汎用工具では効率的に対応できない特定の加工要件に対応する、さまざまな特殊切削工具が存在する。
シェルミルズ
シェルミルは、大径正面フライス工具であり、一体型のシャンクではなく、別体のアーバーに取り付けるように設計されているため、同径のソリッド工具では高価で重くなるような大径正面フライス加工や表面加工において経済的です。
ハエカッター
フライカッターは、回転ホルダーに取り付けられた単一の切削工具ビットを使用し、低コストで非常に優れた表面仕上げを実現します。特に、材料除去率よりも表面品質が重要な大型平面の仕上げ加工や、生産量に対してマルチインサート式正面フライス盤のコストが見合わない場合に有効です。
Tスロットカッター
Tスロットカッターは、機械テーブル、治具プレート、およびツーリングシステムで使用される特徴的なT字型スロットを加工するために設計された特殊工具です。通常、このカッターを使用するには、事前に直線状のスロットを加工する必要があります。その後、Tスロットカッターはスロットの底部を広げ、Tナットやボルトがスライドして所定の位置に固定されるアンダーカット形状を作成します。
面取りミル
面取りフライスは、鋭利なエッジを削り、バリを取り除き、部品のエッジに均一な角度の移行部を作成するために使用される角度付き切削工具です。面取りを行うことで、部品の取り扱い時の安全性が向上し、組み立てに適したエッジが形成され、鋭角部における応力集中を軽減することができます。
スレッドミル
ねじ切りフライスは、特殊な形状の切削工具のらせん状の補間によって内ねじと外ねじの両方を生成し、一点ねじ切りやタッピングの代替手段を提供します。ねじ切りフライスは、大径ねじ、硬い材料、および高価な部品のタップ破損が許容されない用途に特に価値があります[7]。
キーシートとウッドラフのカッター
キー溝カッターは、シャフトとギアやプーリーなどの取り付け部品との間でトルクを伝達するキーをはめ込むための直線状の溝を加工します。ウッドラフカッターは、ウッドラフキーに使用される湾曲した底部のキー溝形状を加工します。ウッドラフキーは、自動調心キー溝を必要とするシャフト用途でよく用いられる設計です。
例:
高価な航空宇宙部品にねじ切りフライスを使用してねじを加工する場合、この工具カテゴリーが従来のタッピングと並んで存在する理由がよくわかります。チタンや高強度鋼製の航空宇宙用継手では、高価でほぼ完成している部品内部でタップが破損すると、部品全体を廃棄せざるを得なくなる可能性があります。ねじ切りフライス加工では、このリスクを完全に回避できます。ねじ切りフライスのらせん状の補間経路は、タップが盲穴に軸方向に進む場合のような工具の破損リスクを伴わず、しかも正確で再現性の高いねじ形状を実現できるからです。
切削工具材料とコーティング
切削工具の基材と、それに施されるコーティングの組み合わせによって、特定の切削条件下での工具の性能、寿命、そして効果的に加工できる材料が決まります。
高速度鋼(HSS)
高速度鋼工具は靭性に優れ、比較的安価であるため、特に少量生産やジョブショップ環境での汎用加工に適しています。主な制限は、超硬合金に比べて耐熱性が低いため、急速な摩耗や刃先の破損を起こさずに使用できる切削速度が制限されることです[8]。
超硬工具
超硬工具は、高速度鋼(HSS)に比べて硬度と耐熱性が大幅に向上しており、特にサイクルタイム効率が重要な生産環境において、より高速な切削速度と長い工具寿命を実現します。ただし、HSSに比べて脆性が高いため、断続切削や剛性不足の場合には、超硬工具は欠けやすいという欠点があります。
セラミックおよびCBN工具
セラミック工具や立方晶窒化ホウ素(CBN)工具は、高温・高速で硬化鋼や超合金を加工する場合に用いられます。これらの工具は卓越した高温硬度を持つため、超硬合金では到底耐えられないような高速切削が可能です。これらの材料は脆いため、安定した剛性の高い加工装置が必要ですが、設計された特定の硬質材料加工用途において、大幅な生産性向上を実現します。
一般的な工具コーティング
- TiN(窒化チタン): コーティングされていない工具に比べて硬度が向上し、摩擦が低減される汎用コーティングで、幅広い一般機械加工用途に適しています。
- TiAlN(窒化チタンアルミニウム): 優れた耐熱性を備え、鋼材やステンレス鋼の乾式加工や高速加工に最適です。
- AlTiN(窒化アルミニウムチタン): TiAlNよりもさらに優れた高温性能を発揮し、硬化材や難削材の加工に使用される工具に一般的に用いられています。
- DLC(ダイヤモンドライクカーボン): 摩擦係数が非常に低いため、構成刃先や切りくず付着が懸念されるアルミニウムや複合材料などの非鉄金属や研磨材の加工に最適です。 【9].
コーティングが性能を向上させる仕組み
- 摩耗の軽減: 硬質コーティングは切削刃の摩耗を防ぎ、工具の寿命を延ばします。
- 耐熱性の向上: コーティングは工具基材への熱伝達を抑制し、切削時に発生する高温下でも刃先の硬度を維持する。
- より長い工具寿命: 耐摩耗性と耐熱性の複合的な効果により、コーティングされた工具は、同等の非コーティング工具よりもはるかに多くの部品に対して切削性能を維持することができる。
例:
硬化鋼部品の加工にTiAlNコーティングされた超硬エンドミルを使用することで、用途に応じたコーティング選択の有効性を示すことができます。超硬合金の基材硬度とTiAlNの耐熱性の組み合わせにより、この工具は硬化工具鋼の加工時に発生する高温下でも刃先を維持できます。一方、コーティングされていない工具やTiNコーティングされた工具では、急速に摩耗し、より頻繁な交換が必要になります。
CNCフライス加工用切削工具の選定におけるベストプラクティス
適切な工具を常に選択するには、工具の選択を単独の決定事項として扱うのではなく、材料、形状、切削条件を総合的に考慮する必要がある。
ツールと素材を合わせる
- アルミニウム: 高らせん形状で鋭利な刃先を持つ超硬工具を高速で回転させることを推奨し、効率的な切りくず排出と優れた表面仕上げを優先する。
- 鋼: 適度な切削力に耐えるために必要な靭性と耐摩耗性のバランスが取れた、堅牢な刃先形状と適切なコーティングを備えた工具が必要となる。
- ステンレス鋼: 加工硬化や発熱を制御するためには、鋭利な刃先と慎重なパラメータ制御が求められ、多くの場合、正の形状を持つコーティングされた超硬工具が好まれる。
- チタン: チタン加工特有の熱集中を管理するために特別に選択されたコーティングと形状を備え、低切削速度と高送り速度に対応するように設計された工具が必要となる。
ツール形状を考慮する
- フルートの数: フルートの数が少ないほど切りくず排出性が向上し、軟質材料や積極的な材料除去に適している一方、フルートの数が多いほど切りくず量が少なくなる硬質材料の表面仕上げが向上する。
- ねじれ角: らせん角が大きいほど、せん断作用と切りくず排出性が向上し、特にアルミニウムなどの軟質材料において有効である。
- ツール直径: 直径が大きいほど剛性と材料除去率が向上する一方、直径が小さいほど狭い内部構造や微細な部分にアクセスしやすくなる。
切削パラメータの最適化
- 主軸速度: 適切な表面切削速度を実現するには、工具の材質、コーティング、および被削材に合わせて選択する必要があります。
- 送り速度: 切りくずの厚さを制御し、切削力と表面仕上げの両方に直接影響を与える。主軸回転速度と切削深さとのバランスを取る必要がある。
- 切込み深さ: 荒削り加工では、材料除去量を最大化するために切削深さを大きくするのに対し、仕上げ加工では、寸法精度と表面品質を確保するために切削深さを浅くする。
工具の摩耗を監視する
切削力の増加、表面仕上げの劣化、寸法ずれ、切削音の変化など、工具摩耗の兆候を認識することで、部品の品質問題や工具の致命的な破損を引き起こす前に、適切なタイミングで工具を交換することが可能になります。
加工コストを削減する
適切なパラメータの選択と適時の交換を含む効果的な工具寿命管理は、適切な工具のメンテナンスと保管と組み合わせることで、生産実行全体にわたって一貫した部品品質を維持しながら、工具の全体的な支出を削減します[10]。
結論
適切なCNCフライス加工用切削工具の選定は、精度、効率性、そしてコスト効率の高い生産を実現する上で不可欠です。エンドミルは、プロファイル加工、溝加工、輪郭加工の大部分を優れた汎用性で処理し、フェースミルは、広い面積にわたって平坦で高精度な表面仕上げを実現するのに優れています。ねじ切りミル、面取りミル、キー溝カッターなどの特殊工具は、汎用工具では効率的に対応できない部分を補います。
工具の形状だけでなく、基材とコーティングの選択も、特定の切削条件下での工具の性能と生産における寿命を左右します。工具の材質、形状、切削パラメータを被加工材と部品の要件に適合させることが、効率的で費用対効果の高い加工プロセスと、工具の過剰な摩耗、表面仕上げの悪さ、部品品質のばらつきといった問題に悩まされるプロセスとの決定的な違いとなります。生産工程全体を通して一貫して適用される、慎重な工具選定は、機械から出てくるすべての部品において大きな成果をもたらします。
参考情報
Bag, R.、Panda, A.、Sahoo, AK、Kumar, R. (2022). 乾燥環境下におけるAISI 4340鋼の持続可能な高速硬質加工. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC、Baumann, C.、Brünner, J.、Kolozsvari, S.、Mayrhofer, PH、およびBleicher, F. (2026). C45E鋼の乾式加工におけるTiN、(Ti,Al)N、および(Ti,Al,Ta,Ce)Nコーティング工具の性能。CIRP Journal of Manufacturing Science and Technology、66、31–40。https : //doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R., & Patange, A. (2021). 従来型および人工知能アプローチを用いたフライス工具インサートの監視:レビュー. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M., & Song, H. (2023). 回転レムニスケートフライスの設計と切削性能に関する研究. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S.、Friedrich, M.、Heidemann, N.、Döpper, F. (2024). 工具鋼Toolox 44の荒加工および仕上げ加工用超硬ソリッドエンドミルの工具コンセプト。Journal of Manufacturing and Materials Processing、8 (4)、170。https ://doi.org/10.3390/jmmp8040170
Khattab, A.、Sztankovics, I.、Felhő, C. (2025). プランジフライス加工と正面フライス加工の予備的な実験的比較:切削パラメータが切削力と表面粗さに及ぼす影響。Eng —Advances in Engineering、6 (6)、128。https ://doi.org/10.3390/eng6060128
Laghari, RA、および Mekid, S. (2023). 機械加工プロセスのIIoTベースの状態監視に向けた包括的なアプローチ。Measurement 、 217、113004。https : //doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A., & Berisha, B. (2025). 時間効率の良い加工におけるツールパス計画とCNC機械性能の最適化。Machines 、 13 ( 1)、65。https ://doi.org/10.3390/machines13010065
Silva, FJG、Martinho, RP、Magalhães, LL、Fernandes, F.、Sales-Contini, RCM、Durão, LM、Casais, RCB、Sousa, VFC (2024). 生産性、工具摩耗、表面粗さ、振動に対する異なるフライス加工戦略の比較研究。Journal of Manufacturing and Materials Processing、8 (3)、115。https ://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). ねじ切りフライスによる内ねじ成形の解析的および図式的プロファイリング。応用科学、15 (13)、7308。https ://doi.org/10.3390/app15137308