

La saldatura ad arco è il nome dato a una classe di processi di saldatura che fondono e fondono insieme i metalli usando un arco elettrico come fonte di calore. Questo metodo potrebbe o meno richiedere pressione o metallo di riempimento per creare una giunzione tra i metalli.
Un arco elettrico è una scarica di corrente elettrica attraverso un'intercapedine in un circuito, mantenuta da una colonna di gas ionizzata termicamente nota come plasma. Per innescare l'arco, l'elettrodo viene toccato brevemente sul pezzo da saldare e poi ritirato rapidamente a breve distanza, creando l'arco. Questo arco produce temperature superiori a 5500°C (10,000°F), che sono abbastanza calde da fondere qualsiasi metallo. Il metallo fuso, costituito dal metallo base ed eventualmente dal metallo d'apporto, si raccoglie attorno alla punta dell'elettrodo. Il metallo d'apporto viene introdotto durante il processo della maggior parte delle procedure di saldatura ad arco per aumentare il volume e la resistenza del giunto di saldatura. Il bagno di saldatura fuso si solidifica e forma un legame forte mentre l'elettrodo si muove lungo il giunto.
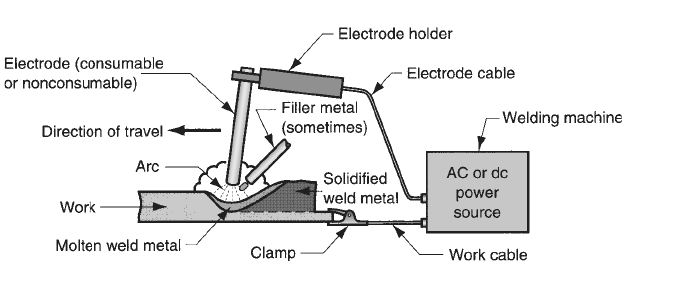
I saldatori possono farlo manualmente o meccanicamente, utilizzando saldatrici robotizzate, automatiche o meccaniche, per spostare l'elettrodo rispetto al pezzo in lavorazione. La saldatura ad arco manuale è difficile in quanto l'abilità e la diligenza del saldatore hanno un ruolo importante nella qualità del giunto di saldatura. Il tempo dell'arco, a volte noto come tempo di accensione dell'arco, è un modo comune per valutare la produttività nella saldatura ad arco perché rappresenta la percentuale di ore di lavoro dedicate all'attività di saldatura ad arco.
Il tempo d’arco può essere calcolato con la seguente formula:
Tempo dell'arco = (tempo in cui l'arco è attivo) / (ore lavorate)
Poiché la saldatura manuale richiede una precisa coordinazione occhio-mano, la durata dell'arco è solitamente del 20% o meno perché i saldatori devono fare pause regolari per prevenire l'affaticamento. Al contrario, a seconda della particolare operazione, la durata dell’arco potrebbe aumentare fino a circa il 50% per la saldatura meccanica, robotizzata e automatica, aumentando l’uniformità e la produttività della saldatura.
Tecnologia generale della saldatura ad arco
Esaminare alcune delle sfide tecniche generali relative a questi processi è importante prima di entrare nei processi AW specifici.
Elettrodi
Gli elettrodi nella saldatura ad arco sono classificati in due categorie principali: consumabili e non consumabili. Gli elettrodi consumabili forniscono il metallo di riempimento necessario per la saldatura. Sono disponibili come bacchette (chiamate anche stick) e fili. In generale, le bacchette per saldatura hanno diametri non superiori a 9.5 mm (3/8 pollici) e lunghezze che vanno da 225 a 450 mm (da 9 a 18 pollici). La sostituzione occasionale delle bacchette, che riduce il tempo dell'arco del saldatore, è uno svantaggio del loro impiego nella saldatura di produzione. Tuttavia, possono esserci interruzioni minime quando si utilizza filo di saldatura consumabile, che può essere continuamente immesso nel bagno di saldatura da bobine. Quando l'arco consuma fili e bacchette, viene aggiunto altro materiale alla giunzione di saldatura.
Gli elettrodi non consumabili non si fondono; sono composti principalmente da tungsteno (e molto raramente, carbonio). Anche se si dice che questi elettrodi non siano consumabili, alla fine vaporizzano, proprio come fa un utensile da taglio. Qualsiasi metallo di riempimento necessario deve essere fornito separatamente quando si utilizzano elettrodi non consumabili; questo di solito si fa inserendo un filo nel bagno di saldatura.
Schermatura dell'arco
Quando si uniscono metalli ad alte temperature, ossigeno, azoto e idrogeno nell'aria possono reagire chimicamente con i metalli. Queste reazioni possono causare un significativo deterioramento delle qualità meccaniche del giunto di saldatura. Per questo motivo, quasi tutti i metodi AW includono un modo per nascondere l'arco dall'aria circostante. La schermatura dell'arco si ottiene avvolgendo il bagno di saldatura fuso, la punta dell'elettrodo e l'arco con uno strato di gas, flusso o entrambi per impedire che il metallo di saldatura venga esposto all'aria. Elio e argon sono due gas inerti che vengono frequentemente utilizzati come schermi.
Quando si utilizzano tecniche AW specifiche per saldare metalli ferrosi, l'anidride carbonica e l'ossigeno vengono generalmente utilizzati insieme all'argon e/o all'elio per creare un ambiente ossidante e regolare la forma della saldatura. Una sostanza chiamata fondente viene utilizzata per sciogliere impurità e ossidi indesiderati e impedirne la formazione, facilitandone la rimozione. Il flusso copre il processo di saldatura e protegge il metallo di saldatura fuso mentre si scioglie e si trasforma in scorie liquide. Dopo il raffreddamento le scorie induriscono e necessitano di essere raschiate mediante scalpellatura o spazzola. In genere, il flusso è progettato per raggiungere altri tre obiettivi: (1) creare uno schermo per il processo di saldatura; (2) mantenere l'arco; e (3) ridurre gli schizzi.
Per ogni processo viene utilizzato un diverso meccanismo di applicazione del flusso. Esistono tre modi diversi per applicare il flusso: (1) versando il flusso granulare direttamente sull'operazione di saldatura; (2) coprire l'operazione con un elettrodo rivestito di materiale fondente, che si scioglie durante il processo di saldatura; e (3) utilizzando elettrodi tubolari, che hanno un nucleo che contiene il flusso e lo rilascia quando l'elettrodo si consuma. Approfondiremo questi metodi nelle nostre spiegazioni delle varie procedure AW.
Fonte di energia nella saldatura ad arco
La saldatura ad arco utilizza sia corrente alternata (CA) che corrente continua (CC). Le macchine AC spesso si limitano alla saldatura dei metalli ferrosi; tuttavia, sono meno costosi da acquistare e gestire. Le apparecchiature CC sono generalmente note per l'eccellente controllo dell'arco e possono essere utilizzate con buoni risultati su tutti i metalli.
Processi di saldatura ad arco con elettrodi consumabili
Saldatura ad arco in metallo schermato (SMAW)
La procedura di saldatura ad arco nota come saldatura ad arco di metallo schermato (SMAW) utilizza un elettrodo consumabile costituito da un'asta di metallo di apporto rivestita con sostanze chimiche per fungere da schermo e flusso. Tipicamente, il bastoncino di saldatura ha dimensioni da 2.5 a 9.5 mm di diametro e da 225 a 450 mm di lunghezza. Poiché la composizione del metallo d'apporto utilizzato nella barra è tipicamente abbastanza simile a quella del metallo base, deve essere compatibile con il metallo da saldare. Il rivestimento è costituito da cellulosa in polvere (polveri di legno e cotone), ossidi, carbonati e altri materiali combinati con un legante silicato per tenere insieme il tutto. A volte al rivestimento vengono aggiunti componenti leganti e altro metallo d'apporto mediante l'aggiunta di polveri metalliche.
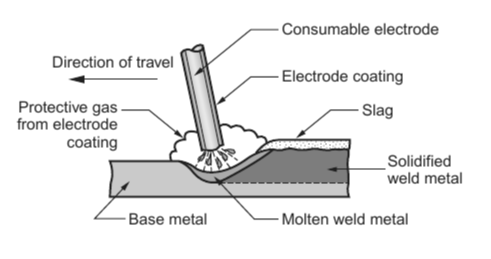
Il rivestimento viene sciolto dal calore del processo di saldatura, creando scorie e un ambiente protettivo per il processo di saldatura. Aiuta inoltre a controllare la velocità con cui l'elettrodo si scioglie e a stabilizzare l'arco. Quando il bastoncino di saldatura è in uso, la sua estremità metallica nuda, che è quella opposta alla punta di saldatura, è fissata a un portaelettrodo collegato all'alimentazione. Una maniglia isolata sul supporto consente a un saldatore umano di afferrarlo e controllarlo. Gli SMAW funzionano solitamente a tensioni da 15 a 45 V e correnti da 30 a 300 A. I metalli da saldare, il tipo e la lunghezza dell'elettrodo e la profondità di penetrazione della saldatura necessaria influenzano la scelta dei parametri di potenza.
Il lavoro manuale viene generalmente utilizzato per la saldatura ad arco di metalli schermati. Condotte, costruzione di macchinari, costruzioni navali, fabbricazione di officine e lavori di riparazione sono esempi di applicazioni comuni. Per porzioni più spesse (oltre 5 mm/3/16 pollici), la sua maggiore densità di potenza lo rende il metodo preferito rispetto alla saldatura ossitaglio. Essendo la più economica e portatile tra tutte le tecniche AW, SMAW è incredibilmente adattabile.
Uno svantaggio dell'utilizzo di elettrodi consumabili nella saldatura ad arco di metallo schermato come processo di produzione è questo. È necessario sostituire regolarmente i bastoncini poiché si usurano. Con questa procedura di saldatura la durata dell'arco viene ridotta. Il livello che può essere utilizzato al momento è un'altra restrizione. I livelli di corrente devono essere mantenuti entro un intervallo di sicurezza durante l'avvio di un nuovo cordone di saldatura poiché la lunghezza dell'elettrodo varia durante il funzionamento e questa lunghezza influenza il riscaldamento della resistenza dell'elettrodo. Se ciò accade, il rivestimento si surriscalderà e si scioglierà prematuramente. Utilizzando un elettrodo a filo alimentato continuamente, alcune tecniche AW alternative superano i limiti di lunghezza del bastone di saldatura SMAW.
Saldatura ad arco metallico a gas (GMAW)
La saldatura ad arco gas-metallo (GMAW) è un processo di saldatura ampiamente utilizzato in cui un elettrodo a filo metallico nudo consumabile viene alimentato continuamente attraverso una pistola di saldatura. Il gas viene immesso nell'arco per creare una schermatura che mantenga pulita la saldatura. L'alimentazione automatica del filo nudo da una bobina consente il funzionamento continuo e un utilizzo economico del materiale. La scelta del diametro del filo per GMAW dipende tipicamente dal tasso di deposito richiesto e dallo spessore del materiale da saldare e può variare da 0.8 a 6.5 mm (da 1/32 a 1/4 pollici).
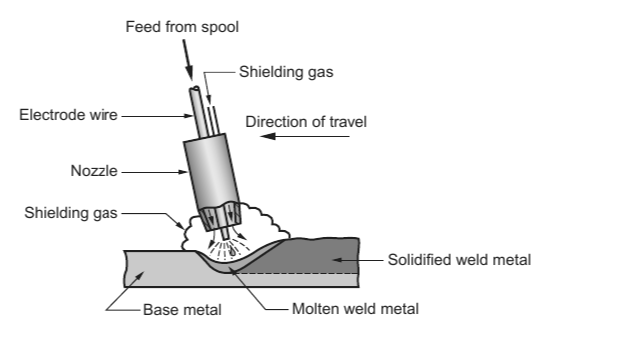
La schermatura può essere ottenuta utilizzando una varietà di gas, inclusi gas attivi come l'anidride carbonica e gas inerti come l'argon e l'elio. Il metallo da saldare determina, tra le altre cose, quale di questi gas deve essere utilizzato. Mentre l'anidride carbonica viene spesso utilizzata per la saldatura di acciai a basso e medio tenore di carbonio, i gas inerti sono preferiti per la saldatura di leghe di alluminio e acciai inossidabili. GMAW è il metodo migliore per eseguire numerosi passaggi di saldatura su un singolo giunto perché utilizza gas di protezione per eliminare la necessità di pulizia e macinazione manuale delle scorie.
Alla fine degli anni '1940, l'argon fu utilizzato per la prima volta per la saldatura dell'alluminio con il metodo GMAW, precedentemente noto come saldatura MIG (Metal Inert Gas). L'espressione "saldatura a CO2" nacque quando la CO2 venne utilizzata come gas di protezione più economico per la saldatura dell'acciaio. Con il progredire delle tecniche di saldatura, vennero impiegate diverse combinazioni di gas, tra cui CO2 e argon, e persino ossigeno e argon.
Per una gamma di metalli ferrosi e non ferrosi, questa tecnica di saldatura è preferita nelle attività di fabbricazione. GMAW ha una serie di vantaggi rispetto alla saldatura ad arco con elettrodo a bastoncino (SMAW). Riduce i tempi di fermo e aumenta il tempo dell'arco quando viene eseguita manualmente utilizzando filo continuo anziché saldare con elettrodi. Inoltre, l'alimentazione continua del filo di GMAW ne migliora l'idoneità per le procedure di saldatura automatizzate. Inoltre, c'è meno spreco di metallo di riempimento perché non ci sono monconi di elettrodo rimasti, a differenza della saldatura con elettrodo. Ciò si traduce in un maggiore utilizzo del materiale.
GMAW è unico in quanto il processo elimina la necessità di flusso, quindi viene eliminata la rimozione delle scorie. Oltre ad essere più adattabile dello SMAW, vanta anche tassi di deposizione migliori. Grazie a queste qualità, che garantiscono efficienza, convenienza e versatilità per una vasta gamma di lavori di saldatura, è l'opzione preferita per numerose applicazioni industriali.
Saldatura ad arco animato (FCAW)
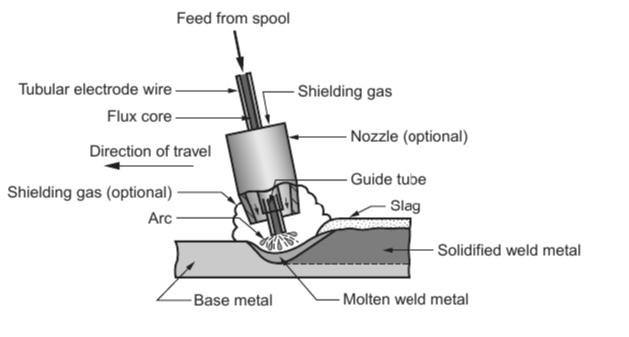
Nei primi anni '1950, la saldatura ad arco con anima di flusso (FCAW) è stata sviluppata come soluzione agli svantaggi degli elettrodi a stecca nella saldatura ad arco con metallo schermato. La FCAW utilizza tubi riempiti di flusso, un elettrodo consumabile continuo e altri materiali, tra cui elementi di lega e deossidanti. Questo "filo" tubolare flessibile è disponibile in bobine ed è pensato per essere alimentato in modo continuo attraverso la pistola di saldatura.
FCAW è disponibile in due tipologie principali: autoprotetto e con protezione a gas. La variante autoprotetta non dipende dai gas di protezione esterni poiché produce gas per proteggere l'arco attraverso il flusso all'interno del nucleo. Simile alla saldatura ad arco di gas metallico (GMAW), la forma con protezione di gas è stata progettata per la saldatura dell'acciaio e utilizza gas forniti all'esterno. Questo tipo combina efficacemente parti di SMAW e GMAW utilizzando anidride carbonica per gli acciai dolci o una combinazione di argon e anidride carbonica per gli acciai inossidabili.
Similmente al GMAW, il FCAW presenta vantaggi come l'alimentazione continua degli elettrodi, che aumenta la produzione. Produce saldature eccellenti, lisce e uniformi durante la saldatura di acciaio e acciaio inossidabile di diversi spessori. Il metodo è preferito in molte applicazioni industriali grazie alla sua efficienza e versatilità.
Come mostrato nell'illustrazione seguente, FCAW può distinguere tra i due tipi di processi utilizzando gas di protezione opzionali.
Saldatura elettrogas (EGW)
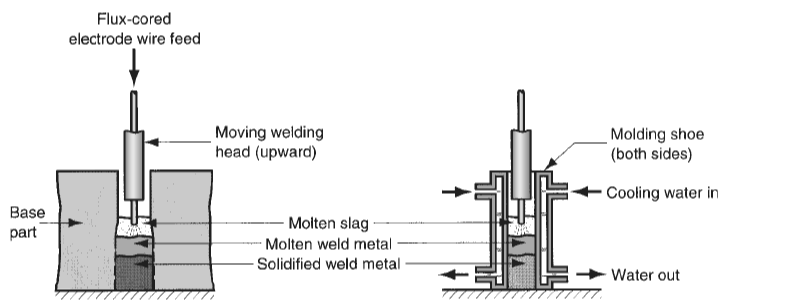
La procedura AW nota come saldatura elettrogas (EGW) utilizza pattini di stampaggio per mantenere il metallo fuso in posizione insieme a un elettrodo consumabile continuo (filo animato o filo nudo con gas di protezione forniti esternamente). La saldatura di testa verticale è l'utilizzo principale di questa tecnologia. La procedura può essere considerata un'applicazione specifica dell'FCAW autoprotetto quando viene utilizzato il filo dell'elettrodo animato poiché non vengono forniti gas esterni. Un caso unico di GMAW si verifica quando un filo elettrodico nudo viene utilizzato insieme a gas di protezione provenienti da una fonte esterna. Per evitare di essere aggiunti al bagno di saldatura, i pattini di formatura sono raffreddati ad acqua. In concomitanza con i bordi dei componenti sottoposti a saldatura, le scarpe creano una cavità simile ad uno stampo che viene gradualmente riempito con metallo fuso dalle porzioni di elettrodo e base. Una testa di saldatura mobile che si sposta verticalmente verso l'alto completa automaticamente la procedura in un unico passaggio, riempiendo la cavità.
Le principali industrie che utilizzano la saldatura elettrogas sono la cantieristica navale e la costruzione di grandi serbatoi di stoccaggio. Queste industrie utilizzano acciaio (a basso e medio tenore di carbonio, a bassa lega e alcuni acciai inossidabili). EGW può gestire spessori di grezzo che vanno da 12 a 75 mm. Può essere utilizzato anche per saldature d'angolo e scanalate, sempre in orientamento verticale, oltre alla saldatura di testa. Occasionalmente è necessario costruire scarpette di formatura appositamente progettate per le forme dei giunti associate.
Saldatura ad arco sommerso (SAW)
La saldatura ad arco sommerso (SAW) è un processo di saldatura ad arco che impiega un elettrodo a filo nudo continuo e consumabile, con schermatura dell'arco fornita da una coltre di flusso granulare. Una bobina automatizzata alimenta il filo dell'elettrodo nell'arco. Secondo la figura seguente, il flusso viene depositato nel giunto per gravità da una tramoggia proprio di fronte all'arco di saldatura. Il processo di saldatura è completamente immerso nella coltre di flusso granulare, eliminando radiazioni, scintille e schizzi così pericolosi in altre tecniche AW. Di conseguenza, lo schermo facciale piuttosto ingombrante necessario per le altre operazioni (occhiali e guanti protettivi, ovviamente) non deve essere indossato dall'operatore di saldatura in SAW.
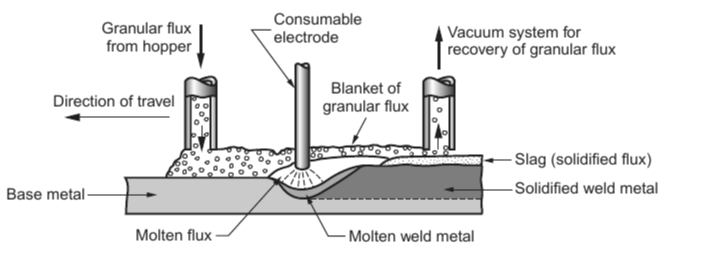
Una scoria simile al vetro si forma sulla parte superiore del giunto di saldatura quando il flusso vicino all'arco si scioglie e si mescola con il metallo fuso per eliminare le impurità. Un giunto di saldatura superiore con notevole tenacità e duttilità è prodotto dalle scorie e dai grani di flusso non fusi sulla parte superiore, che agiscono anche come buon isolamento termico e protezione atmosferica per la regione di saldatura. Grazie a questa eccellente protezione, la zona di saldatura si raffredda gradualmente. I residui di saldatura non fusi possono essere recuperati e riutilizzati, come illustrato in figura. Solitamente a mano, la scoria solida che copre la saldatura deve essere scheggiata via.
La saldatura ad arco sommerso è spesso utilizzata nella produzione di forme strutturali in acciaio, componenti di saldatura per macchinari pesanti e giunzioni longitudinali e circonferenziali per condotte, serbatoi e recipienti a pressione di grande diametro. Piastre di acciaio di spessore pari o superiore a 25 mm (1.0 pollici) sono spesso saldate in questi tipi di applicazioni. Gli acciai ad alto tenore di carbonio, gli acciai per utensili e la maggior parte dei metalli non ferrosi non possono essere facilmente saldati utilizzando SAW; solo gli acciai a basso tenore di carbonio, quelli debolmente legati e gli acciai inossidabili possono esserlo. I pezzi devono sempre essere orientati orizzontalmente a causa dell'alimentazione per gravità del flusso granulare e spesso è necessaria una piastra di supporto sotto la giunzione durante la saldatura.
Processi di saldatura ad arco con elettrodi non consumabili
Saldatura ad arco di tungsteno con gas (GTAW/TIG)
La saldatura ad arco con gas tungsteno (GTAW) è una procedura di saldatura ad arco che combina un elettrodo di tungsteno non consumabile e un gas inerte per schermare l'arco. A volte è chiamata saldatura a gas inerte di tungsteno (TIG) o saldatura WIG in Europa (con la "W" che sta per Wolfram, il simbolo chimico del tungsteno). È possibile utilizzare questa tecnica con o senza metallo di apporto. A differenza delle tecniche con elettrodi consumabili, in cui il metallo di apporto viene trasportato attraverso l'arco, viene introdotto separatamente da una barra o un filo e fuso dal calore dell'arco.
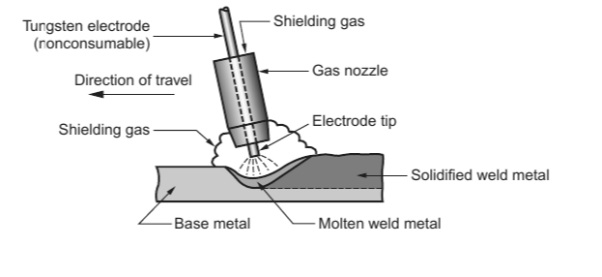
L'elevato punto di fusione del tungsteno di 3410 gradi Celsius (6170 gradi Fahrenheit) lo rende un materiale eccellente per gli elettrodi. I gas di protezione standard sono costituiti da elio, argon o una combinazione di questi componenti gassosi. Quasi tutti i metalli in un'ampia varietà di spessori di stock possono essere lavorati utilizzando GTAW. Può anche essere applicato alla connessione di diverse combinazioni di leghe che non sono le stesse. L'acciaio inossidabile e l'alluminio sono i materiali su cui viene utilizzato più frequentemente.
È difficile utilizzare GTAW per saldare ghisa, ferro battuto e, naturalmente, tungsteno. Tranne che in situazioni che coinvolgono sezioni minuscole e la necessità di saldature di altissima qualità, il GTAW è spesso più lento e più costoso dei metodi AW con elettrodi usa e getta nelle applicazioni di saldatura dell'acciaio. Il metallo d'apporto in genere non viene utilizzato durante la saldatura TIG di lamiere sottili con tolleranze strette. Per tutti i tipi di giunzioni la procedura può essere eseguita manualmente, meccanicamente o automaticamente. Se eseguito correttamente, il GTAW può produrre saldature di alta qualità con spruzzi di saldatura minimi o nulli poiché nessun metallo d'apporto viene trasmesso attraverso l'arco e richiede una pulizia post-saldatura minima o nulla poiché non viene utilizzato alcun flusso.
Saldatura ad arco plasma (PAW)
La saldatura ad arco plasma (PAW) è una variante avanzata della saldatura ad arco di tungsteno a gas (GTAW), in cui un arco plasma ristretto viene diretto verso l'area di saldatura. Nel PAW, un elettrodo di tungsteno è racchiuso in un ugello appositamente progettato che incanala un flusso ad alta velocità di gas inerte, come argon o miscele argon-idrogeno, nella regione dell'arco per generare un flusso di arco plasma intensamente caldo. I gas utilizzati per la schermatura dell'arco includono argon, argon-idrogeno ed elio. La saldatura ad arco plasma può raggiungere temperature fino a 17,000°C (30,000°F) o superiori, sufficienti a fondere qualsiasi metallo conosciuto. Le alte temperature nel PAW, significativamente più elevate di quelle nel GTAW, sono dovute all'arco ristretto. Nonostante utilizzi livelli di potenza inferiori rispetto a GTAW, PAW ottiene un getto di plasma altamente concentrato con un diametro ridotto e una densità di potenza elevata.
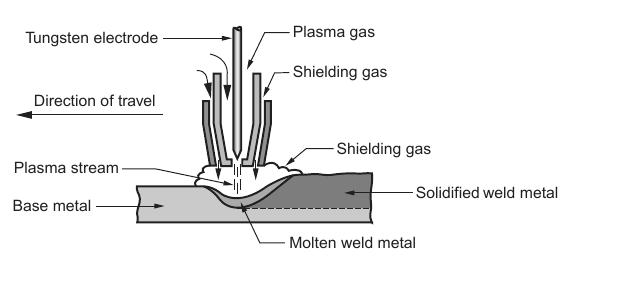
Dopo essere stata sviluppata negli anni '1960, la saldatura ad arco al plasma è gradualmente cresciuta in popolarità. Tuttavia, il suo utilizzo come sostituto della GTAW è cresciuto di recente in numerose applicazioni, tra cui elettrodomestici, armadi metallici, telai di porte e finestre e sottogruppi automobilistici. Per saldare la maggior parte dei metalli da 0.02 a 6 mm (da 0.001 a 0.250 pollici), la tecnica di saldatura ad arco al plasma (PAW) offre una fonte di calore estremamente stabile. Il metodo PAW produce un'entalpia (contenuto di calore) più elevata, una migliore stabilità dell'arco, una maggiore concentrazione di energia e velocità di saldatura più elevate (rispetto alla GTAW) grazie alle sue superiori capacità di penetrazione. Questi vantaggi la pongono al di sopra di altre tecniche di saldatura ad arco aperto tra cui SMAW, GMAW e GTAW. Crea inoltre una penetrazione del giunto più completa e cordoni più piccoli (un rapporto profondità-larghezza più elevato) nella modalità "keyhole", il che comporta una minore distorsione.
La tecnica PAW consente la possibilità di tre varianti principali di saldatura. Queste varietà di archi sono le modalità ad ago, a fusione e a foro di serratura. La saldatura ad arco ad ago è particolarmente utile per saldare metalli sottili (da 0.02 a 1.5 mm [da 0.001 a 0.062 pollici]). Prende il nome dal lungo arco "a forma di ago" che viene prodotto a basse correnti (da 1 a 25 A). Questo intervallo di spessore della saldatura manuale è un cambiamento significativo rispetto alle precedenti tecniche di processo GTAW, che richiedevano un movimento preciso della torcia robotica con lo stesso fissaggio. Tuttavia, la saldatura prodotta da entrambi i metodi è liscia e priva di metallo di riempimento.
La PAW manuale ad alta corrente viene eseguita in modalità melt-in. Questo metodo è adatto per saldare giunti di testa o sovrapposti su materiali spessi da 0.8 a 3 mm (da 1/32 a 1/8 di pollice) e può essere utilizzato per unire una varietà di materiali, tra cui titanio e altri metalli reattivi, utilizzando l'elio come gas di protezione. In genere, la corrente di esercizio non supera i 100 A. La modalità "keyhole" si riferisce a un foro penetrante sul bordo anteriore del bagno di saldatura, che poi scorre dietro il keyhole per formare il cordone di saldatura. Questa tecnica è applicabile alla maggior parte dei metalli nell'intervallo di spessore da 2.4 a 6 mm (da 3/32 a 1/4 di pollice) ed è un fattore di differenziazione chiave tra i processi PAW e GTAW. La corrente di esercizio per la modalità keyhole in genere raggiunge fino a 275 ampere.
Tuttavia, la saldatura di piombo, magnesio, bronzo e ghisa rappresenta un compito impegnativo per PAW. Altri due svantaggi che possono rendere difficile l’accesso in alcune configurazioni di giunto sono i costi elevati delle attrezzature e una torcia di dimensioni maggiori rispetto ad altre tecniche di saldatura ad arco.
Altri processi di saldatura ad arco e correlati
Oltre alle tecniche standard di saldatura ad arco (AW), esistono alcune procedure speciali degne di nota. La saldatura ad arco di carbonio (CAW) è un metodo che utilizza un elettrodo di carbonio non consumabile, in particolare grafite. Sebbene la CAW sia storicamente significativa in quanto tecnica originale di saldatura ad arco, il suo attuale valore commerciale è trascurabile. Viene tuttavia ancora utilizzato come fonte di calore per la brasatura, la riparazione della ghisa e l'applicazione di composti resistenti all'usura sulle superfici. Gli elettrodi di tungsteno, utilizzati in procedure come la saldatura ad arco di tungsteno a gas (GTAW) e la saldatura ad arco al plasma (PAW), hanno gradualmente soppiantato gli elettrodi di grafite nella saldatura.
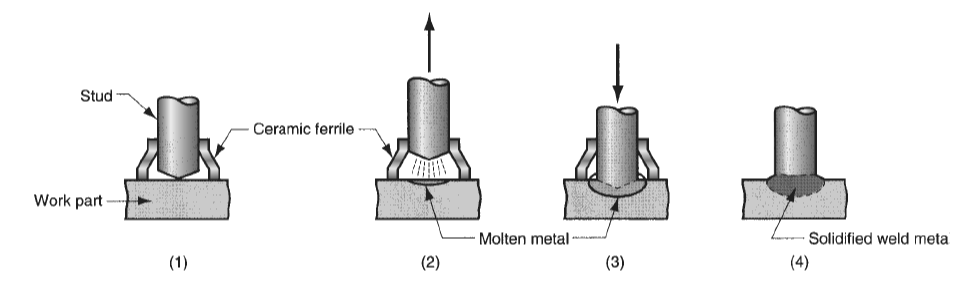
La saldatura dei perni (SW) è un'altra procedura AW specializzata utilizzata per saldare perni o componenti simili alle parti di base. La figura seguente mostra una tipica operazione SW in cui la schermatura è ottenuta mediante l'uso di una ghiera in ceramica. Innanzitutto, il perno viene inserito in una pistola di saldatura specializzata, che regola automaticamente la potenza e il tempo dei passaggi man mano che vengono visualizzati nella sequenza. L'operatore deve semplicemente premere il grilletto dopo aver allineato correttamente la pistola contro la parte di lavoro della base a cui verrà fissato il perno. Le applicazioni per SW includono alette di radiazione termica sulle apparecchiature, elementi di fissaggio filettati per il collegamento di maniglie alle pentole e scenari di assemblaggio simili. La saldatura dei perni offre in genere vantaggi rispetto agli attacchi saldati manualmente ad arco, ai fori praticati e maschiati e ai rivetti nei processi ad alta produzione.
Referenze
Groover, MP, 2010. Fondamenti della produzione moderna: materiali, processi e sistemi. 4a ed. Hoboken, NJ: John Wiley & Sons, Inc.




