

Le caratteristiche filettate sono tra gli elementi più critici nei componenti lavorati a CNC. Consentono l'assemblaggio strutturale, il trasferimento del carico, la tenuta, l'allineamento e la manutenzione in quasi tutti i sistemi meccanici. Che si tratti di un alloggiamento per strumenti di precisione o di una staffa strutturale pesante, l'affidabilità della connessione filettata determina spesso l'affidabilità dell'intero assemblaggio.
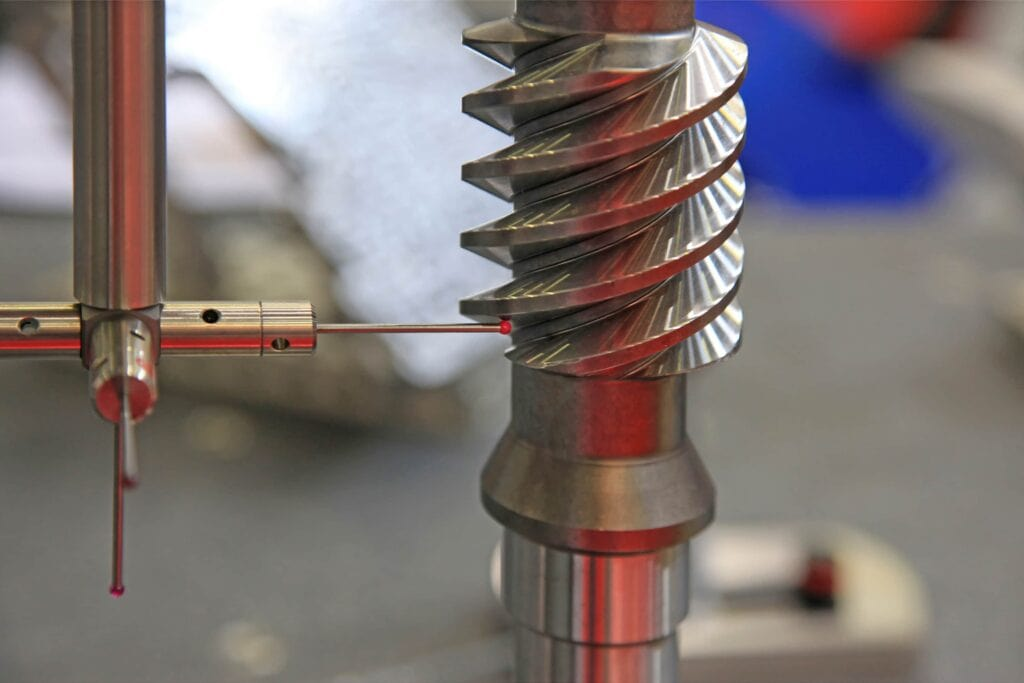
Filettatura per parti lavorate a CNC
Filettature mal progettate possono compromettere la resistenza, aumentare i costi di produzione e creare inutili complicazioni durante la lavorazione o l'installazione. Tra i guasti più comuni nei componenti filettati rientrano spanatura, disallineamento e grippaggio. Sebbene questi problemi possano manifestarsi durante l'assemblaggio, di solito sono dovuti a decisioni di progettazione prese molto prima.
Fondamenti di filettatura per lavorazioni CNC
Prima di discutere di resistenza o modalità di rottura, è importante capire come la geometria e gli standard della filettatura influenzino la lavorazione e i costi. La scelta della filettatura non è solo una decisione meccanica. Influisce direttamente sull'usura dell'utensile, sul tempo di ciclo, sullo sforzo di ispezione e sulla stabilità complessiva della produzione.
Thread interni vs. esterni
Le filettature possono essere eseguite all'esterno di un componente o all'interno di un foro. Le filettature esterne sono in genere più facili da lavorare e ispezionare perché gli utensili hanno un migliore accesso e l'evacuazione del truciolo è più prevedibile. Le filettature interne, soprattutto nei fori ciechi, richiedono maggiore attenzione nella selezione dell'utensile, nel controllo della profondità e nella gestione del truciolo.
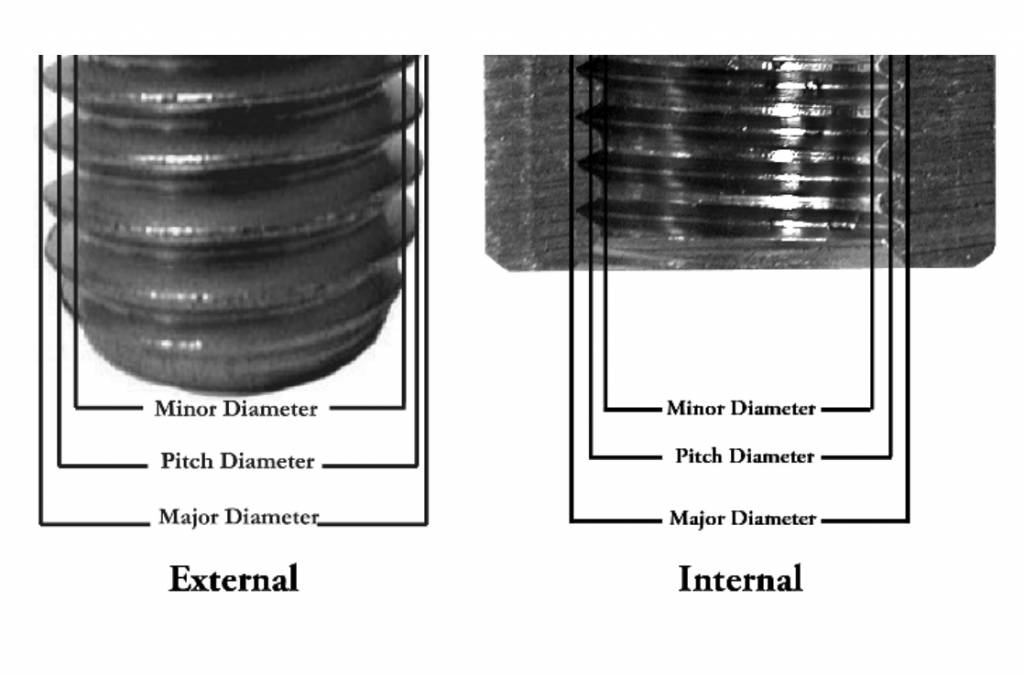
Filettature interne ed esterne nella lavorazione CNC
Ad esempio, la maschiatura di un foro cieco profondo nell'acciaio inossidabile aumenta spesso il rischio di rottura dell'utensile. Al contrario, la maschiatura di una filettatura esterna sullo stesso materiale è solitamente più stabile e facile da controllare.
Standard Common Thread
La maggior parte dei componenti lavorati tramite CNC utilizza uno dei seguenti standard:
- Thread unificati (UNC e UNF)
Diffuse in Nord America. Le filettature UNC hanno un passo più largo e sono adatte per fissaggi generici. Le filettature UNF offrono un passo più fine e una maggiore resistenza alla trazione a parità di diametro.
- Filettature metriche ISO
Ampiamente utilizzato a livello internazionale. Designazioni come M8 × 1.25 indicano il diametro nominale e il passo.
La coerenza all'interno di una linea di prodotti riduce le sostituzioni degli utensili e semplifica l'assemblaggio. Mescolare standard diversi nello stesso assemblaggio aumenta sia i tempi di ispezione sia il rischio di filettature incrociate.
Geometria e adattamento del filo
Gli elementi geometrici chiave includono il diametro maggiore, il diametro minore e il passo. Questi definiscono la capacità di carico e il grado di accoppiamento dei componenti.
Le classi di filettatura come la 2A e la 2B offrono accoppiamenti standard per la maggior parte delle applicazioni. Gli accoppiamenti di classe 3 sono più stretti e destinati ad assemblaggi di precisione, ma aumentano i tempi di lavorazione e i requisiti di ispezione.
In molti ambienti di produzione, specificare una classe più restrittiva del necessario comporta un aumento dei costi senza un vantaggio misurabile in termini di prestazioni.
Filettature grosse vs. fini
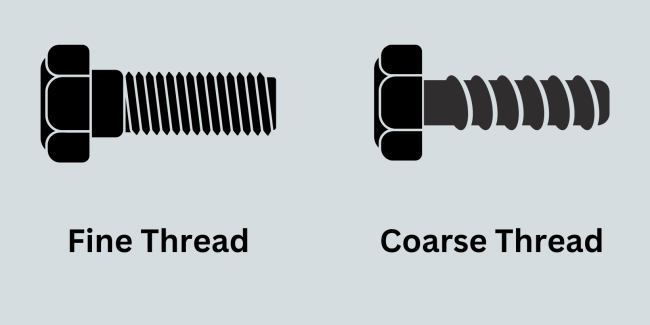
La scelta del passo della filettatura influisce sia sulla resistenza che sulla producibilità.
- Filettature grossolane
Ideali per materiali più morbidi come alluminio e plastica. Resistono allo strappo e si assemblano più velocemente. Sono anche più resistenti allo sporco e ai piccoli danni.
- Fili sottili
Offrono una maggiore resistenza alla trazione e una migliore resistenza all'allentamento dovuto alle vibrazioni. Sono comuni nelle applicazioni in acciaio ad alta resistenza.
Tuttavia, le filettature sottili sono più soggette a usura negli assemblaggi in acciaio inossidabile e richiedono condizioni di produzione più pulite.
Fori passanti vs. fori ciechi
I fori passanti sono più facili da lavorare perché i trucioli possono essere evacuati liberamente. I fori ciechi richiedono una maggiore profondità di foratura e un gioco inferiore maggiore per evitare danni all'utensile.
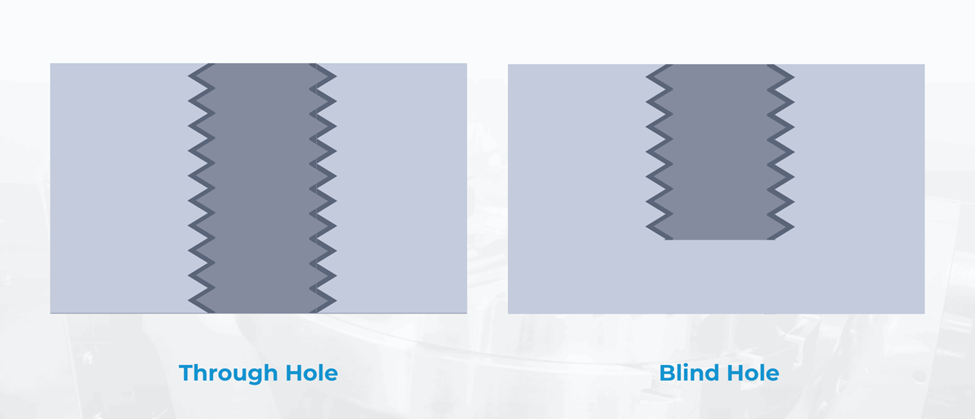
Un errore di progettazione comune è quello di specificare la profondità completa della filettatura fino al fondo di un foro cieco. Questo non lascia spazio per la scentratura del maschio e aumenta il tasso di scarto. Lasciare un gioco adeguato sul fondo migliora la coerenza.
Maschiatura vs. Fresatura di filettature
La maschiatura è rapida ed economica per le dimensioni standard e la produzione ad alto volume. La fresatura delle filettature offre un maggiore controllo sui materiali più duri e consente la regolazione dell'accoppiamento della filettatura senza cambiare utensili.
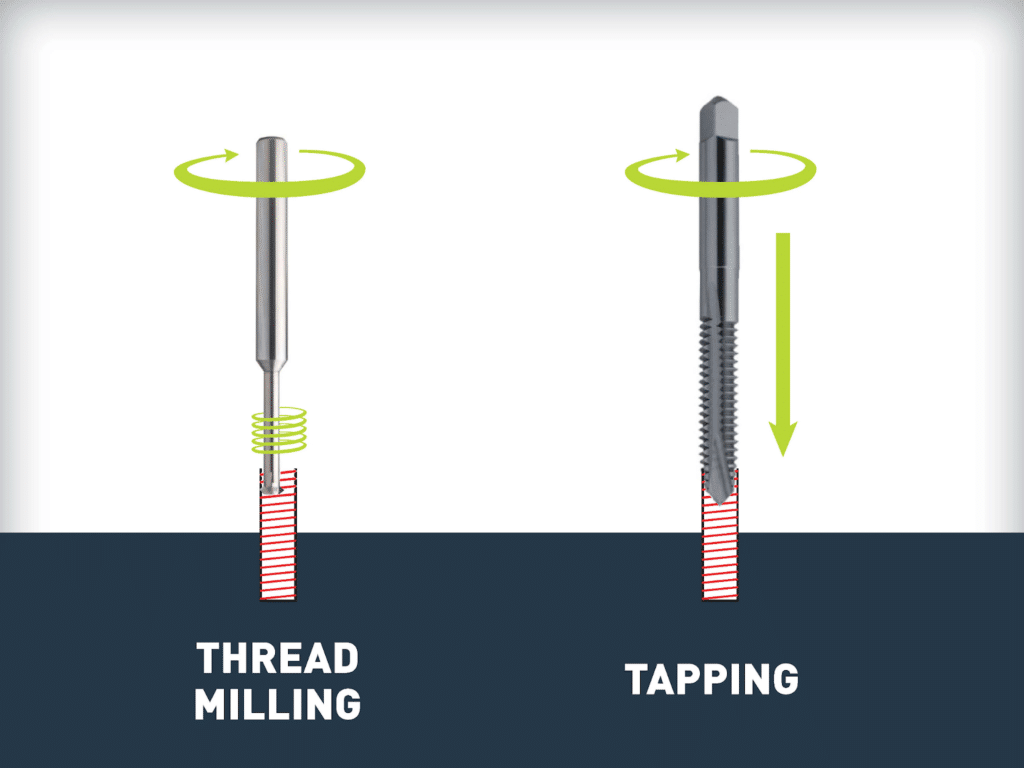
Maschiatura vs. Fresatura di filettature
La fresatura dei filetti è particolarmente utile nell'acciaio inossidabile o nel titanio, dove la rottura del maschio può interrompere la produzione. Sebbene leggermente più lenta, riduce il rischio di scarti nei componenti critici.
Approfondimento progettuale:
La scelta della filettatura influisce direttamente sulla lavorabilità e sui costi. Le filettature grossolane nelle macchine per alluminio si ottengono rapidamente e riducono l'usura degli utensili. Le filettature fini in acciaio temprato richiedono velocità inferiori e aumentano le esigenze di ispezione. La scelta di dimensioni standard, classi di accoppiamento ragionevoli e tipologie di fori realizzabili migliora sia la qualità del pezzo che l'efficienza produttiva.
Progettazione di filettature per resistenza e carico
Una volta selezionati la forma e lo standard della filettatura, il passo successivo è assicurarsi che la connessione possa sopportare il carico richiesto. Molti cedimenti della filettatura non sono causati da una lavorazione meccanica scadente, ma da una lunghezza di accoppiamento insufficiente, da un materiale circostante debole o da un supporto geometrico inadeguato. Progettare per la resistenza significa comprendere come il carico si trasferisce attraverso le filettature innestate e nel materiale di base.
Determinazione della lunghezza di innesto della filettatura
La lunghezza di inserimento della filettatura influisce direttamente sulla resistenza al taglio. Tuttavia, aumentare la profondità della filettatura non aumenta la capacità in modo indefinito. Dopo un certo punto, l'elemento di fissaggio si romperà sotto tensione prima che la filettatura interna si tranci.
Come riferimento pratico:
- Componenti in acciaio in genere richiedono un innesto pari a un diametro nominale. Un bullone M10 in acciaio generalmente funziona bene con circa 10 mm di innesto.
- Componenti in alluminio spesso richiedono 1.5 volte il diametro nominale per ottenere una resistenza comparabile.
- Plastica potrebbe richiedere un diametro doppio o superiore, a seconda della qualità del materiale e delle condizioni di carico.
Ad esempio, un bullone da 1/4 di pollice filettato per soli 4 mm nell'alluminio spesso si spana sotto una coppia moderata. Aumentare la coppia di serraggio a 9 o 10 mm migliora notevolmente l'affidabilità senza modificare le dimensioni del bullone.
Area di taglio e rottura per trazione
La rottura della filettatura avviene solitamente in due modi: il bullone si rompe sotto trazione, oppure la filettatura interna si trancia. L'elemento più debole si rompe per primo.
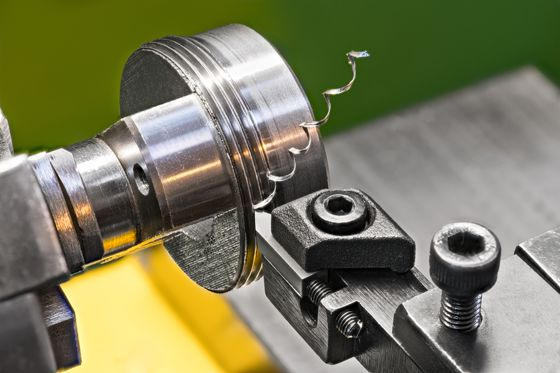
Se il materiale interno è più morbido del bullone, la probabilità di spanatura aumenta. Questo è comune quando si utilizzano elementi di fissaggio in acciaio ad alta resistenza in alloggiamenti in alluminio. Per bilanciare il percorso del carico, sono necessarie una profondità di innesto adeguata e talvolta l'aggiunta di inserti filettati.
Evitare una profondità eccessiva della filettatura
La filettatura eccessiva è una frequente svista di progettazione. A volte i progettisti specificano la profondità massima della filettatura attraverso borchie spesse, partendo dal presupposto che più filettature equivalgano a maggiore resistenza. In pratica, una volta raggiunto l'accoppiamento ottimale, una profondità maggiore aumenta i tempi di lavorazione, ma non comporta alcun vantaggio strutturale.
Ad esempio, specificare 25 mm di filettatura per un elemento di fissaggio M8 in acciaio raramente aumenta la capacità di carico oltre quella già garantita da 8-10 mm. Il bullone cederà prima della filettatura.
Spessore della parete e distanza dal bordo
I fori filettati richiedono un adeguato materiale circostante. Uno spessore di parete insufficiente provoca crepe o deformazioni sotto carico.
Le buone pratiche suggeriscono:
- Per carichi moderati, lo spessore della parete attorno a un foro filettato deve essere almeno 0.5 volte il diametro nominale.
- La distanza minima del bordo dal centro del foro a un confine libero dovrebbe in genere superare un diametro.
Posizionare un foro filettato troppo vicino a un bordo indebolisce il componente e aumenta il rischio di rottura durante la maschiatura o l'assemblaggio.
Sollievo e eccentricità della filettatura
Nei fori ciechi, la filettatura sul fondo previene filettature incomplete e riduce la concentrazione delle sollecitazioni. Senza un adeguato spazio di eccentricità, il maschio comprime il materiale sul fondo, creando una qualità di filettatura non uniforme.
Un esempio tipico è un foro cieco M6 forato solo fino alla profondità esatta della filettatura. Il maschio non riesce a formare filettature completamente utilizzabili nella parte inferiore, riducendo l'effettivo inserimento e la resistenza. Forare ulteriormente garantisce la formazione completa della filettatura.
Progettare filettature resistenti non significa massimizzare le dimensioni. Si tratta piuttosto di adattare la lunghezza di innesto, le proprietà del materiale e il supporto geometrico al carico effettivo. Quando questi elementi sono bilanciati, la connessione funziona in modo prevedibile ed evita cedimenti prematuri.
Tolleranze, adattamenti e producibilità delle filettature
La sola resistenza della filettatura non garantisce le prestazioni. L'adattamento, la selezione delle tolleranze e il metodo di lavorazione determinano se il componente può essere prodotto in modo uniforme e assemblato senza difficoltà. Molti ritardi di produzione derivano da disegni che specificano tolleranze più strette di quelle effettivamente richieste dall'applicazione.
Classi di thread e selezione dell'adattamento
Le filettature unificate sono comunemente indicate come 2A o 2B per uso generale. Le classi 3A o 3B offrono una tenuta più stretta per assemblaggi di precisione. Sebbene le classi più strette riducano l'allentamento, aumentano anche i tempi di lavorazione e le operazioni di ispezione.
In pratica, specificare filettature di classe 3 per un elemento di fissaggio standard per custodie spesso comporta un aumento dei costi senza migliorarne la funzionalità. Gli accoppiamenti di classe 2 sono sufficienti per la maggior parte degli assemblaggi strutturali e meccanici. Riservare classi più strette per l'allineamento dei componenti critici mantiene l'efficienza produttiva.
Le filettature metriche seguono principi simili. La scelta di gradi di tolleranza standard anziché di accoppiamenti personalizzati semplifica la produzione ed evita inutili complessità di ispezione.
Impatto sui costi delle tolleranze eccessivamente strette
Gli accoppiamenti stretti riducono il gioco tra le filettature. Questo aumenta il rischio di grippaggio, soprattutto dopo il rivestimento o la placcatura. Richiede inoltre velocità di lavorazione più basse e sostituzioni più frequenti degli utensili.
Ad esempio, un componente in acciaio inossidabile con una tolleranza interna ristretta può superare l'ispezione prima dell'anodizzazione. Dopo il rivestimento, le filettature possono diventare difficili da assemblare perché lo spessore superficiale riduce il gioco effettivo. Il risultato sono pezzi rilavorati o scartati.
La scelta di intervalli di tolleranza pratici riduce questi rischi e mantiene un comportamento di assemblaggio prevedibile.
Considerazioni sul rivestimento e sul trattamento superficiale
I trattamenti superficiali alterano le dimensioni delle filettature. I progettisti devono tenere conto dello spessore del rivestimento quando specificano le filettature interne.
Si consideri il seguente:
- L'anodizzazione aumenta lo spessore della superficie dell'alluminio, riducendo efficacemente il diametro della filettatura interna.
- La zincatura dell'acciaio provoca un accumulo misurabile che influisce maggiormente sulle filettature fini rispetto a quelle grosse.
- La verniciatura a polvere può alterare notevolmente la vestibilità se le filettature non vengono mascherate.
Non tenere conto dello spessore del rivestimento spesso causa interferenze nell'assemblaggio. Una semplice modifica della classe di filettatura o delle specifiche di mascheratura previene questo problema.
Finitura superficiale e prestazioni della filettatura
La rugosità superficiale influenza l'attrito durante l'assemblaggio. Le filettature interne ruvide aumentano la coppia e il rischio di grippaggio nei componenti in acciaio inossidabile o titanio.
Specificare una finitura superficiale ragionevole sui fori filettati, soprattutto nei materiali duri, migliora la costanza del risultato. La fresatura dei filetti spesso produce finiture più lisce rispetto alla maschiatura in alcune leghe.
Progettazione corretta dei fori ciechi
I fori filettati ciechi richiedono ulteriori considerazioni geometriche. Senza profondità e smussatura adeguate, i problemi di assemblaggio sono comuni.
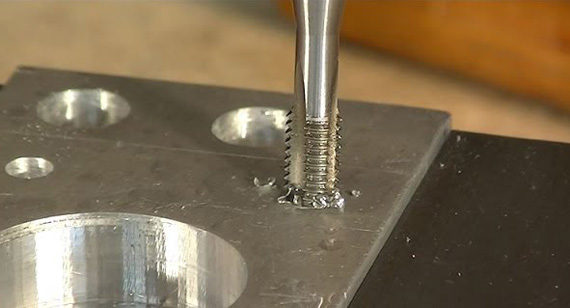
Lavorazione CNC di fori ciechi
Principali pratiche di progettazione:
- Forare più in profondità rispetto all'innesto filettato richiesto per consentire la scentratura del maschio.
- Creare un piccolo smusso all'ingresso del foro per guidare l'elemento di fissaggio.
- Lasciare spazio sul fondo in modo che il dispositivo di fissaggio non tocchi il fondo prima del serraggio.
Un problema di produzione frequente si verifica quando un bullone sembra completamente serrato ma in realtà tocca il fondo del foro. Il giunto sembra saldo ma non esercita la forza di serraggio adeguata.
Quando scegliere la fresatura dei filetti
La fresatura dei filetti offre flessibilità nella regolazione del diametro minore e dell'accoppiamento. È particolarmente vantaggiosa per filettature più grandi, materiali duri e componenti di valore elevato, in cui la rottura del maschio sarebbe costosa.
Ad esempio, negli alloggiamenti in acciaio inossidabile per applicazioni aerospaziali, la fresatura di filetti riduce il rischio di scarti rispetto alla maschiatura. Sebbene il tempo di ciclo sia leggermente più lungo, l'affidabilità complessiva della produzione migliora.
Suggerimento per la progettazione
Le filettature devono essere progettate tenendo conto delle esigenze dell'operatore. Classi standard, tolleranze pratiche, profondità adeguata del foro cieco e attenzione ai rivestimenti garantiscono una produzione ripetibile. Una filettatura semplice da lavorare è anche più facile da ispezionare e assemblare, il che riduce in definitiva i costi di produzione totali.
Comprensione del grippaggio nelle parti filettate
Anche quando le filettature sono robuste e lavorate correttamente, un'altra modalità di guasto può compromettere l'assemblaggio. Il grippaggio è uno dei problemi più frustranti e costosi nelle connessioni filettate, in particolare nei componenti metallici lavorati a CNC. Spesso si manifesta improvvisamente durante l'installazione e può danneggiare permanentemente entrambi i componenti.
Cosa è irritante
Il grippaggio è una forma di usura adesiva. Sotto l'effetto di pressione e attrito, microscopici punti sporgenti sulle filettature combacianti si saldano. Con la rotazione continua, queste giunzioni si lacerano, trasferendo materiale da una superficie all'altra. Il risultato sono filettature ruvide e danneggiate che possono bloccarsi completamente.
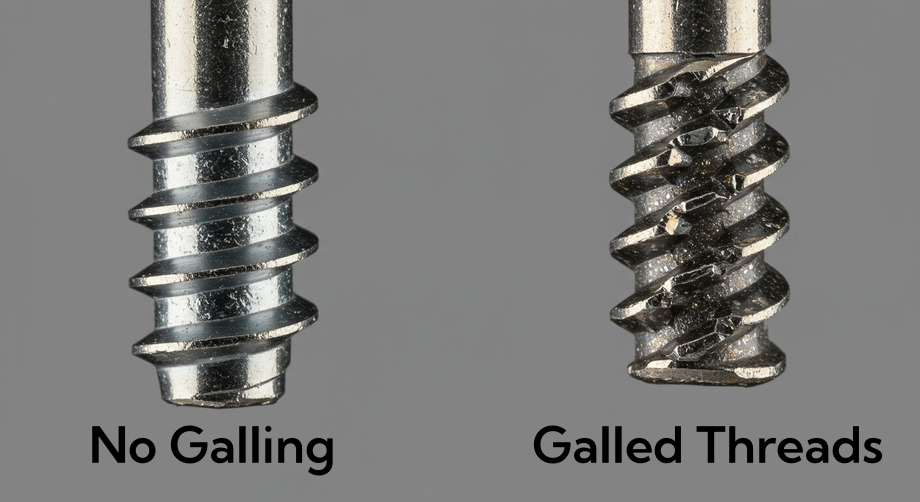
In pratica, il grippaggio si nota spesso per la prima volta quando un bullone diventa improvvisamente difficile da girare. In pochi secondi, l'elemento di fissaggio si blocca in posizione. Tentare di rimuoverlo di solito distrugge sia la filettatura interna che quella esterna.
Perché si verifica nelle parti lavorate a CNC
I componenti lavorati a CNC presentano spesso superfici metalliche pulite e lisce, con strati di ossido minimi. Questo migliora la precisione dimensionale e può aumentare il contatto metallo-metallo durante l'assemblaggio.
Diversi fattori aumentano la probabilità di formazione di scorie:
- Si adatta perfettamente al filo
La riduzione del gioco aumenta la pressione di contatto tra le superfici di accoppiamento. Le filettature in acciaio inossidabile con tolleranze fini sono particolarmente vulnerabili.
- Elevato attrito durante l'installazione
Il serraggio rapido con utensili elettrici genera calore e adesione superficiale.
- Mancanza di lubrificazione
L'assemblaggio a secco aumenta notevolmente il contatto e l'attrito del metallo.
- Abbinamento di materiali simili
Un esempio comune è un bullone in acciaio inossidabile inserito in un alloggiamento in acciaio inossidabile. Materiali identici presentano durezza e composizione chimica superficiale simili, il che favorisce l'adesione.
Materiali più soggetti a usura
Alcuni materiali sono particolarmente sensibili a causa delle loro caratteristiche superficiali e della loro duttilità.
- Acciaio inossidabile
I gradi austenitici come 304 e 316 sono ampiamente utilizzati, ma sono molto soggetti a grippaggio quando vengono accoppiati. - Alluminio
I fili di alluminio tenero possono deformarsi sotto carico, in particolare con elementi di fissaggio a passo fine. - Titanio
I fili in titanio possono incepparsi rapidamente senza lubrificazione a causa della forte tendenza ad aderire.
Ad esempio, l'assemblaggio di un bullone in acciaio inox 316 in un foro cieco in acciaio inox 316 senza lubrificante spesso causa il grippaggio prima del raggiungimento della coppia massima. Questo è un problema frequente nelle apparecchiature per la lavorazione navale e alimentare.
Scenari di fallimento nel mondo reale
L'irritazione spesso provoca:
- Elementi di fissaggio bloccati che devono essere rimossi tramite foratura.
- Filettature interne strappate che richiedono una rilavorazione o l'inserimento di inserti filettati.
- Filettature esterne danneggiate su elementi di fissaggio costosi.
In ambito produttivo, un singolo elemento di fissaggio usurato può rovinare un componente altrimenti finito. Nelle applicazioni sul campo, può causare tempi di fermo prolungati.
Comprendere il fenomeno dell'usura è essenziale perché non è casuale. È un risultato prevedibile dell'accoppiamento dei materiali, delle condizioni della superficie e delle pratiche di assemblaggio. Opportune scelte progettuali possono ridurne significativamente l'incidenza.
Strategie di progettazione per prevenire il grippaggio
Poiché il grippaggio è prevedibile, può essere eliminato dalla maggior parte degli assemblaggi. Per prevenirlo, è necessario prestare attenzione all'accoppiamento dei materiali, all'accoppiamento delle filettature, al trattamento superficiale e al controllo dell'assemblaggio. L'obiettivo è ridurre l'attrito, diminuire lo stress da contatto ed evitare interfacce metalliche simili sottoposte ad alta pressione.
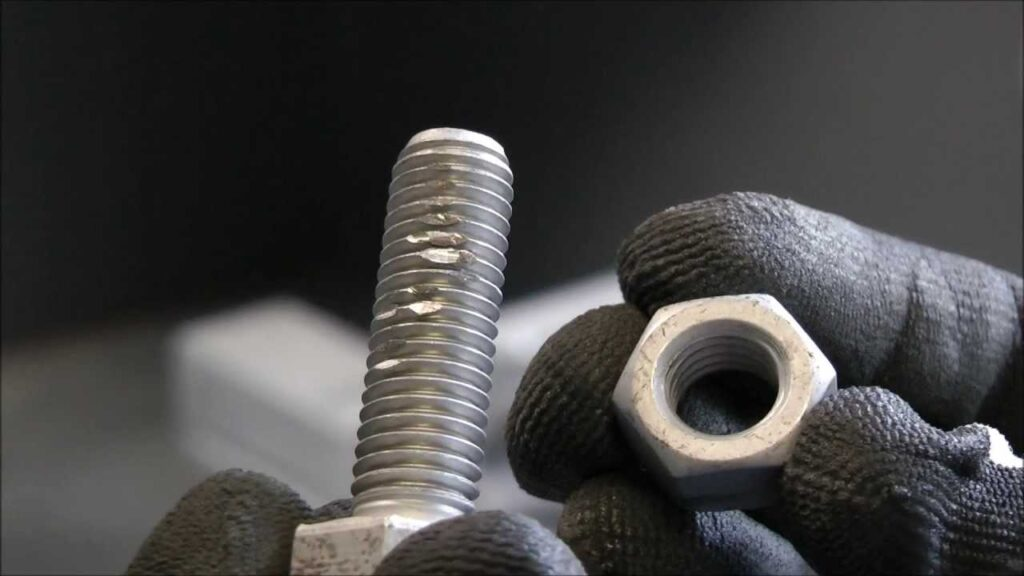
Abbinamento dei materiali
Una delle strategie più efficaci è quella di evitare l'accoppiamento di materiali identici e inclini alla formazione di galle.
Prendiamo in considerazione combinazioni pratiche:
- Bullone in acciaio inox con inserto in bronzo o ottone
L'inserto più morbido riduce l'interazione adesiva e protegge il componente primario.
- Bullone in acciaio inossidabile con inserto in acciaio al carbonio
Diversi livelli di durezza riducono il rischio di trasferimento di materiale.
- Alloggiamento in alluminio con inserto filettato in acciaio
Ciò migliora sia la resistenza all'usura che la capacità di carico.
Nelle applicazioni marine, i bulloni in acciaio inossidabile avvitati direttamente in alloggiamenti in acciaio inossidabile tendono a bloccarsi frequentemente. La sostituzione delle filettature interne con un inserto in bronzo elimina i guasti ricorrenti.
Utilizzo di inserti filettati
Gli inserti filettati, come gli Helicoil o gli inserti di bloccaggio a chiave piena, garantiscono filettature interne temprate e riducono l'attrito tra i componenti accoppiati. Sono particolarmente utili nei componenti in alluminio e magnesio, dove possono verificarsi contemporaneamente sfilacciamento e usura della filettatura.
Sebbene gli inserti aggiungano costi a livello di componente, spesso riducono le richieste di garanzia e le riparazioni sul campo. Nelle applicazioni aerospaziali e automobilistiche, gli inserti vengono solitamente specificati nei giunti critici per questo motivo.
Regolazione della classe e del gioco della filettatura
Gli accoppiamenti stretti aumentano l'attrito e la pressione di contatto. Nei materiali soggetti a usura, la scelta di una classe standard o leggermente più larga può migliorare l'affidabilità dell'assemblaggio senza compromettere le prestazioni strutturali.
Ad esempio, il passaggio da una filettatura interna di classe 3 a una filettatura interna di classe 2 standard nei componenti in acciaio inossidabile spesso riduce gli incidenti di grippaggio durante la produzione.
Anche le filettature a passo fine devono essere utilizzate con cautela su acciaio inossidabile o titanio. Le filettature a passo più grosso riducono il contatto superficiale e l'attrito.
Trattamenti Superficiali e Rivestimenti
La modifica della superficie crea una barriera tra i metalli a contatto e riduce l'adesione.
Gli approcci efficaci includono:
- Anodizzazione di componenti in alluminio
Ciò indurisce la superficie e riduce il contatto diretto con il metallo.
- Fissaggi placcati con zinco o nichel
Il rivestimento agisce come uno strato sacrificale e migliora la lubrificazione.
- Lubrificanti a film secco
Diffusi negli assemblaggi aerospaziali, questi rivestimenti riducono l'attrito senza attirare detriti.
Negli assemblaggi in titanio, l'applicazione di un lubrificante a film secco prima dell'installazione riduce significativamente il rischio di grippaggio.
Lubrificazione durante il montaggio
Anche con una progettazione ottimale, la pratica di assemblaggio è importante. L'applicazione di un composto antigrippante o di una leggera lubrificazione riduce drasticamente l'attrito.
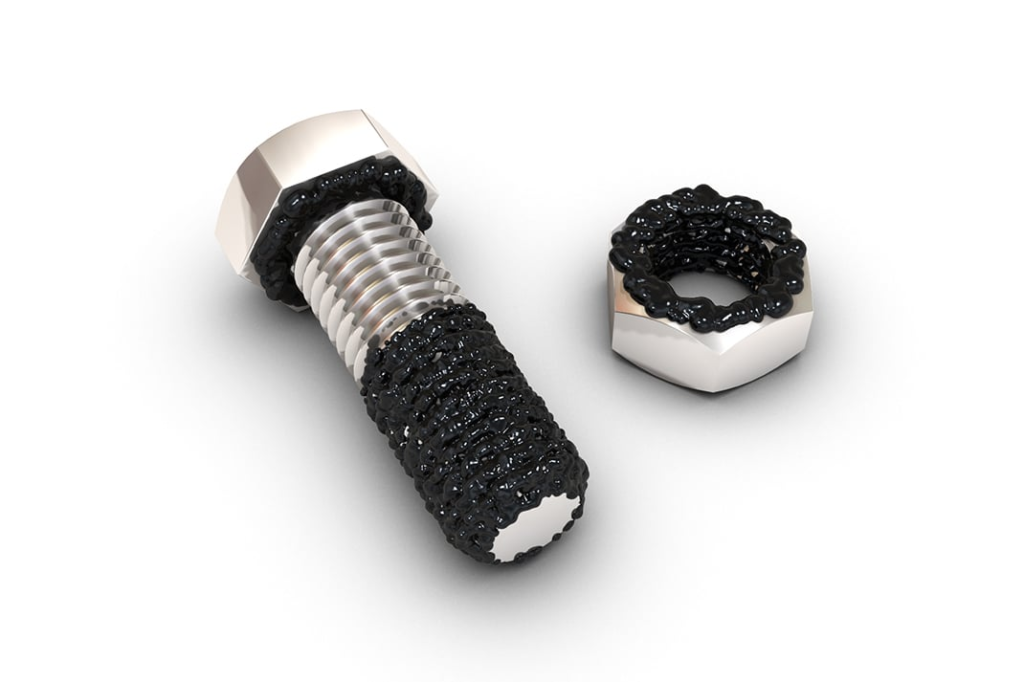
Lubrificazione durante il riutilizzo degli elementi di fissaggio
Specificare la lubrificazione nella documentazione di montaggio impedisce ai tecnici di installare gli elementi di fissaggio a secco. I requisiti di lubrificazione dovrebbero essere accompagnati da specifiche di coppia chiare, poiché la lubrificazione riduce l'attrito e altera il rapporto coppia-tensione.
Controllo di coppia
Una coppia eccessiva aumenta la pressione di contatto e l'attrito. Definire limiti di coppia appropriati protegge sia le filettature che gli elementi di fissaggio.
Ad esempio, gli elementi di fissaggio in acciaio inossidabile installati con utensili a percussione spesso superano i valori di coppia raccomandati. Il controllo manuale della coppia o gli avvitatori calibrati riducono la variabilità e gli incidenti dovuti al grippaggio.
Eliminare i thread quando appropriato
In alcuni casi, la riprogettazione dell'articolazione elimina completamente il rischio. Le alternative includono:
- Bulloni passanti con dadi al posto dei fori filettati.
- I perni vengono installati una volta e lasciati in posizione per evitare ripetuti contatti con il metallo.
- Dadi prigionieri o inserti filettati stampati nei componenti.
Quando si prevedono montaggi e smontaggi ripetuti, affidarsi esclusivamente a filettature in acciaio inossidabile non è mai la soluzione ideale.
Approfondimento ingegneristico
La prevenzione del grippaggio è un equilibrio tra resistenza, producibilità e affidabilità a lungo termine. Un corretto abbinamento dei materiali, tolleranze pratiche, trattamenti superficiali e un assemblaggio controllato garantiscono prestazioni prevedibili. Progettare tenendo conto di questi fattori evita il grippaggio di elementi di fissaggio, il danneggiamento dei componenti e costose rilavorazioni sia in produzione che in assistenza sul campo.
Conclusione
La progettazione della filettatura influenza direttamente le prestazioni strutturali, la producibilità e l'affidabilità a lungo termine. La maggior parte dei guasti nei componenti CNC filettati può essere ricondotta a sviste di progettazione evitabili, come un accoppiamento insufficiente, tolleranze improprie, un accoppiamento di materiali inadeguato o una mancanza di controllo nell'assemblaggio. Il grippaggio, in particolare, non è un difetto imprevedibile, ma un risultato prevedibile di attrito, accoppiamenti stretti e interfacce di materiali simili.
Selezionando standard di filettatura, profondità di innesto e classi di tolleranza appropriati, e tenendo conto dei rivestimenti e della compatibilità dei materiali, i progettisti possono ridurre significativamente il rischio di guasti. Una collaborazione tempestiva con gli operatori CNC migliora ulteriormente i risultati allineando l'intento progettuale con i reali vincoli di produzione. Caratteristiche filettate ben progettate non solo migliorano l'efficienza dell'assemblaggio, ma prolungano anche la durata del prodotto e riducono le costose rilavorazioni.




