

Una tolleranza di lavorazione CNC più stretta non significa automaticamente un pezzo migliore. Nella produzione di precisione, la tolleranza ottimale è quella che preserva la funzionalità senza aggiungere costi superflui, oneri di ispezione, rischio di scarti o difficoltà di lavorazione.
Molti ingegneri e acquirenti richiedono tolleranze ristrette perché le associano a una qualità superiore. Questa supposizione può creare seri problemi di produzione. Una caratteristica può essere mantenuta entro ±0.01 mm anche se il pezzo funzionerebbe correttamente con ±0.10 mm. Il risultato è una lavorazione più lenta, costi di controllo qualità più elevati, tempi di consegna più lunghi e una maggiore probabilità di scarto.
La questione ingegneristica centrale non è "Qual è la tolleranza massima che la macchina può mantenere?", ma piuttosto "Quale guasto funzionale si verifica se questa tolleranza viene allentata?".
Per i componenti lavorati a CNC, le decisioni relative alle tolleranze influiscono sugli utensili, sulla strategia di impostazione, sulla selezione dei materiali, sul metodo di ispezione, sulle capacità del fornitore e sulle prestazioni di assemblaggio. Per questo motivo, la pianificazione delle tolleranze dovrebbe avvenire prima della formulazione del preventivo e prima dell'inizio della produzione.
Perché i disegni con tolleranze eccessive creano problemi di produzione
I disegni con tolleranze eccessive creano problemi di produzione perché costringono i fornitori a controllare le dimensioni in modo più rigoroso di quanto richiesto dalla funzione del prodotto. Ciò aumenta i tempi di lavorazione, gli sforzi di ispezione e il rischio di scarti, senza migliorare le prestazioni.
Una macchina CNC può essere in grado di raggiungere un'elevata precisione, ma ciò non significa che ogni superficie debba essere lavorata con tolleranze ristrette. Un foro per cuscinetto, un foro per perno, una superficie di tenuta o un'interfaccia di scorrimento potrebbero richiedere un controllo preciso. Un bordo estetico, un taglio di tolleranza o un profilo esterno spesso non lo richiedono.
Quando si aggiungono tolleranze non necessarie a caratteristiche non critiche, l'officina potrebbe aver bisogno di passaggi di finitura aggiuntivi, parametri di taglio più lenti, cambi utensile più frequenti, un maggior numero di punti di controllo e un controllo di processo più rigoroso. Queste operazioni aumentano i costi anche quando il pezzo non risulta funzionalmente migliore.
Gli ingegneri dovrebbero esaminare i disegni di assemblaggio, i requisiti funzionali, i rapporti storici sull'accumulo delle tolleranze e i registri degli scarti di produzione prima di assegnare tolleranze ristrette. Se una dimensione non influisce sull'adattamento, sul movimento, sulla tenuta, sull'allineamento o sulla sicurezza, potrebbe non essere necessario un controllo rigoroso.[ 3 ]
Documentazione tecnica da esaminare
| Record | Cosa rivela |
| Disegni di assemblaggio | Quali caratteristiche controllano effettivamente la vestibilità e l'allineamento? |
| Documenti dei requisiti funzionali | Quale guasto si intende prevenire con la tolleranza? |
| Rapporti sullo stack di tolleranza | Come si combinano più dimensioni nell'assemblaggio |
| Rapporti sugli scarti di produzione | Quali tolleranze causano ripetuti rifiuti |
| Segnalazioni di non conformità da parte dei clienti | Quali caratteristiche creano problemi reali sul campo o in fase di assemblaggio? |
Perché le tolleranze ristrette falliscono durante la produzione, anche quando la macchina è in grado di
Le tolleranze ristrette falliscono in fase di produzione quando il disegno presuppone che la precisione della macchina sia uguale alla capacità produttiva. Non è così.
Una macchina può raggiungere una determinata dimensione una sola volta durante una fase di impostazione controllata. La produzione richiede ripetibilità su più pezzi, utensili, operatori, lotti di materiale, dispositivi di fissaggio e cicli di ispezione. L'usura degli utensili, la ripetibilità dei dispositivi di fissaggio, la dilatazione termica e il movimento del materiale influiscono sui risultati finali.
Il successo di un prototipo può anche essere fuorviante. Un prototipo può superare i test perché un singolo operatore controlla scrupolosamente ogni fase. Una produzione in serie, invece, può fallire perché la stessa tolleranza deve essere ripetuta centinaia o migliaia di volte in condizioni di ciclo e di ispezione reali.
Ecco perché le tolleranze ristrette dovrebbero essere supportate da dati sulla capacità di processo, e non solo dalle specifiche della macchina. Studi Cp e Cpk, ispezioni del primo campione, report sull'usura degli utensili e registri sulla capacità produttiva aiutano a determinare se una tolleranza può essere mantenuta in modo affidabile.
Dati di produzione da esaminare
| Dati di produzione | Perchè é importante |
| Studi Cp/Cpk | Mostra se il processo è statisticamente capace |
| Ispezione del Primo Articolo - Esame del Primo Articolo | Conferma che il primo componente prodotto soddisfa i requisiti |
| Rapporti sull'usura degli utensili | Indica se le dimensioni si modificano durante la produzione |
| Dati di ripetibilità del dispositivo | Conferma che la parte si posiziona in modo coerente |
| Cronologia delle ispezioni di lotto | Indica se la tolleranza può essere mantenuta tra i lotti |
Come il comportamento del materiale modifica la capacità di tolleranza
Il comportamento del materiale influenza la capacità di tolleranza perché ogni materiale reagisce in modo diverso alla forza di taglio, al calore, alle tensioni residue e alle condizioni di misurazione. La tolleranza non è solo una questione legata alla macchina, ma anche alla stabilità del materiale.
Sezione: Come il comportamento del materiale modifica la capacità di tolleranza
L'alluminio è spesso facile da lavorare, ma i componenti sottili in alluminio possono deformarsi dopo un'eccessiva asportazione di materiale. Le tensioni residue possono rilasciarsi durante la sgrossatura e alterare la planarità dopo che il pezzo viene rimosso dai morsetti. Grandi cavità e nervature sottili aumentano questo rischio.
L'acciaio inossidabile genera forze di taglio e calore maggiori rispetto all'alluminio. Ciò può influire sul controllo dimensionale, sull'usura degli utensili, sulla formazione di bave e sulla finitura superficiale. Le tolleranze ristrette nell'acciaio inossidabile spesso richiedono lavorazioni più lente e un controllo di processo più rigoroso.
Il titanio trattiene il calore in prossimità della zona di taglio e può accelerare l'usura dell'utensile. La lavorazione del titanio con tolleranze ristrette richiede in genere parametri di taglio conservativi, un'impostazione rigida e un'attenta ispezione.
Le materie plastiche tecniche presentano un'ulteriore sfida. Le materie plastiche possono espandersi a causa del calore, assorbire umidità, deformarsi sotto pressione di serraggio o spostarsi dopo la lavorazione. Un componente in plastica può avere le dimensioni corrette immediatamente dopo il taglio, ma subire modifiche dopo il raffreddamento o l'esposizione agli agenti atmosferici.
Comportamento materiale
| Gruppo materiale | Rischio di tolleranza | Perché succede | Risposta del produttore |
| Alluminio | Distorsione a parete sottile | Rimozione delle tensioni residue e del materiale | Sgrossatura e finitura bilanciate |
| Acciaio inossidabile | Calore e forza di taglio | Taglio più duro e usura degli utensili | Configurazione rigida e alimentazione controllata |
| Titanio | Concentrazione termica | Bassa conducibilità termica | Parametri conservativi e strumenti affilati |
| Ottone | Macine e controllo delle piccole caratteristiche | Taglio libero ma sensibile ai bordi | Pianificazione della sbavatura e dell'ispezione |
| Plastica | Espansione e movimento | Calore, umidità e stress di serraggio | Fissaggio e stabilizzazione a bassa sollecitazione |
Quali caratteristiche richiedono effettivamente tolleranze ristrette?
Le tolleranze ristrette sono necessarie solo quando la funzionalità del componente dipende da una geometria precisa. Queste caratteristiche includono solitamente fori per cuscinetti, fori di posizionamento di precisione, superfici di tenuta, elementi di riferimento e interfacce di scorrimento.
Un foro per cuscinetto deve avere dimensioni precise, rotondità e allineamento, poiché un controllo inadeguato può causare rumore, usura, surriscaldamento o grippaggio. Una superficie di tenuta può richiedere planarità e finitura controllate per prevenire perdite. Un foro di posizionamento può richiedere una tolleranza di posizione perché controlla il modo in cui l'assemblaggio si incastra.
Al contrario, bordi estetici, tagli di finitura, profili esterni e superfici non funzionali spesso non richiedono tolleranze ristrette. Mantenere queste caratteristiche troppo strette aumenta i costi senza migliorare l'assemblaggio o la durata.
Esempio pratico: alloggiamento del cuscinetto di precisione rispetto alla piastra di montaggio esterna.
L'alloggiamento di un cuscinetto di precisione può richiedere tolleranze di alesaggio ristrette, rotondità controllata e riferimenti di riferimento chiari. Se l'alesaggio è troppo grande, il cuscinetto potrebbe slittare. Se è troppo piccolo, l'installazione potrebbe danneggiare il componente.
Una piastra di montaggio esterna è diversa. Se il suo bordo esterno non è critico per la funzionalità, mantenerlo con la stessa tolleranza del foro del cuscinetto comporta costi inutili. L'approccio corretto consiste nell'applicare una tolleranza ristretta all'interfaccia del cuscinetto e una tolleranza standard alla geometria non funzionale.
Accumulo di tolleranze: il problema che gli ingegneri scoprono troppo tardi
L'accumulo di tolleranze causa il fallimento dell'assemblaggio quando le dimensioni singolarmente accettabili si combinano in una variazione totale inaccettabile. Un componente può superare il controllo qualità e risultare comunque difettoso in fase di assemblaggio se l'intero sistema non è stato analizzato.
Questo è un problema comune negli assemblaggi lavorati a CNC con fori multipli, piastre di accoppiamento, distanziali, coperchi, staffe ed elementi di posizionamento. Ogni dimensione può rientrare nelle tolleranze, ma la variazione combinata può spostare la posizione finale oltre i limiti consentiti dall'assemblaggio.
L'accumulo di tolleranze lineari si verifica quando le dimensioni si sommano in una direzione. L'accumulo geometrico è più complesso perché include posizione, orientamento, planarità, perpendicolarità e relazioni di riferimento.
Gli ingegneri dovrebbero esaminare i modelli di assemblaggio, gli studi GD&T, i report di assemblaggio e le simulazioni di accoppiamento funzionale prima di stringere le singole dimensioni. L'obiettivo non è quello di rendere ogni parte più stretta, bensì di controllare le caratteristiche che determinano la funzionalità dell'assemblaggio.
Tolleranze standard vs tolleranze medie vs tolleranze ristrette
Le tolleranze standard, medie e strette devono essere selezionate in base al rischio funzionale. La tolleranza standard è adatta alle caratteristiche generali. La tolleranza media è adatta alle caratteristiche rilevanti per l'assemblaggio. La tolleranza stretta è adatta alle caratteristiche critiche in cui la funzionalità dipende dalla precisione.
Le tolleranze standard sono spesso adatte per profili generici, superfici non critiche, giochi e componenti con requisiti di assemblaggio flessibili. Contribuiscono all'efficienza dei costi e a una produzione più rapida.
Le tolleranze medie vengono utilizzate quando la ripetibilità dell'assemblaggio è importante, ma la caratteristica non richiede una precisione estrema. Esempi includono fori di montaggio, interfacce dell'involucro e superfici di accoppiamento generiche.
Le tolleranze ristrette sono riservate alle caratteristiche in cui le prestazioni meccaniche dipendono dalla precisione. Queste includono gli accoppiamenti dei cuscinetti, le aree di tenuta, i componenti scorrevoli, i fori di precisione e i riferimenti critici per l'allineamento. [ 1 ][ 6 ]
Uso tipico
| Tipo di funzionalità | Strategia di tolleranza consigliata |
| Profilo esterno cosmetico | Standard |
| fessura di sdoganamento | Standard o medio |
| Schema dei fori di montaggio | Medio |
| Foro per tassello | stretto |
| Foro del cuscinetto | stretto |
| Faccia di tenuta | Controllo preciso della finitura superficiale |
| Profondità di cassa generale | Standard o medio |
| Interfaccia scorrevole | Stretto dove il movimento dipende dalla vestibilità |
Perché le tolleranze geometriche e dimensionali (GD&T) spesso risolvono i problemi meglio delle dimensioni più precise
Il GD&T spesso risolve i problemi di tolleranza meglio delle dimensioni più strette in più/meno, perché controlla il modo in cui le caratteristiche si relazionano ai riferimenti funzionali. Una dimensione più stretta non sempre descrive come il pezzo deve essere assemblato o ispezionato.
Ad esempio, una configurazione di fori può essere quotata con valori separati di più/meno per X e Y. Ciò può generare confusione in merito all'ispezione, all'adattamento funzionale e alla tolleranza ammissibile. Una tolleranza di posizione legata a riferimenti spesso comunica il requisito funzionale in modo più chiaro.
GD&T può controllare posizione, planarità, perpendicolarità, profilo, eccentricità e orientamento. Questi controlli sono utili quando la relazione tra le caratteristiche è più importante di una singola dimensione.[ 2 ] [ 4 ]
Esempio concreto: controllo della posizione dei fori
Una piastra lavorata può includere quattro fori di montaggio che devono allinearsi con un altro componente. Se ogni foro è controllato solo da dimensioni coordinate, il fornitore e l'acquirente potrebbero ispezionare il pezzo in modo diverso.
L'utilizzo della tolleranza posizionale rispetto ai riferimenti può definire più chiaramente la posizione accettabile del foro. Ciò riduce le controversie di ispezione e riflette meglio la funzione dell'assemblaggio.[ 5 ]
Il GD&T non dovrebbe essere utilizzato per rendere ogni elemento più preciso. Dovrebbe essere utilizzato per comunicare quali relazioni controllano effettivamente la funzione.
Difficoltà di ispezione quando le tolleranze diventano estremamente ristrette
Le tolleranze estremamente ristrette creano difficoltà di ispezione perché l'incertezza di misurazione diventa significativa. Un pezzo può apparire buono o cattivo a seconda delle capacità dell'apparecchiatura, della temperatura, del fissaggio, della forza della sonda e del metodo di ispezione.
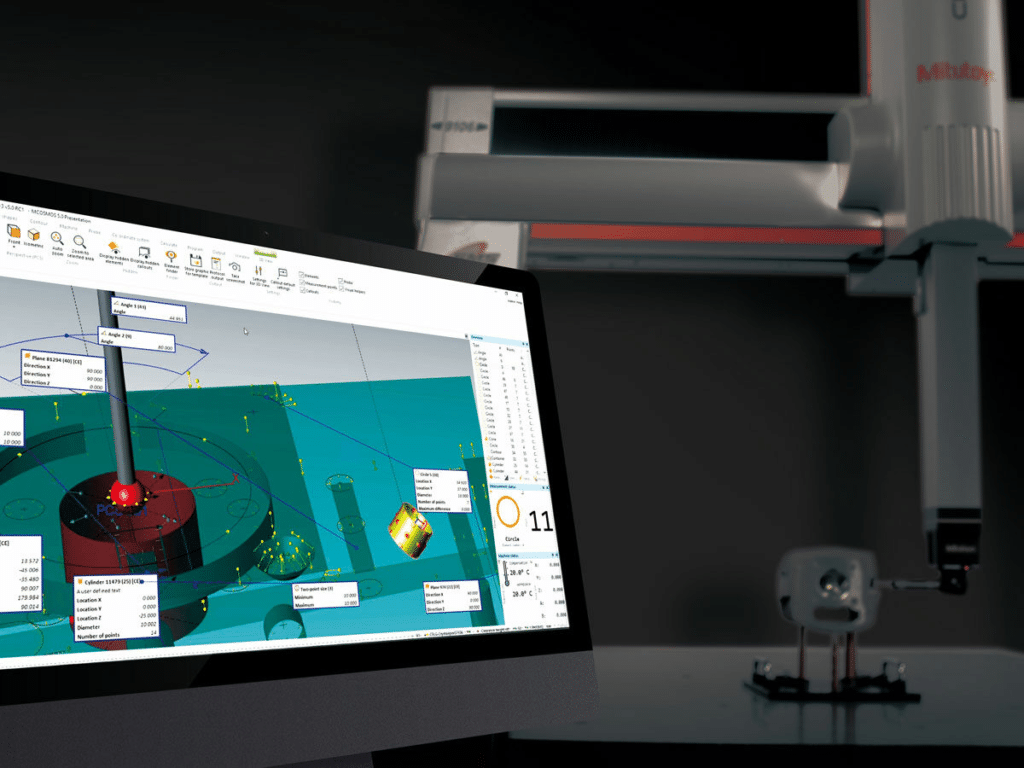
Fonte: Soluzioni di programmazione CMM Mitutoyo
L'ispezione con CMM è potente, ma richiede comunque una corretta impostazione del riferimento, apparecchiature calibrate, operatori addestrati e una strategia di misurazione adeguata. L'ispezione con calibri può essere più veloce, ma deve essere compatibile con la caratteristica e la tolleranza da controllare.
Anche la temperatura è importante. I metalli si dilatano e si contraggono con le variazioni di temperatura. Le materie plastiche possono subire deformazioni ancora più accentuate. Una dimensione misurata immediatamente dopo la lavorazione potrebbe non corrispondere alla stessa dimensione dopo il raffreddamento.
I team di qualità dovrebbero esaminare i rapporti CMM, gli studi R&R del calibro, i registri di calibrazione e le procedure di ispezione prima di accettare tolleranze estremamente ristrette. Se l'incertezza di misura è troppo grande rispetto alla tolleranza, il risultato dell'ispezione potrebbe non essere affidabile.[ 7 ]
Tabella di processo: dal disegno all'approvazione dell'ispezione
| step | Domanda di ingegneria | Rischio di produzione | Azione di controllo qualità |
| Revisione del disegno | Quali funzioni controllano? | Troppa tolleranza | Separare le caratteristiche critiche da quelle non critiche |
| Pianificazione del processo | Il processo è in grado di mantenere ripetutamente la tolleranza? | Prototipo riuscito, ma produzione fallita. | Valutare le capacità e predisporre il piano |
| lavorazione a macchina | L'usura o il calore modificheranno le dimensioni dell'utensile? | Deriva dimensionale | Monitorare la durata dell'utensile e la stabilità termica |
| Ispezione | È possibile misurare questa caratteristica in modo affidabile? | Incertezza di misura | Utilizzare correttamente CMM, calibri o sistemi ottici. |
| Approvazione finale | Il componente è funzionale durante l'assemblaggio? | Dimensioni conformi, ma montaggio non riuscito. | Verificare l'accoppiamento e le relazioni di riferimento |
Esempi nel settore in cui le decisioni relative alle tolleranze determinano il successo del prodotto
Le decisioni relative alle tolleranze hanno un impatto diverso su ciascun settore. I settori aerospaziale, medicale, automobilistico, elettronico e manifatturiero industriale richiedono tutti precisione, ma non tutte le caratteristiche necessitano dello stesso livello di controllo.
Fonte: Servizio di fresatura CNC di precisione BaiChuan
Componenti aerospaziali
I componenti aerospaziali possono richiedere tolleranze ristrette su interfacce critiche, fori per elementi di fissaggio, elementi degli attuatori e superfici di riferimento. Tuttavia, la geometria non funzionale non dovrebbe automaticamente beneficiare delle stesse tolleranze.
Una staffa aerospaziale leggera può richiedere una posizione e una planarità dei fori controllate nelle interfacce di montaggio. Le superfici di contorno esterne possono consentire tolleranze più ampie se non influiscono sull'assemblaggio o sul percorso di carico.
Componenti per dispositivi medici
I componenti dei dispositivi medici spesso richiedono un controllo rigoroso per quanto riguarda l'adattamento, la ripetibilità del movimento, la pulibilità e la sicurezza. Strumenti chirurgici, parti di apparecchiature diagnostiche e dispositivi di precisione possono richiedere un'attenta pianificazione delle tolleranze.
Tuttavia, anche nel settore dei dispositivi medici, tolleranze eccessive sulle superfici non funzionali possono aumentare i costi inutilmente. Le superfici funzionali, i componenti di accoppiamento e le caratteristiche critiche per l'ispezione dovrebbero essere sottoposti al massimo livello di controllo.
Componenti automobilistici
Nella produzione automobilistica, spesso si cerca di trovare un equilibrio tra tolleranza, volume e costi. Staffe, alloggiamenti, componenti della trasmissione e parti del vano batteria dei veicoli elettrici richiedono un assemblaggio ripetibile, ma il costo di produzione è un fattore determinante.
Una staffa di montaggio per autoveicoli prodotta in grandi volumi può richiedere tolleranze medie sulla disposizione dei fori e sulla planarità delle superfici di accoppiamento. Le caratteristiche estetiche o di ingombro possono utilizzare tolleranze standard per contenere i costi di produzione.
Custodie per l'elettronica
Gli alloggiamenti per dispositivi elettronici richiedono un controllo preciso delle tolleranze di allineamento tra connettori, circuiti stampati, pulsanti, moduli fotocamera e dissipatori di calore. Le aperture per i connettori e le caratteristiche di montaggio del PCB sono spesso più importanti della geometria estetica esterna.
Le superfici dei dissipatori di calore potrebbero richiedere un controllo preciso della planarità e della finitura superficiale per garantire il contatto termico. I bordi non funzionali dell'involucro possono spesso essere realizzati con tolleranze standard.
Equipaggiamento industriale
I componenti delle apparecchiature industriali includono piastre di attrezzaggio, supporti per cuscinetti, pinze robotiche, blocchi valvole e dispositivi di fissaggio. Questi componenti spesso richiedono tolleranze ristrette per quanto riguarda gli accoppiamenti dei cuscinetti, i fori per i perni di centraggio, le superfici di tenuta e le superfici di riferimento.
Le superfici esterne generiche, i fori di passaggio e le cavità non critiche possono utilizzare tolleranze standard o medie. Il risultato migliore si ottiene separando le caratteristiche funzionali dalla geometria generale.
Errori comuni nelle tolleranze che ingegneri, acquirenti e produttori ripetono
L'errore più comune in materia di tolleranze è quello di applicare tolleranze di livello aerospaziale a componenti industriali. Ciò accade spesso perché i team desiderano un disegno di "alta qualità", ma crea problemi di costi e di ispezione.
Un altro errore consiste nell'utilizzare le tolleranze per compensare difetti di progettazione. Se un componente non si posiziona correttamente, stringere ogni dimensione potrebbe non risolvere il problema alla radice. Potrebbero essere necessari riferimenti o elementi di posizionamento migliori.
Spesso si trascura anche il movimento del materiale. Componenti a parete sottile, cavità di grandi dimensioni, materie plastiche e materiali sottoposti a distensione termica si comportano in modo diverso dopo la lavorazione. Una tolleranza che appare ragionevole sulla carta può risultare difficile da raggiungere dopo la rimozione del materiale.
La pianificazione delle ispezioni viene spesso aggiunta troppo tardi. Se un disegno richiede tolleranze geometriche e dimensionali (GD&T) rigorose, ma il fornitore non è in grado di misurarle correttamente, l'approvazione della produzione diventa difficile.
Quadro decisionale: quanto deve essere precisa la tolleranza di lavorazione CNC?
La tolleranza deve essere selezionata in base alla funzione, alla capacità produttiva, alla capacità di ispezione e al rischio di guasto. La tolleranza più ampia che protegge la funzione è solitamente la scelta ingegneristica migliore. [ 8 ]
Utilizzare le tolleranze standard quando:
- La funzionalità non dipende dalla precisione dell'accoppiamento.
- L'efficienza dei costi è importante
- I requisiti di assemblaggio sono indulgenti
- Le caratteristiche sono estetiche o non critiche
- Lo spazio libero è generoso
Utilizzare tolleranze medie quando:
- La ripetibilità dell'assemblaggio è importante
- I componenti di accoppiamento richiedono coerenza
- La disposizione dei fori influisce sulla vestibilità
- Le interfacce dell'involucro necessitano di un allineamento controllato
- Il volume di produzione richiede ripetibilità
Utilizzare tolleranze ristrette quando:
- Le prestazioni meccaniche dipendono dalla precisione
- Sono coinvolti gli accoppiamenti dei cuscinetti
- Le superfici di tenuta devono essere controllate
- Il movimento o l'accoppiamento scorrevole sono fondamentali
- Caratteristiche di riferimento del gruppo di controllo
- L'analisi ingegneristica supporta il requisito
La tolleranza migliore non è la più stretta, bensì quella che garantisce la funzionalità con il minimo rischio di fabbricazione.
Domande frequenti
Che cos'è una tolleranza standard per la lavorazione CNC?
La tolleranza standard di lavorazione CNC è una variazione generalmente ammissibile utilizzata per le caratteristiche non critiche. È adatta quando la caratteristica non controlla l'accoppiamento, il movimento, la tenuta o l'allineamento.
Quando è necessaria una tolleranza ristretta?
È necessaria una tolleranza ristretta quando la funzionalità di un componente dipende da un controllo preciso. Esempi comuni includono fori per cuscinetti, fori per perni di centraggio, superfici di tenuta, interfacce di scorrimento e elementi di riferimento.
In che modo le tolleranze influiscono sui costi di lavorazione?
Tolleranze più strette aumentano i costi di lavorazione perché spesso richiedono tempi di taglio più lunghi, più passaggi di finitura, attrezzature di fissaggio migliori, maggiori controlli e un rischio di scarti più elevato.
Perché i componenti si guastano nonostante superino il controllo qualità?
I componenti possono risultare difettosi nonostante superino l'ispezione, poiché le singole dimensioni potrebbero rientrare nelle tolleranze, mentre l'intero assemblaggio non è conforme. Anche una strategia di riferimento inadeguata può causare discrepanze nelle misurazioni e nell'assemblaggio.
Quali sono le cause dei problemi di accumulo delle tolleranze?
I problemi di accumulo delle tolleranze si verificano quando più variazioni accettabili si combinano dando luogo a un errore di assemblaggio più grande. Ciò accade spesso quando i progettisti esaminano le dimensioni singolarmente anziché analizzare l'intero assieme.
È opportuno utilizzare la tolleranza geometrica e dimensionale (GD&T) per ogni elemento critico?
Non tutte le caratteristiche necessitano di GD&T, ma quelle controllate da posizione, orientamento, planarità, profilo o relazioni di riferimento spesso ne traggono vantaggio. Il GD&T dovrebbe chiarire la funzione, non aggiungere complessità.
Come vengono ispezionate le tolleranze ristrette?
Le tolleranze ristrette possono essere ispezionate con macchine di misura a coordinate (CMM), calibri di precisione, sistemi ottici, rugosimetri o dispositivi di fissaggio dedicati. Il metodo dipende dal tipo di elemento e dalla precisione richiesta.
Quale tolleranza devo specificare in un disegno CNC?
Specificare la tolleranza più ampia che garantisca comunque la funzionalità. Utilizzare tolleranze standard per le caratteristiche non critiche, tolleranze medie per le caratteristiche di assemblaggio e tolleranze ristrette solo laddove il rischio di guasto lo giustifichi.
La tolleranza migliore è quella che protegge la funzionalità senza creare rischi inutili.
La tolleranza ottimale per la lavorazione CNC non è il valore più piccolo riportato sul disegno. È la tolleranza che permette al pezzo di funzionare correttamente, rimanendo al contempo producibile, misurabile, ripetibile ed economicamente vantaggiosa.
L'eccessiva tolleranza crea rischi nascosti. Aumenta i tempi di ciclo, lo sforzo di ispezione, i costi dei fornitori, il tasso di scarto e le controversie sulle misurazioni. Può anche distogliere l'attenzione dalle caratteristiche che contano davvero.
I progetti CNC di successo si basano su un equilibrio tra prestazioni, costi, ripetibilità, comportamento dei materiali e capacità di ispezione. Tolleranze standard, medie e strette hanno tutte la loro utilità, ma ognuna deve essere utilizzata per il giusto motivo.
Una tolleranza più ristretta dovrebbe essere considerata una decisione ingegneristica, non un marchio di qualità.
Referenze
1. Organizzazione internazionale per la standardizzazione. ISO 2768-1:1989, Tolleranze generali. ISO.
https://www.iso.org/obp/ui/en/
2. ASME. ASME Y14.5, Dimensionamento e tolleranze. ASME.
https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing
3. Swyt, DA (1992). Sfide per il NIST nella metrologia dimensionale: l'impatto dell'inasprimento delle tolleranze nell'industria manifatturiera statunitense di componenti discreti. NISTIR 4757. National Institute of Standards and Technology.
https://nvlpubs.nist.gov/nistpubs/Legacy/IR/nistir4757.pdf
4. Salsbury, D. (2019). GD&T e la nuova norma ASME Y14.5-2018. Mitutoyo America.
https://www.mitutoyo.com/webfoo/wp-content/uploads/ASME_Y14.5-2018_Salsbury.pdf
5. ASME. Raccolta di dati su quotatura e tolleranza geometrica. Formazione e sviluppo ASME.
https://www.asme.org/learning-development/learning-experiences/geometric-dimensioning-and-tolerancing-collection
6. Forum sulla qualità ZEISS. Tabella delle tolleranze generali ISO 2768. Forum sulla qualità ZEISS.
https://qualityforum.zeiss.com/migration/images/137_8bb2b6eeb6a9e6554d254c216a890c89.pdf
7. Swyt, DA (1993). Rapporto di un seminario del NIST sulle esigenze del settore. National Institute of Standards and Technology.
https://pmc.ncbi.nlm.nih.gov/articles/PMC4909183/
8. Fittizio. (2022). ISO 2768: uno standard internazionale per le tolleranze della lavorazione CNC. Ingegneria fittizia.
https://www.fictiv.com/articles/iso-2768-an-international-standard




