

I torni CNC sono tra le macchine utensili più diffuse nella produzione moderna e costituiscono la spina dorsale della produzione di componenti cilindrici in settori che spaziano dall'automotive all'aerospaziale. Ruotando il pezzo in lavorazione contro un utensile da taglio fisso, un tornio CNC rimuove il materiale con elevata precisione per produrre alberi, raccordi, connettori e un'ampia gamma di componenti rotanti.
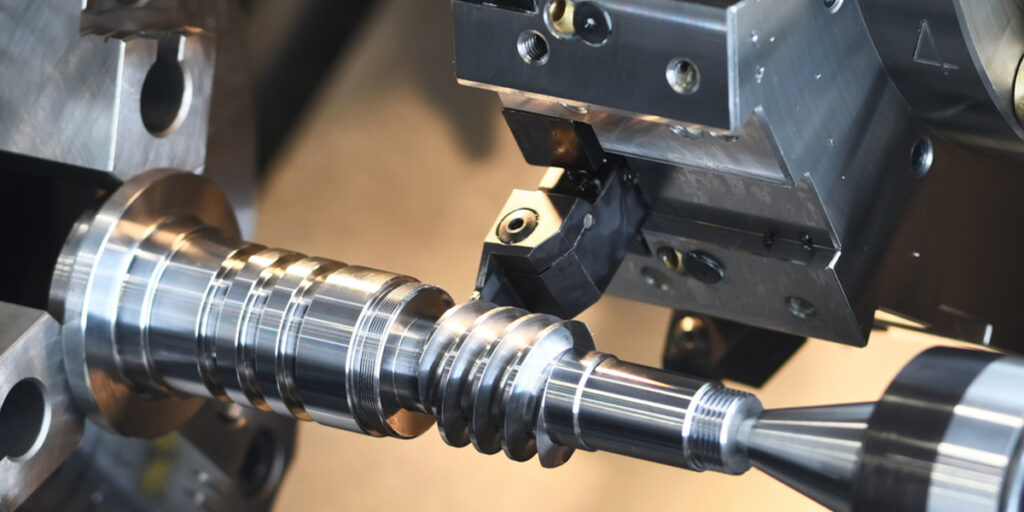
Quattro operazioni definiscono la capacità principale di un tornio CNC: spianatura, tornitura, filettatura e scanalatura. Ognuna ha uno scopo ben preciso, eppure, in pratica, raramente vengono eseguite singolarmente. Un singolo pezzo, come un connettore idraulico o un albero motore, richiede in genere l'esecuzione di tutte e quattro le operazioni in una sequenza pianificata all'interno di un'unica impostazione. Comprendere ogni singola operazione e come interagiscono tra loro è fondamentale per una pianificazione efficace del processo di tornitura CNC e per la qualità dei pezzi.
Comprensione dei principi fondamentali della lavorazione al tornio CNC
La lavorazione al tornio CNC è il punto di partenza per comprendere come vengono prodotti componenti cilindrici con specifiche dimensionali rigorose. Prima di esaminare le singole operazioni, è opportuno definire cos'è un tornio CNC, come funziona meccanicamente e perché le operazioni di tornitura rimangono fondamentali per la produzione di precisione, nonostante la disponibilità di tecnologie di lavorazione multiasse più complesse.
Che cosa è la lavorazione al tornio CNC?
Un tornio CNC è una macchina utensile a controllo numerico che fa ruotare un pezzo attorno al suo asse centrale mentre un utensile da taglio si muove lungo traiettorie programmate per rimuovere materiale e generare la geometria desiderata. Il principio fondamentale che distingue i torni dalle fresatrici è il seguente: su un tornio, il pezzo ruota e l'utensile è nominalmente fermo in rotazione, mentre su una fresatrice, l'utensile ruota e il pezzo rimane fisso. Questa differenza rende i torni intrinsecamente adatti alla produzione di geometrie cilindriche, coniche e a simmetria rotazionale con elevata precisione e qualità superficiale.
Il controllore CNC interpreta un programma pezzo, tipicamente scritto in codice G, e lo converte in movimento coordinato degli assi della macchina, velocità del mandrino e selezione dell'utensile. Ciò elimina le regolazioni manuali richieste sui torni convenzionali e fornisce risultati ripetibili su lotti di produzione senza variazioni da operatore a operatore. [1]
Componenti principali di un tornio CNC
Comprendere il ruolo funzionale di ciascun componente della macchina chiarisce come vengono fisicamente eseguite le operazioni descritte nelle sezioni successive:
- Mandrino: Blocca e ruota il pezzo in lavorazione. I mandrini a tre griffe sono standard per i pezzi tondi, mentre i mandrini a quattro griffe consentono un centraggio preciso dei pezzi irregolari.
- Mandrino: Il gruppo rotante che aziona il mandrino e il pezzo in lavorazione. La velocità del mandrino è programmabile e si regola automaticamente al variare delle condizioni di taglio.
- Torretta portautensili: Consente di alloggiare simultaneamente più utensili da taglio e di posizionarli automaticamente nella posizione corretta, secondo il controllo del programma, eliminando la necessità di cambi manuali e riducendo i tempi di ciclo.
- Contropunta: Fornisce supporto assiale all'estremità libera di pezzi lunghi utilizzando una contropunta rotante o fissa, impedendo la flessione sotto l'azione delle forze di taglio.
- Controller CNC: L'unità di elaborazione della macchina esegue il programma pezzo, gestisce il movimento degli assi, monitora le condizioni di taglio e gestisce la compensazione dell'offset dell'utensile.
Perché le operazioni al tornio sono importanti
Le lavorazioni con torni CNC offrono tre vantaggi produttivi difficili da replicare con processi alternativi:
- Precisione e ripetibilità: I moderni torni CNC mantengono tolleranze di diametro di ±0.005 mm o migliori in condizioni di produzione, con una ripetibilità di posizionamento che garantisce che ogni pezzo di un lotto soddisfi le stesse specifiche.
- Produzione più veloce: Il cambio utensile automatizzato, il controllo costante della velocità superficiale e i cicli multi-passata programmati riducono significativamente i tempi di ciclo rispetto alla tornitura manuale.
- Intervento manuale ridotto: Una volta convalidato il programma, il coinvolgimento dell'operatore si limita al caricamento del pezzo, alla misurazione periodica e al monitoraggio dell'usura dell'utensile, riducendo il rischio di errore umano nella produzione ad alto volume.
Un esempio pratico di questi vantaggi è la produzione di un albero idraulico che richiede spianatura, tornitura, filettatura e scanalatura. Tutte e quattro le operazioni vengono completate in un'unica configurazione su un tornio CNC, mantenendo un riferimento comune per tutta la lavorazione ed eliminando gli errori di riposizionamento che si accumulerebbero se il pezzo venisse spostato tra le macchine. [2]
Operazione di front-end CNC
La spianatura è in genere la prima operazione eseguita su un tornio CNC e definisce le basi dimensionali e geometriche per tutte le operazioni successive. Un pezzo non spianato correttamente presenterà imprecisioni di lunghezza e irregolarità superficiali che si propagheranno lungo l'intera sequenza di lavorazione. Pur essendo una delle operazioni di tornitura concettualmente più semplici, la spianatura ha un'influenza diretta sulla precisione del pezzo finito.
L'operazione di spianatura nella lavorazione meccanica
Che cosa stai affrontando?
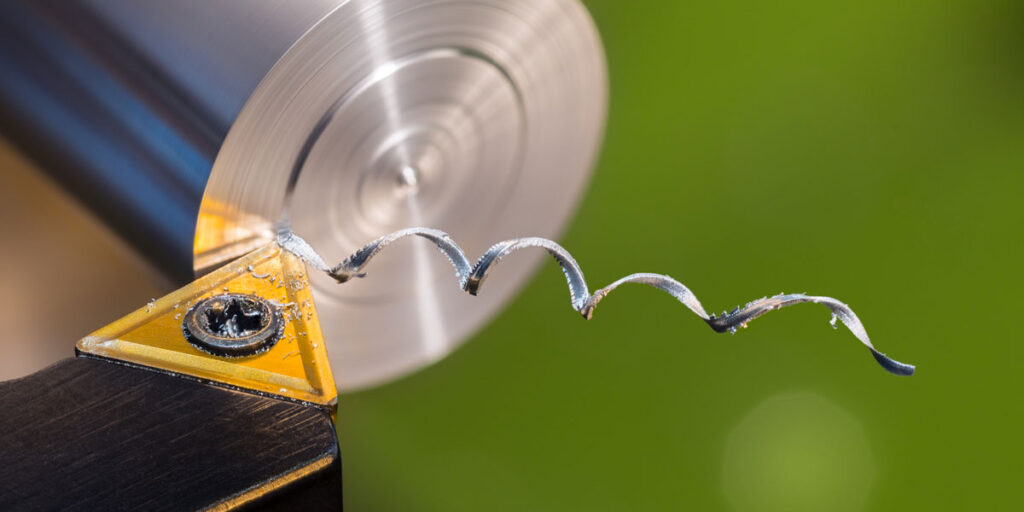
La spianatura è un'operazione di tornitura in cui l'utensile da taglio si muove radialmente sulla superficie terminale di un pezzo rotante, rimuovendo materiale per produrre una superficie piana e liscia perpendicolare all'asse del mandrino. Lo scopo principale è quello di creare una superficie di riferimento pulita e precisa all'estremità del pezzo, rispetto alla quale è possibile misurare e controllare le dimensioni assiali durante le operazioni successive. Nel materiale grezzo, le superfici terminali sono raramente piane o perpendicolari; la spianatura corregge questo difetto prima di qualsiasi ulteriore lavorazione.
Come funziona il Facing
Il pezzo in lavorazione viene bloccato nel mandrino e ruotato a una velocità programmata. L'utensile da taglio viene posizionato sul diametro esterno del pezzo e alimentato radialmente verso l'interno, in direzione del centro, a una velocità di avanzamento controllata. L'utensile rimuove un sottile strato di materiale su tutta la superficie in una singola passata o in più passate, a seconda delle condizioni del materiale e della finitura superficiale richiesta. Il controllo costante della velocità superficiale viene in genere applicato durante la spianatura, poiché altrimenti la velocità di taglio diminuirebbe man mano che l'utensile si avvicina al centro del pezzo, dove la velocità superficiale è inferiore. [3]
Nella scelta degli utensili per la spianatura, si prediligono generalmente inserti diamantati o trigonali a 80 gradi montati in un portautensili destrorso, che garantiscono uno spazio sufficiente per l'avanzamento radiale mantenendo al contempo la resistenza del tagliente.
Vantaggio di affrontare
- Crea superfici piane e lisce: Una superficie di taglio opportunamente sagomata fornisce una superficie geometricamente affidabile per le misurazioni successive, il posizionamento dei componenti o la foratura centrale della contropunta.
- Consente di determinare la lunghezza precisa del pezzo in lavorazione: La spianatura rimuove il materiale in eccesso dall'estremità del pezzo per portarlo alla lunghezza iniziale corretta prima di iniziare la tornitura del diametro.
- Migliora la coerenza dimensionale: Nella produzione in serie, la spianatura uniforme garantisce che tutti i pezzi partano dallo stesso riferimento assiale, riducendo la variazione di lunghezza all'interno del lotto.
Applicazioni comuni
Il rivestimento viene applicato in un'ampia gamma di scenari produttivi:
- Preparazione del brodo grezzo: Le barre tagliate con la sega presentano in genere superfici terminali ruvide e leggermente angolate. Prima di procedere con ulteriori lavorazioni, è necessario squadrare e levigare queste superfici.
- Creazione di superfici di riferimento: Le superfici terminali rivestite fungono da superfici di riferimento per le misurazioni assiali durante le operazioni di tornitura, filettatura e scanalatura.
- Finitura delle estremità dell'albero: Sugli alberi completati, la spianatura produce le superfici terminali pulite necessarie per il corretto posizionamento dei componenti e l'accoppiamento durante l'assemblaggio.
Best Practices
- Selezione della velocità di avanzamento: Le velocità di avanzamento per la spianatura variano tipicamente da 0.05 a 0.2 mm/giro, a seconda della finitura superficiale richiesta. Avanzamenti maggiori sono accettabili per le passate di sgrossatura; le passate di finitura richiedono avanzamenti inferiori per ottenere valori Ra inferiori a 1.6 µm.
- Evitare le vibrazioni degli utensili: Le vibrazioni durante la lavorazione di spianatura sono più comuni quando la sporgenza dell'utensile è eccessiva o il serraggio del pezzo è insufficiente. Ridurre al minimo la sporgenza dell'utensile e garantire un serraggio sicuro del mandrino riduce significativamente la tendenza alle vibrazioni.
- Corretto allineamento dell'utensile: L'utensile da taglio deve essere impostato con precisione all'altezza dell'asse centrale. Un utensile impostato sopra o sotto l'asse centrale lascia un residuo di materiale non lavorato al centro del pezzo e produce una superficie convessa anziché piana. [4]
Un esempio rappresentativo di spianatura in pratica è la preparazione di una barra d'acciaio prima della sua trasformazione in albero motore. L'estremità grezza della barra viene spianata per stabilire un riferimento assiale pulito, dopodiché viene applicata una punta da trapano centrale sulla superficie spianata per fornire supporto alla contropunta per le successive operazioni di tornitura.
Operazione di tornitura CNC
La tornitura è l'operazione fondamentale di un tornio CNC e il processo da cui la macchina prende il nome. Mentre la spianatura si occupa della geometria terminale di un pezzo, la tornitura modella il corpo cilindrico, riducendo i diametri, creando gradini, generando conicità e producendo profili complessi. Nello specifico, nella produzione di alberi, la tornitura rappresenta la maggior parte dell'asportazione di materiale e determina direttamente la precisione dimensionale e la qualità superficiale del componente finito.
Cosa sta girando?
La tornitura è un processo di asportazione di materiale in cui l'utensile da taglio si muove assialmente lungo un pezzo rotante, riducendone il diametro esterno a una dimensione target programmata. L'utensile entra in contatto continuo con la superficie del pezzo mentre percorre la lunghezza del taglio, generando una superficie cilindrica il cui diametro è determinato dalla profondità di taglio radiale e la cui lunghezza è determinata dalla corsa assiale dell'utensile. L'accuratezza del diametro risultante dipende dalla geometria della macchina, dalle condizioni dell'utensile, dai parametri di taglio e dalla rigidità del pezzo, tutti elementi che devono essere controllati entro limiti appropriati per soddisfare la tolleranza specificata. [5]
Tipi di operazioni di tornitura
La tornitura CNC comprende diverse tipologie di operazioni distinte, ognuna adatta a specifiche esigenze geometriche:
- Tornitura diritta: L'utensile si muove parallelamente all'asse del mandrino a una profondità radiale fissa, producendo un diametro cilindrico uniforme lungo tutta la lunghezza del taglio. Questa è l'operazione di tornitura più comune e costituisce la base per la realizzazione di sedi di cuscinetti, superfici di contatto e caratteristiche cilindriche in generale.
- Tornitura a gradini: L'utensile lavora una serie di diametri diversi in posizioni assiali successive, producendo un profilo a gradini, come discusso in dettaglio nel contesto della produzione di alberi a diametri multipli. Ogni passaggio richiede che l'utensile passi da una passata cilindrica a una spalla, esigendo un posizionamento preciso dell'asse Z in ogni transizione.
- Tornitura conica: L'utensile si muove simultaneamente lungo gli assi X e Z con un rapporto programmato, generando una superficie conica. Le conicità sono comuni sui gambi degli utensili, sulle punte dei mandrini e sui raccordi per tubi, dove sono richieste interfacce coniche autobloccanti o a tenuta stagna.
- Tornitura di profili: L'utensile segue un profilo complesso programmato, producendo profili assiali curvi o irregolari. Viene utilizzato per componenti come alberi a camme, rulli di formatura e qualsiasi parte in cui il diametro varia in modo continuo anziché a gradini discreti.
Fattori che influenzano la qualità della tornitura
Quattro parametri di processo principali regolano l'esito di un'operazione di tornitura:
- Velocità di taglio: Espressa in metri al minuto, la velocità di taglio determina la rapidità con cui il tagliente dell'inserto entra in contatto con il materiale del pezzo. Una velocità troppo bassa provoca la formazione di accumuli di materiale sul tagliente e una finitura superficiale scadente; una velocità troppo elevata accelera l'usura dell'utensile e rischia di danneggiare termicamente la superficie del pezzo. Per l'acciaio al carbonio medio, velocità di taglio comprese tra 200 e 300 m/min con inserti in metallo duro rivestiti rappresentano condizioni di partenza indicative.
- Velocità di avanzamento: Controlla l'avanzamento assiale dell'utensile per ogni giro del mandrino. La velocità di avanzamento influenza direttamente la rugosità superficiale; avanzamenti inferiori producono superfici più fini ma aumentano il tempo di ciclo. Per le passate di finitura sulle sedi dei cuscinetti, le velocità di avanzamento tipiche sono comprese tra 0.05 e 0.1 mm/giro.
- Profondità di taglio: Determina la quantità di materiale rimosso radialmente per ogni passata. Le passate di sgrossatura utilizzano profondità da 2 a 5 mm per massimizzare la velocità di rimozione del materiale, mentre le passate di finitura utilizzano profondità da 0.1 a 0.3 mm per ottenere la precisione dimensionale senza introdurre forze di taglio eccessive.
- Materiale dell'utensile: Il carburo rivestito è la scelta standard per la tornitura dell'acciaio, sia per le operazioni di sgrossatura che di finitura. Gli inserti in ceramica vengono utilizzati per la finitura ad alta velocità di materiali temprati, mentre gli inserti in CBN sono impiegati nella tornitura di componenti duri con durezza superiore a 45 HRC.
Vantaggi della tornitura CNC
- Elevata precisione dimensionale: La tornitura CNC mantiene costantemente tolleranze di diametro da IT6 a IT8 in condizioni di produzione, mentre le operazioni di finitura sono in grado di raggiungere IT5 su configurazioni stabili con utensili ben manutenuti.
- Ottima finitura superficiale: Parametri di finitura ottimizzati producono valori Ra da 0.4 a 1.6 µm sulle superfici tornite, soddisfacendo i requisiti di sedi di cuscinetti, superfici di tenuta e cuscinetti a strisciamento senza necessità di rettifica secondaria in molte applicazioni.
- Rimozione efficiente del materiale: I cicli di sgrossatura programmati con cicli preimpostati come il G71 automatizzano la rimozione del materiale in più passaggi secondo un profilo definito, massimizzando la velocità di asportazione del metallo e mantenendo al contempo un margine di finitura costante per il successivo passaggio di finitura.
Un esempio pratico è la lavorazione di un albero di trasmissione a gradini con diametri multipli. Il programma CNC esegue in sequenza passaggi di sgrossatura lungo tutta la lunghezza dell'albero, seguiti da passaggi di finitura su ciascuna zona di diametro in ordine di priorità funzionale, prima le sedi dei cuscinetti, poi le superfici di tenuta, quindi i diametri di gioco, garantendo che le superfici più critiche ricevano il taglio finale meno disturbato. [6]
Operazione di filettatura CNC
La filettatura è una delle operazioni tecnicamente più complesse eseguite su un tornio CNC, in quanto richiede una precisa sincronizzazione tra la rotazione del mandrino e il movimento dell'utensile per generare una filettatura elicoidale che soddisfi gli standard dimensionali e funzionali. Le filettature sono tra le caratteristiche meccaniche più comuni in ingegneria e la capacità di realizzarle con precisione e costanza su un tornio CNC è una competenza fondamentale nella produzione di componenti di precisione.

Cos'è la filettatura?
La filettatura è un'operazione di tornitura che taglia una scanalatura elicoidale di forma e passo definiti sulla superficie cilindrica di un pezzo. Il profilo della filettatura risultante consente l'accoppiamento meccanico con un componente filettato corrispondente, permettendo il fissaggio, la regolazione, la tenuta o la trasmissione di potenza a seconda dell'applicazione. A differenza della spianatura o della tornitura, dove l'avanzamento dell'utensile è indipendente dalla rotazione del mandrino, la filettatura richiede che l'utensile avanzi esattamente di una lunghezza di passo per ogni giro del mandrino. Qualsiasi deviazione da questa sincronizzazione produce una filettatura dimensionalmente errata e funzionalmente inutilizzabile. [7]
Come funziona la filettatura CNC
Su un tornio CNC, la filettatura si ottiene tramite un accoppiamento rigido tra l'encoder del mandrino e il servomotore dell'asse Z. Il controllore CNC legge la posizione del mandrino in tempo reale e aziona il carrello portautensili a una velocità di avanzamento esattamente pari al passo di filettatura programmato. Questa sincronizzazione viene mantenuta per più passaggi, con ogni passaggio successivo che segue lo stesso percorso elicoidale del precedente, approfondendo gradualmente il profilo della filettatura fino al raggiungimento della profondità desiderata.
Gli aspetti chiave del processo di infilatura includono:
- Precisione del tono: Il passo della filettatura deve rientrare nella tolleranza standard prevista per la forma di filettatura specificata. Gli errori di passo si accumulano lungo la lunghezza della filettatura e possono impedire il corretto accoppiamento con il componente corrispondente.
- Controllo della profondità del filo: La filettatura viene eseguita in più passaggi, ognuno dei quali rimuove un truciolo progressivamente più piccolo man mano che il profilo della filettatura si approfondisce. Questo approccio consente di controllare le forze di taglio e impedisce che la flessione dell'utensile deformi il profilo della filettatura.
- Metodo di alimentazione: L'avanzamento radiale taglia simmetricamente su entrambi i fianchi della filettatura, mentre l'avanzamento laterale taglia principalmente su un solo fianco, riducendo le forze di taglio e migliorando il controllo dei trucioli. L'avanzamento laterale è preferibile per filettature con passo maggiore e materiali più resistenti. [8]
Tipi di fili prodotti
I torni CNC producono filettature sia esterne che interne, conformi a un'ampia gamma di standard e adatte a diverse applicazioni:
- Filettature esterne: Si esegue tagliando sul diametro esterno di alberi, bulloni e connettori. Le applicazioni più comuni includono estremità filettate di alberi, raccordi idraulici e produzione di elementi di fissaggio. La filettatura esterna è la più semplice delle due, poiché l'accesso all'utensile e l'evacuazione dei trucioli non sono limitati.
- Filettature interne: La filettatura interna si esegue utilizzando una barra di alesatura per filettature. La filettatura interna è più complessa di quella esterna a causa dello spazio limitato per l'utensile, della minore rigidità della barra di alesatura e della difficoltà di osservare e misurare la filettatura durante il taglio. Il diametro minimo del foro e la profondità della filettatura determinano le dimensioni e la sporgenza della barra di alesatura, entrambi fattori che influenzano la precisione raggiungibile.
Metodi di filettatura nei torni CNC
Sui torni CNC sono disponibili tre metodi di filettatura, ognuno adatto ad applicazioni diverse:
- Filettatura a punto singolo: Un singolo inserto traccia il percorso elicoidale della filettatura in più passaggi. Questo metodo è versatile, applicabile a qualsiasi forma e passo di filettatura e produce filettature precise su un'ampia gamma di materiali. È il metodo standard per la filettatura di alberi nella produzione di precisione.
- Fresatura di filettature: Sebbene tecnicamente sia un'operazione di fresatura, la fresatura di filettature viene eseguita su centri di tornitura e fresatura e produce filettature mediante l'interpolazione elicoidale di una fresa a più denti. È la tecnica preferita per filettature di grande diametro, materiali duri e fori ciechi, dove il rischio di rottura del maschio è inaccettabile.
- Toccando: Un maschio viene inserito in un foro preforato sotto controllo CNC per produrre rapidamente filettature interne. La maschiatura è efficiente per filettature interne di piccolo diametro in grandi volumi di produzione, ma è limitata alle forme di filettatura standard ed è sensibile alla rottura dell'utensile in caso di tagli duri o interrotti.
Considerazioni chiave
- Standard delle filettature: Le filettature devono essere prodotte secondo lo standard corretto per l'applicazione. Le filettature metriche (ISO), Unified National Coarse (UNC), Unified National Fine (UNF) e gli standard per filettature di tubi (NPT, BSPT) hanno ciascuno requisiti specifici di passo, angolo e tolleranza che devono essere programmati e verificati correttamente.
- Gestione dell'usura degli utensili: Gli inserti per la filettatura si usurano progressivamente con ogni pezzo prodotto. Con l'usura dell'inserto, la precisione della forma della filettatura si degrada, in particolare sugli angoli del fianco e sul raggio di cresta. Nelle operazioni di filettatura in produzione è necessario un regolare indicizzazione dell'inserto e una verifica periodica del calibro della filettatura.
- Precisione della programmazione: I cicli di filettatura come il G76 nei controlli basati su FANUC richiedono l'inserimento corretto di passo, profondità di filettatura, angolo di avanzamento e numero di passaggi. Errori di programmazione in questi parametri producono filettature che appaiono visivamente accettabili ma non superano il controllo con il calibro. [9]
Un esempio rappresentativo è la produzione di raccordi filettati per sistemi fluidici industriali. Ogni raccordo richiede filettature esterne lavorate secondo gli standard NPT o BSPT, dove la forma conica della filettatura garantisce sia l'accoppiamento meccanico che la tenuta alla pressione senza la necessità di componenti di tenuta aggiuntivi. La precisione del passo e la costanza dell'angolo del fianco sono fondamentali per ottenere una connessione a tenuta stagna in esercizio.
Conclusione
La lavorazione al tornio CNC si basa su quattro operazioni interdipendenti: spianatura, tornitura, filettatura e scanalatura. Ciascuna ha uno scopo geometrico e funzionale distinto, ma nessuna opera in isolamento. La spianatura definisce il riferimento assiale, la tornitura definisce la forma cilindrica e la filettatura crea gli elementi di accoppiamento meccanico che tengono insieme i componenti. Eseguite in una sequenza pianificata all'interno di un'unica impostazione, queste operazioni garantiscono la precisione dimensionale, la qualità superficiale e l'affidabilità funzionale richieste dalla produzione di componenti di precisione.
Il valore della comprensione di ogni singola operazione risiede nella capacità di pianificare e ottimizzare l'intera sequenza di lavorazione. La corretta selezione dei parametri, l'utilizzo di utensili appropriati e un rigoroso controllo del processo in ogni fase sono ciò che determina se il pezzo finito soddisfa le specifiche o richiede rilavorazioni. In un ambiente di produzione in cui uniformità ed efficienza sono ugualmente importanti, la padronanza di queste quattro operazioni fondamentali al tornio rimane oggi più che mai fondamentale.
Referenze
Aresco, R. (23 febbraio 2024). Erie Institute of Technology . https://erieit.edu/introduction-to-cnc-turning/
Controllo numerico computerizzato - una panoramica | Argomenti ScienceDirect . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (2025, 11 gennaio). Guida completa alla filettatura su tornio - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (2026, 6 gennaio). Come la fresatura frontale garantisce superfici CNC veramente piatte? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming e Naveed Raheel. (2025). Ottimizzazione dell'integrità del sottosuolo e della qualità della superficie nella tornitura dell'acciaio dolce: un approccio multi-obiettivo all'usura dell'utensile e ai parametri di lavorazione. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Attrezzature e sistemi di bloccaggio pezzo nella lavorazione meccanica. Annali CIRP , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., & Chasos, C. (2024). Fresatura avanzata di filettature CNC: un ciclo completo e preimpostato per il taglio efficiente di filettature con passo e raggio fissi o variabili. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). AUTOMAZIONE DELL'OPERAZIONE DI SFALATURA SU UN CENTRO DI LAVORO CNC. International Journal of Engineering Science and Technology , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., & Yusuf Altintas. (2014). Meccanica e dinamica del processo di fresatura della filettatura. International Journal of Machine Tools and Manufacture , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006



