

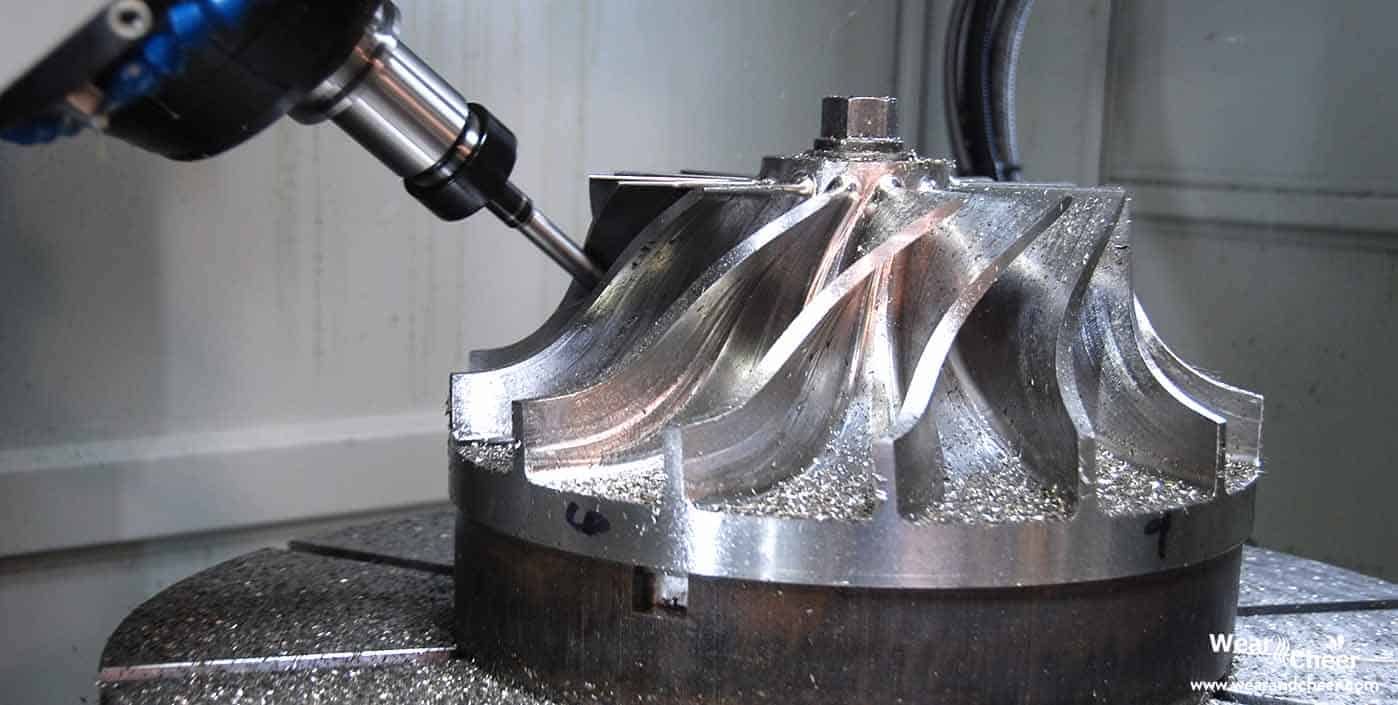
L'industria automobilistica richiede un processo produttivo in grado di garantire precisione, uniformità e scalabilità, dai prototipi unici ai milioni di componenti di produzione. La lavorazione CNC soddisfa tutti e tre questi requisiti, rendendola uno dei metodi di fabbricazione più diffusi nello sviluppo e nella produzione di veicoli. Che si tratti di realizzare un prototipo per la validazione ingegneristica o di lavorare pinze freno in grandi volumi di produzione, la tecnologia CNC offre la precisione dimensionale e la ripetibilità del processo richieste dagli standard di sicurezza e prestazioni del settore automobilistico.
Lavorazione CNC nell'industria automobilistica
Ruolo della lavorazione CNC nella produzione automobilistica
La lavorazione CNC occupa una posizione centrale nella produzione automobilistica, producendo componenti che la lavorazione manuale non è in grado di realizzare con la precisione, la velocità e la costanza richieste. Con la crescente complessità dei progetti automobilistici e l'inasprimento delle normative di sicurezza, il ruolo della CNC nella produzione automobilistica si è ampliato anziché diminuire, anche se la fusione, la forgiatura e lo stampaggio continuano a gestire i volumi di produzione più elevati.
Cosa fa la lavorazione CNC nella produzione automobilistica
La lavorazione CNC rimuove materiale da lastre di metallo o plastica per produrre componenti con geometria precisa, tolleranze ristrette e finiture superficiali specifiche. Nell'industria automobilistica, viene applicata a molteplici sistemi del veicolo:
- Componenti del motore: Le testate dei cilindri, i blocchi motore, i perni dell'albero motore, le superfici di appoggio dei cuscinetti dell'albero a camme e i collettori di aspirazione sono tutti lavorati con tolleranze ristrette che regolano la compressione, la tenuta e le prestazioni dei cuscinetti.
- Componenti della trasmissione e del cambio: Le sedi degli ingranaggi, le sedi degli alberi, le superfici di accoppiamento degli alloggiamenti e i passaggi del corpo valvola richiedono una precisione dimensionale che determina la qualità del cambio, la capacità di carico e la durata di servizio.
- Componenti del telaio e delle sospensioni: I montanti delle sospensioni, gli attacchi dei bracci di controllo e i componenti dello sterzo sono lavorati meccanicamente per garantire la corretta geometria e l'allineamento in tutto l'intervallo dinamico del veicolo.
- Componenti dell'impianto frenante: Le pinze dei freni, gli alesaggi della pompa freno e le superfici di montaggio del rotore richiedono una geometria precisa per garantire una forza frenante costante e un funzionamento sicuro in condizioni di stress termico e meccanico. [1]
Perché la lavorazione CNC è preferibile alla lavorazione manuale
La lavorazione manuale si basa sull'abilità e sul giudizio dell'operatore per raggiungere la precisione dimensionale, introducendo una variabilità incompatibile con i requisiti della produzione automobilistica. La lavorazione CNC sostituisce il giudizio dell'operatore con la precisione programmata, offrendo:
- Tolleranze uniformi per ogni componente di un lotto, indipendentemente dall'esperienza o dalla stanchezza dell'operatore
- Tempi di ciclo più rapidi attraverso percorsi utensile ottimizzati, cambi utensile automatizzati e utilizzo continuo del mandrino
- Ridotto errore umano in operazioni in cui le dimensioni sono critiche e una deviazione di decine di micron può influire sulla funzionalità o sulla sicurezza del componente
Requisiti chiave nei componenti automobilistici
I componenti automobilistici impongono tre requisiti non negoziabili al processo di lavorazione: tolleranze ristrette per garantire un corretto adattamento e funzionamento, integrità della superficie per supportare la durata a fatica e le prestazioni di tenuta, e uniformità del lotto per garantire che ogni parte di una serie di produzione si comporti in modo identico. Un alloggiamento del cambio, ad esempio, deve mantenere posizioni e diametri dei fori con sufficiente precisione per garantire la corretta geometria dell'ingranamento su migliaia di unità, senza variazioni tra le parti che potrebbero influire sulla rumorosità, l'efficienza o la durata della trasmissione. [2]
Lavorazioni CNC per prototipi automobilistici
La prototipazione è il punto di partenza dello sviluppo automobilistico e la lavorazione CNC è il metodo dominante per produrre prototipi funzionali in modo rapido e preciso. Prima che un componente entri nella linea di produzione, deve essere validato dimensionalmente, strutturalmente e funzionalmente, e la lavorazione CNC offre il percorso più veloce da un modello CAD a un componente fisico pronto per i test.
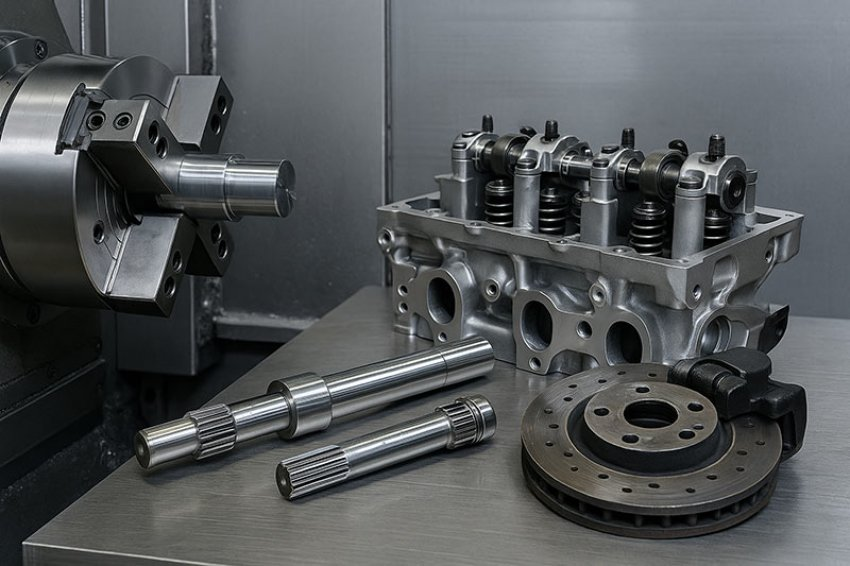
Cos'è la lavorazione di prototipi CNC
L'importanza della prototipazione nello sviluppo dei veicoli
I programmi di sviluppo automobilistico operano sotto un'intensa pressione in termini di tempo e costi. Un difetto di progettazione identificato durante i test del prototipo costa una frazione di quanto costerebbe lo stesso difetto se scoperto dopo che gli stampi di produzione sono stati utilizzati. I prototipi fisici consentono agli ingegneri di verificare l'adattamento all'interno dell'assemblaggio, testare le prestazioni strutturali sotto carico e identificare problemi di progettazione che la sola simulazione potrebbe non rivelare. La lavorazione CNC comprime il tempo tra l'intento progettuale e la validazione fisica, supportando cicli di sviluppo più rapidi nell'intero programma del veicolo. [3]
Come le macchine CNC trasformano i progetti CAD in componenti fisici
Un modello CAD può essere trasformato in un percorso utensile CNC e in un pezzo lavorato entro poche ore dal completamento della progettazione. Il processo non richiede attrezzature dedicate, stampi o un quantitativo minimo di produzione, il che lo rende particolarmente adatto alle quantità uniche e ai piccoli lotti tipici dei programmi di prototipazione. Le modifiche al progetto vengono implementate modificando il modello CAD e rigenerando il percorso utensile, consentendo di valutare diverse iterazioni di progettazione nel tempo che sarebbe necessario per produrre un singolo prototipo fuso o forgiato.
Test e iterazioni di progettazione più rapidi
La velocità della prototipazione CNC riduce drasticamente i tempi di sviluppo:
- Un supporto per sospensioni può essere progettato, installato, testato su un banco prova, modificato in base ai risultati dei test e riprogettato nel giro di pochi giorni anziché settimane.
- È possibile produrre simultaneamente diverse varianti di design e testarle in parallelo, ottenendo dati comparativi che un singolo prototipo non può fornire.
- A differenza dei metodi di prototipazione rapida che utilizzano materiali sostitutivi, i prototipi funzionali realizzati con lo stesso materiale specificato per la produzione forniscono agli ingegneri dati precisi sulle prestazioni strutturali e superficiali.
Vantaggi della prototipazione CNC
- Risparmi: Identificare e correggere i difetti di progettazione prima di avviare la produzione degli stampi evita gli elevati costi delle modifiche agli stampi stessi o dello scarto degli stampi.
- Tempi di sviluppo ridotti: Cicli di iterazione più rapidi comprimono la tempistica complessiva del programma di sviluppo, accelerando il time to market.
- Convalida del progetto: I prototipi lavorati a CNC secondo le tolleranze di produzione forniscono dati di validazione affidabili a supporto dell'approvazione ingegneristica e delle richieste di autorizzazione normativa. [4]
Un esempio rappresentativo è un prototipo di staffa di sospensione per una nuova piattaforma veicolare. La staffa viene lavorata a CNC a partire dalla lega di alluminio specificata, installata su un banco prova e sottoposta a cicli di carico rappresentativi. Eventuali modifiche di progettazione individuate durante i test vengono incorporate nel modello CAD e un prototipo rivisto viene realizzato in pochi giorni, consentendo al programma di sviluppo di progredire senza dover attendere la realizzazione di stampi per prototipi fusi o forgiati.
Selezione dei materiali per componenti CNC per il settore automobilistico
Nella lavorazione CNC per il settore automobilistico, la scelta dei materiali rappresenta un equilibrio tra prestazioni, peso, lavorabilità e costi. Il materiale selezionato per un componente determina non solo il suo comportamento meccanico in esercizio, ma anche i parametri di taglio, gli utensili e i tempi di ciclo necessari per la sua produzione. In un settore in cui la riduzione del peso, la durata e l'efficienza dei costi sono obiettivi da perseguire simultaneamente, le decisioni relative ai materiali hanno significative conseguenze ingegneristiche ed economiche.
Materiali comuni utilizzati nella lavorazione CNC per l'industria automobilistica
- Leghe di alluminio: Il materiale predominante per i componenti automobilistici in cui il peso è un fattore critico. Leghe come la 6061 e la 7075 si lavorano in modo efficiente ad alte velocità di taglio con un'eccellente finitura superficiale, il che le rende economicamente vantaggiose da produrre in grandi volumi. Le applicazioni più comuni includono coperchi motore, collettori di aspirazione, componenti delle sospensioni, portaruota e staffe strutturali, dove la riduzione del peso contribuisce direttamente all'efficienza del carburante o alle prestazioni di guida.
- Leghe di acciaio: Utilizzato laddove sono richieste elevata resistenza, durezza o resistenza all'usura. Gli acciai a medio tenore di carbonio come AISI 4140 e 4340 sono standard per alberi di trasmissione, ingranaggi e componenti strutturali del telaio. L'acciaio temprato viene utilizzato per le superfici di appoggio e le interfacce critiche per l'usura, dove l'alluminio risulterebbe insufficiente.
- Titanio: Riservato principalmente ad applicazioni ad alte prestazioni e nel motorsport, dove il risparmio di peso rispetto all'acciaio giustifica i costi di materiale e lavorazione significativamente più elevati. Bielle, fermi valvole e componenti delle sospensioni in titanio si trovano in auto stradali ad alte prestazioni e veicoli da corsa, dove ogni grammo di massa non sospesa o in movimento alternativo è fondamentale.
- Materie plastiche tecniche: Materiali come PEEK, nylon e Delrin vengono lavorati per la realizzazione di componenti interni, parti isolanti per impianti elettrici, componenti per sistemi fluidici e staffe non portanti. Offrono un risparmio di peso rispetto al metallo e resistenza a specifici ambienti chimici all'interno del veicolo. [5]
Perché la scelta del materiale influisce sulle prestazioni e sulla sicurezza
Nei componenti automobilistici critici per la sicurezza, la scelta dei materiali non è facoltativa. Una pinza freno specificata in alluminio deve essere realizzata con la lega e la tempra corrette per resistere ai carichi termici e meccanici derivanti da frenate brusche e ripetute. Un componente dello sterzo lavorato con un acciaio di qualità errata può rispettare le specifiche dimensionali, ma cedere per fatica prima della fine della sua vita utile, con conseguenze potenzialmente catastrofiche. La certificazione e la tracciabilità dei materiali sono pertanto requisiti standard nelle filiere di fornitura del settore automobilistico per i componenti strutturali e critici per la sicurezza.
Ruolo del CNC nella produzione su larga scala di alta qualità e costante
Nella produzione automobilistica ad alto volume, le celle di lavorazione CNC operano ininterrottamente su più turni, producendo pezzi identici con le stesse specifiche dimensionali senza variazioni dovute all'operatore. I fattori chiave che garantiscono la coerenza della produzione includono:
- Compensazione automatica dell'usura degli utensili: I controllori CNC monitorano le forze di taglio e regolano automaticamente gli offset degli utensili man mano che gli inserti si usurano, mantenendo la precisione del diametro e della posizione senza intervento manuale tra un cambio utensile e l'altro.
- Integrazione del controllo statistico di processo: La misurazione in corso di processo fornisce dati dimensionali ai sistemi SPC che monitorano la capacità del processo in tempo reale, segnalando le tendenze prima che producano pezzi fuori tolleranza.
- Attrezzature di produzione dedicate: Le attrezzature di precisione, realizzate con macchinari di precisione, posizionano ciascun pezzo in modo identico, eliminando le variazioni di impostazione come fonte di dispersione dimensionale tra i pezzi.
Macchine CNC multiasse per componenti complessi
I centri di lavoro CNC a cinque assi e multi-asse producono componenti automobilistici complessi in un'unica configurazione, operazione che richiederebbe molteplici operazioni su macchine più semplici. I corpi delle pinze freno, ad esempio, combinano una complessa geometria esterna con fori del pistone di precisione, passaggi del fluido e interfacce di montaggio che devono essere mantenuti in una precisa relazione posizionale l'uno rispetto all'altro. Una macchina a cinque assi produce tutte queste caratteristiche in un'unica configurazione, eliminando gli errori di posizionamento che si accumulano quando il pezzo viene riposizionato tra le operazioni. [6]
Esempio
La produzione in serie di pinze freno rappresenta la lavorazione CNC di produzione nella sua forma più esigente. Ogni pinza richiede molteplici fori di precisione, porte filettate, scanalature di tenuta e superfici di montaggio, tutti mantenuti entro tolleranze che influiscono direttamente sulla costanza della forza frenante e sull'integrità della tenuta idraulica. In un ambiente di produzione, le celle di lavorazione delle pinze operano con tempi di ciclo da tre a cinque minuti per pezzo, con calibri in corso di processo che verificano automaticamente i diametri dei fori e sistemi SPC che monitorano continuamente la capacità del processo su migliaia di pezzi per turno.
Precisione, controllo qualità e standard di sicurezza
La precisione nella lavorazione CNC per il settore automobilistico non è semplicemente una preferenza produttiva, ma un requisito di sicurezza. I componenti dei sistemi frenanti, di sterzo e di sospensione operano in condizioni in cui gli errori dimensionali si traducono direttamente in guasti prestazionali con conseguenze reali per gli occupanti del veicolo. Il controllo qualità nella lavorazione CNC per il settore automobilistico è quindi una disciplina strutturata e documentata, non un semplice controllo a fine linea.
Perché la precisione è fondamentale nell'ingegneria automobilistica
I componenti automobilistici interagiscono all'interno di assemblaggi progettati con precisione, dove ogni gioco, interferenza e contatto superficiale è progettato per uno specifico risultato funzionale. Un foro del pistone della pinza freno di 0.05 mm sovradimensionato compromette la pressione di contatto del labbro di tenuta della guarnizione del pistone, rischiando la fuoriuscita del fluido sotto carichi di frenata elevati. Una cremagliera dello sterzo fuori posizione di una frazione di millimetro influisce sulla geometria dello sterzo e introduce caratteristiche di maneggevolezza per le quali il veicolo non è stato progettato. A livello di sistema, l'effetto cumulativo di piccoli errori dimensionali individuali su più componenti può produrre guasti a livello di assemblaggio che nessuna ispezione di un singolo componente sarebbe in grado di prevedere. [7]
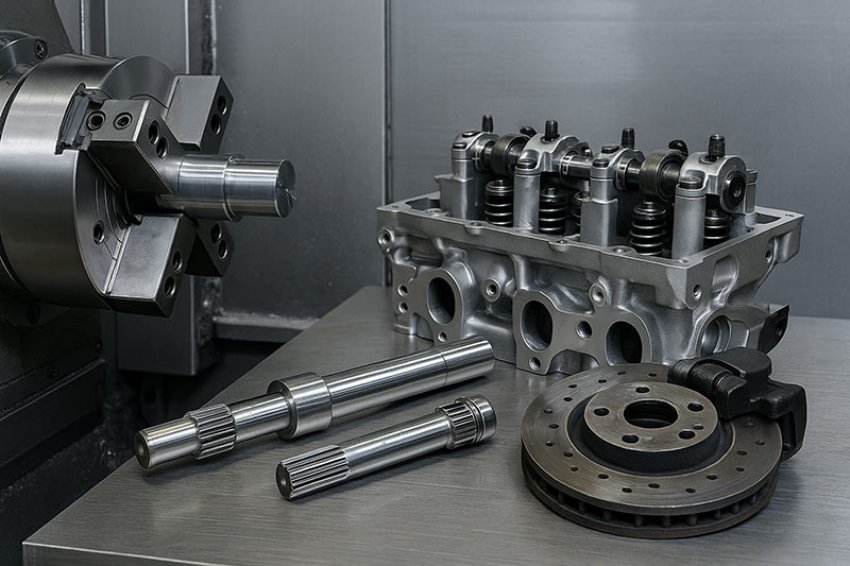
Lavorazioni CNC per l'industria automobilistica
Controllo delle tolleranze nella lavorazione CNC
La lavorazione CNC in ambito automobilistico opera entro limiti di tolleranza definiti sia dai disegni tecnici che dagli standard di settore:
- Voti IT: La maggior parte delle superfici funzionali del settore automobilistico è specificata secondo le tolleranze ISO da IT6 a IT8, mentre le interfacce critiche per la sicurezza, come le sedi dei cuscinetti e i fori dei freni, sono mantenute a una tolleranza IT5 o inferiore.
- Tolleranze geometriche: Le tolleranze di posizione, concentricità, perpendicolarità e planarità vengono applicate agli elementi la cui relazione geometrica con altri elementi determina la funzionalità dell'assemblaggio. Queste tolleranze vengono verificate dimensionalmente, non solo visivamente.
- Capacità di processo: I clienti del settore automobilistico in genere richiedono che i processi di lavorazione CNC dimostrino un indice di capacità di processo (Cpk) pari o superiore a 1.33 sulle caratteristiche critiche, il che significa che il processo deve produrre costantemente pezzi ben all'interno della banda di tolleranza, anziché semplicemente al suo interno.
Metodi di ispezione
Il controllo qualità nel settore automobilistico si avvale di una strategia di ispezione a più livelli:
- Macchine di misura a coordinate (CMM): Misurazione tridimensionale della geometria del pezzo rispetto al modello CAD nominale. L'ispezione con CMM verifica la posizione, la forma e le dimensioni delle caratteristiche critiche con una precisione sub-micrometrica e genera report di misurazione documentati per la registrazione della qualità.
- Sistemi di misurazione laser: Gli scanner laser senza contatto producono rapidamente dati geometrici completi della superficie, consentendo il confronto del pezzo lavorato con il modello di progetto sull'intera superficie anziché in punti di misurazione discreti.
- Misurazione in corso d'opera: Il sistema di misurazione automatizzato integrato nella cella di lavorazione CNC misura le dimensioni critiche durante il ciclo di lavorazione, consentendo la correzione degli scostamenti in tempo reale e impedendo che i pezzi fuori tolleranza completino il ciclo inutilmente.
- Ispezione visiva e tattile: La verifica della finitura superficiale mediante profilometri e controlli visivi per individuare bave, danni superficiali e segni completa la sequenza di ispezione prima del rilascio dei pezzi. [8]
Esempio
I componenti dell'impianto frenante rappresentano i requisiti di precisione più stringenti nella lavorazione CNC standard del settore automobilistico. Gli alesaggi delle pompe freno sono generalmente specificati con tolleranze IT6 e requisiti di finitura superficiale di Ra 0.4 µm o inferiore sulla parete dell'alesaggio, garantendo caratteristiche di contatto di tenuta e di spostamento del fluido uniformi per ogni unità prodotta. Un singolo alesaggio fuori tolleranza che superi l'ispezione e arrivi in servizio rappresenta un rischio inaccettabile per la sicurezza; per questo motivo, le celle di lavorazione dei componenti freno combinano la misurazione in corso di processo, l'ispezione del primo pezzo con CMM e il monitoraggio statistico del processo come livelli sovrapposti di garanzia dimensionale.
Vantaggi e limiti del CNC nell'industria automobilistica
La lavorazione CNC non è il processo adatto a ogni componente automobilistico, e comprenderne sia i punti di forza che i limiti è fondamentale per prendere decisioni produttive oculate nell'ambito di un programma di sviluppo veicolo. Il quadro più chiaro di dove la CNC apporta valore e dove non lo fa emerge dal confronto delle sue prestazioni su diverse tipologie di componenti e scenari di produzione.
Vantaggi
- Elevata precisione e coerenza: La lavorazione CNC offre precisione dimensionale e uniformità tra i lotti che i processi manuali e semiautomatici non possono eguagliare a parità di velocità di produzione. Per i componenti critici per la sicurezza, questa uniformità è imprescindibile.
- Cicli di produzione veloci: I moderni centri di lavoro CNC con cambio utensili automatico, sistemi multi-pallet e misurazione in corso di lavorazione operano con tempi di inattività minimi, producendo componenti complessi con tempi di ciclo che supportano i programmi di produzione ad alto volume del settore automobilistico.
- Flessibilità per geometrie complesse: Le macchine CNC a cinque assi e multiasse producono geometrie tridimensionali complesse, passaggi interni e elementi ad angolo composto in un'unica configurazione, operazioni che risulterebbero impraticabili con le macchine utensili convenzionali.
- Adatto sia alla prototipazione che alla produzione: Lo stesso processo fondamentale serve sia per la fase di sviluppo che per quella di produzione, con l'ottimizzazione del percorso utensile e l'aggiornamento delle attrezzature che fungono da ponte di transizione tra le due fasi. Questa continuità riduce il rischio di sviluppo, garantendo che i prototipi vengano realizzati con lo stesso processo dei pezzi di produzione.
Limiti
- Costi di avviamento elevati per piccoli lotti: I costi di programmazione, attrezzaggio e collaudo sono in gran parte fissi per ogni commessa. Per lotti di dimensioni molto ridotte, questi costi rappresentano una quota sproporzionata del costo totale del pezzo, rendendo la lavorazione CNC meno economica rispetto a processi di formatura quasi definitiva come la fusione o la forgiatura per la produzione di pezzi semplici in grandi volumi.
- Scarti di materiale nella lavorazione sottrattiva: La lavorazione CNC rimuove materiale da un blocco solido, generando trucioli che rappresentano uno spreco di materia prima. Per materiali costosi come il titanio, i rapporti di utilizzo del materiale possono essere bassi, con conseguente aumento del costo per pezzo rispetto alle alternative che consentono la lavorazione di pezzi quasi a forma definitiva.
- Non sempre ideale per la produzione di volumi estremamente elevati di componenti a basso costo: Componenti semplici, prodotti in milioni di unità all'anno, come elementi di fissaggio standard, staffe in lamiera e finiture interne stampate a iniezione, risultano più economici da produrre mediante stampaggio, fusione o formatura a iniezione piuttosto che con lavorazioni CNC, che non riescono a eguagliare l'economia unitaria di questi processi a volumi di produzione estremamente elevati.
Esempio
Un utile paragone può essere quello tra i componenti per auto sportive lavorati a CNC e i componenti per auto economiche prodotti in serie tramite stampaggio. Una pinza freno per auto sportive viene lavorata a CNC da un blocco di alluminio forgiato, producendo un componente con geometria ottimizzata, peso minimo e massima rigidità a un costo unitario giustificato dalle prestazioni e dal posizionamento di prezzo del veicolo. Una funzione equivalente su un'auto economica utilizza una pinza in ghisa prodotta tramite fusione e con una lavorazione di finitura minima, privilegiando il basso costo unitario rispetto al peso e alla complessità geometrica. Nessuno dei due approcci è sbagliato; entrambi sono correttamente adattati al volume di produzione, all'obiettivo di costo e ai requisiti prestazionali della loro applicazione.
Conclusione
La lavorazione CNC supporta l'industria automobilistica in tutte le fasi del suo ciclo di sviluppo e produzione, dalla validazione dei prototipi iniziali fino alla produzione in serie ad alto volume. La sua precisione, ripetibilità e flessibilità in termini di materiali e geometrie la rendono il processo preferenziale per i componenti in cui l'accuratezza dimensionale influisce direttamente sulla sicurezza, le prestazioni e l'affidabilità del veicolo.
Con l'aumentare della complessità dei veicoli, dovuta all'elettrificazione e alle crescenti esigenze di riduzione del peso, la lavorazione CNC continua ad evolversi di pari passo. Il processo che convalida un progetto in forma di prototipo è lo stesso che viene poi utilizzato per produrre milioni di unità con una qualità costante, rendendolo non solo rilevante, ma indispensabile per la moderna produzione automobilistica.
Referenze
Ali. (2017). Stato dell'arte della metrologia a coordinate CMM nell'industria automobilistica. SAE Technical Papers su CD-ROM/SAE Technical Paper Series . https://doi.org/10.4271/2017-01-0397
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H., & Alqurashi, HF (2025). Accuratezza dimensionale e variabilità di misurazione in pezzi torniti a CNC utilizzando calibri digitali e macchine di misura a coordinate su cinque materiali. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Bibi, S., & Sajid, M. (2025). Verso la modellazione dei costi per la prototipazione rapida e il processo di fusione a cera persa basato sulla tecnologia di attrezzaggio per lo sviluppo di stampi a basso costo. MTME 2025 , 6. https://doi.org/10.3390/materproc2025023006
Applicazioni creative della lavorazione CNC nell'industria automobilistica (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-applications-automotive
Li, S., Yue, X., Li, Q., Peng, H., Dong, B., Liu, T., Yang, H., Fan, J., Shu, S., Qiu, F., & Jiang, Q. (2023). Sviluppo e applicazioni di leghe di alluminio per l'industria aerospaziale. Journal of Materials Research and Technology , 27 , 944–983. https://doi.org/10.1016/j.jmrt.2023.09.274
Medina, S., Acuña-Rivera, M., Castellanos, S., & Castro, K. (2025). Valutazione dei parametri di lavorazione nella tornitura della lega di alluminio Al7075-T6 utilizzando condizioni di fluido di taglio a secco, a saturazione e criogenico. Journal of Manufacturing and Materials Processing , 9 (10), 328. https://doi.org/10.3390/jmmp9100328
Tyflopoulos, E., Lien, M., & Steinert, M. (2021). Ottimizzazione delle pinze freno mediante ottimizzazione topologica per la produzione additiva. Applied Sciences , 11 (4), 1437. https://doi.org/10.3390/app11041437
Zhou, L., Miller, J., Vezza, J., Mayster, M., Raffay, M., Justice, Q., Al Tamimi, Z., Hansotte, G., Sunkara, LD, & Bernat, J. (2024). Produzione additiva: una revisione completa. Sensors , 24 (9), 2668. https://doi.org/10.3390/s24092668




